
药芯焊丝牌号对照表
实用标准药芯焊丝牌号对照表药芯焊丝牌号对照表序符合号GB相当标准AWSJIS结构钢用药芯焊丝1 GB/T 10045-2001 E500T-1A5.20 E70T-1 Z3313 YFW-C50DR2 GB/T 10045-2001 E501T-1A5.20 E71T-1 Z3313 YFW-C50DR3 GB/T 10045-2001 E500T-5A5.20 E70T-5 Z3313 YFW-C503B4 ------------A5.29 E81T1-Ni1 Z3313 YFW-C603R5 GB/T 10045-2001 E500T-1 6 -----------7 ------------A5.20 E70T-1 -----------------Z3313 YFW-C50DR Z3313 YFL-C504R Z3320 YFA-50W8 GB/T 17493-1998 E550T1-WA5.29 E80T1-W Z3320 YFA-58W耐热钢用药芯焊丝 9 GB/T 17493-1998 E551T1-A1 10 GB/T 17493-1998 E551T1-B1 11 GB/T 17493-1998 E551T1-B2 12 -----------13 GB/T 17493-1998 E601T1-B3气保焊不锈钢药芯焊丝 14 GB/T 17853-1999 E308T1-1 15 GB/T 17853-1999 E308LT1-1 16 GB/T 17853-1999 E309T0-1 17 GB/T 17853-1999 E309LT0-1 18 GB/T 17493-1999 E309MoT0-1 19 GB/T 17853-1999 E316T0-1 20 GB/T 17853-1999 E316LT0-1 21 GB/T 17853-1999 E347T1-1 22 GB/T 17853-1999 E410T0-1A5.29 E81T1-A1 Z3318 YFM-CA5.29 E81T1-B1 Z3318 YFCM-CA5.29 E81T1-B2 Z3318 YF1CM-C--------------------A5.29 E91T1-B3 Z3318 YF2CM-CA5.22 E308T-1 Z3323 YF308C A5.22 E308LT-1 Z3323 YF308LC A5.22 E309T-1 Z3323 YF309C A5.22 E309LT-1 Z3323 YF309LC ---------- Z3323 YF309MoC A5.22 E316T-1 Z3323 YF316C A5.22 E316LT-1 Z3323 YF316LC A5.22 E347T-1 Z3323 YF347C A5.22 E410T-1 Z3323 YF410C文案大全实用标准23 GB/T 17853-1999 E430T0-1A5.22 E430T-1 Z3323 YF430C不锈钢 TIG 焊用药芯焊丝24 (相当)GB/T 17853-1999 E308T1-5 A5.22 E308T-2 Z3323 YF308C25 GB/T 17853-1999 R308LT1-5A5.22 E308LT-2 Z3323 YF308LC26 (相当)GB/T 17853-1999 E309T1-5 A5.22 E309T-2 Z3323 YF309C27 GB/T 17853-1999 R309LT1-5A5.22 E309LT-2 Z3323 YF309LC28 ---------------------- Z3323 YF309MoC29 (相当)GB/T 17853-1999 E316T1-5 A5.22 E316T-2 Z3323 YF316C30 GB/T 17853-1999 R316LT1-5A5.22 E316LT-2 Z3323 YF316LC31 GB/T 17853-1999 R347T1-5A5.22 E347T-2 Z3323 YF347CMAG 焊用耐磨堆焊药芯焊丝32 ---------------------- ----------33 ---------------------- ----------34 ---------------------- ----------35 ---------------------- ----------36 ---------------------- ----------37 ---------------------- ----------埋弧焊用耐磨堆焊药芯焊丝38 ---------------------- ----------39 ---------------------- ----------40 ---------------------- ----------41 ---------------------- ----------42 ---------------------- ----------序 中国钢廉号1 ------------2 GL-YJ502(Q)3 GL-YJ507(Q)4 GL-YJ602(Q)日本神户韩国现代DW-100F DW-100 -----------DW-60-----------SF-71 -----------------------文案大全实用标准5 ------------MX-1006 GL-YJ502Ni(Q)------------7 GL-YJ502CrNiCu(Q) DW-50W8 GL-YJ602CrNiCu(Q) DW-588耐热钢用药芯焊丝9 ------------------------10 ------------------------11 GL-YR302(Q)DW-1CMA12 ------------------------13 GL-YR402(Q)DW-2CMA气保焊不锈钢药芯焊丝14 GL-YA102(Q)DW-30815 GL-YA002(Q)DW-308L16 GL-YA302(Q)DW-30917 GL-YA062(Q)DW-309L18 ------------------------19 GL-YA202(Q)DW-31620 GL-YA022(Q)DW-316L21 GL-YA132(Q)DW-34722 ------------DW-410Nb23 ------------DW-430NbSF-70MX -----------SF-70W SF-80W-------------------------------------------------------------------SW-308L Cored -----------SW-309L Cored ----------------------SW-316L Cored SW-347 Cored -----------------------文案大全实用标准不锈钢 TIG 焊用药芯焊丝24 ------------------------------------25 ------------------------------------26 ------------------------------------27 ------------------------------------28 ------------------------------------29 ------------------------------------30 ------------------------------------31 ------------------------------------MAG 焊用耐磨堆焊药芯焊丝32 ------------DWH-250------------33 GL-YD350(Q)DWH-350------------34 GL-YD450(Q)DWH-450------------35 ------------DWH-600------------36 ------------DWH-800------------37 ------------------------------------埋弧焊用耐磨堆焊药芯焊丝38 ------------G-50/USH-250N------------39 ------------G-50/USH-350N------------40 ------------G-50/USH-450N------------41 ------------G-50/USH-500N------------文案大全------------42 ------------实用标准 MF-30/USH-600N ------------牌号 JQ.YD132-1GB 标准JQ.YD172-1JQ.YD212-1JQ.YJ501-1E501T-1JQ.YJ501Ni-1E501T1-GJQ.YJ501NiCrCu-1JQ.YJ502-1E500T-1JQ.YJ502Ni-1E550T1-Ni1JQ.YJ507-1E500T-5AWS 标准E71T-1 E71T1-G E70T-1 E80T1-Ni1 E70T-5气保护药芯焊丝简明表焊接电源主要用途DC+堆焊用 CO2 气保护钛型药芯焊丝。
适用于耐冲击,中度磨损的情况。
用于低碳钢、中碳钢或低合金钢的机件表面的修补,如矿山、农业机械的堆焊与修补。
DC+适用于耐冲击,中度磨损的情况。
用于堆焊齿轮、挖泥斗、拖拉机刮板、深耕铧犁、矿山机械等磨损件。
DC+适用于耐冲击,高度磨损的情况。
用于单层或多层堆焊各种受磨损的机件表面的修补,如齿轮、挖泥斗、矿山机械等。
DC+用于抗拉强度≥490MPa 的碳钢和低合金结构钢的结构件焊接,最为广泛地用于造船、机械制造、压力容器、锅炉、石油机械、化工机械、起重机械等重要结构的焊接。
DC+用于低温钢和低合金结构钢的结构件焊接,广泛地用于造船、机械制造、压力容器、贮罐、石油机械、化工机械、海洋结构等重要结构的焊接。
DC+适用于 09CuPCrNi、 09CuTiRe 、09CuPRe 钢的铁路机车车辆、集装箱等钢结构的焊接。
DC+用于抗拉强度≥490MPa 的碳钢和低合金结构钢的结构件焊接,最为广泛地用于造船、机械制造、压力容器、锅炉、石油机械、化工机械、起重机械等重要结构的焊接。
【精品】焊丝牌号对照一览表

E690T5-K3C
E690T5-K3C
THY-QD322
EDRCrMoWV-A1-
3
0
THY-J807Ni
E760T5-K3C
--
THY-QD507
EDCr-A1-15
--
THY-J802Ni-2
协议标准
--
THY-QD517
EDCrB-15
--
THY-J857Ni
E830T5-K4C
协议标准
--
牌号
中国GB
美国AWS
牌号
中国GB
美国AWS
THY-MD301-1
协议标准
HRC:42--46
THY-A308LQ
E308LT1-1
E308LT1-1
THY-MD301-4
协议标准
HRC:43--48
THY-A316LQ
E316LT1-1
E316LT1-1
THY-MD401-4
协议标准
HRO42
--
THY-R307
E550T5-B2C
E80T5-B2C
THY-J507TiB
E500T-5L
--
THY-R312
协议标准
--
THY-J502MoCu
协议标准
--
THY-R317
协议标准
--
THY-J50MX
E500T-1
E70T-1
THY-R327
协议标准
--
THY-J60MX
E62C-D2
--
TH600-NQ-川
THM-13CMA
H13CrMoA
3
牌号
焊材选用对照表
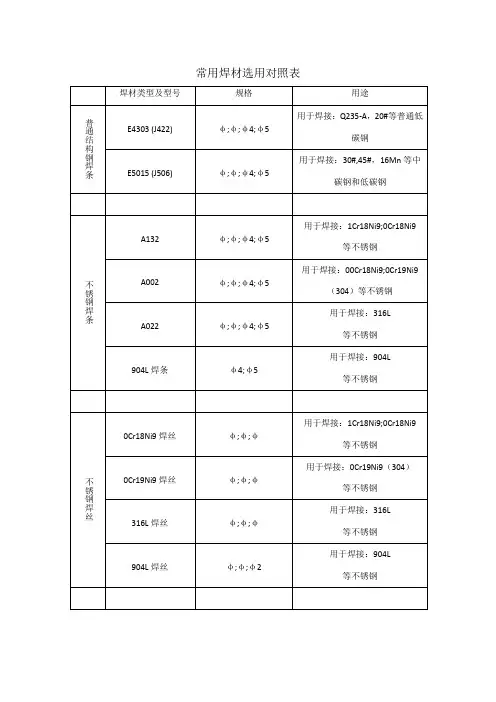
焊材类型及型号
规格
用途
普通结构钢焊条
E4303 (J422)
φ;φ;φ4;φ5
用于焊接:Q235-A,20#等普通低碳钢
E5015 (J506)
φ;φ;φ4;φ5
用于焊接:30#,45#,16Mn等中碳钢和低碳钢
不锈钢焊条
A132
φ;φ;φ4;φ5
用于焊接:1Cr18Ni9;0Cr18Ni9
等不锈钢
A002
φ;φ;φ4;φ5
用于焊接:00Cr18Ni9;0Cr19Ni9
(304)等不锈钢
A022
φ;φ;φ4;φ5
用于焊接:316L
等不锈钢
904L焊条
φ4;φ5
用于焊接:904L
等不锈钢
不锈钢焊丝
0Cr18Ni9焊丝
φ;φ;φ
用于焊接:1Cr18Ni9;0Cr18Ni9
等不锈钢
0Cr19Ni9焊丝
φ;φ;φ
用于焊接:0Cr19Ni9(304)
等不锈钢:316L
等不锈钢
904L焊丝
φ;φ;φ2
用于焊接:904L
等不锈钢
CO2焊丝
H08Mn2SiA焊丝
(ER50-6)
φ;φ;φ
用于焊接:Q235-A,20#;16Mn等普通低碳钢和低合金钢
308L药芯焊丝
φ;φ
用于焊接:00Cr18Ni9;0Cr19Ni9
(304)等不锈钢
316L药芯焊丝
φ;φ
用于焊接:316L
等不锈钢
铝焊丝
丝301
φ3;φ4
焊接纯铝,
丝311
φ3;φ4
焊接除铝镁合金以外的铝合金
焊材的表示方法和代号

焊条、药芯焊丝的表示方法和代号作为焊缝填充金属包括焊条、焊丝、焊剂、填充金属、熔嘴、附加金属粉等,熔敷焊缝金属成分主要由它们和母材来决定。
ASME《锅炉压力容器规范》第IX卷中列有工艺评定中焊缝金属成分的类别,并有相应的评定规则。
我国的钢材和焊材的合金化体系与美国差别较大,况且国内压力容器压力管道熟悉焊材牌号程度胜过型号,原机械工业部编制的《焊接材料产品样本》(机械工业出版社,1997年)规定的焊条、焊剂和药芯焊丝的牌号对焊接行业、压力容器压力管道行业影响很大,焊材牌号编制比较切合我国合金体系的实际。
我国焊材基本上与钢材使用性能相适应,不同牌号焊材性能差别很大,用焊材牌号作为焊接工艺评定因素具有简便特点,但也有局限性,焊材牌号编制方法不是标准。
随着技术与市场经济发展,在焊材牌号前后加上代号或化学成分符号,使牌号复杂化。
将牌号作为焊接工艺评定因素时不考虑阿拉伯数字后的代号(耐蚀层堆焊除外)。
(1)我国焊条分类对照附表1所示,焊条和药芯焊丝牌号编制方法如下述:①碳钢焊条和低合金高强钢焊条牌号表示方法a)牌号前加“J”字表示为碳钢焊条或低合金高强钢焊接类别代号。
b)类别代号后头两位数字,表示焊缝金属抗拉强度等级,其系列如附表2。
c)类别代号后第三位数字,表示药皮类型和焊接电源类,见附表3。
d)焊条有特殊性能和用途的,则在牌号后面加注起主要作用的元素或代表主要用途的符号,见附表4。
附表1附表2附表3附表4②铬和铬钼耐热钢焊条牌号表示方法a)牌号前加“R”字,表示钼和铬钼耐热钢焊条的类别代号b)类别代号后第一位数字,表示焊缝金属主要化学成分等级,按附表5规定编排表。
c)类别代号后第二位数字,表示同一焊缝金属主要化学成分组成等级中的不同牌号,对同一药皮类型焊条,可有10个牌号,按0、1、2、…9顺序编排。
d)类别代号后第三位数字,表示药皮类型和焊接电源种类,见附表3。
附表5③低温钢焊条牌号表示方法a)牌号前加“W ”字,表示低温钢焊条的类别代号。
国内外焊剂对照表

牌号配用焊丝力学性能最低保证值抗拉强度屈服强度伸长率冲击值SJ101 H08MnA 450~550 ≥360≥24≥34(-40)H10Mn2 480~600 ≥400≥24≥34(-40)H08MnMoA 550~650 ≥430≥20≥34(-20)H08Mn2MoA 620~750 ≥500≥20≥34(-20)SJ102 H08MnA 490~560 ≥400≥24≥40(-40)H10Mn2 540~660 ≥450≥24≥60(-40)H08MnMoA 580~690 ≥500≥20≥60(-40)SJ105 WM-210药芯HRC≥45SJ107 H08MnA 450~550 ≥360≥24≥34(-40)H10Mn2 480~600 ≥400≥24≥34(-40)H08MnMoA 550~650 ≥430≥20≥34(-20)H08Mn2MoA 620~750 ≥500≥20≥34(-20)SJ201 H08MnA 460~650 ≥380≥22≥27(-40)H10Mn2 480~690 ≥400≥22≥27(-40)H08Mn2MOA 600~730 ≥450≥22≥27(-40)SJ202 H3Cr2W8 HRC≥50H3Cr2W8VH30CrMnSiSJ301 H08A 460~560 ≥360≥24≥34(-20)H08MnA 500~600 ≥400≥24≥34(-20)H10Mn2 530~630 ≥400≥24≥34(-20)H08MnMoA 600~700 ≥480≥24≥34(-20)SJ401 H08A 410~550 ≥330≥22≥27(0)SJ402 H08A 480~650 ≥400≥22≥34(0)SJ403 H08A 410~550 ≥330≥22≥27(0)YD137 HRC≥35SJ501 H08A 410~550 ≥330≥22≥27(0)H08MnA 480~580 ≥360≥22≥34(0)SJ502 H08A 480~650 ≥400≥22≥27(0)SJ503 H08A 410~550 ≥330≥22≥27(0)H08MnA 480~650 ≥380≥22≥27(-30)SJ601 H0Cr21Ni10 ≥500≥320≥35≥75(20)SJ605 H10MnNiMoA 550~690 ≥460≥20≥27(-20)SJ608 H0Cr21Ni10 ≥500≥320≥35≥75(20)SJ701 H0Cr21Ni10Ti ≥500≥320≥35≥75(20)烧结焊剂的种类很多,按常用的分类方法可划分为:碳素钢用烧结焊剂,合金钢用烧结焊剂和不锈钢用烧结焊剂。
焊丝牌号及型编制
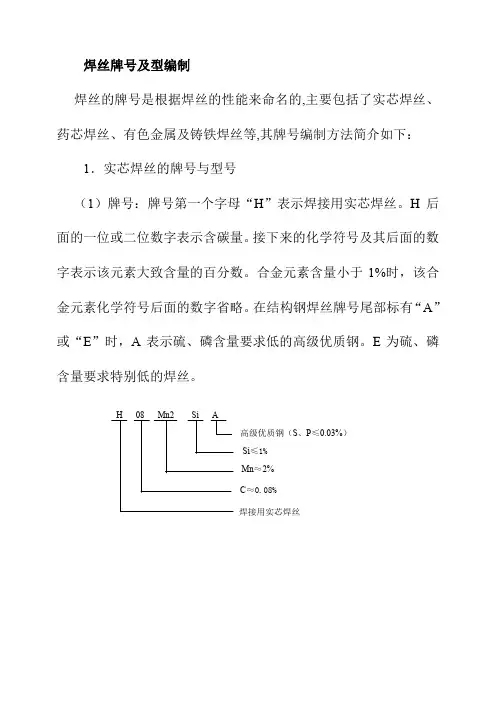
焊丝牌号及型编制焊丝的牌号是根据焊丝的性能来命名的,主要包括了实芯焊丝、药芯焊丝、有色金属及铸铁焊丝等,其牌号编制方法简介如下:1.实芯焊丝的牌号与型号(1)牌号:牌号第一个字母“H”表示焊接用实芯焊丝。
H后面的一位或二位数字表示含碳量。
接下来的化学符号及其后面的数字表示该元素大致含量的百分数。
合金元素含量小于1%时,该合金元素化学符号后面的数字省略。
在结构钢焊丝牌号尾部标有“A”或“E”时,A表示硫、磷含量要求低的高级优质钢。
E为硫、磷含量要求特别低的焊丝。
H 08 Mn2 Si A高级优质钢(S、P≤0.03%)Si≤1%Mn≈2%C≈0.08%焊接用实芯焊丝国产实芯焊丝的牌号及主要成分见表2-31、表2-32。
(2)焊丝型号气体保护电弧焊用碳钢、低合金钢焊丝按化学成分和采用熔化极气体保护电弧焊时熔敷金属的力学性能分类。
焊丝型号的表示方法为ER××-×,字母“ER”表示焊丝,ER 后面的两位数字表示熔敷金属的最低抗拉强度,短划“-”后面的字母或数字表示焊丝化学成分分类代号。
如还附加其它化学元素时,直接用元素符号表示,并以短划“-”与前面数字分开。
国产实芯焊丝型号、化学成分和力学性能列于表2-33、表2-34。
焊丝型号举例:ER 55 B2Mn表示焊丝中含有锰元素表示焊丝化学成分分类代号表示熔敷金属抗拉强度最低值为55kgf/mm2或540MPa表示焊丝表2-31 国产实芯焊丝的牌号及主要成分(GB/T14957-95)钢种序号牌号化学成分(%)C Mn Si Cr Ni Mo V Cu 其他S P≤碳素结构钢1 H08A ≤0.100.30~0.55≤0.03≤0.20≤0.30≤0.2≤0.03≤0.030 2 H08E ≤0.100.30~0.55≤0.03≤0.20≤0.30≤0.2≤0.02≤0.023 H08C ≤0.100.30~0.55 ≤0.03≤0.10≤0.100.20.0150.0154 H08MnA ≤0.100.80~1.10 ≤0.07≤0.20≤0.30≤0.2≤0.03≤0.035 H15a0.11~0.18 0.35~0.65≤0.03≤0.20≤0.30≤0.2≤0.03≤0.036 H15Mn0.11~0.18 0.80~1.10≤0.03≤0.20≤0.300.20.0350.035合金结构钢7 H10Mn2 ≤0.121.50~1.90≤0.07≤0.20≤0.30≤0.2≤0.035≤0.035 8 H08Mn2Si ≤0.111.70~2.100.65~0.95≤0.20≤0.30≤0.2≤0.035≤0.0359H08MnsSiA ≤0.111.80~2.100.65~0.95≤0.20≤0.300.20.030.0310 H10MnSi ≤0.140.80~1.100.60~0.90≤0.20≤0.30≤0.2≤0.035≤0.0351 1 H10MnSiMo≤0.140.90~1.200.70~1.10≤0.20≤0.300.15~0.25≤0.2≤0.035≤0.0351 2 H10MnSiMoTiA0.08~0.121.00~1.300.40~0.70≤0.20≤0.300.20~0.40≤0.2Ti0.05~0.150.0250.031 3 H08MnMoA≤0.101.20~1.60≤0.25≤0.20≤0.300.30~0.50≤0.2Ti0.15(加入量)≤0.03≤0.031 4 H08Mn2MoA0.06~0.111.60~1.90≤0.25≤0.20≤0.300.50~0.70≤0.2Ti0.15(加入量)≤0.03≤0.03。
常用各种焊丝型号
常用各种焊丝型号一、一般常用焊丝1、DY-YJ502(Q)钛型渣系的药芯焊丝。
工艺、力学性能优良,能够进行全位置焊接,特别是优良的低温韧性,以达到船级社3y 级认证。
广泛用于造船、钢结构、桥梁等。
2、DY-YJ507(Q)碱型渣系的药芯焊丝。
力学性能优良,扩散氢含量低,具有优良的低温抗裂性能。
-40度冲击功可达到80以上。
用于机械制造、水电、石油化工设备等。
3、DY-YJ607(Q)碱型渣系的药芯焊丝。
力学性能优良,扩散氢含量低,适用于60公斤级高强高韧性钢的焊接。
4、YJ502CrNiCu(Q)钛型全位置焊接药芯焊丝。
用于耐大气腐蚀钢的焊接。
如海洋平台的焊接用。
5、YJ502Ni(Q)钛型全位置焊接药芯焊丝。
低温冲击吸收功高,满足-40度气温下金属结构的使用。
二、耐热钢系列药芯焊丝1、DY-YR302(Q)钛型渣系的药芯焊丝,适用于1Cr-0.5Mo和1.25Cr-0.5Mo耐热钢的焊接用,广泛用于锅炉压力容器行业。
2、DY-YR312(Q)适用于12CrMoV珠光体耐热钢的焊接,广泛用于锅炉压力容器行业。
3、DY-YR317(Q)碱性渣系药芯焊丝。
适用于12CrMoV珠光体耐热钢的焊接,具有优良的低温冲击性能。
4、DY-YR402(Q)用于2.25Cr-1Mo耐热钢焊接。
三、不锈钢用气保护焊药性焊丝1、DY-YA308(Q)18%Cr-8%Ni不锈钢焊接用。
2、DY-YA308L(Q)超低碳18%Cr-8%Ni不锈钢焊接用。
3、DY-YA309(Q)异种钢焊接或复合钢板及堆焊不锈钢时过渡层焊接用。
4、DY-YA316(Q)18%Cr-12%Ni不锈钢焊接用。
四、气保护堆焊药芯焊丝1、DY-YD350(Q)广泛用于堆焊金属间磨损部件和轻度的土砂磨损的部件,HRC35.2、DY-YD450(Q)适于堆焊耐土砂磨损和耐金属间磨损的部件,HRC45.3、DY-YD600(Q)广泛用于耐土砂磨损的部件,HRC55-60.五、埋弧堆焊药芯焊丝1、DY-YD14(M)主要用于碳钢和低合金钢零部件的修复或作其它堆焊材料的过渡层,HRC26±2.2、DY-YD224B(M)主要用于热轧辊和其它耐磨损件的堆焊和修复,HRC59.3、DY-YD420(M)含铬13%的马氏体型堆焊药芯焊丝,耐腐蚀,耐磨损。
焊材的表示方法和代号
焊条、药芯焊丝的表示方法和代号作为焊缝填充金属包括焊条、焊丝、焊剂、填充金属、熔嘴、附加金属粉等,熔敷焊缝金属成分主要由它们和母材来决定。
ASME《锅炉压力容器规范》第IX卷中列有工艺评定中焊缝金属成分的类别,并有相应的评定规则。
我国的钢材和焊材的合金化体系与美国差别较大,况且国内压力容器压力管道熟悉焊材牌号程度胜过型号,原机械工业部编制的《焊接材料产品样本》(机械工业出版社,1997年)规定的焊条、焊剂和药芯焊丝的牌号对焊接行业、压力容器压力管道行业影响很大,焊材牌号编制比较切合我国合金体系的实际。
我国焊材基本上与钢材使用性能相适应,不同牌号焊材性能差别很大,用焊材牌号作为焊接工艺评定因素具有简便特点,但也有局限性,焊材牌号编制方法不是标准。
随着技术与市场经济发展,在焊材牌号前后加上代号或化学成分符号,使牌号复杂化。
将牌号作为焊接工艺评定因素时不考虑阿拉伯数字后的代号(耐蚀层堆焊除外)。
(1)我国焊条分类对照附表1所示,焊条和药芯焊丝牌号编制方法如下述:①碳钢焊条和低合金高强钢焊条牌号表示方法a)牌号前加“J”字表示为碳钢焊条或低合金高强钢焊接类别代号。
b)类别代号后头两位数字,表示焊缝金属抗拉强度等级,其系列如附表2。
c)类别代号后第三位数字,表示药皮类型和焊接电源类,见附表3。
d)焊条有特殊性能和用途的,则在牌号后面加注起主要作用的元素或代表主要用途的符号,见附表4。
附表1附表2附表3附表4②铬和铬钼耐热钢焊条牌号表示方法a)牌号前加“R”字,表示钼和铬钼耐热钢焊条的类别代号b)类别代号后第一位数字,表示焊缝金属主要化学成分等级,按附表5规定编排表。
c)类别代号后第二位数字,表示同一焊缝金属主要化学成分组成等级中的不同牌号,对同一药皮类型焊条,可有10个牌号,按0、1、2、…9顺序编排。
d)类别代号后第三位数字,表示药皮类型和焊接电源种类,见附表3。
附表5③低温钢焊条牌号表示方法a)牌号前加“W ”字,表示低温钢焊条的类别代号。
常用各种焊丝型号
常用各种焊丝型号一、一般常用焊丝1、DY-YJ502(Q)钛型渣系的药芯焊丝。
工艺、力学性能优良,能够进行全位置焊接,特别是优良的低温韧性,以达到船级社3y 级认证。
广泛用于造船、钢结构、桥梁等。
2、DY-YJ507(Q)碱型渣系的药芯焊丝。
力学性能优良,扩散氢含量低,具有优良的低温抗裂性能。
-40度冲击功可达到80以上。
用于机械制造、水电、石油化工设备等。
3、DY-YJ607(Q)碱型渣系的药芯焊丝。
力学性能优良,扩散氢含量低,适用于60公斤级高强高韧性钢的焊接。
4、YJ502CrNiCu(Q)钛型全位置焊接药芯焊丝。
用于耐大气腐蚀钢的焊接。
如海洋平台的焊接用。
5、YJ502Ni(Q)钛型全位置焊接药芯焊丝。
低温冲击吸收功高,满足-40度气温下金属结构的使用。
二、耐热钢系列药芯焊丝1、DY-YR302(Q)钛型渣系的药芯焊丝,适用于1Cr-0.5Mo和1.25Cr-0.5Mo耐热钢的焊接用,广泛用于锅炉压力容器行业。
2、DY-YR312(Q)适用于12CrMoV珠光体耐热钢的焊接,广泛用于锅炉压力容器行业。
3、DY-YR317(Q)碱性渣系药芯焊丝。
适用于12CrMoV珠光体耐热钢的焊接,具有优良的低温冲击性能。
4、DY-YR402(Q)用于2.25Cr-1Mo耐热钢焊接。
三、不锈钢用气保护焊药性焊丝1、DY-YA308(Q)18%Cr-8%Ni不锈钢焊接用。
2、DY-YA308L(Q)超低碳18%Cr-8%Ni不锈钢焊接用。
3、DY-YA309(Q)异种钢焊接或复合钢板及堆焊不锈钢时过渡层焊接用。
4、DY-YA316(Q)18%Cr-12%Ni不锈钢焊接用。
四、气保护堆焊药芯焊丝1、DY-YD350(Q)广泛用于堆焊金属间磨损部件和轻度的土砂磨损的部件,HRC35.2、DY-YD450(Q)适于堆焊耐土砂磨损和耐金属间磨损的部件,HRC45.3、DY-YD600(Q)广泛用于耐土砂磨损的部件,HRC55-60.五、埋弧堆焊药芯焊丝1、DY-YD14(M)主要用于碳钢和低合金钢零部件的修复或作其它堆焊材料的过渡层,HRC26±2.2、DY-YD224B(M)主要用于热轧辊和其它耐磨损件的堆焊和修复,HRC59.3、DY-YD420(M)含铬13%的马氏体型堆焊药芯焊丝,耐腐蚀,耐磨损。
中美焊材标准对照表
对照表
适用焊材 TL-427,J422,THL427 S7016-LS, TS-316L
TFW-316L
Hale Waihona Puke TWE-711中美焊材标注对照表标准名称适用焊材碳钢焊条gbt51171995awsa51a51m2004低合金钢焊条gbt51181995awsa55a55m2006s7016ls不锈钢焊条gbt9831995awsa542006ts316l不锈钢实芯焊丝ybt50922005awsa592006不锈钢药芯焊丝gbt178531999awsa5221995r2005tfw316l碳钢气体保护焊丝gbt81102008awsa518a518m2005碳钢低合金钢焊丝gbt81102008awsa528a528m2005碳钢高强钢药芯焊丝gbt100452001awsa520a520m2005twe711低合金钢药芯焊丝gbt174931998awsa5292005中国标准gb美国标准awstl427j422thl427
中美焊材标注对照表
标准名称 碳钢焊条 低合金钢焊条 不锈钢焊条 不锈钢实芯焊丝 不锈钢药芯焊丝 碳钢气体保护焊丝 碳钢、低合金钢焊丝 碳钢、高强钢药芯焊丝 低合金钢药芯焊丝 中国标准(GB) GB/T 5117-2012 GB/T 5118-1995 GB/T 983-1995 YB/T 5092—2005 GB/T 17853-1999 GB/T 8110—2008 GB/T 8110—2008 GB/T 10045-2001 GB/T 17493-1998 美国标准(AWS) AWS A5.1-A5.1M-2004 AWS A5.5-A5.5M-2006 AWS A5.4-2006 AWS A5.9-2006 AWS A5.22-1995(R2005) AWS A5.18-A5.18M-2005 AWS A5.28-A 5.28M-2005 AWS A5.20-A5.20M-2005 AWS A5.29-2005
焊丝(药芯焊丝-实心焊丝-氩弧焊丝-耐磨焊丝)
焊丝(药芯焊丝-实心焊丝-氩弧焊丝-耐磨焊丝)-药芯焊丝-实心焊丝-氩弧焊丝-耐磨焊丝镍和镍基合金焊丝Techalloy 55 (AWS 无对应) Techalloy 99(AWS A5.15ERNiCL)Techalloy 208FM61( AWSA5.14ERNi-1)Techalloy 276(AWSA5.14ERNiCrMo-4)Techalloy 413 FM67(AWS A5.7 ERCuNi) Techalloy418FA60(AWSA5.14ERNiCu-7)Techalloy 606FM82(AWS A5.14ERNiCr-3)Techalloy 617AWS A5.14ERNiCrCoMo-1Techalloy 622 AWSA5.14 ERNiCrMo-10Techalloy625(AWSA5.14ERNiCrMo-3)Techalloy 718(AWS A5.14ERNiFeCr-2)Techalloy 725(AWS 无对应)Techalloy 825AWSA5.14 ERNiFeCr-1镍和镍基合金焊条Tech-Rod 55 (AWSA5.15 ENiFe-Cl) Tech-Rod 99(AWS A5.15ENi-Cl)Tech-Rod 112(AWS A5.11ENiCrMo-3)Tech-Rod 117AWS A5.11ENiCrCoMo-1Tech-Rod 122 AWS A5.11 ENiCrMo-10 Tech-Rod 135(AWS 无对应)Tech-Rod 141(AWS A5.11 ENi-1)Tech-Rod 182(AWS A5.11ENiCrFe-3)Tech-Rod 187 (AWS A5.6ECuNi) Tech-Rod 190(AWS A5.11ENiCu-7)Tech-Rod 276(AWS A5.11ENiCrMo-4)Tech-Rod WeldAAWS A5.11ENiCrFe-2不锈钢焊丝Techalloy307L (AWS 无对应)Techalloy308/308H(AWS 5.9ER308/308H)Techalloy308/308L(AWS 5.9 ER308L)Techalloy308LHS(AWSA5.9ER308LSi)Techalloy 309 (AWS A5.9ER309) Techalloy309/309L(AWS A5.9ER309L)Techalloy 309LHS(AWS A5.9ER309Lsi)Techalloy309MoL(AWS A5.9ER309LMo)Techalloy 310 (AWS A5.9ER310) Techalloy312(AWS A5.9ER312)Techalloy316/316L(AWS A5.9 ER316L)Techalloy316LHS(AWS A5.9ER316L Si)Techalloy317L (AWS A5.9 ER317L) Techalloy320(AWS A5.9ER320)Techalloy 320LR(AWS A5.9 ER320LR)Techalloy330(AWS A5.9ER330)Techalloy347 (AWS A5.9 ER347) Techalloy385(AWS A5.9ER385)Techalloy 409Cb(AWS A5.9 ER409Cb)Techalloy410(AWS A5.9ER410)Techalloy410NiMo AWS A5.9 ER410NiMo Techalloy430(AWS A5.9ER430)Techalloy 430 LCb(AWS 无对应)Techalloy 630(AWS ER630)Techalloy2209 (AWS ER2209)Techalloy2594 (AWS ER2594)不锈钢焊条Tech-Rod 308/308L (AWS A5.4 E308L-16) (AWS A5.4 E308L-17) Tech-Rod309/309L(AWS A5.4E309L-16)(AWS A5.4E309L-17)Tech-Rod 310(AWS A5.4 E310-16)Tech-Rod 312(AWS A5.4E312-16)Tech-Rod 316/316L (AWS A5.4 E316L-16) (AWS A5.4 E316-17) Tech-Rod317L(AWS A5.4E317L-16)Tech-Rod 320(AWS A5.4 E320-16)Tech-Rod320LR(AWS A5.4E320LR-16)Tech-Rod 330 (AWS A5.4E330-16) Tech-Rod 347(AWS A5.4E347-16)Tech-Rod 385(AWS A5.4 E385-16)Tech-Rod 410(AWS A5.4E410-16)Tech-Rod410NiMo AWS A5.4 E410NiMo-16 Tech-Rod 430(AWS A5.4E430-16)Tech-Rod 630(AWS A5.4 E630-16)Tech-Rod 2209(AWS A5.4E2209-16)(DuplexGrade)Tech-Rod Tech-RodWeld-All (AWS 无对应)2594 (AWS 无对应)不锈钢和镍基合金药芯焊丝Techalloy 308LFCE308LTO-1 E308LTO-4 Techalloy308LFCAE308LTO-1E308LTO-4Techalloy 309LFCE309LTO-1E309LTO-4Techalloy309LFCAE309LTO-1E309LTO-4Techalloy 316LFCE316LTO-1 E316LTO-4 Techalloy316LFCAE316LTO-1E316LTO-4Techalloy 625FCA(AWS 无对应)低合金钢焊丝Techalloy80S-B2 (AWS A5.28 ER80S-B2)Techalloy515(AWS A5.23EB2)Techalloy 90S-B3(AWS A5.28ER90S-B3)Techalloy 521(AWS A5.23EB3)Techalloy80S-B6 (TechalloyTechalloy80S-B8(TechalloyTechalloy 90S-B9(AWS A5.28ER90S-B9)Techalloy110S-1(AWS A5.28502) (AWSA5.287 ER80S-B6)505)(AWS A5.28ER80S-B8)ER110S-1)Techalloy120S-1 (AWS A5.28 ER120S-1) Techalloy4130(AWS 无对应)Techalloy AK-10*(AWS A5.28ER100S-G)EALEG SG 6500焊条产品描述这是一种通用焊条可以在各种位置焊接所有低碳钢和杂类钢,可以接触式焊接,焊条按在工件上走直线。