
模具规格书.xls
□OK □NG(說明) □OK □NG(說明)
36.模具硬度須符合要求之材質硬度
□OK □NG(說明) □OK □NG(說明)
37.上述***指定的結構,模具廠要確實執行,其余結構及強度由模具廠自行 考量,保固模數50萬模,非人為所造成之修模由模具廠無償修模.
□OK □NG(說明) □OK □NG(說明)
模具規 格 與 產 品 圖 規 範
14.型板與公模固定板之間有無支撐柱:
□有
規格: A.25 X
B.30X
C.35X
D.40X
E.45X
F.50X
□無
15.模仁內部有無冷卻水孔. □有
□無
圖面審核
驗 收結果
□OK □NG(說明) □OK □NG(說明)
□OK □NG(說明) □OK □NG(說明)
ISO-RD-019-REV.C
模具規 格 與 產 品 圖 規 範
8.斜銷結構須依下圖之指定方式制作,斜銷不可超了公模側壁以外(只能在成品公模 側的側壁看得到斜銷的痕跡,其他任何方向不能看到斜銷痕跡)
成品
圖面審核
驗 收結果
□OK □NG(說明) □OK □NG(說明)
斜銷
須注意斜銷拆模位置
9.模仁有磨擦的部分須作熱處理外,其他部分有無熱處理. □有 區域: □無
圖面審核
驗收結果
□OK □NG(說明) □OK □NG(說明)
2.使用兩板模或3板模
□兩板模
□三板模
□OK □NG(說明) □OK □NG(說明)
3.開模模數及穴數. 模數:
穴數:
4.塑膠材質. 材質:
Байду номын сангаас
縮水:
5.倒勾脫模方式.(A:外滑塊;B:內滑塊;C:斜銷;D:其它須說明;) 方式: 材質:
□OK □NG(說明) □OK □NG(說明) □OK □NG(說明) □OK □NG(說明) □OK □NG(說明) □OK □NG(說明)
A.ª½ ³q ¦¡
16.有無指定模仁的材質. □有 材質:
□無
17.模座須有防反裝防呆設計.
□有
圖示:
B.ª½ ³q ¦¡ (¥b ¥] ³ò )
C.´` Àô ¦¡
□OK □NG(說明) □OK □NG(說明)
□OK □NG(說明) □OK □NG(說明)
18.模仁須有防反裝防呆設計.
R¨¤
□OK □NG(說明) □OK □NG(說明)
24.頂針∮徑不可小于1.5mm.避免用扁頂針(特殊情況請說明),頂針毛邊不能突出 成品表面
□OK □NG(說明) □OK □NG(說明)
25.模板與模仁的配合結構如下:模板不可被貫穿,模板與模鎖螺絲固定
□OK □NG(說明) □OK □NG(說明)
模仁 模板
螺絲
最小厚度 30~40mm
第4頁,共6頁
ISO-RD-019-REV.C
模具規 格 與 產 品 圖 規 範
33.進膠點位置,個數是否依指定制做. 位置個數描述:
34.定位環,.射嘴之半徑,R及深度(定位環必須有:4個螺絲) 描述:
35.點進膠的入水點,公模須有凸肉(膠厚)
圖面審核
驗 收結果
□OK □NG(說明) □OK □NG(說明)
□OK □NG(說明) □OK □NG(說明)
機 型:
部品名稱:
開模檢討日期:
年
月日
模具圖面審核日期: 年 月 日
模具驗收日期:
年
月日
*****有限公司
新開模具規格書
檢討人(廠商): 檢討人(機械部): 填表人(模具部): 審核人(模具部): 驗收人(模具部):
模具規 格 與 產 品 圖 規 範
1.模座使用廠牌與型號
廠牌:
型號:
規格:
主管: 主管: 主管: 主管: 主管:
□有
圖示:
19.有無指定互換模仁的區域. □有 區域:
□無
20.模面是否有鏡面區域. □有 區域:
□否
□OK □NG(說明) □OK □NG(說明) □OK □NG(說明) □OK □NG(說明)
第3頁,共6頁
ISO-RD-019-REV.C
模具規 格 與 產 品 圖 規 範
21.有無鑲模仁/母模有無線割區域 □有 區域:
第6頁,共6頁
ISO-RD-019-REV.C
31.模具扣機 有 無
32.頂針的排布要合理
□OK □NG(說明) □OK □NG(說明) □OK □NG(說明) □OK □NG(說明) □OK □NG(說明) □OK □NG(說明)
□OK □NG(說明) □OK □NG(說明) □OK □NG(說明) □OK □NG(說明)
第5頁,共6頁
□OK □NG(說明) □OK □NG(說明)
□OK □NG(說明) □OK □NG(說明)
10.使用何種進料點.(A:針點進膠點;B:潛伏式進料點;C:普通進料點;D:其它請說明;)
□OK □NG(說明) □OK □NG(說明)
進料點: 圖示:
A
B
C
11.頂出方式有無特別指定.(A:頂出板;B:頂出套筒;C:斜銷頂出;D:其它須說明;) □有 方式: 區域:
6.滑塊結構須依下圖之指定方式制作: (彈簧式需註明材質,型號,使用壽命) 陰影部分為壓板
產品 鎖緊塊
滑塊
□OK □NG(說明) □OK □NG(說明)
□斜導柱式 7.滑塊、滑槽、檔塊須做鑲件并熱處理
□OK □NG(說明) □OK □NG(說明)
注:存檔前與檢討內容(圖面)交處長CHK.
第1頁,共6頁
□無
圖面審核
驗 收結果
□OK □NG(說明) □OK □NG(說明)
22.有無禁設頂針區. □有 區域:
□無
□OK □NG(說明) □OK □NG(說明)
23.流道在以下之區域須設冷料井,其余冷料井位置由模具廠自行決定位置. ●接近進料點的地方 ●流道的轉彎處及交叉處
□OK □NG(說明) □OK □NG(說明)
□無
12.下頂出板與公模固定板之間必須有垃圾釘.
□OK □NG(說明) □OK □NG(說明) □OK □NG(說明) □OK □NG(說明)
13.RIB加工方式:高度小于4mm,用放電方式;4mm(含)以上,須用入子方式
□OK □NG(說明) □OK □NG(說明)
第2頁,共6頁
ISO-RD-019-REV.C
ISO-RD-019-REV.C
模具規 格 與 產 品 圖 規 範
26.使用有托頂針
頂針
防呆PIN(LOCK)
頂出板
圖面審核
驗 收結果
□OK □NG(說明) □OK □NG(說明)
27.分型線(P.L.)依圖示要求 有
描述: 無
28.頂針復位彈簧 有
無
29.頂針板輔助導軸 有
無 30.頂出機構要限位
02-08模具规格书 MOULD SPECIFICATION SHEET(QFM-YS_2T-009)
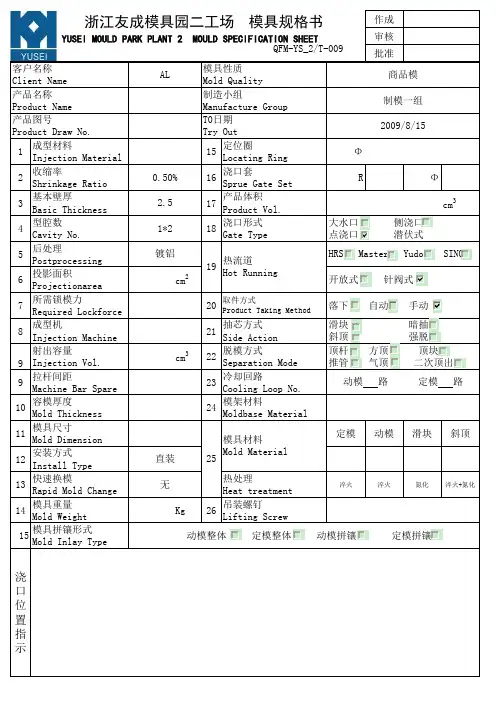
作成审核批准1成型材料Injection Material15定位圈Locating RingΦ2收缩率Shrinkage Ratio16浇口套Sprue Gate SetRΦ3基本壁厚Basic Thickness17产品体积Product Vol.cm34型腔数Cavity No.18浇口形式Gate Type5后处理Postprocessing6投影面积Projectionareacm27所需锁模力Required Lockforce20取件方式Product Taking Method8成型机Injection Machine21抽芯方式Side Action9射出容量Injection Vol.cm322脱模方式Separation Mode9拉杆间距Machine Bar Spare23冷却回路Cooling Loop No.10容模厚度Mold Thickness24模架材料Moldbase Material11模具尺寸Mold Dimension定模动模滑块斜顶12安装方式Install Type13快速换模Rapid Mold Change热处理Heat treatment淬火淬火氮化淬火+氮化14模具重量Mold WeightKg26吊装螺钉Lifting Screw15模具拼镶形式Mold Inlay Type动模整体 定模整体 动模拼镶 定模拼镶浇口位置指示无直装模具材料Mold Material2519开放式 针阀式热流道Hot Running顶杆 方顶 顶块推管 气顶 二次顶出动模路 定模路AL商品模落下 自动 手动滑块 暗抽斜顶 强脱2009-8-15大水口 侧浇口点浇口 潜伏式HRS Master Yudo SINO 0.50%1*2镀铝制模一组客户名称Client Name产品名称Product Name产品图号Product Draw No.模具性质Mold Quality制造小组Manufacture GroupT0日期Try Out2.5浙江友成模具园二工场模具规格书YUSEI MOULD PARK PLANT 2 MOULD SPECIFICATION。
模具规格仕样书(附件三)[1页]
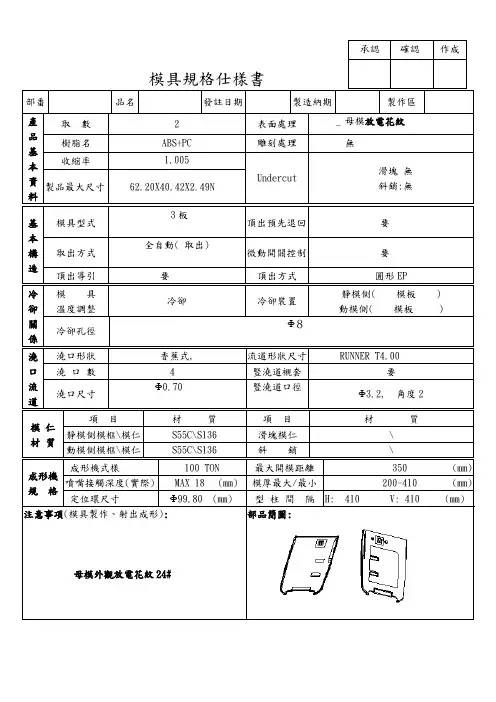
模具規格仕樣書
部番品名發註日期製造納期製作區
產品基本資料
取數 2 表面處理母模放電花紋樹脂名ABS+PC 雕刻處理無
收縮率 1.005
Undercut
滑塊無
斜銷:無製品最大尺寸 62.20X40.42X2.49N
基本構造模具型式
3板
頂出預先退回要
取出方式
全自動( 取出)
微動開關控制要
頂出導引要頂出方式圓形EP
冷卻關係模具
溫度調整
冷卻冷卻裝置
靜模側( 模板 )
動模側( 模板 ) 冷卻孔徑
8
澆口流道澆口形狀香蕉式, 流道形狀尺寸RUNNER T4.00
澆口數 4 豎澆道襯套要
澆口尺寸
0.70 豎澆道口徑
3.2, 角度2
模仁材質
項目材質項目材質靜模側模框\模仁S55C\S136 滑塊模仁\
動模側模框\模仁S55C\S136 斜銷\
成形機規格
成形機式樣100 TON 最大開模距離350 (mm) 噴嘴接觸深度(實際) MAX 18 (mm) 模厚最大/最小200-410 (mm) 定位環尺寸 99.80 (mm) 型柱間隔H: 410 V: 410 (mm)
注意事項(模具製作、射出成形):
母模外觀放電花紋24# 部品簡圖:
承認確認作成
_。
模具工装明细表

编号:SJ-6.3-10 部门:生技部NO
以上为精心整理的精品资料,可供您在工作中参考使用,以便于节省您的工作时间。
以上资料仅供个人使用,不得用于商用。
以上为
精心整理的精品资料,可供您在工作中参考使用,以便于节省您的工作时间。
以上资料仅供个人使用,不得用于商用。
以上为精心整理的精品资料,可供您在工作中参考使用,以便于节省您的工作时间。
以上资料仅供个人使用,不得用于商用。
以上为精心整理的精品资料,可供您在工作中参考使用,以便于节省您的工作时间。
以上资料仅供个人使用,不得用于商用。
冲压模具设计规格书

材质
□ SKH9
□ ASP-60
□ 其它
□ SKH9
□ ASP-60
□ 其它
□ SKH9
□ ASP-60
□ 其它
□ SKH9
□ ASP-60
□ 其它
硬度
□ HRC
°~
°
□ HRA
°~
°
□ HRC
°~
°
□ HRA
°~
°
□ HRC
°~
°
□ HRA
°~
°
□ HRC
°~
°
□ HRA
°~
°
外导柱結构: 型式
□无滾珠式导柱 □滚珠衬套式导柱
厂牌
规格型号
固定型式
□压入式
□托住式
□置于下模座 □置于上模座
辅助导柱: 型式
□无滾珠式导柱 □铜套合金式导柱 □滾珠衬套式导柱
厂牌
规格型号
□ 压入式 □ 压入式 □置于脫料板
固定型式 □托住式 □托住式 □置于冲子固定板
加工材料规格: 材质: 料宽:
材料
□ STRIP
指定公差(□无,□有)
± m/m
文件编号: 模具编号: 产品编号: 产品名称: 模具LINE数:
冲压模具设计规格书
填单日期: 年
月
日
.
发行日期:
.
.
版本:
.
.
制作:
.
列
PCS
审核:
.
模具设计条件:
1.目标 S.P.M: 2.有效切边:
mm □ 其它
S.P.M .
3.送料方向:□ 左→右 □ 右→左
.
4.送料线高度:
钢模及铝模尺寸.xls0 (1)

地线型号 GJ─80 GJ─100 GJ─125 LB20J─80 JLB20A─120
LBGJ─80─20AC
LBGJ─150─40AC
钢模型号 G24 G26
G24 G24 G24 G24 G24 G32
G26
钢管模具规格(mm) 20.64 22.36 24.94 20.64 20.64 20.64 20.64
20.64
27.52
22.36
拉线型号 GJ─183
铝模型号 L40 L40 L45 L52
铝模型号
L36 L40 L36 L34 L40 L45 L42
铝模型号 G38
导线液压模具规格
铝管模具规格(mm)
导线型号
34.4
A3/S1A─366/60
34.4
ACSR/AS─400/50
38.7
ACSR─720/50
22.36
20.64
铝模型号
L45 L50 L45
铝模型号 L36 L42 L40 L40 L40 L40 L40 L36 L34 38.7
铝管模具规格(mm) 30.96 36.12 34.4 34.4 34.4 34.4 34.4 30.96 29.24
铝模型号 G36
钢管模具规格(mm) 30.96
8; 24.94; 27.52; 29.24; 30.96; 32.68; 34.4; 36.12 ; 38.7; 44.72; 47.3; 51.6;
24.94
模具规格
钢模型号(耐/直) G22 /
G20 / G24 G20 / G24 G20 / G24
钢管模具规格(mm) 18.92; 21.50 17.2; 20.64 17.2; 20.64 17.2; 20.64
模具开模规格书

二 板模三板模部品材質厚度硬度公模進膠IMR IMF IML 公模板HRC: 模IN-MOLD 雙色射出RHCM 其他母模板HRC: 熱灌嘴*___隔熱板廠牌:模公模仁HRC:模 穴 數母模仁HRC: 塑膠材質料商具滑塊HRC: 縮水率斜梢HRC: 具咬花型號 : 指定咬花廠:材耐磨板HRC: 鏡面號數: 壓塊HRC:放電花噴砂質表面氮化公模仁母模仁其他 :規0度束塊 5 度束塊圓錐束塊機台噸數TON 全自動手動射灌氮氣氣針不需出螺桿直徑mm 格保證模次 機射嘴 R mm 模座最大尺寸規定位環直徑mm 格射嘴伸長量mm頂針不需需頂出套筒不需需頂扁頂針不需需公模整板頂出不需需出頂出塊不需需兩段頂出不需需延遲頂出不需需系頂板導梢不需需回位梢彈簧不需需統不需需是(附圖說明)否*確認射出機頂桿規格頂板回位極限開關不需需模具端頂出早回機構不需需側式 *___搭接式 * ___扇形 *___針點 * ___牛角式 *___直接式 *___潛伏式灌頂針*___潛伏式灌R IB*___潛伏式灌成品*___模板模仁斜梢冷模板模仁斜梢卻滑塊流道剝料板系φ6φ8φ10φ11.5統PT 1/8" PT 1/4"NPT 1/8"NPT 1/4"水路沉頭規格φ24x18φ30x25母模滑塊 *___不需側公模滑塊 *___不需向機械式彈簧作油壓缸動壓塊不需需機耐模板不需需構束 塊外觀要求 / 表面處理機構工程師需 * 廠牌 :備註塑件取出方式 Tie-Bar間距(H*V)模具規格書灌點型式母模側冷卻水路模具供應商: 模號: 模具開模時間( TS): 第一次試模日期(T1):機 種: 零件料號(P/N): 開模檢討日期:零件名稱: 模具料號(P/N):模 具 結 構作動方式模具工程師滑塊位置水路接頭排位圖公模側模具廠斜梢成形廠公模斜梢 * 母模斜梢 *灌點型式光宝科技(常州)有限公司 塑膠模具開發規格表mm 射出機頂桿強制回位機構125*。
A110101模具规格书
集流块:
↓
快插座:
↓
DWM啤机 吨 取水口方式: 唧咀球半径: KO孔数量:
其它: 顶棍顶出 顶出复位: 顶棍拉回 其它: 模具铭牌 运水铭牌 模具外观: 其它: 分型面管位块:分型面计数器↓ 扣机:↓ 主要配件: 其它: 弹弓%↓
是(Y) 否(N)
弹弓:↓
3.
特
别
要
求: 备件:
顶针%↓
司筒%↓
防水胶圈%↓
模具规格书 A110101 模号: C 模具等级: moldetipo 客户: 制作部门: 工模生产
市场部: 制定: 批准/日期:
易双林
项目工程师: 日期:
吴畅
1. 产 品 要 求: 产品名称: LIGHT GUIDE 产品编号: 供方: 试模胶料: 牌号: 缩水率: 预计C-RUN胶料: 色牌: 供方: 牌号: 2+2 模腔数: 模具寿命: 1000000 前模: 方法:↓ 成型面要求: 后模: 方法:↓ 格式: 设计资料: 日期: (最终) 文档路径: 传图格式: 3D 2D T1 日期: DWM承认日期 数量: T1样板 日期: 包装要求:
a.客户是否有模具规格书? b.客户是否规定要求Moldflow? c.客户是否需要做CPK? d.客户是否要审批模图初稿才能订购模胚及模肉? ※ 如是,客户收到可读图纸后 日
其它: 5. 备 注:
内完成及回复
1) 抓紧时间定INCOE 4点阀针热嘴
FORM NO.: FM-YW-01
REV.:08
螺蚊规格: 吊令规格:
公制 公制硬度Biblioteka ↓其它:↓硬度:↓
热处理:↓
隔热板位置: 电缆:↓ 隔热板:↓
stp dwg
模具规格书
水嘴规格water con spec 喉牙规格(Water cen Screw spec)英制 BSP 美制NPT 水(Water ) 温水(Hotwater) 油(oil)
大水口 (Large sprue) A板 (Cavity 前模(Cavity) 后模(Core) 行位(Slide) 斜顶(Lifter) 其它(Other)
细水口 简易化细水口 (Small (Simple& small sprue) B板 其它 (Othe (Core plate) 钢材 厂家 (Steel vend er) 机械手 Auto matic 机械手 Auto matic 推板 斜顶 顶针 ej Ejector bot Lifte strip r 复位开关 其它 Limit other Switch 盘起Punch 其它other
制表draw 审核check 批准approve
填表日期:
热流道Hot □ YuDo 其它other
模具铭牌 Nameplate
4.其他要求 Other Requirement 直接 Direct Hasco 针点 Pin DME 潜水 Sub Futaba 香蕉 侧水 搭接 其它 Banana Side underother 龙记LKM 其它other
深圳市合通模具注塑有限公司 HTG MOLD NO. 1.产品要求(Product requirement) 客户 ( Customer) 产品编号 (名称)Product No.(Name) 模具寿命(Mde life) 产品材料(Product Plastic) 收缩率(Shrinkage) 模腔数(Number of cavities) 成型周期(Injection moding cycle ) 表面要求(surface finish requirement) 最终设计资料 Finally design Data T1送样日期 First shot date 完成日期(Finish date) 2.注塑机要求(Injection Machine Specification) 本厂注塑(Injection by native) 注塑机 客户注塑(Injection by customer) (Injection Machine) 吨位Ton 定位圈直径(Locateing Machine Φ Req) SR Φ 唧咀Sprue SR唧咀孔Φ 炮咀伸入量 (Nozzle Movement Dia) 哥林柱间距(Tie Bar Space) 最大模具厚度(Maximum Shut Height) 最小模具厚度(Minimum Shut Height) 顶棍孔直径(Knock Out Diameter) 顶棍孔数量及分布(No.and Layout of knock out) 取产品方法 (Prducts Ejection) 取水口方法 (Runner Ejection) 顶出 (Ejection) 顶针板复位 (Eject Plate Return) 标准件(Standard Part) 冷却系统 (Cooling syshern) 火花纹 edm suf 抛光polish 蚀纹texture 产品图part Drawing 2D 3D 打合资料(Information confirmed) 版本号Rev 日期 样板sample 日期Date 图片photo 检测Quality 内模钢材/硬度 (Insert Material/Hardness) 颜色 色粉号 colour colorant 客供 customer 自购 own buy 模具规格书 Mold Specification 3.模具要求(Mold Req) 模图确认(Mold drawing confirmed) 流道类型(Runner Type) 热流道品牌 (Hot runner Trademark) 水口类型(Gate Type) 模胚标准(Mold Base STD) 模胚类型(Mold base Trde) 模胚钢材/硬度 (MB steel/Hardness) 要Yes □ 冷流道Cold □ Mold-master Hasco 不要No □
模具规格表
12/15
M14 M14 10
15/20
10 M16 M16 12 12 12 12 12 12 M20 M20
20/30
139 × 100 10 159 × 120 10 193 × 120 M14 600 193 × 140 139 × 100 10 159 × 120 10 178 × 130 135 12 12 60/90 65 10 198 × 150 155 12 12 60/90 75 10 1000 228 × 150 180 12 12 60/90 90 M16 178 × 130 10 198 × 130 10 248 × 160 190 14 14 60/90 80 12 248 × 180 190 14 14 60/90 90 12 248 × 200 278 × 180 220 14 14 45/60 135/120 90 12 278 × 200 220 14 14 45/60 135/120 110 12 1800 278 × 220 328 × 220 328 × 240 270 16 16 45/60 135/120 140 12 380 × 240 380 × 280 销钉角度和螺钉角度按照下模打开后的俯视图 以上销钉角度和螺钉角度适用于常规模。分流模定位销在特殊情况根据设计自定 φ 139-φ 240一般平模定位销角度为60/90度和240/180度二销,不用螺钉 φ 278开始一般平模定位销角度为45/60度和135/120度二销,对角二螺钉。特殊情况设计定。
ቤተ መጻሕፍቲ ባይዱ销钉 螺丝角 角度 度 60/90 60/90 60/90
家强铝业模具规格表
分流模: 吨位 规格 止口 直径 120 140 170 170 158 178 205 205 220 220 250 250 300 300 350 350 定位 外径 100 120 150 止 口 突 9 9 10 10 10 10 10 10 11 11 11 11 12 12 12 12 销 径 10 10 12 止 口 深 6 6 7 7 7 7 7 7 8 8 8 8 8 8 8 8 螺 径 10 10 12 定位 外径 100 120 150 150 135 155 180 180 190 190 220 220 270 270 320 320 销径 10 10 12 12 12 12 12 12 14 14 14 14 16 16 16 16 螺径 10 10 12 12 12 12 12 12 14 14 14 14 16 16 16 16 模面 厚度 50 60 60 销钉角 度 45/60 60 45 45 45/60 45/60 45 45 45/60 45/60 45/60 45/60 45/60 45/60 45 45 顶销 螺丝角 下模 度 净厚 135/120 50 120 60 135 60 135 70 135/120 65 135/120 135 135 135/120 135/120 135/120 135/120 135/120 135/120 135 135 吊装 75 75 90 80 100 100 100 100 100 100 130 暗室深度 12 14 14 15 15 16 18 18 20 20 22 22 25 25 28 28 顶 销 10 10 吊 装 139 × 100 159 × 120 600 193 × 120 193 × 140 178 × 130 198 × 130 1000 198 × 150 228 × 150 228 × 180 248 × 160 248 × 180 248 × 200 278 × 180 278 × 200 1800 278 × 220 328 × 220 328 × 240 380 × 240 380 × 280 平面模/整体模 吨位 规格
XYNF_模具规格书
铁制堵头
模板吊孔 标识
4.免底漆要求的模具定模型腔一定不能作润滑处理,仅只使用气化性防锈剂 作防锈处理;动模及活动结构的润滑仅只允许使用德国适度或美国孚牌或食 品级高温无污染润滑油
免底涂模具 技术要求
25.导柱长度是否比斜导柱及模肉高
导柱长度
26.模具外形必须作防锈处理并在肉眼可见外观上涂蓝色 油漆防锈
水路密封 检测
设计要求 2.模具制造进度需按进度表每周提供采购或模具工程师 及注意事
项 3.模具设计完成后一周内经评审合格后再行制造
提供每周进 度
设计评审通 过
设计要 求及注 意事项
23.内部镶块上的水路密封使用铁制金属堵头, 以防模具热胀冷缩时产生泄漏
24.所有模板顶部必须有吊环螺丝孔,并在吊环螺丝孔边加 刻上吊环规格标识
大于Φ120 采用5个顶出孔
定位圈尺寸 拉杆内距
Φ250 1000*1000
喷嘴球头
SR15
喷嘴直径
Φ6
模具粗糙度 依通常标准
型腔
Ra0.012▽13
型芯
Ra0.4▽8
模具图编号
XY-10-12-12
定模面处理
表面镜面抛光(免底漆要求)表面皮纹
动模面处理
模穴数
L/R
浇口入料形式
边浇口
浇口位置
如图所示
15.主浇道冷料井深度为主浇道下直径的1.5~2倍
16.分浇道冷料井长度为流道直径的2倍
17.熔接缝是否与MOLDFLOW分析结果一致,是否在可接受范围
18.两腔或多腔是否平衡进料
脱模方向抛 光
堵模镶块
浇口位置及 排气位置
设计要 求及注 意事项
28.模具验收依据此规格书进行,有不满足要求的将不予验 收