
实心车轴超声自动探伤系统的设计与实现
文章编号:1001—9944(2014)01—0001.05
实心车轴超声自动探伤系统的设计与实现
邹 诚 ,孙振国 ,杜学刚
(1.清华大学机械工程系,北京100084;2.博力加机电技术发展中心,北京100085)
摘要:为提高机车车轴超声探伤的效率和可靠性。该文针对已有车轴超声自动探伤系统的 不足,进行了系统改进设计和研究。本系统采用双通道Pl步探伤模式.每个通道采用两种 弧形表面的超声波探头,在工控机(进行数据采集与分析)和PLC(实现探伤过程自动控制) 相结合的基础上改进设计和实现了自动控制系统的系统结构和软件结构,提高了软件的 可靠性,增强了软件的操作友好性 可以有效地提高车轴超声波自动探伤系统的工作效 率,满足了轨道交通车辆生产企业对车轴超声自动化检测系统的需求。 关键词:机车车轴;超声自动探伤;多线程;双通道探伤 中图分类号:TH702 文献标志码:B
Design and Implementation of Automatic Ultrasonic Inspection System for Sofid Axles
ZOU Cheng。,SUN Zhen—guo ,DU Xue—gang
(1.Department of Mechanical Engineering,Tsinghua University,Beijing 100084,China;2.Beijing BOLECA Mechanics and Electronics Development CO.,LTD.,Beijing 100085,China) Abstract:In order to improve the efficiency and reliability of the ultrasonic inspection of axles,a certain of improved design and research were carried out to resolve the short of existing systems.This system employs dual-channel in— spection mode,which works simultaneously.Each channel has two ultrasonic probes with different surface arc.On the basis of industrial computer,which collects data and analyzes,and PLC,which carries out the automatic control process, this paper develops the system structure and the software architecture,SO as to improve the reliability and friendly 0p— eration.It can effectively improve the inspection efficiency and satisfy the needs of rail transporation manufacturers. Key words:locomotive axles;ultrasonic automatic inspection;multithread;dual-channel inspection
随着我国既有铁路线路的快速发展、普通客运 列车的大面积提速、货运机车载重的不断增加.对
车辆走行部件的质量也提出了更高的要求。车轴是
车辆稳定运行的重要部件,在运行过程中,车轴承
受频繁交替载荷的作用,是一种典型的易疲劳件,
一旦车轴中出现了损伤,并在交变应力的作用下发
生疲劳扩展.严重的情况下,会导致脱轨事故,极易
造成巨大的生命财产损失。因此,需要采用先进的探 伤技术,对车轴进行定期检查Ⅲ。我国提出的标准[21
规定,需对车轴进行径向超声探伤,而我国机车车
轴以往大部分采用手工探伤.不仅检测效率低、劳 动强度高。而且探伤可靠性和准确性难以保证,易
造成漏探和误探。文献『3—41qh分别研制的超声波自
动探伤系统在一定程度上满足了超声自动探伤作 业的需要。但是,随着生产效率不断提升以及生产
中不断提出新的需求,本文对机械结构、系统结构
收稿日期:2013—10一l1:修订日期:2013—10—22 作者简介:邹诚(1987一),男,在读博士研究生,研究方向为自动化无损检测;孙振国(1971一),男,工学博士,副教授,研究 方向为光机电一体化、无损检测设备。
自动亿s仪表2oz4 ̄)
■ 以准确地实现探头与车轴表面的耦合。如图2所 示,当探头架向下移动的过程中,探头架上的随动
轮首先与车轴表面接触,然后探头架继续向下运
动,随动轮弹簧压缩,直到超声波探头座的底面与 车轴接触,然后根据程序设定的压紧距离.探头架
继续向下运动,将第二级弹簧压缩到合适的程度.
这样可以保证探头与车轴表面能够较好地偶合在
一起。本探伤系统采用专用于车轴探伤的圆弧面
超声探头,探伤时探头弧面与轴段弧面间保持至少 1 mm的问隙。耦合液从探头和探头底座之间的缝隙
中流出,浸润车轴表面.并在探头与车轴之间的间
隙中形成一层耦合液。这样设计不仅能有效提高探 伤耦合效果,而且也在超声传播路径上加入了聚焦
环节,减小发射超声波束的扩散角,增大声束的能
量密度。对于直径较大的轴段,采用弧面曲率大的 探头.而对于直径较小的轴段。则采用弧面曲率小
的探头
鼓
(a)随动轮接触车轴表面(b)探头接触车轴表面(c)施加耦合预紧压力
图2超声波探头与车轴表面接触动作控制 Fig.2 Contact process of ultrasonic probe and the axle surface
2电气设计
2.1 运动控制模块设计 本系统采用工控机与PLC相结合的控制方式,
每个运动部件之间相互独立,考虑到机械结构所需
的驱动载荷。选用不同的驱动电机类型。为了降低 系统控制单元的复杂度,各电机采用不同的运动控
制方式.如表1所示。
表1 系统运动部件类型及其控制方式 Tab.1 Motion and control types
自动化s仪表2o14(1) 本系统中采用PLC控制探伤过程中保持连续
运动的部件——溜板A和溜板B,采用工控机通过
一个4通道的运动控制卡控制探头支架A1、探头支
架A2、探头支架B1和探头支架B2,采用工控机通过
485总线与变频器连接,用于调速控制主轴的转动。 2.2超声探伤模块设计
超声探伤模块主要包括:超声波收发器、超声波
探头、耦合剂循环泵、超声波信号采集卡、探头切换 继电器、增益设置器以及超声触发器。本文设计的
超声探伤模块的结构如图3所示,其中超声波收发
器采用双通道收发设计,每一个接收通道有两个级 联的程控运算放大器,系统控制软件通过DA卡输
出的模拟信号设置接收器的放大增益,并通过DA
卡的数字输出13输出超声触发信号,每一个触发信 号上升沿将触发两个通道同时发射超声波,并同时
触发AD卡从两个通道同时采集超声波回波信号。
系 统 控 制 软 件 由 口 超声通道 切换指令
ADl 波信 卡r__ 超 吉 波 收 发 器 手动控制面板
卜_叫塑竺
—面蕊
A组探头 )换继电
超 吉 波 探 头 A2 超 吉 波 探 头 A1
图3工控机端软件功能框图 Fig.3 Ultrasonic detection module charl 每一组超声探伤通道对应两个超声波探头,在
探伤过程中,每一个超声波探头组中只有一个超声 波探头工作,本文采用PLC控制继电器的方式对各
个通道的超声波探头进行切换控制。 本系统在实际使用过程中,由于多个大功率电
机以及车间中其他设备产生的电磁干扰较强烈,有 时缺陷波甚至被淹没在噪声中,因此,需要采取合
适的滤波方法来抑制噪声干扰,本文在超声波收发
器的每一级程控放大器处设计了中心频率为2.5 MHz的带通阻容网络.并且,在实验中发现,如若在
前级程控放大器之前设计一个滤波网络,会严重地
降低超声波信号的线性度,实测线性度误差会达到
1O%以上。分析是因为该滤波网络的非线性度会被
两级程控放大器环节放大.导致最终采集到工控机
一 头 r_ 丝 嗍瞰『 引引 触号一设号 声信一益信 超发一增置 曰
工控机
轮轴、轮对、车轴磁粉探伤技术规范

轮轴、轮对、车轴磁粉探伤技术规范(总22页)
-CAL-FENGHAI.-(YICAI)-Company One1
-CAL-本页仅作为文档封面,使用请直接删除 6 轮轴、轮对、车轴磁粉探伤
6.1 磁粉探伤机
6.1.1 磁粉探伤机应具备以下功能:
6.1.1.1 轮轴、轮对和车轴磁粉探伤机, 应具有手动和自动两种操作方式, 具备周向磁化、 纵向磁化、复合磁化三种磁化功能和自动退磁功能。
6.1.1.2 微机控制系统还应具备以下功能:
6.1.1.2.1 能有效地对探伤设备的工作电压、周向磁化电流、纵向磁化电流、紫外线辐照度等主要技术参数进行实时监控和自动记录, 并设置有紧急停机
按钮。
6.1.1.2.2 具有磁悬液的高低液位、 过载、 欠流报警功能。
6.1.1.2.3 能对探伤性能校验和探伤记录进行打印、存储、查询。
6.1.1.2.4 具有探伤设备主要故障的自诊断功能和远程技术支持功能。
6.1.1.2.5 具有 HMIS 及 USB 接口。
6.1.2 磁粉探伤机应符合以下技术指标:
6.1.2.1 周向磁化电流 0 ~ 3 000 A 应连续可调纵向磁化电流 0 ~ 2
400 A 应连续可调。
6.1.2.2 通电磁化时间应为 1s ~ 3 s , 停止喷淋磁悬液后应再磁化 2
次 ~ 3 次, 每次 0.5 s ~ 1.0 s 。
6.1.2.3 探测面的白光强度应不大于 20lx , 紫外线辐照度应不小于 800
μ W/cm
2 紫外线波长范围 应在 320 nm ~ 400 nm 内, 中心波长为 365 nm 。 6.1.2.4 整机绝缘电阻 ≥ 2M Ω 。
6.1.2.5 退磁效果 ≤ 0.3 mT ( 3 Gs )。
6.2 工艺装备
6.2.1 轮轴、轮对、车轴磁粉探伤应配置除锈机。
6.2.2 车轴探伤时, 应配置起重吊运设备。
浅析无损检测在高速动车组轮对检修中的应用

机械与设备 浅析无损检测在高速动车组轮对检修中的应用 周庆祥傅晔 (南车青岛四方机车车辆股份有限公司,山东青岛2661 1 1】 【摘要】介绍、比较无损检测方法在国内外高速动车组轮对 检修中的应用及优缺点,结合我国高速动车轮对检修现状,探讨制 定合适的轮对探伤方法和探伤周期的研究方向,提高我国轮对检修 效率和列车安全运行系数。 【关键词】高速动车;轮对检修;无损检测 前言 目前,我国高铁的运行时速高达300Km/h,如果发生切轴、崩 轮等事故,将产生灾难性的事故,因此对轮对运用过程中的定期检 测是保证行车安全非常必要的。无损检测是轮对检修中发现轮对疲 劳裂纹等潜在危险的重要手段。 本文介绍了无损检测方法在国内外高速动车组轮对检修中的应 用及优缺点,结合我国高速动车轮对检修的现状,探讨制定合适的 轮对探伤方法和探伤周期的研究方向。 1磁粉探伤在轮对检修中的应用 L 1轮对磁粉探伤装置 高速动车轮对的磁粉探伤,主要是检测车轴外表面是否存在疲 劳裂纹,其探伤装置原理如图l所示,对车轴通电流产生周向磁场, 螺管线圈产生纵向磁场,同时在轮对表面喷洒荧光磁粉磁悬液,当 车轴外表面有裂纹和缺陷时,在周向磁场和纵向磁场的复合作用下 产生漏磁场,形成聚粉现象,在长波紫外线的照射下,荧光磁粉显 示出磁痕。 嘲 图1轮对磁粉探伤原理示意图 1.2磁粉探伤在轮对检修中应用的优缺点 1.2.1优点:磁粉探伤显示结果比较直观,操作简单。 1.2.2缺点:a)仅能检测车轴表面及近表面缺陷;b)对车轴 压装部位进行检测时,需要退卸车轮、制动盘、轴承等,因此磁粉 探伤一般在轮对落车、退轮后实施;c)容易产生伪磁痕,引起误判。 2压电超声波探伤在轮对检修中的应用 2.1压电超声波探伤检测空心车轴 为减轻车辆簧下重量,高速动车采用空心车轴代替实心车轴, 传统的从车轴外表面和轴端面对实心车轴压装部进行超声波探伤的 方式 (如图2)在空心车轴压装部疲劳裂纹的检测中己不适应。国 外对空心车轴的超声波探伤开展了大量研究,日本新干线采用空心 轴自动超探设备,对空心车轴每运行3万km进行一次检测,车轴经 断裂力学计算和疲劳试验,确定车轴压装部位和无配合部位分别允 许3mm和2mm深的裂纹 。德国ICE空心车轴,每24万km使用自 动探伤机进行一次超探,检测车轴外表面2mm深的疲劳裂纹n 。西 班牙高铁也采用空心轴超声波自动设备对车轴外表面的疲劳裂纹进 行检测 。 图2实心车轴超声波镶入部超声波探伤示意图 图3空心车轴超声波探伤示意图 我国借鉴国外空心车轴超声波探伤经验,亦采用自动探伤设备, 原理如图3所示,探头组穿过空心车轴内孔时发射超声波穿过车轴, 检测车轴外表面不大于lmm的横向疲劳缺陷和内部不大于中2mm的 缺陷 。 2.2压电超声波探伤检测车轮 法国TGV在高铁轮对检修过程中,采用超声波自动探伤设备对 车轮轮辋局部进行轴向和径向检测 。德国ICE高铁轮对检修过程 中,在不拆卸制动盘的情况下,采用超声波自动探伤设备对车轮轮 辋中疲劳裂纹进行检测 。 我国高铁轮对检修过程中,根据运用里程定期对车轮进行超声 波自动检测,探伤装置原理如图4所示,双晶直探头和相控阵探头 (如图5所示)分别布置于车轮踏面和内侧,检测车轮轮辋、轮辐 和轮缘中的疲劳缺陷,其中轮辋中不允许存在中3mm×lOOmm横通孔 当量的缺陷,轮辐不允许存在15×3mm深当量的缺陷,轮缘不允许 存在10×3mm深当量的缺陷…。 图4车轮超声检测原理框图 (a)车轮踏面探头布局 (b)车轮内侧探头布局 图5车轮超声检测探头布局 2.3压电超声波探伤在轮对检修中的优缺点 2.3.1优点:a)空心车轴超声波探伤,无须推卸车轮、制动盘 (齿轮箱),实现对车轴压装部位外表面的疲劳裂纹检测;b)车轮 超声波探伤,在不拆卸制动盘的情况下,能够发现轮辋、辐板中的 疲劳缺陷。 2.3.2缺点:a)超声波探伤一般采用当量法,受设备性能、耦 合状态、对比试块人工缺陷的影响比较大,缺陷很难精确定量;b) 压电超声波纵波法检测时,车轮踏面近表面属于检测盲区,对近表 面的剥离等缺陷,检测结果并不理想。 3总结 (下转第301页) 2013 02 l 303 l 。掰 ‘.. () 口∞
双轨式钢轨超声波探伤仪车轴缺陷检测的应用研究
科研开发
上海铁道增刊2019
年第2
期51
双轴武钢轴超看液探伤仪车轴缺昭趙测的应用研兖
朱兴俊 中国铁路上海局集团有限公司科研所
摘 要 双轨式钢轨超声波探伤仪(简称探伤小车)是超
声波检测技术和自动化技术的有机结合,其对伤损的识
别率严重依赖小车行车的平稳性。车轴是整个车体结构
的关键部件,车轴完好性直接影响着探伤小车能否运行
正常,可以说车轴的状态直接影响着探伤小车钢轨缺陷
的检出能力。超声波检测系统,在人工试样上加工一系列
缺陷用于系统性能校验,然后探头紧贴被测车轴进行轴
向和纵向检测,经试验,该检测系统可以有效检出小车车
轴上的纵向和横向缺陷,检测精度达到深度不小于0.4
mm
、宽度不小于0.8 mm,
完全符合现场检测需求。
关键词探伤小车;车轴;缺陷;超声波检测
1
概述
双轨式钢轨超声波探伤仪是能够同时对两股钢轨进行
超声波探伤的检测仪器,它能在自行走过程中,对钢轨轨头、
轨腰和轨底的裂纹及各种缺陷进行检测。检测系统有A
扫和
B
扫两种模式,B
扫是实际检测时使用的扫描模式。B
扫描以
编码器驱动,连续采集并记录相应信息。编码器每3 mm
产生
一个脉冲,探伤仪根据脉冲信号,实时采集左右两轨上的探
头检测信号。双轨式钢轨超声波探伤仪为了保证探伤系统能
对钢轨进行全面可靠的检测,避免高速运动对探头的损耗而
采用轮式设计,每个探轮装有9
个探头,每根钢轨使用一个
探轮进行采集,双轨共有18
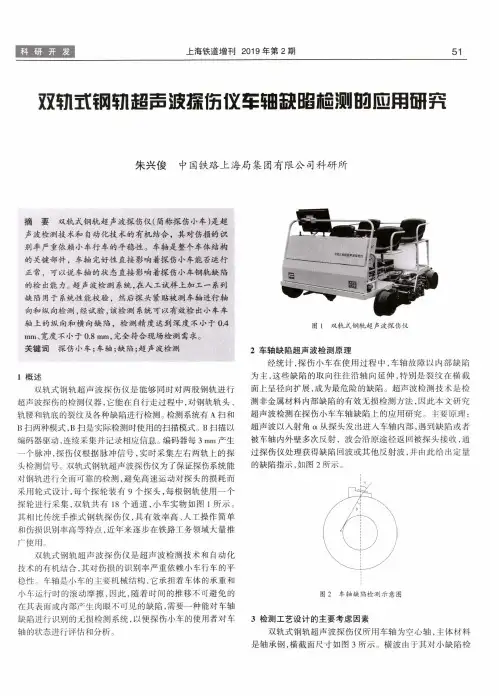
个通道,小车实物如图1
所示。
其相比传统手推式钢轨探伤仪,具有效率高、人工操作简单
和伤损识别率高等特点,近年来逐步在铁路工务领域大量推
广使用。
双轨式钢轨超声波探伤仪是超声波检测技术和自动化
技术的有机结合,其对伤损的识别率严重依赖小车行车的平
稳性。车轴是小车的主要机械结构,它承担着车体的承重和
小车运行时的滚动摩擦,因此,随着时间的推移不可避免的
在其表面或内部产生肉眼不可见的缺陷,需要一种能对车轴
缺陷进行识别的无损检测系统,以便探伤小车的使用者对车
实物对比试块在机车车轴超声波探伤中的应用
设计研究 铁道机车车辆工人 第3期2010年3月
文章编号:1007—6042(2010)03—0009—04
实物对比试块在机车车轴超声波探伤中的应用
王天瑞吴跃平 (南车洛阳机车有限公司襄樊机车分公司 湖北寰樊 441105)
摘要:介绍了实物对比试块在机车车轴超声波探伤中的应用,分析了异常回波 产生的原因。 关键词:实物对比试块;车轴;超声波探伤;疲劳裂纹 中图分类号:U269.32 2 文献标识码:B
机车轮对车轴是机车走行部的关键部件,其质量对行车安全有着直接
影响。车轴在运行中不但承受着负荷造成的交变弯曲应力,而且承受着由
扭矩产生的扭转应力。同时,在压装部位还有残留的拉应力以及车轮和钢
轨的冲击力等。在这些循环交变应力的作用下,轮心和车轴的压装部位边 缘在压配合下会遭到破坏,而逐渐出现非接触区,产生摩擦、腐蚀,并形成腐
蚀坑,当应力超过疲劳强度极限时,坑的周围就产生毛发状细微裂纹形成裂 纹源。在一定的外力作用下,细小的腐蚀坑逐渐扩大并联成一体,最后发展
成为危害性的疲劳裂纹。另外,由于车轴材质不好和热处理不当等原因车
轴本身还存在着许多固有缺陷,更容易产生疲劳裂纹。因此,车轴压装部位
的裂纹是不断产生和普遍存在着的,如不及时发现消除或更换新轴,将影响
行车安全。 目前轮对车轴的无损检测工作,主要是对车轮、车轴、轮芯、齿轮等部位
进行磁粉和超声波探伤检查。其中磁粉探伤用来检测表面或近表面缺陷,
超声波探伤主要用来检测内部或压装部的缺陷。 ・
轮对车轴超声波探伤的主要内容是检测车轮及车轴、齿轮压装部位等
的车轴裂纹等缺陷。车轴镶入部裂纹的位置是依据实物对比试块上的人工
模拟裂纹定位的,深浅则参照人工模拟裂纹的深度来判断。由此可见,对比 试块上的人工模拟缺陷是校核超声波仪器的精准度、探伤灵敏度和确定缺
陷当量的重要依据和手段。
-——9.
—— 设计研究 铁道机车车辆工人 第3期20l0年3月
铁路轮规铁路货车轮轴探伤(DOC)

第六章 铁路货车轮轴探伤
1 综合要求
1.1 人员及管理要求
1.1.1 探伤人员近距视力(或矫正近距视力)应≥5.0、非色盲;了解货车车辆构造,掌握货车轮轴基本知识;新上岗人员应具有高中及以上学历。
2.1.1 从事铁路货车轮轴、轮对、车轴探伤和滚动轴承零件磁粉探伤的人员,应熟悉本规则的各项规定和车辆检修的有关技术要求,了解探伤设备性能并能熟练操作。
2.1.2 从事铁路货车轮轴、轮对、车轴探伤和滚动轴承零件磁粉探伤的人员,应具有高中及以上学历,视力(包括矫正视力)达到5.0及以上,非色盲。
1.1.2
探伤人员应取得中国铁路总公司铁路无损检测人员资格鉴定与认证委员会颁发的相应超声波、磁粉探伤技术资格证书。从事轴承超声、磁粉探伤人员,可取得其他工业部门无损检测人员资格鉴定考核委员会颁发的磁粉探伤技术资格证书。
2.1.3
从事铁路货车轮轴、轮对、车轴探伤和轮轴探伤和质量检查的人员,应取得铁道部门无损检测人员技术资格鉴定考核委员会颁发的相关专业探伤技术资格证书;从事轴承磁粉探伤的人员,应取得铁道部门无损检测人员技术资格鉴定考核委员会或
1.1.3 持2级及以上探伤技术资格证书的探伤人员,须经铁路局(铁路货车轮轴造修单位)考核合格取得上岗证,方可上岗独立从事探伤工作。Ⅱ级及以上的探伤人员应持相关专业证书和上岗证方可独立从事探伤工作。首次取得Ⅱ级资格证书的探伤人员应经过半年的实践并经铁路局(车辆轮轴造修单位)考核合格后方可上岗作业。
从事轮轴微机控制超声波自动探伤的探伤人员,还应取得铁道部组织的专业培训合格证。
1.1.4 1Ⅰ级探伤人员应在2Ⅱ级及以上人员的指导下从事相关的探伤工作,指导人员须在探伤记录上确认并签章(签字或盖章)。
2.1.6 申请Ⅱ级探伤技术资格的人员应符合以下条件:理工科大学及大专毕业,有Ⅰ级证书者0.5年,无Ⅰ级证书者0.75年;高中、中专毕业,有Ⅰ级证书者1.0年,无Ⅰ级证书者1.5年。(GB/T9445)
火车轮轴、轮箍超声探伤工艺

火车轮轴、轮箍超声探伤工艺
晏锐;师鹏燕;彭建平;王黎
【摘 要】目前,超声波探伤工艺在无损检测中具有广泛的应用,超声波探伤工艺对超声检测技术的发展起到至关重要的作用.通过分析火车轮轴、轮箍的疲劳裂纹及各种缺陷的特点,采用不同的超声探头和探伤工艺来针对不同的裂纹和缺陷进行探伤,并对缺陷进行了定性和定量的评价.结果表明,超声波探伤存在一定的优势,它减少了检测的时间,提高了检测的精度,且所需探头数目比常规探伤大大减少,具有很大的发展前景.
【期刊名称】《现代电子技术》
【年(卷),期】2010(033)007
【总页数】3页(P205-207)
【关键词】超声检测;超声探伤工艺;轮轴;疲劳裂纹
【作 者】晏锐;师鹏燕;彭建平;王黎
【作者单位】中铁第四勘察设计集团有限公司,设备处,湖北,武汉,430063;西南交通大学,光电工程研究所,四川,成都,610031;西南交通大学,光电工程研究所,四川,成都,610031;西南交通大学,光电工程研究所,四川,成都,610031
【正文语种】中 文
【中图分类】TP29
0 引 言 无损检测(NDT)是现代工业领域中保证产品质量与性能、稳定生产工艺的重要手段。超声检测是一种重要的无损检测技术,在铁路领域有着广泛的应用。我国铁路机务车辆部门对各型车轮的磨耗限度均有明确的规定。在检修车轮时,主要通过测量轮缘踏面外形的几何参数来判断车轮的磨耗程度[1]。这些数据包括车轮直径、轮缘厚度、踏面磨耗和垂直磨耗等,其中以轮缘厚度最为关键。
车轮踏面及轮缘是应力最高的区域,采用超声波技术正是为了检测这些区域。为了检测车轮的疲劳裂纹,对车轮的检测提出了三大任务[2]:检测车轮中的宏观冶金缺陷;检测车轮运行中产生的疲劳裂纹;检测车轮中的残余应力。
1 机车轮轴的组成[3]
机车轮轴的组成如图1所示。
图1 机车轮轴组成示意图
在役车轮的超声探伤主要是检测发现车轮中的危害性缺陷。轮箍探伤指大角度组合探头横波探伤主要针对轮箍的径向裂纹和缺陷;双晶直探头纵波探伤主要针对轮辋部位的周(轴)向裂纹和缺陷。在用直探头及双晶探头探伤时,轮箍内部缺陷大于或φ2平底孔当量且深度大于7 mm为不合格;深度为4~7 mm,箍厚大于50 mm,应列为“跟踪探”;深度为4~7 mm,箍厚小于50 mm为不合格[6]。
轨道车辆车轴超声波探伤标准的分析与探讨
第4O卷第9期 V《)I.40 No.9 铁道技术监督 l{AILWAY 0UALI l’Y CON I'ROl 标准化工作 I ANj)AI{I】r/A ¨()N W()【{k
轨道车辆车轴超声波探伤标准的分析与探讨
周 纲
(南车洛阳机车有限公司襄阳分公司,湖北襄阳441105)
摘要:对轨道车车轴超声波探伤系列标准TB/T 2494.1—1994《轨道车车轴探伤方法第1部分:新制车 轴超声波探伤》和TB/T 2494。2—2O10《轨道车车轴探伤方法第2部分:在役车轴超声波探伤》,以及相关标 准TB/T 1618--2001《机车车辆车轴超声波检验》、JB/T 4730.3—2o05《承压设备无损检测第3部分:超声检 测》中的相关条款进行对比分析,对TB仃l 2494.1—1994和TB仃.2494i2--2010提出修改建议。 关键词:轨道车;车轴;超声波探伤;行业标准
中图分类号:U270.7—65:U270.331.1 文献标识码:B 文章编号:1006—9178(2012)09—0014—03
Abstract:The author compares and analyzes the relevant clauses in the series of standards O11 ultra sonic flaw de— tection on rail vehicle axles,including TB厂I.2494.1—1994“Part One of Rail Vehicle Axle F1aw Detection Method: Ultra Sonic F1aw Detection of the Newly Manufactured Axles”,TB/T 2494.2—2O10“Part two of Rail Vehicle Axle F1aw Detection Method:Ultra Sonic Flaw Detection of the Axles in Use'’,TB,r l6l8—20ol“Ultra Sonic Inspec— tion of Rolling—stock”.JBFF 4730.3—-2oo5“Part Three of Non-destructive Testing of Pressure-bearing Equipment: Ultra Sonic Detection”.The author gives suggestion on the modification of TB/T 2494.1~l994 and TB厂r 2494.2— 2010. Keywords:Rall Vehicle;Axle;Ultra Sonic Flaw Detection;Industry Standard
地铁车辆车轴新型超声波探伤仪的研究
;{ l ; ; 蘧 .i
地铁车辆车轴新型超声波探伤仪的研究
邢进进刘 继
(同济大学铁道与城市轨道交通研究院,200331,上海∥第一作者,硕士研究生)
摘要介绍了微电脑车轴超声波探伤仪的工作原理。给
出了超声波发射电路、超声波接收放大电路、衰减量显示电
路、AD9850和AD603芯片的基本工作原理及应用。该超声
探伤仪引入了直接数字合成技术,可以使超声回波图更清
晰、更准确,具有集成度高、响应速度快、探测精度高、分辨率
高,图象清晰等特点。高速数据采集和现场可编程门阵列技
术的运用解决了以前超声波设备采样频率与计算机通信的
瓶颈,可以提高测量精度,在不退轮的情况下能够准确判断
车轴的缺陷,减少误判和漏判的概率。
关键词地铁车辆;车轴;超声波探伤仪;发射电路与接收
电路
中图分类号TH 878 .2;U 260.331 .1
New Type Ultrasonic Flaw Detector for Vehicle Axle
Xing Jinjin,Liu Ji Abstract This paper mainly introduces the theory of ultrasonic
inspection system,including the ultrasonic transmitting circuit,
the receiving circuit and the display circuit,especially the theory
of AD603 and AD9850 in detail.This new type ultrasonic flaw
detector is said tO have high integrated circuit,rapid speed,
high resolution ratio and clear image.
Key words metro vehicle;axle;ultrasonic flaw detector;
铁路货车轮轴超声波探伤工艺探讨
运用检修 铁道车辆 第49卷第7期2011年7月
文章编号:1002—7602(2011)07—0034—03
铁路货车轮轴超声波探伤工艺探讨
余小清,苏宇东,杨永成
(西安轨道交通装备有限责任公司工艺部,陕西西安710086)
摘要:从铁路货车轮轴穿透超声波探伤、轮座镶入部超声波探伤、轴颈根部(或轴颈卸荷槽)超声波探伤、超声波 探伤试块、超声波探伤耦合等方面分析了铁路货车轮轴超声波探伤中值得关注的几个问题,并提出了相应的措施与建
议。 关键词:货车;轮轴;超声波探伤;探伤工艺 中图分类号:U279.3 21 文献标识码:B
轮轴是影响铁路货车运行安全的关键部件,也是
铁路系统探伤的最重要部件之一。笔者在检修与新造 货车轮轴超声波探伤实践中发现货车轮轴超声波探伤
工艺还存在一些值得商榷之处,本文对此进行探讨。
1 车轴端面直探头超声波探伤
1.1探伤目的
车轴端面直探头超声波探伤主要有3个目的:检
查车轴的透声性能、车轴内部缺陷及车轴大裂纹(一般 指表面较大的疲劳裂纹)。现行的2个车轴超声波探
伤技术标准TB/T 1618--2001{机车车辆车轴超声波
检验》与《铁路货车轮轴组装检修及管理规则》(以下简 称《轮规》)中提出的探伤目的见表1。
表1《轮规》与TB/T 1618--2001的探伤目的
车轴在制造过程中可能存在内部缺陷和透声不 良,因此车轴制造单位主要检测车轴内部缺陷和透声
不良。车轴制造及组装前是不可能出现疲劳裂纹的,
一般的机加工裂纹也可以通过磁粉探伤更准确的检 出,因此TB/T 1618—2O01中没有专门检测大裂纹的
工艺规定。为了避免车轴制造单位出现漏检事故,车
轴组装单位可以再次检测内部缺陷和透声不良。
当轮对进行段修、厂修时,车轴已经过了2次内部 缺陷和透声不良检测,在车辆正常运行情况下应该不
收稿日期:2OlO 09 1o;修订日期:2011--04 12 作者简介:余小清(1972一),男,高级工程师。
轮轴微机控制超声波自动探伤机超声系统的运用现状及改进建议
设备与机具 钱道车辆第40卷第3期2002午3月
文章编号:1002—7602(2002)03 0034—02
轮轴微机控制超声波自动探伤机超声系统
的运用现状及改进建议
谭 鹰
(郑州钱路局江岸车辆段,湖北武汉430012)
摘要:通过改进探头的扶持方式,保证超声皮主声束能 穿过车轴中・ 线而获得清晰和准确的回波信号, 提高 系统的分辩力和可靠性;同时,通过改进探头的结构,减小埠头的^射角度,提高未缝的耦旮性能。 关键词:自动槔伤;撂头;主声束;车轴中心琏 中圉分娄号:U279.3 23 文献标识码:B
1现状
现行轮轴微机控制超声波自动探伤装置用专用探 头,是在普通手工探头的基础上,措主声束的垂直方向 加装夹销而成;当机械挟持探头夹销时,探头能够在探
头卡内围绕探头夹销转动;在理想f{=的条件下,超声渡 能很好地透过界面进入车轴,并通过车轴中心线得到 较好的探测效果(如图1)。但在设备的实际运用过程
图l理想化模型下的声八射 l探头;2探头夹锖}3探头杆 中,由于所有轴
身横渡探头的中 心线并不在同一
条直线上,探头 与探头卡之间、 探头花键杆与花 键套间存在一定
的间隙.花键杆 与花键套的接触 长度与花键杆本
身长度相比太 短,探头挟持机
构的力臂较长等 因素.使得探伤
过程中,因为轮对的转动而造成探头的入射点偏离理 想入射点,超声波主声束无法通过车轴中心线.导致声 耦合和缺陷反射波幅下降.电噪声增高。由图2可以看
到:一是入射能量减少;二是达不到聚焦的目的 当有
效反射波幅过低时,系统不得不通过提高灵敏度来放
大信号,如此则使系统的信噪比发生变化,系统的可靠
收穑日期:_9001 12 25 作者筒舟:谭鹰(1964一).男.助理工程师
・ 4- 性和稳定性都受
到影响 同时,由 于原探头的前沿
较长,使得探头 定位远离了被检
区域,在设计中 不得不以增大入 射角来换取被检
区域的声覆盖,