
螺纹牙套规格及钻孔尺寸及作业程序表
螺纹牙套作业程序表
一. 钻孔使用工具二.攻牙使用工具三.护套装入方向四. P型工具装入护套
五. S型工具装入六.敲断护套导舌
七.使用后结构八.损坏时取出方法(以相反方向取出)
问:请问如何选择工具?
答:
工具其目的是把牙套装入工件中,建议M6[U1/4]以下请使用P型工具,所有细牙也请使用P型工具,M6[U1/4]以上粗牙P型S型二种工具多可选择。
问:请问如何选择专用丝攻?
答:
牙套丝攻可分为手攻[2支组]及机械攻用螺旋丝攻[单支]。
问:为甚么所买的长度规格量起来不够长?
答:因为牙线进入螺纹里会随螺纹线展开长,故请依规格表选择牙套。
问:牙套装不进去母件有那几种原因?
答:
(A)牙套方向错了(B)使用P型工具没经过导牙端就直接用前端锁入
(C)没使用专用丝攻(D)钻孔钻大了不自觉,里头已没螺纹[不适用牙
套]。
问:使用牙套机本上应注意那些事项?
答:钻孔请依规定钻孔捡查是不是有扩孔攻牙后捡查螺纹是不是偏了会影响牙套功能,牙套装入只能顺方向,不能反方向不然牙套及工具会损坏。
螺纹护套之功能
螺纹护套系利用弹簧张力之特性,将护套装入母件螺纹内,使其
螺纹啮合之动力、静力负荷均衡,故能使整个螺纹之强度增加,
达到更佳的锁合效果。
螺纹护套之用途
机械五金零件中,有铝、铜、铸铁、电木....等,其螺纹部位,因
母材强度不够,常造成溃牙,螺纹护套可解决此一问题,提高产品价值。
在一般的制造过程中,可补救错误的孔径或损坏之牙孔,达到原规格之螺栓,保持其产品之质量。
螺纹护套适用行业,有使用螺丝之产品,都是其对象,例如:汽车工业、五金制品、各式机械、国防工业、外销产品.....等,使用螺纹护套可提高其产品价值。
螺纹护套使用材质
螺纹护套系使用高级不锈钢SUS304弹簧线材,以冷轧加工成精密的菱形断面,再采用先进之CNC计算机专用加工机,依其规格加工成螺旋状之螺纹护套,再经恒温处理,使护套特性更加稳定不易金属疲劳,硬度达RC43°~50°,故使用护套之螺纹部位和淬火之钢品一样耐用,更超越一般攻牙材料。
钻孔攻丝标准规格表

钻孔攻丝标准规格表本标准规格表旨在为钻孔攻丝作业提供一套完整的规范和指南,以确保加工质量和效率。
以下是钻孔攻丝过程中的主要要素:●螺纹类型本标准规格表涉及以下螺纹类型:●三角形螺纹●矩形螺纹●梯形螺纹●锥形螺纹螺纹尺寸螺纹尺寸包括以下参数:●螺纹公称直径(大径、中径、小径)●螺纹螺距(单一、双、多线)●螺纹旋合长度钻孔尺寸钻孔尺寸包括以下参数:●钻头直径(根据螺纹类型和螺纹尺寸选择)●钻孔深度(根据螺纹类型和工件材料选择)●钻孔速度(根据工件材料和钻头类型选择)攻丝方法攻丝方法包括以下几种:●手攻丝:适用于小批量、小直径、小螺距的螺纹加工。
●机攻丝:适用于大批量、大直径、大螺距的螺纹加工。
●冷挤压攻丝:适用于高强度材料的螺纹加工。
●热挤压攻丝:适用于难加工材料的螺纹加工。
攻丝工具攻丝工具包括以下几种:●手攻工具:包括手用丝锥、板牙等。
●机攻工具:包括机用丝锥、板牙等。
●辅助工具:包括冷却液、润滑剂等。
表面处理表面处理包括以下几种:●镀层处理:如镀铬、镀锌等,以提高耐腐蚀性和美观度。
●抛光处理:如机械抛光、化学抛光等,以提高表面光滑度和美观度。
●其他处理:如喷涂、电泳等,以满足特殊需求。
螺纹精度根据实际需求和标准,螺纹精度可分为不同的等级。
常见的螺纹精度等级有:4H、6H、8H等。
在选择螺纹精度等级时,需考虑使用要求、工件材料、加工工艺等因素。
一般来说,高精度等级的螺纹适用于关键部位和高强度连接,而低精度等级的螺纹则适用于一般连接。
具体选择应根据实际需求确定。
8. 其他参数其他参数包括以下内容: (1)材料硬度:钻孔攻丝前应了解材料的硬度范围,以便选择合适的钻头和丝锥。
一般来说,软材料易加工,而硬材料则需选用高硬度钻头和丝锥。
(2)工件装夹:工件的装夹方式应确保稳定可靠,以便在钻孔攻丝过程中避免工件移动或偏移。
(3)冷却与润滑:钻孔攻丝过程中应使用冷却液和润滑剂,以降低切削温度,减少切削阻力,提高加工质量和效率。
各种螺纹加工前的底孔尺寸

普通螺纹钻底孔的钻头尺寸表
钻底孔钻头直径的计算公式:
p<1时d T=d-p
p>1时d T≈d-(1.04-1.08)p
式中: p-螺距(mm) 【说明】普通螺纹代号为“M”,牙型角a为60°,一般连接d-螺纹公称直径(mm) 多用粗牙.细牙用于薄壁零件,细牙的自锁性能较好,
d T-攻螺纹前钻头直径(mm) 螺纹强度削弱少,但易滑扣.
英寸制螺纹钻底孔的钻头尺寸表
T
d-螺纹公称直径(寸) 【说明】英寸制螺纹牙型角a为55°
n-
圆柱管螺纹钻底孔的钻头尺寸表
【说明】非螺纹密封的圆柱管螺纹,代号为“G”,牙型角a为55°.多用于压力为1.568Mpa(16kgf/cm2)以下的水,煤气管路,润滑和电线管路系统.。
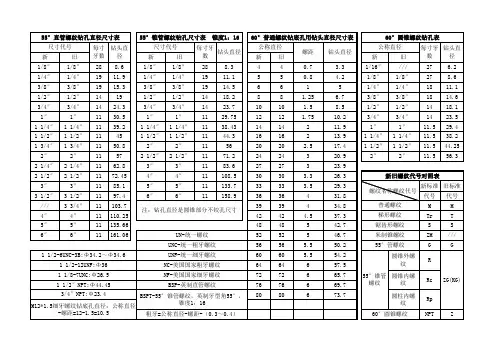
螺纹钻孔尺寸表
3Leabharlann 20.92727
3
23.9
30
30
3.3
26.3
33
33
3.5
29.3
36
36
4
31.8
39
39
4
34.8
42
42
4.5
37.3
48
48
5
42.7
52
52
5
46.7
56
56
5.5
50.2
60
60
5.5
54.2
64
64
6
57.5
72
72
6
65.7
76
76
6
69.7
80
80
6
73.7
60°圆锥螺纹钻孔表
2″
2″
11.5 56.3
新旧螺纹代号对照表
新标准 旧标准 螺纹名称螺纹代号
代号 代号
普通螺纹
M
M
梯形螺纹
Tr
T
锯齿形螺纹 米制锥螺纹 55°管螺纹
S
S
ZM ///
G
G
圆锥外螺 纹
R
55°锥管 圆锥内螺
螺纹
纹
Rc
ZG(KG)
圆柱内螺 纹
Rp
60°圆锥螺纹
NPT
Z
1 1/2″ 1 1/2″ 11 44.3
1 3/4″ 1 3/4″ 11 50.8
2″
2″
11
56
2″
2″
11 57
2 1/2″ 2 1/2″ 11 71.2
2 1/4″ 2 1/4″ 11 62.8
螺纹底孔对照表-螺纹护套规格和螺纹护套底孔尺寸

30
40
20.5
23.7-24.2
6.3
10
13.7
22×1.5
0.75d
1d
1.5d
16.5
22
33
22.4
26.3-26.8
8.6
11.7
18
24×1.5
0.75d
1d
1.5d
18
24
36
24.4
28.6-29.1
9.5
13
19.8
24×3
1d
1.5d
2d
24
36
48
24.6
28.6-29.1
8.2
9.85-10.1
6.1
9.5
13
8×1.25
1d
1.5d
2d
8
12
16
8.3
9.85-10.1
4.7
7.4
10.6
10×1
1d
1.5d
2d
10
15
20
10.2
12.1-12.5
7.6
12
16.3
10×1.5
1d
1.5d
2d
10
15
20
10.3
12.1-12.5
5
8
11.2
12×1.5
1d
1.5d
1d
1.5d
2d
4.2
6.3
8.3
4.3
5.18-5.68
4.5
7.2
9.7
10-32
1d
1.5d
2d
4.83
7.24
9.6
5.0
螺纹详解及自攻国标螺丝螺孔规格尺寸参数表、钻头直径选择
螺纹详解及⾃攻国标螺丝螺孔规格尺⼨参数表、钻头直径选择⾃攻国标螺丝螺孔规格参数表
钢丝螺套在安装之前,钻孔环节参考选⽤使⽤表中所列的标准钻头钻孔 , 钻孔深度⼤于或等于钢
丝螺套安装深度;注意不要将孔钻成锥形 , 切屑不要掉⼊。
钻孔后锪孔不应超过 0.4 螺距深
度 , 因为锪孔过⼤不利于钢丝螺套的旋⼊。
动画演⽰螺纹联接的画法
如下两个动画演⽰螺纹联接的画法:
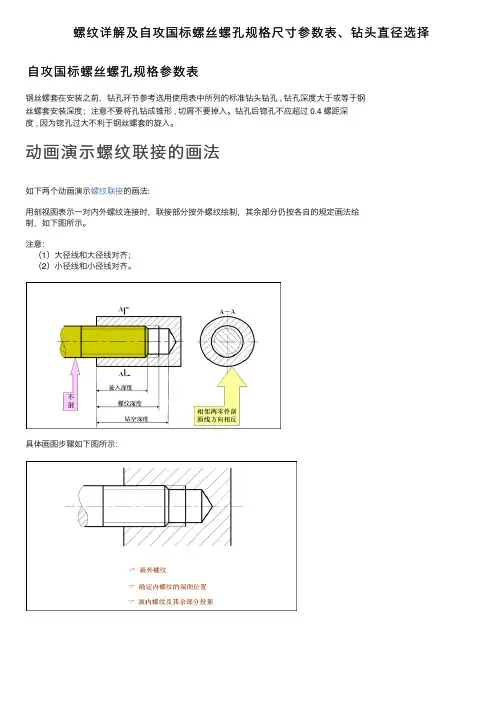
⽤剖视图表⽰⼀对内外螺纹连接时,联接部分按外螺纹绘制,其余部分仍按各⾃的规定画法绘
制,如下图所⽰。
注意:
(1)⼤径线和⼤径线对齐;
(2)⼩径线和⼩径线对齐。
具体画图步骤如下图所⽰:。
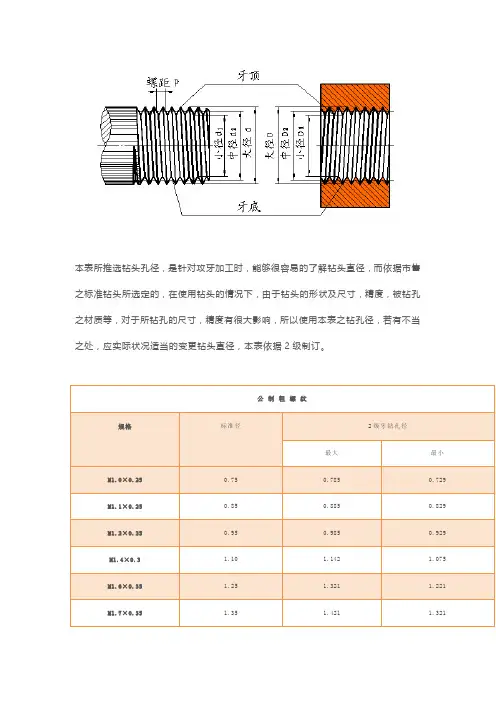
超全螺纹攻牙钻孔直径和滚造直径对照表,值得收藏!
M17×1.0
16.00
16.153
15.917
M18×2.0
16.00
16.210
15.835
M18×1.5
16.50
16.670
16.376
M18×1.0
17.00
17.153
16.917
M20×2.0
18.00
18.210
17.835
M20×1.5
18.50
18.676
18.376
39.50
39.827
38.964
2 -4-1/2
45.20
45.593
44.679
英制螺纹
规格
钻孔径
硬材
软材
W1/8 - 40
2.65
2.60
W5/32 - 32
3.25
3.20
W3/16 - 24
3.75
3.70
W1/4 - 20
11.938
11.709
9/16 -28
13.20
13.386
13.132
5/8 -24
14.80
14.986
14.732
3/4 -20
17.80
17.958
17.678
7/8 -20
21.00
21.133
20.853
1 -20
24.00
24.308
24.028
美 制 粗 螺 纹
规格(UNC)
标准径
1.40
1.421
1.383
M1.7×0.2
1.45
1.500
1.460
M1.8×0.2
1.60
螺纹钻孔,底径表
螺纹底孔直径一、螺纹底孔直径计算式螺纹底孔直径可参照表1、表2的公式计算,也可查表3至表11。
表1 加工米制普通螺纹底孔钻头直径D的计算公式适用范围1D = d – t式中 d:螺纹的公称直径t:螺距(1)螺距t<1;(2)工件材料塑性较大;(3)孔扩张量适中。
2 D = d – (1.04~1.08)t (1)螺距t<1;(2)工件材料塑性较小;(3)孔扩张量较小。
表2 加工英制螺纹底孔钻头直径的计算公式(mm)螺纹公称直径(英寸)铸铁与青铜 钢与黄铜3/16"~5/8" D = 25.4·(d - 1/n) D = 25.4·(d - 1/n) + 0.1 3/4"~1 1/2" D = 25.4·(d - 1/n) D = 25.4·(d - 1/n) + 0.2注:n—每英寸牙数·2·二、螺纹底孔直径表表3 米制粗牙螺纹攻丝前用的钻头直径(mm)螺 纹小 直 径 级 别公称直径 螺距5Hmax 6Hmax7Hmax5H、6H、7Hmin钻头直径1 1.2 1.6 2 2.5 34568 10 12 14 16 18 20 22 24 0.250.250.350.40.450.50.70.811.251.51.75222.52.52.530.7850.9851.3011.6572.1122.5713.3824.2945.0076.8598.61210.37112.13514.13515.64917.64919.64921.1521.3211.6792.1382.5993.4224.3345.1536.9128.67610.44112.21014.21015.74417.74419.74421.2522.6393.4664.3845.2176.9828.75110.53112.31014.31015.85417.85419.85421.3820.7290.9291.2211.5612.0132.4593.2424.1344.9176.6478.37610.10611.83513.83515.29417.29419.29420.7540.750.951.251.602.052.503.304.205.006.808.5010.212.014.015.517.519.521.0·3·表4 米制细牙螺纹攻丝前用的钻头直径(mm)螺 纹小 直 径 级 别公称直径 螺距 5Hmax 6Hmax7Hmax5H、6H、7Hmin钻头直径2.5 3 0.352.2012.7012.2212.7212.1212.6212.152.654 5 0.53.5714.5713.5994.5993.6394.6393.4594.4593.504.5068 10 0.755.3387.3389.3385.3787.3789.3785.4247.4249.4245.1887.1889.1885.707.209.208 10 12 1416 18 20 22 24 17.1079.10711.10713.10715.10717.10719.10721.10723.1077.2179.21711.21713.21715.21717.21719.21721.21723.2177.2179.21711.21713.21715.21717.21719.21721.21723.2176.9178.91710.91712.91714.91716.91718.91720.91722.9177.009.0011.013.015.017.019.021.023.01012 14 1.258.85910.85912.8598.91210.91212.9128.98210.98212.9828.64710.64712.6478.8010.812.812141516 18 20 22 1.510.61212.61213.61214.61216.61218.61220.61210.67612.67613.67614.67616.67618.67620.67610.75112.75113.75114.75116.75118.75120.75110.37612.37613.37614.37616.37618.37620.37610.512.513.514.516.518.520.5·4·螺 纹小 直 径 级 别公称直径 螺距 5Hmax 6Hmax7Hmax5H、6H、7Hmin钻头直径2425 1.522.61223.61222.67623.67622.75123.75122.37623.37622.523.518 20222425 216.13518.13520.13522.13523.13516.21018.21020.21022.21023.21016.31018.31020.31022.31023.31015.83517.83519.83521.83522.83516.018.020.022.023.0表5 英国标准粗牙惠氏螺纹B、S、W攻丝前用的钻头直径(mm)钻 头 直 径公称直径 (英寸) 每英寸牙数铸铁、青铜、黄铜钢、可锻铸铁3/16 1/45/16 3/81/25/83/47/811 1/8 1 1/4 1 1/2 1 3/4 2 242018161211109877654 1/23.85.16.68.010.613.616.619.622.325.028.234.039.545.33.95.26.78.110.713.816.819.722.525.228.434.239.745.6·5·表6 英寸制统一粗牙螺纹UNC 攻丝前用的钻头直径(mm)螺 纹小 直 径 级 别公称直径 (英寸) 每英寸牙 数螺 距2B max 3B max 2B、3B min 钻头 直径 No.1 No.2 No.3 No.4 No.5 64 56 48 40 40 0.397 0.454 0.529 0.635 0.635 1.5821.8722.1462.3852.697 1.5821.8722.1462.3852.697 1.4251.6941.9412.1562.487 1.55 1.85 2.10 2.35 2.65 No.6 No.8 No.10 No.12 1/4 32 32 24 24 20 0.794 0.794 1.058 1.058 1.270 2.8963.5313.9624.5975.268 2.8963.5283.9504.5905.250 2.6423.3023.6834.3434.976 2.85 3.50 3.90 4.60 5.10 5/16 3/8 7/16 1/2 9/16 18 16 14 13 12 1.411 1.588 1.814 1.954 2.117 6.7848.1649.55011.01312.456 6.6808.0829.44110.88112.301 6.4117.8059.14910.58411.996 6.60 8.00 9.40 10.80 12.20 5/8 3/4 7/8 1 1 1/8 11 10 9 8 7 2.309 2.540 2.822 3.175 3.629 13.86816.83319.74822.59825.34913.69316.62419.52022.34425.08213.37616.29919.16921.96324.64813.50 16.50 19.50 22.25 25.00 1 1/4 1 3/8 1 1/2 1 3/4 2 7 6 6 5 4 1/23.6294.233 4.2335.080 5.64428.52431.12034.29539.81445.59828.25830.85134.02639.56045.36727.82330.34333.51938.95144.68928.00 30.75 34.00 39.50 45.00·6· 表7 英寸制统一细牙螺纹UNF 攻丝前用的钻头直径(mm)螺 纹小 直 径 级 别公称直径 (英寸) 每英寸牙 数螺 距2B max 3B max 2B、3B min 钻头 直径 No.0 No.1 No.2 No.3 No.4 80 72 64 56 48 0.318 0.353 0.397 0.454 0.529 1.3061.6131.9132.1972.459 1.3061.6131.9132.1972.459 1.1811.4731.7552.0242.271 1.25 1.55 1.90 2.15 2.40 No.5 No.6 No.8 No.10 No.12 44 40 36 32 28 0.577 0.635 0.706 0.794 0.907 2.7413.0233.6074.1664.724 2.7413.0123.5974.1684.717 2.5502.8193.4043.9624.496 2.70 2.95 3.50 4.10 4.70 1/4 5/16 3/8 7/16 1/2 28 24 24 20 20 0.907 1.058 1.058 1.270 1.270 5.5807.0388.62610.03011.618 5.5636.9958.5659.94711.524 5.3676.7928.3799.73811.326 5.50 6.90 8.50 9.90 11.50 9/16 5/8 3/4 7/8 1 18 18 16 14 12 1.411 1.411 1.588 1.814 2.117 13.08414.67117.68920.66323.56912.96914.55417.54620.49323.36312.76114.34817.33020.26223.10912.90 14.50 17.50 20.40 23.25 1 1/8 1 1/4 1 3/8 1 1/2 12 12 12 122.117 2.117 2.117 2.11726.74429.91933.09436.26926.53829.71332.88836.06326.28429.45932.63435.80926.50 29.50 32.75 36.00·7·表8 GB7307-87、ISO228/1-1982非螺纹密封的管螺纹攻丝前用的钻头直径(mm)螺 纹小 直 径 公称直径 (英寸) 每英寸 牙 数 螺 距 max min 钻头 直径 1/8 1/4 3/8 1/2 5/8 3/4 7/8 1 1 1/4 1 1/2 1 3/4 2 28 19 19 14 14 14 14 11 11 11 11 110.907 1.337 1.337 1.814 1.814 1.814 1.814 2.309 2.309 2.309 2.309 2.3098.848 11.890 16.395 19.172 21.128 24.658 28.418 30.931 39.592 45.485 51.428 75.2968.566 11.445 14.950 18.631 20.587 24.117 27.877 30.291 38.952 44.845 50.788 56.5568.80 11.80 15.25 19.00 21.00 24.50 28.25 30.75 39.50 45.00 51.00 57.00·8· 表9 GB7306-87、ISO7/1-1982用螺纹密封的管螺纹攻丝前用的钻头直径(mm)螺 纹小 直 径 公称直径 (英寸) 每英寸 牙 数 螺 距 max min 钻头 直径 1/8 1/4 3/8 1/2 3/4 1 1 1/4 1 1/2 2 28 19 19 14 14 11 11 11 110.907 1.337 1.337 1.814 1.814 2.309 2.309 2.309 2.3098.637 11.549 15.054 18.773 24.259 30.471 39.132 45.025 56.8368.495 11.341 14.846 18.489 23.975 30.111 38.772 44.665 56.4768.60 11.50 15.00 18.50 24.00 30.25 39.00 45.00 56.50·9·表10 美标(NPT、NPSC)管螺纹底孔推荐的麻花钻直径(英寸)锥 螺 纹公称直径使用铰刀 不用铰刀直管螺纹1 2 3 41/161/81/43/81/23/411 1/4 1 1/2 22 1/2 21/6427/649/1611/1657/641 1/21 15/321 23/322 3/162 19/32*0.240*0.328*0.422*0.562*0.688*0.891*1.1251.4691.7192.1882.5947/169/1645/6429/321 9/641 31/641 47/642 13/642 5/8*0.246*0.332*0.438*0.562*0.703*0.906*1.1411.4841.7342.2032.6251/411/327/1637/6423/3259/641 5/321 1/21 3/42 7/322 21/32*0.250*0.344*0.438*0.578*0.719*0.922*1.1561.5001.7502.2192.656注:*为美国标准麻花钻尺寸·10·表11 美标(NPTF、NPSI)干密封管螺纹底孔推荐的麻花钻直径(英寸)锥 螺 纹公称直径使用铰刀 不用铰刀直管螺纹1 2 3 41/161/81/43/81/23/411 1/4 1 1/2 22 1/23 21/6427/649/1611/1657/641 1/81 15/321 45/642 3/162 19/323 7/32*0.234*0.328*0.422*0.562*0.688*0.891*1.1251.4691.7032.1882.5943.2197/1627/6445/6459/641 5/321 1/21 47/642 7/322 41/643 17/64*0.246*0.339*0.436*0.578*0.703*0.922*1.1561.5001.7342.2192.6413.2661/4*11/3227/6423/32*59/641 5/32*0.250*0.344*0.444*0.578*0.719*0.922*1.156注:*为美国标准麻花钻尺寸。
螺纹牙套标准
螺纹牙套的标准包括多个方面:
1. 尺寸参数:例如M4螺纹牙套的直径为4mm,外径为7mm,长度为9mm,内螺纹为M4x0.7,外螺纹为M7x0.5。
其他类型的螺纹牙套尺寸也会根据不同的标准而有所不同。
2. 技术要求:包括型号尺寸、材质、力学性能、耐腐蚀性能、检测方法等。
为保证镶螺纹牙套产品的质量和安全性,我国制定了一系列相关标准,如《GB/T 7307-2001镶螺纹管件》和《GB/T 16641-1996螺纹连接》等。
这些标准主要规定了镶螺纹牙套的型号尺寸、材质、力学性能、耐腐蚀性能、检测方法等方面的技术要求和检测程序。
产品符合国家标准的要求,可以保证其质量和可靠性,从而得到广泛应用。
螺丝攻牙钻孔一览表
螺丝攻牙钻孔一览表
1.首先需要确定所需的螺丝型号和规格,包括攻牙尺寸和钻孔尺寸。
这些信息
通常可以在产品说明书或供应商提供的表格中找到。
2.在攻牙之前,需要将工作表面清理干净,确保没有油污、锈迹或其他杂质。
这可以保证螺丝能够牢固地固定在工件上。
3.在钻孔时,需要选择合适的钻头直径和长度。
钻头的长度通常由所需螺丝的
长度决定,而钻头的直径则由所需的螺丝头直径决定。
如果钻孔尺寸不正确,可能会导致螺丝无法牢固地固定在工件上。
4.在攻牙时,需要选择合适的丝锥和润滑剂。
对于不同的材料和螺丝类型,需
要使用不同的丝锥。
例如,对于十字槽沉头螺钉,需要使用半圆头螺钉机进行攻牙;对于内六角圆柱头螺钉,需要使用六角攻牙机进行攻牙。
在攻牙过程中使用润滑剂可以减少摩擦和磨损,提高攻牙效率。
5.在使用自攻丝螺栓时,需要注意选择合适的螺丝头形状和直径。
自攻丝螺栓
通常用于轻质材料,如塑料、木材等。
在旋紧自攻丝螺栓时,需要注意不要过度旋紧,以防止滑丝或断裂。
6.在使用不锈钢螺钉时,需要注意避免使用碳钢丝锥进行攻牙。
不锈钢螺钉通
常具有较高的硬度和耐磨性,使用碳钢丝锥可能会导致工具磨损严重或损坏。
螺纹攻牙与钻孔孔径对照表
螺纹攻牙与钻孔孔径对照表一、公制螺纹攻牙与钻孔孔径对照。
公制螺纹就是我们平常比较常用的那种,用毫米来表示尺寸。
比如说M3、M4、M5这些,这里的数字就代表螺纹的大径哦。
螺纹规格钻孔孔径(mm)举例说明。
M32.5假如你要在一块铁板上攻M3的螺纹,那你就得先用2.5mm的钻头打个孔。
就像你要把螺丝拧进去,得先给它腾出个合适的地方呀。
M43.3比如说你要做个小架子,需要用M4的螺丝固定,那打孔的时候就得选3.3mm的钻头哦。
M54.2像一些木质的小盒子,要是用M5的螺丝来组装,那就得用4.2mm的钻头先打孔啦。
M65.0比如说你要修理一个金属的小器具,用到M6的螺丝,那就得钻5.0mm的孔。
M86.8例如在一些机械设备上,要安装M8的螺丝,那钻孔孔径就是6.8mm 。
M108.5像一些比较大一点的零件连接,用M10的螺丝,打孔就得是8.5mm啦。
这里为什么钻孔孔径会比螺纹规格小一点呢?这是因为攻牙的时候,丝锥会把孔的内壁切削出螺纹,所以孔不能打得太大,不然螺纹就不牢固啦。
二、英制螺纹攻牙与钻孔孔径对照。
英制螺纹呢,它是用英寸来表示尺寸的,像1/4英寸、3/8英寸这些。
螺纹规格钻孔孔径(mm)举例说明。
1/4 - 20UNC5.1比如说你要安装一些进口的小设备,上面的螺丝是1/4 - 20UNC 的英制螺纹,那你就得用5.1mm的钻头打孔。
3/8 - 16UNC7.9比如一些汽车的小零部件,有的用3/8 - 16UNC的螺丝,这时候打孔就要用7.9mm的钻头哦。
1/2 - 13UNC10.3像一些大型机械上的英制螺纹螺丝,如果是1/2 - 13UNC的,那钻孔孔径就是10.3mm啦。
英制螺纹的钻孔孔径也是根据它的规格和攻牙的原理来确定的,就是要保证攻出来的螺纹能紧密配合,不会松动。
三、注意事项。
在实际操作的时候呀,有几个小地方得注意一下哦。
钻头的选择很重要。
要选质量好的钻头,不然打孔的时候容易断,那就麻烦啦。