
浅谈直螺纹钢筋接头常见质量问题及防治措施
浅谈直螺纹钢筋接头常见质量问题及防治措施
近几年,随着直螺纹钢筋接头技术应用的不断提高,其加工和安装过程中出现的一些质量问题应引起我们的高度重视,笔者结合工作经验对直螺纹钢筋接头常见质量问题进行了分析,并提出了防治措施。
标签:直螺纹钢筋;质量控制;措施
1、常见质量问题
(1)钢筋丝头加工前,钢筋端部切割不符合规范要求,造成切口端面与钢筋轴线不垂直。
(2)部分钢筋头部弯曲过大,套丝时造成了整根钢筋扭曲。
(3)套丝后的有效螺纹偏短,有效丝扣数量未达到规范要求。
(4)套丝后端部缺损,牙顶及牙底有不完整螺纹,钢筋接头处钢筋不直、变形、丝扣加工不符合规范要求。
(5)钢筋丝头长度过长或过短,致使拧紧后外露完整丝扣超过2丝或拧紧后两根钢筋不能顶紧。
(6)套好丝的丝头未做防护,丝扣生锈或破坏造成连接困难。
2、质量控制要求及防治措施
(1)材料控制。
对连接所用的钢筋原材,要验证其产品出厂合格证、产品性能检测报告和材料进场复验报告;对连接套筒,要验证其出厂合格证和型式检验报告,并进行外观质量验收,连接套筒的螺纹牙型应饱满,连接套筒表面不得有裂纹,表面及内螺纹不得有严重的锈蚀及其他肉眼可见的缺陷,并用生产厂家提供的与套筒匹配的螺纹通规和止端塞规检验内螺纹尺寸,通规能顺利旋入,止规旋入长度不超过3P。
(2)机具控制。
进行直螺纹钢筋连接施工机具有:钢筋切割机、钢筋剥肋滚扎直螺纹机、限位挡铁、螺纹环规、力矩扳手及管钳扳手等。
钢筋端部应采用带锯、砂轮锯或带圆弧形刀片的专用钢筋切割机切平,严禁用气割下料,以确保钢筋待连接丝头端面的基本平整,使安装扭矩能有效形成丝头的相互对顶力,减除螺纹间隙,减少接头拉伸后的残余变形。
(3)技術和人员要求。
直螺纹钢筋丝头现场加工与接头安装应按接头技术提供单位的加工、安装技术要求进行。
操作工人应经专业培训合格后上岗,人员应保持稳定。
操作工人批量加工前应先进行接头的工艺检验,确保施工现场的进
场钢筋与接头加工工艺相适应,防止盲目大量加工造成损失。
(4)工艺要求。
钢筋丝头加工及接头安装的工艺流程为:工艺检验→钢筋端部切平→剥肋滚扎螺纹→丝头质量检验→戴保护帽→利用套筒连接→接头检验。
丝头加工要求在钢筋剥肋滚扎直螺纹机上直接完成,该设备集钢筋剥肋与螺纹滚扎,一次装卡即可完成。
调整剥肋挡块及滚扎行程开关位置,保证剥肋及滚扎螺纹的长度符合丝头加工尺寸的规定;加工丝头的牙形、螺纹必须与连接套的牙形、螺距一致,有效丝扣段内的秃牙部分累计长度小于一扣周长的1/2,并用相应的环规和丝头卡板检测合格。
加工丝头时,必须采用水溶性切削液,严禁用机油作切削液或不加切削液加工丝头;丝头加工时,丝头加工长度为标准套筒长度的1/2;公差为+p(p为螺距)。
接头安装时,首先把连接套筒的一端安装在基本钢筋的端头上,用管钳扳手等专用工具将其拧紧到位,然后把导向对中夹紧连接套筒,将待接钢筋通过导向夹钳中孔对中,拧入连接套筒内拧紧到位,被连接的两钢筋端面应处于连接套筒的中间位置,使两个丝头在套筒中央位置互相顶紧,偏差不大于1P,套筒每端不能有超过2扣以上的完整丝扣外露。
3、质量检验和验收
3.1接头技术资料审查
工程应用接头时,应对接头技术提供单位提交的接头相关技术资料进行审查与验收,应重点审查以下内容:
(1)工程所用接头的有效型式检验报告,重点核对丝头螺纹和套筒螺纹参数的一致性及报告的有效期是否覆盖工程的工期;
(2)连接件产品设计、接头加工安装要求的相关技术文件,例如钢筋连接操作规程企业标准,套筒产品企业标准等;
(3)连接件产品合格证和连接件原材料质量证明书。
3.2接头工艺检验
钢筋丝头加工与接头安装应经工艺检验合格后方可进行。
接头工艺检验应针对不同钢筋生产厂的钢筋进行,施工过程中更换钢筋生产厂或接头技术提供单位时,应补充进行工艺检验。
各种类型和型式接头都应进行工艺检验,检验项目包括单向拉伸极限抗拉强度和残余变形,每种规格钢筋接头试件不应少于3根。
工艺检验不合格时,应进行工艺参数调整,合格后方可按最终确认的工艺参数进行接头批量加工。
3.3现场检验与验收
直螺纹钢筋接头应按验收批进行现场检验,接头现场抽检项目应包括极限抗拉强度试验、加工和安装质量检验。
抽检应按验收批进行,同钢筋生产厂、同强
度等级、同规格、同类型和同型式接头应以500个为一个验收批进行检验与验收,不足500个也应作为一个验收批。
(1)丝头加工质量检验。
首先检查丝头外观质量是否达到螺纹饱满、表面光洁、不粗糙,螺纹直径大小应一致,螺纹无缺陷,螺纹长度、公差尺寸应符合规定;再次用检验钢筋丝头的专用量规进行检验,通规能顺利旋入并达到要求的拧入长度,止规旋入不得超过3P。
丝头加工过程中,各规格的自检数量不应少于10%,检验合格率不应小于95%,并填写检查记录。
监理或监督机构对现场丝头加工质量有异议时,应随机抽取3跟接头试件进行极限抗拉强度和单向拉伸残余变形检验,如有1根试件极限抗拉强度或3根试件残余变形值的平均值不合格时,应整改后重新检验,检验合格后方可继续加工。
(2)丝头保护检查。
钢筋丝头经检验合格后,要立即套上专用的钢筋丝头保护帽,将钢筋丝头保护起来,并按规格、编号分类堆放整齐待用。
不可将加工好的钢筋随意搬运或堆放,以防丝头被磕碰或被污物污染,从而影响钢筋接头质量。
(3)接头安装检验。
接头安装前,要先检查套筒标志和套筒材料是否与型式检验报告一致,再对钢筋丝纹和套筒丝纹逐个进行检查,确保其完好无损,如果发现丝纹表面有杂质,应清除干净。
接头安装后应用扭力扳手校核拧紧扭矩,最小拧紧扭矩值应符合规范要求。
接头安装后每个检验批应抽取其中10%的接头进行拧紧扭矩校核,拧紧扭矩值不合格数超过被校核接头数的5%时,应重新拧紧全部接头,直到合格为止。
完成连接卸下工具后,应随即检验,不合格的立即纠正,合格的接头作上标记,每拧紧一个,标识一个,以防漏拧,与未拧紧的接头区分开来,以防有的钢筋接头漏拧,并认真做好现场记录工作。
刘国瑞,衡水市建设工程质量监督站。
论钢筋机械连接质量问题的解决对策
论钢筋机械连接质量问题的解决对策因为直螺纹钢筋套筒连接具有施工方便,节省时间等优点,现在正在推广使用。
但是套筒连接接头强度问题为工程的质量和效率带来了很大的不利。
施工中必须要做到严格控制套筒连接的施工质量,并针对常见施工过程中存在的问题采取必要的预防措施,以保障钢筋接头的强度及效率。
1、套筒连接质量问题的类型主要影響套筒连接质量问题有三种,有效螺纹不足造成接头强度不足,钢筋剥肋后直径变化较大造成接头强度不足,接头连接不充分造成接头强度不足。
2、质量问题产生的原因滚丝前现场未用通止规检验。
钢筋端面不平整及有马蹄形或扭曲,钢筋滚丝后,有效螺纹减少。
钢筋剥肋前没有进行镦粗,导致剥肋后接头直径较大。
连接方式不合理,如果墩柱钢筋笼连接与桩基钢筋笼连接均采用两边半丝连接,在桩基钢筋笼下孔后连接比价困难,钢筋笼在地面连接时,旋转两节钢筋达到连接效果也比较困难,并且连接质量也很难保证。
3、针对套筒连接接头强度不足问题的效预防措施和解决对策3.1针对接头有效螺纹不足问题的效预防措施和解决对策3.1.1严格控制原材料,端面不平整或弯曲的部分切掉,将端头切除、磨平;3.1.2做好外形及外观质量检查,钢筋丝头螺纹应饱满,在规定的螺纹有效长度内,螺纹大径低于螺纹中径的不完整扣的累计长度不得超过2个螺纹周长,对于螺纹上翘起的硬皮可用铁刷清除。
3.1.3、加工的钢筋丝头应用专门检测工具逐个自检,出现不合格丝头时应切去重新加工。
自检合格的丝头,应由质检员随机抽样进行检查,以一个工作班加工的丝头为一个验收批,随机抽检10%,当合格率小于95%时,应加倍抽检,复检中合格率仍小于95%时,应对全部丝头进行逐个检验。
3.2针对钢筋剥肋后直径变化较大问题的效预防措施和解决对策3.2.1对操作工人进行了现场培训指导,大大提高了工人的操作技术。
3.2.2镦粗机和滚丝机配合使用,钢筋剥肋前先要进行镦粗,例:Ø28的钢筋镦粗后直径变为Ø31~Ø32,再进行剥肋后直径变为Ø27~Ø28,有效地避免了接头剥肋后直径变化较大而影响接头强度。
钢筋直螺纹连接缺陷原因分析及防治措施
钢筋直螺纹连接缺陷原因分析及防治措施
一、现象:
钢筋连接丝头外露丝扣不符合规范规定,接头处套筒未拧紧,连接套筒开裂等。
二、原因分析:
1)钢筋连接接头丝扣加工数量不够或过多,现场控制不严(如图12);
2)施工人员不按要求操作,现场监督管理不到位,接头连接后未采用力矩扳手及时检查;
3)连接套筒质量不符合设计要求及规范规定。
三、防治措施:
1)严格控制钢筋接头丝扣加工质量,要求施工单位做好后台的交底和检查工作;
2)连接套筒规格必须与钢筋一致,材质应符合设计要求及规范规定;
3)检查钢筋接头质量时,根据钢筋规格抽查接头连接力矩拧紧值是否符合要求;
4)检查钢筋套筒连接型式检验报告,并做好过程中钢筋连接接头现场见证取样送检。
常见质量问题防治措施专项施工方案
常见质量问题原因分析、防治措施一、主要质量问题及防治措施(一)、墙面裂缝及空鼓质量问题及防治措施1、存在问题及原因分析:(1)、墙面裂缝问题集中出现在混凝土结构及填充墙交接处、施工预留洞口、填充墙管线沟槽处、业主私自改造的墙体上等部位,这是业主投诉最多且比较难处理的问题。
墙面抹灰完成后的较长时间内会陆续出现墙面空鼓现象。
(2)、原因分析:1)、选用分包单位的材料质量及施工水平达不到要求,施工时经常不按照质量要求进行施工;2)、基层处理不合格,清理不彻底;3)、抹灰经历夏天和冬天,温差过大,混凝土结构和填充墙材料膨胀系数不一致,造成温度应力裂缝,这种裂缝一般稍大;4)、墙体材料选用的多孔砖及加气砼砌块干燥后的收缩比例较大,如砂浆强度不足或灰缝不饱满时容易出现干缩裂缝,这种裂缝一般较为细小;5)、钢板网铺设不到位、铺设过少,主要体现在钢板网紧贴墙体未留出适当间距,墙面剔凿、临时施工洞口等部位为加设钢丝网;6)甩浆用的砂浆强度不足,未进行养护,甩完浆后未达到一定强度就开始进行抹灰,致使抹灰层和墙体粘结强度不足。
7)、现场技术人员技术交底及管理检查不到位;2、防治措施:1)、选择有实力、正规的成品砂浆供应商和施工队伍,以保证材料质量和施工质量;由设计单位明确砂浆强度及品种要求。
2)、抹灰前对基层进行统一清理,除去附着在墙体表面上的砂浆、灰尘等杂物,验收合格后方可进行后续施工。
3)、为增加基层对抹灰层的粘结性,在抹灰前宜对于基层采取机械喷浆处理。
浆料采用1:1水泥砂浆加水泥重量20%的801胶,经养护至少三天后再进行墙体抹灰。
如采用人工甩浆,必须采用强度较高的砂浆,甩浆完成后必须进行养护,待达到一定强度时在进行抹灰施工。
4)、加强对填充墙砌体施工的质量控制,严格控制灰缝的饱满度及后塞部位的施工。
抹灰前应采用1:3水泥砂浆将砌块开裂(先剔槽)、凹凸不平部位抹平,并对光滑的混凝土表面进行凿毛处理。
5)、加强钢丝网的使用,钢丝网的合理使用是解决墙体裂缝的最主要手段之一,同时加强钢丝网材料验收,确保采用热镀锌钢丝网片,网孔尺寸小于20mmx20mm,其钢丝直径为1.2mm为宜,钢丝网挂网应平整、牢固,固定时必须每隔200-300mm加铁片进行固定,钢丝网片及基体搭接宽度不小于100mm。
钢筋直螺纹连接质量保证措施
钢筋连接质量保证措施
连接套筒选择
选择符合规范要求的连接套筒,并按照规定进行进场检验,确保连 接套筒的材质、尺寸和性能符合要求。
连接工艺控制
制定合理的钢筋连接工艺流程,并严格按照工艺流程进行操作,确 保钢筋连接的质量稳定。
连接质量检测
对钢筋连接的质量进行检测,包括拧紧力矩、拉伸性能等指标,确保 钢筋连接的质量符合要求。
质量检查
钢筋加工质量检查
对钢筋加工过程中的材料 、加工设备、加工质量等 进行检查和记录。
钢筋连接质量检查
对连接接头进行检查和试 验,包括外观检查、强度 检验等,确保连接质量符 合要求。
不合格品处理
对检查中发现的不合格品 进行处理,并记录不合格 品的原因和数量。
03
常见质量问题及原因分析
钢筋加工质量问题及原因分析
良好状态,精度符合要求。
对设备进行定期检查和维护,确 保其正常运行,延长使用寿命。
准备足够的保护套和防护用品, 以保护工人和设备不受损伤。
02
施工过程控制
钢筋加工
钢筋材料控制
选择符合规范要求的钢筋材料,确保钢筋无裂纹、无损伤、无油 渍、无锈蚀。
钢筋切割工艺控制
采用专业的切割设备或切割机,确保钢筋切割断面平整、无毛刺。
钢筋丝头加工质量控制
丝头加工要严格按照工艺要求进行,丝头长度、直径要符合设计要 求,表面要光滑、无毛刺。
钢筋连接
01
02
03
连接工艺控制
钢筋连接前应检查连接设 备是否完好,连接工艺是 否符合规范要求。
连接接头质量控制
连接接头应采用符合设计 要求的接头类型,并按规 定进行检验和试验。
连接质量检测
连接后应进行质量检测, 包括外观检查、强度检验 等,确保连接质量符合要 求。
直螺纹质量通病及整改措施(共7篇)

直螺纹质量通病及整改措施〔共7篇〕第1篇:直螺纹连接质量通病及防治措施直螺纹连接质量通病及防治措施主讲人:张利平一钢筋剥肋滚轧直螺纹套筒的技术特点有哪些?1、适用于承受拉、压双向作用力的各类钢筋混凝土构造中的钢筋连接施工。
2、连接方便、快捷,操作简单。
3、检测方便、直观。
4、钢筋加工直螺纹可预制,可工厂化消费,不占工期。
5、施工连接时不用电、气,无明火作业、无污染,可全天候施工。
6、钢筋连接套筒可提早预制,不占工期,加工效率高。
7、可连接横、竖、斜向的HRB335、HRB400同径或异径钢筋。
二施工步骤 1〕切割下料 2〕加工丝头a、丝头的加工过程是:将待加工钢筋夹持在设备的台钳上,开动机器,扳动给进装置,动力头向前挪动,开场剥肋滚压螺纹,等滚压到调定位置后,设备自动停机并反转,将钢筋端部退出动力头,扳动进给装置将设备复位,钢筋丝头即加工完成。
b、加工丝头时,应采用水溶性切削液,当气温低于0℃时,应掺入15~20%亚硝酸钠。
严禁用机油作切削液或不加切削液加工丝头。
c、丝头加工长度为标准型套筒长度的1/2,其公差为+2P 〔P为螺距〕。
d、操作工人应按下表的要求检查丝头的加工质量,每加工10个丝头用通、止环规检查一次。
e、经自检合格的丝头,应由工程部专职质检员随机抽样进展检查,切去不合格的丝头,查明原因并解决后重新加工螺纹。
f、检查合格的丝头应加以保护,在其端头加带保护帽或用套筒拧紧,按规格分类堆放整齐。
3〕现场连接加工a、连接钢筋时,钢筋规格和套筒的规格必须一致,钢筋和套筒的丝扣应干净、完好无损。
b、采用预埋接头时,连接套筒的位置、规格和数量应符合设计要求。
带连接套筒的钢筋应固定牢,连接套筒的外露端应有保护盖。
c、滚压直螺纹接头应使用管钳和力矩扳手进展施工,将两个钢筋丝头在套筒中间位置互相顶紧,。
d、经拧紧后的滚压直螺纹接头应随手刷上红漆以作标识,单边外露丝扣长度不应超过2P。
三直螺纹钢筋接头质量通病及防治 1、 1〕.丝头端面不垂直于钢筋轴线,倾斜面超2°以上,并大量存在马蹄头或弯曲头; 2〕.加工丝头的端面切口未进展飞边修磨;3〕.成型丝头未进展妥善保护,齿面存在泥沙污染。
钢筋直螺纹连接不合格整改方案
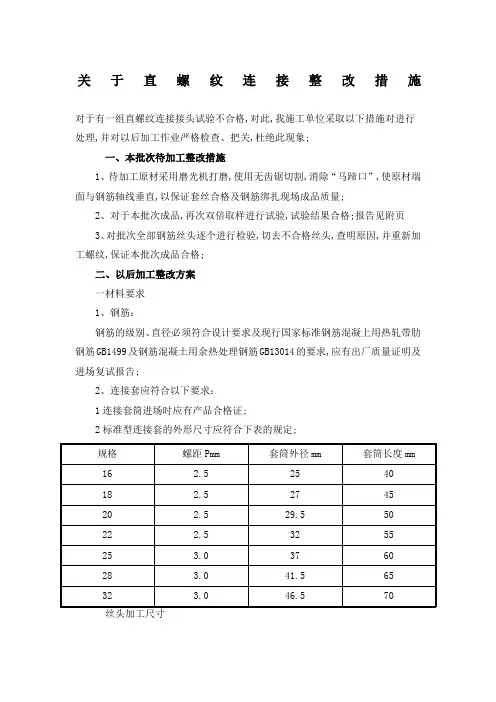
关于直螺纹连接整改措施对于有一组直螺纹连接接头试验不合格,对此,我施工单位采取以下措施对进行处理,并对以后加工作业严格检查、把关,杜绝此现象;一、本批次待加工整改措施1、待加工原材采用磨光机打磨,使用无齿锯切割,消除“马蹄口”,使原材端面与钢筋轴线垂直,以保证套丝合格及钢筋绑扎现场成品质量;2、对于本批次成品,再次双倍取样进行试验,试验结果合格;报告见附页3、对批次全部钢筋丝头逐个进行检验,切去不合格丝头,查明原因,并重新加工螺纹,保证本批次成品合格;二、以后加工整改方案一材料要求1、钢筋:钢筋的级别、直径必须符合设计要求及现行国家标准钢筋混凝上用热轧带肋钢筋GB1499及钢筋混凝土用余热处理钢筋GB13014的要求,应有出厂质量证明及进场复试报告;2、连接套应符合以下要求:1连接套筒进场时应有产品合格证;2标准型连接套的外形尺寸应符合下表的规定;顺利地旋入螺纹并达到旋合长度,且通环规端外露丝扣不应多于一扣,也不得少于半扣,而止环规只允许部分旋入,旋入长度不应超过3倍螺距;4连接套应分类包装存放,不得混淆和锈蚀;二、主要机具钢筋套丝机、止环规、通环规、丝头卡板;三、作业条件1、操作工人包括套丝的工人必须经过专门培训,并经考试合格后持证上岗;2、接头位置应符合规定;3、熟悉图纸,做好技术交底;四、操作工艺1、工艺流程:钢筋应采用切割机下料,不得用气割下料;钢筋下料时,要求钢筋面与钢筋轴线垂直,端头不得弯曲,不得出现马蹄形;3、钢筋套丝:1套丝必须用水溶性切削冷却润滑液,当气温低于零度时,应掺入15%~20%的亚硝酸钠;不得用机油润滑;2钢筋丝头的牙形、螺距必须于连接套的牙形、螺距规相吻合,有效丝扣内的秃牙部分累计长度小于一扣周长的1/2;3检查合格的丝头,一端拧上连接套,并按规格分类堆放整齐待用;五、自检标准1、主控项目钢筋的品种和质量必须符合设计要求和有关标准的规定;连接套的规格和质量必须符合要求;接头的强度检验必须合格;钢筋丝头加工现场检验钢筋的规格、接头的位置、同一区段内有接头钢筋面积的百分比,必须符合设计要求和施工规范的规定;2、一般项目现场进行外观质量抽检,抽检数量为:梁、柱构件按接头数的15%,且每个构件的接头抽检数不得少于一个接头,基础、墙构件每100个接头作为一个验收批,不足100个也作为一个验收批,每批抽检3个接头;抽检的接头应全部合格;如有一个接头不合格,则该验收批接头应逐个检查并拧紧;3、剥肋滚轧直螺纹连接允许偏差项目1-止环规;2-通环规;3-钢筋丝头;4丝头卡板;5-纵肋;6-第一小牙扣底图:丝头质量检查六、成品保护注意对连接套和已套丝钢筋丝扣的保护,不得损坏丝扣,丝扣上不得粘有水泥浆等污物;对以后直螺纹接头加工,从原材料做起,将以上个个环节严格把关,对每批次成品抽样检查,及时发现、整改、剔除不合格成品,保障每批次成品合格;。
钢筋直螺纹连接不合格整改方案
关于直螺纹连接整改措施对于有一组直螺纹连接接头试验不合格,对此,我施工单位采取以下措施对进行处理,并对以后加工作业严格检查、把关,杜绝此现象。
一、本批次待加工整改措施1、待加工原材采用磨光机打磨,使用无齿锯切割,消除“马蹄口”,使原材端面与钢筋轴线垂直,以保证套丝合格及钢筋绑扎现场成品质量。
2、对于本批次成品,再次双倍取样进行试验,试验结果合格。
(报告见附页)3、对批次全部钢筋丝头逐个进行检验,切去不合格丝头,查明原因,并重新加工螺纹,保证本批次成品合格。
二、以后加工整改方案(一)材料要求1、钢筋:钢筋的级别、直径必须符合设计要求及现行国家标准《钢筋混凝上用热轧带肋钢筋》GB1499及《钢筋混凝土用余热处理钢筋》GB13014的要求,应有出厂质量证明及进场复试报告。
2、连接套应符合以下要求:(1)连接套筒进场时应有产品合格证。
(2)标准型连接套的外形尺寸应符合下表的规定。
规格螺距P(mm)套筒外径(mm)套筒长度(mm)16 2.5 25 4018 2.5 27 4520 2.5 29.5 5022 2.5 32 5525 3.0 37 6028 3.0 41.5 6532 3.0 46.5 70丝头加工尺寸规格螺距(mm) 旋合长度(mm) 丝头完整有效扣数连接长度(mm)16 2.5 20 8扣4018 2.5 22.5 9扣4520 2.5 25 10扣5022 2.5 27.5 11扣5525 3 30 10扣6028 3 32.5 11扣6532 3 35 12扣70(3)用螺纹通、止环规检查螺纹的中径尺寸和钢筋端头螺纹有效长度:通环规应能顺利地旋入螺纹并达到旋合长度,且通环规端外露丝扣不应多于一扣,也不得少于半扣,而止环规只允许部分旋入,旋入长度不应超过3倍螺距。
(4)连接套应分类包装存放,不得混淆和锈蚀。
(二)、主要机具钢筋套丝机、止环规、通环规、丝头卡板。
(三)、作业条件1、操作工人(包括套丝的工人)必须经过专门培训,并经考试合格后持证上岗。
钢筋直螺纹机械连接质量通病的防治-精品文档资料
钢筋直螺纹机械连接质量通病的防治: with the steel works in the current construction engineering application proportion is increasing day by day, connection mode and process continuous improvement in reinforcing bar connection。
Reinforced straight thread connection technology is in the hot rolled ribbed bar end make straight thread, the connecting sleeve joint reinforced with internal threads, areinforced mechanical connection technology transfer reinforcement tensionand pressure。
Straight thread connection technology for its simple operation,high strength joint site connection speed, high production efficiencyprefabricated in advance do not account for the duration, low cost,environmental protection and safety without environmental and climatic effectsand other advantages, has been widely used。
KEYWORDS: reinforced straight thread;mechanical connection;quality problem;reason analysis;prevention measures1、引言直接滚压直螺纹连接接头其优点是:螺纹加工简单,设备投入少,不足之处在于螺纹精度差,存在虚假螺纹现象.由于钢筋粗细不均,公差大,加工的螺纹直径大小不一致,给现场施工造成困难,使套筒与丝头配合松紧不一致,有个别接头出现拉脱现象。
建筑工程质量通病防治:直螺纹丝扣加工
直螺纹丝扣加工
现象:丝扣缺损、数量不够、丝头端部不平整等(如图10、图11)。
原因分析:
1)操作工人未经培训,现场交底不清;
2)过程质量控制不严格,加工机械维护不到位;
3)丝头加工后未及时加戴保护帽进行保护;
4)钢筋端部直接采用切断机切割。
防治措施:
1)钢筋接头丝扣加工的操作人员必须经过培训、考核、持证上岗;
2)现场须配备通规、止规等检测工具,对加工的丝头要经常性抽查;
3)合格的丝头应及时加装保护帽;
4)钢筋端头应采用无齿锯切割,以保证钢筋端部平整。
图11:钢筋直螺纹丝头加工机械
图10:部分钢筋直螺纹丝扣加工不合格。
常见质量通病防治问题二
常见质量问题防治措施(二)1、箍筋不方正、成型尺寸不准防治措施:(1)预先确定各种形状钢筋下料长度调整值,根据钢筋弯制角度和钢筋直径确定好扳距大小。
(2)一次弯曲多个箍筋时需在弯折处逐根对齐。
2、滚轧直螺纹钢筋接头施工不规范防治措施:(1)钢筋加工前应首先检查机械设备状况,及时更换不合格刀具;指定专人检查并处理不合格的钢筋切口后,再交付滚扎加工;(2)配备经检测合格的力矩扳手,并做好施工和质量技术交底;(3)直径≥30的钢筋宜用切割机切割;3、电渣压力焊接头偏心、弯折防治措施:(1)电渣压力焊焊机容量应根据所焊钢筋直径选定,接线端应连接紧密,确保良好导电。
(2)焊接夹具应具有足够刚度,夹具型式、型号应与焊接钢筋配套,上下钳口应同心,在最大允许荷载下应移动灵活,操作便利,电压表、时间显示器应配备齐全。
(3)电渣压力焊工艺过程应符合下列要求:1)焊接夹具的上下钳口应夹紧于上、下钢筋上;钢筋一经夹紧,钢筋应同心,且不得晃动;2)引弧可采用直接引电弧法,或铁丝圈(焊条芯)引弧法;3)引燃电弧后,应先进行电弧过程,然后,加快上钢筋下送速度,使上钢筋端面插入液态渣池约2mm,转变为电渣的过程,最后在断电的同时,迅速下压上钢筋,挤出熔化金属和熔渣;4)接头焊毕,应稍作停歇,方可回收焊剂和卸下焊接夹具;敲去渣壳后,四周焊包凸出钢筋表面的高度,当钢筋直径为25mm 及以下时不得小于4mm;当钢筋直径为28mm 及以上时不得小于6mm。
4、钢筋闪光对焊中有氧化膜、未焊透、夹渣或裂纹(脆断)防治措施:(1)钢筋端头弯折应调直,钢筋下料宜采取锯割或其它措施对钢筋端面进行平整处理。
(2)闪光对焊时,应选择合适的调伸长度、烧化留量、顶锻留量以及变压器级数等焊接参数。
(3)变压器级数应根据钢筋牌号、直径、焊机容量以及焊接工艺方法等具体情况选择。
(4)HRB500 钢筋焊接时,应采用预热闪光焊工艺。
当接头拉伸试验结果,发生脆性断裂或弯曲试验不能达到规定要求时,尚应在焊机上进行焊后热处理。