
塑料挤出机机筒壁厚设计的线性回归模型
塑料制品厚度设计
塑料制品壁厚设计
摘要 塑件的厚度对其质量有很大的影响,壁厚过小难以满足使用强度和刚度要求,对于大型复杂件难以充满型腔;厚度太大,不但浪费原材料,而且在塑件内部易产生气泡,外部易产生凹陷 等缺陷,同时还会增加冷却时间,所以,从经济的角度出发塑件的薄壁化很重要的
关键词 设计 壁厚 塑料 制品
设计塑料模具时,应考虑塑料制品的厚度是否符合成型工艺要求。制品壁厚过薄,注射时流动阻力大,成型困难,有时无法充满型腔;制品壁厚过厚,不仅造成原料浪费, 延长成型周期,而且容易产生气泡、凹痕、翘曲等缺陷。
一,壁厚设计的基本原则:
要求塑件的壁厚尽可能均匀。以避免造成收缩不一致而导致变形或开裂。如果一个制品厚度相差悬殊,制品在成型冷却过程中必然收缩不均,不仅造成气泡、凹痕和翘曲,同时制品内部存在较大的内应力,影响制品的外观和内在质量。在实际生产中,塑料制品的设计要使厚壁完全均匀是有困难的,一般要求制品厚度不均匀度不超过50%。
二,影响制品壁厚设计的因素
塑料制品的基本结构是根据制品的使用要求规定的。制品厚度的设计是依据所选用的原料来定的。因此在一般情况下,当塑料制品厚壁设计时,应当考虑使用条件和塑料制造条件这两大因素。使用条件包括:结构、重量、强度、绝缘性能;塑料制造条件包括:材料流动性、冷却时间、顶出强度以及装配强度尺寸精度等因素。具体归纳以下三点:
1, 结构因素:
塑料制品的基本结构主要指形状及大小,它是根据制品的使用要求决定的,由于塑料成型的收缩特性不同于金属,当金属件改用塑料时或新设计塑料零件时,必须将金属零件的结构及壁厚作相应的改变,使其符合塑料制品壁厚的均匀性原则,对厚壁部分要挖空和该形,使其达到壁厚均匀,例如表1中几种制品的合理结构设计。
表1 塑料塑件壁厚合理结构设计实例
序号 不合理 合理 说明
1
塑件壁厚不均,往往因冷却或固化速度不同而产生附加内应力,在较厚部位产生缩孔或翘曲变形
塑料挤出机设计

塑料挤出机 CAD
摘要
本文旨在研究塑料挤出机的结构形式,及工作原理。挤出成型在塑料制品成型加工工业中占有很重要的地位。据统计,在塑料制品成型加工中,挤出成型制品的产量居首位。因此,塑料挤出成型机械无论是现在还是将来,都是塑料加工行业中得到广泛应用的机种之一。本设计通过对塑料挤出机结构的了解,从而熟悉它的工作原理,经过推敲,选择合理传动系统总体布置形式,螺杆,机筒,减速器选择及轴承布置形式等,分离型螺杆与摆线针轮减速器的选用是本文要点,本文主要参考JB/T8061-96《单螺杆塑料挤出机》进行选择螺杆及机筒材料,公差,装配精度及冷却等方面进行选择与较核,并逐步确定一些设备及零部件的型号及尺寸等参数,画出实验装置的原理图、装配图,并进行必要的校核,并最终确定零部件的型号及尺寸等参数。本说明书可以进一步加深读者对本装置的理解和认识。同时本装置具有结构相对紧凑、性能可靠、价格相对便宜、完全具有自主知识产权的特点,因此非常适合大中小型塑料加工成型的厂家生产或购买。
关键词 轴承布置;分离型螺杆;摆线针轮减速器 single-screw plastic extruder CAD
Abstract
This article aims to study the structure of plastic extruder frame form, and
working principle. Extrusion molding in plastic products processing industry
occupies an important position. According to statistics, in the molding of plastic
products processing, extrusion products output ranked first. Therefore, plastic
筒形件冷挤压凹模强度设计及结构优化

筒形件冷挤压凹模强度设计及结构优化
鲁志兵 王成勇 张心怡 张 鹏 王思艳 王 源
合肥工业大学,合肥,230009
摘要:基于厚壁圆筒理论,分析了整体式凹模工作载荷特点,讨论了单纯通过增加壁厚来提高模具
强度的局限性.为提高承载能力,探讨了多层预应力组合凹模方案.基于第四强度理论,推导了n层
组合凹模承受内压的数学表达式.采用Lagrange乘子法对组合凹模参数进行了优化设计,推导了n层
组合凹模各层最佳径比分配、凹模极限内压、套缩界面残余压力及最优过盈量等设计变量的计算式.以
三层组合凹模为算例,运用理论分析和数值模拟相结合的方法,对上述n层组合凹模的各设计变量计
算式进行了验证,结果表明两者的结果吻合较好.
关键词:挤压凹模;强度设计;结构优化;Lagrange乘子法
中图分类号:TB125 DOI:10.3969/j.issn.1004132X.2015.23.018
StrengthDesignandStructuralOptimizationofColdExtrusionDieforCylindricalWorkpiecesLuZhibing WangChengyong ZhangXinyi ZhangPeng WangSiyan WangYuan
HefeiUniversityofTechnology,Hefei,230009
Abstract:Basedonthetheoriesofthickwalledcylinder,themechanicalcharacteristicsofintegral
dieunderworkingconditionswereanalyzedandthecalculationresultsshowthatitisdifficulttoinG
creasethediestrengthonlybyincreasingthewallthickness.Inordertoimprovetheloadsupportingcapacityofthedie,theschemeofprestressedmultilayerthediewasdiscussed.Basedonthefourth
浅谈机械式柱塞挤出的数学模型

浅谈机械式柱塞挤出的数学模型
摘要:随着塑料制品应用的日益广泛,人们对塑料加工新方法、新工艺的探索也越来越重视。机械式柱塞挤出成型是一种新的塑料加工方法,国内少见,与常规方法相比具有特殊性,因此能够用于加工超高分子量聚乙烯和聚四氟乙烯等高粘弹性材料。
机械式柱塞挤出机是利用曲柄连杆机构给冲头提供动力,通过高频率的冲头的冲压来实现连续性挤出。机械式柱塞挤出机和液压式柱塞挤出机相比,其特点是冲头冲压频率高制品密实,回弹小挤出模内压力脉动小,制品竹节现象得以改善设备简单,成本低。
关键词:机械式柱塞冲压挤出机;管材
一、机械式柱塞挤出的物理模型
液压式柱塞挤出机作为一种塑料加工设备出现已经非常早,随着螺杆加工的出现己经逐渐处以次要位置。但机械式柱塞挤出机却是近年刁'出现的,其继承了液压式柱塞挤出机加工材料不受分子量限制的优点,也克服了液压式柱塞挤出机推压频率低的缺点。
机械式柱塞冲压挤出机的结构原理如图1-1所示,这是一种机械式柱塞管材挤出机的结构原理图。其工作原理是用供料螺杆挤出机供料,在料仓中粉状物料在重力的作用下填满挤压室,这时冲头下移开始挤压物料,松散的物料逐步被压实为密实的固体塞,随着冲头的进一步推进,机筒内的物料整体向口模方向推进,同时物料受到机筒的方向的热传导和摩擦生热的共同作用,逐步熔融为粘弹性的熔体,经分流后进入口模成型,高粘弹性熔体受到很大的压缩,储存了大量的弹性势能当冲头回退时,聚合物熔体内部的弹性势能开始向两端释放,同时推动机筒入口处固体塞的回退以及口模内制品的连续挤出。物料在整个挤出过程中经历了“固体一半固体一高粘弹性熔体”的变化过程,是一种近似的“塞流”的输送机理。
由于UHMWPE熔体的高粘弹性,在臼模内熔体和型腔内壁产生很大的粘附摩擦力,从而产生很大的挤出阻力,保证了加料部分的粉状物料能够压实,使制韶,更加密实。同时,一妇一挤出时高粘弹性熔体受到很大的压缩而产生体积形变,储存了大量的弹性势能,当冲头回退时,几后端机筒入日处的固体塞的压力急剧卜降,熔体内部的弹性势能开始释放,推动口模内的物料和固体塞向两端运动。由于物料的粘弹性的特点,其能量的释放是一个缓慢的过程,当口模出口处的制品速度还没有下降到零时,冲头的下一个冲压周期到来,物料又重新开始压缩。因此机械式柱塞挤出机内的高粘弹性熔体受到反复的“压缩一释放”,实现了机械式柱塞挤出的连续挤出成型。
塑料电线挤出模具设计
1 塑料电线挤出模具设计
一
、前言
塑料电线产品质量的好坏,与塑料本身的质量、挤出机性能、挤出温度、收
放线张力、速度、芯线预热、塑料挤出后的冷却、机头模具设计等多种因素有关
,其中最主要的是塑料电线挤出过程中最后定型的装置——模具。模具的几何形
状、机构设计和尺寸、温度高低、压力大小等直接决定电线加工的成败。因此,
任何塑料电线产品的模具设计、选配及其保温措施,历来都受到高度重视。
电线电缆生产中使用的模具(包括模芯和模套)主要有三种形式,既:挤压
式、挤管式和半挤管式。三种模具的结构基本一样,仅仅在于模芯前端有无管状
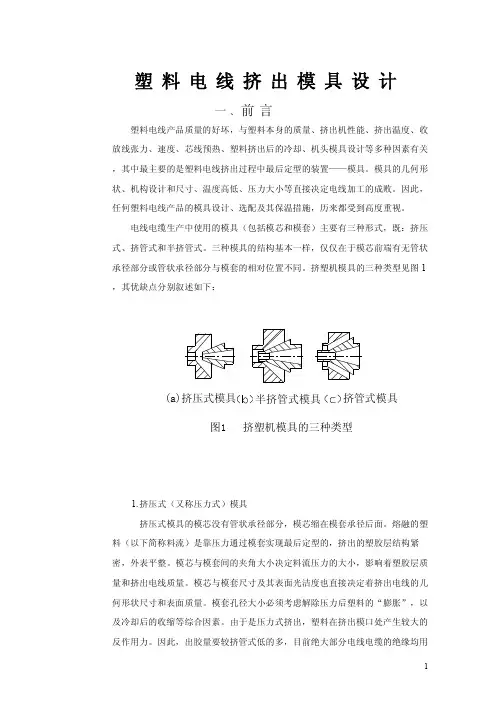
承径部分或管状承径部分与模套的相对位置不同。挤塑机模具的三种类型见图1
,其优缺点分别叙述如下:
图1 挤塑机模具的三种类型(a)挤压式模具半挤管式模具挤管式模具
1.挤压式(又称压力式)模具
挤压式模具的模芯没有管状承径部分,模芯缩在模套承径后面。熔融的塑
料(以下简称料流)是靠压力通过模套实现最后定型的,挤出的塑胶层结构紧
密,外表平整。模芯与模套间的夹角大小决定料流压力的大小,影响着塑胶层质
量和挤出电线质量。模芯与模套尺寸及其表面光洁度也直接决定着挤出电线的几
何形状尺寸和表面质量。模套孔径大小必须考虑解除压力后塑料的“膨胀”,以
及冷却后的收缩等综合因素。由于是压力式挤出,塑料在挤出模口处产生较大的
反作用力。因此,出胶量要较挤管式低的多,目前绝大部分电线电缆的绝缘均用 2 挤压式模具生产,但也有一些电线绝缘的生产被挤管式和半挤管式模具所代替,
挤压式的另一缺点是偏心调节困难,绝缘层厚薄不容易控制。
2.挤管式(又称套管式)模具
电线挤出时模芯有管状承径部分,模芯口端面伸出模套口端面或与模套口端
面持平的挤出方式称为挤管式。挤管式挤出时由于模芯管状承径部分的存在,使
塑料不是直接压在线芯上,而是沿着管状承径部分向前移动,先形成管状,然后
经拉伸在包复在电线的芯线上。这种形式的模具一直只用于电缆护套挤出,近年
塑料挤出成型模具设计

1 第6章 塑料挤出成型模具设计
重点:管材挤出成型模具结构典型,应用广泛,是挤出成型的基础,必须掌握其挤出工艺过程、结构要求、结构组成与作用以及各部分设计要点。
内容:介绍塑料管材挤出成型模具的结构和设计,简要介绍薄膜、棒材、板材、电线电缆覆层、异形截面型材挤出模具的结构特点和设计要点。
目的:使学生了解挤出成型模具的基本结构,初步掌握挤出成型模具的设计方法。
作业:P240页6-4、6-5
6.1 概述
一、 挤出成型过程
塑料挤出成型------在挤出机上用加热或其它方法使塑料成为熔融状态,在一定压力下通过挤出机头、经定型获得连续型材的成型方法。
挤出成型过程大致分为三个阶段。
(1)塑化 通过挤出机加热器的加热和螺杆、料筒对塑料的混合、剪切作用所产生的摩擦热使固态塑料变成均匀的粘流态塑料。
(2)成型 粘流态塑料在螺杆的推动下,以一定的压力和速度连续地通过成型机头,从而获得一定截面形状的连续形体。
(3)定型 通过冷却等方法使已成型的形状固定下来,成为所需要的塑料制品。
挤出成型用途:可用于塑料管材、薄膜、棒材、板材、电线电缆覆层、单丝以及异形截面型材等的加工。挤出成型还可用于塑料的混合、塑化、脱水、造粒和喂料等准备工序或中空制品型坯等半成品加工。挤出成型几乎能加工所以的热塑性塑料和部分热固性塑料。
二、 挤出成型机头的作用
挤出的主要设备是挤出机。
常用的是卧式单螺杆挤出机。它由三部分组成,即:传动系统、加热冷却系统和挤出系统。 2 挤出系统包括螺杆、机头和口模。通常把机头以及装于机头上的口模合并起来,统称为机头。
螺杆的作用是把原料从粉状或粒状经过料筒外的加热和螺杆转动时的摩擦生热把原料熔化并通过螺杆的压缩和推进使熔体在压力下流入机头。
机头是挤出模的主要部件,有如下四个方面的作用:
(1)熔体由螺旋运动转变为直线运动;
(2)产生必要的成型压力,保证挤出制品密实;
(3)熔体在机头内进一步塑化。
塑料挤出吹塑中空成型设备坯壁厚优化设计
塑料挤出吹塑中空成型设备坯壁厚优化设计
【摘 要】塑料挤出吹塑是一种常用的塑料加工方式,目前在中空容器成型加工中得到广泛应用。本文主要介绍了塑料挤出吹塑中空成型设备坯壁厚的设计方法, 以不同的数学模型模拟型坯的成形、吹胀、冷却固化三个阶段,并结合应用实例加以分析,可供参考。
【关键词】塑料;挤出吹塑;型坯壁厚;应用实例
随着我国经济建设发展步伐的不断加快,塑料原材料价格持续上升,致使塑料容器的制造成本不断增加。塑料容器成型的加工方法有很多种,包括中空吹塑成型、压缩成型和注射成型等,其中塑料挤出吹塑在塑料容器制造中是应用最为广泛的一种成型方式。中空吹塑成型是借助于气体压力使闭合在模具中的热熔型坯吹胀形成中空制品的方法,具有整体性强、综合性能好和适应性广等优点。中空吹塑成型方法因其强度要求规定了最小壁厚,若型坯壁过薄会造成容器制成品强度不足,而型坯壁过厚会使得制成品重量上升、并保持不必要的材料浪费,增加制造成本。因此,如何控制型坯壁厚成为了加强制成品强度和减少生产制造成本的关键所在。本文通过建立一种型坯壁厚计算机辅助设计方法和自适应的数据采样算法,以此实现型坯壁厚的优化,减少了塑料容器的制造成本,提高生产效率。
1.型坯壁厚设计方法
壁厚数据最终由控制器以电信号的形式输出给执行机构,可用一个三元组来描述,其数据结构可定义为
Typedef struct Control Points{
int count;//控制点数目
int interval[];//输出时间间隔数组
doublevalue[];//控制点值数组
}ControlPoints;
壁厚数据以曲线形式显示在计算机屏幕上,设计人员根据精度要求进行型坯壁厚设计。
1.1基于Catmull-Rom样条的型坯壁厚曲线设计
壁厚控制要求壁厚曲线各设定点不但要达到目标值,而且各点间要连续可导。线性插值简单且计算量小,但在各点处没有圆滑过渡。经典的Bezier曲线
小型塑料挤出机设计
小型塑料挤出机设计
摘 要
单螺杆挤出机是一种啮合型挤出设备,以其优异的加工性能得到了越来越广泛的应用,并成为市场发展的主要趋势。通过参阅了许多文献,分析了现有常规单螺杆挤出机和加料段机筒开直槽单螺杆挤出机(IKV单螺杆挤出机)的固体输送段存在的物料输送问题,设计了一种加料段机筒配置螺旋沟槽衬套的单螺杆挤出机。通过合理的沟槽设计,克服了现有加料衬套采用直槽产生的衬套剪切力大、温升高,导致挤出机强制输送能力下降的缺陷,提高了挤出机的产量。
本文的工作对于单螺杆挤出机的研究、设计和应用具有很好的参考价值。
关键词: 单螺杆挤出机; 机筒; 设计。 ABSTRACT
As a kind of engaged device,single screw extrude has been gained widespread
availability,for its extremely excellent attribute for processing,and single screw extruder has
became the main tendency of market development.By referring to a lot of literature available
and analysis the conveying problems existing in the solid conveying zone of the
conventional single screw extruders and the single screw extruders that use the IKV system, a
kind of single extruder whose feed section was comprising of a feed bushing that has several
塑料挤出机机筒壁厚设计的线性回归模型
2013年11月 第42卷第11期 机械设计与制造工程 Machine Design and Manufacturing Engineering NOV.2013 Vo1.42 No.11
DOI:10.3969/j.issn.2095—509X.2013.1 1.025
塑料挤出机机简壁厚设计的线性回归模型
金琦,孙竹
(南京艺工电工设备有限公司,江苏南京211199)
摘要:基于力学理论和热平衡原理,建立了塑料挤出机机筒壁厚设计的线性回归模型,并从理论 上论证了模型的合理性。利用一些成熟产品的设计给出了模型的解,且据此求得的产品设计参
数与经验值高度吻合,明显改进了文献提供的参考值,表明模型在实践中是有效的。 关键词:塑料挤出机;机筒壁厚;强度设计;加热功率 中图分类号:TH12 文献标识码:B 文章编号:2095—509X(2013)11—0097—05
挤出机机筒设计的关键是确定它的壁厚。过
薄的机筒壁虽然温升快、质量轻,但因热容量小,故 难于取得稳定的温度条件。反之,过厚的机筒壁不
仅浪费材料,还使得机体结构笨重,升温慢,而且还 会因热惯性大,导致温度调节滞后,影响性能。因
此,合理的机筒壁厚是值得追求的。塑料挤出机机 筒的壁厚取决于多方面的因素。除了满足足够的
强度要求外,还必须符合塑化所需要的加热功率配 置面积的要求。除此之外,还有许多无法量化的因 素影响着壁厚的设计。甚至,壁厚的设计还必须考
虑成型工艺条件所带来的影响。因此,经验在设计 中起着重要作用。设计手册给出了机筒壁厚的推
荐值范围,同时还给出了理论强度校核公式。但是 按强度理论计算出的壁厚往往使机筒热惯性太小, 由此得出的参数没有实际意义。市场上大多数挤
出机机筒的实际壁厚远高于理论值,这些产品在具 备良好的安全性的同时也满足了各种性能的要求。
由于通过大量实验寻找最理想的设计参数是不经 济、不现实的,经验对于机筒设计就非常关键,因此
塑料异型材挤出模具设计分析
·产品与市场·
收稿日期:2010-11-23基金项目:高等学校博士学科点专项科研基金(2009);东北林业大学研究生论文资助项目(gram09)作者简介:王培剑(1986-),男,浙江人,硕士研究生;徐凯宏(1969-),男,哈尔滨人,教授,硕士生导师。0引言挤出成型是聚合物加工中的一种重要的成型工艺,迄今已发展到用塑料与橡胶、钢材、木材、纤维、无机材料等复合挤出成型技术,是塑料成型加工的重要成型方法之一。1挤出成型设计过程挤出成型时将塑料在旋转的螺杆与料筒之间进行传送、压缩、熔融塑化、定量地通过处于挤塑机头部的口模和定型装置、生产出连续型材,如图1所示。2塑料异型材截面设计原则塑料异型材是指具有不规则截面形状的塑料挤出成型制品。塑料型材种类繁多,型材截面较为复杂。在设计异型材挤出模具之前,首先要对型材进行设计,设计原则有一下几点:(1)异型材结构简单为宜、壁厚尽量相等、呈对称布置。(2)塑料异型材断面转角处圆弧过渡。外侧转角圆弧至少为0.4mm或壁厚的1/2。同一部位的内处侧转角圆弧,以取同心圆弧过渡为好。(3)塑料异型材表面很难达到高精度。在满足使用要求的前提下,以选用低精度为宜。具体可选用国家标准GB/T-14486-93中的MT5或MT6级,最低为MT7级。(4)塑料异型材表面粗糙度,主要取决于模具流道机电产品开发与创新Development&InnovationofMachinery&ElectricalProductsVol.24,No.1Jan.,2011第24卷第1期2011年1月TheDesignandAnalysisofthePlasticsExtrusionDieWANGPei-Jian,JIAOGuo-Chang,XUKai-Hong(NortheastForestryUniversity,HarbinHeilongjiang150040,China)Abstract:Thisarticlesummarizesthedesignmethodoftheplasticsextrusionmolding.Analyzingthethreeaspects:thedesignprincipleoftheprofilesectiont,hedesignoftheextrusiondiehead,thedesignoftheshaper.Elaboratedthedesignprocessshouldbenoticed,inordertobetterimprovethedesignoftheplasticsextrusiondie.Keywords:plasticprofile;dieorifice;shaper塑料异型材挤出模具设计分析王培剑,焦国昌,徐凯宏(东北林业大学,黑龙江哈尔滨150040)摘要:概述了塑料异型材挤出成型设计方法。分别就异型材截面的设计原则、异型材挤出模具模头设计分析、异型材定型模设计三个方面进行分析。阐述了设计过程应该注意的事项,以便更好的完善塑料异型材挤出模具的设计。关键词:塑料异型材;挤出模具模头;定型模具中图分类号:TQ323;TB47文献标识码:Adoi:10.3969/j.issn.1002-6673.2011.01.021文章编号:1002-6673(2011)01-056-03