
哈工大摩擦磨损理论 第六章 磨损1-金属1
哈工大研究生摩擦磨损学位课思考题及答案(考试内容)
摩擦磨损理论思考题
1.简述不同学科对摩擦学研究的关注点。
机械工程中主要包括动、静摩擦,如滑动轴承、齿轮传动、螺纹联接、电气触头和磁带录音头等;零件表面受工作介质摩擦或碰撞、冲击,如犁铧和水轮机转轮等;机械制造工艺的摩擦学问题,如金属成形加工、切削加工和超精加工等;弹性体摩擦,如汽车轮胎与路面的摩擦、弹性密封的动力渗漏等;特殊工况条件下的摩擦学问题,如宇宙探索中遇到的高真空、低温和离子辐射等,深海作业的高压、腐蚀、润滑剂稀释和防漏密封等。
生物中的摩擦学问题,如研究海豚皮肤结构以改进舰只设计,研究人体关节润滑机理以诊治风湿性关节炎,研究人造心脏瓣膜的耐磨寿命以谋求最佳的人工心脏设计方案等。
地质学方面的摩擦学问题有地壳移动、火山爆发和地震,以及山、海,断层形成等。
在音乐和体育以及人们日常生活中也存在大量的摩擦学问题。
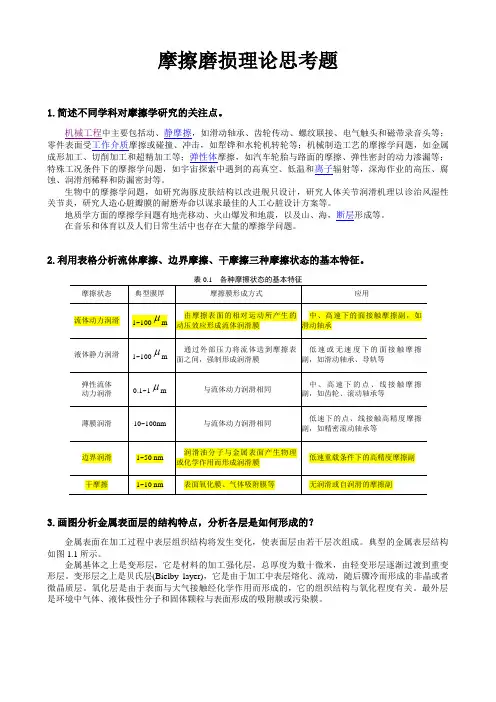
2.利用表格分析流体摩擦、边界摩擦、干摩擦三种摩擦状态的基本特征。
表0.1 各种摩擦状态的基本特征
摩擦状态 典型膜厚 摩擦膜形成方式 应用
流体动力润滑 1~100m 由摩擦表面的相对运动所产生的动压效应形成流体润滑膜 中、高速下的面接触摩擦副,如滑动轴承
液体静力润滑 1~100m 通过外部压力将流体送到摩擦表面之间,强制形成润滑膜 低速或无速度下的面接触摩擦副,如滑动轴承、导轨等
弹性流体
动力润滑 0.1~1m 与流体动力润滑相同 中、高速下的点、线接触摩擦副,如齿轮、滚动轴承等
薄膜润滑 10~100nm 与流体动力润滑相同 低速下的点、线接触高精度摩擦副,如精密滚动轴承等
边界润滑 1~50 nm 润滑油分子与金属表面产生物理或化学作用而形成润滑膜 低速重载条件下的高精度摩擦副
干摩擦 1~10 nm 表面氧化膜、气体吸附膜等 无润滑或自润滑的摩擦副
3.画图分析金属表面层的结构特点,分析各层是如何形成的?
金属表面在加工过程中表层组织结构将发生变化,使表面层由若干层次组成。典型的金属表层结构如图1.1所示。
第六章金属的磨损(打印)

校公共选修课《摩擦学》讲稿, 材料学院孙建林 Sun-jl@
第六章 金属中的磨损
长期以来,磨损一直是一个具有现实意义的研究课题,同时也是一个跨学科性的课题。
但是,由于对其基本知识了解不够,尤其是金属塑性变形有关磨损资料缺乏,给理论上阐述
带来困难。近年来,材料保护和能源节约日趋重要,而磨损是材料消耗的主要原因,减少磨
损就可大大地节约材料与材料生产方面所需的能源。
研究材料成形过程的磨损的目的在于通过各种磨损现象的观察与分析,寻找磨损过程
中的变化规律和影响因素,从而注重选择合理的工模具材料,设计减少磨损的材料成形工艺
和采用适当的工艺润滑剂,以保证材料磨损减少到最低程度,同时提高成形制品质量。
6.1磨损 摩擦副之间发生相对运动时引起接触表面上材料的迁移或脱落过程称之为磨损
,见图1-2。这一过程往往还拌随有摩擦热的产生。磨损和摩擦热是摩擦的必然
结果。同样,磨损也是伴随着摩擦必然存在的,只不过在有些情况下磨损非常
小,可以忽略不计。 ( 迁移 ) ( 脱落 ) 图6-1 磨损示意图 举例说明:磨损的危害? 谜语?
6.1.1磨损过程
一般磨损过程一般分为三个阶段,见图6-1。
(1)跑合(磨合)阶段
在载荷作用下,接触表面上的微凸体首先发生塑性变形,真实面积逐渐增加,直至相
对稳定。跑合(Running-in Process)过程的特点是摩擦表面有较大的磨损并有发热现象,表
面的几何形貌以及表面和表层的物理、力学性能发生变化。
(2)稳定阶段
摩擦副经过跑合后,进入稳定磨损阶段。这时,在摩擦条件不变的条件下,摩擦的实际
1校公共选修课《摩擦学》讲稿, 材料学院孙建林 Sun-jl@
接触面积保持不变(动态平衡),即一些摩擦粘接点因磨损而破坏,又生成一些新的摩擦粘
接点,单位面积上的实际接触压力保持一定动态平衡,磨损率趋于稳定。
(3)“急剧”磨损阶段
随着磨损过程的进行,摩擦副几何尺寸发生较明显的变化,产生大量的磨屑,摩擦表面
金属的磨损

金属的磨损
一、磨擦与磨损
1.磨擦:两相互接触的物体发生相对运动(或有相对运动趋势)时,在接触面间所产生切向运动阻力的现象,叫磨擦,该运动阻力叫摩擦力;
产生的相对运动,分二类:滑动、滚动、混合(滑+滚);
因接触面之间有相对运动,接触面上会有一些小的物质颗粒与基体分离,成为磨屑,这种因接触面之间的相对运动导致其物质丢失的现象,称之为磨损;
另外,也把工件因磨擦引起物质丢失导致尺寸不足所致失效的方式叫磨损。
2.磨损:分三个阶段①跑合阶段;②稳定磨损阶段;③剧烈磨损阶段。
开始磨损时,因接触表面刚接触间凹凸不平,接触面积较小,局部压应力较大,故磨损量较大;
随磨损时间的增加,接触面之间相互啮合,接触面积增大,使磨损量(速率)降低,而进入稳定磨损阶段;
稳定磨损阶段:该阶段磨损速率决定了材料的耐磨性能(为机件正常服役阶段)。其它的如测量润滑性能,改进工艺求改善耐磨性的评估也要求在此阶段进行; 随机件工作时间的增加,磨擦面间距也增加,磨擦表面的啮合性降低,磨擦表面质量下降,机件传动工作质量变坏,磨损速率大大增加,机件很快失效;
机件如:工作环境恶劣、跑合不良或质量太差,在跑合阶段就发生强烈粘着。此时只有激烈磨损阶段(无合阶段后期稳定磨损阶段)。
二、耐磨性:
用磨损量来表示,只有相互比较意义:用相同材料作成摩擦副。
相对耐磨性ε 标准试样磨损量
被测试样磨损量
一般用耐磨性提高几倍来描述
三、磨损机理:分粘着磨损及磨粒磨损二种,常同时发生
1.粘着磨损:(又称咬合磨损)
特点:相对运动速度较小,摩擦面润滑缺乏,摩擦面间凸起部分因局部受力较大而咬合变形并紧密结合,并产生形变强化作用,其强度、硬度均较高,在随后的相对分离的运动时,因该咬合的部位因结合紧密而不能分开,引起其中某一摩擦面上的被咬合部分与其基体分离,咬合吸附于另一摩擦面上,导致该摩擦面有物质颗粒损失,损失的物质颗粒后有可能脱落成为磨屑(或连同另一摩擦面上的形变强化部分一起咬合剥落)。 一般地,强度低(即硬度低)的一方易发生分离而咬合到硬度高的摩擦面上。
磨损机理1_粘着磨损
粘着磨损 介绍
磨损机理
Adhesive wear
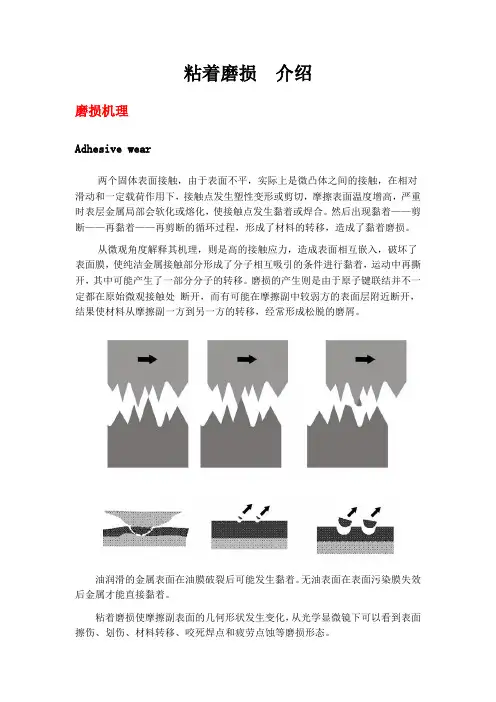
两个固体表面接触,由于表面不平,实际上是微凸体之间的接触,在相对滑动和一定载荷作用下,接触点发生塑性变形或剪切,摩擦表面温度增高,严重时表层金属局部会软化或熔化,使接触点发生黏着或焊合。然后出现黏着——剪断——再黏着——再剪断的循环过程,形成了材料的转移,造成了黏着磨损。
从微观角度解释其机理,则是高的接触应力,造成表面相互嵌入,破坏了表面膜,使纯洁金属接触部分形成了分子相互吸引的条件进行黏着,运动中再撕开,其中可能产生了一部分分子的转移。磨损的产生则是由于原子键联结并不一定都在原始微观接触处 断开,而有可能在摩擦副中较弱方的表面层附近断开,结果使材料从摩擦副一方到另一方的转移,经常形成松脱的磨屑。
油润滑的金属表面在油膜破裂后可能发生黏着。无油表面在表面污染膜失效后金属才能直接黏着。
粘着磨损使摩擦副表面的几何形状发生变化,从光学显微镜下可以看到表面擦伤、划伤、材料转移、咬死焊点和疲劳点蚀等磨损形态。
《摩擦与磨损原理》word版

h
h 摩擦与磨损原理
(复习资料)
摩擦学定义:摩擦学是研究作相对运动的相互作用表面及其有关的理论和实践的一门科学技术。
摩擦学又是一门涉及多学科的边缘学科,其涉及的主要学科为物理学、化学、机械工程、断裂力学、材料力学、流体力学等等。摩擦学涉及领域广泛,主要的研究内容可以归纳为以下几个方面:1、摩擦;2、磨损;3、流体润滑理论;4、边界润滑;5、润滑剂与润滑技术;6、摩擦学测试技术。
摩擦学设计的任务就是利用摩擦学的现有知识,对一个特定对象通过合理的设计方法使其获得良好的摩擦学性能。
摩擦学设计过程中需要注意摩擦学的几个主要特性:(1)、摩擦学的系统性;(2)、摩擦学的时空性;(3)、摩擦学的多学科性。
固体表面的微观几何形状统称为表面形貌。真实表面形貌,它由表面形状误差、波纹度和表面粗糙度组成。
1、 表面形状误差:在制造机器零件的过程中,机床-工件-刀具系统的误差及弹性变形,导致表面形状误差,数值由最大偏差表示,一般用平面度、圆度和圆柱度等误差来表示。
2、 波纹度是制造机器零件过程中,机床—工件-刀具系统的振动和机床传动件的缺陷周期性重复在机器零件已加工表面上的结果。
3、 波纹度是制造机器零件过程中,机床—工件-刀具系统的振动和机床传动件的缺陷周期性重复在机器零件已加工表面上的结果。
表面形貌参数:微观不平度也称为微观不平度十点平均高度,是在取样长度L内,5个最大的轮廓峰高的平均值与5个最大的轮廓谷深的平均值之和称为Rz。
在取样长度内,被测轮廓线上各点到中线距离的绝对值总和的算术平均值,称为轮廓算术平均偏差Ra。
表面的物理吸附和化学吸附:物理吸附是非常快的可逆过程,吸附分子保持自己的特性,并可脱吸。化学吸附比物理吸附具有更大的活化能,吸附过程是不可逆的,化学吸附膜比物理吸附稳定。
金属表面层是由若干层次组成的表面层:外表面层有物理吸附和化学吸附作用生长的吸附层及因氧化形成的氧化膜层。塑性变形层称内层。
摩擦与磨损
表面摩擦与磨损
一、摩擦与磨损的定义
摩擦的定义是:两个相互接触的物体在外力的作用下发生相对运动或者相对运动趋势时,在切相面见间产生切向的运动阻力,这一阻力又称为摩擦力。磨损的定义是:任一工作表面的物质,由于表面相对运动而不断损失的现象。
据估计消耗在摩擦过程中的能量约占世界工业能耗的 30%。在机器工作过程中,磨损会造成零件的表面形状和尺寸缓慢而连续损坏,使得机器的工作性能与可靠性逐渐降低,甚至可能导致零件的突然破坏。人类很早就开始对摩擦现象进行研究,取得了大量的成果,特别是近几十年来已在一些机器或零件的设计中考虑了磨损寿命问题。在零件的结构设计、材料选用、加工制造、表面强化处理、润滑剂的选用、操作与维修等方面采取措施,可以有效地解决零件的摩擦磨损问题,提高机器的工作效率,减少能量损失,降低材料消耗,保证机器工作的可靠性。
二、摩擦的分类及评价方法
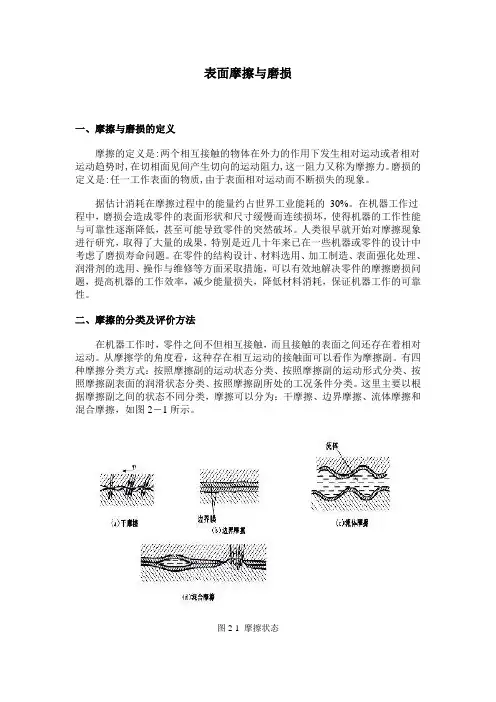
在机器工作时,零件之间不但相互接触,而且接触的表面之间还存在着相对运动。从摩擦学的角度看,这种存在相互运动的接触面可以看作为摩擦副。有四种摩擦分类方式:按照摩擦副的运动状态分类、按照摩擦副的运动形式分类、按照摩擦副表面的润滑状态分类、按照摩擦副所处的工况条件分类。这里主要以根据摩擦副之间的状态不同分类,摩擦可以分为:干摩擦、边界摩擦、流体摩擦和混合摩擦,如图2-1所示。
图2-1 摩擦状态 1、 干摩擦
当摩擦副表面间不加任何润滑剂时,将出现固体表面直接接触的摩擦(见图
2-1a),工程上称为干摩擦。此时,两摩擦表面间的相对运动将消耗大量的能量并造成严重的表面磨损。这种摩擦状态是失效,在机器工作时是不允许出现的。由于任何零件的表面都会因为氧化而形成氧化膜或被润滑油所湿润,所以在工程实际中,并不存在真正的干摩擦。
2 、边界摩擦
当摩擦副表面间有润滑油存在时,由于润滑油与金属表面间的物理吸附作用和化学吸附作用,润滑油会在金属表面上形成极薄的边界膜。边界膜的厚度非常小,通常只有几个分子到十几个分子厚,不足以将微观不平的两金属表面分隔开,所以相互运动时,金属表面的微凸出部分将发生接触,这种状态称为边界摩擦(见图 2-1b)。当摩擦副表面覆盖一层边界膜后,虽然表面磨损不能消除,但可以起着减小摩擦与减轻磨损的作用。与干摩擦状态相比,边界摩擦状态时的摩擦系数要小的多。
磨损及磨损机理
第三章 磨损及磨损机理
3-1
第三章 磨损及磨损机理
概 述
物体摩擦外表上的物质,由于外表相对运动而不断损失的现象称磨损。
在一般正常工作状态下,磨损可分三个阶段:
a.跑合〔磨合〕阶段:轻微的磨损,跑合是为正常运行创造条件。
b.稳定磨损阶段:磨损更轻微,磨损率低而稳定。
c.剧烈磨损阶段:磨损速度急剧增长,零件精度丧失,发生噪音和振动,摩擦温度迅速升高,说明零件即将失效。〔如图3.1〕
机件磨损是无法防止的。但,如何缩短跑合期、延长稳定磨损阶段和推迟剧烈磨损的到来,是研究者致力的方向。
影响磨损的因素很多,例如相互作用外表的相对运动方式(滑动,滚动,往复运动,冲击),载荷与速度的大小,外表材料的种类,组织,机械性能和物理-化学性能等,各种外表处理工艺,外表几何性质(粗糙度,加工纹理和加工方法),环境条件(温度、湿度、真空度、辐射强度、和介质性质等)和工况条件(连续或间歇工作)等。这些因素的相互影响对于磨损将产生或正或负的效果,从而使磨损过程更为复杂化。
磨损过程涉及到许多不同的学科领域,由于具有跨学科的性质,至今还很难将它的规律解释清楚。已经有很多学者对磨损进行了大量的研究。
如20世纪20年代,汤林森提出了分子磨损的概念,他认为两个粗糙外表在接触摩擦过程中相互接近,而一个外表上的原子被另一个外表俘获的现象就是磨损。
霍尔姆在上述基础上作了进一步的发展,他指出摩擦材料的压缩屈服极限σb(即硬度)对耐磨性的影响很大。
50年代初,奥贝尔(Oberle)从表层材料的机械破坏着眼,联系“切削”过程来解释磨损,他认为影响磨损的主要因素除硬度H外,还有材料的弹性模量E。处在弹性极限内的,变形越大,机械破坏越少,并提出用模数(m=E/H×105)来反映材料的耐磨性,m值高则耐磨性好。
冯(Feng)提出了机械性质相近的两外表上机械嵌锁作用导致界面上既粘连又犁削的观磨损量
跑合
稳定磨损阶段