
焊缝质量检验标准(修订)汇总
精心打造 未来1 对接焊缝 序号 项目 简图 质量检验标准 D类 C类 B类 A类
1 焊缝余高h h≦1+0.15b h≦1+0.1b h≦1+0.05b
2 未焊满及凹坑 a﹤0.2+0.02s且不超过0.5,总长度不超过焊缝全长的15% 不允许 3 错边e 双面焊单面焊
e≦0.10s且不得大于2.0 e≦0.10s且不得大于1.5
e≦0.10s且不得大于1.0 e≦0.10s且不得大于0.8
4 咬边m m≦0.05s且不超过0.5,总长度不超过焊缝全长的10% 不允许 5 弧坑收孔 弧坑收孔 不允许 6 表面气孔 表面气孔 不允许 7 表面夹渣 表面夹渣 不允许 8 飞溅 不允许 9 焊缝边缘直线f为任意300mm连续焊缝长度内,焊缝边缘沿焊缝轴向的直线度 精心打造 未来2 度f f≦1.8mm f≦1.2mm
10 焊缝表面凹凸
在任意25mm焊缝长度范围内
g≦1.5mm g≦1mm
11 焊缝宽度尺寸偏差ΔC
C1为实际焊缝宽度,C为坡口或设计焊缝宽度(ΔC=C1-C) ①C≦20mm, ΔC=0~3mm ②20﹤C≦30mm, ΔC=0~3mm ③C﹥30mm, ΔC=0~4mm ①C≦20mm, ΔC=0~2mm ②20﹤C≦30mm, ΔC=0~2.5mm ③C﹥30mm, ΔC=0~3mm
12 内凹n 不允许 13 根部未熔合 不允许 14 根部缺口 δ N≦0.05且不超过0.5,总长度不超过焊缝全长的5% 不允许 15 根部下塌 H≦1+0.3b 且小于3 H≦1+0.2b 且小于2 H≦1+0.1b 且小于1.5
16 裂纹 不允许 17 电弧擦伤 不允许在焊缝接头的外面及母材表面上 18 焊缝成形 焊缝过渡圆滑,焊波均匀、细密、接头匀直 19 超声波探伤 根据设计要求进行 达到GB11345-89规定的Ⅰ级(设计无要求时) 20 射线探伤 根据设计要求进行 达到GB3323-87规定的Ⅱ级 达到GB3323-87规定的Ⅰ级(设计无要求时) 精心打造 未来3 21 油(水)压试验 液压零件的焊缝(例如液压油箱、高压油管等)设计无具体要求时按表中要求进行检验 以1.5倍的工作压力试压无渗漏 22 煤油渗透试验 压力不高的密封焊缝(例如油箱、水箱) 无渗漏 注:1、未注单位为mm 2、本标准适用于手工电弧焊和气体保护焊,其它焊缝可参照执行。 精心打造
未来4 A类对接焊缝质量检验标准表 序号 项目 简图 评定等级 Ⅲ Ⅱ Ⅰ
1 焊缝余高h h≦1+0.15b h≦1+0.1b h≦1+0.05b允许局部超过
2 未焊满及凹坑 a﹤0.2+0.02s且不超过0.8,总长度不超过焊缝全长的15% a﹤0.2+0.02s且不超过0.5,总长度不超过焊缝全长的10% 不允许
3 错边e 双面焊单面焊
e≦0.15s且不得大于3 e≦0.10s且不得大于2 e≦0.10s且不得大于1.5
e≦0.15s且不得大于2 e≦0.10s且不得大于1.5
4 咬边m m≦0.05s且不超过0.5,总长度不超过焊缝全长的20% m≦0.05s且不超过0.5,总长度不超过焊缝全长的10% 不允许 5 弧坑收孔 弧坑收孔 不允许 6 表面气孔 表面气孔 单个小的允许,气孔直径不大于1/3板厚,且不大于2mm 单个小的允许,气孔直径不大于1/4板厚,且不大于1.5mm 不允许 7 表面夹渣 表面夹渣 不允许 8 飞溅 单个小的只允许在焊缝上 不允许 精心打造 未来5 9 焊缝边缘直线度f
f为任意300mm连续焊缝长度内,焊缝边缘沿焊缝轴向的直线度
F≦2.5mm F≦2mm F≦1.5mm
10 焊缝表面凹凸
在任意25mm焊缝长度范围内
g≦2mm g≦1.5mm g≦1mm
11 焊缝宽度尺寸偏差ΔC
C1为实际焊缝宽度,C为坡口或设计焊缝宽度(ΔC=C1-C) ①C≦20mm, ΔC=0~3mm ②20﹤C≦30mm, ΔC=0~4mm ③C﹥30mm, ΔC=0~5mm
①C≦20mm, ΔC=0~2mm ②20﹤C≦30mm, ΔC=0~2.5mm ③C﹥30mm, ΔC=0~3mm
12 内凹n n≦0.2+0.02δ≦0.6,总长度不超过焊缝全长的10% 不允许 不允许 13 根部未熔合 不允许 14 根部缺口 δ n≦0.05且不超过0.5,总长度不超过焊缝全长的5% 不允许 15 根部下塌 H≦1+0.3b 且小于3 H≦1+0.2b 且小于2 H≦1+0.1b 且小于1.5
16 裂纹 不允许 17 电弧擦伤 不允许在焊缝接头的外面及母材表面上 18 焊缝成形 焊缝过渡圆滑,焊波均匀、细密、接头匀直
19 超声波探伤 根据设计要求进行 达到GB11345-89规定的Ⅰ级(设计无要求时)
20 射线探伤 根据设计要求进行 达到GB3323-87规定的Ⅱ级 达到GB3323-87规定的Ⅰ级(设计无要求时)
21 油(水)压试验 液压零件的焊缝(例如液压油箱、高压油管等)设计无具体要求时按表中要求进行检验 以1.5倍的工作压力试压无渗漏 精心打造 未来6 22 煤油渗透试验 压力不高的密封焊缝(例如油箱、水箱) 无渗漏 B类对接焊缝质量检验标准表 序号 项目 简图 评定等级 Ⅲ Ⅱ Ⅰ
1 焊缝余高h h≦1+0.15b允许局部超过 h≦1+0.1b允许局部微小超过 h≦1+0.01b
2 未焊满及凹坑 a﹤0.2+0.04s且不超过0.8,总长度不超过焊缝全长的15% a﹤0.2+0.03s且不超过0.5,总长度不超过焊缝全长的10% 不允许 3 错边e 双面焊单面焊
e≦0.15s且不得大于3 e≦0.10s且不得大于2 e≦0.10s且不得大于1.5
e≦0.15s且不得大于2 e≦0.10s且不得大于1.5 e≦0.10s且不得大于1
4 咬边m m≦0.05s且不超过0.5,总长度不超过焊缝全长的20% m≦0.05s且不超过0.5,总长度不超过焊缝全长的15%
m≦0.05s且不超过0.5,总长度不超过焊缝全长的10%
5 弧坑收孔 弧坑收孔 允许有小的平滑弧坑 不允许
6 表面气孔 表面气孔 不允许 不允许 不允许 7 表面夹渣 表面夹渣 不允许 8 飞溅 单个小的只允许在焊缝上 不允许 精心打造 未来7 9 焊缝边缘直线度f
f为任意300mm连续焊缝长度内,焊缝边缘沿焊缝轴向的直线度
F≦2.5mm F≦2mm F≦1.5mm
10 焊缝表面凹凸
在任意25mm焊缝长度范围内
g≦2mm g≦1.5mm g≦1mm
11 焊缝宽度尺寸偏差ΔC
C1为实际焊缝宽度,C为坡口或设计焊缝宽度(ΔC=C1-C) ①C≦20mm, ΔC=0~3mm ②20﹤C≦30mm, ΔC=0~4mm ③C﹥30mm, ΔC=0~5mm
①C≦20mm, ΔC=0~2mm ②20﹤C≦30mm, ΔC=0~2.5mm ③C﹥30mm, ΔC=0~3mm
12 内凹n n≦0.2+0.04δ≦0.8,总长度不超过焊缝全长的10%,局部深度小于1mm n≦0.2+0.02δ≦0.5,总长度不超过焊缝全长的10%,局部深度小于0.6mm 不允许 13 根部未熔合 不允许 14 根部缺口 δ 局部允许少量平滑的缺口 不允许 15 根部下塌 H≦1+0.4b 允许局部超过但小于4mm H≦1+0.3b 允许微小局部超过且小于3mm
H≦1+0.2b
且小于3
16 裂纹 不允许有可测的裂纹 17 电弧擦伤 局部出现应磨平呈光滑过渡 不允许在焊缝接头的外面及母材表面上
18 焊缝成形 焊缝过渡圆滑接头良好 焊缝过渡圆滑,匀直,接头良好 焊缝过渡圆滑,焊波均匀,细密,接头匀直
19 超声波探伤 液压零件的焊缝(例如:液压缸,高压油管等)设计无具体要求时,按右表中的要求进行检验 达到GB11345-89规定的Ⅰ级(设计无要求时)
20 射线探伤 达到GB3323-87规定的Ⅱ级 达到GB3323-87规定的Ⅰ级 精心打造 未来8 21 油(水)压试验 以1.5倍的工作压力试压无渗漏 22 煤油渗透试验 压力不高的密封焊缝(例如油箱、水箱) 无渗漏 精心打造
未来9 C类对接焊缝质量检验标准表 序号 项目 简图 评定等级 Ⅲ Ⅱ Ⅰ
1 焊缝余高h h≦1.2+0.15b允许局部超过 h≦1+0.15b允许局部微小超过 h≦1+0.1b
2 未焊满及凹坑 a﹤0.2+0.04s且不超过1.0,总长度不超过焊缝全长的15% a﹤0.2+0.03s且不超过0.5,总长度不超过焊缝全长的10% 不允许 3 错边e 双面焊单面焊
e≦0.2s且不得大于3 e≦0.15s且不得大于3 e≦0.10s且不得大于2
e≦0.15s且不得大于2 e≦0.15s且不得大于1.5 e≦0.10s且不得大于1
4 咬边m m≦0.05s且不超过0.6,总长度不超过焊缝全长的20% m≦0.05s且不超过0.5,总长度不超过焊缝全长的15%
m≦0.05s且不超过0.5,总长度不超过焊缝全长的10%
5 弧坑收孔 弧坑收孔 允许有小的弧坑 允许有小的平滑弧坑 不允许
6 表面气孔 表面气孔 在50mm焊缝长度上单个气孔不大于1/3板厚,最在不超过3mm,气孔总尺寸不超过6mm(密封焊缝不允许有气孔) 在50mm焊缝长度上单个气孔不大于1/4板厚,最在不超过2mm,气孔总尺寸不超过4mm(密封焊缝不允许有气孔) 不允许 7 表面夹渣 表面夹渣 在50mm焊缝长度上单个夹渣不大于1/3板厚,最大不超过3mm(密封焊缝不允许有夹渣) 在50mm焊缝长度上单个夹渣不大于1/4板厚,最大不超过2mm(密封焊缝不允许有夹渣) 不允许
(完整版)焊缝外观质量检验报告
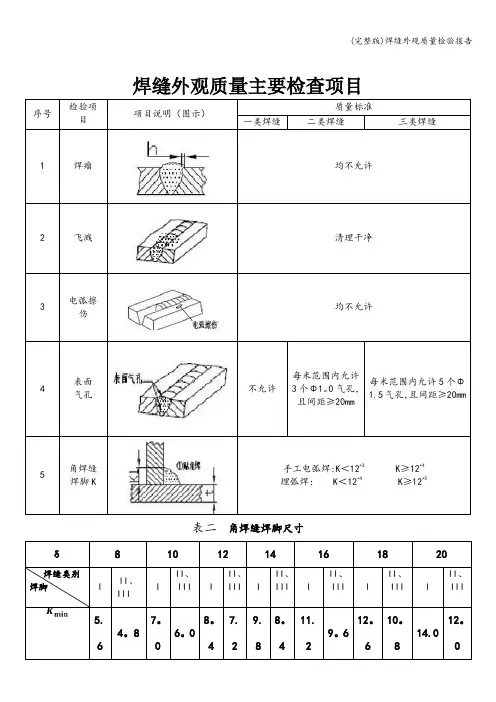
焊缝外观质量主要检查项目
序号检验项
目
项目说明(图示)
质量标准
一类焊缝二类焊缝三类焊缝
1焊瘤均不允许2飞溅清理干净
3电弧擦
伤
均不允许
4表面
气孔
不允许
每米范围内允许
3个Φ1。
0气孔,
且间距≥20mm
每米范围内允许5个Φ
1.5气孔,且间距≥20mm
5
角焊缝
焊脚K
手工电弧焊:K<12+3 K≥12+4
埋弧焊: K<12+4 K≥12+5
表二角焊缝焊脚尺寸
δ8101214161820
焊缝类别
焊脚I II、
III
I
II、
III I
II、
III I
II、
III I
II、
III I
II、
III I
II、
III
5.
64。
8
7。
6。
0
8。
4
7.
2
9.
8
8。
4
11.
2
9。
6
12。
6
10。
8
14.0
12。
一、
一等产品(按原价格奖10元/吨):
检查项目全部无返工、且全部达国标要求;
二、 二等产品(按原价格结算):
即总返工次数要小于8处
三、 三等产品(按原价格降20元/吨):
即总返工次数要小于14处
四、 四等产品(按原价格降40元/吨):
即总返工次数要小于26处。
手工电弧焊焊缝外观质量检验标准
德信诚培训网
手工电弧焊焊缝外观质量检验标准
1 范围
本《焊缝外观质量检验标准》规定了手工电弧焊的焊缝外观质量要求。
本《焊缝外观质量检验标准》适用于产品图纸或工艺文件中无特殊要求的焊接件。
2 术语和定义
GB/T 324、GB/T 3375、GB/T 6417.1、GB/T 19418界定的以及下列术语和定义适用于本文件。
2.1 可视面
人站立(0.5米内)平视、仰视或俯视可见的部位以及打开覆盖件的门或视窗可见的部位。
2.2 非可视面
人爬上机身或俯身趴下去才能看到的部位以及被隐藏看不见的部位。
3 符号
下列符号适用于本文件:
a :角焊缝厚度;
b :焊缝余高的宽度;
d :气孔的直径;
更多免费资料下载请进:好好学习社区。
焊缝检验标准
焊缝检验标准焊接作为一种常见的连接工艺,在工业生产中有着广泛的应用。
而焊缝的质量直接关系到焊接件的使用性能和安全性,因此对焊缝的检验标准显得尤为重要。
首先,焊缝的检验标准需要符合国家相关的标准规定,如《焊接质量等级》(GB/T 8110-2008)、《焊接缺陷的分类及术语》(GB/T 3323-2005)等。
这些标准规定了焊缝的质量等级划分、缺陷的分类及术语,为焊缝的检验提供了依据。
其次,焊缝的检验标准需要根据具体的焊接工艺和材料来确定。
不同的焊接工艺和材料对焊缝的质量要求不同,因此在进行焊缝检验时,需要根据实际情况确定具体的检验标准。
比如,对于不同的焊接工艺(如手工焊、气保焊、埋弧焊等),需要采用不同的检验方法和标准;对于不同的焊接材料(如碳钢、不锈钢、铝合金等),也需要采用不同的检验方法和标准。
另外,焊缝的检验标准还需要考虑到焊接件的使用环境和要求。
在一些特殊的使用环境下,对焊缝的质量要求可能更加严格,因此在确定检验标准时,需要考虑到焊接件的具体使用情况,以确保焊缝的质量符合要求。
总的来说,焊缝的检验标准是一个综合考量多种因素的过程,需要根据国家标准、具体工艺和材料、使用环境等因素来确定。
只有严格按照相关的标准规定进行检验,才能确保焊缝的质量达到要求,从而保障焊接件的使用性能和安全性。
在实际的生产中,我们需要严格执行焊缝的检验标准,加强对焊接工艺和材料的了解,不断提高焊缝检验的技术水平,以提高焊接件的质量和可靠性。
通过对焊缝检验标准的认真研究和实践应用,我们可以有效提高焊接件的质量,降低焊接件的缺陷率,从而推动焊接行业的健康发展。
希望大家能够重视焊缝的检验工作,不断提高焊接质量,为工业生产的发展做出更大的贡献。
焊接质量检验规范标准(配大量图片)

焊接质量检验标准品质部门 2015.4.11.目的通过正确定义焊接质量的检验标准,保证员工在焊接、检验过程中制造出合格的产品。
2.范围适用于焊接车间。
3.工作程序焊接质量标准根据生产制造现场工艺实际情况,可采用边界样本目视化来清楚地分辨出焊接质量是否符合要求。
3.1电阻点焊焊点不合格质量的界定和CO2气体保护焊焊点、焊缝不合格质量的界定。
3.1.1以下8 种电阻焊点被认为是不可接受的,界定为不合格质量:3.1.1.1虚焊(无熔核或者熔核的尺寸小于4mm)焊点,代号为L。
(一)焊接不良术语(二)焊接专业术语1.极性:直流电弧焊或电弧切割时,焊件与焊接电源输出端正、负极的接法称为极性。
极性分正极性和反极性两种。
焊件接电源输出端的正极,电极接电源输出端的负极的接法为正极性(常表示为DCSP)。
反之,焊件接电源输出端的负极,电极接电源输出端的正极的接法为反极性(常表示为DCRP)。
2.焊接电流:为向焊接提供足够的热量而流过的电流。
3.电弧电压:指电弧部的电压,与电弧长大致成比例地增加,一般电压表所示电压值包括电弧电压及焊丝伸出部,焊接电缆部的电压下降值。
4.弧长:弧部长度5.弧坑:在焊缝终点产生的凹坑6.气孔:熔敷金属里有气产生空洞7.飞溅:焊接时未形成熔融金属而飞出来的金属小颗粒8.焊渣:焊后覆盖在焊缝表面上的固态熔渣9.熔渣:包覆在熔融金属表面的玻璃质非金属物10.咬边:由于焊缝两端的母材过烧,致使熔融金属未能填满,形成槽状凹坑。
11.熔深:母材熔化部的最深位与母材表面之间的距离12.熔池:因焊弧热而熔化成池状的母材部分13.熔化速度:单位时间里熔敷金属的重量14.熔敷率:有效附着在焊接部的金属重量占熔融焊条、焊丝重量的比例15.未熔合:对焊底部的熔深不良部,或第一层等里面未融合部16.余高:鼓出母材表面的部分或角焊末端连接线以上部分的熔敷金属17.坡口角度:母材边缘加工面的角度18.预热:为防止急热,焊接前先对母材预热19.后热:为防止急冷进行焊后加热20.平焊:从接头上面焊接21.横焊:从接头一侧开始焊接22.立焊:沿接头由上而下或由下而上焊接23.仰焊:从接头下面焊接24.垫板:为防止熔融金属落下,在焊接接头下面放上金属、石棉等支撑物。
焊接质量检验方法及标准
焊接质量检验方法和标准1目的规定焊接产品的表面质量、焊接质量、确保产品满足客户的要求,适用范围:适用于焊接产品的质量认可。
2责任生产部门,品质部门可参照本准则对焊接产品进行检验。
一、熔化极焊接表面质量检验方法和标准C O2保护焊的表面质量评价主要是对焊缝外观的评价,看是否焊缝均匀,是否有假焊、飞溅、焊渣、裂纹、烧穿、缩孔、咬边等缺陷,以及焊缝的数量、长度以及位置是否符合工艺要求,具体评价标准详见下表缺陷类型说明评价标准假焊系指未熔合、未连接焊缝中断等焊接缺陷(不能保证工艺要求的焊缝长度)不允许气孔焊点表面有穿孔焊缝表面不允许有气孔裂纹焊缝中出现开裂现象不允许夹渣固体封入物不允许咬边焊缝与母材之间的过度太剧烈H≤0。
5mm 允许H>0.5m m不允许烧穿母材被烧透不允许飞溅金属液滴飞出在有功能和外观要求的区域,不允许有焊接飞溅的存在过高的焊缝凸起焊缝太大H值不允许超过3mm位置偏离焊缝位置不准不允许配合不良板材间隙太大H值不允许超过2mm二、焊缝质量标准保证项目1、焊接材料应符合设计要求和有关标准的规定,应检查质量证明书及烘焙记录.2、焊工必须经考核合格,检查焊工相应施焊条件的合格证及考核日期。
3、I 、II级焊缝必须经探伤检验,并应符合设计要求和施工及验收规范的规定,检验焊缝探伤报告焊缝表面I、II级焊缝不得有裂纹、焊瘤、烧穿、弧坑等缺陷。
II级焊缝不得有表面气孔夹渣、弧坑、裂纹、电焊擦伤等缺陷,且I级焊缝不得有咬边,未焊满等缺陷基本项目焊缝外观:焊缝外形均匀,焊道与焊道、焊道与基本金属之间过渡平滑,焊渣和飞溅物清除干净。
表面气孔:I、II级焊缝不允许;III级焊缝每50MM长度焊缝内允许直径≤0。
4t;气孔2个,气孔间距≤6倍孔径咬边:I级焊缝不允许.II级焊缝:咬边深度≤0.05t,且≤0。
5mm,连续长度≤100mm,且两侧咬边总长≤10%焊缝长度.III级焊缝:咬边深度≤0.1t,,且≤1mm。
焊缝质量标准和焊缝等级分类

焊缝质量标准4.1 保证项目4.1.1 焊接材料应符合设计要求和有关标准的规定,应检查质量证明书及烘焙记录。
4.1.2 焊工必须经考试合格,检查焊工相应施焊条件的合格证及考核日期。
4.1.3 Ⅰ、Ⅱ级焊缝必须经探伤检验,并应符合设计要求和施工及验收规范的规定,检查焊缝探伤报告。
4.1.4 焊缝表面Ⅰ、Ⅱ级焊缝不得有裂纹、焊瘤、烧穿、弧坑等缺陷。
Ⅱ级焊缝不得有表面气孔、夹渣、弧坑、裂纹、电弧擦伤等缺陷,且Ⅰ级焊缝不得有咬边、未焊满等缺陷。
4.2 基本项目4.2.1 焊缝外观:焊缝外形均匀,焊道与焊道、焊道与基本金属之间过渡平滑,焊渣和飞溅物清除干净。
4.2.2 表面气孔:Ⅰ、Ⅱ级焊缝不允许;Ⅲ级焊缝每50mm 长度焊缝内允许直径≤0.4t;且≤3mm 气孔2 个;气孔间距≤6 倍孔径。
4.2.3咬边:Ⅰ级焊缝不允许。
Ⅱ级焊缝:咬边深度≤0.05t,且≤0.5mm,连续长度≤100mm,且两侧咬边总长≤10%焊缝长度。
Ⅲ级焊缝:咬边深度≤0.lt,且≤lmm。
注:t 为连接处较薄的板厚。
4.3 允许偏差项目,见表5-1。
5 成品保护5.1 焊后不准撞砸接头,不准往刚焊完的钢材上浇水。
低温下应采取缓冷措施。
5.2 不准随意在焊缝外母材上引弧。
5.3 各种构件校正好之后方可施焊,并不得随意移动垫铁和卡具,以防造成构件尺寸偏差。
隐蔽部位的焊缝必须办理完隐蔽验收手续后,方可进行下道隐蔽工序。
5.4 低温焊接不准立即清渣,应等焊缝降温后进行。
6 应注意的质量问题6.1 尺寸超出允许偏差:对焊缝长宽、宽度、厚度不足,中心线偏移,弯折等偏差,应严格控制焊接部位的相对位置尺寸,合格后方准焊接,焊接时精心操作。
6.2 焊缝裂纹:为防止裂纹产生,应选择适合的焊接工艺参数和施焊程序,避免用大电流,不要突然熄火,焊缝接头应搭10~15mm,焊接中木允许搬动、敲击焊件。
6.3 表面气孔:焊条按规定的温度和时间进行烘焙,焊接区域必须清理干净,焊接过程中选择适当的焊接电流,降低焊接速度,使熔池中的气体完全逸出。
铆焊焊缝图示.类型.等级.质量检验规范大全超有用
ABCD50焊缝长度上,只允许单个夹渣,且直径不大于1/4板厚,最大不超过2(密封焊缝不允许夹渣)。
50焊缝长度上,只允许单个夹渣,且直径不大于1/4板厚,最大不超过3。
50焊缝长度上,只允许单个夹渣,且直径不大于1/3板厚,最大不超过3(密封焊缝不允许夹渣)50焊缝长度上,只允许单个夹渣,且直径不大于1/3板厚,最大不超过4。
飞溅(焊滴附着)Ⅰ不允许可视面不允许有飞溅,非可视面在100×50范围内,Ø1以上的飞溅数量不超过一个。
表面夹渣项目说明、图示表面气孔不允许ⅡⅢ质量等级不允许1)0.5≤t≤3之间,弧坑深度h ≤0.2δ;2) t≥3,弧坑深度h≤0.1t≤2。
ⅡⅢⅠⅡⅢ电弧擦伤焊缝成形可视面不允许,非可视面允许单个小的气孔,气孔直径d≤0.25t ≤1.5。
67序号12345Ⅰ焊缝与母材金属圆滑过渡,焊波均匀、细密、接头均匀。
Ⅱ焊缝与母材圆滑过渡,匀直,接头良好。
Ⅲ焊缝与母材圆滑过渡,接头良好。
Ⅰ不允许在焊缝接头的外面及母材表面。
Ⅱ不允许在焊缝接头的外面及母材表面。
局部出现应打磨,打磨后呈光滑过渡,打磨处的实际板厚不小于设计规定的最小值。
Ⅲ局部出现应打磨,打磨后呈光滑过渡,打磨后的实际板厚不小于设计规定的最小值。
Ⅲ不允许ⅠⅡⅢⅠ不允许不允许焊缝图示类型质量等级检验规范要求大全Ⅱ不允许焊缝类型Ⅰ不允许裂纹在焊缝金属和热影响区内的裂纹弧坑缩孔焊缝成形7Ⅰ焊缝与母材金属圆滑过渡,焊波均匀、细密、接头均匀。
Ⅱ焊缝与母材圆滑过渡,匀直,接头良好。
h≤1+0.05b,允许局部超过。
h≤1+0.1bh≤1+0.1b h≤1+0.15bh≤1+0.1bh≤1+0.1b,允许局部微小超过。
h≤1+0.15b,允许局部微小超过。
h≤1+0.2b,允许局部微小超过。
h≤1+0.15C h≤1+0.15b,允许局部超过。
h≤1.2+0.15b,允许局部超过。
h≤1+0.2b,允许局部超过。
焊接质量检验方法和规范标准
焊接质量检验方法和规范标准焊接质量检验方法和标准本文旨在规定焊接产品的表面质量和焊接质量,以确保产品能够满足客户的要求,并适用于焊接产品的质量认可。
生产部门和品质部门可参照本准则对焊接产品进行检验。
一、熔化极焊接表面质量检验方法和标准CO2保护焊的表面质量评价主要是对焊缝外观的评价,包括焊缝均匀性、假焊、飞溅、焊渣、裂纹、烧穿、缩孔、咬边等缺陷,以及焊缝数量、长度和位置是否符合工艺要求。
具体评价标准详见下表:缺陷类型说明评价标准假焊未熔合、未连接焊缝中断等焊接缺陷(不能保证工艺要求的焊缝长度)不允许气孔焊点表面有气孔不允许穿孔焊缝表面不允许有穿孔裂纹焊缝中出现开裂现象不允许夹渣固体封入物不允许咬边焊缝与母材之间的过度太剧烈H≤0.5mm允许 H>0.5mm不允许烧穿母材被烧透不允许飞溅金属液滴飞出在有功能和外观要求的区域,不允许有焊接飞溅的存在此外,过高的焊缝凸起、焊缝太大H值不允许超过3mm,位置偏离焊缝位置不准不允许,配合不良板材间隙太大H值不允许超过2mm。
二、焊缝质量标准为保证焊接产品的质量,需要检查焊接材料是否符合设计要求和有关标准的规定,并检查焊工的合格证和考核日期。
I、II级焊缝必须经过探伤检验,并应符合设计要求和施工及验收规范的规定,检验焊缝探伤报告。
焊缝表面的I、II级焊缝不得有裂纹、焊瘤、烧穿、弧坑等缺陷。
II级焊缝不得有表面气孔夹渣、弧坑、裂纹、电焊擦伤等缺陷,且I级焊缝不得有咬边、未焊满等缺陷。
焊缝外观方面,焊缝外形要均匀,焊道与焊道、焊道与基本金属之间过渡平滑,焊渣和飞溅物清除干净。
表面气孔方面,I、II级焊缝不允许,III级焊缝每50MM长度焊缝内允许直径≤0.4t,气孔2个,气孔间距≤6倍孔径。
咬边方面,I级焊缝不允许,II级焊缝咬边深度≤0.05t,且≤0.5mm,连续长度≤100mm,且两侧咬边总长≤10%焊缝长度。
III级焊缝咬边深度≤0.1t,且≤1mm。
其中,t为连接处较薄的板厚。
焊缝质量检验级别表
公差
标准公差
图纸尺寸
公差
标准公差
图纸尺寸
公差
标准公差
质检员
签名
日期
母材厚度/mm
点数
点数
5.0
10.0
20.0
50.0
120.0
4
6
8
12
18
6
9
12
18
24
5
条装夹渣
单个条状夹渣
1/3δ
2/3δ
条状夹渣总长
在12δ的长度内,不得超过
在6δ的长度内,不得超过
条状夹渣间距/mm
6L
3L
注:1、δ――母材厚度/mm
2、L――相邻两夹渣中较长者/mm
3、点数――是指X射线底片上任何10mm×50mm焊缝区域内同意的气孔点数。
焊缝质量检验级别表
焊缝质量检验级别表
级别
检验项目
检查数量
检验方法
1
外观检查
全部
检查外观缺陷及几何尺寸,有疑点时用磁粉复验
超声波检查
全部
X射线检验
抽查焊缝长度的2%至少应有一张底片
缺陷超出《X射线检验质量标准表》的规定时,应加倍透照,如不合格应100%透照
2
外观检查
全部
检查外观缺陷与几何尺寸
超声波检验
气孔点数换算表
气孔直径
/mm
<0.5
0.6~
1.0
1.1~1.5
1.6~2.0
2.1~3.0
3.1~4.0
4.1~5.0
5.1~6.0
6.1~7.0
换算点数
0.5
1
2
3
5
焊接质量、试验与检验标准(doc 13页)
焊接质量、试验及检验标准1.钢材试验★ GB1954-1980 镍铬奥氏体不锈钢铁素体含量测定方法★ GB6803-1986 铁素体钢的无塑性转变温度落锤试验方法★ GB2791-1982 碳素钢和低合金钢断口试验方法2.焊接性试验★ GB4675.1-1984 焊接性试验斜Y型坡口焊接裂纹试验方法★GB4675.2-1984 焊接性试验搭接接头( CTS )焊接裂纹试验方法★ GB4675.3-1984 焊接性试验 T型接头焊接裂纹试验方法★ GB4675.4-1984 焊接性试验压板对接(FISCO ) 焊接裂纹试验方法★ GB4675.5-1984 焊接热影响区最高硬度试验方法★ GB9447-1988 焊接接头疲劳裂纹扩展速率试验方法★ GB2358-1980 裂纹张开位移(COD)试验方法★ GB7032-1986 T 型角焊接头弯曲试验方法★ GB9446-1988 焊接用插销冷裂纹试验方法★ GB4909.12-1985 裸电线试验方法镀层可焊性试验焊球法★ GB2424.17-1982 电工电子产品基本环境试验规程锡焊导则★ GB4074.26-1983 漆包线试验方法焊锡试验★ JB/ZQ3690 钢板可焊性试验方法★ SJ1798-1981 印制板可焊性测试方法3.力学性能试验方法★ GB2649-1989 焊接接头力学性能试验取样方法★GB2650-1989 焊接接头冲击试验方法★ GB2651-1989 焊接接头拉伸试验方法★ GB2652-1989 焊缝及熔敷金属拉伸试验方法★ GB2653-1989 焊接接头弯曲及压扁试验方法★GB2654-1989 焊接接头及堆焊金属硬度试验方法★GB2655-1989 焊接接头应变时效敏感性试验方法★ GB2656-1981 焊接接头和焊缝金属的疲劳试验方法★ GB11363-1989 釺焊接头强度试验方法★ GB8619-1989 釺缝强度试验方法4. 焊机材料试验★ GB3731-1983 涂料焊条效率、金属回收率和熔敷系数的测定★GB3965-1983 电焊条熔敷金属中扩散氢测定方法★ GB8454-1987 焊条用还原钛铁矿粉中亚铁量的测定★ GB5292.1-1985 熔炼焊剂化学分析方法重量法测定二氧化硅量★ GB5292.2-1985 熔炼焊剂化学分析方法电位滴定法测定氧化锰量★ GB292.3-1985 熔炼焊剂化学分析方法高锰酸盐光度法测定氧化锰量★ GB5292.4-1985 熔炼焊剂化学分析方法 EDTA容量法测定氧化铝量★ GB5292.5-1985 熔炼焊剂化学分析方法磺基水杨酸光度法测定氧化铁量★ GB5292.6-1985 熔炼焊剂化学分析方法热解法测定氧化钙量★GB5292.7-1985 熔炼焊剂及化学分析法氟氯化铅-EDTA容量法测定氟化钙量★ GB5292.8-1985 熔炼焊剂及化学分析法钼蓝光度法测定磷量★ GB5292.9-1985 熔炼焊剂及化学分析方法火焰光度法测定氧化钠、氧化钾量★ GB5292.10-1985 熔炼焊剂及化学分析法燃烧-库伦法测定碳量★ GB5292.11-1985 熔炼焊剂及化学分析法燃烧-碘量法测定流量★GB5292.12-1985 熔炼焊剂及化学分析法 EDTA容量法测定氧化钙、氧化镁量★ GB11364-1989 钎焊材料铺展性及填缝性试验方法★ GB4907.1-1985 电子器件用金、银及其合金釺焊料试验方法清洁性检验方法★ GB4907.2-1985 电子器件用金、银及其合金釺焊料试验方法溅散性试验方法★ JB3169-1982 喷焊合金粉末硬度力度检测★ JB3170-1982 喷焊合金粉末化学成分分析方法5.焊接检验★ GB/T12604.1-2005 无损检测术语超声检测★ GB/T12604.2-2005 无损检测术语射线检测★ GB/T12604.3-2005 无损检测术语渗透检测★ GB/T12604.4-2005 无损检测术语声发射检测★GB/T12604.5-2005 无损检测术语磁粉检测★ GB/T12604.6-2005 无损检测术语涡流检测★ GB5618-1985 线性象质计★ GB3323-1987 钢熔化对接接头射线照相和质量分级★ GB/T12605-1990 钢管环缝熔化焊对接接头射线透照工艺和质量分级★ GB11343-1989 接触式超声斜射探伤方法★ GB11344-1989 接触式超声波脉冲回波法测厚★ GB11345-1989 钢焊缝手工超声波探伤方法和探伤结果的分级★ GB2970-1982 中厚钢板超声波探伤方法★ JB1152-1981 锅炉和钢制压力容器对接焊缝超声波探伤★CB827-1980 船体焊缝超声波探伤★ GB10866-1989 锅炉受压元件焊接接头金相和断口检验方法★ GB11809-1989 核燃料棒焊缝金相检验★ZBJ04005-1987 渗透探伤方法★ ZBJ04003-1987 控制渗透探伤材料质量的方法★ JB3965-1985 钢制压力容器磁粉探伤★EJ187-1980 磁粉探伤标准★EJ186-1980 着色探伤标准★ JB/ZQ3692 焊接熔透量的钻孔检验方法★ JB/ZQ3693 钢焊缝内部缺陷的破断试验方法★GB11373-1989 热喷涂涂层厚度的无损检测方法★ EJ188-1980 焊缝真空盒检漏操作规程★JB1612-1982 锅炉水压试验技术条件★ GB9251-1988 气瓶水压试验方法★ GB9252-1988 气瓶疲劳试验方法★GB12135-1989 气瓶定期检查站技术条件★ GB12137-1989 气瓶密封性试验方法★ GB11639-1989 溶解乙炔气瓶多孔填料技术指标测定方法★ GB7446-1987 氢气检验方法★ GB4843-1984 氩气检验方法★ GB4845-1984 氮气检验方法6.焊接质量★ GB6416-1986 影响钢熔化焊接头质量的技术因素★ GB6417-1986 金属熔化焊焊缝缺陷分类及说明★ TJ12.1-1981 建筑机械焊接质量规定★ JB/ZQ3679 焊接部位的质量★ JB/ZQ3680 焊缝外观质量★ JB/TQ330-1983 通风机焊接质量检验★ CB999-1982 船体焊缝表面质量检验方法★JB3223-1983 焊条质量管理规程7.其他★ GB8923-1983 涂装前钢材表面锈蚀等级和除锈等级★ GB1223-1975 不锈耐酸钢晶间腐蚀倾向试验方法★GB4334.1-1984 不锈钢10%草酸浸蚀试验方法★ GB4334.2-1984 不锈钢硫酸-硫酸铁腐蚀试验方法★ GB4334.3-1984 不锈钢65%硝酸腐蚀试验方法★GB4334.4-1984 不锈钢硝酸-氢氟酸腐蚀试验方法★GB4334.5-1984 不锈钢硫酸-硫酸铜腐蚀试验方法★ GB4334.6-1984 不锈钢5%硫酸腐蚀试验方法★ GB4334.7-1984 不锈钢三氯化铁腐蚀方法★GB4334.8-1984 不锈钢42%氯化镁腐蚀试验方法★ GB4334.9-1984 不锈钢点蚀电位测定法焊接技术条件、质量检验、工艺评定标准集本篇是《焊接材料资料汇编》第五篇。