
转炉钢水测温
目 录
1、 概述…………………………………………………………. 1
2、 技术规格…………………………………………..…….… 2
2.1 基本技术规格...…..………………………………………. 2
2.2 选配件技术规格…………………………….……………. 2
3、 接线……………………………………………………..…. 3
4、 参数一览表……………………………..………………..... 4
5、 操作…………………………………………………………. 5
5.1 面板及按键说明………………………………………….. 5
5.2 参数设置说明…………………………………………….. 6
5.3 密码设置方法…………………………………………….. 6
6、 仪表工作原理………………………………….………........ 7
7、 功能及相应参数说明………………….………….………... 8
7.1 测量……………………………………….……………..…. 8
7.2 变送输出………………………………………..………….. 9
7.3 通信、打印接口……………………………………..…….. 9
7.4 BCD码接口………………………………..……………… 10
8、 调校 …………………………..………………………….. 11
9、 仪表使用的注意事项………………….……………….….. 13
附录1 多功能校验仪
附录2 常用热电偶分度表
1、 概述
产品说明书
1
智能快速测温仪适用于钢水、铁水的温度测量。测量精度高,速度快,抗干扰能力强,接口齐全,可配用四种分度号的快速测温热电偶对钢水、铁水等液态温度进行快速测量,还可进行连续测温。
误差小于0.2%F.S,并具备调校功能
可选择配用S,B,R,WRe3-25四种分度号的热电偶
变送输出可将测量、变换后的显示值以标准电流、电压形式输出供其它设备使用
配有通信、打印接口,当该接口用于打印时,可直接配接打印机,仪表内部有时钟,时钟可调,由内部电池提供时钟供电,仪表可随时手动打印测温时间(年、月、日、时、分)和温度值;在快速测量时,还可自动打印测温时间及温度值,当该接口用于通信时,可连接到计算机,实现计算机与仪表间完全的数据传送。读取一次测量数据的时间小于10ms,提供测试软件,组态软件和应用软件技术支持
选配有带隔离的4位BCD码OC门输出
显示采用5″LED高亮度数码管显示,当快速测温时,具有声光报警功能
2、技术规格
产品说明书
2
2.1 基本技术规格
S B R W
快速测温范围 600-1769℃ 600-1820℃ 600-1769℃ 600-1999℃
连续测温范围 0-1769℃ 400-1820℃ 0-1769℃ 0-1999℃
准确度 ≤±0.2%FS
数字显示 采用高亮度LED显示,字高127mm
状态灯显示 采用Φ50圆形点阵
工作条件 温度0-50℃;相对湿度<85%
存储条件 温度-25-70℃;相对湿度≤95%;不结露
供电电源 AC220V±10%、50Hz±5%;功耗约50W
重量 6Kg
外形尺寸 480mm×320mm×90mm(宽×高×深)
2.2 选配件技术规格
变送输出:光电隔离4mA~20mA直流电流输出,负载能力大于600Ω
通信接口:RS 232、RS 485需订货时注明,仪表地址0 ~ 99可设定,通信速率2400、4800、9600通过参数设置选择,低于2400的速率需在订货时注明
打印接口:实现手动、自动二种打印方式,打印内容:时间(年、月、日、时、分)、测量值,内置硬件时钟,时钟可调,由内部电池供电,停电不影响走时,自动调整闰年、大、小月
语音输出:带隔离的高清晰语音报温输出,可以驱动5W8Ω喇叭
产品说明书
3
电铃接口:电铃接口为高压(220V AC),接线时应断电操作
BCD码输出: 带隔离的4位BCD码输出,低电平有效
3、接线
机箱底部接线说明:
① 电源插座 220V AC
② 电铃插座(220V AC)
③ 2根测温枪接线柱,红色接正极,黑色接负极
④ 变送输出接口 1为4-20mA输出 +
产品说明书
4
2为4-20mA输出 -
⑤ 通信接口 6为RS485_A+ ,
7为RS485_B-,
⑥ 打印输出接口
⑦ BCD码输出
⑧ 冷端感温元件
4、参数一览表
符 号 名 称 内 容 地 址 取值范围 说 明
oA 密码 0~9999 5.3
EtH 门槛值 04H 0~9999 7.1
BDL 平台温度波动值 05H 5~18 7.1
TIME 快速测量时间 06H 1.0 ~ 5.0 7.1
CISH 平台测温次数 07H 0~9999 7.1
LI 冷端补偿修正值 0 ~ 15 8
FI 满度修正 0 ~ 9999 8
IN-S 零点修正 0 ~ 9999 8
BA-H 变送输出上限 0.000~2.000 7.2
BA-L 变送输出下限 0.500~1.500 7.2
ADD 仪表通信选择 01H -1999~9999 7.3
BAUD 通信速率选择 02H 注1 7.3
产品说明书
5
注1:通信速率选择0 ~ 2顺序对应2400,4800,9600
5、操作
5.1 面板及按键说明(如图)
名 称 说 明
设置 功能设置键,可设置模式、热电偶型号、时间
·测量状态下,按住2秒钟以上不松开,则进入设置状态
左 键 ·在设置状态下:① 调出原有参数值,② 移动修改位
确认键 ·在设置状态下,存入修改位的参数值
增加键 ·在设置状态下增加参数数值或改变设置类型
产品说明书
6
减小键 ·在设置状态下减小参数数值或改变设置类型
5.2
参数设置说明
进入设置状态后,若1分钟以上不进行按键操作,仪将自动退出设置状态。
5.3 密码设置方法
当仪表处于测量状态时,可进行密码设置。
① 按住设置键 不松开,直到显示
② 按 键进入修改状态,在
, , 键的配合下将其修改为1111
③ 按 键,密码设置完成
5.4参数设置
密码设置完成后,按 键可选择需要修改的参数
① 按 键调出当前参数的原设定值,闪烁位为修改位
②
通过 键移动修改位, 键增值, 键减值,将参数修改为需要的值
★ 以符号形式表示参数值的参数,在修改时,闪烁位应处于末位
③ 按 键存入修改好的参数,并转到下一参数
重复①
~ ③ 步,可设置本组的其它参数。
退出设置:在显示参数符号时,按住设置键
不松开,直到退出参数的设置状态。
★ 设置热电偶型号:按住
键不松开,同时按 键 ,热电偶的指示灯会循环亮起,依次为S、R、B、W。对应的指示灯亮时松开
键,即可选定
★ 选择模式:正常工作模式为自动模式,需要校准仪表时选择连续模式。
按住
键不松开,同时按 键,自动和连续指示灯会循环亮起,对应的指示灯亮时松开 键,即可选定。
★ 设置时间:在显示时间状态时,按住 键不松开,同时按 键,
产品说明书
7
小时的末位会闪烁,此时可以用 , 修改小时,然后再按住
键不松开,同时按 键,分钟的末位会闪烁,此时可以用 ,
修改分钟,修改完后,再按住 键不松开,同时按 键即可保存设定值同时退出时间设置。
6、仪表工作原理
接通仪表电源,热电偶输入端开路时,仪表显示时钟。接通热电偶后,仪表显示环境温度,仪表选择自动测量方式,预备指示灯亮,当电偶插入钢水后,温度快速上升,到达门槛值温度后,仪表进入平台判断过程,,仪表显示实际温度值 ,测量指示灯亮;找到平台温度后,仪表显示平台温度,结束指示灯亮,电铃响,打印机自动打印。延时5秒后,电铃恢复,整个过程结束,既使热电偶断开,温度数字也将保留在显示屏幕上,直到下次重新插上热电偶后,上次测量值消失,重复以上过程。BCD码实时向外传送实际温度值。
测量过程与显示、输出的关系如下表:
过 程 主机显示 指示灯 通 讯 电 铃
断偶 时钟 0000
温度低于门槛值 环境温度 预备指示灯亮 环境温度
正在进行
平台判断时 实时温度 测量指示灯亮 实际温度
测温成功 平台温度 结束指示灯亮
三秒 平台温度 连续响三秒
测温失败 结束指示灯亮
三次 0000 响三次
工作模式指示灯(自动或连续)用以指示当前的测温方式,
自动用于现场测温,自动判定钢水温度;连续用于仪器校准,显示校验仪输出信号对应的温度值。
产品说明书
8
若仪表参数设置不正确,或在测量过程中操作错误,使仪表判断不到平台温度,则仪表显示“”
★ 上述情况均不是仪表自身故障
7、功能及相应参数说明
7.1 测量
仪表从采样到显示的处理过程:采样 → 量纲转换 → 调校 → 显示
量纲转换:热电偶信号,查mV值—温度值分度表,特殊情况下也可以按用户提供的信号与显示对照表或公式
调校:以下列出了测量及显示的相关参数,设置不正确,可能使仪表显示不正常。
—— 门槛值
门槛值出厂设置为1200℃,当测量温度超过该设置时进入平台过程。
—— 平台温度波动值
该参数设置值越大,测温越容易成功,但误差也可能较大,推荐值为5℃~8℃,出厂设置为15℃。
—— 快速测量时间
若测量温度超过门槛值后,经 设置的时间,仍未判出符合
及 条件的平台温度值,则测温失败,推荐值为 2.8秒。
——平台测温次数
该参数设置值越大,测温越容易成功,但误差也可能较大,推荐值为5~15次,出厂设置为10次。
转炉炼钢5大制度

【本章学习要点】本章学习转炉炼钢的装入制度、供氧制度、造渣制度、温度制度及其操作,终点控制及出钢,脱氧及合金化,转炉吹损与喷溅,顶底复合吹炼,转炉操作事故及处理。
第一节 转炉冶炼过程概述
氧气顶吹转炉炼钢过程,主要是降碳、升温、脱磷、脱硫以及脱氧和合金化等高温物理化学反应的过程,其工艺操作则是控制装料、供氧、造渣、温度及加入合金材料等,以获得所要求的钢液,并浇成合格钢锭或铸坯。
从装料起到出完钢、倒完渣为止,转炉一炉钢的冶炼过程包括装料、吹炼、脱氧出钢、溅渣护炉、倒渣等几个阶段。一炉钢的吹氧时间通常为l2~18min ,冶炼周期(相邻两炉之间的间隔时间,即从装料开始到装料开始或者从出钢毕到出钢毕)通常为30~40min。表10—1为氧气顶吹转炉生产一炉钢的操作过程,图10—1为转炉吹炼一炉钢过程中金属和炉渣成分的变化。
吹炼的前l/3—1/4时间,硅、锰迅速氧化到很低的含量。在碱性操作时,硅氧化较彻底,锰在吹炼后期有回升现象;当硅、锰氧化的同时,碳也被氧化。当硅、锰氧化基本结束后,随着熔池温度升高,碳的氧化速度迅速提高。碳含量<0.15%以后,脱碳速度又趋下降。在开吹后不久,随着硅的降低,磷被大量氧化,但在吹炼中后期磷下降速度趋缓慢,甚至有回升现象。硫在开吹后下降不明显,吹炼后期去除速度加快。
熔渣成分与钢中元素氧化、成渣情况有关。渣中CaO含量、碱度随冶炼时间延长逐渐提高,中期提高速度稍慢些;渣中氧化铁含量前后期较高,中期随脱碳速度提高而降低;渣中Si02,Mn0,P205含量取决于钢中Si,Mn,P氧化的数量和熔渣中其他组分含量的变化。在吹炼过程中金属熔池升温大致分三阶段:第一阶段升温速度很快,第二阶段升温速度趋缓慢,第三阶段升温速度又加快。熔池中熔渣温度比金属温度约高20-1000C。
根据熔体成分和温度的变化,吹炼可分为三期:硅锰氧化期(吹炼前期)、碳氧化期(吹炼中期)、碳氧化末期(吹炼末期)。
转炉工艺操作规程

本标准适用于转炉冶炼工序。
1.工艺流程 中铁炼钢部 主操作 本标准适用于转炉冶炼工序。
铁水
1入炉铁水S含量按《冶炼标准》要求控制
2入炉铁水计量误差范围不超过士 500Kg
3铁水带渣量:不超过1吨
废钢
理化性要求:符合原材料标准规定
入炉废钢计量误差范围不超过士 500Kg
活性石灰
理化性要求:符合原材料标准规定
化学成分% :厂内活性石灰 CaO > 91.3, SiO2< 2.8 , S< 0.025;厂
外活性石灰 CaO > 86.0, S< 0.045。
粒度范围:5~ 50 mm
轻烧白云石
理化性要求:符合原材料标准规定
化学成分 % : CaO >52.4, SiO2< 3.0, MgO >29.1, S< 0.040, P<
0.10
粒度范围:5~ 30 mm
轻烧镁球
理化性要求:符合原材料标准规定
化学成分 % : MgO >65, CaO >5, S< 0.02
粒度范围:5~ 30 mm
锰矿 理化性要求:符合原材料标准规定 萤石
理化性要求:符合原材料标准规定
烧结矿
理化性要求:符合原材料标准规定
合成渣
理化性要求:符合原材料标准规定
硅铁
理化性要求:符合原材料标准规定
硅铁的化学成分
名称 牌号 化学成分,%
C Si Mn P S Cr
硅铁 FeSi75
-C < 0.2 72.0〜80.0 < 0.5 < 0.04 < 0・02 < 0.5
锰铁
理化性要求:符合原材料标准规定
锰铁的化学成分
名称 牌号 化学成分, %
C Si Mn P S
咼碳
锰铁 FeMn 68 < 7.0 < 2.5 65.0~72.0 < 0.60 < 0.03
咼碳 FeMn
78C8.0 < 8.0 < 2.5 75.0~82.0 < 0.33 < 0.03 锰铁
中碳
锰铁 FeMn
82C1.5 < 1.5 < 2.5 78.0~85.0 < 0.35 < 0.03
转炉基础知识

第一节 转炉冶炼过程概述
氧气顶吹转炉炼钢过程,主要是降碳、升温、脱磷、脱硫以及脱氧和合金化等高温物理化学反应的过程,其工艺操作则是控制装料、供氧、造渣、温度及加入合金材料等,以获得所要求的钢液,并浇成合格钢锭或铸坯。
从装料起到出完钢、倒完渣为止,转炉一炉钢的冶炼过程包括装料、吹炼、脱氧出钢、溅渣护炉、倒渣等几个阶段。一炉钢的吹氧时间通常为l2~18min ,冶炼周期(相邻两炉之间的间隔时间,即从装料开始到装料开始或者从出钢毕到出钢毕)通常为30~40min。表10—1为氧气顶吹转炉生产一炉钢的操作过程,图10—1为转炉吹炼一炉钢过程中金属和炉渣成分的变化。
吹炼的前l/3—1/4时间,硅、锰迅速氧化到很低的含量。在碱性操作时,硅氧化较彻底,锰在吹炼后期有回升现象;当硅、锰氧化的同时,碳也被氧化。当硅、锰氧化基本结束后,随着熔池温度升高,碳的氧化速度迅速提高。碳含量<0.15%以后,脱碳速度又趋下降。在开吹后不久,随着硅的降低,磷被大量氧化,但在吹炼中后期磷下降速度趋缓慢,甚至有回升现象。硫在开吹后下降不明显,吹炼后期去除速度加快。
熔渣成分与钢中元素氧化、成渣情况有关。渣中CaO含量、碱度随冶炼时间延长逐渐提高,中期提高速度稍慢些;渣中氧化铁含量前后期较高,中期随脱碳速度提高而降低;渣中Si02,Mn0,P205含量取决于钢中Si,Mn,P氧化的数量和熔渣中其他组分含量的变化。在吹炼过程中金属熔池升温大致分三阶段:第一阶段升温速度很快,第二阶段升温速度趋缓慢,第三阶段升温速度又加快。熔池中熔渣温度比金属温度约高20-1000C。
根据熔体成分和温度的变化,吹炼可分为三期:硅锰氧化期(吹炼前期)、碳氧化期(吹炼中期)、碳氧化末期(吹炼末期)。
表10—1 氧气顶吹转炉一炉钢的操作
Q195炼钢要求
Q195钢工艺操作
默认分类 2010-09-20 20:54:12 阅读58 评论0 字号:大中小 订阅
一、工艺流程:转炉→LF精炼→矩坯连铸→切割检验→发运装车
二、原料:技术要求
1、兑铁前必须取铁样分析,铁水[S]≤0.050%。
2、铁水温度>1250℃。
3、准备Fe-Si、Mn-Si、Ba-Al-Si合金.要求合金干净、干燥,阴雨天送合金时必须用栅布遮盖.
4、炼钢前一天,合金上料工提供准确的合金成份,并登记在炉前黑板上。
三、转炉操作:
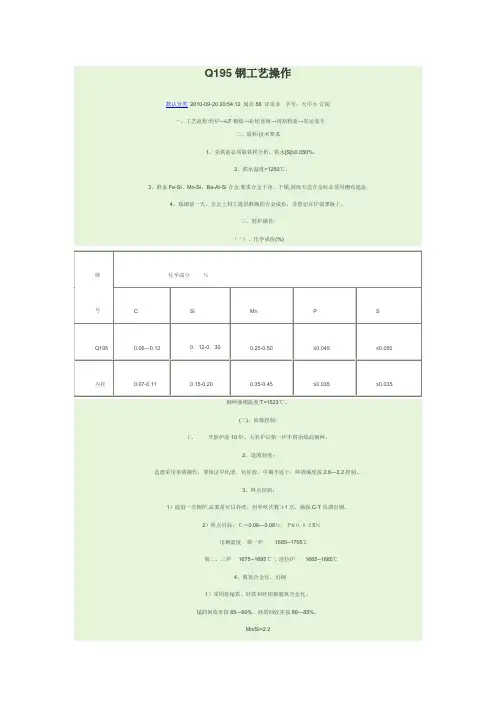
(一)、化学成份(%)
牌
号
化学成分 %
C
Si
Mn
P
S
Q195
0.06—0.12
0.12-0.30
0.25-0.50
≤0.045
≤0.050
内控
0.07-0.11
0.15-0.20
0.35-0.45
≤0.035
≤0.035
钢种液相温度:T=1523℃。
(二)、冶炼控制:
1、 开新炉前10炉、大补炉后第一炉不得冶炼此钢种。
2、造渣制度:
造渣采用单渣操作,要保证早化渣、化好渣、中期不返干,终渣碱度按2.8—3.2控制。
3、终点控制:
1)提倡一次倒炉,必要是可以补吹,但补吹次数≯1次,确保C-T协调出钢。
2)终点目标:C=0.06—0.08%; P≤0.025%
出钢温度 第一炉 1685--1705℃
第二、三炉 1675--1695℃ ; 连拉炉 1665--1685℃
4、脱氧合金化、出钢
1)采用硅锰铁、硅铁和硅铝钡脱氧合金化。
锰的回收率按85—90%、硅的回收率按80—85%。
Mn/Si>2.2
参考加入量:硅锰按6.5Kg/t.s、硅铁按0.9Kg/t.s、硅铝钡按1.0—1.5Kg/t.s配加
炼钢厂转炉工段操作规程
炼钢厂安全操作规程汇编 第二部分 转炉工段安全操作规程
炼钢厂安全操作规程汇编
第二部分 转炉工段安全操作规程
一.转炉炉前工安全操作规程 ....................................................... - 1 -
二.氧枪操作安全规程 ...................................................................... 2
三.煤氧枪安全操作规程................................................................... 3
四.吹氩喂丝工安全操作规程 ........................................................... 4
五.喷补工安全操作规程................................................................... 5
六.转炉补炉安全操作规程 ............................................................... 5
七.渣车操作工安全操作规程 ........................................................... 6
八.热泼渣处理工安全操作规程 ....................................................... 7
九.散状料上料工安全操作规程 ....................................................... 7
炼钢厂安全操作规程汇编 第二部分 转炉工段安全操作规程
- 1 - 一.转炉炉前工安全操作规程
1. 开新炉前的安全准备工作
炉前工的工作内容
炉前工的工作内容
炉前工是炼钢厂和其它金属冶炼及加工企业最前沿、最艰苦的工作岗位之一。主要工作就是向高炉、转炉及其它冶炼炉投放矿石等原料,观察和控制炉温。 现在的工作环境
随着一大批小型钢铁企业的关、停、并、转和大型钢铁企业的技术升级,现在的炉前工的条件已有了很大的改善,如宝钢、武钢等企业的炉前工是非常有吸引力的工作岗位,工资、福利都很不错。
炉前工指的是高炉操作工,领头的叫做“工长”,负责对路况进行控制,只会操作工进行上料、配料、出铁、出渣、煤气取样、事故处理等操作,是一个技术含量非常高的岗位,一般都是大学毕业生担任;操作工一般在主控室里面按着要求操作并进行日志填报;其他炉前工负责高炉平台出铁操作、出渣操作、铁钩、渣沟维护以及煤气取样等作业。
一,炼钢工也有叫做炉长的,也就是炉前的班长,工资最高,技术含量也最高。
二,一助手,有的地方叫氧枪工。主要是操作转炉和氧枪,在操作室里面不怎么出去,没有多少体力活。工资第二。
三,二助手,有的地方叫合金工,主要是负责钢水的合金成分的配加,如果是小型转炉没有叉车的话得自己用双轮车拉合金,比较累。
四出钢工也叫摇炉工,主要负责把吹好的钢水从转炉里面出到钢包里面,同时负责倒渣。
五,测温工,主要是给钢水测温,包括吹氩。
六,取样工,主要是给钢水取样。测温工和取样工有的钢厂就叫做打杂的,顾名思义就是好多的杂活都需要他们去干,但是他们是这所有的工种中最没有技术含量,也是体力上最累,同时也是工资最低的。不过上面所有的工种的人员都必须干过这两个中的一个或者是都干过才能上去,也就是炉前所有的人都是从最基本的测温取样做起,干的好的就会一步步的提拔,直到炉长的位置,没有人可以直接干一助手或者是别的重点岗位,除非是哪个干部的关系可以直接学那些重点岗位,不过你在学习这些重点岗位的活的同时别的次要的活也就会干了。
炉前工在机械制造公司是较为常见的招聘岗位,从业者需要具备良好的身体素质以及适应高温作业的能力,能够适应倒班时间安排,部分公司要求从业者具备操作证明。
转炉氧枪-副枪安装技术
转炉氧枪\副枪安装技术
摘要:本文以济南120t转炉高层框架设备安装为背景,讲述了氧枪、副枪设备安装的全过程,以及需注意的安装要点,为其它类似工程提供技术范例。
关键词:氧枪 副枪 导轨 导轨 旋转台
一、前言:
在转炉系统的高层框架上有两套重要的冶炼设备:氧枪和副枪。氧枪负责在转炉冶炼过程中对钢水进行吹氧;副枪负责对冶炼过程中的钢水进行测温取样。这两套设备的安装精度要求较高,而且它们的安装均为高空作业,危险度高,其安装偏差不易控制。若无一定的安装方法及安装顺序,则难以达到设备要求的安装精度,不仅影响钢水冶炼质量同时会缩短设备的使用寿命甚至造成人员伤亡事故。
我们在这两套设备的安装中,听取了一些专家的意见,经过自己的安装实践,总结了一些关于这两套设备的安装方法及经验,并有了一些教训,现一一写出,希望能为以后同样及类似的安装工作提供一点指导和帮助。
二、氧枪的安装:
氧枪是转炉冶炼设备中一套重要的设备,他在冶炼过程中负责向转炉内钢水吹氧,其安装精度的高低直接关系到钢水冶炼的质量。
本次安装的氧枪共有两套氧枪设备,在使用中为一用一备,每套氧枪由氧枪升降小车、氧枪横移小车、氧枪三部分组成,两套氧枪共用一套固定导轨,总重约50t。
安装前的准备:
在进行氧枪设备安装前,需进行相应的测量放线工作,需将安装所需的中心线及标高基准点预先放置在钢结构基础上,包括水平导轨和竖直导轨的中心标高,锁紧装置及相关极限的定位位置;
对设备尺寸进行相应复核,以保证安装的顺利进行;
复查位于烟道上的氧枪口的中心、标高及氧枪口上表面水平度是否符合规范要求,以便于今后调整氧枪与氧枪口的配合程度。
氧枪的安装:
氧枪升降小车及横移小车在出厂时便由厂家分别组装成整件,在现场只需直接吊装到相应的轨道上即可,但升降小车及横移小车本身都不能调整,因此整套
氧枪安装的精度就直接取决于轨道的安装精度。氧枪安装的顺序为:水平导轨→竖直导轨→升降小车→横移小车→氧枪枪体→其它附属设备及管道。
转炉炼钢对铁水成分和温度有什么要求?
立志当早,存高远
转炉炼钢对铁水成分和温度有什么要求?
铁水是炼钢的主要原材料,一般占装入量的 70%~100%。铁水的化学热与
物理热是氧气顶吹转炉炼钢的主要热源。因此,对入炉铁水化学成分和温度必
须有一定的要求。A 铁水的化学成分
氧气顶吹转炉炼钢要求铁水中各元素的含量适当并稳定,这样才能保证转炉
冶炼操作稳定并获得良好的技术经济指标。
(1)硅(Si)。硅是转炉炼钢过程中发热元素之一。硅含量高,会增加转炉热
源,能提高废钢比。有关资料表明,铁水中 wSi 每增加 0.1%,废钢比可提高约
1.3%。铁水硅含量高,渣量增加,有利于去除磷、硫。但是硅含量过高将会使
渣料和消耗增加,易引起喷溅,金属的收得率降低。Si 含量高使渣中 Si02 含量
过高,也会加剧对炉衬的冲蚀,并影响石灰渣化速度,延长吹炼时间。
通常铁水 wSi=0.30%~0.60%为宜。大中型转炉用铁水硅含量可以偏下限,
而对于热量不富余的小型转炉用铁水硅含量可偏上限。转炉吹炼高硅铁水可采
用双渣操作。
(2)锰(Mn)。铁水锰含量高对冶炼有利,在吹炼初期形成 MnO,能加速石灰
的溶解,促进初期渣及早形成,改善熔渣流动性,利于脱硫和提高炉衬寿命。
铁水锰含量高,终点钢中余锰高,可以减少锰铁加入量,利于提高钢水纯净度
等。转炉用铁水对 wMn/wsi 比值的要求为 0.8~1.0,目前使用较多的为低锰铁
水,wMn=0.20%~0.80%。
(3)磷(P)。磷是高发热元素,对大多数钢种是要去除的有害元素。因此,要求
铁水磷含量越低越好,一般要求铁水 wP≤0.20%;铁水中磷含量越低,转炉工
艺操作越简化,并有利于提高各项技术经济指标。
铁水磷含量高时,可采用双渣或双渣留渣操作,现代炼钢采用炉外铁水脱磷
一炼钢转炉出钢温降的影响因素分析
2013年第2期 梅山科技 ・49・
一炼钢转炉出钢温降的影响因素分析
孙晓辉左康林唐洪乐徐冬梅 (梅山钢铁公司炼钢厂 南京210039)
摘 要:通过对梅钢一炼钢钢包在连铸终浇一转炉出钢一吹氩站过程的温降分析,发现影 响温度变化的主要因素为转炉出钢等待时间,影响为4.3 ̄C/min。而钢水出钢温度、钢水总
量、出钢氧、钢包空置间隔的影响相对较小。通过减少出钢等待时间和钢包空置间隔可以有效 地降低温降。
关键词:钢包;温降;分析
Analysis on Influencing Factors of Tapping Temperature Drop in No.1 Steelmaking Plant
Sun Xiaohui Zuo Kanglin ng Hongle Xu Dongmei (Steelmaking Plant of Meishan Iron&Steel Co.,Nanjing 210039) Key words:ladle;temperature drop;analysis
梅钢炼钢厂在增加3号转炉和2号连铸机增 加一流以后,产量逐步增加,生产节奏加快,随后
又增加了2号LF、2号RH、CAS精炼设备,由于 老区厂房布局限制,同时钢种精炼方式复杂化,钢
包频繁吊转,过程耗时长,钢水温度损失大。如何
减少过程温降,降低能源消耗、节能减排日显重 要,如果能对该部分温度损失原因进行梳理,找到 降低温度损失的办法,那对工序温度控制将产生 深远影响。
1 连铸终浇至吹氩站进站温度分析 通过对钢包流转进行调查发现,周转钢包状
态分两个部分:一部分为从连铸终浇到再次注入 钢水周期最少值为35 min,最大值为248 min,平
均为94 min;另外一部分为盛钢水阶段,从转炉出 钢至连铸钢包终浇。各部分影响因素都比较多,
在本文仅就第1部分进行讨论,为了说明温降的 影响,将转炉出钢至吹氩站进站这一段时间也纳
转炉炼钢怎么加热的原理
转炉炼钢怎么加热的原理
转炉炼钢是一种常用的炼钢工艺,其加热原理是通过将高温燃烧的燃气或燃油送入转炉内,使其在转炉内部形成高温,并通过燃烧产生的热能将炉内的钢水加热至所需的温度。
转炉炼钢的加热原理主要包括以下几个步骤:
1. 燃料燃烧:在转炉底部点火注入燃料(一般为燃气或燃油),然后通过燃气或燃油喷嘴均匀喷入转炉内。燃料与空气混合后,形成可燃气体,通过点火点燃燃料,使其燃烧产生高温。
2. 火焰形成:高温燃烧产生的火焰将钢水浴面覆盖,使钢水表面形成一层燃烧带。火焰的篇幅和形状可以通过喷嘴的位置和角度、喷嘴与钢水浴表面之间的距离、燃料气体的流量调节。
3. 辐射传热:火焰产生的高温辐射会迅速将热能传递给钢水表面。由于钢水具有很高的导热性能,导热速度快,钢水内部温度会逐渐升高。
4. 对流传热:火焰燃烧产生的热空气以及火焰的搅动作用使钢水表面的热能能够更快地传递到钢水内部。同时,钢水的温度也受到转炉配氧搅拌系统的搅动和吹氧的影响,进一步加快了对流传热速度。
通过以上加热原理,转炉炼钢工艺能够将钢水快速加热到需要的温度,完成炼钢过程。