
焊接工艺评定记录表
(LOGO)
XXXX有限公司
焊接工艺
评定记录表
表单编号:WJ-JL-809 版本号:A/0 流水号:
编制: 审核: 批准:
工程名称 实施和记录
焊接方法 设备型号 电源及极性
母材钢号 焊接位置 生产厂
母材规格 供货状态
接头
尺寸
及施
焊道
次顺
序
焊接材料
焊丝
牌号 规格Φ(mm)
生产厂
牌号 规格Φ(mm)
生产厂
焊条
牌号 规格Φ(mm)
生产厂
烘干温度℃ 时间(h)
施焊工艺 参数记录
道次 焊接方法 焊条/气体流量(mm) 保护气流量(1/min) 电流(A) 电压(V) 焊接速度(cm/min) 热输入(KJ/cm) 备注
1
2
3
施焊环境 环境温度(℃) 相对湿度
预热温度(℃) 层间温度(℃) 后热温度℃及时间(min)
后热处理
技术
措施
焊接清理 层间清理
背面清根
其他
焊工姓名 资格代号 级别 施焊 日期
记录 日期 审核
钢结构制作(安装)焊接工程检验批质量验收记录表(模板)
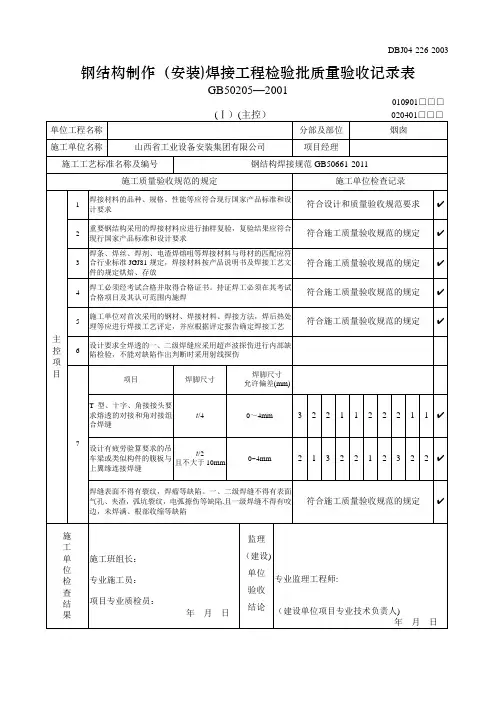
钢结构制作(安装)焊接工程检验批质量验收记录表GB50205—2001010901□□□说明010901(Ⅰ)(主控) 020401 主控项目:1.检查数量:全数检查。
检验方法:检查产品的质量合格证明文件,中文标志及检验报告.2。
全数检查。
检查复验报告。
3。
全数检查。
检查质量证明书和烘焙记录和材料用量证明。
4.全数检查。
检查焊工合格证及其认可范围,有效期。
5.全数检查。
检查焊接工艺评定报告。
6.全数检查.检查超声波或射线探伤记录。
7.资料全数检查;同类焊缝抽查10%,且不应少于3条。
观察检查,用焊缝量规抽查测量.见图5。
2.5。
8。
每批同类构件抽查10%,且不应少于3件;被抽查构件中,每一类型焊缝按条数抽查5%且不应少于1条,每条检查1处,总抽查数不应少于10处.观察检查或使用放大镜、焊缝量规和钢尺检查,当存在疑义时,采用渗透或磁粉探伤检查.钢结构制作(安装)焊接工程检验批质量验收记录表GB50205—2001010901□□说明010901(Ⅰ)(一般) 020401 一般项目:1。
按量抽查1%,且不应少于10包.观察检查。
2。
全数检查。
检查预、后热施工记录和工艺试验报告。
3。
检查数量同主控项目第8条。
观察检查或使用放大镜、焊缝量规和钢尺检查。
见附录A。
0.1表。
4。
检查数量同主控项目第8条.用焊缝量规检查。
注:B指焊缝宽度h f>8.0mm的角焊缝其局部焊脚尺寸允许低于设计要求值1.0mm,但总长度不得超过焊缝长度10%;焊接H形梁腹板与翼缘板的焊缝两端在其两翼缘板宽度范围内,焊缝的焊脚尺寸不得低于设计值。
见附录A。
0。
1-2表.5.检查数量:每批同类构件抽查10%,且不应少于3件,观察检查。
6。
检查数量:每批同类构件抽查10%,且不应少于3件,被抽查构件中,每件焊缝按数量各抽查5%,总抽查处不应少于5处.观察检查.注:t为连接处较薄的板厚。
建筑钢结构焊接工艺评定报告

焊接工艺评定报告汇总表沪GG—042注:焊接工艺评定表附后。
上海市建设工程质量监督总站监制建筑钢结构焊接工艺评定报告编号:编制:焊接责任技术人员:祝美玲批准:陈建根单位:上海硕业钢结构制造厂日期:2009 年11 月30 日焊接工艺评定报告焊接工艺评定指导书焊接工艺评定指导书焊接工艺评定记录表上海虹桥机场垃圾中转站焊接工艺作业指导书编制:审核:批准:上海硕业钢结构制造厂2009年11月30日为了更好的给焊工提供技术支持,控制焊接质量,根据本工程特点和相同材料和工艺的焊接工艺评定报告,制定本焊接工艺作业指导书。
本次评定的焊缝为板状对接焊缝。
评定准备:试板选用14mm厚的Q235B钢板,试件规格为400mm*200mm,用剪板机下料,然后在刨床上加工坡口角度为30度。
试板清理用锉刀、纱布、钢丝刷等工具。
在坡口正背面20mm范围内清除铁锈、油质、氧化皮等污垢,使之呈现金属光泽。
并用锉刀留出钝边0~1mm。
试件的装配与点固试件在装配点固时,所示用的焊条和正式焊接所使用的焊条相同,点固定位焊的位置在试件的背面两端10mm处。
始焊端可适当少点焊,终焊端必须点焊牢固,以防止因焊接过程的收缩,造成未焊端坡口间隙变小而影响焊接。
焊接材料:Q235B选用J422(E4303),根部选用Φ焊条,填充面选用Φ4mm焊条。
焊条使用前烘干,酸性焊条:150~200℃X1h;碱性焊条:350~420℃X1h。
焊接电流:J422、J506均采用交流电源。
反变形:反变形角度取3~4°。
焊接操作工艺焊接工艺参数,具体见工艺参数表格。
焊接操作(1)、封底焊①引弧在点固定焊处引弧,电弧稍作停顿,预热约1~2秒钟,然后作横向锯齿形向前运条。
焊条角度为70~80度(与焊条方向夹角)。
当电弧击穿试板背面,坡口底部每边被熔化约2mm左右形成小圆洞时,将电弧提起1.5mm左右,此时可见形成的熔孔。
②保证封底焊既焊透又不漏焊,且焊道均匀平滑,要做到此点,关键是掌握焊接温度,让熔池的前半部有适量电弧从正面吹到背面,并使熔池的前半部始终保持有相当于焊条直径1~倍左右的熔孔。
焊接工艺评定报告..(DOC)

电特性:
电流种类
直流
极性
正极
焊接电流 1、100(A ) 2、110( A) 3、180(A )
电弧电压
10-15( V)
22( V)
23(V )
钨极尺寸
Φ 2.5
其他
/
技术措施: 焊接速度( cm/min ) 摆动或不摆动 摆动参数
焊缝外观检查:
自行掌握
稍摆动
以覆盖坡口为准
无超标缺陷
合格
卑微如蝼蚁、坚强似大象
共享知识 分享快乐
焊接工艺评定报告
NO: PQR2000-01
焊接工艺评定指导书编号
WPS2000-01
焊接方法及机械化程度
手工电弧焊
焊接接头简图:
1
70°± 5°
1.5+0.5
3 2 1
+0.51
附注:
2
1、焊前清理坡口及两侧 10mm 内的油
锈等;
2、焊条在 75~ 150℃烘 1 小时; 3、点固焊用 Φ 2.5 焊条,且焊缝无超
气体:
气体种类
/
混合气体成分
/
卑微如蝼蚁、坚强似大象
试 样号 1
宽( mm ) 25.4
拉力 试验
厚( mm)
面积 ( mm2)
断裂载荷 ( KN )
4
98.2
48.12
报告编号: 019 抗拉强度 MPa
490
断裂特点和部位 断于母材
2
25.4
4
98.2
47.14
480
断于母材
冲击试验
报告编号:
弯曲试验
NO WPS01-01
手工
焊接接头:
Fe-1-1,Fe-4-2异种钢焊接工艺评定

焊接工艺评定任务书
预焊接工艺规程
注:对每一种母材与焊接材料的组合均需分别填表
预焊接工艺规程编号:TJ-pWPSY-17003
焊接工艺评定报告编号:TJ-pWPSY-17003
焊接工艺评定报告
焊接工艺评定报告编号:TJ-pWPSY-17003
图1 拉伸试样加工图
图2 面弯试样加工图
图3 背弯试样加工图
注:热影响区试样的缺口轴线至试样轴线与熔合线交点的距离大于零,且尽可能多的通过热影响区,试样尺寸为7.5×10×55mm
图4 热影响区冲击试样取样位置图
注:试样的缺口轴线应位于焊缝中心线上图5 焊缝区冲击试样取样位置图。
建筑钢结构焊接工艺评定报告【范本模板】
建筑钢结构焊接工艺评定报告编号编制(签名)焊接责任技术人员(签名)批准(签名)单位×××日期年月日表1焊接工艺评定报告目录表2 焊接工艺评定报告表3 焊接工艺评定指导书共 6 页第 4页工程名称指导书编号GB50661-2011母材钢号Q345B规格14 供货状态热轧生产厂安钢焊接材料生产厂牌号类型烘干制度(℃×h)备注焊丝自贡大西洋CHW-S2F4A2—H08MnA焊丝天津金桥JQ。
MG70S-6ER50—6焊剂或气体天津金桥JQ。
SJ101F4A2-H08MnA焊接方法CO2气体保护焊、埋弧焊焊接位置平焊焊接设备型号NBC-500ⅡaLHT电源及极性直流反接预热温度(℃)/ 层间温度(℃)/ 后热温度(℃)及时间(min)/ 焊后热处理/接头及坡口尺寸图焊接顺序图焊接工艺参数道次焊接方法焊条或焊丝焊剂或保护气保护气流量(l/min)电流(A)电压(V)焊接速度(cm/min)热输入(kj/cm)备注牌号φ(mm)CO2气保焊JQ.MG70S—6Ф1.2 CO220-50180—28025—3825—45 15—35 埋弧自动焊CHW—S2Ф4。
0450-70024-40 25-65 14-45技术措施焊前清理坡口面及两边20mm范围内清洁干净,打磨出尽是光泽层间清理坡口面及两边20mm范围内清洁干净,打磨出尽是光泽背面清根用气刨清除根部焊接缺陷,并把焊缝两边20mm范围内打磨出金属光泽其他:表4 焊接工艺评定记录表共 6页第 5页工程名称焊接工艺评定指导书编号GB50661—2011焊接方法CO2气体保护焊、埋弧自动焊焊接位置平焊设备型号NBC-500 电源及极性直流反接母材钢号Q345B 类别对接生产厂安钢母材规格14mm 供货状态热轧接头尺寸及施焊道次顺序焊接材料焊丝牌号CHW-S2类型Ф4.0生产厂自贡大西洋批号16—32002 焊丝牌号JQ。
MG70S—6规格(mm)Ф1.2生产厂天津金桥批号05195526焊剂或气体牌号JQ.SJ101规格(mm)10-60目生产厂天津金桥烘干温度(℃)250 时间(min)120施焊工艺参数记录道次焊接方法焊条(丝)直径(mm)保护气体流量(l/ min)电流(A)电压(V)焊接速度(cm/min)热输入(kj/cm)备注CO2气保焊Ф1。
焊接工艺评定报告完整版

PQR编号:QZ-HC1612-25 焊接工艺评定报告编制:审核:批准:焊接工艺评定报告表HC-GYPD NO:01 单位名称衢州市河川翻板闸门有限公司焊接工艺评定报告编号QZ-HC1612-25焊接工艺指导卡编号HC-161225焊接方法SMAW机械化程度(手工、半自动、全自动)手工接头简图:(坡口形式、尺寸、衬板、每种焊接方法或焊接工艺、焊缝金属厚度)母材:材料标准:GB3274-88钢号:Q235B类、组别号:Ⅰ-1与类、组别号Ⅰ-1相焊厚度:8㎜直径:/其他:/焊后热处理:热处理温度(℃):/保温时间(h):/保护气体:气体种类混合比流量(L/min)保护气///尾部保护气///背面保护气///填充金属:碳钢焊条焊材标准:GB/T5117-2012焊材牌号:CHT711焊材规格:Ф1.2焊缝金属厚度:8其他:/电特性:电流种类:交流极性:正极性钨极尺寸:/焊接电流(A):160焊接电压(V):36其他:/焊接位置:对接焊缝位置:平焊方向:(向上、向下)角焊缝位置:/方向:(向上、向下)技术措施:焊接速度(cm/min):/摆动或不摆动:/摆动参数:/多道焊或单道焊(每面):/多丝焊或单丝焊:/其他:/预热:预热温度(℃)/层间温度(℃)/其他/根据推荐先前提供的资料,按照图1结构画图,钝边0.5~1mm,坡口角度30~40°,间隙2~3mm。
表HC-GYPD NO:05表HC-GYPD NO:07表HC-GYPD NO:08[此文档可自行编辑修改,如有侵权请告知删除,感谢您的支持,我们会努力把内容做得更好]。
国标和ASME焊接工艺评定报告和焊接工艺指导书范本_焊接工艺评定报告
检验标准
评定标准
检验项目
检验标准
评定标准
试样数量
外观检验
拉伸试验
常温√
高温
焊缝√
无损检测
射线
超声
弯曲试验
面弯√
背弯√
侧弯
渗透
磁粉
冲击试验
焊缝√
热影响区√
焊缝化学成分
接头硬度试验
铁素体测定
金相
微观
休伊试验
宏观
腐蚀试验
焊评实验施焊记录表
焊评编号(PQR.NO)
焊工
钢印
检验员
祝志明
记录者
祝志明
母材
5.焊接工艺评定试板加工工艺卡··········································( )
结论
本评定按标准规定,焊接试件,检验试样,测定性能,确认试验记录正确。
评定结果:合格
编制
审核
批准
监检员
第三方
用户
西南交通大学
焊接工艺评定指导书(任务书)
编制
指导书编号
校对
评定理由
审核
要求完成日期
评定标准
验收机关
母材
厚度(mm)
尺寸(mm)
接头形式简图
保护气体
焊接方法
焊接位置
预热温度(℃)
层间温度(℃)
焊后热处理
清根方法
层
焊接方法
焊材牌号
焊材规格
电源种类
及极性
电流(A)
电压(V)
焊接速度(mm/min)
钨极直径(mm)
喷嘴直径(mm)
气体流量
(L/min)
检验项目、评定指标及试样数量
nbt4714制作的焊接工艺评定
焊接工艺评定报告(PQR)
3
施焊及外观检验记录表
4
无损检测报告
5
接头机械性能试验记录
6
材料质量证明书
7
焊接材料质量证明书
8
9
10
11
12
13
结论
本焊评按NB/T47014-2011《承压设备焊接工艺评定》标准规定,焊接试件、检验试样、各项性能测定经确认记录正确,符合标准规定。
本焊评经评定: 合格□不合格
母材:
类别号:Fe-1组别号:Fe-1-2与类别号:Fe-1组别号:Fe-1-2相焊或标准号:GB713-2008材料代号:Q345R与标准号:GB713-2008材料代号:Q345R相焊
对接焊缝焊件母材厚度范围:6-12
角焊缝焊件母材厚度范围:不限
管子直径、壁厚范围:对接焊缝直径不限厚度6-12角焊缝不限
Nb
化学成分测定表面至熔合线的距离(mm):
附加说明:
结论:本评定按NB/T47014-2011规定焊接试件、检验试样、择定性能,确认试验记录正确
评定结果:(合格、不合格)
焊工姓名
焊工代号
施焊日期
编制
日期
审核
日期
批准
日期
第三方检验
质量体系表卡
2013版
修订次:A/0
QB/04.22-2013
焊接试板试件施焊及焊缝外观检查记录
焊接电弧种类(喷射弧、短路弧等):/焊丝送进速度(cm/min):/
(按所焊位置和厚度,分别列出电流和电压范围,记入下表)
焊道/
焊层
焊接
方法
焊接电流
焊接电流
电弧电压
(V)
焊接速度
管道焊接工序移交检查记录表
管道管件色标标识检查
10
11
12
13
14
15
验收结论:
同意验收,下道工序可以施工。
验收未通过,该道工序须按照检查情况限天内整改完毕,整改完毕后再次验收。
参加验收人员签字
交出单位
接收单位
监理单位
建设单位
日期:
日期:
日期:
日期:
备注:本表为不同工序交接验收记录凭证,同时作为工序开始及完工时间凭证。
管道焊接工序移交/检查记录表
编号: 验收日期:
工程名称
施工单位
验收工序名称
管道焊接前验收
验收工序施工单位
下道工序名称
管道焊接
下道工序施工单位
序号
移交/检查项
检查情况
1
焊接工艺评定报审
2
材料报验3焊条焊来自报验4焊工考试合格
5
长度、壁厚、坡口进行抽查
6
检查组对、点焊质量及组对间隙
7
检查根层焊缝质量
8
不锈钢、钛及钛合金等材料,应按规范进行光谱检测。
NBT47014制作的焊接工艺评定
机械科技有限公司预焊接工艺规程表一:(pWPS) 1-1续表一:1-2焊接工艺评定报告表二:1-1续表二:2-2续表二:2-3焊接试板试件施焊及焊缝外观检查记录工艺评定编号:PQR013 NO:记录员:日期:年月日检验员:日期:年月日手机震动,来一条微信消息,他说:“我开好房间了,等你!他们都说你技术好,我想试试真假。
真的,我平时对你也不错吧,你可不能让我干等着呀。
”她回:“那好吧,你先等我,我在家里,先洗个澡,换身衣服吧。
”半个小时后,她问:“你在哪里开房?”“欢乐斗地主,电信一区,12号房间,不见不散哦。
”“给老娘滚!”当然,以上是个笑话。
不过,近日成都一家燃气公司也发生了一件类似的事情,董事长在微信里发了一个六十块钱的红包,三名员工一时手痒,按耐不住诱惑,结果伸手一抢纷纷中招:工作时间玩手机,罚款五百!在面对记者采访时,董事长表示:“我为了了解大家的思想动态,所以加入了员工的微信群里。
”贵董事长显然忘记了,微信是一款私人社交APP,主要用于朋友间的情感交流,如果谈工作,我们有OA或IMO等专门的办公协作软件。
如果公司实在不成气候,一时没有使用这样的专业应用程序,也应当提前与员工约定,公司把QQ或者微信当做办公交流的专用软件。
没有事先的约定,董事长从微信里冒出来,就是以“朋友”的身份,而非“老板”的身份。
朋友发红包,抢还是不抢呢?朋友上班抢红包,罚还是不罚呢?显然,天真的员工把董事长当做了朋友,所以抢了红包,而老谋深算的董事长没有把员工当做朋友,所以罚了员工。
试探是一把双刃剑,你在试探别人的时候,往往先暴露了自己。
然而,朋友圈里的试探之风经久不衰。
最常见的试探:“清清吧,不用回。
试试吧,复制我发的消息,找到微信里的设置,通用,群发助手,全选,粘贴复制的信息发送就行,谁的发送失败了,就是把你拉黑了,你再扔掉那些尸体就OK啦!”发出这种试探信息的人,骨子里肯定极端自卑,而且平时很可能不大受待见,要不怎么老怀疑自己被朋友删了呢?像马云,我猜他一定不会纠结于自己是不是被微信好友给删了。