
双螺杆压缩机常见故障振动频率分析
描述:双螺杆压缩机是海上石油平台的重要设备之一。由于双螺杆压缩机组结构相对复杂,包含轴承、齿轮、螺杆等结构部件,造成机组振动信号中往往包含多种特征 频率,对采用振动监测实现双螺杆压缩机故障诊断增加了难度,无...
摘 要:双螺杆压缩机是海上石油平台的重要设备之一。由于双螺杆压缩机组结构相对复杂,包含轴承、齿轮、螺杆等结构部件,造成机组振动信号中往往包含多种特征 频率,对采用振动监测实现双螺杆压缩机故障诊断增加了难度,无法有效地提取和区分各故障频率。本文总结双螺杆压缩机常见且产生较复杂故障频率的机械故障, 分析这些故障的振动频谱,提取频谱中频率特征,最后对比和总结故障频谱特征,进而找出区分每一种故障频率的特征,为振动监测实现双螺杆压缩机的有效诊断提供帮助。
1 前言
双螺杆空气压缩机是海洋石油平台的重要设备之一,主要供仪表设备用气和公共用气等,与平台的其它系统有着密切的联系。在平台高效正常的生产过程中,保证双螺杆压缩机的正常运行已成为日常监测维护的重要工作之一。
双螺杆压缩机具有可靠性高、动平衡强、占地面积小、容积效率高、结构简单等优点。双螺杆压缩机是由相互啮合的阴阳螺杆,在壳体内按一定传动比以相反方向转动,通过减小工作容积对气体进行压缩。
一个完整的双螺杆压缩机组包括原动机(电动机)、传动机构(皮带传动或联轴器)和双螺杆压缩机。这样整个机组就包含轴承、齿轮、螺杆、电机转 子甚至皮带等较多易产生振动的部件,因此在机组振动频谱中多夹杂这些部件产生的正常振动频率或异常频率。由于振动监测是对机械设备进行状态监测和故障诊断 最常用的监测方法,因此通过振动监测实现对双螺杆压缩机组的诊断,需要提取和分析常见故障的振动频谱。双螺杆压缩机组的振动测点布置图如图1所 示。根据双螺杆压缩机组的结构及多年的经验总结出压缩机常见且故障频率容易混杂的故障形式包括:轴承故障、电机转子条故障、齿轮故障、螺杆故障等。下面分 别对各种故障的振动特征进行分析。
2 常见故障的振动特征
2.1轴承故障
轴承作为易损件,其常见的失效方式包括磨损、疲劳、断裂等。当轴承元件的工作表面出现局部缺陷时,会以一定的通过频率产生一系列的宽带冲击和 冲击衰减响应。通过现场的监测总结双螺杆压缩机轴承常见的故障包含轴承早期故障、轴承磨损、轴承严重故障等。轴承早期故障、轴承磨损、轴承严重故障 频谱图分别如图2中a、b、c所示。根据以上故障频谱图可以总结此类故障的频谱图特点,如表1所示。
包络分析是诊断轴承早期故障最有效的方法,包络谱中出现轴承故障频率一般为早期轴承故障;如果包络谱和速度谱中出现明显的轴承故障频率 及其谐波,那说明该轴承故障程度较为严重,时域波形甚至出现严重冲击,根据幅值大小可判定是否更换轴承。图2c显示加速度包络总值和速度值较高,说明轴承 故障严重且需要立刻更换轴承;速度谱中高频部分出现轴承缺陷频率是由于轴承磨损及运行状况较差引起的高频振动。
2.2 电机转子条故障
转子是电机重要的旋转部件之一,较易出现故障。三相异步电动机常有4、6等条转子,科学技术与工程投稿因此电动机振动频谱中常伴有4倍或6倍等工频的转子条频 率。但当转子松动时,振动频谱中就会出现以工频谐波为中心的边频带;当转子条断裂时,振动频谱中出现转子条通过频率及其谐波。转子条松动频谱图如图3所 示。电机工频为50 Hz,由于电机转子条出现气隙不均或松动,造成频谱图中出现三倍工频150 Hz的波峰并激起其变频带。
2.3 齿轮故障
双螺杆压缩机驱动端一般安装一副增速齿轮或在非驱动端安装传动齿轮,其作用是传输动力并调节螺杆间的间隙及分配。齿轮的振动特性与传动特性有关。由于齿轮轮廓加工工艺、配合、材质等因素影响,齿轮啮合往往伴随着磨损等现象。无论齿轮处于正常状况还是异常状况,齿轮传动过程中齿轮啮合刚度 就会发生变化,齿轮的刚度变化取决于齿轮的重合系数和齿轮类型。而齿轮的刚度变化频率即为齿轮啮合频率,在齿轮正常或异常状态下齿轮的振动水平会发生变 化。齿轮啮合频率计算公式
f = z1=z2 (1)
式中 n1——主动轮转速
n2 ——从动轮转速
z1——主动轮齿数
z2——从动轮齿数
齿轮常见故障包含齿轮磨损、齿轮偏心、齿轮断裂等,其中齿轮磨损最为常见。齿轮故障常引起较高齿轮啮合频率并激起以啮合频率为中心的变频带。 除此之外,如齿轮偏心还会造成转子1倍工频的振幅增加等。齿轮啮合不良频谱图如图4所示。电机转速2980转/分,齿轮齿数31,由此可得齿轮啮合频率为 1539 Hz,由图4可看出与齿轮啮合频率基本一致,幅值稍高并有谐波出现。
2.4 螺杆故障
螺杆是双螺杆压缩机的核心部件之一,又分为阳转子和阴转子。每个转子两端都有减摩轴承支撑,其中阳转子通过喷油在阳转子表面形成油膜驱动阴转 子,实现转子的相互啮合。由于机组运行过程中极易受到轴承游隙、转子润滑、气动压力、转子平行度等因素的影响,造成阴阳转子啮合不良等现象。阴阳转 子啮合在传动形式上与齿轮传动类似,因此在阴阳转子因故障等原因激起的振动特征与齿轮传动一样。如某台螺杆压缩机,阳转子实际旋转速度为6855 rmp,阳转子4牙螺纹,理论计算转子啮合频率为457 Hz,与振动频谱图5中振动频率吻合并伴有谐波。
为了获得准确的螺杆啮合频率需要得到正确的螺杆转速,这是确定螺杆啮合频率的关键。由于螺杆压缩机结构差异,某些螺杆压缩机采用电机直接驱动 阳转子,也有电机经增速齿轮带动阳转子的情形。在不清楚这两种结构的差异的情况下往往造成理论计算结果与实际监测提取的啮合频率产生较大误差,最终无法得 出正确的诊断结果。
2.5 故障频谱特征对比
经过以上对轴承故障、螺杆故障、齿轮故障等造成的振动频谱分析,得出每种故障的故障频率特征。为此,总结常见故障复杂振动频谱的特征对比如表2所示。
3 总结
经过对双螺杆压缩机常见零部件振动频谱的特征分析,总结出各故障频谱的频率特征,对于提取和区分某种故障频率提供了帮助。同时辅以参照螺杆压缩机的振动幅值大小、往常振动大小等多方面因素,可以最终实现对螺杆压缩机的有效监测与诊断。
双螺杆挤出机的振动原因及解决办法

第 1 页 共 2 页 双螺杆挤出机的振动原因及解决方法
双螺杆挤出机在运转过程中,显现一些故障是在所难免的,例如机身发生振动,我们只需要了解这些振动现象的原因就可以针对性的提出解决方法。它的振动原因紧要是生产原材料子中有粒料、螺杆或筒体磨损严重、传动箱内轴承等传动零部件损坏、传动销变形或被剪断等等。在文章中,我针对双螺杆挤出机的振动原因及解决方法,以及它的安全管理章程这两方面来给大家介绍一下。
双螺杆挤出机的振动原因及解决方法:
双螺杆挤出机属于转动设备,机组振动是不行躲避的。但设备过量振动可能会引起传动系统的轴承、齿轮磨损加速、疲乏失效加快,从而引起设备故障,无法正常运行。一起来看看它振动的原因吧:
1、生产原材料子中有粒料
由于螺杆与筒体间隙较小,所以在螺杆前段物料未熔化时,容易产生振动。紧要表现为机组机头部位振动较大,由于振动是螺杆传导过来的,所以传动系统及电机振动较小。此现象的解决方法紧要是通过在满足工艺要求的条件下,提高挤出机各区温度,加快塑料的熔化速度。
2、螺杆或筒体磨损严重
挤出机螺杆在筒体内处于悬臂状态,如筒体安装不水平、不同 第 2 页 共 2 页 心或开机过程中没有及时喂料,均会导致螺杆与筒体显现摩擦,导致磨损,使机组产生振动,严重时可能导致螺杆与筒体卡住。紧要表现为机组筒体振动较大,且筒体内跟随着摩擦声或其他杂音。通过更换螺纹元件或磨损筒体可解除此现象。
3、电机、传动箱内轴承等传动零部件损坏
挤出机电机及传动箱内轴承、齿轮等零件磨损间隙增大,或润滑情形不良时,均会产生振动。机组传动箱内设计两组止推轴承组及四口滚针轴承,由熔体压力引起的反作用力将近全部由这几口轴承承当,所以这几口轴承磨损较快。在磨损初期,由于轴承间隙变大,产生设备振动及杂音,如不及时更换,可能使轴承碎裂,导致其他部件损坏。
4、传动销变形或被剪断
为了保护传动部件,双螺杆挤出机对轮传动一般选用尼龙销,在运转中由于扭矩较大,销子常常变形或被剪断,引起设备振动。紧要表现为电机及传动箱振动较大,但电机轴承及齿轮箱内没有杂音,更换尼龙销后即可恢复正常。
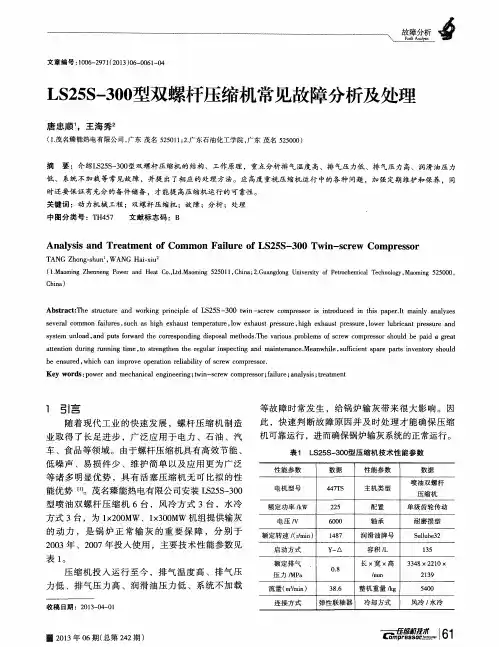
LS25S-300型双螺杆压缩机常见故障分析及处理
故障分析 F t Analysis
文章编号:1006—2971(2013)06—0061—04
LS25S一300型双螺杆压缩机常见故障分析及处理
唐忠顺’,王海秀
(1.茂名臻能热电有限公司,广东茂名525011;2.广东石油化工学院,广东茂名525000)
摘要:介 ̄LS25S一300_ ̄双螺杆压缩机的结构、工作原理,重点分析排气温度高、排气压力低、排气压力高、润滑油压力 低、系统不加栽等常见故障,并提出了相应的处理方法。应高度重视压缩机运行中的各种问题,加强定期维护和保养。同 时还要保证有充分的备件储备,才能提高压缩机运行的可靠性。 关键词:动力机械工程;双螺杆压缩机;故障;分析;处理 中图分类号:TH457 文献标志码:B
Analysis and Treatment of Common Failure of LS25S-300 Twin-screw Compressor
TANG Zhong—shun ,WANG Hai—xiu (1.Maoming Zhenneng Power and Heat Co.,Ltd.Maoming 525011,China;2.Guangdong University of Petrochemical Technology,Maoming 525000, China)
Abstract:The structure and working principle of LS25S一300 twin-screw compressor is introduced in this paper.It mainly analyzes
several common failures,such as high exhaust temperature,low exhaust pressure,high exhaust pressure,lower lubricant pressure and system unload,and puts forward the corresponding disposal methods.The various problems of screw compressor should be paid a great attention during running time,to strengthen the regular inspecting and maintenance.Meanwhile,sufficient spare parts inventory should be ensured,which can improve operation reliability of screw compressor.
螺杆式空气压缩机运行常见故障分析及处理

螺杆式空气压缩机运行常见故障分析及处理
摘要:螺杆式空气压缩机是一种高速旋转容积式压缩机,它减少了工作量并压缩了气体。它有两个高速旋转螺杆转子,没有其他运动部件,一个旋转式压缩机(如离心压缩机)。螺杆式空气压缩机具有振动小,噪音低,效率高,无易损件,单级压比大,运行管理成本低的机器和往复式压缩机(如活塞式压缩机)的优点。
关键词:螺旋杆空气压缩机、故障分析
引言
1设备工作原理
螺杆式空气压缩机的工作过程分为四个过程:吸入,密封和输送,压缩和排气。压缩机通过进气过滤器吸入环境空气,使其进入压缩机主体,阴阳转子移动来改变主机的音量,同时,腔室内部连续喷射油,润滑并冷却产生热量的螺杆。石油和天然气混合物,加热和增压的油气混合物通过排气止回阀进入油分离器,主机腔中的大部分油与油分离器中的压缩空气分离,然后冷却并返回主机进行回收。当空气分离器中的空气达到要求的最低压力时,最小压力阀打开,高温压缩空气进入后冷却器进行冷却,并获得我们需要的压缩空气。
2.有油螺杆式空气压缩机的故障分析与排除
2.1螺杆式空气压缩机工作状态。
2.1.1温控阀故障。温控阀的作用是控制螺杆空压机润滑油的温度。当油温低于设定的临界值时,油不会通过油冷却器回流注入主机,当油温逐渐升高,直至超过设定的临界值时,温度控制阀打开,让润滑油通过,油冷却器冷却后再循环至主机。
2.1.2冷却水温过高、冷却水流不足、冷却器芯子堵塞。为了在冷却器中长时间保持良好的传热效果并延长冷却器的使用寿命,必须使用清洁的冷却水。具体要求如下:冷却水应接近中性,即氢离子浓度的pH值应在6.5--9.5之间。有机物质和悬浮的机械杂质应低于25 mg / L,临时硬度Q100(硬度10相当于1升含有10毫克CaO或7.19毫克氧化镁的水),冷却水的温度应为Q30°C;如果高于32°C,则应分别设置进出水管的空冷和油冷,并且不能串联,流入压力应大于或等于0.2MPa且小于0.5MPa。根据运行情况,及时清洗管壳工艺,清洗冷却器芯翅,必要时降低水温,增加冷却水流量。
螺杆压缩机出口消音器震动原因分析及消减措施

1
螺杆压缩机出口消音器震动原因分析及消减措施
通过有限元分析,对螺杆压缩机出口消音器的振动及进行原因分析,并制定消减措施。
一、引言:
某石化廠螺杆压缩机是由日本神户制钢制造,型号:KS50LMZ,功率1670kw,介质为高纯度丁二烯。工艺参数如下:
该机运行伊始,位于压缩机下部的出口消音器振动烈度为69mm/s,该机运行一个月左右,用于固定出口消音器的弹簧支架U型抱夹断裂,安装螺栓螺纹破坏。消音器结构如下图:
二、振动原因分析
作为容积式压缩机的间歇排气是诱发消音器振动主要的原因。螺杆压缩机的间歇排气主要带来两方面的问题:气流脉动和噪音。气流脉动所引起的振动以及排气的噪音与压缩介质相关,密度越高振动和噪音越大。消音器是螺杆压缩机抑制气流脉动和噪音的重要设备。由于螺杆压缩机的排气复杂,流场紊乱,消音器的合理设计方可起到应有的作用。
根据现有的工况及消音器的结构,进行有限元分析。其中压缩机的气体按照丁二烯,排气压力按0.43MPaG,排气温度按92℃进行分析。所得到的结果如下:
从上述结构可以看出,第1腔室的气流流场较为紊乱,第2腔室相对平稳。第1腔室出现多个涡流。涡流较易产生振动。这与实际测量的第1腔室振动的2 结果较为吻合。
因此,初步判断消音器振动主要由于螺杆压缩机的气流脉动(固有)和紊乱(涡流)造成的。相应的解决也主要从减少气流脉动和导流的方式入手。由于消音和振动相互影响的,通过振动能够将部分声音的能量转化为热能。降低脉动和导流虽然有利于减少振动,但也降低了声能的转化,因此可能会带来噪音略微增加的负面效果。
三、解决措施
根据上述结果,需要采取两方面的措施:
1、在消音器入口的法兰处加流型调整器(多孔板,厚度20-25mm,孔板名义内径为381mm,小孔直径51mm,小孔个数为35,开孔率59%),参数如下图所示:
表1流型调整器参数
压缩机振动分析范文

压缩机振动分析范文
压缩机振动分析是对压缩机运行过程中的振动进行监测和分析,以评估其运行状态和性能,并采取相应的维护措施。本文将从压缩机振动产生的原因、振动的类型、振动分析的方法、常用的振动监测工具和振动分析的应用等方面进行详细介绍。
一、压缩机振动的原因
1.不平衡:压缩机的转子存在不平衡导致振动,例如转子不良对称、转子轴不中心等。
2.不对中:压缩机的驱动装置与压缩机轴线不重合导致振动,例如电机与压缩机轴线不平行。
3.轴承故障:轴承损坏或润滑不良导致振动,例如轴承松动、轴承磨损等。
4.联轴器故障:联轴器传递的力矩不均匀或故障导致振动,例如联轴器松动、联轴器弯曲等。
5.动力系统故障:动力系统的故障导致振动,例如齿轮间隙过大、传动带松动等。
二、振动的类型
1.轴向振动:沿着轴线方向的振动。
2.径向振动:垂直于轴线方向的振动。
3.弯曲振动:压缩机轴的弯曲引起的振动。
4.旋转振动:与转子旋转频率相关的振动。 5.不对称振动:不均匀的振动。
三、振动分析的方法
1.振动幅值测量:通过振动传感器测量振动的幅值,常用的单位是毫米或微米。
2.频谱分析:通过傅里叶变换将振动信号转换为频谱图,能够分析振动信号中的频率成分和能量分布。
3.包络分析:将振动信号进行包络分析,能够提取出振动信号的特征频率和振幅。
4.相位分析:通过测量不同测点的振动信号相位差,分析振动信号传递和相互作用的情况。
四、常用的振动监测工具
1.振动传感器:用于测量振动信号的传感器,包括加速度传感器、速度传感器和位移传感器。
2.数据采集仪:用于采集振动传感器的信号,并进行振动信号的处理和分析。
3.振动分析仪:集成了振动传感器和数据采集功能,并能够进行振动信号的实时监测和分析。
五、振动分析的应用
1.故障诊断:通过分析振动信号的频谱和特征频率,可以判断压缩机是否存在故障,并确定故障的类型和位置。 2.预防性维护:通过定期进行振动分析,可以及时发现潜在的问题,采取相应的维护措施,减少停机时间和维修成本。
螺杆压缩机常见故障、原因及消除方法

螺杆压缩机常见故障、原因及消除方法
序号 故障现象 产生的原因 排除方法
1 压缩机不能启动 1、 排气压力高
2、 排气止回阀泄漏
3、 机内积油或液体过多擦
4、 能量调节未在零位
5、 部分机械磨损
6、 压力继电器故障或调定压力过低 1、 打开吸气阀,使高压气体回到低压系统
2、 检查止回阀,并修理
3、 用手盘联轴器,将机腔内积液排出
4、 卸载复原至0%
5、 拆卸检修、更换、调整
6、 同上
2 压缩机启动后短时间振动,然后稳定 1、 吸入过量的润滑油或液体
2、 压缩机积存油而发生液击 1、 停机用手盘车将液体排出
2、 将油泵手动启动,一段时间后再启动压缩机
3 压缩机启动后连续振动 1、 机组地脚螺栓未紧固
2、 压缩机与电动机轴线错位偏心
3、 联轴器平衡不良
4、 压缩机转子不平衡
5、 机组与管道的固有振动频率相同而产生共振 1、 将垫块塞紧垫实,拧紧地脚螺栓
2、 重新校正联轴器与压缩机的同心度
3、 重新校正平衡
4、 检查并重新调整
5、 改变管道支撑点的位置
4 压缩机无故自动停机 1、 高雅继电器动作,切断电路
2、 油压差继电器动作
3、 油温继电器动作
4、 精滤器压差继电器动作
5、 控制电路失灵
6、 过载 1、 检查并调整高压继电器
2、 检查并调整
3、 检查并调整
4、 拆开并清洗精滤器,然后调整
5、 检查并修理控制电路元件
6、 检查过载原因,设法减小负载
5 压缩机在运转中有异常响声 1、 转子内有异物
2、 止推轴承磨损破裂
3、 运转连接件松动
4、 油泵气蚀
5、 滑动轴承磨损,转子与机壳磨损 1、 检查并修理压缩机和吸气过滤器
2、 更换
3、 拆开检查,更换键或紧固螺栓
4、 检查并排除气蚀原因
5、 检修或更换滑动轴承
6 能量调节机构不动作或不灵 1、 四通阀不通或控制回路故障
2、 油活塞间隙过大
3、 油泵油路或接头不通
双螺杆泵异常噪声及振动的常见原因
双螺杆泵异常噪声及振动的常见原因
双螺杆泵结构采用双吸式,螺杆两端处于同一压力腔中,轴向力可以自行平衡,因此双螺杆泵输送液体比较平衡,无脉动、震动小、噪音低,如果正常工作中突遇噪声异常或振动,那么一定是出现什么问题,首先要切断电源,停机分析故障原因,那会有哪些原因呢?现介绍一下。
1、装备不妥当,紧固件松动。
首先检查泵组是否装备严谨,这一点在泵厂就应该注意,运输到现场后首先检查下,然后在安装到工况中。
2、泵轴与电机轴不同心,已弯曲。
双螺杆泵也是通过联轴器将泵轴和电机轴连接的,当轴不同心时,联轴器会干磨,泵也会间断输液,造成泵腔不饱液,产生噪声及振动。
3、吸油管太细或太长,阻力变大。
双螺杆泵的自吸要克服进口管路的阻力,才能将液体吸过来,太细或太长,进口管路的阻力就变很大,泵自吸吃力,会产生振动或噪声。
4、排油管阻变大。
检查排油管或安全阀是否有堵塞的情况,如果有,出口管路会阻力上升,泵的电机功率不能满足出口的总压力,会发生泵组振动或异常噪声的出现,严重的还会烧坏电机。
5、管路漏气。
管路漏气会导致汽蚀的出现,所以会振动或噪声大。
双螺杆压缩机的常见故障及对策
龙源期刊网
双螺杆压缩机的常见故障及对策
作者:贾希东
来源:《中国化工贸易·中旬刊》2017年第07期
摘 要:双螺杆压缩机是石油化工业粉末和颗粒运输的关键设备,也是回收含烃气体系统的重要设备。主要功能是提供动力和压缩气体进行运输。为确保双螺杆压缩机的稳定性,长周期运行,日常检查维修工作。由于双螺杆压缩机的部件等部件越来越多,导致双螺杆压缩机故障发生的相对较多,本文介绍了双螺杆压缩机的工作原理,并分析过程中引入的常见问题,采取相应措施,确保生产过程中压缩机的稳定运行。
关键词:双螺旋压缩机;故障;对策
双螺杆压缩机在中国石油化工企业应用范围广泛,主要用于气体压缩工作,以满足生产需要。双螺杆压缩机可以分为三个步骤:抽吸、压缩和排气,转子在空腔中的旋转,每对彼此接合。双螺杆压缩机可分为以下的步骤:齿轮完成相同的工作循环。[1]其基本工作原理是:通过一对啮合转子在这种情况下,按照一定的传动比,在相反的旋转方向上,通过改变工作体积,使气体压缩。当转子开始在空腔中旋转时,当齿的一端彼此接合时形成V形齿间体积,并且该体积随着转子的旋轉而逐渐增加,其中一定的真空形成齿轮体积与吸气口成正比齿间间隙膨胀,当齿轮之间的体积达到最大值时,齿轮之间的体积此时打开进气口,这个阶段直到吸入结束,进入压缩状态,随着转子旋转,齿轮啮合,压缩机依次完成吸力,压缩,排气,膨胀这个过程,往复循环。
1 双螺杆压缩机的常见故障
1.1 压缩机的机组排气温度高
压缩机单元的冷却液液位过低。通常情况下,应从油显微镜上看到冷却液的存在。但容量不能超过一半。冷却液液位过低,单元冷却效果不好,排气温度高;可能是由于油污器较脏,冷却液性质受到影响,冷却效果不能满足要求;可能会有油过滤芯堵塞,温度控制阀部件损坏,冷却液不能平稳压缩机的温度过高;或切断电磁阀的内部部件损坏,不能正常使用。或环境温度过高,导致入口温度超过规定值、温差、排气温度升高、温度传感器测量误差或测量不准确,导致排气温度测量值高于实际值。这些原因将导致压缩机排气温度升高超出规定范围。
7777螺杆压缩机振动值标准
螺杆机振动标准
7777螺杆压缩机振动值标准
一、振动幅度
振动幅度是指设备或部件在振动过程中,振动位移或振动速度的最大值与最小值之差,也称为振幅。对于螺杆压缩机,振动的幅度通常以其峰值或有效值来表示。振幅的大小是评价压缩机运行稳定性和可靠性的重要指标之一。一般来说,正常的振动幅度范围应在0.05mm以下,超过此范围则可能对压缩机产生不利影响,需要进一步检查和调整。
二、振动频率
振动频率是指设备或部件在单位时间内振动的次数,通常以赫兹(Hz)为单位表示。对于螺杆压缩机,由于其工作原理和机械结构的特点,其振动频率一般较低,通常在10-30Hz左右。如果发现压缩机的振动频率过高或过低,可能表明压缩机存在故障或机械问题,需要进行检查和维修。
三、振动方向
振动方向是指设备或部件在振动过程中,振动的最大位移方向。对于螺杆压缩机,其振动方向一般与压缩机轴线方向垂直。如果发现压缩机的振动方向出现偏差或异常,可能表明压缩机存在轴向或径向不对中等问题,需要进行调整和修复。
四、振动稳定性
振动稳定性是指设备或部件在连续工作时,其振动幅度、振动频率和振动方向是否保持稳定。对于螺杆压缩机,其振动稳定性应该保持良好。如果发现压缩机的振动稳定性较差,可能表明压缩机存在机械故障或工作异常,需要进行检查和维修。同时,为了保持压缩机的良好运行状态,应该定期对压缩机进行检查和维护,确保其正常运转。
螺杆压缩机排气管振动分析及解决方法
螺杆压缩机排气管振动分析及解决方法
摘要:压缩机强烈的管道振动会使管道附件特别是与管道相连的部件连接松动,轻则引起泄漏,重则由破裂引起爆炸;引起零件的疲劳破坏,降低整个装置的疲劳寿命。为保证压缩机的安全运行,有必要对管道振动的机理进行分析和研究。
文/张占义
1、排气管振动的原因
压缩机强烈的管道振动会使管道附件特别是与管道相连的部件连接松动,轻则引起泄漏,重则由破裂引起爆炸;引起零件的疲劳破坏,降低整个装置的疲劳寿命。为保证压缩机的安全运行,有必要对管道振动的机理进行分析和研究。管道内流体流速过快产生湍流边界层分离而形成涡流,会引起振动。管道系统的振动主要是由机械振动、管道内部介质脉动以及支吊架安装不当引起。
使用测振仪对某型号移动式螺杆机进行测试,发现其在空载时运动比较平稳,振动轻微;当对移动机加载测试时,振动剧烈,由振动产生的噪声也比较厉害,由此可以肯定该压缩机的管道振动主要是由气流脉动引起的。
2、对排气管进行模态分析
图1为排气管的实体造型图。此排气管是从压缩机主机出来到油气分离器中间的一段,材质为普通碳钢,弹性模量为210GPa,泊松比为0.28,密度为7800kg/m2。管外径是89mm,管壁厚为4.5mm,管的弯角为90°。
2.1 排气管内部流体的运动轨迹
针对排气管的振动问题,用Solidworks 软件对排气管进行实体建模,然后导入内部模块Flow
simula—tion进行排气管内部流场的模拟。对模型加上封盖沿中心线剖分后,进行计算域和流体子域的限定,插人流体的边界条件:入口的体积流量Q为20m3/min,化成软件默认的单位m3/h后的数值为0.33,气体的流动状态假设为均匀流动,按理想气体状态进行处理;出口进行静压处理,从而得出排气管内部流体的流动轨迹如图2所示。
从上图可以看出,在管道的拐弯处由于受到内部气流的冲击压力较大,在直管部分气流相对平稳,所以管道拐弯处的压力脉动是引起管道频率变化的主要因素。