
各种回收氨方法比较
各种回收氨方法比较
摘要:详细介绍了目前应用较多的饱和器法生产硫铵弗萨姆法生产无水氨和水洗氨蒸氨和氨分解三种氨回收工艺的工艺流程,并对三种工艺进行了经济比较。
炼焦煤在焦炉干馏过程中,煤中的元素氮大部分与氢化合生成氨,小部分转化为吡啶等含氮化合物,他们随煤气从炭化室逸出。氨的生成量相当于装入煤量的 0.25%~0.35%,粗煤气中的含氨量一般为6~9g/m3。氨是化工原料,又是腐蚀介质,因此必须从焦炉煤气中脱除。从煤气中回收氨有双重意义,首先可将氨制成化肥,其次从净化煤气的观点出发,在焦炉煤气回收粗苯之前,必须将煤气中的氨脱除,以防止以氨为媒介
的腐蚀性介质进入粗苯回收系统而造成设备的严重腐蚀。
对于氨的脱除,目前我国广泛采用的有三种不同类型的工艺,即生产硫铵、无水氨和氨分解等工艺。硫铵工艺所得硫酸铵的国家标准见下表。
硫酸铵的国家标准
名 称 指 标
一级品 二级品 三级品
氮含量(以干基计),% ≮21 ≮20.8 ≮20.6
水分,% ≯0.1 ≯1.0 ≯2.0
游离酸≯≯0.2 ≯0.3
(H2S4O) ,% 0.05
粒度(60目筛余量),% ≮75 - -
颜色 白色或微带颜色的结晶
生产无水氨工艺所得的无水氨主要用于制造氮肥和复合肥料,还可用于制造硝酸、各种含氮无机盐及有机物中间体、磺胺药、聚氨酯、聚酰胺纤维和丁腈橡胶等。此外,还常用作制冷剂。氨分解工艺所产生的废气送入鼓风机前的吸煤气管道,但该工艺装置无产品回收。
1 硫铵生产工艺
生产硫铵是焦炉煤气净化工艺流程中回收氨的传统方法。我国20世纪60年代以前建成的大中
型焦化厂均采用半直接法鼓泡型饱和器生产硫铵,该工艺的主要缺点是设备腐蚀严重,硫铵质量差,煤气系统阻力大。在宝钢一期工程的建设中,我们引进了酸洗法生产硫铵工艺,它是由酸洗、真空蒸发结晶以及硫铵离心、干燥、包装等三部分组成。与饱和器法相比,由于实现了氨的吸收与硫铵结晶分离的操作,以获得优质大颗粒硫铵结晶。酸洗塔结构为空喷塔,煤气系统阻力仅为饱和器的1/4,煤气鼓风机的电耗可大幅度下降。采用干燥冷却机将干燥后的硫铵进一步冷却,防止结块,有利于自动包装。鞍山焦耐院将此工艺经改进后用于天津煤气二厂,装置投产后已通过了技术鉴定。在宣钢和北焦的建设中,我们引进了间接法饱和器生产硫铵工艺,该工艺是从酸性气体中回收氨,其硫铵的质量比饱和器法
好,但因在较高温度(100℃左右)下操作,对设备和管道材质的要求高,加之饱和器尺寸并不比半直接法小,因此投资高于半直接法。在杭钢焦化厂,我们将此工艺用于蒸氨塔后氨汽生产硫铵,并已正常投产。除上述方法外,鞍钢二回收从法国引进的二手设备喷淋式饱和器,以代替半直接法的鼓泡型饱和器。喷淋式饱和器的特点是煤气系统阻力较小,设备尺寸可相对减小,硫铵质量有所提高。国内已有不少厂家用其代替老式的鼓泡型饱和器。
但是,不管采用那种生产硫铵的工艺,从经济观点分析,其共同的致命缺点是硫铵的收入远远不够支付其生产费用。下面重点介绍一下酸洗法和喷淋式饱和器生产硫铵的工艺。
(1)酸洗法生产硫铵工艺。酸洗法硫铵生产工艺
由氨的回收、蒸发结晶与分离干燥等3部分组成。其工艺流程见图1.
如图1 所示,煤气自下而上经过酸洗塔,在酸洗塔分上下两段,均用含游离酸2%~3%的硫铵母液进行喷洒,煤气中的氨即与硫酸结合生成硫铵,从酸洗塔顶逸出煤气经除酸器分离出酸雾后送入煤气总管。
用泵将母液循环槽中的硫铵母液抽送至结晶槽,结晶槽的母液用循环泵抽出,经母液加热器加热后送入真空蒸发器,蒸发器在(绝压)11kPa压力和48℃下工作,母液因真空蒸发而浓缩,浓缩后的过饱和溶液经中心管自流至结晶槽底部。含有小颗粒结晶的母液在结晶槽中部经循环泵抽出大量循环,使结晶不断长大,几乎不含结晶的母液在结晶槽上部溢流至满流槽,再用泵送回母
液循环槽。大颗粒结晶沉积在结晶槽底部用浆液泵送往供料槽。蒸发器的真空是用二级蒸汽喷射造成的,蒸汽喷射器使用0.7MPa的中压蒸汽。从蒸发器上部出来的汽体经第一凝缩器与第二凝缩器冷凝后排往热井。
含有大颗粒结晶的硫铵母液在供料槽内进行沉降分离,上部清液溢流回结晶槽,底部含有50%结晶的母液进入离心机,滤液经滤液槽后再返回结晶槽。硫铵结晶采用带冷风的干燥冷却器进行干燥、冷却。
酸洗法硫铵与老式饱和器硫铵工艺相比,有以下优点:酸洗法工艺采用空喷塔,煤气系统阻力小,约为饱和器法的1/4~1/5,使风机电耗可以大大降低;酸洗法工艺在酸洗塔内母液始终控制在不饱和状态,结晶颗粒是在真空蒸发结晶系统
内形成,由于采用了大流量的母液循环,控制了晶核的形式,并使结晶有足够的成长时间,因而,可以获得大颗粒的优质硫铵结晶。酸洗法硫铵的设备与管道均采用了超低碳不锈钢(OOCrl7Nil4Mo2),较好地解决了稀硫酸的腐蚀问题,酸洗塔可不设备品,大大减少了设备的维修工作量。我国自行设计的酸洗法硫铵生产装置,将酸洗塔由一台两段改为二台各一段的空喷塔,这样,两台可以互为备用,便于连续、稳定生产。
(2) 喷淋式饱和器法硫铵工艺。喷淋式饱和器硫铵生产工艺与鼓泡式饱和器流程基本一样,只是将喷淋式饱和器代替鼓泡式饱和器。喷淋式饱和器是将饱和器和结晶器连为一体,流程更为简化。在此流程中采用母液加热器,从结晶槽顶部一部
分母液通过加热器加热,再循环返回饱和器喷淋。在饱和器底部控制一定的母液液位,母液从满流管流入满流槽。在满流槽中除去焦油的母液流入母液贮槽。母液循环泵从结晶槽上部抽出母液,送到喷淋室的环形分配箱进行喷洒,母液循环量为15L/m3。吸收氨后的母液通过中心降液管向下流到结晶槽底部。饱和器内母液酸度控制20%~30%,结晶段的结晶体积百分比上限为35%~40%,下限为4%。晶比达到25%时,启动结晶泵抽取结晶,送往结晶槽提取硫铵。
在保证饱和器水平衡的条件下,一般饱和器母液温度保持在50~55℃,煤气出口温度44~48℃。喷淋式饱和器的阻力一般为1000~2000Pa,为旧式鼓泡型饱和器的1/5~1/4。饱和器后的煤气含氨可达到30~50mg/m3。其流程见图2。
图2 喷淋式饱和器法生产硫铵工艺
喷淋式饱和器的结构有如下特点:
①喷淋室由本体、外套筒和内套筒组成,煤气进入本体后向下在本体与外套筒的环形室内流动,然后由上出喷淋室,再沿切线方向进入外套筒与内套筒间旋转向下进入内套筒,由顶部出去。外套筒与内套筒间形成旋风分离作用,以除去煤气夹带的液滴,起到除酸器的作用。
②在喷淋室的下部设置母液满流管,控制喷淋室下部的液面,促使煤气由入口向出口在环形室内流动。
③在煤气入口和煤气出口间分隔成两个弧形分配箱,在弧形分配箱配置多组喷嘴,喷嘴方向朝向煤气流,形成良好的气液接触面。
④喷淋室的下部为结晶槽,用降液管与结晶槽连
通,循环母液通过降液管从结晶槽的底部向上返,不断生成的硫铵晶核,穿过向上运动的悬浮硫铵母液,促使晶体长大,并引起颗粒分级,小颗粒升向顶部,从上部出口接到循环泵,结晶从下部抽出。
⑤在煤气出口配置有母液喷洒装置。煤气入口和出口均设有温水喷洒装置,可以较彻底清洗喷淋室。
⑥饱和器材质,国外引进的设备其材质均采用耐酸不锈钢制造,所用材料牌号为URANUS 50(法国牌号);我国引进的酸洗法酸洗塔材质为SUS316L,目前国内采用的喷淋式饱和器和母液加热器均采用SUS316L,它可使用于接触介质硫酸酸度在10%以下的设备。喷淋式饱和器结构见图3。
喷淋式饱和器结构见图3。
综上所述,喷淋式饱和器工艺综合了旧式饱和器法流程简单,酸洗法有大流量母液循环搅拌,结晶颗粒大的优点,又解决了旧式饱和器法煤气系统阻力大,酸洗法工艺流程长,设备多的缺点。其工艺流程和操作条件与现有的鼓泡型饱和器相接近,易于掌握,设备材料国内能够解决。不但可以在新建厂采用,而且更适于老厂的大修改造。
2 生产无水氨的工艺
另一种可供选择的脱氨方法是弗萨姆法生产无水氨。弗萨姆工艺是由美钢联开发的,它可以从焦炉煤气中吸收氨(半直接法),也可以从酸性气中吸收氨(间接法)。
宝钢二期工程从美国U.S.S公司引进了一套从焦炉煤气中吸收氨的弗萨姆装置,焦炉煤气导入吸收塔与磷酸铵溶液直接接触,吸收煤气中的氨,
然后经解析、精馏制取产品无水氨。该工艺的特点是利用磷酸二氢铵具有选择性吸收的特点,从煤气中回收氨精馏制得高纯度的无水氨(纯度可达99.98%)。但由于介质具有一定的腐蚀性,且解吸、精馏要求在较高的压力下操作,故对设备材质要求较高。除此之外,该工艺具有一定的经济规模限制,规模过小既不经济也不好操作。
攀钢焦化厂在引进AS法脱硫的同时引进了一套间接法弗萨姆无水氨装置,它是将脱酸塔顶的酸性气体引出送入间接法弗萨姆装置的吸收塔,用磷酸溶液吸收酸性气中的氨。由于该工艺不与煤气直接接触,几乎不产生酸焦油,与半直接法相比,酸焦油分离和处理设施可大为简化。
弗萨姆装置生产出的无水氨纯度高,产值较高,经济效益较好。由于是液体产品储运不方便。
弗萨姆法吸收氨的原理是用磷酸的一铵盐和二铵盐的水溶液从焦炉煤气中选择性吸收氨,吸收了氨的磷铵母液在再生工序的压力下用蒸汽汽提,得到含氨约20%的氨汽,再生后的磷铵母液返回吸收部分循环使用。含氨20%的氨汽经精馏得到99.98%的无水氨。这种方法由吸收、解析、精馏三个部分组成其工艺流程见图4, 吸收和再生的代表性化学反应式为:
1)氨的吸收。焦炉煤气从吸收塔底进入,吸收塔为上下两段空喷塔,吸收液与煤气逆流接触,分上下两段单独循环喷洒吸收液,上段吸收液NH3/H3PO4分子数比为1.25,在自身循环过程中吸收了煤气中的氨 ,循环液的分子数比上升为1.35,上段循环液的一部分从塔内溢流到下段作为下段吸收液的补充。下段吸收液循环吸收氨
以后,分子数比达到1.85,抽出循环量的3%送往再生工序。塔的操作温度为55℃,塔后煤气含氨可达0. lg/m3。吸收塔的阻力为1.0~1.5kPa。塔的材质为SUS304L。
2)磷铵母液的再生。吸收了氨的磷铵母液进入解析塔,先要经过预处理除油,再与解析塔底贫液换热至104℃后进入接触器。富液除油的方式采用泡沫浮选除焦油器。由于磷铵母液在吸收氨的过程中吸收了微量酸性气体(H2S, HCN, CO2等)与吸收液中的氨反应生成的铵盐,易在后工序精馏塔内造成堆积而堵塔,所以酸性气体就必须从吸收液中蒸出,这就是接触器的目的。104℃的富液在接触器中靠精馏工序来的废蒸汽加热至沸点,将溶解在吸收液中的酸性气体蒸出,这些含氨的酸性气体由接触器排出返回吸收塔,接触
器材质为SUS316L。富液经接触器后用泵经气液换热器与解析塔顶的浓氨汽换热,然后再经加热器加热至187℃后进入解析塔顶部,塔底通入直接蒸汽,塔的操作压力约为1. 4MPa。含氨气体以184℃离开塔顶,经过换热、冷却调节至131℃后进入接受槽作为精馏塔的原料。脱氨后195℃的贫液其分子数比为1.25,从塔底引出,经换热和冷却至55℃后送至吸收塔上段循环使用。
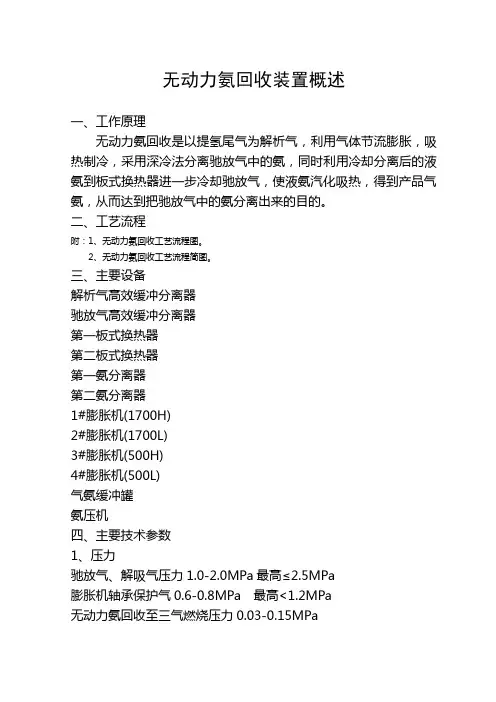
无动力氨回收装置概述
无动力氨回收装置概述
一、工作原理
无动力氨回收是以提氢尾气为解析气,利用气体节流膨胀,吸热制冷,采用深冷法分离驰放气中的氨,同时利用冷却分离后的液氨到板式换热器进一步冷却驰放气,使液氨汽化吸热,得到产品气氨,从而达到把驰放气中的氨分离出来的目的。
二、工艺流程
附:1、无动力氨回收工艺流程图。
2、无动力氨回收工艺流程简图。
三、主要设备
解析气高效缓冲分离器
驰放气高效缓冲分离器
第一板式换热器
第二板式换热器
第一氨分离器
第二氨分离器
1#膨胀机(1700H)
2#膨胀机(1700L)
3#膨胀机(500H)
4#膨胀机(500L)
气氨缓冲罐
氨压机
四、主要技术参数
1、压力
驰放气、解吸气压力1.0-2.0MPa最高≤2.5MPa
膨胀机轴承保护气0.6-0.8MPa 最高<1.2MPa
无动力氨回收至三气燃烧压力0.03-0.15MPa 气氨压力0.03-0.15MPa
膨胀机进口压力1.0-2.0MPa
膨胀机排气压力0.03-0.15MPa
2、温度
第二氨分离器出口温度 -40 — -70℃
膨胀机出口温度-60 — -85℃
气氨温度-10 — 10℃
3、流量
驰放气流量<2200 m3/h
4、液位
第一氨分离液位≤300mm
第一氨分离液位≤300mm
5、转速
1#、2#膨胀机转速≤8万/分
3#、4#膨胀机转速≤10万/分
6、气体成分
驰放气NH3≤35%
无动力氨回收出口NH3≤1%
煤制天然气硫、氨回收工艺选择
第2期(总第159期) 2012年4月 煤化工 Coal Chemical Industry No.2(Total No.159) Apr.2012
煤制天然气硫、氨回收工艺选择
徐西征,孙中辉,时丕应,刘宝银,谭小宝
(新矿集团伊犁新天煤化工有限公司,新疆伊宁835000)
摘 要对煤制天然气项目采用的副产液氨、硫磺方案和副产硫酸铵方案进行了比较,分析了副产硫酸铵
方案技术路线,讨论了该技术代替原有液氨工艺的优缺点,通过分析可知,采用克劳斯硫回收和氨法脱硫相结
合工艺比硫磺、液氨产品方案投资省、效益好。煤制天然气副产硫酸铵工艺为集成、首创的工艺,具体效果需要
在生产实践中检验。
关键词煤制天然气,硫磺,液氨,硫酸铵
文章编号:1005—9598(2012)一02—0020—03中图分类号:T054文献标识码:B
1问题的提出
新疆维吾尔自治区伊犁哈萨克自治州具有丰富
的煤炭资源和水资源,西气东输二线管道从伊犁州经
过,很多企业借此优势,建设煤制天然气项目,煤炭气
化方式大多采用固定床加压气化技术。年产20亿m。
煤制天然气采用固定床加压气化可副产1.86万t硫
磺和2.4万t液氨,硫磺可以出售给硫酸厂和化工
厂,液氨可以出售给合成氨企业和用于电厂脱硫。
以硫磺为产品的方案中,硫回收采用克劳斯工
艺,燃烧后的二氧化硫与硫化氢发生克劳斯反应生产
单质硫,克劳斯硫回收尾气时,需要配套进行斯科特
尾气处理。氨回收采用蒸氨工艺,以液氨形态回收。上
述硫回收和氨回收工艺成熟,在多家以固定床气化为
龙头的煤化工企业中得到广泛应用,但应用于伊犁煤
制天然气项目仍然存在一些问题:
(1)市场小,运费高。液氨和硫磺用途单一,产品
定价处于劣势,且伊犁地区没有下游的合成氨和硫酸
企业,硫磺和液氨需要运输到乌鲁木齐等地区销售,
2.4万t液氨每年的运费即达到1 680多万元,加上
硫磺运费,可达到2 200万元左右。
氨氮过高处理方法
氨氮过高处理方法
氨氮是水体中的一种常见污染物,主要来源于农业、工业和城市生活污水等。当水体中氨氮浓度过高时,会对水生生物产生毒害作用,破坏水生态平衡,甚至威胁人类健康。因此,寻求有效的氨氮过高处理方法至关重要。
一、物理处理方法
1. 吹脱法:利用氨氮在水中的溶解度随pH值升高而降低的特性,通过向废水中通入空气或蒸汽,使废水中氨氮由液相转移至气相,从而达到去除氨氮的目的。吹脱法适用于处理高浓度氨氮废水,但能耗较高,且易产生二次污染。
2. 膜分离技术:包括反渗透、纳滤、超滤等,通过膜的选择性透过性,将氨氮与水分子分离。膜分离技术具有高效、节能、无二次污染等优点,但膜材料成本较高,且易受污染和堵塞。
二、化学处理方法
1. 折点氯化法:将氯气或次氯酸钠通入废水中,使氨氮氧化为氮气逸出。折点氯化法处理效果稳定,适用于处理低浓度氨氮废水,但药剂费用较高,且可能产生有毒副产物。
2. 离子交换法:利用离子交换树脂上的可交换离子与废水中的氨氮进行交换,从而达到去除氨氮的目的。离子交换法具有处理效果好、可回收氨氮等优点,但树脂再生费用较高,且易受其他离子干扰。
三、生物处理方法
1. 传统生物硝化反硝化技术:通过硝化细菌将氨氮氧化为硝酸盐,再通过反硝化细菌将硝酸盐还原为氮气逸出。传统生物硝化反硝化技术具有成本低、无二次污染等优点,但处理周期较长,且易受温度、pH值等环境因素影响。 2. 新型生物脱氮技术:包括短程硝化反硝化、厌氧氨氧化等,通过优化微生物种群结构和反应条件,提高氨氮去除效率。新型生物脱氮技术具有处理效果好、节能等优点,但对操作和管理要求较高。
四、复合处理方法
为了克服单一处理方法的局限性,实际工程中常采用多种方法组合使用,形成复合处理方法。例如,可以先采用物理或化学方法预处理废水,降低氨氮浓度和毒性,再采用生物方法进行深度处理。复合处理方法可以充分发挥各种方法的优势,提高氨氮去除效率和处理效果稳定性。
合成氨驰放气组成
合成氨驰放气组成
合成氨是一种用于各种工业生产的化学品,它广泛应用于农业、制药、化工等领域。氨气是在合成氨生产过程中产生的,它是一种无色、有刺激性气味的气体,具有较强的腐蚀性和毒性。如果氨气泄漏到空气中,会对环境和人体健康产生严重的影响。因此,在合成氨生产过程中,必须采取措施控制氨气的排放。本文将介绍合成氨驰放气的组成和相关技术。
合成氨生产过程中,驰放气指的是将氨气排放到大气中或使用高温燃烧或其他方法将其处理掉的过程。合成氨的驰放气是通过反应器底部的压力调节阀控制的。当反应器压力过高时,调节阀会打开,使氨气排放到空气中。
为了控制氨气的排放,合成氨厂通常采用以下措施:
1. 采用经过改进的合成氨生产工艺和技术,以减少氨气的产生。
2. 安装氨气回收装置,将氨气收集起来,在加压下继续使用。
3. 氨气洗涤系统,通过将氨气通入含有水的洗涤器中,使氨气与水反应,形成一种安全的溶液,然后将溶液制成尿素,以供内部消费。
以上措施可以有效降低氨气的排放,降低对环境的影响。
合成氨驰放气的组成取决于以下几个因素:
1. 生产规模:生产规模越大,驰放气的量就越大。
2. 生产工艺和设备:采用不同的生产工艺和设备会对驰放气的组成产生不同的影响。
3. 氨气收集和处理过程:氨气收集和处理过程的不同也会对驰放气的组成产生影响。
根据实验数据,合成氨驰放气的成分大致如下:
1. 氨气:氨气是合成氨驰放气的主要成分,通常占总量的80%以上,它具有强烈的刺激性气味,对人体健康有严重的危害。
2. 氢气:氢气是合成氨生产中的副产物,它通常占总量的10%左右,在大气中没有直接的危害。
4. 惰性气体:惰性气体主要来自于工艺中使用的惰性气体,如氩气、氦气等,它们在大气中主要起到稀释氨气的作用。 三、合成氨驰放气的控制技术
无动力氨回收技术在合成氨厂的成功运用

24 四川化工 第13卷2010年第3期
无动力氨回收技术在合成氨厂的成功运用
王慷 (四川大学,成都,610065)
摘 要 无动力氨回收是根据氨合成驰放气中各组分间沸点的差异,通过深冷的方法使沸点高的氨首 先冷凝变为液体,从混合气体中分离出来,得到气氨或液氨产品。 关键词:无动力 回收氨膨胀制冷
I前言
在以天然气(或煤、石油等)为原料生产氨的过 程中,为维持氨合成工序中惰性气体CH 、Ar的相 对平衡,都需要从生产系统中连续排放出部分气体,
该部分气体中的氨和氢都通过普里森回收装置予以
回收;而另一部分合成气体则会在高压下溶解在液 氨中,在减压后的液氨储罐中解析出来,该驰放气中
含有氢、甲烷、氮、氩、氨等气体,没有采用无动力氨 回收前大多采用降压后以脱盐水吸收尾气中的氨,
洗涤尾气再用于转化工序辅助燃烧。由于吸收压力 低,再加之吸收不完全,使尾气中氨含量经常高达
6 ~7 ,将这部分氨拿去燃烧不仅浪费了产品氨 资源,而且还会因生成NOx造成新的环境污染;同
时,原有方法回收氨所产生的氨水浓度很低,要蒸氨 出来还需额外较多的能源,引起整个运行成本的升 高。而以无动力氨回收驰放气中氨的方法,不仅可
以提高产量、降低消耗,使尾气中的氨含量降低到
2 (根据实际气氨及尾气压力情况还可以更低)以 内,而且运行成本大为降低,因此值得去推广运用。
自贡鸿鹤化工股份有限公司于2007年底立项引入 这项技术,计划于2008年年度大修后投人生产运 行。
2无动力氨回收装置概况 2.1无动力氨回收分离原理
无动力氨回收是根据驰放气中各组分问沸点[1]
的差异(见表1)而实现氨的分离和回收的。从下表
中可以看出氨的沸点最高--33.4'C,且与其他气体
的沸点相差很远,因此通过深冷的方法使沸点高的
氨首先冷凝变为液体,液氨从混合气体中分离出来,
得到气氨或液氨产品。系统的冷量由两部分组成:
一部分是普里森来的非渗透气和驰放气膨胀制冷;
硫酸铵镁法往除氨氮[说明]
硫酸铵镁法去除氨氮 引言:目前,含氨氮废水的处理技术,有空气蒸汽气提法、吹脱法、
离子交换法、生物合成硝化法、化学沉淀法等,但均有不足之处,如
气提法能耗高、容易结垢,并且必须进行后处理,否则会产生二次污
染。用吹脱法处理高氨氮废水,其能量消耗高,产生大气污染;吹脱
法需要在pH高于的条件下才能实现,用石灰调整pH值会使吹脱塔结
垢,因此吹脱法的应用受到限制;吹脱效果还受到水温的影响;另外,
由于吹脱塔的投资很高,维护不方便,国外一些吹脱塔基本上都己停
运行。吸附法受平衡过程控制,不可能除去废水中少量的氨氮,离子
交换法树脂用量较大,再生频繁,废水需预处理除去悬浮物。生物硝
化反硝化法是现阶段较为经济有效的方法,工艺较为成熟,并已进人
工业应用领域,但该法的缺点是温度及废水中的某些组分较易干扰进
程,且占地面积大、反应速度慢、污泥驯化时间长,对高浓度氨氮废
水的处理效果不够理想;常规的化学沉淀法采用铁盐、铝盐、石灰法,
将产生大量的污泥,这些污泥的浓缩脱水性能较差,给整个工艺增加
困难。上述方法的共同不足之处是处理后的氨氮无法回收利用。基于
可持续发展观念,在高浓度氨氮废水处理方面,不仅要追求高效脱氮
的环境治理目标,还要追求节能减耗、避免二次污染、充分回收有价
值的氨资源等更高层次的环境经济效益目标,才是治理高浓度氨氮废
水的比较理想的技术发展方向。
磷酸铵镁沉淀法
1.1概述
磷酸铵镁(MgNH4PO4·6H2O)俗称鸟粪石,英文名称
struvite(magnesiumammoniumphosphate),简称MAP,白色粉末无机
晶体矿物,相对密度1.71。MAP是一种高效的缓释肥料,在沉淀过程
中不吸收重金属和有机物。此外,它可用作饲料添加剂化、学试剂、
结构制品阻火剂等。
1.2原理
磷酸铵镁沉淀法,又称化学沉淀法、MAP法。MAP法脱除废水中氨氮
的基本原理就是通过向废水中投加镁盐和磷酸盐,使Mg2+、PO43-(或
HPO42-)与废水中的NH4+发生化学反应,生成复盐(MgNH4PO4·6H2O)
蒸氨法氨回收工艺及装置简介
第32卷第6期 2Ot1年l2月 化学工业与工程技术 J ournal o/Chemical Industry Engineering Vo1.32 No.6 Dec.,2O】1
蒸氨法氨回收工艺及装置简介
李爱仙
(中国石化集团南京工程有限公司,江苏南京211lOO)
摘要:农药厂IDAN法草甘磷在碱解反应中产, 大量的含氨气体,采用中压蒸氨工艺回收氨。介绍
了低压解吸蒸氨工艺和中压蒸氨工艺各自的特点,削述了中压蒸氨工艺流程、产品质量、消耗指标、工艺
指标、主要设备,介绍r生产成本、收益情况,并进行了,分析。
关键词:含氨气体 洗氨塔蒸氨塔效益分析 节能减排
中图分类号:TQo28.1文献标识码:A文章编号:1006~7906(2011)06—0043—03
农药厂IDAN法草甘磷在碱解投料时反应产生
的氨尾气目前大部分是通过风机的进口负压吸收再
吹入母液通氨大槽中进行中和反应,母液是目前草甘
磷结晶离心后的稀母液,中和后的母液送至蒸发浓
缩;另一部分氨气是通过大槽吸收成10 ~15 (体
积分数)的氨水再出售。根据溶解法技改工作的推进
和生产工艺的要求,技改后草甘磷离心母液几乎都用
于平衡溶解系统中,由此必须首先解决碱解反应产生
的大量氨气吸收问题。现就氨回收提出工艺方案。
本项目上1套12 kt/a氨回收装置,采用连续生
产。含氨的废气在洗氨塔中用界外来的脱盐水吸收
变成氨水,然后通过蒸氨塔的汽提作用在塔顶得到
纯度较高的富氨气,再通过液氨冷凝器制取含氨
99.6%(质量分数)的液态氨送至液氨贮槽,由液氨
槽车或灌装成液氨钢瓶外运出售。
1蒸氨方案的确定
浓氨水分离方法有低压解吸蒸氨和中压蒸氨
法。中压蒸氨制取无水液氨作为产品,蒸氨废水达
标排放或回收利用。低压解吸蒸氨与中压蒸氨都是 氨水分离的解吸过程。低压解吸蒸氨主要是满足塔
底排放指标要求的含氨小于或等于100x 10一 ,塔
顶水质量分数小于或等于36 ,采用塔顶有回流、
化肥厂氨回收装置系统分析和解决方案
1 化肥厂氨回收装置系统分析和解决方案
(王柱祥商恩霞郭秀玲邵小东)
多年以来氨肥厂一直存在着废氨水、氨气排放问题,既污染了环境,又浪费了资源。如果解决好不仅能彻底解决环保问题,又能为企业带来很大的收益。这是一项双赢的事业,利国,利民,利企。我们对化肥厂氨回收的工艺特点、装置和传质机理作了全面系统地研究分析,分别开发了循环冷却喷射塔板技术、等压复合吸收塔板技术、低阻膜喷射塔板技术,分别应用于碳化氨回收、等压回收塔、铜洗再生氨回收塔、蒸氨塔。效果非常明显,几套装置的应用,彻底解决了氨外排问题。
1、碳化回收塔
碳化尾气氨回收塔是用水将碳化尾气中的氨回收下来,在吸收氨的同时,主要利用形成的氨水将CO2也吸收下来。一般要求塔顶气体指标为NH3≤0.1g/m3,CO2≤0.2%,软水的用量应确保吨氨吨水。如有联醇生产软水的用量还应更低。影响氨的回收主要有三个因素:其一是压力,压力越高越有利吸收。其二是温度,温度越低越有利于吸收。其三是吸收塔塔板的吸收效率。压力是工艺本身一定的不能改变,常见的有0.6MPa和1.3MPa碳化系统。1.3MPa尾气吸收塔软水耗量更小一些。只能从温度和塔板效率解决。吸收塔的温度控制最为关键,因为温度不仅影响氨的溶解度还影响氨的平衡分压。氨吸收是一个放热反应,氨水温度每提升10℃,氨的平衡分压上升80%以上,吸收能力则下降一倍多,这也是为什么氨回收塔都有冷却水箱进行冷却的原因。仅靠高效率的塔盘本身是不能完全解决的。应该做到采用高效率的塔盘与冷却水箱很好的结合。在吸收塔的下部,因气体中氨浓度较高,溶解量大,造成氨软温升高,因考虑用冷却将塔內热量移走,而塔上部几层塔盘氨浓度低,温升很小,没有必要加冷却。而有些厂家也加了冷却,不仅未起好作用,相反起到负作用,原因是一般进塔软水要比冷却水温度低,上部冷却水不仅未起到降温的作用,反而起到了升温的作用。结合本工段的工艺特点,我们开发的是循环冷却吸收塔盘,吸收和冷却在塔盘上一次完成。此结构与传统的泡罩塔盘相比,既能保证大通量,又能确保吸收效率。
氨制冷系统热回收利用及节能
氨制冷系统热回收及节能
氨制冷系统在运行过程中,压缩机会产生大量的高温高压氨蒸气,由冷凝器将其冷凝为高压常温液体氨,热量散发于大气中。而肉类屠宰加工厂在生产过程中,屠宰线每一道工序,时刻要用温水(30°C—40°C)对酮体及工作台进行高压冲洗,确保食品卫生和质量。随着酮体入库排酸,制冷负荷会随之增加,与屠宰量成正比关系。因此有必要进行制冷系统废热回收和利用,达到节省能源消耗,降低生产成本,还可提高制冷效率。
氨制冷系统热回收,原理简单、实用,采用卧式冷凝器,与系统中的冷凝器进行串联安装,具体做法如图所示,分为自动方式和手动方式二种。根据实际制冷工况,计算出卧式冷凝器换热(回收)面积来选择型号,并向生产厂家提出卧式冷凝器氨出口与进口直径应一致或接近,在回收过程中,冷凝器水的进口温度有(循环)时高于冷凝温度,回收热水热量则来自于氨的“气相热量”, 传热系数会降低,计算换热面积时应考虑适当加大。卧式冷凝器安装高度要高于储液器(如图)高度。
自动过程:电磁阀1关闭,电磁阀2打开,其它截止阀均为常开状态。
氨走向:来自压缩机排气→进入卧式冷凝器热交换→冷凝器→储液器。交换中如有过冷液靠自重会直接进入储液器
水走向:自来水→经过循环水泵→进入卧式冷凝器热交换→储水罐→生产用热水。
当生产不需要温水时,储水罐里的水通过循环水泵进行循环加热,供职工淋浴用水。当回收水温达到设定值时,温度控制器自动将电磁阀1打开、电磁阀2关闭,热回收停止。图中旁通阀是在电磁阀1电磁阀2发生故障时起到安全保护。
手动过程:人工将截止阀2打开、截止阀1关闭(见图左下角)即可,其它略同。
以二台6AW-12·5压缩机运转,冷凝温度,分别为30°C和32°C,蒸
发温度为—10°C,水进口温度为20°C为例,经过实际测量和热工计算,其出水温度、回收热水量和热量回收率的变化如表中所示。
在实际回收中,合理掌握热水温度,回收效果可观。从表中看出,出水温度越接近冷凝温度热回收率越高,大大分担了冷凝负荷,对制冷系统而言,意义非常。而屠宰线生产用热水,量非常大并且进口水温20°C,出水温度32°C,将有过冷液产生进入储液器,单位重量制冷量增加,节能节电一举多得。
氨氮脱除及氨回收方案
氨氮脱除及氨回收方案
1项目背景
高氨氮废水水量40m3/H,水温60~70, PH 10.5~12,氨氮浓度500左右,需要脱除至100左右。
2 设计水量、水质、气量及设计要求
2.1废水的来源
硫铵废水
2.2设计参数
废水:业主排放废水水量保持在40t/h
2.3设计氨氮废水水质参数
表2-1 设计氨氮废水进水水质一览表
序号 成份 浓度(mg/L)
1 氨氮 ≤500
2 pH 11
3 温度 ≥25
表2-2 设计氨氮废水出水水质一览表
序号 成份 浓度(mg/L)
1 氨氮 ≤100
2 pH 8~9
2.4项目目标
本项目目标为高浓度氨氮废水吹脱及回收利用。
技术考核指标:氨气回收率≥80%,回收氨气制得的氨水浓度为5%以上,处理后出水与其他废水混合,使其中的氨氮浓度尽量达标。
2.5 项目方案 本项目氨氮废水的脱除采用我们研究的新型氨氮吹脱及回收装置进行处理。项目在现有的研究基础上对传统的吹脱塔进行改进,改进吹脱塔的进水方式,塔内不设置填料,废水加压后由雾化喷头喷出,在下落的过程中与空气接触,废水中的游离氨挥发到空气中,达到脱氨的目的。增加氨气回收装置,含氨气体由水底释放,氨被水吸收制得低浓度氨水,重复利用。
具体步骤为:往废水中投加我们公司自主研发的氨氮脱除剂,将废水pH值稳定在约11,后续经过热交换器进行热交换后,由加压泵将废水提升到吹脱塔顶,加压后由雾化喷头喷出,由于液相与气相中的氨分压不平衡,在两相交界面产生传质推动力,使得废水中的游离氨由液相传质到气相,转移到空气中的氨统一收集输送到氨水制备容器中,由于氨气易溶于水,当氨气由水底释放时,便溶于水中制备低浓度的氨水,返回车间重复利用。
2.6技术优势
本项目技术优势:
1、在现有的吹脱设备在进水方面进行了改进,废水提升至塔顶经雾化喷头喷出,废水在吹脱塔内呈雾化的小液滴状态,增大了气液接触面,有利于废水中的游离氨转移到气相中,