
扩孔与锪孔
课题:3-3-3套类工件的加工方法 —扩孔与锪孔
项目三 车削套类零件
项目三 套类工件的加工——扩孔与锪孔
学习目标 : 1、了解扩孔 2、了解锪孔
项目三 车削套类零件
项目三 套类工件的加工——扩孔与锪孔
目 录
一、什么是扩孔 二、扩孔常用工具 三、锪孔
项目三 车削套类零件
引入新课: 对于一些稍大的套类工件加工中除了需要 钻孔还要进行扩孔与锪孔。 一、什么是扩孔
ቤተ መጻሕፍቲ ባይዱ
P89
Ra
2.特点:导向性好; 扩孔余量小; 无横刃; 改善了切削条件; 屑槽较浅; 钻心较厚; 图7-1 扩孔钻 强度和刚度较高; 可选择较大切削用量; 加工质量和生产率均比麻花钻高。
项目三 车削套类零件
三 锪孔
1、什么是锪孔 在工件孔口表面,用锪钻加工出一定的孔或表面称为锪扎。 2、锪孔钻的种类
a)60°锪钻
用扩孔工具将原工件孔径扩大的加工过 程称为扩孔。
项目三 车削套类零件
二、扩孔常用工具
(1)用麻花钻扩孔 用大直径的钻头将已钻出的小孔扩大。 (2)用扩孔钻扩孔
图3-4 扩孔钻和扩孔 a)扩孔钻 b)切削用量
项目三 车削套类零件
扩孔钻的特点
扩孔钻在钻孔后使用,修正钻孔中心线位 置和降低表面粗的程度值,提高孔质量的刀 具。 1.公差等级:IT9~IT10。 Ra 4 m ~ Ra 5 m 。 表面粗糙度:
图3-5 圆锥形锪钻 b)120°锪钻 c)锪钻工作情况
项目三 车削套类零件
3、锪孔常见加工
——加工各种埋头螺钉沉孔、锥孔和凸台面等。
项目三 车削套类零件
课堂小结
了解和掌握孔加工的进一步处理是实训中不可或 缺的步骤。
教学反思
扩孔和锪孔,在掌握麻花钻钻孔后简单易行。
课外作业 :课后复习题
第9、10 题
车工工艺第三章3-2扩孔与锪孔
扩孔与锪孔各自的应用场合。
难点
扩孔与锪孔各自的应用
教法
简单介绍
学法
了解
教学内容
活动
【复习】
1、麻花钻有何缺点?
2、麻花钻刃后达到的两个要求?
3、麻花钻如何来修磨?
【导入】
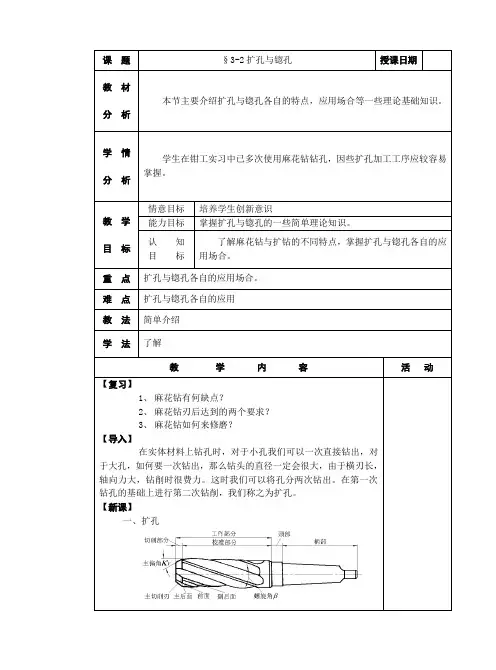
在实体材料上钻孔时,对于小孔我们可以一次直接钻出,对于大孔,如何要一次钻出,那么钻头的直径一定会很大,由于横刃长,轴向力大,钻削时很费力。这时我们可以将孔分两次钻出。在第一次钻孔的基础上进行第二次钻削,我们称之为扩孔。
90度锪埋头螺钉孔
三、扩孔切削用量
ap=
【小结】
1、了解麻花钻与扩钻的不同特点,掌握扩孔与锪孔各自的应用场合。
2、扩孔的切削用量
【作业】
练习册
【教学后记】
【预习指导】
二、锪孔
在日常生活中,我们看到的孔不仅仅是直孔。还有其它的形状如下图。这样的孔用麻花钻或扩孔是加工不出来的。我们就采用另外一种加工方法。
1、定义:用锪削的方法加工平底或锥形沉孔的方法。
2、应用:
(1)孔口倒角
(2)锪内圆锥面,便于使用顶尖
3、类型:
60度、120度锪钻用于孔口倒角,锪内圆锥面
75度`锪埋头铆钉孔
【新课】
一、扩孔
1、用麻花钻扩孔
特点:横刃不参加切削,轴向力小。
注意点:
(1)外缘处前角修磨得小些
(2)进给量加以控制
2、用扩孔钻扩钻
特点:
(1)避免横刃引起的不良影响。
(2)切屑少,钻心粗,刚性好,排屑容易,可提高切削用量。
(3)导向性好
(4)精度达IT9~IT10,表面粗糙度达Ra6.3
应用:孔的半精加工。
11、孔加工--锪孔、扩孔
生产实习教学教案首页课题五孔加工任务二锪孔、扩孔授课安排:(一)工艺及专业理论知识(90分钟)(二)学生训练、教师巡回指导(2小时)(三)结束指导(15分钟)注:由于受钻床等设备限制,孔加工练习可与定距板外形锉削穿插进行。
【实习准备】1.锪孔、扩孔钻、示范用工具、教具等。
2.图纸等。
【组织教学】1.点名,检查着装、劳保用品及安全措施等。
2.进行安全文明生产教育。
3.检查学生的实习准备工作是否到位。
【课前指导】【示范操作】示范一:扩孔方法;示范二:锪孔方法。
【实习安排】一、实习步骤1.扩孔练习2.锪孔练习1)在已有的4–ø7孔上,用麻花钻改制的90°锥形锪钻,锪出4-90°锥形埋头孔,达到图纸要求。
2)用麻花钻改制的柱形锪钻,在4–ø7孔的另一端面上锪出4–ø11柱形埋头孔,达到图纸要求,并用M6内六角螺钉试配检查。
二、注意事项1.尽量选用比较短的钻头改磨锪钻,刃磨时要保证两切削刃高低一致、角度对称,再用油石修光,使切削均匀平稳,减少加工时的振动。
2.锪孔时的切削速度应比钻孔低,一般为钻孔切削速度的1/2~1/3,同时由于锪钻的轴向抗力较小,所以手进给压力不宜过大,并要均匀。
3.当锪孔表面出现多角振痕等情况,应立即停止加工,并找出钻头刃磨等问题并及时修正。
4.注意操作安全。
【巡回指导】1.指导学生锪孔、扩孔方法;2.帮助解决实习中产生的问题;3. 加强安全操作要求。
【结束指导】1.强调锪孔要领对锪孔质量的影响。
2.讲评当天实习情况:纪律方面、进度方面、存在问题3.布置课外作业:①预习铰孔内容。
②完成当天实训工作页【教学后记】一、教学方法:1.采用教师示范、学生模仿的直观教学和现场教学方法,让学生理解锪孔、扩孔加工方法;2. 锪孔、扩孔特别要注意安全操作,示范时以个别辅导、小组辅导为主;3.加强巡回指导,及时发现、处理安全隐患;二、课题小结:1.成绩分析班级平均:最高分:最低分:合格率:2.课题完成情况3.存在问题与不足。
钻孔、扩孔、铰孔和锪孔
钻孔、扩孔、铰孔和锪孔
孔的加工是钳工工作的重要内容之一。根据 孔的用途不同,孔的加工方法大致可分为两类: 一类是在实心材料上加工出孔,即用麻花钻、中 心钻等进行钻孔;另一类是对已有的孔进行再加 工,即用扩孔钻、锪钻、铰刀等进行扩孔、锪孔 和铰孔。
钻孔、扩孔、铰孔和锪孔
1.1 钻 孔
1. 钻 头
钻孔、扩孔、铰孔和锪孔
2. 常用的钻孔设备
1)钻 床 钳工常用的钻床有台式
钻床、立式钻床和摇臂钻床, 它们的外形分别如图1-24、 图1-25和图1-26所示。
图1-24 台式钻床
钻孔、扩孔、铰孔和锪孔
图1-25 立式钻床
图1-26 摇臂钻床
钻孔、扩孔、铰孔和锪孔
2)手电钻
在某些不方便用钻床加工的场 合,往往使用手电钻钻孔,如在装 配、修理工作中,经常需要在大的 工件上钻孔或在工件的某些特殊位 置钻孔。
图1-33 扩孔钻
孔进行精加工的一种加工 方法,如图1-34所示。铰孔 的余量小,加工精度一般可 达到IT7~IT6,表面粗糙度 为Ra1.6~08 μm。
图1-34 铰 孔
钻孔、扩孔、铰孔和锪孔
铰孔用的刀具称为铰刀,铰刀切削刃有6~12个,容屑槽较浅,横截面 大,因此,铰刀刚性和导向性好。铰刀有手用和机用两种,手用铰刀柄部 是直柄带方榫,机用铰刀是锥柄扁尾,如图1-35所示。手工铰孔时,将铰 刀的方榫夹在铰杠的方孔内,转动铰杠带动铰刀旋转进行铰孔。
图1-30 圆柱形工件的夹持方法
钻孔、扩孔、铰孔和锪孔
(3)用压板夹持。当需在工件上钻较大孔或用机床用平口虎钳 不好夹持工件时,可用图1-31所示的方法,即用压板、螺栓、垫铁 将工件固定在钻床工作台上。
图1-31 用压板夹持工件
钳工课题8 钻孔锪孔扩孔铰孔

铰孔的方法和步骤
选择合适的铰刀和铰孔机 调整铰孔机的速度和进给量 确定铰孔的位置和尺寸
启动铰孔机进行铰孔 检查铰孔的质量和精度 清理铰孔后的残渣和碎屑
铰孔的注意事项
铰刀的选择:根据工件材料和孔径选择合适的铰刀 铰孔前的准备工作:清理工件表面确保无毛刺、油污等 铰孔时的操作:保持铰刀与工件垂直避免偏斜 铰孔后的检查:检查铰孔的尺寸、精度和表面粗糙度是否符合要求
锪孔时出现尺寸误差:调整锪刀的尺寸和角度确保锪刀的锋利度
锪孔时出现表面粗糙:选择合适的锪刀材料控制锪刀的进给速度和冷却 液的使用
扩孔
第四章
扩孔的定义和作用
定义:扩孔是一种通过增大孔径来提高孔的精度和表面粗糙度的加工方法。 作用:扩孔可以提高孔的尺寸精度和表面粗糙度使孔更加光滑、精确。 应用:扩孔广泛应用于机械加工、模具制造等领域如汽车、航空航天、电子等行业。 特点:扩孔具有较高的加工精度和表面粗糙度可以减少加工过程中的误差和缺陷。
铰孔的常见问题及解决方案
铰孔时出现毛刺:调整铰 刀角度确保铰刀锋利
铰孔时出现裂纹:选择合 适的铰刀材料控制铰孔速 度
铰孔时出现孔径误差:调 整铰刀尺寸确保铰刀与工 件匹配
铰孔时出现表面粗糙:调 整铰刀转速确保铰刀锋利
铰孔时出现孔壁变形:选 择合适的铰刀材料控制铰 孔速度
铰孔时出现铰刀磨损:定 期更换铰刀确保铰刀锋利
作用:锪孔可以增加工件的强度和刚度提高工件的耐磨性和耐腐蚀性 还可以提高工件的加工精度和表面质量。
锪孔的方法和步骤
确定锪孔的位置和尺 寸
选择合适的锪刀和钻 头
调整机床参数如转速、 进给量等
钻孔确保孔径和深度 符合要求
锪孔注意保持刀具的 垂直度和稳定性
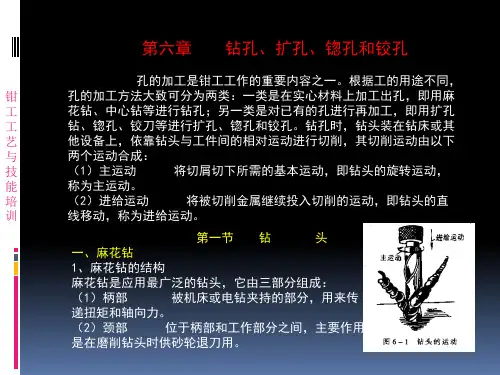
3 钻孔、扩孔、锪孔和铰孔
钳 工 工 艺 与 技 能 培 训
2、在圆柱形工件上钻孔的方法 轴类、套类工件上,经常要钻出与轴线垂 直并通过轴线的孔,这时钻孔的借正工作 就更为重要了。
3、在斜面上钻孔的方法 若直接用钻头在斜面上钻孔,由于钻头在单向径向 力的作用下,切削刃受力不均匀而产生偏切现象, 至使钻孔偏歪、滑移,不易钻进,即使勉强钻进钻 出的孔的圆度和轴心线的位置也难保证,甚至可能 折断钻头。因此,可采取以下方法。 (1)先用立铣刀在斜面上铣出一个水平面,然后再 钻孔。 (2)用錾子在斜面上錾出一个小平面后,先用中心 钻钻出一个较大的锥坑,或先用小钻头钻出一个浅 孔,再钻孔时钻头的定心就较为可靠了。
钳 工 工 艺 与 技 能 培 训
4、螺旋槽手铰刀 螺旋槽手铰刀的切削刃沿螺旋线分布,所以铰孔时切削连续平稳, 铰出的孔壁光滑,尤其是 有键槽的孔,不能用直齿铰刀铰削,因 为键槽侧边会勾住刀刃,易使键槽侧面受破坏,同时易引起铰刀 振动。
5、硬质合金机铰刀 硬质合金机铰刀一般采用镶片式结构,使用于高速铰削和硬材料铰 削。硬质合金机铰刀有直柄和锥柄两种。
钳 工 工 艺 与 技 能 培 训
4、钻半圆孔的方法 (1)相同材料的半圆孔钻削方 法,如图(a)将两工件合起来 钻半圆孔 (2)在两个不同材质的工件上 钻骑缝孔时,可采用“借料” 的方法来完成。如(b)所示。 三、钻孔时的安全文明生产 (1)钻孔前要清理工作台,如使用的刀具、量具和其他物品不应放 在工作台面上。 (2)钻孔前要夹装工件,钻通孔时要垫垫块或使钻头对准工作台的 沟槽,防止钻头损坏工作台。 (3)通孔快被钻穿时,要减小进给量,以防产生事故。 (4)松紧钻夹头应在停车后进行,且要用“钥匙”来松紧而不能敲 击。当钻头要从钻头套中,退出时要用斜铁敲出。 (5)钻床需变速时应停车后变速。 (6)钻孔时,应戴安全帽,而不可戴手套,以免被高速旋转的钻头 造成伤害。 (7)切屑的清除应用刷子而不可用嘴吹,以防切屑飞入眼中。
钳工工艺第5讲--钳工--钻孔、扩孔、绞空孔、锪孔、攻丝知识PPT课件

-
1
单元4 钻孔、扩 孔、铰孔、锪孔
4.1孔
4.1.1孔的形成
大家知道无论什么机器,从制造每个零件到 最后装成机器为止,几乎都离不开孔,这些孔就 是是通过如铸、锻、车、镗、磨,在钳工有钻、 扩、绞、锪等加工形成。选择不同的加工方法所 得到的精度、表面粗糙度不同。合理的选择加工 方法有利于降低成本,提高工作效率。
• 小手锤结构数据如图8.1所示:
•
图8.1小手锤
-
23
单元8 小手锤
• 小手锤工序
工
工艺装备名称
步
工序和工步内容
工具
号
量具
辅具
1
锉 B 面,锉平
14 板锉
钢板尺
锉 B 面 的相邻 面 C,,锉 平, 2 且垂直于 B 面,垂直度应
小于 0.1
14 板锉
钢板尺、直角尺、卡 铜钳口
尺
锉 C 面的对面,锉平,保 3 证 尺寸 20±0.2, 且与 B
⑷锪孔钻:有锥形、柱形、端面等几种。
-
12
单元4 钻孔、扩 孔、铰孔、锪孔
2.附件 ⑴钻头夹:装夹直柄钻头。 ⑵过渡套筒:联接椎柄钻头。 ⑶手虎钳:装夹小而薄的工件。 ⑷平口钳:装夹加工过而平行的工件。 ⑸压板:装夹大型工件。
-
13
单元4 钻孔、扩 孔、铰孔、锪孔
4.4钻孔方法
1.钻孔
• 我们需要在一个工件上钻孔,第一步应划线、 打样冲眼。第二步试钻一个约孔径1/4的浅坑,来 判断是否对中,偏得较多要纠正,纠正的方法就 是想办法增大应该钻掉一方的切削,当对中后方 可钻孔。第三步钻孔,钻孔时进给力不要太大, 要时常抬起钻头排屑,同时加冷却润滑液,钻孔 要透时,要减少进给防止切削突然增大,折断钻 头。
钳工工艺第5讲 钳工--钻孔、扩孔、绞空孔、锪孔、攻丝知识资料讲解
•
图4.6立式钻床
单元4 钻孔、扩 孔、铰孔、锪孔
3.摇臂钻床:它有一个能绕立柱旋转的摇臂,摇臂 带着主轴箱可沿立柱垂直移动,同时主轴箱等还 能在摇臂上作横向移动,适用于加工大型笨重零 件及多孔零件上的孔。
•
图4.7摇臂钻床
单元4 钻孔、扩 孔、铰孔、锪孔
4.手电钻:在其它钻床不方便钻孔时,可用手电钻 钻孔。
单元7 攻丝和套丝
7.3套丝
1.板牙和板牙架 • 板牙有固定式的和开缝式的两种,常用的为固定
式,孔的两端有60°的锥度部分是板牙的切削部分, 不同规格的板牙配有相应的板牙架。 Nhomakorabea•
图7.2套丝工具
单元7 攻丝和套丝
2.套丝的方法 • 套前首先确定圆杆直径,太大难以套入,太小形
成不了完整螺纹,可按公式计算。 • 圆杆直径=螺纹的外径-0.2t。 • 套丝时,板牙端面与圆杆垂直(圆杆要倒角15°-
钳工
单元4 钻孔、扩 孔、铰孔、锪孔
4.1孔
4.1.1孔的形成
大家知道无论什么机器,从制造每个零件到 最后装成机器为止,几乎都离不开孔,这些孔就 是是通过如铸、锻、车、镗、磨,在钳工有钻、 扩、绞、锪等加工形成。选择不同的加工方法所 得到的精度、表面粗糙度不同。合理的选择加工 方法有利于降低成本,提高工作效率。
• 另外,现在市场有许多先进的钻孔设备,如数控 钻床减少了钻孔划线及钻孔偏移的烦恼,还有磁 力钻床等。
单元4 钻孔、扩 孔、铰孔、锪孔
4.3刀具和附件
1.刀具 ⑴钻头:有直柄和锥柄两种。它由柄部、颈部和切
削部分组成,它有两个前刀面,两个后刀面,两 个副切削刃,一个横刃,一个顶角116°-118°。
单元4 钻孔、扩 孔、铰孔、锪孔
4-4扩孔与锪孔铰孔
§4.4 扩孔锪孔铰孔一、扩孔扩孔是用扩孔钻对工件上已有孔进行扩大加工,如图4-21所示。
以工厂的例子和书中的图例进行讲解。
扩孔时切削深度ap按下式计算:ap =2dD(mm)式中 D----扩孔后直径,mm;d----预加工孔直径,mm。
据此加以分析以下内容:扩孔加工特点:(每点均加以举例说明)1.切削深度ap 较钻孔大大减小,切削阻力小,切复习提问:1.群钻主要用来钻削哪些材料?2.标准群钻主要修磨哪些部分?3.其他群钻有哪些?4.扩孔钻和锪孔钻的作用是什么?5.扩孔钻的特点是什么?6.锪孔钻的特点是什么?7.针对学生回答进行有目的的小结。
削条件大大改善。
2.避免了横刃切削引起的不良影响。
3.产生切屑体积小,排屑容易。
二、扩孔钻扩孔钻的结构特点:(以实物加以说明)1.因中心不切削,没有横刃,切削刃只做成靠边缘的一段。
2.因扩孔产生切屑体积小,不需大容屑槽,从而扩孔钻可加粗钻芯,提高钢度,使切削平稳。
3.由于容屑槽小,扩孔钻可做出较多的刀齿,增强导向作用。
一般整体式扩孔钻有3~4个齿。
4.因切削深度较小,切削角度可取较大值,使切削省力。
切削角度如图所示。
扩孔的加工质量比钻孔高。
一般尺寸精度可达IT10~25~6.3,常作为孔的半精加工及IT9,表面粗糙度可达Ra铰孔前的预加工。
扩孔时的进给量为钻孔的1.5~2倍,切削速度为钻孔的1/2。
(此部分内容要加强)实际生产中,一般用麻花钻代替扩孔钻使用。
扩孔钻多用于成批大量生产。
三、锪孔与锪钻用锪钻刮平孔的端面或切出沉孔的方法,称为锪孔。
常见的锪钻应用如图4-22所示。
锪孔的目的是保证孔端面与孔中心线的垂直度,以便连接位置正确,连接可靠。
从工厂实例加以讲解,作图说明。
四、锪钻的种类和特点锪钻分柱形锪钻、锥形锪钻和端面锪钻三种。
1.柱形锪钻2.锥形锪钻3.端面锪钻用实物做演示,引导学生理解。
五、用麻花钻改磨锪钻标准锪钻一般适用于成批大量生产。
4.用麻花钻改制锥形锪钻5.用麻花钻改磨柱形锪钻六、锪孔工作要点锪孔时应注意以下事项:6.锪孔时,进给量为钻孔的23倍,切削速度为钻孔的1/31/2。
孔加工方法简介-钻孔、扩孔、锪孔、铰孔
孔加工方法简介-钻孔、扩孔、锪孔、铰孔一、钻孔用麻花钻在实体材料上加工孔的方法称为钻孔。
一般加工可达尺寸公差等级为IT14~IT11,表面粗糙度Ra值为50~12.5μm。
常用的钻床有:台式钻床、立式钻床和摇臂钻床。
1、钻床1)台式钻床简称台钻(图1),是一种小型机床,安放在钳工台上使用。
其钻孔直径一般在12mm以下。
主要用于加工小型工件上的各种孔,钳工中用得最多。
图1 台式钻床1—工作台2—进给手柄3—主轴4—带罩5—电动机6—主轴架7—立柱8—机座2)立式钻床简称立钻(图2),一般用来钻中型工件上的孔,其规格用最大钻孔直径表示。
常用的有25mm、35mm、40mm、50mm等几种。
图2 立式钻床1—工作台2—主轴3—进给箱4—主轴变速箱5—电动机6—立柱7—进给手柄8—机座3)摇臂钻床摇臂钻床有一个能绕立柱旋转的摇臂(图3)。
主轴箱可在摇臂上作横向移动,并可随摇臂沿立柱上下作调整运动,因此,操作时能很方便地调整到需钻削的孔的中心,而工件不需移动。
摇臂钻床加工范围广,可用来钻削大型工件的各种螺钉孔、螺纹底孔和油孔等。
图3 摇臂钻床1—立柱2—主轴箱3—摇臂4—主轴5—工作台6—机座2、麻花钻麻花钻是钻孔的主要工具,它是由切削部分、导向部分和柄部组成,如图4所示。
直径小于12mm时一般为直柄钻头,大于12mm时为锥柄钻头。
图4 麻花钻麻花钻有两条对称的螺旋槽,用来形成切削刃,且作输送切削液和排屑之用。
前端的切削部分(图5)有两条对称的主切削刃,两刃之间的夹角2φ称为锋角。
两个顶面的交线叫作横刃。
导向部分上的两条刃带在切削时起导向作用,同时又能减小钻头与工件孔壁的摩擦。
图5 麻花钻的切削部分3、钻孔操作1)钻头的装夹钻头的装夹方法,按其柄部的形状不同而异。
锥柄钻头可以直接装入钻床主轴孔内,较小的钻头可用过渡套筒安装(图6);直柄钻头一般用钻夹头安装(图7)。
图6 安装锥柄钻头图7图8钻夹头或过渡套筒的拆卸方法是将楔铁带圆弧的边向上插入钻床主轴侧边的锥形孔内,左手握住钻夹头,右手用锤子敲击楔铁卸下钻夹头(图8)。
扩孔、锪孔与铰孔 PPT
为了使铰孔省力,一般制成2~3把一套,其中 一把是精铰刀,其余是粗铰刀。粗铰刀的刃上 开有螺旋形分布的分屑槽,以减轻切削负荷。 所示为两把一套的锥铰刀。
锥度较大的锥孔,铰孔前的底孔应加工成阶梯 孔,如图所示。阶梯孔的最小直径 按铰刀小 端直径确定,并留有铰削余量,其余各段直径 可根据锥度推算。
2.切削速度 为了得到较小的表面粗糙度值,必须避免铰削时产 生积屑瘤,减少切削热及变形,减少铰刀的磨损,因 此应选用较小的切削速度。用高速钢铰刀铰削钢件时, v≤8 m/min;铰削铸铁件时,v≤10 m/min;铰削铜件 时,8≤v≤12 m/min。 3.进给量 进给量大小要适当,过大则铰刀容易磨损,也影响 工件的加工质量;过小则很难切下金属材料,形成挤 压,使工件产生塑性变形和表面硬化,这种被推挤而 形成的凸峰,当以后的刀刃切入时就会撕去大片切屑, 使表面粗糙度值增加,同时加快铰刀磨损。 机铰钢件及铸铁件时,f =0.5~1 mm/r;机铰铜和铝 件时,f =1~1.2 mm/r。
图所示为用麻花钻改磨的锥形 锪钻,主要是保证其顶角2与 要求的锥角一致,两切削刃 要磨得对称。为减少振动, 一般磨成双重后角αo=6°~ 10°,对应的后刀面宽度为 1~2 mm,α1=15°。外缘处 的前角适当修整,γo =15°~20°,以防扎刀。
三、铰孔与铰刀
用铰刀从工件孔壁上切除微量金属层,以提高 其尺寸精度和降低表面粗糙度的加工方 法称 为铰孔。 由于铰刀的刀齿数量多,切削余量小,切削阻 力小,导向性好,加工精度高。 一般尺寸精度可达IT7~IT9级,表面粗糙度值 可达 Ra 0.8~3.2μm。
二、锪孔与锪钻
锪孔是用锪钻刮平孔的端面或切出沉孔的加工 方法。