
振动时效原理及应用
时效工艺介绍

时效工艺简介
一、序 时效加工是机械制造业的基础工艺,最早投入实际运用的是自然时效,而后
是热时效,振动时效工艺是在六十年代出现的新时效工艺技术,通过近三十年的
探索和开发不断完善。我国七十年代开始生产振动时效设备,一九八六年振动时
效工艺方法通过鉴定,一九九一年发布JB-5925、JB/T5926行业标准,从九十年
代初期开始生产自动化设备—TZ21系列智能型振动时效装臵,一九九七年“RSR系列全自动振动消除应力专家系统”投放市场,逐步开发、完善了振动时效设备
的产品系列,使我国的振动时效设备生产技术和振动时效工艺技术跨入世界先进
行列。
二、热时效和自然时效工艺简介
热时效(TSR)工艺是目前广泛采用的传统机械加工方法,其原理是用炉窑将金属结构件加热到一定温度,保温后控制降温,达到消除残余应力的目的,
可以保证加工精度和防止裂纹产生。TSR工艺广泛应用于几乎所有机械产品生产
厂,在中国有几万家企业每年有数十万吨的机械金属结构件采用TSR,其所消耗
的重油、电、煤气和原煤折合标准煤为140-240kg/吨左右,由此可见TSR工艺
耗能已不容忽视,其对环境造成的污染之大也是有目共瞩的。TSR工艺的基本工装低温时效炉目前造价约为人民币4000元/立方米左右,年维护费用为人民币
300-400元/立方米,加上运输、其它辅助工作(如去除氧化皮等),每吨金属结
构件的处理费用将高达人民币400-600元。
自然时效(NSR)是将工件长时间露天放臵(一般长达六个月至一年左右),
利用环境温度的季节性变化和时间效应使残余应力释放,由于周期太长和占地面积大,仅适应长期单一品种的批量生产和效果不理想,目前应用的较少。
三、振动时效
振动时效(VSR)工艺是一种可完全取代TSR和NSR的工艺,其原理是用振
动消除残余应力,可达到TSR工艺的同样效果,并在许多性能指标上超过TSR。
VSR工艺耗能少(是TSR的2%左右)、设备投资少和效率高,其在节能、减少环境污染和提高产品性能方面有卓越的表现,使得这一高新技术在各行各业中有
振动时效技术在水工钢结构制造中的应用

第34卷第1期 2011年2月 水电站机电技术 v01.34 No.1 Mechanical&Electrical Technique of Hydropower Station Feb.201 1
振动时效技术在水工钢结构制造中的应用
殷高翔,吕登凤,赵文斌
(中国水利水电第五工程局有限公司第一水工机械厂,I ̄tJlI广元628003)
摘要:针对振动时效的原理和水工钢结构的特点,分析水工钢结构制造中采用振动消除应力技术的优越性,并提 出了水工金属结构制造过程中使用振动消除应力系统有关支撑点、激振器、拾振器和激振力的设置建议。 关键词:振动时效;水工钢结构;平面闸门;残余应力 中图分类号:TG156.92 文献标识码:B 文章编号:1672—5387(2011)Ol一0030—03
。前言 2 曩 应力特点和采用振
水工钢结构由于制造单元外形尺寸较大,焊后 残余应力采用振动时效处理比较合适,同时振动时
效具有环保、节能、高效和稳定结构尺寸的时效工艺
处理特点,越来越体现了振动时效在水工钢结构制 造中焊后时效处理的优越性。
1 振动时效的原理及系统组成
1.1振动时效的原理
振动时效中的振动就是对金属构件施加周期性
的作用力。在振动过程中,施 ̄JtlN金属构件各部分的
动应力与内部残余应力叠加,当叠加幅值大于金属
构件的屈服极限时,这些点晶格滑移,产生微小的塑
性变形,构件宏观内应力随之松弛,使残余应力的峰
值下降,释放和均化金属内部的残余应力,改变了构
件原有的应力场,最终使构件的残余应力降低并重
新分布,使较低的应力达到平衡。从而也强化了基 体,提高了构件抗变形能力,使构件的尺寸精度趋于
稳定。 1.2振动时效系统组成
水工钢结构采用的振动时效系统由控制器、激
振器、拾振器和弹性支撑组成。各组件的作用如表1
所示。 表1振动时效系统各组件的作用表
名称 作 用 控制器 控制激振器产生所需振动能量、频率的设备。 激振器 刚性连接在工件上,产生激振力,带动:f=件产生振动 的设备,由电机与偏心轮组成。 拾振器 获取工件受振能量信息的设备。 弹性支撑 将用于支撑工件并提高其振动自由度弹性体,一般用 橡胶材料制作。 2,1 水工钢结构焊接残余应力特点
振动时效工艺在工装制造中的应用

・88・
文章编号:1002—6886(2007)05—0088—03
振动时效工艺在工装制造中的应用
郄义贤
(陕西省神木县店塔镇神木北车辆段,陕西719316)
摘要:本文阐述了残余应力产生的原因及危害,介绍了振动时效清除应力的原理,采用振动时Z-x-艺取得的经济和社会效
益及推广应用此工艺的意义。
关键词:振动时效 清除应力 应用
The Application of Vibratory Stress Relief Technics in Equipment Manufacture
QⅢYi-xian
Abstract:This thesis expanded the reason and harm of making residual stress,introduced the principle of vibratory ageing stress
relief,the factory gained the social and ecnomic benefits as adopting the vibratory stress relief and the meaning of promoting the applica-
tion of this technology。
Key words:vibratory stress relief;ageing stress relief;application
1 引言
振动时效工艺,国外称为“VSR”方法,是利用亚共振
原理消除和均化金属构件内部残余应力、获得构件尺寸精
度稳定性的一种新技术,可取代传统的热时效和自然时效
工艺,具有节能高效、节资省时,适应性强,使用方便等优
点,可广泛应用于机械行业对铸件、锻件、构件焊接件进行
时效处理,具有显著的经济效益和社会效益。
2振动时效技术简介
2.1残余应力产生的原因及危害
任何一种金属构件或机械零部件加工完成之后,都带
振动时效在起重机械制造中的应用
2008年10月 第10期(总第119期) 广西轻工业 GuANGⅪJ0I瓜NAL oF LIGHT INDusTRY 机械与电气
振动时效在起重机械制造中的应用
郭刚 (成都铁路起重运输机械厂,四川双流6l 021 1) 【摘 要】 简要介绍振动时效技术原理、在焊接结构件的振动处理工艺及操作实施。 【关键词】振动时效;共振;起重机械;应用 【中图分类号】TH21 【文献标识码】A 【文章编号】 1003—2673(2008)10—43—01
1 前言 我厂是铁路行业生产起重机械的专业厂家,主要加工制作 铁路钢结构焊接件和起重机械,大部分结构件的焊接应力要消 除,常采用振动时效工艺,在起重机械制造中也在探索使用振 动时效来消除结构件的焊接应力,积累了一定的经验。
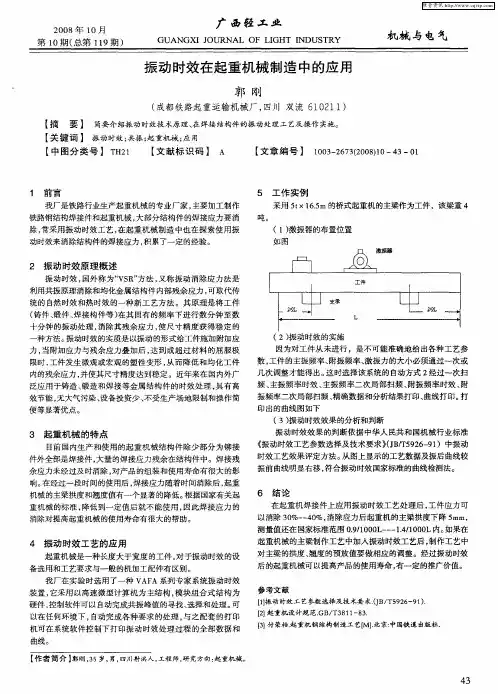
2振动时效原理概述 振动时效,国外称为“VSR”方法,又称振动消除应力法是 利用共振原理消除和均化金属结构件内部残余应力,可取代传 统的自然时效和热时效的一种新工艺方法。其原理是将工件 (铸件、锻件、焊接构件等)在其固有的频率下进行数分钟至数 十分钟的振动处理,消除其残余应力,使尺寸精度获得稳定的 一种方法。振动时效的实质是以振动的形式给工件施加附加应 力,当附加应力与残余应力叠加后,达到或超过材料的屈服极 限时,工件发生微观或宏观的塑性变形,从而降低和均化工件 内的残余应力,并使其尺寸精度达到稳定。近年来在国内外广 泛应用于铸造、锻造和焊接等金属结构件的时效处理,具有高 效节能,无大气污染、设备投资少、不受生产场地限制和操作简 便等显著优点。
3起重机械的特点 目前国内生产和使用的起重机械结构件除少部分为铆接 件外全部是焊接件,大量的焊接应力残余在结构件中。焊接残 余应力未经过及时消除,对产品的组装和使用寿命有很大的影 响。在经过一段时间的使用后,焊接应力随着时间消除后,起重 机械的主梁拱度和翘度值有一个显著的降低。根据国家有关起 重机械的标准,降低到一定值后就不能使用,因此焊接应力的 消除对提高起重机械的使用寿命有很大的帮助。
振动时效设备介绍
振动时效设备介绍
一、什么是振动时效设备
振动时效设备就是对铸件、焊接件、机加工件等降低或减少残余应力,保证工件尺寸稳定性的一种时效处理设备。
二、振动时效原理
振动时效是利用工件的共振,给工件施加附加交变应力或变形,当附加交变应力与残余应力叠加,通过材料内摩擦吸收能量,达到或超过材料的某一阀值时,工件发生微观或宏观粘弹塑性力学变化,从而降低和均化工件内部的残余应力,并使其尺寸精度达到稳定
三、振动时效设备的构成
1、控制箱壹台;
2、永磁直流激振器壹台;
3、YD-1加速度传感器及其安装磁座壹套;
4、专用卡具两个、减震胶垫四个、工具壹套;
5、专用电机电缆壹套、屏蔽线壹条、电源线壹条;
6、备件有:色带壹条、 航空插座壹个、光电对管贰个、保险管拾个、打印纸拾卷、焊锡热缩管等若干、屏蔽线壹条、电机电缆壹套、碳刷壹对
7、教材壹套、有关出厂文件壹套、使用说明书壹套。
四、振动时效设备应用案例
1、合肥锻压机床厂70t重的液压机工作台焊接件采用先哲(液晶)型时效处理
2、南通恒力重工70t重的卷板机机架在时效
3、金切机床焊接床身在用Sigmar设备时效
4、济南重工150t重的铸钢件采用西格马在线评定型应力消除设备
5、武汉重型机床厂246吨重的16m立车立柱用西格马公司2.2KW设备进行应力消除
6、上海振华港机集装箱吊车的卷筒全部采用西格马的应力消除设备和工艺
7、杭州富春江水电水轮机转轮直径达6.7m,高3.4m采用Sigmar设备
五、振动时效标准
本标准按照GB/T1.1-2009给出的规则起草。
请注意本文件的某些内容可能涉及专利。本文件的发布机构不承担识别这些专利的责任。
本标准由中国机械工业联合会提出。
本标准由全国铸造机械标准化技术委员会(SAC/TC186)归口。
本标准起草单位:济南西格马科技有限公司。
本标准主要起草人:汤小牛、刘久明。
铸铁件的时效处理及方法
铸铁件的时效处理
时效处理可分为自然时效和人工时效两种。自然时效是将铸件置于露天场地半年以上,便其缓缓地发生形,从而使残余应力消除或减少,人工时效是将铸件加热到550~650℃进行去应力退火,它比自然时效节省时间,残余应力去除较为彻底。
振动时效技术发展史
使用振动处理方法消除或均化金属件的残余应力,以代替热时效(焖火)。 这种新技术在国外被称作:“Vibratory Stress Relief Method”(简称VSR)引进我国后又称“振动时效”该技术源于美国发展和应用于英国、法国、前苏联。据统计,目前世界上正在使用的VSR设备有一万台以上,许多国家都已将振动时效定为某些机械构件必须采用的标准工艺,我国的振动时效技术经过科研人员的不懈努力在机理和应用上取得了突破性的进展,一些技术指标已达到或超过国外同类设备的先进水平。
人工时效是退火吗?
对于铸铁件来说,人工时效就是热时效。也就是一种能够快速降低铸件内应力的退火工艺.时效现在有三种方式:自然时效、人工时效、振动时效.
自然时效和热时效,即工件露天长时间放置,由于温度的自然变化以及其它环境变化使工件的尺寸日趋稳定.一般说来这需长达两年的时间。用木锤敲击工件,用风握直接振动等,在实际生产中都有应用,有人认为用机械施加工件即相当于加速自然时效,这种方法在国外早有专刊。它的基本原理就是采用激振器的周期外力-激振力的作用下,使之与工件发生共振(激振器产生与工件本征频率相一致的振动频率)。从而获得相当大的振动能量,这种能量可以和热能相比的、共振中交变的初应力与残余应力相叠加,驱使工件产生更大的振动,发生局部屈服,使晶体内部错位和晶界产生微观滑移,引起微量塑性变形,促使大量错位一部分钉轧在杂质上,另一部分聚集到晶粒间界上,另外还有一部分错位获得足够大的能量,可以穿过晶界而进入另一个晶粒内,这样从总体看工件的残余应力得到松弛或均化,在宏观上表现为尺寸稳定、刚度、耐腐蚀性、耐疲劳性提高,金属内耗下降,塑性得到改善。由于晶粒内位错大量聚集在晶界和杂志上,所以造成各个晶粒内应力的完全不均匀性,使微观应力提高。由此错位处在更大的大型应力场内,滑移阻尼增大,所以位错再滑移是非常困难的。
塑料件时效处理工艺
塑料件时效处理工艺
一、引言
时效处理工艺是一种在塑料制件加工过程中提高其性能的重要手段。通过时效处理,塑料制件能够获得更好的物理和机械性能,提高其在使用过程中的稳定性和可靠性。本文将对塑料件时效处理工艺的原理、重要性、方法、参数影响、问题及解决方案以及发展趋势进行详细探讨。
二、时效处理工艺的原理
时效处理工艺的基本原理是利用塑料在加热或冷却过程中的物理和化学变化,改变其内部结构,以提高其性能。在塑料制件成型过程中,高分子链通常会受到一定的扭曲和取向。随着时间的推移,这些扭曲和取向会逐渐消除,导致制件性能发生变化。通过合理的时效处理,可以诱导这些变化,使制件获得理想的性能。
三、塑料件时效处理的重要性
时效处理对塑料件的性能有显著影响。通过时效处理,可以改善塑料件的尺寸稳定性、提高其机械性能、降低内应力,并减少翘曲和变形。这些改进有助于提高塑料件在制造和加工过程中的精度和可靠性,减少质量问题和产品退货率。因此,对塑料件进行合理的时效处理对提高产品质量和降低生产成本具有重要意义。
四、塑料件时效处理的方法
1. 自然时效:将塑料件暴露在常温环境中,利用自然温度变化和时间推移来达到时效效果。这种方法成本低廉,但周期较长,适用于小型制件。
2. 热时效:将塑料件加热至一定温度并保持一段时间,通过温度诱导高分子链重新排列和内部结构变化来提高性能。热时效具有较快的处理速度和较好的效果,但能耗较高。 3. 振动时效:利用振动能量使塑料制件内部产生交变应力,促使高分子链重新排列和内部结构优化。振动时效具有环保节能的特点,但设备成本较高。
4. 化学时效:通过化学试剂与塑料中的某些组分发生反应,改变其内部结构,提高性能。这种方法具有较高的技术要求和特定的应用范围。
五、时效处理工艺参数对塑料件性能的影响
时效处理工艺参数对塑料件的性能具有重要影响。这些参数包括温度、时间、压力、振动频率等。合理的工艺参数选择能够确保塑料件在时效处理过程中获得最佳的性能提升效果。在实际生产中,需要根据不同的塑料类型、制件结构和性能要求来确定合适的工艺参数。
振动时效装置操作规程
振动时效装置操作规程
操作规程:振动时效装置
1. 振动时效装置的基本概念
振动时效装置是一种用来模拟振动环境的设备,主要用于振动环境对材料疲劳、寿命等性能进行评估。
2. 振动时效装置的工作原理
振动时效装置通过将被测材料置于振动台上进行周期性振动,模拟真实环境中的振动情况,通过不断改变振动频率、振幅等参数,对被测材料的振动疲劳性能进行评估。
3. 振动时效装置的安全操作注意事项
(1) 操作前要确保设备处于正常工作状态,检查各个部件是否完好。
(2) 操作人员要穿戴好安全防护器材,如防护眼镜、手套等,以免发生意外伤害。
(3) 操作人员要严格按照设备的操作要求进行操作,不得随意更改设备的运行参数。
(4) 在操作过程中,要注意设备的周围环境,确保周围没有杂物或其他危险物品,以免发生意外事故。
(5) 操作结束后,及时关闭设备电源,清理设备周围的杂物,保持设备的整洁。
4. 振动时效装置的操作步骤
(1) 打开设备电源,确认设备处于正常工作状态。 (2) 将被测材料放置在振动台上,并固定好。
(3) 根据实际需要,设置振动频率、振幅等参数。
(4) 打开设备的振动开关,开始进行振动时效测试。
(5) 在振动时效测试过程中,及时观察被测材料的状态,记录测试数据。
(6) 操作结束后,及时关闭设备电源,拆卸被测材料,并保持设备的整洁。
5. 振动时效装置的维护保养
(1) 振动时效装置在工作前后要进行设备的检查和清洁,确保设备的正常运行。
(2) 定期对振动时效装置的关键部件进行检修和更换,以确保设备的长期稳定运行。
(3) 保持设备的整洁,及时清理设备周围的杂物和灰尘,防止设备损坏或故障。
6. 振动时效装置的故障排除
(1) 如果振动时效装置出现故障,操作人员要停止操作,并及时断开设备电源,防止进一步损坏。
振动时效技术在铝合金箱形焊接构件中的应用
第31卷第lO期 四川兵工学报 2010年10月
【制造技术】
振动时效技术在铝合金箱形焊接构件中的应用
杨 建
(重庆军代局152厂军事代表室,重庆401120)
摘要:概述了振动时效原理和特点,通过铝合金箱形焊接构件振动时效与热时效前后残余应力的检测对比试验,
证明了二者消除应力的效果相当,说明了用振动时效工艺取代铝合金箱形焊接构件热时效工艺的可行性,对于 消除零件加工中的残余应力、提高加工精度和生产效率具有重大意义。
关键词:振动时效;热时效;残余应力;铝合金箱形焊接构件
中图分类号:TJ01 文献标识码:A 文章编号:1006—0707(2010)10—0085—04
振动时效又称振动消除应力,简称VSR(vibratory
stress relief),是利用受控振动能量对试件进行振动处理,
消除其残余应力,防止试件变形和开裂,使尺寸精度获得
稳定的一种方法,其实质是以振动的形式给试件施加附加
应力。当附加交变应力与残余应力叠加后,达到或超过材
料的屈服极限时,即…
(交变应力)+ (残余应力)>or (屈服极限)
试件将发生微观或宏观塑性变形,从而降低和均化试件内
的残余应力,使其尺寸精度趋于稳定。
1振动时效的特点
1)投资少。现代工业中的大型铸件与焊接件,如采用 热时效消除应力需要建造大型时效炉,造价昂贵,利用率
低,采用振动时效则可避免这些问题。与热时效相比,振
动时效无需庞大的热时效炉,可节省占地面积与昂贵的设
备投资。
2)生产周期短。自然时效需经几个月长期放置,热时
效需经数十小时周期,而振动时效则只需振动数十分钟。
另外,振动时效不受场地限制,可减少试件在时效前后的 往返运输。如将振动设备安置在机械加工生产线上,不仅
能使生产安排更紧凑,而且可以消除加工过程中产生的
应力。
3)使用方便。振动时效时振动设备体积小,重量轻, 便于携带。由于振动处理不受场地限制,振动装置又可携
西飞公司应用振动时效技术的现状及前景分析
第26卷第1期 2 008年1月 西安航空技术高等专科学校学报 Journal of Xi’an Aerotechnical College Vl01.26Nlo.1 Jan.2 0 0 8
西飞公司应用振动时效技术的现状及前景分析
马永波 (西安飞机工业(集团)有限公司技术中心工艺研究所,陕西西安710089) 摘要:通过介绍振动时效的原理、工艺特点及其应用情况,并与热时效进行了对比,进而阐述了振动时效技术的优 点及工艺局限性,并就在西飞公司的应用前景进行了分析,指出为提高产品质量和效率,应积极开展振动时效技术 的研究。 关键词:振动时效;热时效;自然时效;消除应力;高效节能技术 中图分类号:V261.92文献标识码:A文章编号:1Oo8—9233(2008)01—0016—02 1振动时效原理 振动时效(vibratory stress relief简称VSR)工艺是利用金 属结构件的固有振动频率,使其产生受控共振过程来降低及 均化构件内部残余应力的一种技术。其原理为:以一种循环 载荷的形式施加于被时效的零件上,这时施加于其上的交变 应力与零件中的残余应力相叠加,当叠加的应力超过材料的 屈服极限时,在应力集中最严重的部位就会产生塑性变形, 这种塑性变形降低了该处残余应力峰值。这样交变应力始 终作用在应力集中最严重的部位,直到不能引起任何部位的 塑性变形为止。 振动时效降低残余应力的机理:在振动时产生的动应力 和残余应力共同作用下,金属构件中晶粒产生位错运动,这 时残余应力高区的位错塞积群将重新分布,晶体产生微观塑 性变形,高残余应力得以释放,达到均化应力的目的。 2振动时效技术及设备的发展 振动时效在7O年代起源于美国,后来在西德、英国、法 国等国的航天、航空工业、军工、汽车、机械工业中获得了广 泛的应用。我国自上世纪七十年代开始应用振动时效技术。 至今已经有近四十年了。振动时效技术曾列入“六五”、“七 五”重点攻关项目,“七五”后我国的VSR工艺成熟。“八五” VSR被列为“八五”六大重点推广技术之一,2000年将VSR 列为全国重点共用技术。同时将新型振动消除应力设备开 发列为国家级重点技术创新项目。2001年将振动消除应力 技术纳入机床制造标准,接着把振动消除应力技术修订到 铸、锻、焊等基础件以及各制造业的制造标准中,目前已完成 64项。目前我国已经进入了振动时效技术的大量应用阶段, 有数万台设备在机械加工企业使用。由于振动时效的优越 性,又能适应现代工业对能源和环保的要求,目前在某些方 面已取代了传统的热时效和自然时效。 振动时效设备是应用振动时效技术的基本条件。我国 是从上世纪七十年代开始仿造国外的振动时效设备,在随后 的二十多年中,只能生产手动型振动时效设备,这种设备只 能靠操作人员凭感觉和经验进行操作,所存在的主要问题是 振动时效质量难以保证以及操作复杂。随着计算机技术的 发展和应用,在上世纪九十年代末,我国开发出了全氆动振 动时效设备,这种设备可以由计算机自动选择振动时效关健 工艺参数,能有效地保证振动时效质量,而且操作简便。全 自动振动时效设备的诞生,为振动时效技术的推广应用奠定 了基础。 3振动时效的工艺特点 在铸造、焊接和切削加工过程中,由于工件温度不均匀, 在工件表面和内部产生不均匀的残余应力,致使工件处于不 稳定状态,导致工件的尺寸稳定性和机械性能下降。为了消 除和均匀化残余应力,过去通常采用热时效和自然时效的方 法,自然时效虽然不消耗能源,但周期较长,需要场地较大, 不适应大规模生产;热时效是通过把工件加热到相变温度以 下来加速应力释放,其周期较自然时效大为缩短,应用广泛, 但缺点是设备成本高,工件受热不均,往往导致零件开裂或 在冷却过程中产生新的应力。热时效处理劳动条件差,污染 环境,自动化水平也不高。 3.1振动时效优点 振动时效对于减小金属构件的残余应力,稳定构件尺寸 收稿日期:2007—09—23 作者简介:马永波(1964一),男,甘肃省临夏市人,西飞技术中心工艺所高级工程师,主要从事热处理方面的研究工作。