
SMT-MPM-UP2000印刷机培训教材
为打开下拉菜单,可能滚动跟踪球到需要的菜单项,菜单将滑下.按
SELECT执行命令.
10.主操作屏幕
PRINT (印刷)
PRINT 印刷下拉菜单包含下列选择项:
Print Auto Print Manual Print Pass Through SPC Data
Auto Print : 全自动连续印刷 Manual Print : 手动印刷 Pass Through : 机器不会印刷,它只相当于轨道的作 用
有两个慢动模式或高速
模式
Fine Adjust 微調
方法
滚动跟至期望的方向
在什么時候使用
在伺服轴要慢速地移动短距离 時时
Velocity 高速
按住 SELECT 按鈕同时滚动 跟踪球至期望的方向.跟踪球 所指的速度将成为伺服轴移动 的速度
在期望的伺服轴要快速地长距 离移动时
注意滚动方向或从远离机器将指示选择的伺服轴执行相同的移动。
6.关于MPM UP2000 HIE
• 一旦移动到位刮刀將推动焊膏在钢网上滚动并通过钢网上的孔印在PCB的 PAD位上
。
刮刀 焊膏 移动方向
•
焊膏填满钢网的孔并堆积在PCB上。
6.关于MPM UP2000 HIE
当印刷完成, Z形架向下移动带动PCB与钢网分离。 这时机器將以每秒21个点最少0.0012英寸的间隔执行2D常規檢查。 当PCB 通过2D常規检查, 机器將送出PCB至下一工序。 现在印刷机將要求下一张要印的PCB的方。 进行同样的过程, 只是用第二个刮刀向相反的方向印刷。
8. 机器部件
計算机 界面 控制面板
印刷头
门
H 形架
Z 形架 溶剂桶
8. 机器部件
跟踪球用来移动屏幕上的光标
跟球上的每个按钮 ( SELECT , NEXT , EXIT ) 用來设置和操作。
緊急開關
開電源
關電源 電源指示燈 開始周期
8. 机器部件
紧急停止状态
灯塔
三层的灯塔的指示机器当前状态 操作员应一直注意灯塔
6.关于MPM UP2000 HIE
MPM UP2000 HIE 是一种自动钢网印刷机 在贴片机安装零件之前,印刷机将焊膏印在PCB上。 印刷机以下面的方式工作. a. 输送带把PCB送入印刷机 b. 机器找PCB的主要边并且定位 c. Z 形架向上移动至真空板的位置 d. 加入真空,牢固地固定PCB在特定的位置 e. (相机) 慢慢移动至PCB的第一个目标 (基准点)
SPC Data : 允许收集250块板的统计资料
10.主操作屏幕
此界面只有技术员可操作,操作员禁用!
Teach
Teach Board Teach Vision
Device Layout Teach ID
Teach Board : 用来设置新PCB profile或修改已 存的. Teach Vision : 用來对齐目标 Device layout : 用來教习2D常规检查的零件资料 Teach ID : 用來确认钢网相对于程序是正确的,这可 以在新程序装入时校验及识别唯一的钢网 Load File : 用來调用存于硬盘的所有档案 Save File : 用來将新PCB的参数存入硬盘(最多.400 个档案) Delete File : 显示硬盘上能被删除的档案 Backup System :从硬盘复制系统档案到用户定义的路径 Restore System : 从用户定义的路径复制到硬盘 File Upload : 允许操作员从硬盘上下栽档案到软驱 File Download : 用來下載个別的PCB档案到硬盘 Save Timing File : 复制时序档案到用户定义的路径。
此界面由技术员操作,操作员禁用!
Y-AXIS
Z AXIS THETA AXIS TRANSPORT SQUEEGEE STROKE
0.000
0.000 0.000 16.000 16.000 0.000 0.000 0.000 0.000 0.000
TRK WIDTH VX AXIS VY AXIS
File Load File Save File Delete File Backup System Restore System File Upload File Download Save Timing File
10.主操作屏幕
Utilities
Load Board Stencil Height Set Stroke Squeegee Height Knead Paste Cycle Squeegee Cycle Wiper Cycle Dispenser Verify Stencil Cal Prestop Position
SQUEEGEE HIEIGHT DISPENSER TACTILE
慢动按钮显示在屏幕的左边,这些按钮可以手动來定位期望的伺服轴
要慢动一个伺服軸, 比如刮刀行程(它将向前或向后移动印刷)移动光标 在按钮上面并按下选择它。SQUEEGEE STROKE
16.000
10.主操作屏幕
同上! 注意按钮变绿色表示已选择 在信息窗口JOG ACTIVE将出現
Load Board:这一功能可装PCB进入机器检查模具高度, 视觉高度或印网高度。通过这一步技术员可以在 生产之前检查PCB和印网是否真正对齐。
Stencil Height:用来在设置期间允许机器测量Z形架带PCB 移动到与印网的下面接触的距离。 Set Stroke:此选择项允许用户定义刮刀移动范围。这由 PCB的外形预定。 Squeegee Height :用于测量刮刀与印网的高度。 在印网或刮刀安装后必须执行此一步骤。 Knead Paste:将使刮刀搅拌锡浆以保持锡浆在作周期之间 均匀。 Cycle Squeegee:用来锁定前后开始印刷的刮刀位置(即 改变印浆的起始方向)操作员开始印刷时要注意. Cycle Wiper :将执行一个擦纸周期。 Cycle Dispenser:将从自动补锡器执行一次补锡。 Verify Stencil :机器设置期间校验是否已装入正确的印网。 Cal Prestop Position:校验PCB装入速度和测量PCB刹车 速度以决定设当的预停位置。
2
X AXIS2 Y-AXIS Z AXIS THETA AXIS TRANSPORT SQUEEGEE STROKE TRK WIDTH VX AXIS VY AXIS SQUEEGEE HIEIGHT DISPENSER TACTILE
OPERATOR
0.000
0.000 16..000 16..000 0.000 0.000 0.000 0.000 0.000 SQUEEGEE UP/DOWN
11
3
Squeegee starting in back. CLEAR FAULT
4
SETUP MENUS
5
1
2
3
6
7
FRAME CLAMP SQUEEGEE CLAMP
VACUUM MOTOR VACUUM GATE
DISPENSE FLOW DISPENSE PINCH DISPENSE SOLVENT
这窗口只在常规检查有效时才计数。
10.主操作屏幕
4. 清除故障按鈕
CLEAR FAULT
此界面由技术员操作,操作员禁用!
Z形架降低
當當前PCB卸下 前PCB卸下
此按钮清除错误及故障状态。 按此按钮CLEARFAULT将启动下 面所示连续事件。
真空移开
擦板和視覺系統 退回零位
触觉感应器缩回
10.主操作屏幕
内容:
1. 目的 指导培训操作员操作MPM UP2000印刷机 2. 范围 适用于所有操作MPM UP2000 印刷机的操作员 3. 批准 这个程序不能被改变或更改除非有下列人的批准. 4. 授权者 Manager / SMT supervisor 5. 职责 所有机器操作人員在执行时必須与此程序相一致.
STENCIL LIGHT BOARD LIGHT WIPER PAPER
SQUEEGEE FLIP
ECU ON/OFF
8
9
10
10.主操作屏幕
1 .
标题栏
Teach File Utilities Maintenance
标题栏由5个下拉菜单组成: Print(印刷) Teach(教习) File(档案) Utilities(应用) Maintenance(维护)
10.主操作屏幕
3. 计数区
BOARD RESET COUNT 0 REJECTS
此界面由技术员操作,操作员禁用!
0
PCB计数区显示PCB经过及其处理的数量。 复位按钮RESET将计数值回零。 计数窗口COUNT显示已印刷PCB数量。 不合格窗口REJECTS显示、在2D常规检查中判定为不合格的PCB的数量。
SMT MPM UP2000印刷机
培训教材
起草人 审核人 日期 编号 2009.02.10
目录
1. 2. 3. 4. 5. 6. 7. 8. 目的 范围 批准 授权者 职责 关于MPM UP2000 HIE 安全事項 机器部件
9. 10. 11. 12. 13. 14. 15.
开电源 主操作屏幕 印刷机設置 印刷 换纸 机器清洁/关机 手动清洗指南
确保断路器向上 打到 ON 位置 按 ON 按钮, 按钮內指示灯会亮而印刷机启动 如果印刷机不能启动通知技术人員.
10.主操作屏幕
Print Teach
FILE:
File
Utilities
1
Maintenance
MPMUP2000印刷机操作指导
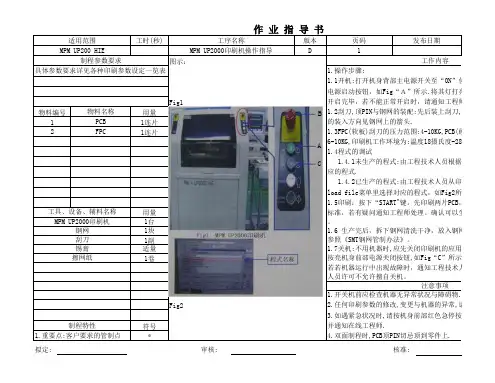
工时(秒)版本发布日期D图示:Fig1物料编号用量11连片2FPC1连片用量1台1块1副适量1卷Fig2符号*拟定:审核:核准:3.如遇紧急状况时,请按机身前部红色急停按钮制程特性并通知在线工程师.1.重要点:客户要求的管制点 4.双面制程时,PCB顶PIN切忌顶到零件上.注意事项1.开关机前应检查机器无异常状况与障碍物.2.任何印刷参数的修改,变更与机器的异常,请与擦网纸按亮机身前部电源关闭按钮,如Fig“C”所示,最若若机器运行中出现故障时,通知工程技术人员人员许可不允许擅自关机。
钢网 1.6 生产完后,拆下钢网清洗干净,放入钢网柜刮刀参照《SMT钢网管制办法》。
锡膏 1.7关机:不用机器时,应先关闭印刷机的应用程式与控制load file菜单里选择对应的程式,如Fig2所示1.5印刷:按下“START"键,先印刷两片PCB,并工具、设备、辅料名称标准,若有疑问通知工程师处理。
确认可以生产MPM UP2000印刷机开始生产,在生产过程中要检查每块PCB板的印。
1.3FPC(软板)刮刀的压力范围:4-10KG,PCB(硬板6-10KG,印刷机工作环境为:温度18摄氏度-28摄1.4程式的调试1.4.1未生产的程式:由工程技术人员根据产应的程式.1.4.2已生产的程式:由工程技术人员从印刷电源启动按钮,如Fig“A”所示.将其灯打亮,开启完毕,若不能正常开启时,请通知工程师。
物料名称 1.2刮刀,顶PIN与钢网的装配:先后装上刮刀,顶PCB 的装入方向见钢网上的箭头.制程参数要求工作内容具体参数要求详见各种印刷参数设定一览表1.操作步骤:1.1开机:打开机身背部主电源开关至“ON”位置作 业 指 导 书适用范围工序名称页码MPM UP200 HIE MPM UP2000印刷机操作指导1B AC。
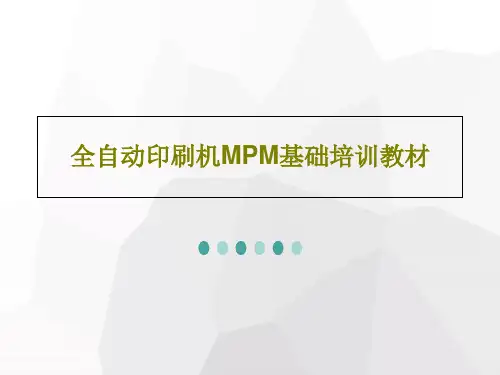
全自动印刷机MPM基础培训教材共42页
41、学问是异常珍贵的东西,从任何源泉吸 收都不可耻。——阿卜·日·法拉兹
42、只有在人群中间,才能认识自 己。——德国
43、重复别人所说的话,只需要教育; 而要挑战别人所说的话,则需要头脑。—— 玛丽·佩蒂博恩·普尔
44、卓越的人一大优点是:在不利与艰 难的遭遇里百折不饶。——贝多芬
45、自己的饭量自己知道。——苏联Biblioteka 全自动印刷机MPM基础培训教材
6、法律的基础有两个,而且只有两个……公平和实用。——伯克 7、有两种和平的暴力,那就是法律和礼节。——歌德
8、法律就是秩序,有好的法律才有好的秩序。——亚里士多德 9、上帝把法律和公平凑合在一起,可是人类却把它拆开。——查·科尔顿 10、一切法律都是无用的,因为好人用不着它们,而坏人又不会因为它们而变得规矩起来。——德谟耶克斯
MPM印刷培训教材

MPM印刷培训教材1. 简介MPM印刷培训教材是为了帮助印刷行业的从业人员系统学习和掌握MPM印刷技术而编写的教学资料。
本教材涵盖了MPM印刷的根本概念、工艺流程、常见问题及解决方法等内容,旨在帮助读者全面了解MPM印刷技术,并能够在实际工作中运用。
2. MPM印刷技术概述MPM印刷是一种高精度、高效率的印刷技术,它采用了特殊的结构和工艺,能够在短时间内完成复杂的印刷操作。
MPM印刷技术主要应用于电子产品、汽车零部件、医疗器械等领域,具有精度高、效率高、质量稳定的特点。
3. MPM印刷工艺流程MPM印刷工艺流程主要包括以下几个步骤: 1. 准备工作:包括准备印刷图纸、选择印刷材料等。
2. 印刷准备:包括设定印刷机的参数、安装印刷模具等。
3. 调试测试:对印刷机进行调试测试,确保印刷效果符合要求。
4. 实际印刷:进行实际的印刷操作,按照图纸要求完成印刷任务。
5. 品质控制:通过一系列的品质控制工作,确保印刷品质量到达标准要求。
6. 清洁维护:对印刷设备进行清洁维护,保持设备的正常运行。
4. MPM印刷常见问题及解决方法在MPM印刷过程中,可能会遇到一些常见问题,例如印刷色差、印刷图案不清晰等。
针对这些问题,本教材提供了相应的解决方法,帮助读者快速解决印刷中的困扰。
5. MPM印刷技术的未来开展趋势MPM印刷技术在不断开展和创新,未来将有更多的应用场景和开展趋势。
例如,随着电子产品的不断开展,MPM印刷技术将在电子元件的精细制造方面发挥更重要的作用。
同时,随着智能制造的推进,MPM印刷技术也将与其他先进制造技术相结合,实现更高效率、更高品质的印刷操作。
6. 总结MPM印刷培训教材通过系统、全面地介绍MPM印刷技术,帮助读者理解和掌握MPM印刷技术的核心概念和工艺流程。
同时,本教材也着重解决MPM印刷过程中的常见问题,帮助读者提高工作效率和品质控制能力。
随着MPM印刷技术的不断开展,本教材也提供了对未来开展趋势的展望,帮助读者把握行业动态。
MPM初级培训资料

MPM UP-2000印刷机培训资料1. 设备外观2. 操作安全及电源系统操作和安全紧密联系,在设备操作时要注意人生安全,其次保证设备和产品不受损失,设备操作前一定先得了解其安全系统,在设备有异常状况出现时做出相应且果断措施。
各系统按钮位置如图(2)所示。
图1图22.1EMERGENCY STOP(紧急开关)位置——设备上一共有四个,黄底红色,标识EMERGENCY STOP的按钮。
在设备的正面、COVER两边的手动控制面板最上端有两个EMERGENCY STOP按钮,在设备的后面两侧电源控制面板最上端也有两个EMERGENCY STOP按钮(如图2所示)。
作用——在设备AUTO RUNNING或手动操作时,如出现人员受伤或设备异常紧急情况时可按下设备上的四个之中的任何一个EMERGENCY STOP按钮,使设备完全处于断电,机械可运动部位将处于完全停止,所有的SERVO MOTOR都处于锁定状态,同时关闭总气路,所有气动装置断气。
3.UP2000工作过程及操作介绍LOADER——SCREEN PRINTER传送一个可接收信号给LOADER之后,从LOADER传送一块JIG进入SCREEN PRINTER LOADER部位,LOADER IN-SENSOR感应到有JIG进入,CONVEYOR MOTOR随即转动,使在LOADER部位的JIG通过MOTOR带动的BELT进入WORK STA TION。
PRINT——在PCB传送到WORK STA TION时由TABLE右边(或VISION HEADER)上的BOARD STOP SENSOR感应其是否到位,感应到有PCB到位,立即停止正在LOADING的位置;将装载有PCB的工作台上升至钢网的位置,此时的BOARD与STENCIL基本接触,事先要先做了STENCIL HEIGHT(钢网高度测试),SQUEEGEE HEIGHT(刮刀压力测试);于STENCIL的表面开始移动SQUEEGEE,SOLDER PASTE 在斜向前有角度的SQUEEGEE和各参数的合力之下,以翻滚的状态行进,如图3所示,以达到SOLDER PASTE能在翻滚的压力下填充进STENCIL 网孔中。
SMT-印刷机培-教材课件
网格尺寸
Fine Pitch推荐值:
脚间距
网格
颗粒尺寸
> 25 mil
Type 3 -325/+400
25 mil
Type 3
-325/+400 to 500
20 mil
Type 3
-325/+500
16 mil
Type 4,3 -400/+500
12 mil
Type 4
-400/+625
钢网开孔
6
机器配置
• 温度控制单元(TCU) • 自动擦网系统(Wipe system) • 真空单元 • 自动轨道调节 • 2D检查 • SPC数据收集
7
项目/名称 夹板方式 对准方式 支撑方式
操作系统
两种印刷机比较
MPM Snugger、真空
Table 顶针、可塑顶块
DOS
DEK 刀片
Screen Autoflex、Grid
注意: 推荐的最小钢网开孔,是4到5个锡球
15
焊剂成分
• 基材:由松香或松香酯组成,提供粘接性和焊 接表面的净化作用
• 溶剂:由乙二醇、二甘醇组成,用来调整焊 膏的粘度
• 活性剂:胺、胺氢氯化物组成,用来净化焊 接表面的氧化物
• 触变剂:乳化石蜡,防止焊料粉末和焊剂分 离
16
焊剂类型
RMA: 香)
20
12
15
10
12
8
开孔 12
9 -10 7 -8 5 -6
钢网厚度 6
5 -6 5
4 -5
宽厚比 2.0 1.7 1.4 1.2
化学腐蚀不推荐用于16mil以下间距low
MPM UP2000 HIE印刷机 作业指导书

目錄1. 目的 (2)2. 范圍 (2)3. 批准 (2)4. 參考与定義 (2)5. 職責 (2)6. 設備列表 (2)7. 關于MPM UP2000 HI E (3)8. 安全事項 (6)9. 机器部件 (7)10. 開電源 (11)11. 主操作屏幕 (13)1 標題欄 (14)2. 慢動按鈕 (18)3. 計數區 (19)4. 清除故障按鈕 (19)5. 警告信息區 (20)6. 設置菜單按鈕 (20)7. 操作控制面板按鈕 (21)8. MPM 資料按鈕 (22)9. 實況錄像按鈕 (22)12. 印刷机設置 (23)13. 印刷 (38)14. 填充擦机紙 (40)15. 机器清洁/關机 (48)16. 手動清洗指南 (49)17. 術語 (50)1. 目的–建立一個指南幫助培訓操作員操作MPM UP2000 HI E印漿机.2. 范圍–适用于所有操作MPM UP2000 HI E印漿机的員工.3. 批准–這個程序不能被改變或更改除非有下列授權人的書面批准.授權者M.E. Manager / SMT Operation Manager4. 參考与定義–MPM UP2000 HI E操作指引英文原本5-HR90-7000-011.5. 職責–制造經理必須确保所有的操作人員明白并記住這個程序以執行他們被分配的任務.–所有机器操作人員在執行他們的職責時必須与此程序相一致.6. 設備列表•MPM UP2000 HI E是一种自動的鋼网印刷机.•在貼片机安裝零件之前,印漿机將錫漿印在PCB上.•印漿机以下面的方式工作.•沿著輸送帶PCB被送入印漿机.•机器尋找PCB的主要邊并且定位.•Z 形架向上移動至真空板的位置.•加入真空,牢固地固定PCB在特定的位置.•視覺軸 (鏡頭) 慢慢移動至PCB的第一個目標 (基准點) .••現在机器可能移動印网使對准PCB. 机器可使印网在X,Y軸方向移動和在Q軸方向轉動.•一旦印网和PCB對准, Z形架將向上移動, 帶動PCB接触印网的下面.印网PCB H-形架▪一旦移動到位橡膠刮刀將推動錫漿在印网上滾動并通過印网上的孔印在PCB的PAD位上.錫漿移動方向•當印刷完成, Z形架向下移動帶動PCB与印网分离.•這時机器將以每秒21個點最少0.0012英吋的間隔執行2D常規檢查(檢查錫漿覆蓋).•當 PCB 通過2D常規檢查, 机器將送出PCB至下一工序.•現在印刷机將要求下一張要印的PCB.•進行同樣的過程, 只是用第二個橡膠刮刀向相反的方向印刷.Direction of travel8. 安全事項• 机器裝有四個緊急開關, 這些開關只緊急狀態下才能按下.• 机器門是電力互鎖的, 一旦打開門机器將停止操作. 必須關上門机器才能運行. • 金屬刮刀是非常鋒利的, 确保把手只能被裝在上面.• 操作員戴著一次性的橡膠手套時才能處理錫漿. 無此條件時只能空手. • 使用酒精時确保已戴上一次性的手套.背面 前面• 計算机界面• 机算机界面由一個顯示器和一個跟蹤球組成, 操作員用它來了解机器的狀態, 檔案管理和所有的机器操作.• 跟蹤球用來移動屏幕上的光標.• 跟蹤球上的每個按鈕 ( SELECT , NEXT , EXIT ) 用來設置和操作. 溶劑桶控制面板門計算机 界面印刷頭Z 形架H 形架• 控制面板•• 緊急開關• 看第8章 – 安全事項• 開電源按鈕• 按下開電源按鈕, 電源繼電器按通供電給机器部件. 此時電源指示燈亮.• 關電源按鈕• 按下關電源按鈕切斷机器部件電源, 此時電源指示燈熄滅.• 電源指示燈• 當交流電源接通時電源指示燈會亮, 這時主斷路器應在ON 的位置.• 開始周期• 有兩個開始周期按鈕, 机器前面的兩頭各有一個. 它們通常用來啟動一個印刷周期(假設 PCB 在傳送帶之上).緊急開關開電源 關電源 電源指示燈 開始周期•燈塔•三層的燈塔指示机器的當前狀態.•操作員應一直注意燈塔.•亮紅燈•指示緊急停止狀態.•亮黃燈•指示不正常(錯誤)的狀態或待命狀態.•亮綠燈•指示正常操作狀態.9. 机器部件•印刷頭•標准印刷頭有兩套刮刀.•印刷頭(背面)也裝有一套触覺感應器, 用來測定印网与刮刀的高度關系.•形架•用專用的模具時, H 形架固定在 Z 形架上面, 真空滑輪依次鎖緊H形架.•開 MPM UP2000 HI E電源時:•确保所有緊急開關复位, 順時針方向旋轉即可.•找到主開關和斷路器的位置.•确保主開關順時針轉至ON位置 (如圖).•确保斷路器向上打到ON位置 (如圖).•按 ON 按鈕, 按鈕內指示燈會亮而印刷机執行啟動.•這時如果印刷机不能啟動通知技術人員.•The printer initialisation screen will appear :•Move the cursor over the START button and press the SELECT button on the trackball.•The following message will now appear on screen:---Warning Message---Reset is about to start.Press NEXT to continue.Press EXIT to quit.•At this point press the NEXT button on the trackball. The printer will now home each axis.•Ensure there are no obstructions on/near the printer axes.START11. 主操作屏幕1 標題欄2 慢動按鈕3 計數區4 清除故障按鈕5 警告信息區6 設置菜單按鈕7 操作控制面板按鈕8MPM 資料按鈕9 實況錄像按鈕10 信息顯示區11. 主操作屏幕1 標題欄標題欄由5個下拉菜單組成:•PRINT(印刷)•TEACH(教習)•FILE(檔案)•UTILITIES(應用)•MAINTENANCE(維護)•為打開下拉菜單, 可能滾動跟蹤球到需要的菜單項, 菜單將滑下. 按SELECT 執行預期的命令.•PRINT (印刷)PRINT印刷下拉菜單包含下列選擇項:Auto Print : 全自動連續印刷.Manual Print : 如果印刷机是單獨地安裝, 這個選項會提示操作員裝入或卸下PCB.Pass Through : 當選擇這處選項時机器不會印刷, 它只相當于導軌的作用.SPC Data : 選擇這個選項時允許用戶收集最多250塊板的統計資料.Print Teach File UtilitiesPrintAuto PrintManual PrintPass ThroughSPC Data11. 主操作屏幕• TEACH (教習菜單)Teach Board : 用來設置新PCB profile 或修改已存在的PCB profile.Teach Vision : 用來對齊目標.Device layout : 用來教習2D 常規檢查的零件資料.Teach ID : 用來确認印网相對于程序是正确的. 這可以在新程序裝入時校驗及識別唯一的印网.• FILE (檔案菜單)Load File : 用來調用貯存于硬盤的所有檔案.Save File : 用來將新pcb 的參數貯存于硬盤 (最多. 400 個檔案).Delete File : 顯示硬盤上能被刪除的檔案.Backup System : 從硬盤复制系統檔案到用戶定義的路徑 (缺省值是軟驅 FDD).Restore System : 從用戶定義的路徑复制到硬盤.File Upload : 允許操作員從硬盤上載檔案到軟驅(FDD).File Download : 用來下載個別的PCB 檔案到硬盤.Save Timing File : 复制時序檔案到用戶定義的路徑. 包括最后5塊板的周期時間資料.•UTILITIES (應用菜單)Load Board : 這一功能可裝PCB進入机器Array檢查模具高度, 視覺高度或印网高度. 通過這一步驟操作員可以在生產之前檢查PCB和印网是否真正對齊.Stencil Height : 用來在設置期間允許机器測量Z形架帶PCB移動到与印网的下面接触的距离.Set Stroke : 此選項允許用戶定義刮刀移動范圍. 這由PCB的外形預定.Squeegee Height : 用于測量刮刀与印网接触時主高度. 在印网或刮刀安裝后必須執行此一步驟.Knead Paste : 將使刮刀攪拌錫漿以保持錫漿在操作周期之間均勻.Cycle Squeegee : 用來鎖定前后開始印刷的刮刀位置(即改變印漿的起始方向).Cycle Wiper : 將執行一個擦紙周期.Cycle Dispenser : 將從自動補錫器執行一次補錫.Verify Stencil : 机器設置期間校驗是否已裝入正确的印网.Cal Prestop Position : 校驗PCB裝入速度和測量PCB剎車速度以決定适當的預停位置.•MAINTENANCE (維護菜單)User Mode : 用來顯示各級操作机器的水平. Array這些是密碼保護的. 缺省值是操作員.Change Password : 在管理員模式下用來改變每級水平的密碼.Modify Access : 用來設置每組人員的各項操作權利. 也就是說, 哪些菜單你能用哪些不能用.RESET : 選擇 RESET 將使所有的伺服軸回零位. RESET 應只用于机器設置或當硬件錯誤產生時.Input/Output Test : 顯示 IO 參數和它們的狀態. 主要用途是為解決故障.Configuration : 將顯示机器當前設置.Vision Adjust : 此選項复位視覺目標而不用執行整個視覺教習過程.Stencil Adjust : 用來复位印网目標. 例如, 如果印网型號沒有發現.Change Paper : 為容易操作移動擦紙單元和視覺軸至印刷机的前面.2. 慢動按鈕•慢動按鈕顯示在屏幕的左邊, 這些按鈕可以手動來定位期望的伺服軸.•要慢動一個伺服軸, 比如刮刀行程(它將向前或向后移動印刷頭), 移動光標在按鈕上面并按下選擇它.•注意按鈕變綠色表示已被選擇.•在信息窗口JOG ACTIVE將出現.•有兩個慢動模式微調或高速.模式方法在什么時候使用Fine Adjust微調滾動跟蹤球至期望的方向. 在伺服軸要慢速地移動短距离時.Velocity 高速按住SELECT按鈕同時滾動跟蹤球至期望的方向.跟蹤球所指的速度將成為伺服軸移動的速度.在期望的伺服軸要快速地長距离移動時.•注意滾動方向或從遠离机器將指示選擇的伺服軸執行相同的移動.X AXISY-AXISZ AXISTHETA AXISTRANSPORTSQUEEGEE STROKEVX AXISVY AXISTACTILEDISPENSERSQUEEGEE HIEIGHT0.0000.0000.0000.0000.00016.0000.0000.0000.0000.0000.000TRK WIDTH 16.000SQUEEGEE STROKE 16.0003. 計數區• PCB 計數區顯示PCB 經過机器處理的數量. • 复位按鈕RESET 將計數值回零. • 計數窗口 COUNT 顯示已印刷PCB 數量.•不合格窗口 REJECTS 顯示﹑在2D 常規檢查中判定為不合格的PCB 的數量. 這窗口只在常規檢查有效時才計數.4. 清除故障按鈕• 此按鈕清除錯誤及故障狀態.• 按此按鈕 CLEAR FAULT 將啟動下面所示連續事件:RESETBOARD CLEAR FAULT5. 警告信息區•警告信息有時顯示在這個區域.6. 設置菜單按鈕SETUP MENUS1 2 3•設置菜單按鈕用來訪問三頁机器參數. •SETUP MENU 1 : 包含標准印刷組件的參數. •SETUP MENU 2 : 包含可選印刷組件的參數. •SETUP MENU 3 : 包含可選2D / 3D檢查的參數.7. 操作控制面板按鈕•操作控制面板包含允許操作員手動激活/解除普通功能的按鈕.•控制面板按鈕在激活時亮綠色或在解除時亮紅色.•按跟蹤球上的SELECT 可能鎖定這些按鈕.•FRAME CLAMP : 當激活時印网框架將被夾緊在适當的位置. 當解除時印网可以自由移動.•SQUEEGEE CLAMP : 在 MPM UP2000上無用.•SQUEEGEE UP / DOWN : 將鎖定刮刀片向上或向下.•SQUEEGEE FLIP : 在 MPM UP2000上無用.•VACUUM MOTOR : 激活真空泵馬達.•VACUUM GATE : 連接負壓到真空板, 固定PCB在适當位置.•ECU ON/OFF : 在 MPM UP2000上無用.•DISPENSE FLOW : 打開壓力气缸使錫漿從加錫嘴流向印网. 解除此按鈕將不會自動地激活气缸.•DISPENSE PINCH : 打開或關閉在加錫頭底部的加錫气缸. 例如在換錫漿筒的時候.•DISPENSE SOLVENT : 填充擦网溶劑. 按住 SELECT 激活泵以填充溶劑.當SELECT 被激活時擦网紙將上升.•STENCIL LIGHT : 激活 / 解除印网燈電源.•BOARD LIGHT : 激活 / 解除PCB燈電源.•WIPER PAPER : 激活 / 解除擦机紙收緊.8. MPM 資料按鈕•選擇 MPM 資料按鈕將顯示MPM 公司的電話號碼和安裝的軟件版本.9. 實況錄像按鈕•實況錄像按鈕用來在印刷或檢查周期在顯示器觀察PCB和印网.10 信息顯示區•此窗口將顯示提示, 警告, 操作指引及各种資料.• 确認印刷開動電源和RESET 鍵已被按.• 打開印刷机和用适當的六角匙取出机器內的真空板.• 當真空板取出后放在生產線上的合适位置.• 小心不要遺失固定真空板的任何螺絲.• 關上蓋子.• 從菜單條中選擇檔案 File .移動光標至Load File 直到它變為高 亮度時按 SELECT .• 檔案窗口將顯示.• 選擇你要生產的產品的檔案名, 細節部分在產品參數頁parameter sheet .• 選擇程序名并按OK .• 現在程序將裝入.• 按 Select 繼續.File Load File Save File Delete File Backup System Restore System File Upload File Download Save Timing File FileSave File Delete File Backup SystemRestore System File Upload File Download Save Timing File Load File•現在机器將為PCB外形設置.•這時你能看寬度改變的過程.•當机器完成PCB設置時打開蓋子.•獲得正确的真空板. 正确真空板的細節被列在產品參數頁parameter sheet. •放置真空板在H型架上直到螺絲孔對准.•對准之后, 用螺絲上緊真空板在H型架上. 這時務必小心, 不可太用力擰螺絲, 以免滑牙.•如果有個附件, 如下圖插入管子.12. 印刷机設置• 真空板裝好后, 應該固定印网.•再次用產品參數頁鑒別正确的移网.• 移网將如下圖被鑒別:• 裝入印网時, 打開前蓋和沿著机器里面的白色指示插入印网. 如下圖.• 注意搖動框架定位器直至适合印网裝入.注意: 固定刮刀之前一定要先固定印网, 否則印网不會移入机器.Stencil One - FRONT12. 印刷机設置•搖動框架定位器向下并拉印网后直至相接触.•用SELECT按鈕按下FRAME CLAMP鎖定印网在合适位置.•四個框架夾可保護印网.FRAMECLAMPSQUEEGEECLAMPSQUEEGEEUP/DOWNSQUEEGEEFLIPVACUUMMOTORVACUUMGATEECUON/OFFDISPENSEFLOWDISPENSEPINCHDISPENSESOLVENTSTENCILLIGHTBOARDLIGHTWIPERPAPER•現在必須裝上刮刀.•打開頂蓋.•記下印刷頭的位置:•記下刮刀的构造:12•第一支及第二支刮刀不同的螺絲位要特別注意. •刮刀固定在印刷頭上.•注意印刷頭有供刮刀裝入的開槽.• 首先決定刮刀裝入的順序.• 帶最遠的螺絲的刮刀始終第一個裝入.• 后刮刀將從机器的后面印向前面, 這稱為前至后印刷. 為了完成這個動作, 刮刀必須以正确的方向插入.• 當后刮已被固定, 插入前刮. 如下圖.后刮 前刮 注意后刮面朝向印网的后面 注意前刮面朝向印网的前面•下一步确定刮刀与印网的相對位置.•為此我們要執行兩步操作.•印网高度•刮刀高度•首先, 我們必須執行印网高度設定.•印网高度•此操作將決定Z形架帶著PCB移動到与印网的下面接触的位置的距离. •放入正确的PCB (也就是將要印的) 在正确的位置.•移動光標在 Utilities菜單的上面, 然后在Stencil Height選項上面.•按Select.•机器會顯示下面的提示在屏幕的右下角:•按NEXT應答這個信息.12. 印刷机設置•下面的信息將顯示:CAUTION, The machine is now going toMove. STAY CLEAR.Press NEXT to Continue, or EXIT to Quit.•印刷頭將向印网的前面移動.Press SELECT to JOG the sensor clear ofpaste or stencil apertures,Or press NEXT to Continue.Press SELECT or NEXT to Continue.•這時操作員能手動慢移印刷頭离開印网的孔.印网高度操作之前确信沒有錫漿在印网上!•按跟蹤球上的SELECT按鈕.•滾動跟蹤球在期望的方向以移動印刷頭离開印网孔.•雖然触覺感應器的位置不是一直都明顯, 但感應器的位置可以通過觀察机器本身測量.•當印刷頭已移動到需要的位置時按EXIT.•机器從上導軌接受PCB和通過Z形架慢慢地向上進行將PCB与印网的下面對准.•當測印网的高度操作完成后按NEXT繼續.• 此步操作將測量刮刀与印网接触時的高度.• 移動光標到Utilities . 然后移到Squeegee Height 選項. •按 Select .• 机器會顯示下面的提示在屏幕的右下角:• 按NEXT 應答這個信息.••當印刷頭在適當的位置時按EXIT按鈕.•机器將執行測刮刀高度的操作. 首先前刮刀被校驗接著是后刮刀. •刮刀高度操作完成時按NEXT按鈕.12. 印刷机設置•溶劑桶•如果印刷机正在生產一個需要干/濕擦試周期的產品時, 溶劑桶必須裝滿. •溶劑桶安裝在机器的前面, 就在前門后面.•如上圖擰松加液口的蓋子.•裝入參數頁指明的溶劑類型.•确保在操作期間至少有一半溶劑.•手動裝入錫漿重要!參考參數頁選擇正确的錫漿類型.處理錫漿或溶劑時一直戴著柔軟的手套.•裝入錫漿到印网時确保印刷頭移到机器的后面.•如果印刷頭不在后面, 移動光標至Squeegee Stroke按鈕并按住跟蹤球上的Select.•此按鈕將亮綠色, 現在可以進行慢移動作.SQUEEGEE STROKE 16.000•向机器后面滾動跟蹤球, 印刷頭將移動. 當到達期望位置(也就是不遮蓋印网孔)時放開Select按鈕并按Exit.•打開前頂蓋.•沿著印网孔的前面放入錫漿.•放入錫漿條的直徑大約20mm. 可以1元的硬幣作比較.•輕輕地攪拌錫漿并沿著印网的前面平滑地放入以保証在印刷時能填充所有的网孔.•格外地小心以避免錫漿跌入网孔, 否則因為錫漿弄髒了印网的底面而需要清洗印网.• 明白刮刀從哪里開始印刷是重要的.• 為此請看屏幕的右上角.• 以上顯示表示刮刀將從机器的后面印向前面. 這叫后到前印刷.• 如果錫漿已被放在印网的前面, 則需要改變印刷頭的印刷方向從后到前變為前到后印刷.• 打開 Utilities 菜單.• 在 Cycle Squeegee 選項上按Select .• 按 Select .• 印刷頭將移到印网的對面.Squeegee starting in back.后到前印刷 Utilities Load Board Stencil Height Set Stroke Squeegee Height Knead Paste Cycle Squeegee Cycle Wiper Cycle Dispenser Verify Stencil Cal Prestop Position Cycle Squeegee About to cycle squeegee stroke. Press SELECT to Continue or EXIT to quit.• 自動裝入錫漿• 如果自動加錫器正被使用, 操作員可以自動地加錫到印网. • 加錫器安裝在印刷頭組件的后面.• 錫漿筒的管口固定在它上面 (用小活動扳手).• 一塊磁鐵放在活塞的上面. 這塊磁鐵使机器在錫漿用完時向操作員報警. • 錫漿筒放入加錫器組件并用螺絲固定蓋子.• 加錫時, 打開Utilities 菜單并選擇Cycle Dispenser .• 印刷頭將轉到加錫位置.• 現在加錫器將加錫漿到印网. • 可以按需要加入适量的錫漿到印网.• 始終校驗在加錫器中的錫漿是正确的類型!錫漿磁鐵固定在管子里)軟管印刷机設置指南流程圖刮刀 印网 真空板參數頁參數頁空板參數頁參數頁參數頁參數頁13. 印刷• 一旦机器已被設置与產品參數頁一致, 我們就能印刷.• 打開Print 菜單.• 選擇 Auto Print .• 下面的視窗顯示將出現:• 按 Next 允許操作員通過慢慢地向前或向后滾動跟蹤球改變要印刷的PCB 數量.• 如果設定為 No Limit , 机器將連續地印刷.• 按 Select 開始印刷周期.• 印刷机現在等待上工序的信號 (裝入PCB 或 FIFO).• 當上工序的信號到達下面的信息將顯示.裝PCB 進入机器. 制動感應器制停PCB. PCB 被定位. Z 形架上升使板接近印网. 開始印刷周期. 卸下PCB 到下導軌.13. 印刷•在印刷時, 周期性地(每10-15分鐘)檢查机器內錫漿的狀況是良好的習慣.•如果印网上的錫漿已用完, 停止印刷加入錫漿并檢查生產線上的PCB是否充分覆蓋錫漿是重要的步驟.•生產進行期間要停止机器可按跟蹤球上的Exit, Exit, Next.•第一張板印刷之后, 應100%檢查錫漿涂布缺點特別是下圖的缺點:PCBPADSSOLDERPASTE少錫短路•如果類似的缺點被發現, 印刷机應立即停止. 并做出适當的行動(通常清洗印网, 刮刀和真空板), 以預防再發生.•如果机器問題仍存在應馬上通知技術人員.•后至前和前至后印刷應用GSI 8100 3D 激光掃描儀測量, 使其与產品特有的參數頁/直觀教具相一致.14. 填充擦机紙•擦机紙用完時下面的信息會顯示:•按NEXT退出印刷周期.•下一步是換擦机紙.•為了利于更換, 擦机紙組件必須移動到方便的位置.•一旦印刷周期中斷, 打開MAINTENANCE菜單.MaintenanceUser ModeChange PasswordModify AccessRESETInput/Output TestConfigurationVision AdjustStencil AdjustChange PaperAdd Paste•選擇Change Paper選項.•下面的信息將顯示:CAUTION: The vision Y axis and wiper areabout to move towards you, STAY CLEAR!Press NEXT to Continue or EXIT to Quit•按NEXT.•根据這個信息所說, 視覺伺服器和擦机伺服器會移到机器的前面, 在這時框架夾也會松開.印网視覺伺服器(照相机) •机器頂蓋也以打開.•第一步是將印网推向机器的后面露出擦机紙單元.•刮刀也可能需要慢慢地推向机器的后面以方便操作.12•通常情況下, 第1位置的紙卷是滿的(擦机紙已用過所以很髒). 而第2位置的紙卷是空的, 必須填充.•為方便操作擦紙單元, 拉上兩個定位夾(在机器的上面).•移動定位夾進入机器直到能挂到夾子的第二個槽口.• 下一步是移開空的和滿的紙卷.• 注意固定的机械裝置在紙卷的兩頭是不同的.• 移開紙卷時, 始終先提起第1位置再輕輕地拉出第2位置.• 兩個紙移開后, 擦紙單元清楚可見如下圖:• 從卷軸上移開滿的(已用的)紙卷.• 將彈簧捏入卷軸如上圖A 點, 按圖示方向拉出紙卷.1 21 2溶劑槽真空柵已用的紙 A A• 放一個新的紙卷在卷軸2上, 紙卷必須以下面的方法放入.确認前卷軸雕有FRONT 字樣.• 當新的紙卷放入卷軸時空管能放入擦紙單元.• 帶有空管的卷軸以相反的方向的插入.• 拉出紙卷以產生一段松馳的.• 現在, 跟隨擦紙路線裝入.左邊 右邊 溶劑槽 真空柵 滾筒 新紙卷 空管•擦紙必須首先經過金屬條的下面, 通過拉控制杆向左可以將金屬杆取出.•向机器前面拉擦机紙通過溶劑槽, 真空柵, 白色滾筒.•擦机紙穿過擦机單元下面和兩個白色滾筒周圍.•拉擦机紙向上到新紙卷后面.•在這里小心不要弄折擦机紙.•用4~5個膠帶均勻地固定紙的端頭.•將膠帶貼在空管(1)上, 确保粘貼牢固.•最后按顯示器上的Cycle Paper.WIPERPAPER•此按鈕轉為綠色指示擦机紙已上好.•象裝紙周期一樣确保紙不能弄折.•裝紙完成至少轉一圈之后再按Cycle Paper一次停止進紙. 按鈕會轉為紅色.•以上操作完成后拉印网回原位, 關上頂蓋門恢复操作. •打開Print菜單.•選擇Auto Print選項.15. 机器清洁/關机•下班時机器應按下面順序清洁:确保在清洁期間戴著柔軟的手套 (E05Z1931000).•刮刀應取出用溶劑和軟布徹底清洗. 也确保錫漿變流器(任何一面)被清洁.刀口危險! 清洗刮刀時小心.•錫漿從印网上取走并貯存(下一班使用)或丟掉(如果沒另一班接班時).•印网要用抹刀徹底清洁, 錫漿注意不要堵塞网孔. 另外不要太用力, 否則會損坏印网.•錫漿貯存/丟掉后, 現在只留下兩個清洗選擇.1.印网自動沖洗2.手動清洗•正常的交接班期間, 印网可以用手清洗 (參看16章). 可是, 如果沒有交接班時印网清洗應參考 5-ME20-2000-083.16. 手動清洗指南•錫漿移走后, 在印网面噴溶劑 (Part no. E05Z2126002).•用軟布 (Part no. E00Z2107000)輕輕地同時清洗印网的兩面.•清洗后, 仔細檢查有無殘渣或雜物堵塞网孔.•然后, 刮刀和印网應恢复准備就緒狀態(也就是刮刀和印网高度設定狀態).•真空板也應檢查有無錫漿殘渣或由此而需清洗.•操作員也應仔細檢查整部机器, 如果需要必須進行清洗.•應分析錫漿用量(与暴露時間等一起)以決定是否再定購.•确保每班下班時日程記錄5-ME80-4000-119已完成.•按OFF按鈕, 關掉電源.17. 術語•ESD靜電放電靜電放電(ESD), 就是“不同電位(電壓)的物体靜電荷的傳送, 起因于直接的接触或電場的感應”. 雖然它的定義听起來模糊, 但我們有充足的靜電放電的經驗.簡單地走過地毯并触摸金屬門把手, 我們的手指經常可以感到小小的電擊. 這种電擊起因于當兩种不同材料的物体在一起摩擦或快速地分离時, 一种材料向另一种材料吸引電子, 在兩种材料上形成電位差. 當一個帶電荷或不帶電荷的區域接近另一個帶反极性電荷的區域時, 因為不同极性電荷的吸引力, 靜電放電可能發生.如果這种靜電放電接近電子零件, 電子零件可以受損害或被摧毀.•PCB 印刷電路板電子零件用錫固定在上面的薄板. 零件腳或集成電路可以穿過板孔或不需要孔的表面安裝(雖然板孔仍然可能用在連接不同的板層).最簡單的PCB有零件, 線在一面和線路(印刷線路)在另一面. PCB可能有零件安裝在兩面和可能有許多板層, 在同樣面積的板上允許有更多線路. 帶內部板層的板通常有鍍金孔以改善內部板層的電气連接.線路是金屬帶(通常是銅). 線路式樣常常用光阻材料并用酸蝕刻而成. PCB尤其是那些現代微處理器之類的高頻電路, 通常有一個或更多的大面積的接地面和電源線以承擔大電流.一部電腦或其它電子系統可能由几塊PCB組成, 舉例來說, 處理器, 內存, 圖像控制器, 磁碟控制器等等. 這些PCB可能都插入底板或用排插線連接.。
MPM印刷机操作员培训教材
MPM印刷机操作员培训教材一.前言本教材旨在培训MPM印刷机操作员的机器日常操作﹐常见报警处理﹐机器的保养检点﹐安全操作要则﹐以及其它一些常用知识。
以达到维持设备高效稳定运行﹐消除质量隐患﹐保障人员与设备安全之目的。
是MPM操作员必须掌握的基本课程。
适用于MPM操作员上岗培训。
二.操作员需掌握的日常操作一).幵始印刷及结束印刷开始印刷1,步骤﹕A,确认准备工作OKB, print下拉菜单下点选Auto-print项C,出现对话框按Select,即开始印刷.2,注意事项:A,选项后﹐出现对话框时若有误按NEXT,则再按一次EXIT即可开始印刷。
结束印刷1,步骤﹕A,按EXITB,出现对话框再按EXITC,出现对话框,按NEXT,即结束印刷.2,注意事项:若非较紧急的情况,一般要等一片板印完搬出后才结束印刷.二). 钢板高度教示1,步骤﹕A﹐安装好钢板B﹐在Utilities下拉菜单下点选Stencil Height项.C﹐出现对话框,按Next.D﹐出现对话框,再按Next.E﹐机器动作出现对话框, 再按Next.F﹐出现对话框,放一PCB于轨道入口处,然后按Select,机器开始自动教示.G﹐教示动作结束出现对话框,按Next,完成教示.2,注意事项:A﹐每下一步操作都要等新的对话框出现后才有效B﹐第四步对话框是提示是否将刮刀移离锡膏处,若不按Next,按Select,则可开始刮刀移动,完成按EXIT即可.C﹐若教示前就放于轨道入口处,则不会有第六个步骤.三).刮刀水平或刮刀高度教示程序刮刀水平教示1﹐步骤﹕A﹐安装好刮刀.B﹐在utilities下拉菜单中点选squeegee level项。
C﹐出现对话框,按nextD﹐出现对话框,再按nextE﹐出现对话框,再按nextF﹐出现对话框,再按nextG﹐机器动作﹐出现对话框按next,机器开始自动教示.H﹐教示动作结束﹐出现对话框后﹐按next完成教示。
SMTMPMUP2000印刷机培训教材
10.主操作屏幕
2021/9/17
*
Teach
Teach Board Teach Vision Device Layout Teach ID
内容:
2021/9/17
*
6.关于MPM UP2000 HIE
MPM UP2000 HIE 是一种自动钢网印刷机 在贴片机安装零件之前,印刷机将焊膏印在PCB上。 印刷机以下面的方式工作. a. 输送带把PCB送入印刷机 b. 机器找PCB的主要边并且定位 c. Z 形架向上移动至真空板的位置 d. 加入真空,牢固地固定PCB在特定的位置 e. (相机) 慢慢移动至PCB的第一个目标 (基准点)
*
灯塔 三层的灯塔的指示机器当前状态 操作员应一直注意灯塔
8. 机器部件
紧急停止状态
指示不正常(错误)的状态/待命状态
指示正常状态
2021/9/17
*
8. 机器部件
印刷头 .
印刷头(背面)也装有一套触觉感应器,用来测定钢网与刮刀的高度关系。
标准印刷头有两套刮刀
2021/9/17
0.000
Print Teach File Utilities Maintenance
2
8
9
1
7
16..000
16..000
0.000
0.000
0.000
0.000
0.000
5
6
4
10
印网
PCB
MPM技能培训教材
MPM技能培训教材MPM简介MPM简介:1.MPM指是锡膏印刷机,分以下系列:•UP系列•GP系列•DEK系列2.作用是将锡膏通过钢网印到PCB板上MPM机台简介安全门机器名机器型号紧急开关按钮机台后开关总开关紧急开关模板轨道测高器接头挡板轨道照相机擦拭纸加溶液容器加溶液容器刮刀钢板MPM基本操作及注意事项•MPM作业• 1. 掌握MPM基本操作是从事该岗位的基础• 2. 必须经过反复练习,达到熟练操作• 3. 注意事项必须在作业过程中,严格执行• 4. 安全作业印刷前准备工作1.开机2.调出程式.从FILE菜单中选LOAD指令,选择所需程式.3.拧松背后支撑盘螺丝,调整轨道宽度4.安装基板支撑盘.移动背后支撑盘使其与轨道之间保持1—2mm间隙,固定螺丝.安装两侧支撑盘,固定螺丝.5.根据程式安装Vacuum block6.安装擦拭纸7.安装合适之钢板8.根据程式刮刀参数设定值安装合适之刮刀9.做SQUEEGEE HIGHT测试10.于钢板上加锡膏试印锡膏&胶的回温锡膏锡膏&&胶存放及回温胶存放及回温::1.存放在1-7 ℃的冰箱中2.锡膏≤500克,回温4小时; >500克,回温8小时3.胶小包装(30毫升),回温4小时; 大包装(300毫升),回温24小时锡膏锡膏&&胶使用注意事项胶使用注意事项::1.锡膏:回温好且开瓶超过48小时而未用完应予以报废2.胶:小包装(30毫升)3天内未用完,予以报废大包装(300毫升)7天内未用完,放回冰箱保存24小时后方可重新回温使用回温卡填写注意事项:1.编号和放入冰箱日期,时间由库房填写2.可使用起始日期&时间为:取出冰箱时间+48小时3.可使用结束日期&时间为:开瓶时间+48小时4.拿取时按照FIFO(先进先出)原则,编号从小到大拿取锡膏&胶的搅拌锡膏搅拌机注意事项:1.瓶盖对准凹槽,不能放反2.机器停止前,严禁打开机盖胶离心搅拌机1.搅拌前,填写先进先出记录表2.搅拌后, 送IPQA测完粘度并盖PASS章,才可以上线使用添加锡膏注意事项加锡膏注意事项加锡膏注意事项::1.检查料号是否争取,检查回温卡上日期及时间是否在有效期内2.每次手擦钢板时先将从刮刀两端溢出去的锡膏铲回刮刀中部均匀摊开3.钢板上的锡膏自开瓶时起8小时内未用完又未新加锡膏应报废处理4.锡膏与前后刮刀的距离:15—20mm(毫米)5.印刷好的锡膏必须在1小时内完成过炉加锡膏加锡膏高度高度: 10—20mm(毫米)加锡膏加锡膏宽度宽度: 15—20mm(毫米)锡膏的回收和报废填写注意事项:1.品牌及料号2.回收时间3.可使用截至时间(以原瓶截至时间为准)锡膏报废注意事项:1.擦锡膏的擦拭纸或空锡膏罐必须扔到指定的垃圾桶2.报废的锡膏放到指定区域,由化学危险品仓库统一处理超声波的使用超声波使用注意事项:1.禁止清洗已打上零件的板子2.需超声波清洗的PCB必须先经过擦拭,表面看不到锡膏.3.PCB不能重叠在一起4.PCB需要清洗面朝下5.清洗时间不超过5分钟6.必须盖上超声波盖子,以防止IPA溶液挥发清洗PCB记录PCBA照片钢板的选用和擦拭方法钢板(Stencil)领取:1.根据W/I上钢板的位置编号领取钢板,并到料枪房登记2.检查钢板外观及网孔是否洁净或破损钢板手工擦拭:1.在生产过程中,要按W/I的规定,手工擦拭钢板:•将从刮刀边缘溢出的锡膏铲起,放至刮刀下.•使用喷有清洗液的擦拭纸,首先擦拭上下表面印刷区的周边,然后再擦拭上下表面印刷区部分,直至将所有网孔处擦拭干净.•使用干净的擦拭纸,将模板上下表面的残余清洗掖擦干净.•检查钢板,如果发现模板开孔被锡膏堵塞,要用气枪对准堵塞处由上至下吹2.单一机种连续生产, 钢板必须每班清洗1次:•取下刮刀.回收钢板上面和刮刀上面的锡膏,将钢板从机器上取下.•使用蘸有清洗液的擦拭纸擦拭模板的上下表面•用干净的擦拭纸将钢板表面的残余清洗液擦拭干净,并且填写模板清洗记录.•将手工清洗干净的钢板交由IPQA确认3.一产品生产结束,应立即进行手工清洗,然后进行机器清洗,并填写模板清洗记录真空模板的使用真空模块(Vacuum block)领取:1.根据W/I上的标明的位置,到料枪房领取对应产品的真空模块2.检查表面是否干净真空模块(Vacuum block)清洗:1.单一机种连续生产, 每班清洗1次,并填写清洗记录2.生产结束,必须把真空模块拆下来清洗,并做记录,步骤如下:•先用沾有清洗液(IPA溶液)的擦拭纸擦拭干净.•用干净的擦拭纸将真空模板表面的残渣擦干净.•如果有硬化的锡膏残渣留在上面,请用毛刷沾清洗液刷洗.记录表PCB和PCBA的清洗PCB清洗:1.先用铲刀铲掉PCB表面的锡膏,用擦拭纸蘸IPA溶液擦至肉眼看不到锡膏2.将PCB放入超声波溶液中浸泡5分钟,然后超声清洗3-4分钟;3.用擦拭纸擦干净,然后用气枪吹净表面的残留溶液4.在20倍显微镜下检查是否有锡渣残留5.填写清洗记录表,IPQA确认签字, 并在4小时内过炉PCBA清洗:1.用铲刀铲去第2面的锡膏,每铲1次,需擦去铲刀上的锡膏2.清洗面朝下, 与液面成45-65度,但不可放入IPA溶液中3.在第一次清洗槽内清洗, 然后在第二个清洗槽重复清洗4.清洗结束: 用气枪吹去残留IPA溶液(垂直吹去通孔内残留的锡膏斜着吹去表面的残余物)5.气枪吹净后, 用20倍显微镜检查(重点检查:IC,BGA焊盘,及通孔)6.填写清洗记录表,IPQA确认签字, 并在4小时内过炉清洗记录表刮刀清洗MPM操作安全注意事项注意事项1.开机前检查机内无异物阻挡机器的动作行程2.印锡膏的过程中,COVER要保持合上,以防锡膏因溶剂挥发变干3.一次加锡膏应适量而不宜过多4.关于锡膏的使用与回收严格遵照锡膏管理规范5.回收锡膏时要防止钢板边缘粘合部位被刮伤6.使用及回收锡膏时要防止其它杂质混入锡膏中7.印完锡膏后,清洁钢板与刮刀,机器沾染锡膏之地方必须用酒精擦干净8.关机前应位于主画面下及确保无异常状况9.发生紧急事故时,迅速按下急停开关10.钢板安装不到位时,严禁操作机器PCB领取&SFDC标签1.PCB拆真空封装必须填写该状态卡2.检查PCB料号和版本是否和W/I一致3.清点数量1.根据W/I要求贴SFDC标签(位置及方向)2.确认SFDC打印内容是否和W/I一致SFDC扫描NETDC OK图片MPM 交接班重点检查事项交接上一班异常交接上一班异常((包括机器包括机器、、良率等良率等))11有印刷托盘的有印刷托盘的, , , 交接托盘的数量和状态交接托盘的数量和状态9确认确认PCB PCB PCB是否成功扫描是否成功扫描是否成功扫描((MPM MPM 前黑盒子显示前黑盒子显示前黑盒子显示OK OK OK))8检查锡膏料号是否正确检查锡膏料号是否正确,,是否过期是否过期..7检查机器参数与检查机器参数与W/I W/I W/I是否一致是否一致是否一致..6确认钢板是否擦拭干净确认钢板是否擦拭干净,,并检查钢板状态并检查钢板状态, , , 真空模板每班下班前擦洗真空模板每班下班前擦洗真空模板每班下班前擦洗11次5确认刮刀尺寸确认刮刀尺寸,,钢板编号钢板编号,,真空模板真空模板(vacuum block)(vacuum block)(vacuum block)是否正确是否正确4确认确认SFDC SFDC SFDC标签数量标签数量标签数量,,检查标签内容是否和检查标签内容是否和W/I W/I W/I一致一致一致,,填写标签交接记录表3根据生产排程确认根据生产排程确认PCB PCB PCB数量数量数量,,料号料号,,版本是否正确版本是否正确,PCB ,PCB ,PCB 拆封时间状态卡是否拆封时间状态卡是否填写正确2填写机器日点检表填写机器日点检表,,检查检查5S 5S 1MPM MPM 交接班交接班一.。
SMT印刷机器培训教材
印刷培训资料一、安全防护(一)用电安全(二)个人防护1..印刷作业员添加,收集锡膏时必须带口罩和防护手套,包括手工印刷台。
2.红胶和锡膏沾到皮肤或眼睛里应立即用清水清洗。
3.印刷机用完后的擦拭纸,干净部分同样存在清洗剂或锡膏成分,只能用于清洗,擦拭网板和基板严禁它用。
4.在转产或添加锡膏需开门作业时,一定要将安全门打开到顶部,不要滞留在半空中。
5.光板上板机在工作时,严禁用手取触摸,有夹伤的可能性。
如需操作,必须在STOP状态或者关掉电源。
二,设备点检(-)点检部位及其操作1.外观检查清扫2.传送轨道清洁,调整3.4.VISION的X,Y轴目视,清洁5.Worknest 目视,擦拭6.真空擦拭系统目视,擦拭7.刮刀(8. 12. 14. 16英寸) 目视,清洁8.工作台清洁9.SOLVENT容量检查10.触觉传感器 清洁11.擦拭系统 检查,手压12.相机顶部与底部的表面目视,擦拭(二)注意事项1.必须熟悉点检的部位,方可进行设备点检。
2.在清洁设备内部时,点检以外的部位严禁徒手触摸,不知道的部位不要乱动。
在擦拭照相机顶部与底部的表面时,不要触摸相机的玻璃片,如有脏污,用干净的无尘布轻轻擦拭。
三.设备操作规程(一)上板机操作及其注意事项1.打开电源开关,注意电源指示灯是否亮。
2. 在Manual(手动)状态,根据Magazine里的板子间隔确定Pitch。
3.在AUTO(自动)状态下,可以使用START(开始)及STOP(停止)按钮,进行操作。
4.上板机的上升和下降。
选择Manual(手动)状态,然后在LIFTER按钮内选择。
UP(上)DOWN(下)进行操作。
注意事项:1.首先,必须选用良好的PCB箱,PCB箱在上板机的位置与挡块位置保持一定距离,不允许接触。
2.根据基板宽度手动调整导轨。
3.根据基板宽度调整上板机挡块,保证挡块宽度与导轨一致4.根据PCB箱的网格,调整挡块的高度,5.检查PCB箱、挡块、导轨是否在同一条水平线上,确认无误后,正式生产。