
丰田喷气织机电气培训20页PPT
喷气织机
喷气织机
综述
主要结构及特征
适用范围及品种 引纬机构 开口机构
打纬机构 送经机构 卷取机构 毛圈织造系统 传动与制动系统
剪刀机构 绞边机构 边撑装置 捕边纱及捕边卷取 断经自停装置
自动控制系统 电控系统 调试、故障与排除 使用与保养 生产效益分析
国内外现状及发展
引纬机构:
喷气织机引纬是以压缩空气为引纬载体,利用压缩空气通过小孔释放时产生的高速气流将纬纱牵引穿过梭口,完成其引纬功能的。引纬功能的优劣很大程度上决定着喷气织机的优劣。因此,引纬系统是喷气织机的关键之一。
早期的喷气织机引纬系统,是用一种多孔喷管直接向梭口中喷射气流进行引纬。这种引纬方式气流扩散严重,气流速度在梭道中下降很快,梭道出口侧的气流紊乱,不能有效地牵引纬纱,引纬的有效长度不足1m,纬缩和缺纬等织疵难以避免,而且引纬所需要的气压较高,动力消耗大。
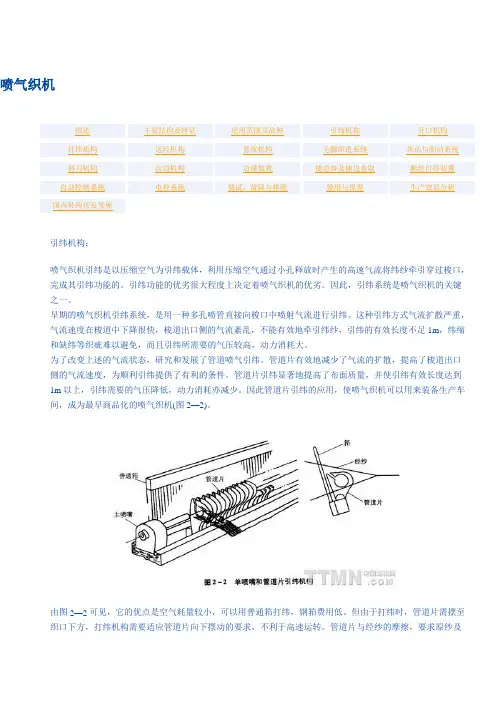
为了改变上述的气流状态,研究和发展了管道喷气引纬。管道片有效地减少了气流的扩散,提高了梭道出口侧的气流速度,为顺利引纬提供了有利的条件。管道片引纬显著地提高了布面质量,并使引纬有效长度达到1m以上,引纬需要的气压降低,动力消耗亦减少。因此管道片引纬的应用,使喷气织机可以用来装备生产车间,成为最早商品化的喷气织机(图2—2)。
由图2—2可见,它的优点是空气耗量较小,可以用普通筘打纬,钢筘费用低。但由于打纬时,管道片需摆至织口下方,打纬机构需要适应管道片向下摆动的要求,不利于高速运转。管道片与经纱的摩擦,要求原纱及上浆质量较高,织物经密也受到限制。主、辅喷嘴接力引纬,异形筘引导气流引纬方式克服了上述问题。它的不断完善,使喷气织机成为高速、高效、优质、阔幅、省力、自动化程度高的有发展潜力的织机。
喷气织机的引纬系统是由气源净化、气压调节或气流调节、气路、主、辅喷嘴,异形筘、储纬器、纬纱供纱架,控制主、辅喷嘴气流开关的电磁阀等装置组成。
喷气织机的空气输送系统是由空气压缩机出来的压缩空气,经过配管到达织机上的空气过滤器,过滤后的空气经过气压调节箱内的调压阀调节压力后,分送到喷射装置的各执行器件。图2—3为ZA209i型喷气织机的空气输送系统。
喷气织机 2
喷气织机机构介绍
1.引纬机构
各种无梭织机的主要区别就在于其引纬机构。
喷气织机引纬流程:
(1)储纬器
作用:*保持一定的纬纱容量,均衡引纬张力,变间歇引纬为筒子的连续退绕。
*定长作用(用于喷气织机)
(2)主喷嘴
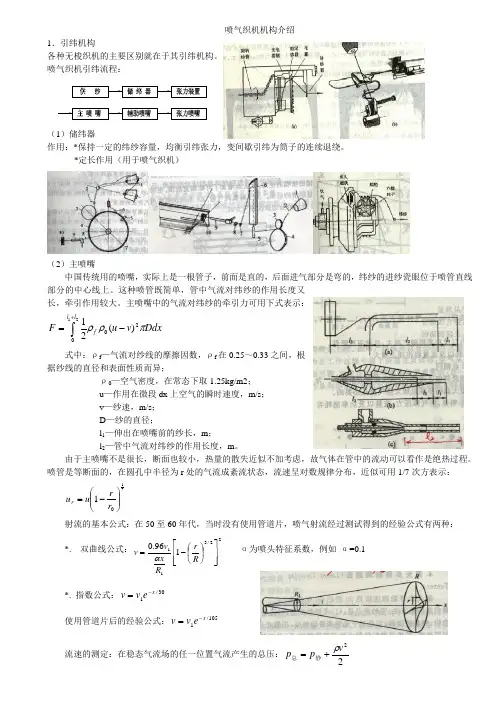
中国传统用的喷嘴,实际上是一根管子,前面是直的,后面进气部分是弯的,纬纱的进纱瓷眼位于喷管直线部分的中心线上。这种喷管既简单,管中气流对纬纱的作用长度又长,牵引作用较大。主喷嘴中的气流对纬纱的牵引力可用下式表示:
DdxvuFfll200)(2121
式中:ρf—气流对纱线的摩擦因数,ρf在0.25~0.33之间,根据纱线的直径和表面性质而异;
ρ0—空气密度,在常态下取1.25kg/m2;
u—作用在微段dx上空气的瞬时速度,m/s;
v—纱速,m/s;
D—纱的直径;
l1—伸出在喷嘴前的纱长,m;
l2—管中气流对纬纱的作用长度,m。
由于主喷嘴不是很长,断面也较小,热量的散失近似不加考虑,故气体在管中的流动可以看作是绝热过程。喷管是等断面的,在圆孔中半径为r处的气流成紊流状态,流速呈对数规律分布,近似可用1/7次方表示:
7101rruur
射流的基本公式:在50至60年代,当时没有使用管道片,喷气射流经过测试得到的经验公式有两种:
*.
双曲线公式:22/311196.0RrRxvv α为喷头特征系数,例如 α=0.1
*. 指数公式:30/1xevv
使用管道片后的经验公式:105/1xevv
流速的测定:在稳态气流场的任一位置气流产生的总压:22vpp静总 可得: pv2
只要测得任一测点总压与静压的差值Δp,就可测得测点的瞬时流速。因为在射流中,p静<< p总,p静可忽略。
(3)异型筘与辅助喷射系统
到目前为止,用管道片的喷射系统有逐步减少的趋势,因为迄今未研究出理想的全封闭管道系统,对于辅助喷嘴补给气流的做法已成必须.而应用管道片后对织物品种的生产往往受到限制。用异形箱代替管道片加上辅助喷嘴(大约每7-8cm之间安装一只),就成为当前最基本的喷射系统了。
丰田Toyota维修手册电路图技术培训资料
丰田Toyota维修手册/电路图/技术培训资料
丰田Toyota维修手册/电路图/技术培训资料
注:以下车型资料为2001--2016年。后期长期更新。
丰田Toyota维修手册/电路图/技术培训资料
注:以下车型资料为2001--2016年。后期长期更新。
YARiS L致炫维修手册/电路图/技术培训资料
雷凌维修手册/电路图/技术培训资料
凯美瑞维修手册/电路图/技术培训资料
雅力士维修手册/电路图/技术培训资料
汉兰达维修手册/电路图/技术培训资料
逸致维修手册/电路图/技术培训资料
一汽丰田维修手册/电路图/技术培训资料
威驰维修手册/电路图/技术培训资料
花冠维修手册/电路图/技术培训资料
卡罗拉维修手册/电路图/技术培训资料
普锐斯维修手册/电路图/技术培训资料
锐志维修手册/电路图/技术培训资料
皇冠维修手册/电路图/技术培训资料
RAV4维修手册/电路图/技术培训资料
兰德酷路泽维修手册/电路图/技术培训资料
普拉多维修手册/电路图/技术培训资料
特锐维修手册/电路图/技术培训资料
柯斯达维修手册/电路图/技术培训资料
丰田维修手册/电路图/技术培训资料
FJ酷路泽维修手册/电路图/技术培训资料
Venza威飒维修手册/电路图/技术培训资料
兰德酷路泽维修手册/电路图/技术培训资料
红杉普拉多维修手册/电路图/技术培训资料
丰田RAV4维修手册/电路图/技术培训资料
汉兰达维修手册/电路图/技术培训资料
埃尔法维修手册/电路图/技术培训资料
普瑞维亚维修手册/电路图/技术培训资料
Sienna维修手册/电路图/技术培训资料
丰田86维修手册/电路图/技术培训资料
杰路驰维修手册/电路图/技术培训资料
HIACE维修手册/电路图/技术培训资料
坦途维修手册/电路图/技术培训资料
凯美瑞维修手册/电路图/技术培训资料
寶馳名車國際服務中心 Bao Chi Super luxury car International Service Center
2024年喷气织机培训资料课件

2024年喷气织机培训资料课件
一、教学内容
本节课我们将学习《喷气织机原理与操作》教材的第四章“喷气织机的工作原理及调试”,详细内容涉及喷气织机的结构组成、工作原理、调试方法以及常见故障排除。
二、教学目标
1. 理解喷气织机的工作原理及其各部分功能;
2. 学会喷气织机的调试方法,并能独立完成喷气织机的简单调试;
3. 掌握喷气织机常见故障的排除方法。
三、教学难点与重点
教学难点:喷气织机的调试方法及常见故障排除。
教学重点:喷气织机的工作原理及其各部分功能。
四、教具与学具准备
1. 教具:喷气织机模型、PPT课件、视频教程;
2. 学具:笔记本、笔、喷气织机操作手册。
五、教学过程
1. 导入:通过展示喷气织机的工作视频,让学生初步了解喷气织机的工作场景。
2. 理论讲解:
(1)喷气织机的结构组成及各部分功能;
(2)喷气织机的工作原理。
3. 实践操作:
(1)演示喷气织机的调试方法; (2)学生分组进行喷气织机调试练习。
4. 例题讲解:讲解喷气织机调试中的典型问题及解决方法。
5. 随堂练习:针对喷气织机调试方法设计练习题,让学生现场操作。
7. 互动环节:学生提问,教师解答。
六、板书设计
1. 喷气织机的结构组成及功能;
2. 喷气织机的工作原理;
3. 喷气织机的调试方法及常见故障排除。
七、作业设计
1. 作业题目:
(1)简述喷气织机的结构组成及各部分功能;
(2)阐述喷气织机的工作原理;
(3)举例说明喷气织机调试方法。
2. 答案:
(1)结构组成:主电机、辅电机、喷嘴、送经机构、卷取机构等。
(2)工作原理:通过喷射气流使纬纱在经纱间穿梭,形成织物。
(3)调试方法:调整喷嘴喷射角度、压力,检查经纬纱张力,调整送经、卷取速度等。
八、课后反思及拓展延伸
1. 反思:本节课学生对喷气织机工作原理的理解程度,以及调试方法的掌握情况。
喷气织机修工培训讲义

1 喷气织机修机工培训讲义
为了提高我公司修机人员的理论知识和调机能力,达到改善织机效率和布面质量的目的,本讲义从织造原理和调机理念等几方面,并结合本人的工作实践和我公司的设备特性,详细讲述了调机思想,希望能对修机人员的调机起到抛砖引玉的作用。
一、织机原理
织机运转前的准备工作:
(1)、织机打纬轴与找纬装置的同步
在机械构造上,织机的轴编码器直接和开口机构相连,而开口机构通过主马达轴与打纬机构相连。一般情况下织机不需要进行同步,但是当进行如下操作后必须重新进行同步:
1、不正常关车(或断电后),进行手动盘车
2、改动了轴编码器、开口机构或控制线路板后
3、行程开关更换
对于必佳乐织机,进行此同步在P420页有一个程序,根据程序提示正确完成20步操作即可完成同步:
步骤一,按下找纬按钮(PFF/PFR),使织机回到织造位置 步骤二,按点动按钮(PF),寻找参考区域的起始位置,此过程警告灯闪亮
步骤三,点动寻找参考区域末端位置
说明:参考区域的两个值是固定的,相当于两个参照点
步骤四,寻找330°的找纬位置
步骤五,找纬位置找到,需要时调节轴编码器
说明:在同步开始前,轴编码器要是综平位置
步骤六,按找纬按钮使综平位置设在0°(实际输入综平位置可能不是0°)
步骤七,在0°综平状态,点动找到起始参照位置
步骤八,点动寻找参考位置中点(打纬点)
步骤九,如果筘座不在前死心,手动转动机器,保证钢筘在前死心位置(打纬位置)
步骤十,调整开口机构使在综平点
步骤十一,调整轴编码器,使综平在0°
步骤十二,找纬功能使综平角度回到预设定的位置
步骤十三,寻找找纬位置
步骤十四,按找纬按钮使综平角度回到预设位置
步骤十五,检查参考区域
步骤十六,检查找纬位置
2 步骤十七,检查参考区域起始位置
步骤十八,检查参考区域结束位置
步骤二十,织机转至找纬位置
(2)、开口机构同步
(3)、轴编码器同步
经过以上同步后,综平位置是0°,但是有时为了适应操作习惯或者统一,可以在P540中设定综平位置。
喷气织机培训资料(二)2024
喷气织机培训资料(二)2024
喷气织机培训资料(二)
引言:
喷气织机作为一种重要的纺织设备,广泛应用于纺织行业。本文是喷气织机培训资料的第二部分,结合实际操作经验和专业知识,对喷气织机的使用、维护和故障排除等方面进行详细阐述,旨在帮助读者掌握喷气织机的操作技巧,提高工作效率。
正文:
一、喷气织机的操作技巧
1. 了解喷气织机的各个部件及其功能
2. 熟悉喷气织机的操作面板及其功能
3. 学会正确上下纬纱和经纱
4. 掌握喷气织机的启动和停机步骤
5. 注意喷气织机的安全操作规范
二、喷气织机的维护和保养
1. 定期清洁和润滑喷气织机的各个部件
2. 检查和更换喷气织机的磨损部件
3. 进行常规检验和调整,确保喷气织机的正常运行
4. 做好防尘、防潮和防锈措施,保护喷气织机不受环境影响
5. 加强日常维护记录,及时发现和解决问题
三、喷气织机常见故障及排除方法
1. 纬纱断纱 喷气织机培训资料(二)2024
2. 经纱断纱
3. 布边拉伸
4. 喷气管堵塞
5. 喷气压力不稳定
四、喷气织机的操作注意事项
1. 注意操作过程中的安全问题
2. 遵守操作规程,严格执行操作流程
3. 注意细节,避免操作中的失误
4. 善于观察和判断异常现象
5. 不懈学习和积累经验,提高操作技能
五、喷气织机的技术改进和发展趋势
1. 智能化技术的引入和应用
2. 高速喷气织机的发展
3. 节能环保技术的研发和应用
4. 工艺优化和产品升级的探索
5. 国内外市场需求的变化和适应
总结:
本文通过对喷气织机的操作技巧、维护保养、故障排除等方面进行了详细阐述,并指出了喷气织机的操作注意事项和技术改进及发展趋势。希望读者能够通过本文了解喷气织机的使用方法,掌握维护和排除故障的技巧,实现工作效率的提高。
丰田喷气织机-操作盘说明
2003年 3月作成 Ver. 1.01 0.3 - 10.3 操作控制盘的详细说明
0.3操作控制盘的详细说明.......................................................0.3-2
0.3.1表示构成和按键的操作方法...............................................0.3-3
[ 1 ]表示内容..................................................................0.3-3
[ 2 ]操作控制盘功能层次图............................................0.3-4
[ 3 ]点击式开关的操作方法............................................0.3-5
[ 3.1 ]设定画面的调出方法................................................0.3-5
[ 3.2 ]设定数据的变更方法................................................0.3-6
[ 4 ][ LOCK ]开关和设定锁止开关选购...................0.3-7
[ 4.1 ][ LOCK ]开关..........................................................0.3-7
[ 4.2 ]设置锁止开关选购............................................0.3-9
0.3.2OPERATOR模式自动模式.........................................0.3-10
[ 1 ]状态显示窗A...........................................................0.3-10
喷气织机培训资料资料
培训对象:无梭喷织技工及修疵工
内容概述:织机基本工艺参数、各种疵点及停台的修复
具体内容:
第一部份:织机基本工艺参数(单位mm)
一、工艺参数
1停纬销与主鼓筒间隙细支纱0.5粗支纱0.8mm
2辅喷嘴的安装角度为3刻2度,第一个辅喷嘴距钢筘刻印30mm,辅喷嘴间距65mm/80mm,曲柄180°
时气管不弯、不漏、不绞、不碰胸梁。
3最后一个辅喷嘴与H1距离30-50mm
4纬纱头端距H2为15-20mm
5辅助主喷与主喷270°时一条直线
6左剪刀距钢筘1mm, 0°时左边剪固定刃与钢筘后面2-4mm,35°时剪刀刃闭合,右边剪最大打开量
为8mm
7布边与H1为3mm,废边纱与H1为5mm,钢筘与H距离为0.5mm
8 H1与H2间距100mm以上,弹力150mm以上
9钢筘有效使用范围为52mm
10钢筘与边撑罩间隙为2mm
11探纬线卡最大间距150mm
12在V型皮带和定时皮带拉紧的状态下调整制动器与转子间隙0.4mm
13编码器齿轮与传动齿轮间隙0.3mm
14导杆与边撑座间隙2-3mm
15启动方式:60°起动、标准起动、空打纬起动、60°单梭引纬并用起动
16后梁最高及最低限值为40-130mm
17送经量的调整范围0-13mm
18制动弹簧(卷取拉簧)拉伸量35mm
19压布辊与卷布轴间隙3mm
20绞边器与边经纱距离为15-20mm,定时为290°、0°
21绞边器与传动齿0.1-0.2mm
22各皮带松紧力度:V型皮带30N力皮带下弯10mm,同步皮带50N3mm,卷曲皮带20N4mm
23紧固力矩为钢筘6N.M,经轴压块12N.M,主喷嘴8N.M,辅喷嘴2N.M
24辅助主喷座到车体落差部210-220上下位置为no1为25、no2为30mm.辅助喷嘴管口到主喷嘴导
纱器距离为90T20mm。
25毛边长度3-5mm 26综框蹿动量0.5-1mm,综框与导板先后间隙为2mm
丰田610喷气织机电路板说明
丰田610喷气织机电路板说明
1. 引言
丰田610喷气织机是一种高效、高质量的织机,广泛应用于纺织行业。本文将详细介绍丰田610喷气织机的电路板说明,包括电路板的功能、设计原理、主要组成部分以及维护和故障排查等内容。
2. 电路板功能
丰田610喷气织机的电路板是整个机器的核心部件之一,主要负责控制和驱动织机的各个功能模块。它承担着以下主要功能:
• 控制喷气织机的运行状态,包括启动、停止、调速等;
• 接收和处理来自传感器的信号,监测织机的工作状态;
• 控制喷气织机的喷气系统,确保喷气的稳定和准确性;
• 与其他电子元件进行通信,实现与外部设备的数据交互。
3. 电路板设计原理
丰田610喷气织机的电路板采用先进的电子设计原理,以确保织机的稳定性、可靠性和高效性。设计原理主要包括以下几个方面:
3.1 多层电路板设计
为了满足丰田610喷气织机复杂的电路需求,电路板采用多层设计。多层电路板可以提供更大的布线空间,减少信号干扰,并提高电路的稳定性和可靠性。
3.2 高速信号传输
电路板采用高速信号传输技术,以确保数据的快速传输和处理。高速信号传输技术包括差分信号传输、屏蔽技术等,可以有效降低信号干扰和噪声。
3.3 低功耗设计
为了提高织机的能效,电路板采用低功耗设计。通过优化电路板的结构和电源管理模块,可以减少功耗,延长织机的使用时间。
4. 电路板组成部分
丰田610喷气织机的电路板由多个组成部分组成,每个部分都承担着不同的功能和任务。主要组成部分包括: 4.1 控制器
控制器是电路板的核心部分,负责整个织机的控制和驱动。它包括主控芯片、存储器、时钟模块等。主控芯片负责处理各种指令和数据,控制织机的运行状态。存储器用于存储程序和数据,时钟模块提供稳定的时钟信号。
4.2 传感器接口
传感器接口模块负责接收和处理来自传感器的信号。传感器可以监测织机的工作状态,如温度、湿度、速度等。传感器接口模块将传感器的信号转换为数字信号,传输给控制器进行处理。
喷气织机培训资料
喷气织机培训资料
喷气织机(Jet Weaving Machine)是一种高效率、高速度的纺织设备,被广泛应用于纺织工业中。喷气织机的出现,不仅提高了织造质量和产量,还缩短了生产周期,降低了生产成本。本文将为您介绍喷气织机的基本原理、操作要点和常见故障解决方法,帮助您更好地了解和运用喷气织机。
一、喷气织机的基本原理
喷气织机是基于气体流动原理和织物穿梭原理来实现织造的一种设备。其原理是通过喷气装置将染料或化学品喷射到织物上,形成图案或色彩效果。同时,利用喷气装置产生的气流使织物在织造过程中快速穿梭,加快纺织速度。
喷气织机有两个关键部分:喷嘴和喷气装置。喷嘴是将染料或化学品喷射到织物上的部分,喷气装置则将气流引导到喷嘴中。喷嘴的设计和调整对织造效果有重要影响,喷气装置则需要保持稳定的气流供应,以确保织造过程的连续性和均匀性。
二、喷气织机的操作要点 1. 设备检查:在操作喷气织机前,需要先进行设备检查。检查喷嘴和喷气装置是否工作正常,检查织机的电气系统是否正常,保证安全运行。
2. 选用合适的染料和化学品:根据织物的要求和设计的效果,选择合适的染料和化学品。同时,需要注意染料和化学品的稳定性和对织物的影响。
3. 调整喷嘴和喷气装置:根据织物的要求和设计的效果,调整喷嘴和喷气装置。确保染料或化学品可以均匀喷射到织物上,并保持连续的工作状态。
4. 确保织物的质量:在操作喷气织机时,需要严格控制织机的速度和供应压力,确保织物的质量。同时,及时检查织物的穿梭和喷射情况,避免出现漏喷或过度喷射的情况。
三、喷气织机常见故障解决方法
1. 喷嘴堵塞:喷嘴堵塞是喷气织机常见的故障之一。解决方法是可以将喷嘴拆下清洗,或者使用压缩空气吹洗喷嘴,确保通畅。 2. 喷气装置压力不稳定:喷气装置压力不稳定会导致喷射不均匀或中断。解决方法是检查喷气装置的供气管道,确保气体供应充足,以及检查气压调节装置是否正常工作。