
cf焊缝外观质量验收标准及尺寸允许偏差
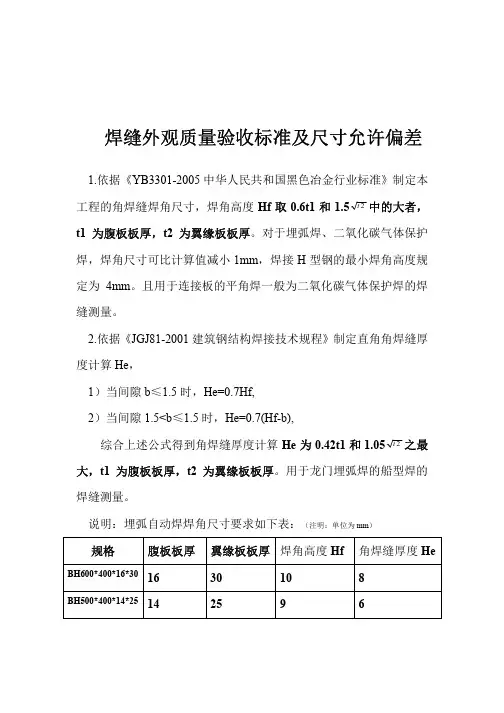
焊缝外观质量验收标准及尺寸允许偏差1.依据《YB3301-2005中华人民共和国黑色冶金行业标准》制定本工程的角焊缝焊角尺寸,焊角高度Hf取0.6t1和1.52t中的大者,t1为腹板板厚,t2为翼缘板板厚。
对于埋弧焊、二氧化碳气体保护焊,焊角尺寸可比计算值减小1mm,焊接H型钢的最小焊角高度规定为4mm。
且用于连接板的平角焊一般为二氧化碳气体保护焊的焊缝测量。
2.依据《JGJ81-2001建筑钢结构焊接技术规程》制定直角角焊缝厚度计算He,1)当间隙b≤1.5时,He=0.7Hf,2)当间隙1.5<b≤1.5时,He=0.7(Hf-b),综合上述公式得到角焊缝厚度计算He为0.42t1和1.052t之最大,t1为腹板板厚,t2为翼缘板板厚。
用于龙门埋弧焊的船型焊的焊缝测量。
说明:埋弧自动焊焊角尺寸要求如下表:(注明:单位为mm)根据《GB50205-2001》钢结构工程施工质量验收规范制定以下表表A.0.1一级、二级、三级焊缝外观质量标准(㎜)外观质量为:二级标准对接焊缝及完全熔透组合焊缝尺寸允许偏差应符合表A.0.2的规定表A.0.2对接焊缝及完全熔透组合焊缝尺寸允许偏差(㎜)部分焊透组合焊缝和角焊缝外形尺寸允许偏差应符合表A.0.3的规定表A.0.3部分焊透组合焊缝和角焊缝外形尺寸允许偏差(㎜)下面是赠送的企业管理名句100,欢迎欣赏关于企业管理的名言名句5、对产品质量来说,不是100分就是0分。
——日本经营之神松下幸之助6、全世界没一个质量差、光靠价格便宜的产品能够长久地存活下来。
——华硕总经理徐世明7、把我们顶尖的20个人才挖走,那么我告诉你,微软会变成一家无足轻重的公司。
——世界首富比尔·盖茨8、将合适的人请上车,不合适的人请下车。
——管理学者詹姆斯·柯林斯9、人才是利润最高的商品,能够经营好人才的企业才是最终的大赢家。
——联想集团总裁柳传志10、20世纪是生产率的世纪,21世纪是质量的世纪,质量是和平占领市场最有效的武器。
——美国著名质量管理学家约瑟夫·朱兰博士11、质量是维护顾客忠诚的最好保证。
——通用电气公司总裁杰克·韦尔奇12、多想一下竞争对手。
——世界首富比尔·盖茨13、一个伟大的企业,对待成就永远都要战战兢兢,如覆薄冰。
——海尔集团总裁张瑞敏14、企业即人。
——日本经营之神松下幸之助15、企业最大的资产是人。
——日本经营之神松下幸之助16、用人不在于如何减少人的短处,而在于如何发挥人的长处。
——著名管理学家彼得·杜拉克17、卓有成效的管理者善于用人之长。
——著名管理学家彼得·杜拉克18、造人先于造物。
——日本经营之神松下幸之助19、员工培训是企业风险最小,收益最大的战略性投资。
——著名的企业管理学教授沃伦·贝尼斯20、合作是一切团队繁荣的根本。
——美国自由党领袖大卫·史提尔21、最好的CEO是构建他们的团队来达成梦想,即便是迈克尔·乔丹也需要队友来一起打比赛。
——通用电话电子公司董事长查尔斯·李22、大成功靠团队,小成功靠个人。
——世界首富比尔·盖茨23、不创新,就灭亡。
——福特公司创始人亨利·福特24、可持续竞争的惟一优势来自于超过竞争对手的创新能力。
——著名管理顾问詹姆斯·莫尔斯25、企业管理过去是沟通,现在是沟通,未来还是沟通。
——松下幸之助26、管理就是沟通、沟通再沟通。
——通用电气公司总裁杰克·韦尔奇27、沟通是管理的浓缩。
——沃尔玛公司总裁山姆·沃尔顿28、质量等于利润。
——管理思想家汤姆·彼得斯29、将良品率预定为85%,那么便表示容许15%的错误存在。
——质量管理大师菲利普·克劳斯比30、产品质量是生产出来的,不是检验出来的。
——美国质量管理大师威廉·戴明博士31、企业的成功靠团队,而不是靠个人。
——管理大师罗伯特·凯利32、千方百计请一个高招的专家医生,还不如请一个随叫随到且价格便宜的江湖郎中。
——管理学者詹姆斯·柯林斯33、一个公司要发展迅速得力于聘用好的人才,尤其是需要聪明的人才。
——世界首富比尔·盖茨34、管理者的最基本能力:有效沟通。
——英国管理学家L·威尔德35、不善于倾听不同的声音,是管理者最大的疏忽。
——美国女企业家玛丽·凯36、企业管理过去是沟通,现在是沟通,未来还是沟通。
——日本经营之神松下幸之助37、管理就是决策。
——美国著名管理学家赫伯特·西蒙38、世界上每100家破产倒闭的大企业中,85%是因为企业管理者的决策不慎造成的。
——世界著名的咨询公司美国兰德公司39、正确的决策来自众人的智慧。
——美国社会学家T·戴伊40、一个成功的决策,等于90%的信息加上10%的直觉。
——美国企业家S·M·沃尔森41、犹豫不决固然可以免去一些做错事的可能,但也失去了成功的机会。
——美籍华裔企业家王安博士42、在没出现不同意见之前,不做出任何决策。
——美国通用汽车公司总裁艾尔弗雷德·斯隆43、不要把所有的鸡蛋放在同一个篮子里。
——美国经济学家托宾44、一次良好的撤退,应和一次伟大的胜利一样受到奖赏。
——瑞士军事理论家菲米尼45、抓住时机并快速决策是现代企业成功的关键。
——美国斯坦福大学教授艾森哈特46、决不能在没有选择的情况下,作出重大决策。
——美国克莱斯勒汽车公司总裁李·艾柯卡47、如果有一个项目,首先要考虑有没有人来做。
如果没有人做,就要放弃,这是一个必要条件。
——联想集团总裁柳传志48、爱你的员工吧,他会百倍地爱你的企业。
——法国企业界名言49、创新是做大公司的惟一之路。
——管理大师杰弗里50、顾客是重要的创新来源。
——管理学家汤姆·彼得斯51、创新是惟一的出路,淘汰自己,否则竞争将淘汰我们。
——英特尔公司总裁安迪·格罗夫52、创造性模仿不是人云亦云,而是超越和再创造。
——哈佛大学教授西奥多·莱维特53、创新就是创造一种资源。
——管理大师彼得·杜拉克54、把你的竞争对手视为对手而非敌人,将会更有益。
——哈佛商学院教授罗莎贝斯·莫斯·坎特55、21世纪,没有危机感是最大的危机。
——哈佛商学院教授理查德·帕斯卡尔56、奖励什么,就会得到什么。
——管理专家米契尔·拉伯福57、惟一持久的竞争优势,就是比你的竞争对手学习得更快的能力。
——壳牌石油公司德格58、我今天就要打败你,我不睡觉也要打败你,这是我们的文化。
——甲骨文中国公司总理胡伯林59、管理是一种严肃的爱。
——美国国际农机商用公司董事长西洛斯·梅考克60、以爱为凝聚力的公司比靠畏惧维系的公司要稳固得多。
——美国西南航空公司总裁赫伯·凯莱赫61、感情投资是在所有投资中,花费最少,回报率最高的投资。
——日本麦当劳董事长藤田田63、信任固然好,监控更重要。
——前苏联国家领导人列宁64、授权就像放风筝,部属能力弱线就要收一收,部属能力强了就要放一放。
——国际战略管理顾问林正大65、授权并信任才是有效的授权之道。
——管理专家柯维66、用他,就要信任他;不信任他,就不要用他。
——经营之神松下幸之助68、管理就是把复杂的问题简单化,混乱的事情规划化。
——通用电气公司总裁杰克·韦尔奇69、在企业内部,只有成本。
——美国管理大师彼得·杜拉克70、自始自终把人放在第一位,尊重员工是成功的关键。
——IBM创始人托马斯·沃森71、是员工养活了公司。
——亚州首富李嘉诚72、管得少,就是管得好。
——通用电气公司总裁杰克·韦尔奇73、能用他人智慧去完成自己工作的人是伟大的。
——管理专家旦恩·皮阿特74、成功的企业领导不仅是授权高手,更是控权的高手。
——管理专家彼特·史坦普75、多挣钱的方法只有两个:不是多卖,就是降低管理费。
——克莱斯勒汽车公司总裁李·艾柯卡76、省钱就是挣钱。
——美国石油大王约翰·洛克菲勒77、经营管理,成本分析,要追根究底,分析到最后一点。
——台塑集团董事长王永庆78、为顾客节省每一分钱。
——沃尔玛创始人山姆·沃尔顿79、不只奖励成功,而且奖励失败。
——通用电气公司总裁杰克·韦尔奇80、无法评估,就无法管理。
——管理学家琼·玛格丽塔83、三流的点子加一流的执行力,永远比一流的点子加三流的执行力更好。
——日本软银公司董事长孙正义84、让流程说话,流程是将说转化为做的惟一出路。
——战略专家姜汝祥85、企业的执行力靠的就是纪律。
——中国台湾华建公司总裁卢正昕86、竞争对手就像磨刀石一样,它把我们磨得非常的锋利,然后我们就手起刀落,把竞争对手给砍掉了。
——3721网站总裁周鸿祎87、细节的不等式意味着1%的错误会导致100%的错误。
——《细节决定成败》作者汪中求88、管理就是做好无数小的细节工作。
——国际战略管理顾问林正大89、制定正确的战略固然重要,但更重要的是战略的执行。
——联想集团总裁兼CEO杨元庆90、战略越精炼,就越容易被彻底地执行。
——花旗银行董事长约翰·里德91、如果通用公司不能在某一个领域坐到第一或者第二把交椅,通用公司就会把它在这个领域的生意买掉或退出这个领域。
——通用电气公司总裁杰克·韦尔奇92、如果你不能战胜对手,就加入到他们中间。
——美国企业界名言93、速度就是一切,它是竞争不可或缺的因素。
——通用电气公司总裁杰克·韦尔奇94、新经济时代,不是大鱼吃小鱼,而是快鱼吃慢鱼。
——美国思科公司总裁钱伯斯95、魔鬼存在于细节之中。
——国际建筑大师密斯·凡·德罗96、不放过任何细节。
——日本经营之神松下幸之助97、差错发生在细节,成功取决于系统。
——全球最大的连锁饭店马瑞特总裁比尔·马瑞特98、把一件简单的事做好就不简单,把每一件平凡的事做好就不平凡。
——海尔公司总裁张瑞敏99、企业未来的竞争,就是细节的竞争。
——商业教皇布鲁诺·蒂茨100、我们宣布讲究实绩、注重实效,却往往奖励了那些专会做表面文章、投机取巧的人。
——管理专家米契尔·拉伯福。
50205外观检验允许偏差

Blowhole Slag inclusion
焊缝焊脚尺寸允许偏差
序号 1 项目 一般全焊透的角接与 对接组合焊缝 示意图 允许偏差(mm) h1≥
t 4 且 10 4 0
2
需经疲劳验算的全焊透 角接与对接焊缝
h1≥
t 4 且 10 2 0
3
t 4 且 10 4 0
2
Full-penetration fillet welding and butt welding requiring check calculation for fatigue
h1≥
t 4 且 10 2 0
3
Fillet weld and combined weld of partial-penetration fillet welding and butt welding
1
2
3
Reinforcement of fillet weld (C)
If h1≤6, C is 0~1.5; If h1>6, C is 0~3.0Βιβλιοθήκη 裂 纹 电弧擦伤 接头不良
表面气孔 表面夹渣
注:表内 t 为连接处较薄的板厚
Appearance quality of Class 2 & 3 welds
Item Defect Incompletely filled groove Root shrinkage Allowable deviation Class 2 ≤0.2+0.02t and ≤1mm, the total length of incompletely filled groove per 100mm weld≤25mm ≤0.2+0.02t and ≤1mm, no length limit ≤0.05t and ≤0.5mm,continuous length ≤100mm,and total length of undercut on both sides of weld ≤10% of weld length Unallowable Unallowable Depth of notch ≤0.05t and ≤0.5mm,at most one position per 1000mm weld Unallowable Unallowable Class 3 ≤0.2+0.04t and ≤2mm, the total length of incompletely filled groove per 100mm weld≤25mm ≤0.2+0.04t and ≤2mm,no length limit
焊缝的外观质量允许偏差
≤0.1t且≤1mm,长度不限
裂纹
不允许
允许存在长度≤5mm的弧坑裂纹
电弧擦伤
不允许
允许存在个别电弧擦伤
接头不良
缺口深度≤0.05t且≤0.5mm,每1000mm长度焊缝内不得超过1处
缺口深度≤0.1t且≤1mm,每
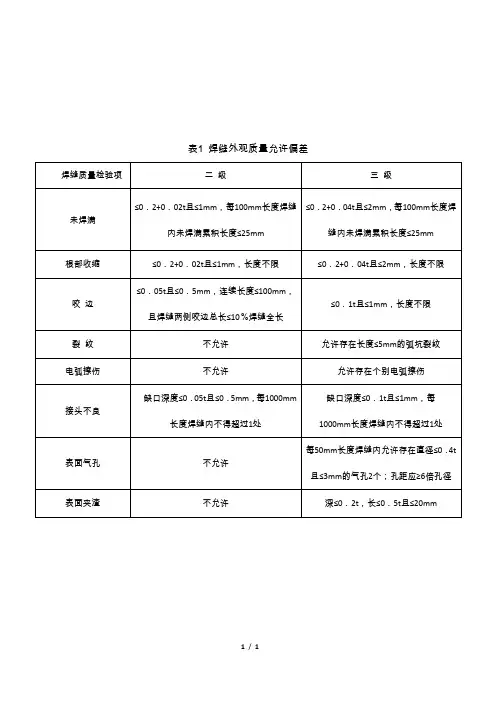
表1焊缝外观质量允许偏差
焊缝质量检验项
二级
三级
未焊满
≤0.2+0.02t且≤1mm,每100mm长度焊缝内未焊满累积长度≤25mm
≤0.2+0.04t且≤2mm,每100mm长度焊缝内未焊满累积长度≤25mm
根部收缩
≤0.2+0.02t且≤1mm,长度不限
≤0.2+0.04t且≤2mm,长度不限
咬边
1000mm长度焊缝内不得超过1处
表面气孔
不允许
每50mm长度焊缝内允许存在直不允许
深≤0.2t,长≤0.5t且≤20mm
焊缝外观质量评定表

焊缝外观质量评定表下面是赠送的中秋节演讲辞,不需要的朋友可以下载后编辑删除!!!谢谢中秋佳节演讲词推荐中秋,怀一颗感恩之心》老师们,同学们:秋浓了,月圆了,又一个中秋要到了!本周日,农历的八月十五,我国的传统节日——中秋节。
中秋节,处在一年秋季的中期,所以称为“中秋”,它仅仅次于春节,是我国的第二大传统节日。
中秋的月最圆,中秋的月最明,中秋的月最美,所以又被称为“团圆节”。
金桂飘香,花好月圆,在这美好的节日里,人们赏月、吃月饼、走亲访友……无论什么形式,都寄托着人们对生活的无限热爱和对美好生活的向往。
中秋是中华瑰宝之一,有着深厚的文化底蕴。
中国人特别讲究亲情,特别珍视团圆,中秋节尤为甚。
中秋,是一个飘溢亲情的节日;中秋,是一个弥漫团圆的时节。
这个时节,感受亲情、释放亲情、增进亲情;这个时节,盼望团圆、追求团圆、享受团圆……这些,都已成为人们生活的主旋律。
同学们,一定能背诵出许多关于中秋的千古佳句,比如“举头望明月,低头思故乡”、“但愿人长久,千里共婵娟”、“海上生明月,天涯共此时”……这些佳句之所以能穿透历史的时空流传至今,不正是因为我们人类有着的共同信念吗。
中秋最美是亲情。
一家人团聚在一起,讲不完的话,叙不完的情,诉说着人们同一个心声:亲情是黑暗中的灯塔,是荒漠中的甘泉,是雨后的彩虹……中秋最美是思念。
月亮最美,美不过思念;月亮最高,高不过想念。
中秋圆月会把我们的目光和思念传递给我们想念的人和我们牵挂的人,祝他们没有忧愁,永远幸福,没有烦恼,永远快乐!一、活动主题:游名校、赏名花,促交流,增感情二、活动背景:又到了阳春三月,阳光明媚,微风吹拂,正是踏青春游的好时节。
借春天万物复苏之际,我们全班聚集在一起,彼此多一点接触,多一点沟通,共话美好未来,与此同时,也可以缓解一下紧张的学习压力。
相信在这次春游活动中,我们也能更亲近的接触自然,感悟自然,同时吸收万物之灵气的同时感受名校的人文气息。
三、活动目的:下面是赠送的励志散文欣赏,不需要的朋友下载后可以编辑删除!!上面才是您需要的正文。
焊缝外观检验标准
焊缝外观检验标准焊接是一种常见的金属连接方法,而焊缝外观检验则是评定焊接质量的重要标准之一。
焊缝外观的好坏直接影响着焊接件的使用性能和外观质量,因此对焊缝外观的检验至关重要。
首先,焊缝外观检验应该从焊接工艺规程、产品图纸、相关标准等文件中获取相应的要求。
这些要求包括焊缝的形状、尺寸、表面质量、气孔、夹渣、裂纹等方面的要求。
在进行检验时,应该根据这些要求来评定焊缝的质量,确保焊接件符合相关标准和规定。
其次,焊缝外观检验应该注重对焊接工艺的控制。
焊接工艺的参数设置、焊接设备的选择、焊接操作的规范等都会直接影响焊缝的外观质量。
因此,在进行焊接时,需要严格按照焊接工艺规程和相关要求进行操作,确保焊缝的外观符合标准。
另外,焊缝外观检验还需要注重对焊接材料的选择和保护。
焊接材料的选择应符合产品要求,并且需要保证其质量稳定。
同时,在焊接过程中,还需要采取相应的保护措施,避免焊接材料受到氧化、污染等影响,从而保证焊缝的外观质量。
在进行焊缝外观检验时,还需要注意对焊接件的表面清洁和处理。
焊接件的表面质量直接影响着焊缝的外观质量,因此在进行检验前,需要对焊接件的表面进行清洁和处理,确保焊缝的外观质量不受表面缺陷的影响。
最后,焊缝外观检验还需要注重对焊接工艺的记录和追溯。
在进行焊接时,需要对焊接工艺参数、焊接设备、焊接材料等进行记录,并确保这些记录能够被追溯。
这样在出现焊接质量问题时,能够及时找到问题的原因,并采取相应的措施加以解决。
综上所述,焊缝外观检验是评定焊接质量的重要标准之一,需要从焊接工艺规程、产品图纸、相关标准等文件中获取相应的要求,并严格按照要求进行操作和检验。
只有这样,才能确保焊接件的外观质量符合相关标准和规定,从而保证焊接件的使用性能和外观质量。
焊缝外观质量验收标准及尺寸允许偏差
焊缝外观质 验收标准及尺 允许偏差1.依据 YB3301-2005中华人民共和 黑色冶金行业标准 制定本工程的角焊缝焊角尺 ,焊角高度Hf取0.6t1和1.52t中的大者,t1为腹板板厚,t2为翼缘板板厚 于埋弧焊 二氧化碳气体保护焊,焊角尺 可比计算值 小1mm,焊接H型钢的最小焊角高度规定为4mm 且用于连接板的平角焊一般为二氧化碳气体保护焊的焊缝测2.依据 JGJ81-2001建筑钢结构焊接技术规程 制定直角角焊缝厚度计算He,1 当间隙b 1.5时,He=0.7Hf,2 当间隙1.5<b 1.5时,He=0.7(Hf-b),综合 述公式得到角焊缝厚度计算He为0.42t1和1.052t之最大,t1为腹板板厚,t2为翼缘板板厚 用于龙门埋弧焊的船型焊的焊缝测说明 埋弧自动焊焊角尺 要求如 表 注明 单 为mm规格腹板板厚翼缘板板厚焊角高度Hf 角焊缝厚度He BH600*400*16*30 16 30 10 8BH500*400*14*2514 25 9 6根据 GB50205-2001 钢结构工程施工质 验收规范制定以 表表A.0.1一级 二级 级焊缝外观质 标准 ㎜项目允许偏差缺陷类型一级二级 级未焊满 指 足设计要求 允许0.2+0.02t,且1.00.2+0.04t,且 2.0100.0焊缝内缺陷总长 25.0根部收缩 允许 0.2+0.02t,且1.00.2+0.04t,且 2.0长度 限咬边 允许 0.05t,且 0.5 连续长度 100.0,且焊缝两侧咬边总长10%焊缝全长0.1t,且 1.0,长度 限弧坑裂纹 允许 允许允许存在个别长度 5.0的弧坑裂纹电弧擦伤 允许 允许允许存在个别电弧擦伤接头 良 允许缺口深度0.05t,且0.5缺口深度0.1t,且 1.01000.0焊缝 应超过1处表面夹渣 允许 允许深 0.2t 长 0.2t,且 20.0 表面气孔 允许 允许50.0焊缝长度内允许直径 0.4t,且 3.0的气孔2个,孔距6倍孔径注 表内t为连接较薄的板厚外观质 为 二级标准接焊缝及完全熔透组合焊缝尺 允许偏差应符合表A.0.2的规定表A.0.2 接焊缝及完全熔透组合焊缝尺 允许偏差 ㎜部分焊透组合焊缝和角焊缝外形尺 允许偏差应符合表A.0.3的规定表A.0.3部分焊透组合焊缝和角焊缝外形尺 允许偏差 ㎜。
焊缝质量标准及等级

管道类别Ⅰ(1)毒性程度为极度危害的流体管道;(2)设计压力大于或等于10MPa的可燃流体、有毒流体的管道;(3)设计压力大于或等于4MPa、小于10MPa,且设计温度大于等于400℃的可燃流体、有毒流体的管道;(4)设计压力大于或等于10MPa,且设计温度大于或等于400℃的非可燃流体、无毒流体的管道;(5)设计文件注明为剧烈循环工况的管道;(6)设计温度低于-20℃的所有流体管道;(7)夹套管的内管;(8)按本规范第8.5.6条规定做替代性试验的管道;(9)设计文件要求进行焊缝100%无损检测的其他管道。
Ⅱ(1)设计压力大于或等于4MPa、小于10MPa,设计温度低于400℃,毒性程度为高度危害的流体管道;(2)设计压力小于4MPa,毒性程度为高度危害的流体管道;(3)设计压力大于或等于4MPa、小于10MPa,设计温度低于400℃的甲、乙类可燃气体和甲类可燃液体的管道;(4)设计压力大于或等于10MPa,且设计温度小于400℃的非可燃流体、无毒流体的管道;(5)设计压力大于或等于4MPa、小于10MPa,且设计温度大于等于400℃的非可燃流体、无毒流体的管道;(6)设计文件要求进行焊缝20%无损检测的其他管道。
Ⅲ(1)设计压力大于或等于4MPa、小于10MPa,设计温度低于400℃,毒性程度为中毒和轻度危害的流体管道;(2)设计压力小于4MPa的甲、乙类可燃气体和甲类可燃液体管道;(3)设计压力大于或等于4MPa、小于10MPa,设计温度低于400℃的乙、丙类可燃液体管道;(4)设计压力大于或等于4MPa、小于10MPa,设计温度低于400℃的非可燃流体、无毒流体的管道;(5)设计压力大于1MPa小于4MPa,设计温度高于或等于400℃的非可燃流体、无毒流体的管道;(6)设计文件要求进行焊缝10%无损检测的其他管道。
Ⅳ(1)设计压力小于4MPa,毒性程度为中毒和轻度危害的流体管道;(2)设计压力小于4MPa的乙、丙类可燃液体管道;(3)设计压力大于1MPa小于4MPa,设计温度低于400℃的非可燃流体、无毒流体的管道;(4)设计压力小于或等于1MPa,且设计温度大于185℃的非可燃流体、无毒流体的管道;(5)设计文件要求进行焊缝5%无损检测的其他管道。
焊缝外观质量验收标准及尺寸允许偏差共11页
焊缝外观质量验收标准及尺寸允许偏差1.依据《YB3301-2005中华人民共和国黑色冶金行业标准》制定本工程的角焊缝焊角尺寸,焊角高度Hf取0.6t1和1.52t中的大者,t1为腹板板厚,t2为翼缘板板厚。
对于埋弧焊、二氧化碳气体保护焊,焊角尺寸可比计算值减小1mm,焊接H型钢的最小焊角高度规定为4mm。
且用于连接板的平角焊一般为二氧化碳气体保护焊的焊缝测量。
2.依据《JGJ81-2001建筑钢结构焊接技术规程》制定直角角焊缝厚度计算He,1)当间隙b≤1.5时,He=0.7Hf,2)当间隙1.5<b≤1.5时,He=0.7(Hf-b),综合上述公式得到角焊缝厚度计算He为0.42t1和1.052t之最大,t1为腹板板厚,t2为翼缘板板厚。
用于龙门埋弧焊的船型焊的焊缝测量。
说明:埋弧自动焊焊角尺寸要求如下表:(注明:单位为mm)根据《GB50205-2001》钢结构工程施工质量验收规范制定以下表表A.0.1一级、二级、三级焊缝外观质量标准(㎜)外观质量为:二级标准对接焊缝及完全熔透组合焊缝尺寸允许偏差应符合表A.0.2的规定表A.0.2对接焊缝及完全熔透组合焊缝尺寸允许偏差(㎜)部分焊透组合焊缝和角焊缝外形尺寸允许偏差应符合表A.0.3的规定表A.0.3部分焊透组合焊缝和角焊缝外形尺寸允许偏差(㎜)下面是赠送的团队管理名言学习,不需要的朋友可以编辑删除!!!谢谢!!!1、沟通是管理的浓缩。
2、管理被人们称之为是一门综合艺术--“综合”是因为管理涉及基本原理、自我认知、智慧和领导力;“艺术”是因为管理是实践和应用。
3、管理得好的工厂,总是单调乏味,没有任何激动人心的事件发生。
4、管理工作中最重要的是:人正确的事,而不是正确的做事。
5、管理就是沟通、沟通再沟通。
6、管理就是界定企业的使命,并激励和组织人力资源去实现这个使命。
界定使命是企业家的任务,而激励与组织人力资源是领导力的范畴,二者的结合就是管理。
焊缝外观质量检验标准
焊缝外观质量检验标准2013-05-012013-03-01发布目次目次 (I)前言 (II)焊缝外观质量检验标准 (3)1 围 (3)2 引用文件 (3)3 术语和定义 (3)3.1 可视面 (3)3.2 非可视面 (3)4 符号 (3)5 焊缝分类及质量等级 (3)5.1 焊缝分类 (4)5.2 焊缝质量等级 (4)5.3 图样标记 (4)6 焊缝外观质量检验规则 (4)6.1焊缝按对接焊缝和角接焊缝的外观质量要求分别进行检验。
(4)6.2质量检验部门按图纸、工艺文件上规定,区分焊缝类别,根据表4和表5的要求对焊接件是否合格进行抽检。
(4)6.3焊缝外观质量检验中不同焊缝类别的检验比例见表3: (4)7 焊缝外观质量检验项目和要求 (4)前言——制定本《焊缝外观质量检验标准》目的为公司部确定焊缝外观质量缺陷以及采取补救措施提供依据,仅供公司部使用。
——本《焊缝外观质量检验标准》按照GB/T 1.1-2009给出的规则以及参考网络上提供的公开资料起草。
——本《焊缝外观质量检验标准》将焊缝按重要度分为A、B、C、D 四类焊缝,根据不同的焊缝要求,制定要求。
——使用图示和图表的方式给出标准,直观易判断。
——检验时根据所选定的类型和质量等级,检验焊缝是否合格。
——使用图样标注说明。
——本《焊缝外观质量检验标准》将焊缝外观质量缺陷分为:表面气孔、表面夹渣、飞溅、裂纹、弧坑缩孔、电弧擦伤、焊缝成形、焊缝余高、未焊满及凹坑、错边、焊瘤、咬边、焊缝沿长度方向宽窄差、焊缝宽度尺寸偏差、焊缝边缘直线度、焊缝表面凹凸、根部收缩、未焊透、未熔合、根部下塌、焊缝边缘直线度、角焊缝宽度尺寸偏差、焊缝超厚、焊缝减薄、凸度过大或凹度过大、不等边、焊脚尺寸差。
焊缝外观质量检验标准1 围本《焊缝外观质量检验标准》规定了手工电弧焊、CO2气体保护焊和埋弧焊的焊缝外观质量要求。
本《焊缝外观质量检验标准》适用于产品图纸或工艺文件中无特殊要求的焊接件。
焊缝外观质量检验标准
焊缝外观质量检验标准焊缝外观质量检验标准是对焊接工艺的质量进行评估的重要指标。
焊接是一种常见的连接工艺,广泛应用于各种工业领域。
焊接的质量直接影响到产品的使用寿命和安全性,因此,对焊接质量的检验至关重要。
首先,焊缝的外观应该符合标准。
焊缝应该没有裂缝、气孔、夹渣等明显的缺陷。
同时,焊缝的表面应该平整光滑,没有明显的凸起或凹陷。
如果发现这些问题,应该及时进行修补或重新焊接。
其次,焊接应该符合规定的尺寸和形状。
焊缝的宽度、高度、倾斜度等应该符合设计要求。
如果焊缝的尺寸和形状不符合要求,可能会导致焊缝强度不足或者出现应力集中等问题。
另外,焊缝的颜色也是判断焊接质量的一个重要指标。
通常情况下,焊缝的颜色应该均匀一致,没有明显的色差。
如果发现焊缝的颜色不均匀或者出现色差,可能是焊接过程中温度控制不当或者焊接材料不合适。
综上所述,焊缝外观质量检验标准是对焊接质量进行评估的重要指标。
在焊接过程中,应该严格按照标准进行检验,及时发现和处理问题,保证焊接质量。
目录I。
前言II。
焊缝外观质量检验标准3.1 范围3.2 引用文件3.3 术语和定义3.3.1 可视面3.3.2 非可视面3.4 符号5.1 焊缝分类5.2 焊缝质量等级5.3 图样标记6.焊缝外观质量检验规则6.1 检验方法6.2 抽检要求6.3 检验比例7.焊缝外观质量检验项目和要求前言:本文旨在规范焊缝外观质量检验标准,以确保焊接件的质量符合要求。
焊缝外观质量检验标准:3.1 范围:本标准适用于所有焊接件的外观质量检验。
3.2 引用文件:本标准引用的文件包括相关的国家标准和行业标准。
3.3 术语和定义:3.3.1 可视面:指焊接件的外观可以直接观察到的部分。
3.3.2 非可视面:指焊接件的外观无法直接观察到的部分。
3.4 符号:本标准中使用的符号均按照相关标准规定执行。
焊缝分类及质量等级:5.1 焊缝分类:根据焊接件的形状和用途,将焊缝分为对接焊缝和角接焊缝。
焊缝外观质量验收标准及尺寸允许偏差.doc
焊缝外观质量验收标准及尺寸允许偏差1.依据《YB3301-2005中华人民共和国黑色冶金行业标准》制定本工程的角焊缝焊角尺寸,焊角高度Hf取0.6t1和1.52t中的大者,t1为腹板板厚,t2为翼缘板板厚。
对于埋弧焊、二氧化碳气体保护焊,焊角尺寸可比计算值减小1mm,焊接H型钢的最小焊角高度规定为4mm。
且用于连接板的平角焊一般为二氧化碳气体保护焊的焊缝测量。
2.依据《JGJ81-2001建筑钢结构焊接技术规程》制定直角角焊缝厚度计算He,1)当间隙b≤1.5时,He=0.7Hf,2)当间隙1.5<b≤1.5时,He=0.7(Hf-b),综合上述公式得到角焊缝厚度计算He为0.42t1和1.052t之最大,t1为腹板板厚,t2为翼缘板板厚。
用于龙门埋弧焊的船型焊的焊缝测量。
说明:埋弧自动焊焊角尺寸要求如下表:(注明:单位为mm)根据《GB50205-2001》钢结构工程施工质量验收规范制定以下表表A.0.1一级、二级、三级焊缝外观质量标准(㎜)外观质量为:二级标准对接焊缝及完全熔透组合焊缝尺寸允许偏差应符合表A.0.2的规定表A.0.2对接焊缝及完全熔透组合焊缝尺寸允许偏差(㎜)部分焊透组合焊缝和角焊缝外形尺寸允许偏差应符合表A.0.3的规定表A.0.3部分焊透组合焊缝和角焊缝外形尺寸允许偏差(㎜)下面是赠送的团队管理名言学习,不需要的朋友可以编辑删除谢谢1、沟通是管理的浓缩。
2、管理被人们称之为是一门综合艺术--“综合”是因为管理涉及基本原理、自我认知、智慧和领导力;“艺术”是因为管理是实践和应用。
3、管理得好的工厂,总是单调乏味,没有任何激动人心的事件发生。
4、管理工作中最重要的是:人正确的事,而不是正确的做事。
5、管理就是沟通、沟通再沟通。
6、管理就是界定企业的使命,并激励和组织人力资源去实现这个使命。
界定使命是企业家的任务,而激励与组织人力资源是领导力的范畴,二者的结合就是管理。
7、管理是一种实践,其本质不在于“知”而在于“行”;其验证不在于逻辑,而在于成果;其唯一权威就是成就。