
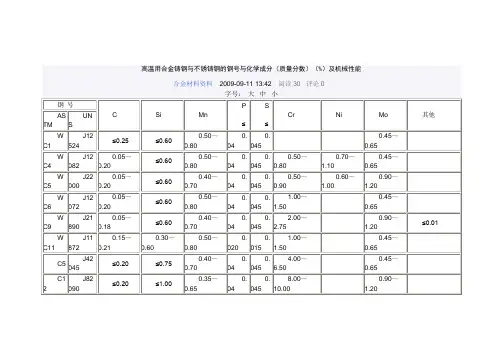
铸钢的化学成分和机械性能
1.5 铸造金属材料的特性
20
机械制造工艺基础----铸造工艺
1.5.2 铸钢及其熔炼: 单击以编辑母版标题样式
• • • • • • •
1.铸钢的分类、性能及应用: 性能:综合力学性能好,强度高,且塑、 单击以编辑母版文本样式 韧性好;焊接性能好,可采用铸 -焊联合 第二级 结构制造重型机器。 第三级 分类: 第四级 低碳钢:≤0.25%,易氧化热裂,电机零件. 第五级 铸造碳钢 中碳钢:0.25~0.5%
2
机械制造工艺基础----铸造工艺
二、灰口铸铁: 单击以编辑母版标题样式
• • • • •• • (1)石墨对灰铸铁性能的影响:灰口铸 单击以编辑母版文本样式 铁的显微组织由金属基体与石墨片所组 第二级 成,相当于在钢的基体中嵌入了大量石 墨片。 第三级 机械性能: σb=120~250MPa,σ压≈钢 第四级 塑性、韧性近于零,属于脆性材料。 第五级 石墨强度极低,塑性近于零,3%的石墨 占10%的体积,所以灰口铸铁可视为充 满裂纹的钢。基体强度利用率仅30~50%。
坯件易损坏。 蠕墨铸铁件 1.铸造性能接近灰铸铁; 2.综合机械性能比灰铸铁高, 壁厚敏感性比灰铸铁小得多。 或工字形,避免十字形,局部 突出部分可用肋加强。 大截面复杂铸件。
19
机械制造工艺基础----铸造工艺
五、铸铁的熔炼: 单击以编辑母版标题样式
• • • • •
冲天炉熔炼过程。 单击以编辑母版文本样式 第二级 第三级 第四级 第五级
机械制造工艺基础----铸造工艺
(2)球铁的铸造工艺: 单击以编辑母版标题样式
球墨铸铁易产生缩孔、缩松、皮下气孔、夹渣等 缺陷。 • 单击以编辑母版文本样式 •缩孔、缩松倾向大(石墨化膨胀),应采用如 • 第二级 下工艺措施: • 第三级 ① 增加铸型刚度。 ② 安放冒口、冷铁,对铸件进行补缩 • 第四级 • •皮下气孔: 第五级 Mg+H2O→MgO+H2↑ MgS+H2O→MgO+H2S↑ 工艺措施:降低S含量和残余Mg量,限制型砂 水分或采用干型。
铸钢节点常用国标材质
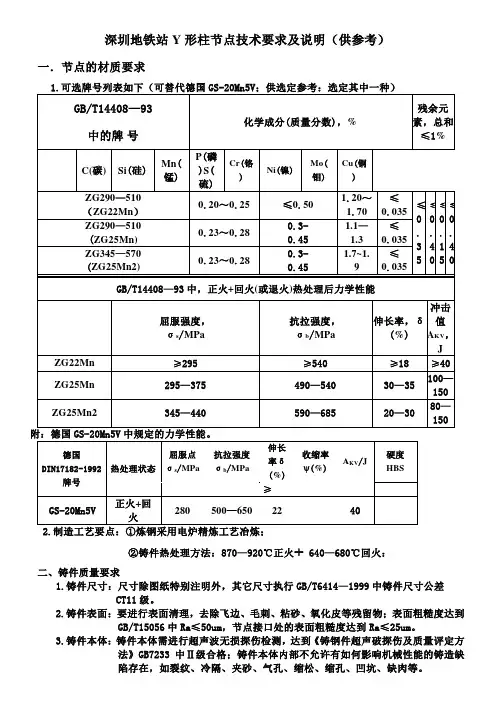
深圳地铁站Y形柱节点技术要求及说明(供参考)
一.节点的材质要求
②铸件热处理方法:870—920℃正火+ 640—680℃回火:
二、铸件质量要求
1.铸件尺寸:尺寸除图纸特别注明外,其它尺寸执行GB/T6414—1999中铸件尺寸公差
CT11级。
2.铸件表面:要进行表面清理,去除飞边、毛刺、粘砂、氧化皮等残留物;表面粗糙度达到
GB/T15056中Ra≤50um,节点接口处的表面粗糙度达到Ra≤25um。
3.铸件本体:铸件本体需进行超声波无损探伤检测,达到《铸钢件超声破探伤及质量评定方
法》GB7233中Ⅱ级合格;铸件本体内部不允许有如何影响机械性能的铸造缺
陷存在,如裂纹、冷隔、夹砂、气孔、缩松、缩孔、凹坑、缺肉等。
三、铸件的检查、验收与报告
1.化学成份;
2.机械性能;3、超声破检测;4.尺寸检查
以上如有不妥,共同研讨!
北京科博元热加工技术有限公司
闫建新2009-3-20。
A217 CA15
≤0.60
0.50~0.80
0.04
0.045
0.50~0.80
0.70~1.10
0.45~0.65
WC5
J22000
0.05~0.20
≤0.60
0.40~0.70
0.04
0.045
0.50~0.90
0.60~1.00
0.90~1.20
WC6
J12072
0.05~0.20
≤0.60
高温用合金铸钢与不锈铸钢的钢号与化学成分(质量分数)(%)及机械性能
合金材料资料2009-09-11 13:42阅读30评论0
字号:大大中中小小
钢号
C
Si
Mn
P
≤
S
≤
Cr
Ni
Mo
其他
ASTM
UNS
WC1
J12524
≤0.25
≤0.60
0.50~0.80
0.04
0.045
0.45~0.65
WC4
J12082
0.45~0.65
C5
J42045
≤0.20
≤0.75
0.40~0.70
0.04
0.045
4.00~6.50
0.45~0.65
C12
J82090
≤0.20
≤1.00
0.35~0.65
0.04
0.045
8.00~10.00
0.90~1.20
C12A
J84090
0.08~0.12
≤0.60
0.30~0.60
—
1.00
WC11
J11872
0.35
铸钢标准及牌号对照
铸钢标准及牌号对照
铸钢是一种常用的金属材料,具有良好的可塑性和机械性能,广泛应用于机械
制造、汽车制造、船舶建造等领域。
在不同的工程中,需要选择不同牌号的铸钢,以满足特定的要求。
因此,了解铸钢的标准及牌号对照是非常重要的。
首先,我们来了解一下铸钢的标准。
铸钢的标准主要包括国际标准、国家标准
和行业标准。
国际标准由国际标准化组织(ISO)制定,国家标准由各个国家的标
准化组织制定,而行业标准则是针对特定行业的标准。
在选择铸钢材料时,需要根据具体的使用要求,参照相应的标准进行选择。
其次,我们需要了解不同牌号的铸钢及其对照关系。
铸钢的牌号通常由数字和
字母组成,不同的牌号代表着不同的化学成分和机械性能。
在国际标准中,常见的铸钢牌号包括ASTM、DIN、JIS等,而在国家标准中,常见的牌号包括GB、JB 等。
在实际应用中,需要根据工程要求选择合适的铸钢牌号,以保证材料的质量和性能。
在实际工程中,我们需要根据具体的使用要求选择合适的铸钢材料。
例如,在
汽车制造领域,需要选择具有良好强度和韧性的铸钢材料,以确保汽车的安全性能。
而在机械制造领域,需要选择耐磨性好的铸钢材料,以提高机械设备的使用寿命。
因此,了解铸钢的标准及牌号对照对于工程师和设计师来说是非常重要的。
总之,铸钢是一种重要的金属材料,在工程应用中具有广泛的用途。
了解铸钢
的标准及牌号对照,可以帮助我们选择合适的铸钢材料,满足工程要求。
希望本文对大家有所帮助,谢谢阅读!。
铸钢和铸铁磁化曲线的解析表达
铸钢和铸铁磁化曲线的解析表达磁化曲线是研究材料磁性的重要手段,它可以揭示材料的磁性特征和磁性变化规律。
铸钢和铸铁是重要的工程材料,对其磁性的研究具有重要意义。
本文将着重介绍铸钢和铸铁的磁性特征和磁化曲线的解析表达。
1. 铸钢的磁性特征铸钢是一种含有碳、铬、镍等元素的合金材料,具有优异的机械性能和耐腐蚀性能。
铸钢的磁性是由其化学成分和晶体结构决定的。
一般来说,铸钢具有磁性,但其磁性强度与碳含量和铬含量有关。
当铸钢中的碳含量较高时,其磁性较强,而铬含量较高时,其磁性较弱。
此外,铸钢的晶体结构也会影响其磁性,具有奥氏体结构的铸钢比具有马氏体结构的铸钢具有更强的磁性。
2. 铸铁的磁性特征铸铁是一种含有铁、碳、硅等元素的合金材料,具有优异的铸造性能和机械性能。
铸铁的磁性是由其化学成分和晶体结构决定的。
一般来说,铸铁具有磁性,但其磁性强度与碳含量和硅含量有关。
当铸铁中的碳含量较高时,其磁性较强,而硅含量较高时,其磁性较弱。
此外,铸铁的晶体结构也会影响其磁性,具有珠光体结构的铸铁比具有螺旋体结构的铸铁具有更强的磁性。
3. 磁化曲线的解析表达磁化曲线是描述材料在外磁场作用下磁化强度随磁场强度变化的曲线。
铸钢和铸铁的磁化曲线可以用以下公式表示:M = χH其中,M表示材料的磁化强度,χ表示材料的磁化率,H表示外磁场的强度。
铸钢和铸铁的磁化率可以用以下公式表示:χ = M/H在实际测量中,可以通过磁强计等仪器测量材料在不同磁场强度下的磁化强度,然后根据公式计算出磁化率和磁化曲线。
铸钢和铸铁的磁化曲线一般呈现出顺磁性或铁磁性的特征,其中铸钢的顺磁性更强,而铸铁的铁磁性更强。
4. 结论铸钢和铸铁是重要的工程材料,其磁性特征和磁化曲线的研究对于材料的应用和开发具有重要意义。
铸钢和铸铁的磁性特征与其化学成分和晶体结构密切相关,磁化曲线可以用磁化率和外磁场强度表示。
铸钢和铸铁的磁化曲线一般呈现出顺磁性或铁磁性的特征,其中铸钢的顺磁性更强,而铸铁的铁磁性更强。
MS27铸件-钢材,中等及高强度低合金
铸件钢材,中等及高强度低合金范围这个标准定义了一种用于结构应用的中等强度低合金铸钢和一种高强度低合金铸钢的等级.MS27 60 KSI (415Mpa)产量, 90KSI (620Mpa)抗张强度, 187-241 HBW MS27QT 94KSI (645Mpa)产量, 115KSI (790MPa)抗张强度, 255-302 HBW这些钢材表现出良好的冲击韧性,可焊接性和热处理反应.材料1.化学成分应该与表I中所列要求一致.2.合金成分应该被控制在最大碳含量(CE)为0.65%.3.机械性能应该与表II中所列要求一致.4.所有提供给这个标准的钢材铸件应该通过列在热处理部分(Heat TreatmentSection)里的其中一种办法进行热处理.5.铸件质量应该符合这个标准中列在质量部分(Quality section)中的要求.6.假如发生了列在焊接部分里的情形,缺点是可以通过焊接来修补的.参考文件(ASTM标准)E8 用于金属材料抗张测试的标准测试方法E10 用于金属材料压球硬度的标准测试方法E446 厚度达到2英寸(51mm)的钢材铸件的标准射线照片E709 磁性粒子检查的标准指南化学成分符合这个标准的铸件应该是由铝粒子精炼成的,并且应该包括充足的合金以开发在适当热处理之后的指定的最小机械性能.表I中的要求将应用于MS-27的的两个等级.表I –化学成分A(重量% - 热分析家- 除备注以外的所有数值为最大值)A化学成分应该被控制用来生产带有指定机械性能的最低碳含量. 同时, 碳含量应该采用以下公式计算以严格达到0.65%的最大值.CE = %C + %Mn/6 + (%Cu + %Ni)/15 + (%Cr + %V + %Mo)/5机械性能标准测试样品, 他们展示的热处理铸件, 应该按照表II的要求表现出它们的机械性能. 指定的硬度应该不但包括在测试样品里,而且还应该包括在展示的测试样品铸件表面. 适当的金属切削后,最小0.06英寸(1.5mm),在工程图纸上的指定点的铸件上测量硬度.如果没有指定的测试位置, 除非其他的约定, 测试位置应该是由接收工具选择.表II –机械性能A(1 铸棒性能–除备注以外的所有数值为最大值)A张力测试样品应该从标准测试券和加工到一个带有或不带有螺纹的0.505(12.5mm)英寸直径准备,并按照ASTM E8测试. 两套测试棒应该通过加热灌注上识别的热数字号, 并且按照他们展示的铸件进行热处理. 如果需要, 一套应该被测试, 而另一套则保留至少6个月以作参考.B 按照ASTM E10标准测量硬度.C 规格化热处理, 规格化和锻炼, 或者淬火和锻炼过程, 参照热处理部分.D 通过水淬和锻炼的热处理, 参照热处理部分.热处理所有按照这个标准加工的铸件应该通过热处理以分裂成铸粒结构和达到指定的硬度, 并且有与参考的斗山热处理过程标准中指定部分相似的细密纹理的显微结构.MS27 (187-2441 HBW)规格化或规格化和锻炼(PS-5X-123), 或水淬和锻炼(PS-1X-2)MS27QT (255-302 HBW) 水淬和锻炼(PS-1X-2)不管热处理过程怎样, 铸件应该一律地被加热到转换温度之上的一个温度. 温度和温度时间应该被有效地溶解并破碎成铸显微结构.质量1.铸件应该符合工程图纸或斗山提供的样品. 移除门和提升接触不能生产超过铸件设计轮廓的发射或低压, 除非经斗山产品工程批准的以外.2.铸件应该被机械地清洗,以清除掉沙尘,疤迹和污垢. 鳍应该通过地面冲洗所有外表面,并且应该内表面高度不超过1/16英寸(1.5mm). 在一个完成装配的零件同时使用的过程中,内表面应该没有材料以至能够松开.3.铸件应该避免裂缝,收缩,空穴,热撕裂,膨胀,刻度,底洞,针孔的多孔性和其他影响外观和性能的缺点.任何在机加工操作中暴露出来的缺点可以作为拒绝的依据.4.铸件应该按照ASTM E709中描述的方法进行磁性粒子检查. 通过这些方法发现的所有线性表面的中断是不接受的.这包括,但不限于,所有线性铸件缺点,例如热撕裂和裂缝.5.铸件要经过X光线检查. 经ASTM E446的X光线质量应该符合或超过以下类别的严重水平:类别A –水平3类别B –水平2类别C –水平3焊接如果使用低氢加工法,则要用焊接修复缺陷,并符合下列条件:1.缺陷应当用打磨,修正,火焰切割或刨削,机加工或电弧气刨方法去除。
铸钢件焊接铸钢件的工程性能
铸钢件焊接铸钢件的工程性能耐磨性铸钢的耐磨性与类似成分和形态的锻钢相似。
耐腐蚀性能铸钢的耐腐蚀性能与相当成分的锻钢相似。
已公布的各种状态下的锻造碳钢和低合金钢的耐腐蚀性能数据都可用于铸钢。
耐热性能当温度高于480-540℃时,碳钢和低合金钢氧化迅速,形成的氧化皮不能保护氧化皮下面的金属不进一步氧化。
如果这些钢长期被直于这样的高温下,它们就会被逐渐变成氧化物。
为了有效抗击高温下的氧化现象,必须使用高合金钢。
可机加工性对铸钢件进行广泛的车削和钻削试验表明,只要强度、硬度和显微组织相当,不同熔炼工艺生产的钢,其可机加工性没什么重大的区别,而且锻钢和铸钢间的可机加工性也没什么重大区别。
砂型铸件表面或表皮常常迅速磨损切削刀具,这可能是因为摩擦材料粘附在铸件上造成的。
所以,第一次切削时,进刀应足够深,以便能切到表皮以下,或者是切削速度可以降低至母材金属推荐切削速度的50%。
显微组织对铸钢可机加工性有相当大的影响。
通过正火、调质或退火,有时可使铸钢件可机加工性提高100%。
焊接性能铸钢件的焊接性能与同样成分的锻钢相似,焊接铸钢件考虑的因素与锻钢件相同。
使用小焊条焊接大断面时会产生剧烈的淬火效应,这种效应会在紧邻焊缝的金属母材金属(在热影响区)上形成马氏体。
这种效应甚至在低碳钢上也会发生,它会使热影响区的延展性减少。
最大含碳量为0.2,含锰量为0.5的铸钢,这种效应通常要小一些。
但是,很重要的一点是所有碳钢(含碳量在0.20%以上)和空冷淬硬钢,在用标准推荐温度焊接之前,必须预热,保持适当的层间温度,然后,焊接以后进行热处理,以使其产生足够的延展性。
为了防止碳钢和低合金钢产生裂纹,焊珠的硬度不应超过HV350,焊接后只产生压应力的那些地方除外。
对于限制条件比较苛刻的那些形状而言,这一数值可能还不够低。
所有铸件,在焊接后,基本上都进行消除应力的处理,甚至在把铸钢件焊接到锻钢上这样的复合制作工艺也是如此。
工业界对易焊铸钢件规定的成分方面的最大限制是0.35碳,0.70锰,0.30铬,0.25钼(最大)加钨,按照铸钢行业广泛使用的消除应力处理的情况,不理想元素的总量为1.00%.碳含量每比规定的最大含量少0.01%时,多数技术规范都允许锰含量比规定的最大含锰量可增加0.04%,最后可增加至1.00%(ASTM A27, A216, A217, A352, A487, A643以及A757。
铸造合金及其熔炼(铸钢及其熔练)
铸造工(高级)
第三章 铸造合金及其熔炼
3)其它辅料 有氧化剂、还原剂 (脱氧剂)、增碳剂和造渣剂等。 电弧炉用的氧化剂有铁矿石和氧气; 还原剂有锰铁、硅铁、铝、焦炭等;增 碳剂有碎电极、焦炭及专用商品增碳剂; 造渣剂有石灰石、石灰和氟石等。 所有炉料应分类妥善保管,严防混 杂和潮湿。
15
铸造工(高级)
20
铸造工(高级)
第三章 铸造合金及其熔炼
第三节 铸造非铁合金及其熔炼
一、铸造铜合金 1. 铸造青铜 ( 1 )铸造锡青铜 锡青铜具有良好的耐磨性、耐蚀性, 同时还具有足够的强度和一定塑性,常用于制造耐磨和耐 蚀零件,如轴套、轴瓦和要求耐蚀的管配件、阀门、泵体 等。铸造锡青铜的锡的质量分数一般在4%~10%范围内。增 加锡量,使塑性下降而强度增高。锡量较高,易产生“锡 汗”。 锡青铜不易形成集中缩孔,所以不用很大的补缩冒口。其线 收缩率不大,铸件变形、缩裂的倾向较小。 为了进一步改善锡青铜的性能,常加入一些锌、铅、磷、 镍等元素。 铸造锡青铜的牌号、成分及性能见表2-11。
18
铸造工(高级)
第三章 铸造合金及其熔炼
装料完毕,盖好炉盖,检查无误即可通电熔化。炉料的 熔化过程是电极下面的炉料先被熔化,形成三个熔井,随后 电极不断向下移动,炉料不断熔化,经15~25min即达最低位 置,形成三个小井,即所谓“穿井”。随着熔化的进行,炉 底钢液液面上升,电极也应相应地向上回升。于是电极周围 的炉料就会塌落下来,即所谓“塌料”。这样,炉料被逐渐 熔化。为加快熔化过程,可以人工用耙子将边缘离电极较远 而不易被熔化的炉料推到电极下面,这种操作称为“推料助 熔”。在炉内有一定钢液后,也可采取“吹氧助熔”的方法 来加速炉料的熔化。吹氧压力一般控制在0.5MPa左右。吹氧 管从炉门插入钢液内吹氧,但不能深入到炉底或靠近炉壁以 防损坏炉衬。 在熔化过程中,应造好炉渣。目的是为了覆盖钢液,避 免钢液直接暴露在电弧下而吸气和氧化,并在熔化期就能够 脱去一部分磷,同时可稳定电弧。
铸钢和铸铁的区别以及区分方法
铸钢和铸铁的区别以及区分方法详细本质的区别在于化学成分不同,在工程上,一般认为含碳量高于2%为铁,低于此值为钢。
由于成分不同,所以组织性能也不一样,一般来说,钢的塑性和韧性较好,表现为延伸率、断面收缩率和冲击韧性好,铁的力学性能表现为硬而脆。
有的铸铁还有一些特殊的性能,具体分析如下:铸铁(cast iron )含碳量在2%以上的铁碳合金。
工业用铸铁一般含碳量为2%~4%。
碳在铸铁中多以石墨形态存在,有时也以渗碳体形态存在。
除碳外,铸铁中还含有1%~3%的硅,以及锰、磷、硫等元素。
合金铸铁还含有镍、铬、钼、铝、铜、硼、钒等元素。
碳、硅是影响铸铁显微组织和性能的主要元素。
铸铁可分为:①灰口铸铁。
含碳量较高(2.7%~4.0%),碳主要以片状石墨形态存在,断口呈灰色,简称灰铁。
熔点低(1145~1250℃),凝固时收缩量小,抗压强度和硬度接近碳素钢,减震性好。
②白口铸铁。
碳、硅含量较低,碳主要以渗碳体形态存在,断口呈银白色。
凝固时收缩大,易产生缩孔、裂纹。
硬度高,脆性大,不能承受冲击载荷。
③可锻铸铁。
由白口铸铁退火处理后获得,石墨呈团絮状分布,简称韧铁。
其组织性能均匀,耐磨损,有良好的塑性和韧性。
④球墨铸铁。
将灰口铸铁铁水经球化处理后获得,析出的石墨呈球状,简称球铁。
比普通灰口铸铁有较高强度、较好韧性和塑性。
⑤蠕墨铸铁。
将灰口铸铁铁水经蠕化处理后获得,析出的石墨呈蠕虫状。
力学性能与球墨铸铁相近,铸造性能介于灰口铸铁与球墨铸铁之间。
⑥合金铸铁。
普通铸铁加入适量合金元素(如硅、锰、磷、镍、铬、钼、铜、铝、硼、钒、锡等)获得。
合金元素使铸铁的基体组织发生变化,从而具有相应的耐热、耐磨、耐蚀、耐低温或无磁等特性。
铸钢(cast steel )用以浇注铸件的钢。
铸造合金的一种。
铸钢分为铸造碳钢、铸造低合金钢和铸造特种钢3类。
①铸造碳钢。
以碳为主要合金元素并含有少量其他元素的铸钢。
含碳小于0.2%的为铸造低碳钢,含碳0.2%~0.5%的为铸造中碳钢,含碳大于0.5%的为铸造高碳钢。
铸钢材料牌号及应用范围
铸钢材料牌号及应用范围铸钢材料是一种常用的金属材料,广泛应用于工业领域中的各种铸造工艺中。
不同的牌号的铸钢材料具有不同的化学成分和力学性能,因此适用范围也有所差异。
下面将介绍几种常见的铸钢材料牌号及其应用范围。
1. HT250HT250是一种常见的灰铸铁材料,其主要由铁(Fe)和碳(C)组成。
具有低成本、良好的铸造性能和韧性,并且有较高的耐磨性。
常用于制造机床床身、发动机缸体等要求强度、耐磨性和抗压性能较高的零件。
2. HT350HT350是一种中碳多元合金铸钢材料,其主要成分为碳(C)、硅(Si)、锰(Mn)和铬(Cr)。
具有较高的强度、硬度和韧性,同时具备一定的耐磨性。
常用于制造起重机构、压力容器、钢球磨机的球磨体等工程机械和矿山机械的重要零部件。
3. ZG35CrMoZG35CrMo是一种低合金高强度铸钢材料,其主要成分为碳(C)、铬(Cr)、钼(Mo)和锰(Mn)。
具有较高的抗拉强度、屈服强度和冲击韧性,适用于高负荷、高冲击负载的工作环境。
常用于制造铁路车轮、机床滑枕等要求耐磨、耐冲击的零部件。
4. 45#45#是一种碳素结构钢,主要成分为碳(C)、硅(Si)、锰(Mn)和磷(P)。
具有良好的热处理性能、可焊性和耐磨性。
常用于制造汽车、机械设备的传动零件,如齿轮、轴承和螺杆等。
5. 40CrNiMo40CrNiMo是一种合金结构钢,主要成分为碳(C)、硅(Si)、锰(Mn)、铬(Cr)和镍(Ni)。
具有较高的强度、硬度和抗疲劳性能,适用于制造高负荷、高强度、高精度的机械零件,如汽车发动机曲轴、滚动轴承等。
以上只是常见的几种铸钢材料牌号及其应用范围的简单介绍,实际应用中还有很多其他种类的铸钢材料。
在选择材料时,需要根据具体的使用环境、工作负载和性能要求综合考虑。
通过合理选择适合的铸钢材料,可以保证工件的使用寿命和性能要求。