
无损检测仪
无损检测仪是相对破坏性检测仪而言的,破坏性检测仪在检测过程中,会导
致被测物件出现损坏,而无损检测仪是在不损坏被测物件的基础上进行的物件内
外部的检测。无损检测较破坏性检测更受欢迎,下面我们就了解一下它的几种具
体检测方式吧。
1、超声检测
超声波检测是通过超声波与试件相互作用,就反射、透无损检测设备射和
散射的波进行研究,对试件进行宏观缺陷检测、几何特性测量、组织结构和力
学性能变化的检测和表征,并进而对其特定应用性进行评价的技术。
超声波工作的原理:主要是基于超声波在试件中的传播特性。a. 声源产生
超声波,采用一定的方式使超声波进入试件; b. 超声波在试件中传播并与试件
材料以及其中的缺陷相互作用,使其传播方向或特征被改变; c. 改变后的超声
波通过检测设备被接收,并可对其进行处理和分析; d. 根据接收的超声波的特
征,评估试件本身及其内部是否存在缺陷及缺陷的特性。
2、射线检测
是指用X射线或g射线穿透试件,以胶片作为记录信息的器材的无损检测
方法,该方法是较基本的,应用较广泛的一种非破坏性检验方法。
射线照相检验法的原理:射线能穿透肉眼无法穿透的物质使胶片感光,当X
射线或r射线照射胶片时,与普通光线-样,能使胶片乳剂层中的卤化银产生潜影,
由于不同密度的物质对射线的吸收系数不同,照射到胶片各处的射线能量
也就会产生差异,便可根据暗室处理后的底片各处黑度差来判别缺陷。
3、磁粉检测
磁粉检测的原理:铁磁性材料和工件被磁化后,由于不连续性的存在,使工
件表面和近表面的磁力线发生局部畸变而产生漏磁场,吸附施加在工件表面的
磁粉,形成在合适光照下目视可见的磁痕,从而显示出磁粉检测不连续性的位
置、形状和大小。
4、渗透检测
液体渗透检测的基本原理:零件表面被施涂含有荧光染料或着色染料的渗透
剂后,在毛细管作用下,经过一-段时间,渗透液可以渗透进表面开口缺陷中;
经去除零件表面多余的渗透液后,再在零件表面施涂显像剂,同样,在毛细管
的作用下,显像剂将吸引缺陷中保留的渗透液,渗透液回渗到显像剂中,在一
定的光源下(紫外线光或白光),缺陷处的渗透液痕迹被现实,(黄绿色荧光或鲜
艳红色),
从而探测出缺陷的形貌及分布状态。
南京博克纳自动化系统有限公司总部位于美丽的中国古都南京,是国内专
业研制无损检测仪器及设备的高科技企业。公司致力于涡流、漏磁和超声波仪
器及各种非标设备的研制,已拥有自主研发的多项国家专利。产品被广泛应用
于航天航空、军工、汽车、电力、铁路、冶金机械等行业。产品出口:美国、
俄罗斯、德国、新加坡、泰国、印度、香港、南非、台湾、越南、哈萨克斯
坦、伊朗、日本、韩国、巴西。
博克纳科技作为无损检测仪器及设备、传感器开发的公司,一直是研发和
制造高质量、高性能无损检测仪器及设备的创新厂家。我们以客户为中心提供
设计服务,以满足用户的不同应用需求。
公司与国内有名的院校、科研所组成了社会化科研协作网络,具有强大的
研发、生产能力。保证了公司的工业无损检测技术国内、国际过硬的技术地
位。
无损检测仪器设备的期间核查方法
管电压(KV)无损检测仪器设备的期间核查方法一、射线检测1、曝光曲线的核查方法1.1核查周期射线设备均应制作曝光曲线,曝光曲线每年至少核查一次;射线设备更换重要部件或经较大修理后,应及时对曝光曲线进行核查。
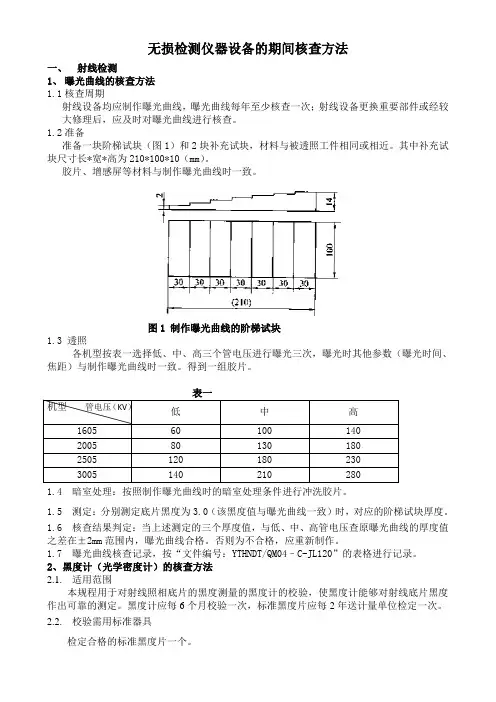
1.2准备准备一块阶梯试块(图1)和2块补充试块,材料与被透照工件相同或相近。
其中补充试块尺寸长*宽*高为210*100*10(mm)。
胶片、增感屏等材料与制作曝光曲线时一致。
图1 制作曝光曲线的阶梯试块1.3 透照各机型按表一选择低、中、高三个管电压进行曝光三次,曝光时其他参数(曝光时间、焦距)与制作曝光曲线时一致。
得到一组胶片。
表一机型低中高1605 60 100 1402005 80 130 1802505 120 180 2303005 140 210 2801.4 暗室处理:按照制作曝光曲线时的暗室处理条件进行冲洗胶片。
1.5 测定:分别测定底片黑度为3.0(该黑度值与曝光曲线一致)时,对应的阶梯试块厚度。
1.6 核查结果判定:当上述测定的三个厚度值,与低、中、高管电压查原曝光曲线的厚度值之差在±2mm范围内,曝光曲线合格。
否则为不合格,应重新制作。
1.7 曝光曲线核查记录,按“文件编号:YTHNDT/QM04–C-JL120”的表格进行记录。
2、黑度计(光学密度计)的核查方法2.1. 适用范围本规程用于对射线照相底片的黑度测量的黑度计的校验,使黑度计能够对射线底片黑度作出可靠的测定。
黑度计应每6个月校验一次,标准黑度片应每2年送计量单位检定一次。
2.2. 校验需用标准器具检定合格的标准黑度片一个。
2.3 操作步骤2.3.1 接通黑度计电源和测量开关,预热10min 左右。
2.3.2 用标准黑度片的零黑度点校准黑度计零点。
校准后顺序测量黑度片上不同黑度的各点的黑度,记录测量值。
2.3.3 按3.2的规定反复测量三次。
2.3.3 计算出各点测量值的平均值,以平均值与黑度片该点的黑度值之差作为黑度计的测量误差。
无损检测仪器设备计量检定规程校准规范

序号 规程编号
名称
1 JJF 1273-2011 磁粉探伤机校准规范
2 JJF 1458-2014 磁轭式磁粉探伤机校准规范
3 JJG 1049-2009 弱磁场交变磁强计
4 JJG 242-1995
特斯拉计
5 JJG 245-2005
光照度计
6 JJG 879-2002
18 JJG 452-2006
黑白密度片
19 JJG 962-2010
X、r辐射个人剂量当量率报警仪
20 JJF 1430-2013 X射线计时器校准规范
21 JJG 480-2007
X射线测厚仪
22 JJF 1126-2004 超声波测厚仪校准规范
23 JJF 1306-2011 X射线荧光镀层测厚仪校准规范
24 JJG 591-1989
γ射线辐射源(辐射加工用)
25 JJG 818-2005
磁性、电涡流式覆层厚度测量仪检定规程
26 北车标准
观片灯
27 CNAS-CL14:2010 检测和校准实验室能力认可准则 在无损检测领域的应用说明
28 铁科技[2006]31号 “关于公布《铁路专用计量器具管理目录》的通知”
规程/校准规范
Байду номын сангаас备注
超声波探伤用试块、提升力重力试块、黑
X射线探伤机
13 JJG 933-1998
γ射线探伤机
14 JJG 1059-2010 个人与环境监测用X、r辐射热释光剂量计
15 JJG 393-2003
辐射防护用X、γ 辐射剂量当量(率)仪和监测仪
16 JJG 1009-2006 直读式X、γ辐射个人剂量当量(率)监测仪
钢轨探伤仪使用方法

钢轨探伤仪使用方法钢轨探伤仪使用方法___________________________钢轨探伤仪是一种常用的无损检测仪器,它能够快速准确地检测出钢轨表面和内部的缺陷,起到保障钢轨安全使用的作用。
本文将详细介绍钢轨探伤仪的使用方法,包括仪器准备、操作流程、缺陷识别等内容。
一、仪器准备1、检查仪器:在使用钢轨探伤仪之前,要先检查仪器,确保仪器工作正常,无损坏的部件。
2、连接仪器:将探头连接到仪器上,确保连接牢固。
3、启动仪器:将仪器电源打开,调整仪器初始设定,进行初始化操作。
二、操作流程1、安装调节:将探头调节到一定的位置,并将脚踏开关复位。
2、校正数据:将探头移动到钢轨表面,对数据进行校正,确保数据的准确性。
3、开始检测:启动仪器,将探头移动到钢轨表面,开始检测。
4、结束检测:当钢轨完成整条路的检测后,关闭仪器。
三、缺陷识别1、裂纹:裂纹是由于材料本身的内部结构变形而形成的一种常见的缺陷。
通过钢轨探伤仪能够快速准确地识别出裂纹的存在。
2、气孔:气孔是由于冶炼过程中气体存在而形成的一种常见的缺陷。
通过钢轨探伤仪能够快速准确地识别出气孔的存在。
3、腐蚀痕迹:腐蚀是由于外界物质的侵蚀而形成的一种常见的缺陷。
通过钢轨探伤仪能够快速准确地识别出腐蚀痕迹的存在。
4、弯曲变形:弯曲变形是由于外力作用而形成的一种常见的缺陷。
通过钢轨探伤仪能够快速准确地识别出弯曲变形的存在。
四、注意事项1、使用前要对仪器进行充分的检查,确保仪器完好无损。
2、要注意安全,保证工作场所干净整洁。
3、要注意使用正确的参数,避免误差。
4、要保证正确的使用方法,以避免不必要的损坏。
使用正确的方法来使用钢轨探伤仪是十分重要的。
正确的使用方法可以有效地保证仪器的性能和安全性,也可以有效地保障钢轨的安全使用。
所以在使用钢轨探伤仪时,要根据上文所述正确的方法来进行使用,避免不必要的问题发生。
回弹仪使用方法
• 回弹仪的校准问题 • 材料特性影响 • 操作误差
解决方法
• 检查回弹仪的校准情况,确保准确性 • 考虑材料特性对回弹值的影响,进行误差修正 • 提高操作技能,避免操作误差
回弹仪操作过程中的 注意事项
• 回弹仪操作过程中的注意事项 • 保持回弹仪的稳定,避免测量误差 • 遵循操作规程,确保测量结果的准确性 • 结合其他检测方法进行综合评估
回弹仪检测砌筑砂浆强度的误差分析与注意事项
回弹仪检测砌筑砂浆强度的误差分析
• 误差来源:主要包括测量误差、材料特性误差、操作误 差等 • 误差范围:通常情况下,回弹仪检测砌筑砂浆强度的误 差在10%以内
回弹仪检测砌筑砂浆强度的注意事项
• 选择合适的回弹仪种类和型号 • 严格按照操作规程进行测量 • 结合其他检测方法进行综合评估
回弹仪的测量注意事项
• 在测量过程中保持回弹仪的稳定 • 避免在测量过程中施加过大的压力 • 测量过程中要注意回弹仪的校准
回弹仪的数据分析方法
回弹仪的数据分析方法主要包括
• 统计分析:计算回弹值的平均值、标准差等统计指标 • 回归分析:建立回弹值与材料强度之间的关系模型 • 经验公式:根据实际工程经验总结出的回弹值与材料强 度之间的关系公式
回弹仪的保养与维护
回弹仪的保养
• 定期清洁回弹仪的表面和内部 • 避免回弹仪受到剧烈冲击或摔落 • 妥善保管回弹仪及其附件
回弹仪的维护
• 定期进行回弹仪的校准 • 对回弹仪的性能进行检查和调整 • 及时更换磨损的部件
03
回弹仪的测量方法与数据分析
回弹仪的测量方法
回弹仪的测量方法主要包括
• 混凝土回弹法 • 砌筑砂浆回弹法 • 石材回弹法 • 耐火材料回弹法 • 金属材料硬度回弹法
基于DSP28335的无损检测仪系统设计

( 1 . S c h o o l o fI n d u s t r y a d n C o m m e r c e , A n h u i U n i v e r s i t y o f T e c h n o l o g y ;2 . S c oo h l fMe o c h a n i c a l E d g i n e e r i n g ,A n h u i U n i e ̄ v i t y f o T e c h n o o l g y ,Ma ' a n s h a n 2 4 3 0 0 2 ,C h i n a ; 3 . K e y L a b o r a t o y r fN o o n d e s t r u c t i v e T e s t ( M i n i s t y r o fE d u c a t i o n ) ,
N a n c h a n g Ha n g k o n g U n i v e r s t i y ,N a n c an h g 3 3 0 0 6 3 ,C h i n a )
Ab s t r a c t : A s c h e me o f d a t a c o l l e c t i o n s y s t e m t h a t b a s e d o n T MS 3 2 0 F 2 8 3 3 5 c h i p s w a s p op r o s e d i n t h i s p a p e r 。 wh i c h ma i n l y u s e d f o r n o n d e s t r u c t i v e t e s t i n g o n h a r d e n i n g d e p h t o f me t a l s u r f a c e . - nl e s y s t e m s c h e me i n c l u d e hM S 3 2 0 F 2 8 3 3 5芯片的数据采集系统方案。主要 用于金属表 面淬火
无损检测仪器涡流检测设备探头性能和检验

无损检测仪器涡流检测设备探头性能和检验1 范围GB/T 14480的本部分规定了探头与它的连接部件的功能特性、测量和检验方法。
通过对这些性能的评价使得准确的描述和比较涡流检测设备成为可能。
通过仔细选择系统性能,可以设计出符合要求的专用涡流检测系统。
本部分的规定亦适用于涡流辅附设备。
本部分未规定检验性能的技术指标,也未规定验收准则,这些内容在应用技术文件中给出。
2 规范性引用文件下列文件对本文件的应用是必不可少的。
凡是注日期的引用文件,仅注日期的版本适用于本文件。
凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
ISO 12718,无损检测涡流检测词汇(Non-destructive testing—Eddy current testing—Terminology)3 术语和定义ISO 12718 界定的术语和定义适用于本文件。
4 探头和连接部件的性能4.1 基本性能4.1.1 应用应根据指定的应用要求选择探头和连接部件。
应根据所用的仪器设计探头和连接部件。
4.1.2 探头的类型探头按下列方式分类:——被检验材料的种类,如铁磁性材料、高电导率的非铁磁性材料或低电导率的非铁磁性材料;——结构,例如:发射接收分离式探头或发射接收一体式探头;——系列,例如:共轴式探头、表面探头;——测量方式,例如:绝对式、差动式;——检测用途,例如:不连续检测、分选或测厚等;——专有特征,例如:聚焦、屏蔽等。
4.1.3 连接部件连接部件可以包括:——电缆和(或)延长部分;——接线端子;——滑环;——旋转头;——电感耦合器;——有源部件,例如多路切换器,放大器等。
4.1.4 物理特性应包括下列内容:——外形尺寸和形状;——重量;1——机械安装要求;——型号和编号;——探头外壳的材料;——探头探测面保护层材料的成分和厚度;——有无磁芯或屏蔽及其用途;——连接部件的类型(见4.1.3);——方向标识(最大灵敏度的方向,见6.2.3.3);——位置标识(电中心,见6.2.3.4)。
无损检测仪器设备的期间核查方法.docx
管电压(KV)无损检测仪器设备的期间核查方法一、射线检测1、曝光曲线的核查方法1.1核查周期射线设备均应制作曝光曲线,曝光曲线每年至少核查一次;射线设备更换重要部件或经较大修理后,应及时对曝光曲线进行核查。
1.2准备准备一块阶梯试块(图1)和2块补充试块,材料与被透照工件相同或相近。
其中补充试块尺寸长*宽*高为210*100*10(mm)。
胶片、增感屏等材料与制作曝光曲线时一致。
图1 制作曝光曲线的阶梯试块1.3 透照各机型按表一选择低、中、高三个管电压进行曝光三次,曝光时其他参数(曝光时间、焦距)与制作曝光曲线时一致。
得到一组胶片。
表一机型低中高1605 60 100 1402005 80 130 1802505 120 180 2303005 140 210 2801.4 暗室处理:按照制作曝光曲线时的暗室处理条件进行冲洗胶片。
1.5 测定:分别测定底片黑度为3.0(该黑度值与曝光曲线一致)时,对应的阶梯试块厚度。
1.6 核查结果判定:当上述测定的三个厚度值,与低、中、高管电压查原曝光曲线的厚度值之差在±2mm范围内,曝光曲线合格。
否则为不合格,应重新制作。
1.7 曝光曲线核查记录,按“文件编号:YTHNDT/QM04–C-JL120”的表格进行记录。
2、黑度计(光学密度计)的核查方法2.1. 适用范围本规程用于对射线照相底片的黑度测量的黑度计的校验,使黑度计能够对射线底片黑度作出可靠的测定。
黑度计应每6个月校验一次,标准黑度片应每2年送计量单位检定一次。
2.2. 校验需用标准器具检定合格的标准黑度片一个。
2.3 操作步骤2.3.1 接通黑度计电源和测量开关,预热10min 左右。
2.3.2 用标准黑度片的零黑度点校准黑度计零点。
校准后顺序测量黑度片上不同黑度的各点的黑度,记录测量值。
2.3.3 按3.2的规定反复测量三次。
2.3.3 计算出各点测量值的平均值,以平均值与黑度片该点的黑度值之差作为黑度计的测量误差。
a涡流探伤仪的技术参数
a涡流探伤仪的技术参数涡流探伤仪是一种常用的无损检测设备,主要用于检测金属材料表面和近表面的缺陷。
它通过利用涡流感应原理,对被测材料进行探测和分析,可以有效地检测出各种表面裂纹、气孔、夹杂物等缺陷。
下面将介绍涡流探伤仪的技术参数。
1. 探测频率:涡流探伤仪的探测频率是指仪器在工作时所使用的电磁场频率。
一般来说,探测频率越高,对小尺寸缺陷的探测能力越强。
常见的涡流探伤仪的探测频率范围为1kHz到10MHz。
2. 探测深度:涡流探伤仪的探测深度是指仪器能够有效探测到的缺陷深度。
探测深度与探测频率有关,一般来说,探测频率越高,探测深度越浅。
涡流探伤仪的探测深度一般在几毫米到几厘米之间。
3. 灵敏度:涡流探伤仪的灵敏度是指仪器对缺陷的探测能力。
灵敏度越高,能够检测到更小尺寸的缺陷。
涡流探伤仪的灵敏度通常以最小检测能力表示,例如能够检测到直径为0.1mm 的裂纹。
4. 分辨率:涡流探伤仪的分辨率是指仪器对缺陷的识别能力。
分辨率越高,能够更准确地识别出不同类型的缺陷。
常见的涡流探伤仪的分辨率一般在0.01mm到0.1mm之间。
5. 信噪比:涡流探伤仪的信噪比是指仪器在工作时信号与噪声之间的比值。
信噪比越高,仪器对缺陷的检测能力越强。
通常情况下,涡流探伤仪的信噪比要求在40dB以上。
6. 数据采集速度:涡流探伤仪的数据采集速度是指仪器在工作时采集数据的速率。
数据采集速度越快,能够更快地完成对被测材料的检测。
常见的涡流探伤仪的数据采集速度一般在100Hz到10kHz之间。
7. 显示方式:涡流探伤仪的显示方式通常有数字显示和图形显示两种。
数字显示方式直观简洁,能够直接显示缺陷的尺寸和位置等信息;图形显示方式可以将检测结果以图像的形式展示,更加直观。
8. 仪器尺寸和重量:涡流探伤仪作为便携式设备,其尺寸和重量是考虑因素之一。
一般来说,仪器尺寸越小、重量越轻,使用起来越方便。
9. 电源要求:涡流探伤仪通常需要外部电源供电,电源要求一般为交流220V或直流12V。
非金属超声检测仪的相关检测介绍
非金属超声检测仪的相关检测介绍随着科技的不断进步和人们对产品质量要求的提高,超声检测技术成为非常重要的一种无损检测技术。
在诸如飞机、桥梁、船舶、管道、压力容器、轴承等重要设备中,涉及到非金属材料的检测时,非金属超声检测仪显得尤为重要。
非金属超声检测仪可以检测诸如混凝土、玻璃纤维、树脂、塑料、陶瓷等非金属材料的缺陷及厚度等相关参数。
下面将介绍非金属超声检测仪的相关检测方法和检测参数。
检测方法探头检测法探头检测法是将探头插入被测物体内部,由发射电极所产生的超声波在物体内部传播,经受检材料中的缺陷后,被回波接收电极接收回波。
通过对回波的分析,可以确定被检物体中缺陷的位置和大小。
透射检测法透射检测法是将超声波从被检物体的一个面射入,另一个面接收。
透射检测法可以非常清晰的显示出被检物体中缺陷的位置、形状和大小等信息。
控制侧面法控制侧面法是将探头的侧面贴着被测物体表面,超声波沿被测物体的表面传播。
通过对回波的分析,可以确定被检物体中的缺陷位置、大小和深度等。
检测参数极化探头的极化是指超声波传输方向的指向。
探头极化的不同会导致传播和回波的改变,并且不同材料的反射率不同,在检测过程中需要根据具体情况进行选择。
中心频率和带宽中心频率是探头发射的超声波中心点的频率。
带宽是中心频率左右侧的频率范围。
中心频率和带宽的选择会影响到探头发射的超声波强度和探头检测的能力。
脉冲宽度脉冲宽度是指超声波脉冲的时间宽度,探头发射的超声波脉冲宽度影响着探头的分辨率。
通常情况下,脉冲宽度越窄,分辨率越高,探测结果越准确。
抑制抑制是指探头所能接收的超声波波束中不需要的信号(例如旁边的材料)的排斥力,对检测结果的准确性有着非常重要的影响。
总结非金属超声检测仪是一种非常重要的无损检测仪器,通过对非金属材料的缺陷及相关参数进行检测,可以保障重要设备的安全和可靠。
在实际使用过程中,需要根据具体情况合理选择探头的极化、中心频率和带宽、脉冲宽度以及抑制等相关参数,保证检测结果的准确性和可靠性。
涡流无损检测探伤仪灵敏度的直径范围
涡流无损检测探伤仪灵敏度的直径范围
铜和铜合金管的涡流检测方法,按使用的探头形式分类,有穿过式线圈法、旋转式点探头法、内插式线圈法三种。
由于铜和铜合金管的生产速度较高(有100米/分以上),所以特别适合于穿过式方法的涡流检查。
除了可做成品阶段的探伤外,因为生产过程中管的尺寸变化、材质温度变化等对探伤的影响都很小,所以也很容易在中间品阶段进行探伤检查。
中间品阶段的探伤一般是放在热处理之后定尺切断之前进行。
铜及铜合金的穿过式探伤一般使用自比式线圈,这种线圈对沿管线方向分布的长条状缺陷的检出灵敏度较低。
超声波探伤仪穿过式的探伤装置包括:涡流探头,涡流探伤仪,打标装置,报警,好坏管的分料机构。
如果是离开生产作业线的探伤,还应包括传送装置和上下料机构等。
对于一般的穿过式涡流探伤,需要确定的检测参数有探伤速度、填充系数、探伤频率、放大器增益、检波相位、滤波频带、报警电平等。
对于铜及铜合金管的涡流探伤,由于它们的材质特性和较高的探伤速度,所以在上述诸条件中,探伤频率和填充系数的选定尤为重要。
①探伤频率的选择
探伤频率与检出缺陷灵敏度关系较大,在选择探伤频率的时候,除了要考虑所需检出缺陷的位置(内壁或外壁)、形状和大小,还要兼顾考虑检测线圈的长度、探伤速度等因素。
经验告诉我们,对于铜和铜合金管的探伤,在采用穿过式线圈时,探伤频率一般选择在1~100kHz范围。
在使用穿过式方法进行探伤时,对于不同直径和壁厚的铜和铜合金管,探伤频率的选择亦不一样。
一般来说,管径越大,壁厚越厚,使用的频率越低,反。