
关于冷轧带钢3种类型高次方板形缺陷的探讨
2012年第4期 梅山科技
关于冷轧带钢3种类型高次方板形缺陷的探讨
许健勇 何小丽 陈维晋
(1.梅山钢铁公司冷轧厂2.梅山钢铁公司冷轧厂轧钢车间
3.梅山钢铁公司冷轧厂生产技术室 南京210039)
摘要:简述轧制区的轧辊弹性压扁理论分析。UCMW轧机、K—WRS技术、EDC—R技
术CVC pJ 、Smart Crown、BURS等技术的开发,实现了对冷轧带钢诸如边部减薄等高次方板形
缺陷有效的控制,但由于轧辊与带钢边沿接触区域的弹性压扁特殊性诱发的密集型窄边浪、由
于热轧带钢边部存在硬度沟造成的硬度沟窄边浪以及局部窄边浪,只有通过压下量优化、热轧
带钢材质改善等途径才能得到有效解决。
关键词:轧辊弹性压扁;高次方板形;窄边浪
Discussion on Plate Shape Defects of Three Types Higher Order of
Cold RoHed Strip Steel
Xu Jianyong He Xiaoli Chert阢
(1.Cold Roiling Plant of Meishan Iron&Steel Co.,
2.Rolling Workshop of Cold Rolling Plant of Meishan Iron&Steel Co..
3。Production Technique Section of Cold Rolling Plant of Meishan Iron&Steel Co.,Nanjing 210039)
Key words:roll elastic flattening;higher order plate shape;llaITOW edge wave
获得平坦的产品一直是冷轧板带轧机机型设
计和控制技术开发的奋斗目标。冷轧机发展思路
可分为两条不同的路径:一条路径是增强轧机的
横向刚度,最大限度地减小轧辊的弹性弯曲变形;
另一条路径是开发各种调控方法,通过调控得到
良好的轧制板形。四辊轧机是增强横向刚度的开
拓机型,随后十二辊、二十辊、MKW等多辊机型
以及HC系列等更新一代机型相继问世。通过液
压弯辊,以DSR轧机为代表的独立液压块支撑,
以CVC为代表的特殊辊型的轴向移动等调控技
术的开发,目的都是实现在轧制过程中对辊缝形
状有效的调控。从诸多文献提供的研究结果表
明,增强轧机横向刚度,有效的减小了轧辊系统的
弹性弯曲,也就是避免了二次边浪发生。液压弯
辊也只能局限在对二次浪形的调控范围内。HC 系列轧机和六辊CVC轧机以及CVC pJ 、Smart Crown、BURS等其他一些特殊辊型技术对四次浪 形具有有限的调控能力 J。 1 变形区轧辊弹性压扁理论
在轧制过程中,轧辊的弹性变形是引起带钢
板形不良的主要原因。此外轧辊的热凸度、轧辊
的不均匀磨损等也是板形缺陷产生的原因。轧辊
的弹性变形包括轧制力引起的轧辊的挠曲、轧辊 与带钢接触的弹性压扁以及轧辊之间挤压产生的
弹性压扁。解析法是研究轧辊弹性变形最早的方
法,把轧辊视为简支梁或弹性基础梁,可简便地求
解轧辊的弹性弯曲问题,典型的是M.D.Stone的
弹性基础梁方法。解析法虽简便,但无法精确解
决复杂的弹性压扁及温度场问题。数值法研究轧
制过程的弹塑形变形方面发展得很快,其中以K.
N.Shohet为代表的影响函数方法,已经解决了诸
如弹性压扁等问题,运用有限单元法可以对三维
问题进行研究,计算精度已达到了令人满意的
水平 。
随着冷轧带钢产品下游用户对冷轧板质量需
求的提高,解决带钢的边部减薄问题显得越来越 徐勇 镀铝锌机组底渣的清除与控制 ・17・
3)高的带钢入锌锅温度:对CQ料来说,通常
带钢人锌锅温度略低于主锌锅温度,然而锌液温
度和带钢入锌锅温度之间的差还不足以引起锌锅
的剧烈搅拌以避免悬浮渣沉积在锌锅底部。当带
钢温度低于锌液温度时,铁与锌液的反应速度会
比较慢,这样可以减少悬浮渣的生成量。此外,该
工艺还可使镀铝锌产品合金层硬化,起到阻止铁
溶解的作用。
4)锌锭成分:对锌锭和预熔锅中的锌液进行
化学分析,铁含量处于受控状态,锌锭成分要求
Fe含量小于0.1%。
综合考虑以上因素,技术上可以调整的因素
是入锌锅温度,主锌锅实际使用的功率为1 000 kW,
而它的额定功率是2 000 kW。经过多方讨论,制
定如下技术调整方案:
1)CQ料采用较低的入锌锅温度,以使锌锅
充分搅拌,这个温度是在底渣形成、富集与锌锅功
率之间的一个平衡;但对于0.8 mE以上厚料,需
要调整,否则会产生边部增厚。
2)增加锌渣高度检测和捞渣频率,从原先的 每月1次增加到每月2次。
4结语 底渣重熔作为55%A1一Zn去除块状底渣的
方法明显比其他方法更有优势,因为它更加有效、
风险小、时间省并且成本低。
降低带钢入锌锅温度是减少锌渣生产量的最
有效方法,从梅钢镀铝锌采用新工艺8个月以来,
没有再发生底渣富集成块的现象。
在高温下,铝锌液中能溶解高含量钒和稀土
等高熔点合金,但在生产温度下,锌液中钒和稀土
溶解度较低,原料中过多的钒和稀土均进入锌液
中引起锌渣富集成块,镀铝锌生产必须严格控制
高熔点合金含量。
参 考 文 献
[1]欧阳明辉,李智,王鑫铭,等.55%AIZn池中底渣的形成与 控制.粉末冶金材料科学与工程,2008,13(3):139—144.
(编辑:夏敏)
(上接第4页)
p 、 {赵 赠
图8 带钢温度宽度方向分布
5 结语
毫无疑问,轧机的机型、控制执行机构的多寡
是机组板形控制能力大小的决定因素。如上所
述,对于一些高次方板形缺陷,从目前的装备和自
动化技术来说还存在困难。从产生机理出发,如
果通过压下量优化、热轧来料材质改善等途径,将
会收到预期的效果。
参 考 文 献
[1]XU J,LIN x,HE A,et a1.Shape Control Performance of C0ld 3 50% 3.00%
2.50% 2.00%
1.50% 1.0O% O.5O%
0.00% 带尾局部边浪封闭率2011年
..一.一 |
| |
i
— , 2月3,9 4月5月6月7fl 8月9月10月l1月12月
图9 T一4带尾局部边浪封闭率趋势
Rolling Mill[A].Steel Rolling 2006 9 lnt.&4【h Euro.Conf [C],Paris;La Defense-France,2006. [2]徐乐江.冷轧板带板形技术与轧机机型[M].北京:冶金工 业出版社,2007. [3]XU J,Theoretische Untersuehung des Elastischen Verhaltens yon Walzensystem in Quarto—Kaltwalzgemesten[D].Clausthal— Zellerfeld,Deutschland:Technische Universitiit Clausthal,1991. [4]许健勇.热轧来料及冷轧工艺对板形的影响[J].宝钢技 术,2003,10(5):6O.
(编辑:夏敏)
浅析冷轧带钢精整表面缺陷
浅析冷轧带钢精整表面缺陷
徐亮,饶洪宇 (唐山钢铁股份有限公司冷轧薄板厂,河北唐山063009)
摘要:本文结合唐钢冷轧薄板厂生产经验,对冷轧带钢精整段容易出现表面缺陷特征进行分析,并探讨了形成原因。 关键词:罩式退火:单机架平整;张力拉矫机;表面缺陷
Ana1ysisofthe sumIccDefectsoftheFinishingColdStrip
Xu Liang Rao Hongyu (Strip Cold Rol 1 ing Plant,Tangshan Iron&Steel Co.Ltd.,Tangshan 063009 Hebei China)
Abstract:Base on the production practice of Strip Cold Rol1ing Plant of Tang Steel,the characteristics of the fami1iar surface defects in cold finishing strip was analyzed and the forming reason of defects was discussed. Keywords:bell annealing;single stand skin pass mi11:tension leveler;surface defects
1前言 唐钢冷轧薄板厂精整段由罩式退火、单机架平整机组 和拉矫机组组成,其原料来自酸轧机组的冷硬卷。钢种为低 碳软钢和高强度低合金钢,钢等级为CQ、DQ、DDQ、HSLA。 其中,CQ、DQ、DDQ带钢厚度范围为0.3~2.Omm,HSLA钢卷 厚度为0.45~2.Orm,最大钢卷宽度为1650rm。刚刚投产时 由于生产经验不足,合格率不足1o96,经过我厂技术人员及 广大职工的共同努力,现在我厂精整段的合格率已经提高 到95%以上。 2设备与工艺 2.1罩式退火 采用从奥地利EBNER公司引进的HICON/H2型强对流 全氢罩式退火炉对冷轧带钢进行再结晶光亮退火,共有4O 个炉台,年产量为8万t,于2006年2月28日第一炉钢顺 利下线。主要设备有加热罩、冷却罩和炉台等。 2.2平整机组 平整机组为单机架四辊平整机,引进德国西马克(SMS Demag AG)公司的技术,关键设备进口,于2006年6月26 日热试成功。该机组采用恒延伸轧制,湿平整工艺,最大平
冷轧带钢的板形控制

科技情报开发与经济 SC1-TECH INFORMATION DEVELOPMENT&ECONOMY 2008年第18卷第14期
文章编号:1005—6033(2008)14—0219—02
汾轧帚铜的饭彩 剐
亓立峰
(山西冶金高级技工学校,山西太原,030003)
摘要:叙述了带钢的板形分类,分析了在冷轧厂生产中带钢板产生浪形的原因,探讨
了带钢的凸度控制。
关键词:冷轧带钢;板形控制;凸度控制
中图分类号:TG33 文献标识码:A
冷轧带钢的板形控制问题是冷轧厂生产中不断出现和必须解决的
问题,提高产品的板形质量也是轧机设备改进、发明、轧制工艺不断优化
的中心内容,带钢的板形控制是冷轧带钢厂的永久性研究课题。
1带钢的板形分类
l、l理想板形 理想板形是平坦的,内应力沿带钢宽度方向上均匀分布。
1.2潜在板形
带钢表面上是平直的,带钢内应力沿带钢宽度方向上不均匀分布,
但其内部应力足以抵制带钢平直度的改变,当内应力释放后,带钢板形
就会发生不规则的改变。此种板形在轧制之后不能立即发现,而是在后
部加工工序中才会暴露。
l-3表观板形 带钢内应力沿宽度方向上不均匀分布,同时,其内部应力不足以抵
制带钢平直度的改变,导致局部区域发生了翘曲变形。
2带钢表观板形的分类
带钢表观板形最常见的有3类:一是单边浪,Ld<L 吐。或£ £ >£。;
二是双边浪,£ L <£ ;三是中间浪,£础 >£。。
(下文中,£为带钢长度;F为轧制压力;s为轧机辊缝; 为带钢厚
度; 为带钢变形抗力;d 。分别表示带钢沿轧制方向的传动侧、中部、
操作侧位置)。
3浪形产生的原因
带钢之所以产生浪形是因为带钢沿宽度方向上各点的伸长率不同,
伸长率大的部位会产生浪形。
轧制前各点长度:La=L =£。;
轧制后各点长度:£ £。,表现为单边浪。
伸长率的不同是因为入口坯料与轧辊辊缝不匹配,沿宽度方向上各 点压下率不同而产生的。因为沿宽度方向各点的金属流量是相同的,所
冷轧硅钢表面缺陷成因分析与改进

第1页 共3页 世界金属导报/2011年/6月/21日/第012版 轧钢工艺 冷轧硅钢表面缺陷成因分析与改进 肖湘涛 武元元 编者按:硅钢作为一种重要的软磁合金,具有脆性大、延展性低等特点,并由于轧制工艺缺陷,乳化液等原因,轧后产品容易出现条纹、梗印、擦伤、锈斑、孔洞等不同类型的表面缺陷,严重降低了产品的使用寿命和性能。因此,研究冷轧硅钢表面缺陷的种类、形成机理及影响因素,进而优化轧制工艺,对于提高产品质量、节能减排具有重要意义。 硅钢的制造技术和产品质量是衡量一个国家高端钢生产能力和科技发展水平的重要标志之一。硅钢也称作电工钢,具有铁损低、矫顽力小、磁导率和磁感应强度高、节能降耗等特点,被誉为钢铁产品中的“工艺品”,凭借其优异的磁性能和良好的表面质量广泛应用于电机、电器、变压器、电工仪表等电力、家电行业及相关领域。 由于冷轧设备和生产工艺的优化改进以及自动化控制水平的不断提高,冷轧硅钢的尺寸精度、板形、磁学性能等质量指标都得到较好的控制。随着机械电子、国防工业等主要下游用户对产品表面质量的要求越来越高,其重要性日益显现,表面质量控制水平的高低已成为能否向高端用户供货的关键因素之一。而衡量产品表面质量好坏的重要指标即是表面缺陷产生的种类、数目及区域。由于其形成原因是多方面的,从炼钢、热轧、冷轧直至退火等每一个过程都可能产生,成因涉及工艺、设备、技术、操作、管理、生产组织等各个环节。因此,如何控制与避免表面缺陷的产生是各大钢厂提高硅钢产品质量的重要手段之一。 1硅钢生产工艺流程 冷轧硅钢产品按其磁各向异性分为取向硅钢片(晶粒具有{110}〈001〉的高斯织构)和无取向硅钢片(晶粒无特定取向)。硅钢随着硅含量的增加,屈服强度和抗拉强度明显提高,延伸率显著降低,硬度也迅速提高。因此硅钢轧制比其他碳钢要困难,而且硅钢要求有精确的成品厚度和良好的板形,故一般采用以下工艺流程进行生产,最终产品厚度一般为0.35-0.5mm。典型的取向硅钢和无取向硅钢的成分见表1。 生产工艺流程如下:转炉→真空处理→连铸→加热→热连轧→常化酸洗(CP)→多辊轧机(ZR)→连续退火(CA)→罩式退火(CB)→热平整(CT)→成品剪切(CS)。 2常见的表面缺陷分类 硅钢生产过程中,常见的表面缺陷主要有条纹、梗印、擦伤、水印、锈斑、孔洞等。根据其形成条件及机理的不同,主要分为以下几类。 2.1加工变形缺陷 该类缺陷主要由于设备故障、轧辊粘附、生产工艺或操作不当造成的,如条纹、梗印、擦伤等。 条纹缺陷,即涂层不均现象,条纹间距通常在15-25mm,按形成原因的不同,分为边部涂层条纹和周期性涂层条纹。边部涂层条纹通常沿纵向连续分布,其形成是因为涂层辊边部发生磨损,从而导致涂层辊直径减小,边部涂层变厚,经烧结变为褐色。周期性涂层条纹的成因是涂层辊本身的缺陷(凹坑、划伤等)造成涂层变厚,烧结后也呈现褐色。 硅钢钢带呈卷曲状时,梗印缺陷像“箍”一样出现在钢卷的一端,不会在两端同时出现,也不会出现两条或两条以上的“箍”,所以该缺陷又被称为“凸起”或“高点”。梗印缺陷是由于在热轧工序中生产了大量宽度尺寸较小的产品,从而在轧机弯辊力作用下,坚硬不光整的钢带边缘对工作辊造成了0.1-0.2μm的过度磨损。在随后轧制尺寸较宽的产品时,钢带在该部位厚度增加
冷轧带钢热处理质量缺陷的原因分析及预防措施

14 辽宁科技学院学报 第l2卷
文章编号:1008—3723(2010)01—0014—04
冷轧带钢热处理质量缺陷的原因分析及预防措施
刘伟杰
(本溪钢铁集团公司冷轧厂,辽宁本溪117000)
摘要g文章详细的分析了冷轧带钢在退火工序中产生氧化色和粘结缺陷的原因,提出了减轻和消除缺陷的具体措施,可
有效改善冷轧板的表面质量,达到光亮退火的目的。
关键词:冷轧带钢;氧化色;粘结
中图分类号:TG156 文献标识码:A
0前言
本钢冷轧厂分别从德国L0I公司引进了HUGF220—
520HPH罩式炉36座,奥地利艾伯那公司引进了HICON罩
式炉9座。对冷轧带钢进行再结晶光亮退火。其优点是在
纯氢气状态下退火可以保证钢卷不被氧化;同时H:密度小,
热传导效率高,使炉内保护气体具有高的流动速度和传热速
度,因此,冷轧带钢经全氢罩式炉退火后表面清洁光亮,力学
性能较好。罩式炉机组是本钢冷轧厂重要的生产线之一,现
有炉台45座,年设计生产能力为82万吨,其担负着冷轧厂
近70%的产量任务,同时它也是平整前的一道工序,所以在
罩式炉区域的质量控制就显得尤为重要,其质量控制的好坏
将直接影响整个冷轧厂的质量目标完成。
1缺陷原因分析
目前,在罩式炉区域的质量缺陷主要有氧化色和粘结两
个方面。
氧化色缺陷:主要是钢卷出炉后,带钢表面存在淡黄色
和浅蓝色的氧化条纹,严重的整个钢卷氧化,整体发深蓝色,
带钢表面附着氧化物,严重影响带钢表面质量和力学性能。
经过对大量氧化色缺陷进行分析研究后得出出现氧化色缺
陷的几个方面的原因:
(1)炉台测温电偶故障:本钢罩式炉机组有36台引白
德国LOI公司,其炉台电偶包括控制电偶和压紧电偶,如栗
炉台电偶出现异常,则出炉时的实际温度与电偶显示温度就
存在差异,出炉时的实际温度大于电偶显示温度便极易发生
氧化。
(2)炉台冷却周期:炉台的冷却周期如果很短,造成钢
卷冷点与热点降温速度差异大,热点降温速度远大于冷点降
冷轧镀锌板典型表面质量缺陷成因及控制措施50

冷轧镀锌板典型表面质量缺陷成因及控制措施
摘要:冷轧镀锌板表面质量缺陷有常规缺陷和非常规缺陷,常规缺陷其原理没有非常规缺陷那么复杂,比较容易去判断和掌握这门工艺。冷轧板原料缺陷很大一部分源于炼钢,常见微观检验,发现内部有异常高含量的Na、Mg、Al的深冲、超深冲用的外来成分。冷轧产品的质量是决定市场的主要原因,想要占领更加广阔的市场就要解决产品夹杂缺陷的问题,提高生产产品的质量,而有效措施主要是钢质种、纯净化、精炼工艺优化、连铸横拉速操作、铸坯表、夹杂面清理等。
关键词:冷轧镀锌板典型案例 质量缺陷 原因和解决方法
采用了一系列高科技试验手段,如SEM、EDS等,研究了冷轧镀锌板典型的表面质量缺陷成因以及相对应的控制措施。根据调查结果显示:油脂类物质残留可导致冷轧镀锌板表面漏镀缺陷,氧化铁颗粒压入机器会引起表面黑点缺陷,机械划伤可造成表面线状缺陷,保护渣卷入致使镀锌板表面出现孔洞缺陷,这些缺陷不仅在很大程度上影响了冷轧镀锌板的技术,而且大大降低降低了工作效率,因此本文阐述了镀锌板各类表面缺陷的形成机理,并提出了相应缺陷的控制处理措施和解决方案。
一、冷轧镀锌板生产中的缺陷及原因
1.1锌粒缺陷
锌锅中锌渣粘到钢板表面引起了有关于锌粒缺陷的许多繁琐问题。这项缺陷是热镀锌产品所具有的质量缺陷中比较常见的一项,它在一定程度上对热镀锌产品的外观和质量造成了影响。因为气刀气流的影响,容易产生一定的吸引力吸着周围的灰尘从而产生了浮渣,锌液发生氧化造成了锌粒缺陷。底渣之所以产生主要是因为铁在锌液中超过饱和浓度,出现铁与锌结合生成铁锌合金的现象,随之就会产生沉淀。
在带钢表面分散着多种多样的颗粒,米粒状或不规则的形状,这是锌粒缺陷的主要特征。这样的缺陷在降低锌镀层美观度的同时光学表面造成了一定程度的伤害,加快了镀层表面的腐蚀程度,根据一系列的实验数据结果,分析得到了导致锌粒缺陷产生的很大一部分原因是,锌液中只含有少量的铝,但是却含有大量的铁,因此游离渣和面渣会在锌液中大面积存在。
轧制缺陷图谱、形成原因分析以及预防措施
缺陷名称 纵裂 Longitudinal Crack
照片
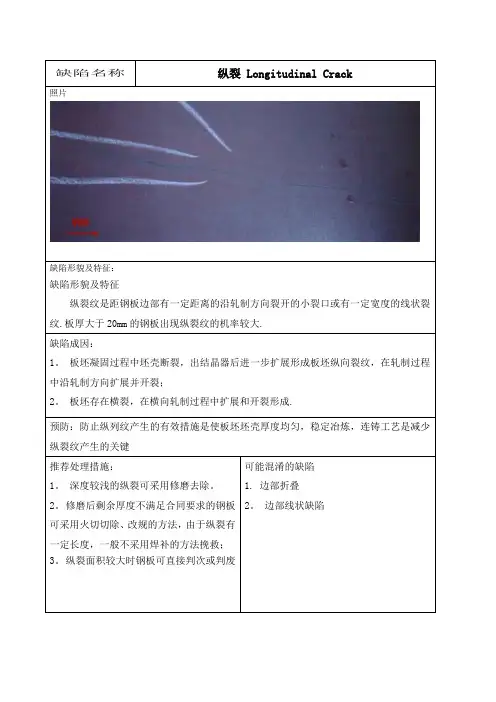
缺陷形貌及特征:
缺陷形貌及特征
纵裂纹是距钢板边部有一定距离的沿轧制方向裂开的小裂口或有一定宽度的线状裂纹.板厚大于20mm的钢板出现纵裂纹的机率较大.
缺陷成因:
1。 板坯凝固过程中坯壳断裂,出结晶器后进一步扩展形成板坯纵向裂纹,在轧制过程中沿轧制方向扩展并开裂;
2。 板坯存在横裂,在横向轧制过程中扩展和开裂形成.
预防:防止纵列纹产生的有效措施是使板坯坯壳厚度均匀,稳定冶炼,连铸工艺是减少纵裂纹产生的关键
推荐处理措施:
1。 深度较浅的纵裂可采用修磨去除。
2。 修磨后剩余厚度不满足合同要求的钢板可采用火切切除、改规的方法,由于纵裂有一定长度,一般不采用焊补的方法挽救;
3。 纵裂面积较大时钢板可直接判次或判废 可能混淆的缺陷
1. 边部折叠
2。 边部线状缺陷
缺陷名称 横裂 Transverse Crack
缺陷形貌及特征:
缺陷形貌及特征:裂纹与钢板轧制方向呈30°~90°夹角,呈不规则的条状或线状等形态,有可能呈M或Z型,横向裂纹通常有一定的深度。
缺陷成因:
板坯在凝固过程中,局部产生超出材料迁都极限的拉伸应力导致板坯横裂,在轧制过程中扩展和开裂形成。有可能是板坯振痕过深,造成钢坯横向微裂纹;钢坯中铝,氮含量较高,促使AIN沿奥氏体晶界析出,也可能诱发横裂纹;二次冷却强度过高也会造成板坯上的横裂
预防:
1. 减少板坯振痕;
2. 控制板坯表面温度均匀并尽量减少板坯表面和边部的温度差;
3。 根据钢中不同合力选用保护渣;
4. 合理控制钢中的铝、氮含量.
推荐处理措施:
1。 深度较浅的横裂可用修磨的方法去除;
2. 修磨后剩余厚度不满足合同要求的钢板可采用厚度改规或切除缺陷后改尺的方法;
3. 缺陷面积较大时钢板可直接判次或判废;
可能混淆的缺陷
1。 夹渣
2. 折叠
冷轧带钢粘结缺陷的影响因素及控制措施
t曩煞 CISC TECHNOLOGY
冷轧带钢粘结缺陷的影响因素及控制措施
李兰天秦茂军
(重钢股份公司冷轧薄板厂)
摘要本文结合冷轧薄板厂生产实际情况,对通过罩式退火炉退火后钢带产生的粘结缺陷的形成机
理、影响因素进行了分析,提出了相应的控制和补救措施。
关键词冷轧带钢粘结因素分析
lnfluence factor and controI measure of bond defect on
cold-rolled strip
Li Lantian,Qin Maojun
(Cold Rolling Mill of Chongqing Iron and Steel Co.Ltd.)
Abstract In this paper,the actual situation of cold-rolled sheet plant,through the annealing furnace for
anneMing steel strip produced by the formation mechanism of bond defects,affecting factors were analyzed,the
corresponding control and remedial measures.
Key words cold-rolled strip of adhesive factors
1 前言
强对流全氢罩式退火炉是冷轧厂的较理想且广
泛使用的主要生产设备,它具有生产灵活性大、效
率高、产品退火后表面好、机械性能优等特点。特
别针对特殊的深冲钢退火更显示出其优越性,退火
工艺更易于调整,机械性能更加可控,能生产出满
足不同冲压要求的高附加值产品。冷轧带钢经罩式
炉退火后消除了因冷轧变形产生的硬化和内应力,
使带钢具有良好的机械性能和光亮的表面。但是冷
轧钢带粘结是经过罩式退火炉后钢带一种常见的表
冷轧各工序质量缺陷汇
冷轧各工序质量缺陷汇总冷轧带钢的生产工序流程主要包括:
热轧来料、推拉式盐酸酸洗、单机可逆冷轧、电解脱脂清洗、全氢(或氮 氢)退火炉、单机平整、重卷纵切(或横切)、拉伸弯曲矫直、包装储存和运 输等。为使全体干部职工对各生产工序有可能造成的产品质量缺陷有一全面了 解,以达到全员、全过程控制的目的,现将冷轧各工序有可能产生或存在的质 量缺陷汇总如下:
一、酸洗工序
在酸洗过程中由于工艺参数控制不当,操作不认真或操作失误,将影响酸 洗质量,产生各种缺陷,归纳起来缺陷的品种有:
酸洗气泡(氢气病),过酸洗,欠酸洗,锈蚀,夹杂,划伤,压痕等,占 冷轧产品缺陷的2%左右。
1、 酸洗气泡
由于酸与裸露的金属作用,生成氢所造成的,外观特征是条状的小鼓泡, 破裂后呈黑色细裂缝,冷轧时气泡破裂及延伸扩大,降低产品的冲击韧性。
2、 过酸洗
金属在酸液中停留时间过长,使金属表面在酸液作用下变得粗糙麻面的现 象。
产生的主要原因:
开卷、焊接时间过长,穿带时间过长,机械故障停机,调配酸液浓度时停 机等,使金属在酸液中滞留时间过长所致,一旦出现过酸洗,将严重影响带材 质量,也给轧制生产带来困难:
延伸性降低,容易断带、粘轻,很难轧出成品。
3、 欠酸洗
带钢酸洗后,表面残留局部未酸洗掉的氧化铁皮时称为欠酸洗。
产生的原因: 带钢表面严重氧化,氧化皮厚薄不均,较厚的氧化皮需较长的酸洗时间。
酸液的温度低,浓度低,运行速度快,铁盐含量过高等,另外矫直不彻 底,波浪大,酸洗时局部未浸泡在酸液中,也容易产生欠酸洗。一旦出现欠酸 洗,在轧制时使产品表面出现暗色,严重时氧化皮压入,形成条状照斑。
4、 锈蚀
带钢酸洗后表面重新出现锈层的现象叫锈蚀。
产生的原因:
清洗槽水中的酸含量超标,带钢清洗后没有完全干燥,表面上还残留有酸 和水而使表面重新生锈。另外,酸洗后在清洗槽中停留时间过长,也将导致锈 蚀。1防止措施:
严格执行酸洗、清洗、烘干操作规程,及时进行钝化或涂油处理,并堆放 到干燥的地方。
冷轧厂酸洗工艺段常见表面缺陷及预防
冷轧厂酸洗工艺段常见表面缺陷及预防
摘要:冷轧钢板酸洗的目的是为了去除带钢在生产过程中表面产生的氧化铁皮。防止在后续加工工艺中氧化铁皮对轧件造成的损坏。如果未将氧化铁皮清洗干净,则会造成一系列的工艺段表面缺陷,本文简要介绍了酸洗板产生的表面缺陷产生的原因以及如何纠正预防缺陷的发生。
关键词:酸洗线;酸洗;缺陷
引言
目前,为了提高国内钢材生产企业的生产能力,国内生产基地都采用酸洗-冷轧联合机组的设计,联合机组的采用能使工厂年产量达到百万吨以上。其中酸洗阶段的主要任务是洗掉带钢表面的氧化铁,为冷轧工艺阶段提供合适的加工材料。所以,维护好酸洗工艺段的设备对于整个加工过程都有重要意义。
1.酸洗工艺质量缺陷
酸洗工艺缺陷主要包括:(1)工艺控制不当造成的缺陷:欠酸洗、过酸洗、停车斑;(2)机械作用造成的缺陷:擦划伤、边丝和毛边、卷边、折皱、缝合;(3)其它水印、边锈、漏涂等。
2.工艺控制不当造成的缺陷及预防纠正措施
2.1欠酸洗
欠酸洗是带钢表面氧化铁皮与盐酸反应不充分仍残留在带钢表面,其主要成分是Fe304,Fe0。缺陷特征及判定方法:带钢表面有条纹状或鳞片状黑印.用纸巾擦拭有粘附现象。多出现于带钢的边部和头尾部,严重时遍布整个带钢表面。
造成的主要原因:酸液的浓度、温度低,酸洗速度过快,或Fe2+浓度过高;另外原料板形、热轧卷取温度等因素也可产生欠酸洗。边部欠酸洗的产生原因有两方面:1.热轧时带钢边部冷却较快达到570℃以下:Fe0-4Fe304 +Fe并能长时间保持在400-500℃,形成致密的Fe304保护层,给酸洗造成了较大的困难。2.板形不好导致峰部与酸接触时间短,出现欠酸洗。头尾部欠酸洗是因为带刚尾部在酸槽垂度太小,酸洗时间不够。
纠正预防措施:首先降低运行速度,到出口活套坑处跟踪观察质量;其次适当将6#槽酸液温度升高1-2℃;进一步查看各酸槽自由酸浓度和Fe2+浓度,如有必要,修改注酸系数,增加注酸量。另外操作工要及时按产品的不同规格控制酸洗时间。
带钢轧制时产生的主要缺陷与分析
带钢轧制时产生的主要缺陷与分析
在热带轧机上轧制带钢所形成的缺陷最主要有下列几种:
(1)结疤。在板坯清理时对裂口及裂纹没有全部清除干净,结果在轧制时形成结疤;板
坯加热时过热,特别是铬不锈钢,轧制时在带钢上形成结疤。带钢坯表面大量集结的非金属
夹杂物,也是产生结疤的原因。
(2)裂边。板坯侧面缺陷未全面清除干净,这是带钢裂边的原因。
(3)过热。板坯在过高温度下长时间停留会引起过热。过热板坯轧制时会产生大裂口和
剥落;邻近过热的部分出现细裂纹,细裂纹在进一步轧制时会变成结疤。为防止板坯过热必
须严格遵守规定的加热制度,尤其是高温下的均热时间。加热铁素体类钢时,温度超过850℃
后必须快速加热。
(4)机械损伤。轧入碎屑、压痕、划痕是热轧不锈带钢表面最有特征的缺陷。轧人碎屑
和压痕缺陷是由于坯料上的结疤块、裂边在导卫上摩擦时有碎片落到带钢表面上以及其他东
西被轧辊或矫直机辊子压人而形成的。
划痕大部分是在带钢运动时,下表面与不光滑的导卫、辊面不平的辊子及被动辊相接触
时形成的。上表面划痕通常是在未卷紧运送时卷层间摩擦造成的。在卷取中,带钢与卷取机
成形辊和喂料辊之间发生摩擦时,带钢表面上会产生很多短条状划伤。
(5)带钢厚薄不均。带钢长度上的厚度不均匀与沿板坯长度加热的均匀性及带钢在机架
间张力值有关。带钢的前端和后端一般比中部厚一些,这是因为在连续式精轧机组中带钢端
部没有张力的缘故。带钢后端一般比前端厚,这是温度不同所致
热轧带钢开裂的改进
热轧带钢生产的工艺流程:铁液一铁液预处理一顶底复吹转炉一脱氧合金化一吹氩一板
坯连铸一铸坯检验一加热一粗轧高压水除鳞一立辊轧一可逆式粗轧一中轧一热卷箱一精轧
高压水除鳞一精轧一层流冷却一卷取一入库。热轧带钢在生产检验及用户使用过程中常出现的开裂现象,并对开裂带钢进行了化学成分及低倍和金相检验分析。结果表明,化学成分符
合要求,铸坯存在皮下气泡、带钢存在非金属夹杂及游离渗碳体是带钢出现开裂主要原因,
针对以上情况给你针对性改进建议,具体如下。