
焊接工艺卡标准模板
焊接工艺卡

生产令号 工艺评定号 焊工资格
5、对焊缝背面用碳弧气刨清理,并用角向砂轮打磨掉渗铜夹碳层,然后焊接层次 6、清除表面焊渣,自检合格后打上焊工钢印 7、焊缝外观检验按 8、按 探伤 焊接规范参数 层次 焊接方法 焊材牌号 规格 极性 电流(A) 电压(V) 速度 (mm/min) 规定进行
,焊后清理
烘烤温度℃ 审核 年
页
共 月
页 日
通用焊接工艺卡
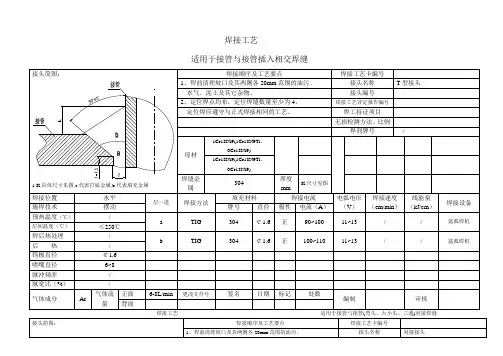
焊接顺序及工艺要点
焊接工艺卡编号
1、焊前清理坡口及其两侧各20mm范围的油污﹑
接头名称
对接接头
水气﹑泥土及其它杂物。
接头编号
2、定位焊点均布,定位焊缝数量至少为4,
焊接工艺评定报告编号
定位焊应遵守与正式焊接相同的工艺。
焊工持证项目
无损检测方法、比例
焊工持证项目
无损检测方法、比例
焊剂牌号
/
母材
1Cr18Ni9(1Cr18N9Ti、0Cr18Ni9)
1Cr18Ni9(1Cr18N9Ti、0Cr18Ni9)
焊缝金属
304
厚度
mm
K尺寸见图
焊接位置
水平
层—道
焊接方法
填充材料
焊接电流
电弧电压(V)
焊接速度(cm/min)
线能量(kJ/cm)
焊接设备
施焊技术
焊接设备
牌号
直径
极性
电流(A)
施焊技术
摆动
打底
TIG
304
¢1.6
正
90~100
11~13
/
/
直流焊机
预热温度(℃)
/
填充
TIG
304
¢1.6
正
100~110
11~13
/
/
直流焊机
层间温度(℃)
≤250℃
焊后热处理
/
后热
/
钨极直径
¢1.6
喷嘴直径
6~8
脉冲频率
/
脉宽比(%)
/
气体成分
Ar
气体
流量
溧阳工程管道焊接工艺卡
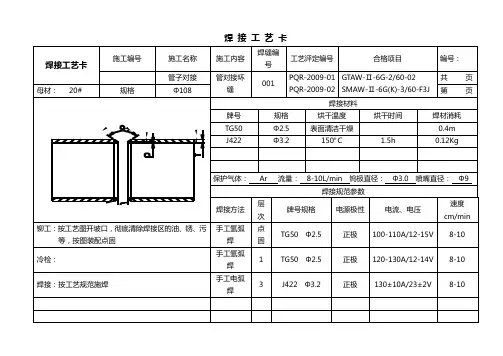
焊接工艺卡
编制:审核:上海宝巍机电设备安装有限公司
焊接工艺卡
焊接工艺卡
焊接工艺卡
编制:审核:上海宝巍机电设备安装有限公司
焊接工艺卡
焊接工艺卡
焊接工艺卡
焊接工艺卡
焊接工艺卡
焊接工艺卡
焊接工艺卡
焊接工艺卡
焊接工艺卡
编制:审核:上海宝巍机电设备安装有限公司
焊接工艺卡
焊接工艺卡
编制:审核:上海宝巍机电设备安装有限公司
焊接工艺卡
焊接工艺卡
焊接工艺卡
焊接工艺卡
焊接工艺卡
焊接工艺卡
焊接工艺卡
焊接工艺卡
焊接工艺卡。
焊接工艺卡格式

焊接工艺卡编号:HJ001工程名称:中国石化集团安庆分公司炼化一体化项目一标段、九标段工程
施工单位:中国石化集团第十建设公司安庆石化工程项目部
焊接工艺卡编号:HJ002工程名称:中国石化集团安庆分公司炼化一体化项目一标段、九标段工程
施工单位:中国石化集团第十建设公司安庆石化工程项目部
焊接工艺卡编号:HJ003工程名称:中国石化集团安庆分公司炼化一体化项目一标段、九标段工程
施工单位:中国石化集团第十建设公司安庆石化工程项目部
焊接工艺卡编号:HJ004 工程名称:中国石化集团安庆分公司炼化一体化项目一标段、九标段工程
施工单位:中国石化集团第十建设公司安庆石化工程项目部。
A106焊接工艺卡
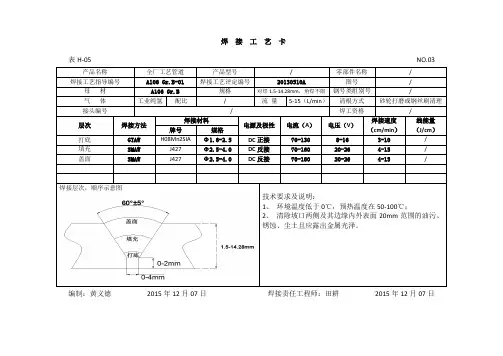
表H-05 NO.03
产品名称
全厂工艺管道
产品型号
/
零部件名称
/
焊接工艺指导编号
A106 Gr.B-01
焊接工艺评定编号
20130510A
图号
/母材A106源自Gr.B规格对焊1.5-14.28mm,角焊不限
钢号类组别号
/
气体
工业纯氩
配比
/
流量
5-15(L/min)
清根方式
砂轮打磨或钢丝刷清理
接头编号
/
焊工资格
/
层次
焊接方法
焊接材料
电源及极性
电流(A)
电压(V)
焊接速度
(cm/min)
线能量
(J/cm)
牌号
规格
打底
GTAW
H08Mn2SIA
Ф1.6-2.5
DC正接
70-130
8-16
3-10
/
填充
SMAW
J427
Ф2.5-4.0
DC反接
70-160
20-26
4-15
/
盖面
SMAW
J427
Ф2.5-4.0
DC反接
70-160
20-26
4-15
/
焊接层次,顺序示意图
技术要求及说明:
1、环境温度低于0℃,预热温度在50-100℃;
2、清除坡口两侧及其边缘内外表面20mm范围的油污、锈蚀、尘土且应露出金属光泽。
编制:黄义德2015年12月07日焊接责任工程师:田耕2015年12月07日
编制:黄义德2015年12月07日焊接责任工程师:田耕2015年12月07日
5A06铝板焊接工艺卡
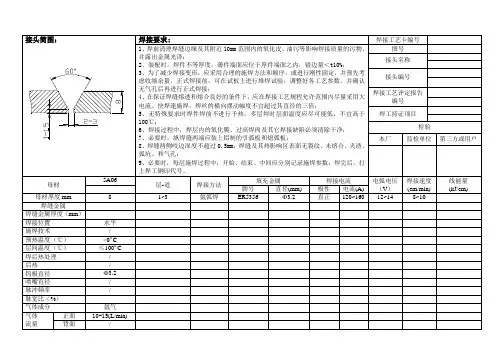
焊接要求:
焊接工艺卡编号
1、焊前清理焊缝边缘及其附近10mm范围内的氧化皮、油污等影响焊接质量的污物,并露出金属光泽;
2、装配时,焊件不等厚度,薄件端面应位于厚件端面之内,错边量<t10%;
3、为了减少焊接变形,应采用合理的施焊方法和顺序,或进行刚性固定,并预先考虑收缩余量。正式焊接前,可在试板上进行堆焊试验,调整好各工艺参数,并确认无气孔后再进行正式焊接;
电弧电压
(V)
焊接速度
(cm/min)
线能量
(kJ/cm)
牌号
直径(mm)
极性
电流(A)
母材厚度mm
8
1~3
氩弧焊
ER5356
Ф3.2
直正
120~160
12~Байду номын сангаас4
8~10
焊缝金属
焊缝金属厚度(mm)
焊接位置
水平
施焊技术
/
预热温度(℃)
>0ºC
层间温度(℃)
≤100ºC
焊后热处理
/
后热
/
钨极直径
Ф3.2
喷嘴直径
/
脉冲频率
/
脉宽比(%)
气体成分
氩气
气体
流量
正面
10-15(L/min)
背面
/
8、焊缝两侧咬边深度不超过0.5mm,焊缝及其热影响区表面无裂纹、未熔合、夹渣、弧坑、和气孔;
9、必要时,每层施焊过程中,开始、结束、中间应分别记录施焊参数;焊完后,打上焊工钢印代号。
图号
接头名称
接头编号
焊接工艺评定报告编号
焊工持证项目
检验
本厂
监检单位
焊缝返修工艺卡模板
焊接接头:焊接工艺参数层数道数焊接方法焊条或焊丝牌号规格(mm)焊剂或保护气体流量(L/min)电流(A)电压(V)焊接速度(cm/min)线能量(KJ/cm)1 1 SMAW J507RH φ4.0 / / 140~165 20~25 12~35 ≤202 1 SMAW J507RH φ4.0 / / 150~180 20~25 12~35 ≤203 1 SMAW J507RH φ4.0 / / 140~180 20~25 12~35 ≤204 2 SMAW J507RH φ4.0 / / 150~180 20~25 12~35 ≤205 3 SMAW J507RH φ4.0 / / 150~180 20~25 12~35 ≤206 3 SMAW J507RH φ4.0 / / 150~180 20~25 12~35 ≤207 3 SMAW J507RH φ4.0 / / 140~160 20~25 12~35 ≤208 1 SMAW J507RH φ4.0 / / 140~160 20~25 12~35 ≤209 1 SMAW J507RH φ4.0 / / 140~160 20~25 12~35 ≤20 送丝速度: / 喷嘴与工件的角度: /单丝或多丝: / 摆动焊或不摆动焊:摆动焊导电嘴至工件的距离: / 其他操作技术:环境温度≥0℃、相对湿度≤85﹪、风速≤8m/s喷嘴尺寸: /焊接接头外观质量及无损检验要求焊接接头外观质量要求射线探伤超声波探伤渗透探伤磁粉探伤﹪合格标准﹪合格标准﹪合格标准﹪合格标准无毛刺、咬肉、气孔、裂纹等/ / 100﹪I依标准和设计文件I依标准和设计文件I焊接接头:焊接工艺参数层数道数焊接方法焊条或焊丝牌号规格(mm)焊剂或保护气体流量(L/min)电流(A)电压(V)焊接速度(cm/min)线能量(KJ/cm)10 1 SMAW J507RH φ4.0 / / 150~180 20~25 12~35 ≤2011 2 SMAW J507RH φ4.0 / / 150~180 20~25 12~35 ≤2012 3 SMAW J507RH φ4.0 / / 150~180 20~25 12~35 ≤20送丝速度: / 喷嘴与工件的角度: /单丝或多丝: / 摆动焊或不摆动焊:摆动焊导电嘴至工件的距离: / 其他操作技术:环境温度≥0℃、相对湿度≤85﹪、风速≤8m/s喷嘴尺寸: /焊接接头外观质量及无损检验要求焊接接头外观质量要求射线探伤超声波探伤渗透探伤磁粉探伤﹪合格标准﹪合格标准﹪合格标准﹪合格标准无毛刺、咬肉、气孔、裂纹等/ / 100﹪I依标准和设计文件I依标准和设计文件I。
焊接工艺卡
焊接工艺卡接头简图:焊接工艺程序焊接工艺卡编号J20180011.清理坡口2.定位焊按焊接工艺3.外观检查按规定% Ⅱ(按设计要求,如设计未说明依据相关规范标准执行)图号接头名称管道接头接头编号焊接工艺评定报告编号Y2016007焊工持证项目GTAW-FeⅡ-6G-3/108-Fefs-02/10/12SMAW-FeⅡ-6G(K)-9/108-Fef3j检验序号本厂监检单位第三方或用户母材代号20G厚度mm~10焊接方法或焊接工艺GTAW 焊缝金属厚度mm≤10其余焊接位置6G层-道焊接方法填充金属焊接电流电弧电压,V焊接速度,cm∕min线能量kj∕cm施焊技术摆动牌号直径极性电流(A)预热温度(℃)常温根部GTAW ER50-6 直流正接100~120 11~12 7~9 / 道间温度(℃)/ 其余GTAW ER50-6 直流正接110~130 12~13 6~8 / 焊后热处理/后热钨极直径喷嘴直径脉冲频率脉宽比(%)气体成分Ar 气体流量正面8-10L/min背面编制项光元日期审核王雅玮日期批准高栋日期焊接工艺卡接头简图:焊接工艺程序焊接工艺卡编号J20180021.清理坡口2.定位焊按焊接工艺3.外观检查按规定% Ⅱ(按设计要求,如设计未说明依据相关规范标准执行)图号接头名称管道接头接头编号焊接工艺评定报告编号Y2016008焊工持证项目GTAW-FeⅡ-6G-3/108-Fefs-02/10/12SMAW-FeⅡ-6G(K)-9/108-Fef3j检验序号本厂监检单位第三方或用户母材代号20G厚度mm12~24焊接方法或焊接工艺GTAW 焊缝金属厚度mm≤6 SMAW ≤18焊接位置6G层-道焊接方法填充金属焊接电流电弧电压,V焊接速度,cm∕min线能量kj∕cm施焊技术摆动牌号直径极性电流(A)预热温度(℃)常温 1 GTAW ER50-6 直流正接110~130 11~12 6~8 / 道间温度(℃)/ 2~3 SMAW ER5015 直流反接100~120 24~26 8~10 / 焊后热处理/ 4~5 SMAW ER5015 直流反接110~130 25~27 6~8 / 后热钨极直径铈钨Ф喷嘴直径12脉冲频率脉宽比(%)气体成分Ar 气体流量正面8-10L/min背面编制项光元日期审核王雅玮日期批准高栋日期焊接工艺卡接头简图:焊接工艺程序焊接工艺卡编号J20180031.清理坡口2.定位焊按焊接工艺3.外观检查按规定% Ⅱ(按设计要求,如设计未说明依据相关规范标准执行)图号接头名称管道接头接头编号焊接工艺评定报告编号Y2016009焊工持证项目GTAW-FeⅢ-6G-3/159-Fefs-02/11/12SMAW-FeⅢ-6G(K)-9/159-Fef3j检验序号本厂监检单位第三方或用户母材代号12Cr1MoVG厚度mm~8焊接方法或焊接工艺GTAW 焊缝金属厚度mm≤8焊接位置6G层-道焊接方法填充金属焊接电流电弧电压,V焊接速度,cm∕min线能量kj∕cm施焊技术摆动牌号直径极性电流(A)预热温度(℃)常温 1 GTAW ER55-B2-MnV 直流正接90~110 11~12 7~9 / 道间温度(℃)/ 2 GTAW ER55-B2-MnV 直流正接100~120 12~13 6~8 / 焊后热处理/后热钨极直径铈钨Ф喷嘴直径12脉冲频率脉宽比(%)气体成分Ar 气体流量正面8-10L/min背面编制项光元日期审核王雅玮日期批准高栋日期焊接工艺卡接头简图:焊接工艺程序焊接工艺卡编号J20180041.清理坡口图号2.定位焊按焊接工艺3.外观检查按规定% Ⅱ(按设计要求,如设计未说明依据相关规范标准执行)接头名称管道接头接头编号焊接工艺评定报告编号Y2016010焊工持证项目GTAW-FeⅢ-6G-3/159-Fefs-02/11/12SMAW-FeⅢ-6G(K)-9/159-Fef3j检验序号本厂监检单位第三方或用户母材代号12Cr1MoVG厚度mm7~14焊接方法或焊接工艺GTAW 焊缝金属厚度mm≤6 SMAW ≤8焊接位置6G层-道焊接方法填充金属焊接电流电弧电压V焊接速度cm∕min线能量kj∕cm施焊技术摆动牌号直径极性电流(A)预热温度(℃)250℃(200℃) 1 GTAW TIG-R31 直流正接110~130 11~12 6~8 / 道间温度(℃)≥200℃(250℃) 2 SMAW R317 直流反接100~120 25~26 8~10 / 焊后热处理/后热钨极直径铈钨Ф喷嘴直径12脉冲频率脉宽比(%)气体成分Ar 气体流量正面8-10L/min背面编制项光元日期审核王雅玮日期批准高栋日期焊接工艺卡接头简图:焊接工艺程序焊接工艺卡编号J20180051.清理坡口2.定位焊按焊接工艺图号接头名称管道接头3.外观检查按规定% Ⅱ(按设计要求,如设计未说明依据相关规范标准执行)接头编号焊接工艺评定报告编号Y2016011焊工持证项目GTAW-FeⅢ-6G-3/159-Fefs-02/11/12 SMAW-FeⅢ-6G(K)-9/159-Fef3j检验序号本厂监检单位第三方或用户母材代号12Cr1MoVG厚度mm16~44焊接方法或焊接工艺GTAW焊缝金属厚度mm≤6 SMAW ≤38焊接位置6G层-道焊接方法填充金属焊接电流电弧电压V焊接速度cm∕min线能量kj∕cm施焊技术摆动牌号直径极性电流(A)预热温度(℃)250(200) 1 GTAW TIG-R31 直流正接120~140 11~12 6~8 / 道间温度(℃)≥200(250) 2 SMAW R317 直流反接110~120 25~26 6~8 / 焊后热处理720~750℃ 3 SMAW R317 直流反接140~160 28~30 8~12 / 后热钨极直径铈钨Ф喷嘴直径12脉冲频率脉宽比(%)气体成分Ar 气体流量正面8-10L/min背面编制项光元日期审核王雅玮日期批准高栋日期。
焊接工艺卡
6、
工 艺 说 明
本工艺根据工程技术 要求制定,适用于工程上 的 锅 炉 本 体 的 埋 管 φ 60 ×8 管子管子垂直位置或 水平位置对接口的焊接。
层数 1 2 3
焊条直径 焊丝直径 喷嘴直径 钨极直径 φ mm φ mm φ mm φ mm φ 2.0 φ 12 φ 2.5
氩气流量 升/分 8~10
4、
5、
焊缝尺 寸标准 焊接 方法 电流 A 80~90 80~90 电压 V 17~ 18 17~ 18 速度 mm/秒 100~110 90~110
焊后打上焊工钢印号。
层数 1/1 道 2/2 道
焊条直径 焊丝直径 喷嘴直径 钨极直径 φ mm φ mm φ mm φ mm φ 2.0 φ 2.0 φ 12 φ 12 φ 2.5 φ 2.5
100~150℃
1~ 1.5
手提式角向磨光机
3、 4、 5、
组点:对称点固 2~3 点; 氩弧焊打底完后,用φ 3.2 焊条盖面; 单面焊双面成型; 焊后清除焊缝周围的飞溅物,并打 上钢印号。
40~60℃
焊缝尺 寸标准 焊接 方法 电流 A 80~90 80~90 电压 V 17~ 18 20~ 22 速度 mm/秒 100~110 110~115 φ 3.2
4、
5、
焊缝尺 寸标准 焊接 方法 电流 A 80~90 80~90 电压 V 17~ 18 17~ 18 速度 mm/秒 100~110 90~110
焊后打上焊工钢印号。
层数 1/1 道 2/2 道
焊条直径 焊丝直径 喷嘴直径 钨极直径 φ mm φ mm φ mm φ mm φ 2.0 φ 2.0 φ 12 φ 12 φ 2.5 φ 2.5
15CrMo钢焊接工艺卡
背保气体:/流量l/min
拖罩保护气:/流量l/min
焊接位置:2G、5G(或6G)
焊接方向:立向上
预热、道间温度要求:
预热温度:150~200℃
加热方法:电加热
预热范围:坡口中心两侧≥100 mm
道间温度:150~250℃
后热要求:
加热方法:电加热
加热温度:300~350℃
Φ4.0
DCˉ
150~160
23~25
10~12
≤28
15CrMo
4盖面
SMAW
R307
Φ4.0
DCˉ
145~155
22~24
8~10
≤28
焊前、层间清理及焊缝外观要求:
1、组对前确认坡口加工形式和尺寸,且不得有裂纹、夹层等缺陷;2、层间应采用磨光机将药皮、飞溅等清理干净;3、焊缝表面不允许有裂纹、未融合、气孔及夹渣,焊缝上的熔渣和两侧的飞溅物应清除,焊缝表面凹陷、SHA1、SHB1不得有咬边,其余管道咬边深度应小于0.5mm,连续长度应不大于100mm,且其总长度应不大于焊缝全长的10%;焊缝宽度宜每边超过坡口边缘2mm;母材厚度≤6mm时,焊缝余高应≤1.5mm;母材厚度≥6mm时,焊缝余高应≤2.5mm。
后热时间:/h
热处理要求:/
升温速度:/℃/h
恒温温度:/℃
恒温时间:/h
降温速度:/℃/h
冷却方式:
钨极规格:类型:喷嘴尺寸: mm
熔化极气体保护焊熔滴过渡形式:□喷射过渡□短路过渡背部清根方法:□碳弧气刨□机械清理焊条(焊丝)摆动方式:□摆动焊□不摆动焊单丝焊或多丝焊:□单丝焊□多丝焊
母材
焊道数
检测检验及特殊要求的说明: