
铁素体球墨铸铁的生产应用实践
【工程技术研究与应用】主持:李艳铁素体球墨铸铁的生产应用实践
徐俊洪①
(东方汽轮机厂,四川德阳618201)
[摘 要] 对影响铁素体球墨铸铁的化学成份、球化、孕育处理等因素进行分析。合理选择熔炼工艺,调整铁水化学成分,严格控制球化处理和孕育处理过程,使QT400-18AL材料铸件的力学性能达到了标准要求。[关键词] 铁素体球墨铸铁;大断面球铁;QT400-18AL中图分类号:TG143.5 文献标识码:B 文章编号:CKN字07-005(2008)03-0066-03
随着风电市场的迅速发展,风电用球墨铸铁件需量增加。由于机组安装在高山、荒野、海滩、海岛等风口处,受无规律的变向变负荷的风力作用以及强阵风的冲击,常年经受酷暑严寒和极端温差的影响,故对风机铸件的可靠性和使用寿命比一般铸件要求高许多。除了常规状态下机械性能外,还应该具有低温状态下抗冷脆性等特性,铸件须满足GB/T1348-1998标准中QT400-18AL材料性能要求。我公司于05年未对风机齿轮箱、扭力臂等铸件进行了试制研究工作,发现此类铸件断面尺寸均较大,冷却缓慢,易导致石墨形状变坏、球数减少,各种元素偏析严重,铸件性能不易达到QT400-18AL材料要求,特别是-20℃冲击韧度极低,虽可通过热处理方式降低一定的脆性转变温度,但延长了铸件生产周期。经多次试验,在铁素体球墨铸铁的生产工艺上取得很大进步,为今后批量化生产类似的球墨铸铁件奠定了基础。 1 铸件质量要求及生产难点1.1 质量要求风机铸件不允许焊补修理,性能必须由附铸试块测得:抗拉强度σb≥370N/mm2、屈服强度σ0.2≥240N/mm2、断后伸长率δ5≥12%;-20±2℃条件下的最小冲击值akv(三个试样平均值)≥10J/cm2,个别值akv≥7J/cm2;1.2 生产难点铸件平均壁厚>70mm,属厚大断面型铸件。铸件冷却缓慢,金属液体凝固时间长,易产生缩松,铸件致密性较差,影响铸件机械性能。通过对化学成分的调整、瞬时孕育等工艺措施,使铸态下获得较理想的低温冲击韧度的同时有较高的强度和延伸率。生产这种材料的难点主要是:解决铁水增碳难问题、如何达到铸件的低温冲击韧度、控制适量的镁和稀土含量、球化孕育衰退的防止措施等。 2 生产条件采用1t、12t中频感应炉熔炼,炉前采用直读光谱仪分析调整铁水化学成分。 3 化学成份的选择3.1 碳当量、碳、硅碳当量应选择在共晶成分附近,此时铁液的流动性能最好,铸件组织的致密度高。根据铸件壁厚情况,碳当量选择4.1~4.4%。当促进碳化物形成元素(Mn、Cr等)较高或孕育量小时碳当量取上限,若采用纯净的低锰炉料时碳当量取下限。根据选定的碳当量按高碳低硅强化孕育的原则确定碳、硅含量。若含碳量较低则易产生游离渗碳体,理应保证C≥3.5%,以改善铸造性能,增加铸件致密性。根据所选炉料的差异,控制碳在3.5~3.9%较为合理;硅含量主要是通过孕育措施加入的,其直接影响基体组织中的铁素体数量,但硅提高脆性转变温度。虽可通过热处理方
图1 硅对抗冲击韧性的影响
662008年第3期 四川工程职业技术学院学报JOURNALOFSICHUANENGINEERINGTECHNICALCOLLEGE 2008年5月May2008
①[收稿时间]2007-10-08[作者简介]徐俊洪(1981-),男,东方汽轮机厂助理工程师;研究方向:铸造合金熔炼工艺设计。式消除其影响,但增加生产工序,因此在保证有足够的孕育硅量的同时降低铸件中硅含量。如资料图1所示硅量最佳选择值为1.8%左右。3.2 锰锰是形成碳化物能力比较强的元素,在厚大铸件中其偏析严重,降低韧性和塑性。同时锰显著提高脆性转变温度,据资料,铁素体球墨铸铁中锰增加0.1%,脆性转变温度大约提高10~12℃[3]。因此,球墨铸铁都希望锰越低越好。结合原材料情况,锰控制在0.30%以下。[1][2]3.3 磷磷对石墨化的影响不大,当P>0.05%时易偏析于共晶团边界形成磷共晶,因此加剧白口化的因素都会加剧磷的有害作用;磷强烈降低低温韧性,磷量每增加0.01%,脆性转变温度上升4~4.5℃[3],同时较高的磷使铸铁的缩孔、缩松以及开裂倾向增加。故将磷控制在0.040%以下。3.4 硫硫极为有害,控制硫是稳定球化,提高质量的关健。硫低时减缓球化衰退且减少镁渣,一般铁液中硫的残留量低于0.025%,球化处理后铁液中硫一般低于0.01%。但当原铁水中的S<0.01%时进行球化处理,反而使球墨数变少。实际生产过程中原铁液硫控制在0.020%以下。3.5 镁和稀土镁的球化能力最强,获得的石墨球圆整,是主要的球化元素,但其抗干扰能力较差,易衰退,对铁水纯净度要求较高,因此常利用稀土的净化作用提高球铁的抗衰退能力并强化其机械性能。同时,镁和稀土都有白口化倾向,稀土影响更大,使铸态球铁韧性下降,脆性转变温度提高,在保证球化的前提下尽量降低镁和稀土的含量。基于镁和稀土在铁素体球铁中所起的作用,镁含量应超过稀土含量,根据铸件壁厚情况,控制镁0.04~0.06%,稀土0.02~0.04%。 4 生产过程控制4.1 原材料的选择大量的研究资料表明,用含Mn、P、S及其它杂质元素都较低的纯净生铁在相同条件下生产的铸态球墨铸铁有较高的综合机械性能,因此,严格控制炉料的纯净度是获得优质铸件的必要条件,经多方了解,选定某厂Q10生铁,并对Mn、P、S含量提出了更高的要求,在用含稀土的球化剂处理时,钛低于0.16%时反球化作用影响较小,不予考虑。为减缓球化孕育衰退以及避免铁液在铸型的厚大断面处石墨形状变坏,选用含适量Mn的长效孕育剂,利用Mn阻碍石墨化的特点,抑制石墨球长大,从而推迟了孕育衰退时间,同时Mn降低孕育剂的熔点更有利于瞬时孕育的进行。4.2 炉料配比炉料的适宜配比是保证铁水化学成分合乎要求的首要环节。根据铁水化学成分及铸件机械性能的要求,并考虑在熔炼过程中元素的变化和炉料的实际情况,确定金属炉料的配比。4.3 熔炼过程控制温度、化学成分、纯净度是铁液质量的主要指标,在一定温度范围内提高铁液温度有利于力学性能的改善,但是铁水温度过高或在高温下保温时间过长时,容易产生反白口或内部缩松;在炉内采用特有的工艺方法进行增碳试验,取得了良好的增碳效果。根据原铁水情况、球化处理温度、铁水处理量等因素控制出炉温度在1440~1480℃之间。4.4 球化处理4.4.1 球化处理方法:采用覆盖球化剂冲入法。4.4.2 球化剂加入量:应根据铁液成分、铸件壁厚、球化剂成分和球化元素的吸收率等因素确定,若球化剂放置时间较长,则应适量多加。4.4.3 球化处理温度:球化反应控制的关健是镁的吸收率。温度高,反应激烈,时间短,镁烧损多,球化效果差;温度低,反应平稳,时间长,镁吸收率高,球化效果好。因此,在保证足够浇注温度的前提下,不宜过分提高球化处理温度,过高的温度会加剧球化衰退,一般控制在1440~1480℃。4.4.4 减缓球化衰退的措施:球化衰退是因球化元素Mg和RE的逃逸引起的,减少球化元素逃逸的措施都有助于减缓球化衰退。如选用较深的球化处理包、适当的铁水温度、缩短铁液球化后的停留时间、铁液的覆盖情况等。4.5 孕育处理孕育处理是球墨铸铁生产过程中的关健环节。它不仅促进石墨化,防止自由渗碳体和白口出现,而且决定了石墨球大小、石墨球数和石墨球的圆整度,增强厚大铸件断面组织、性能的一致性。4.5.1 孕育剂粒度:孕育剂粒度对孕育效果也有一定的影响,小颗粒的孕育剂能迅速溶解在铁液中并发生孕育作用,但其作用也会很快消失,而大颗粒孕育剂则能在铁液中维持较长时间的孕育作用,根据铁液对孕育剂的熔化能力(铁液温度、铁液量)选择孕育剂粒度5~25mm,瞬时孕育时粒度0.5~3mm。4.5.2 孕育方法:采用多次孕育处理方法,但主要在球化反应基本平息后,孕育剂从铁水槽缓慢加入的方式进行。4.5.3 减缓孕育衰退的措施:并非孕育过程中形成的所有晶核都能长成石墨,只有大于临界尺寸的石墨晶核才是稳定的。温度越高,过冷度越小,临界晶核尺寸越大,小于临界尺寸的晶核会重新熔入铁水而消失,溶解的晶核也越多,因此包内加入孕育剂再兑入高温铁水将大大削弱孕育作用。孕育处理后的铁液尽快浇注、采用长效孕育剂以及多次孕育等措施才能减缓孕育衰退。4.6 球化效果炉前检验炉前检验孕育、球化效果好坏,采用三角试样。浇注的三角试样,冷至暗红色,淬水冷却,砸断后观察断口。断口银白色,尖端白口,中心有疏松,两侧凹缩,同时砸断时有电石气味,敲击声和钢相似,则球化良好,否则球化不良。 5 结论5.1 通过对影响铁素体球墨铸铁的各个因素进行分析,并对其过程进行控制,铸件力学性能符合要求。图2为附铸试块的金相图。
76【工程技术研究与应用】主持:李艳 徐俊洪:铁素体球墨铸铁的生产应用实践
图2 附铸试块金相图
5.2 从生产过程和结果表明:球化、孕育处理过程还需进一步加强,如控制球化反应开始时间,炉前孕育等;加强浇注时的挡渣措施,减少铸件夹渣情况的发生,进一步提高球墨铸铁件的质量,将是下一步生产过程中重要的控制点。[参考文献][1]陶令桓.铸铁G//铸造手册(第一卷).北京:机械工业出版社,1993.[2]赵金锋,穆富超.QT400-18高韧性球墨铸铁的生产[J].现代铸铁,2005(3):40-42.[3]张博、明智清明等.球墨铸铁[M].北京:机械工业出版社,1988.
ApplicationofFerriteDuctileIroninProduction
XUJun-hong(DongFangsteamTurbineworks,Deyangsichuan618201)
Abstract:Basedonanalysisofthechemicalcomposition,nodularprocessandtreatedprocessinfluencingferriteductileironareanalyzed.InordertobringthemechanicalpropertiesofQT400-18ALtoreachthestandard,therightmeltprocessmustbechosen,thechemicalcompositionmustbeadjustedandthetreatedprocessmustbecon2trolledrigidly.Keywords:ferriteductileiron;heavysectionductileiron;QT400-18AL
(上接第65页)[参考文献][1]林清安.Pro/ENGINEER2001零件设计基础篇[M].北京:清华大学出版社.[2]林清安.Pro/ENGINEER2001零件设计高级篇[M].北京:清华大学出版社.[3]林清安.Pro/ENGINEER2001零件装配与产品设计[M].北京:清华大学出版社.
DesignofFork-shapedBladeRootCutterswithIndexableInsertsBasedOnPRO/E
WUbo(DongFangsteamTurbineworks,Deyangsichuan618201)
球铁机壳铸造新工艺的生产与实践
球铁机壳铸造新工艺的生产与实践
球铁机壳铸造新工艺的生产与实践
1. 引言
球铁机壳是一种常见的机械零部件,用于保护内部机械装置免受损坏和外界环境的影响。在过去的几十年里,球铁机壳的生产一直采用传统的铸造工艺。然而,随着科技的不断进步和制造业的快速发展,新的球铁机壳铸造工艺应运而生。本文将对球铁机壳铸造新工艺的生产与实践进行评估,并探讨其在制造业中的重要性和潜在的益处。
2. 球铁机壳铸造新工艺的概述
传统的球铁机壳铸造工艺通常涉及到模具制作、熔炼、浇注、冷却和自然固化等多个环节。然而,这种工艺存在一些局限性,如生产周期较长、质量不稳定、能耗较高等。为了克服这些问题,许多制造商开始探索和应用新的球铁机壳铸造工艺。
3. 新工艺的生产流程
新工艺通常采用数字化设计、光固化技术、砂芯融化和液态铁浇注等先进技术。利用计算机辅助设计软件进行球铁机壳的三维建模和优化。通过光固化技术将设计好的模型转化为实体模具。接下来,利用砂芯融化技术,在模具中制作出复杂形状的砂芯。将液态铁倒入模具中,进行浇注和冷却,最终得到球铁机壳。
4. 新工艺的优势和潜在益处
新工艺相比传统工艺具有许多优势和潜在的益处。采用数字化设计和光固化技术可以大大提高球铁机壳生产的精度和效率。砂芯融化技术可以制作出更加复杂形状的砂芯,从而改善了机壳内部结构的设计和实现。液态铁浇注技术可确保铸件的一致性和质量稳定性。新工艺的应用可以显著缩短生产周期,减少能源消耗,提高生产效率和经济效益。
5. 个人观点和理解
对于球铁机壳铸造新工艺的个人观点和理解,我认为这种工艺的推广和应用将对制造业带来巨大的变革和发展。通过引入先进技术和工艺,可以提高产品质量、生产效率和市场竞争力。新工艺也对设计师和工程师的技能和知识提出了更高的要求,需要他们不断学习和更新自己的知识。
6. 总结与回顾
通过对球铁机壳铸造新工艺的生产与实践进行评估,我们可以清楚地看到新工艺相比传统工艺具有许多优势和潜在的益处。新工艺不仅能够提高产品质量和生产效率,还可以降低生产成本和能源消耗。在制造业中广泛推广和应用新工艺具有重要的意义和潜力。
地铁轨道用铁素体球墨铸铁垫板的开发
Jun.2011 VOI.6O NO.6 地铁轨道用铁素体球墨铸铁垫板的开发 陈卫中 ,邵忠 ,杨明昊 (1.沈阳铁路局沈阳工务器材厂,辽宁沈阳】10044;2.沈阳铁道工业集团有限公司,辽宁沈阳110001) 摘要:采用二次孕育处理和控制终硅量方法对铁路轨道用可锻铸铁垫板的生产工艺进行改进,开发地铁轨道用铁素体 球墨铸铁垫板。结果表明,经过二次孕育处理后,石墨球化率增加,分布均匀。该垫板的抗拉强度为460~520MPa,伸 长率为12% ̄15%,达到国家标准,可以替代可锻铸铁垫板。 关键词:球墨铸铁;二次孕育;终硅量;轨道垫板 中图分类号:TG255 .1 文献标识码:B文章编号:1001—4977(201 1)06—0607—03 The Development of Ferrite Ductile I ron Backing Plate for Subway RaiI CHEN Wei-zhong’,SHAO Zhong ,YANG Ming—hao’ (1.The Factory of Railway Engineering Affairs and Equipment of Shenyang Railway Administration Shenyang 1 1 0044,Liaoning,China;2.Shenyang Railway Industry Group Co.,Ltd., Shenyang 1 1 0001,Liaoning,China) Abstract:The experiment has been performed to obtain ferrite ductile jron backing plate used in subway rail by changing finaI silicon content and using secondary inoculation to modify the processing of malleable cast iron backing plate used in railway track.The results show that secondary inoculation and the increment of the final silicon content make the percent of spheroidization increase and nodular graphite welI distribute.The tensile strength of the plate reached 460.520 MPa. elongation ratio 12%-15%.The mechanicaf properties of ferrite ductile iron backing plate reach the nationaI standard and it can substitute for the malleable cast iron backing plate. Key words:ductile iron;secondary inoculation;finaI silicon content:raiI backing plate 随着列车的提速,对轨道线路稳定性要求也逐渐 提高,铁路轨道垫板也经历了四次改进。最初使用钢 板组焊垫板,由于组焊垫板存在焊缝而整体性不高, 并且焊缝的存在使得垫板的力学性能减弱。型钢垫板 则由于具有良好的整体性而且较高的力学性能,最终 取代了组焊垫板。但由于垫板较长,型钢垫板的变形 较大、腐蚀严重,而且型钢件也存在生产上满足不了 目前轨道垫板结构形式需要的缺点。人们逐渐又将目 光投向了变形性小、成本低的可锻铸铁垫板。由于可 锻铸铁的生产是将白口铸铁进行可锻化退火得到的, 相比于铸态下直接获得铸件的生产工艺,这种生产方 式延长了生产周期、增大了生产成本。球墨铸铁自问 世以来凭其优良的力学性能及良好的铸造性能而备受 关注,而铸态下可以使用的铁素体球墨铸铁垫板更是 取代可锻铸铁垫板的最佳选择[1]。 铁素体球墨铸铁由于具有较强的抗震动和抗冲击 能力而被应用于制造轨道配件,如地铁线路配件铁垫 板、快速轨道垫板、型预埋铁座、客运专线轨道铁垫 板等。我厂为适应目前铁路生产的需要,进行了球墨 铸铁的生产开发。根据文献[2]介绍以及对生产过程进 行研究,我们最终采用二次孕育并控制终硅量的方法, 生产了可在铸态下使用的铁素体球墨铸铁。这一成果 现已应用到沈阳地铁线路配件的生产实践中。 1 试验方法 沈阳地铁线路中的铁垫板为球墨铸铁件,材质牌号 为QT450.10,单重8.9 kg。该垫板由北京城建设计研究 院设计,使用性能已得到验证。垫板示意图如图1所示。 1.1材料的选用及成分控制 选用的主要原材料为本溪产Q12牌号生铁, QRMg8RE7或QRMgl0RE7球化剂,75SiFe孕育剂。生 产过程将原铁液化学成分控制在:加(C)=3.5%~3.8%, (Si)=1.1%~1.3%, (Mn)≤O-3%, (P)≤0.06%, (S)≤0.06%。采用优选炉料,严禁杂料进炉,每次开 炉前对批料成分进行分析,精确计算确定料比。配料 方案如表1所示。 收稿日期:2011-04—18收到初稿,2011-05—16收到修订稿。 作者简介:陈卫中(1970一),男,工程师,工学学士,研究方向为金属凝固技术。电话:024.62036724,E-mail:gwqcccwz@126.
大型风电球墨铸铁件的生产实践
热糠l
大型风电球墨铸铁件的生产实践
朱长春
随着国民经济的快速发展,对清洁能源 需求日益增长,新兴产业风力发电以其特有 的优势逐渐发展壮大,其核心部件中的铸铁 件市场前景广阔,尤其对轮毂、主轴座等球
墨铸铁件,由于特殊的使用条件限制,必须
具有很好的延伸率、冲击功、球化率等机械 物理性能。因此,对该类材质的铸件,无论 从合金冶炼、造型材料的选择,还是后期热
处理等各方面都有较高的技术要求。我厂根 据市场需求,经过多次生产实践,现在已经
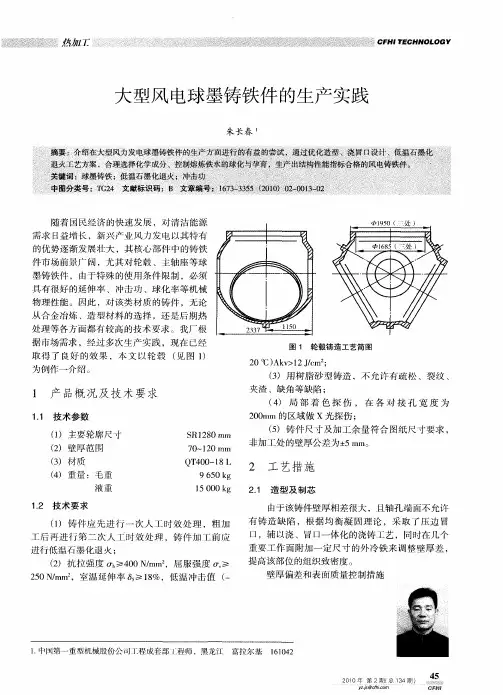
取得了良好的效果,本文以轮毂(见图1)
为例作一介绍。
1 产品概况及技术要求
1.1 技术参数
(1)主要轮廓尺寸 (2)壁厚范围
(3)材质 (4)重量:毛重 液重 SR12801111"11 70~120 n'lm
QT400——18 L 9 650 kg
15 000 kg
1.2技术要求
(1)铸件应先进行一次人工时效处理,粗加 工后再进行第二次人工时效处理,铸件加 前应
进行低温石墨化退火; (2)抗拉强度or ≥4O0 N/mm ,屈服强度 ≥
250 N/mm ,室温延伸率 ≥18%,低温冲击值(一 图1轮毂铸造工艺简图
20 oC)Akv>12 J/cm :
(3)用树脂砂型铸造,不允许有疏松、裂纹、 夹渣、缺角等缺陷; (4)局部着色探伤,在各对接孔宽度为
200mm的区域做x光探伤;
(5)铸件尺寸及加工余量符合图纸尺寸要求, 非加工处的壁厚公差为-+5 mm。
2 工艺措施
2.1造型及制芯
由于该铸件壁厚相差很大,且轴孔端面不允许 有铸造缺陷,根据均衡凝固理论,采取了压边冒
口,辅以浇、冒口一体化的浇铸工艺,同时在几个 重要工作面附加一定尺寸的外冷铁来调整壁厚差,
提高该部位的组织致密度。 壁厚偏差和表面质量控制措施
1.中I 第一重型机械股份公司 :程成套部 程师,黑龙江富拉尔基 161042
2010年第2期(总他4期) yzis@cfhi.
rqtsi5中硅耐热球墨铸铁生产实践.docx

RQTSi5中硅耐热球墨铸铁生产实践
在工业生产中有些铸件常在高温下工作,如各种炉子的配件、石油化工、冶金设备等等附件,由于它们受到高温的作用,容易发生破坏,为提高其寿命,要求铸铁在高温下具有抵抗破坏的性能。长期以来较为重要的耐热零件是采用高合金钢制造,生产难度大,且成本也高,而用廉价的普通灰铸铁代替合金钢虽成本低,但耐热效果又不如合金钢好,于是就出现了具有抗氧化、抗生长性能的耐热铸铁。我国国家标准
GB9437-88〈〈耐热铸铁件〉〉中有铬系、硅系和铝系三种类型的耐热铸铁和耐热球球铁,它们都具有不同的耐热效果和不同的用途。国内虽有少量生产但生产的厂家不多,因此这类耐热铸铁常常用普通灰铸铁代替,效果差,寿命低,不能满足需求,因而耐热铸铁有一定的市场。我厂是专业铸造厂,只生产普通灰铸铁,有一些客户需要耐热铸铁,我厂又不能满足,只能到别处去做或改为普通灰铸铁代替,这和专业铸造厂的称呼不相称。为适应改革开放新的形势,扩大我厂产品的品种,提高经济效益,工厂提出开发中硅耐热球铁的任务,经研究决定在本厂退火炉门、炉框以及熔铝坩埚等铸件上进行中硅耐热球铁试生产,现小结如下:
一、 铸铁的高温破坏
铸铁在高温时比较容易破坏的原因是氧化与生长两者之故。
1、 铸铁的氧化
在高温下铸铁氧化开始是在铸铁表面很快产生一层氧化膜,这层膜在570℃以上从外向内形成Fe2O3 以及Fe3O4及FeO三层,这三层厚度之比约为1:10:100,可以看出氧化层中主要是大量的FeO,若和Fe2O3 及Fe3O4比较起来FeO的结晶不完整,比重小,故很容易为铁原子或氧原子所穿透,因而氧化加剧了。如果在铸铁中加入一些铝、硅和铬等元素,能在铸铁表面产生一层致密的具有优良保护性的Ai2O3 、SiO2和Cr2O3氧化膜,这层膜起到了保护作用使氧不易透过,减轻了进一步的氧化,提高了铸铁的抗氧化能力。
2、 铸铁的生长
铸铁的生长是随高温及时间的增加,铸铁的体积有了不可逆转的增长,体积膨胀,然而当温度重新降下来时,体积不能复原,发生比重下降,强度下降,变形龟裂等现象,使铸件破坏。其原因是加热时氧通过铸件上的微孔、裂纹及石墨片深入到铸铁的内部,氧化了铁、硅、锰等元素,该氧化物的比重小于铁,因此体积发生了不可逆的增长,即内部氧化是生长的重要原因。中硅球铁之所以具有好的耐热性能, 正是由于它含硅量高,在高温下铸件表面形成较坚实的SiO2膜,隔绝了氧进一步的氧化,也正由于石墨成为球状,石墨之间相互不连续,孤立存在,氧不可能通过球装石墨深入到内部氧化,因此抗生长性也很好,从下表1中可知中硅球铁在900℃时的生长量和氧化增重量都比中硅铸铁及普通灰口铸铁小,因而耐热效果好。
球墨铸铁简介及用途

球墨铸铁简介及应用
球墨铸铁是通过球化和孕育处理得到球状石墨,有效地提高了铸铁的机械性能,特别是提高了塑性和韧性,从而得到比碳钢还高的强度。球墨铸铁是20世纪五十年代发展起来的一种高强度铸铁材料,其综合性能接近于钢,正是基于其优异的性能,已成功地用于铸造一些受力复杂,强度、韧性、耐磨性要求较高的零件。球墨铸铁已迅速发展为仅次于灰铸铁的、应用十分广泛的铸铁材料。所谓“以铁代钢”,主要指球墨铸铁。
简介
生铁是含碳量大于2%的铁碳合金,工业生铁含碳量一般在2.5%--4%,并含C、SI、Mn、S、P等元素,是用铁矿石经高炉冶炼的产品。根据生铁里碳存在形态的不同,又可分为炼钢生铁、铸造生铁和球墨铸铁等几种。
吉龙模具钢材
析出的石墨呈球形的铸铁。球状石墨对金属基体的割裂作用比片状石墨小,使铸铁的强度达到基体组织强度的70~90%,抗拉强度可达120kgf/mm2,并且具有良好的韧性。球墨铸铁除铁外的化学成分通常为:含碳量3.6~3.8%,含硅量2.0~3.0%,含锰、磷、硫总量不超过1.5%和适量的稀土、镁等球化剂。
成分表
目前市面上球墨铸铁光谱标准样品成分如下: 国内历史
在河南巩县铁生沟西汉中、晚期的冶铁遗址中出土的铁䦆,经过金相检验,具有放射状的球状石墨,
球墨铸铁
球化率相当于现代标准一级水平。而现代的球墨铸铁则是迟至1947年才在国外研制成功的。我国古代的铸铁,在一个相当长的时期里含硅量都偏低,也就是说,在约2000年前的西汉时期,我国铁器中的球状石墨,就已由低硅的生铁铸件经柔化退火的方法得到。这是我国古代铸铁技术的重大成就,也是世界冶金史上的奇迹。
球墨铸铁以其优良的性能,在使用中有时可以代替昂贵的铸钢和锻钢,在机械制造工业中得到广泛应用。国际冶金行业过去一直认为球墨铸铁是英国人于1947年发明的。西方某些学者甚至声称,没有现代科技手段,发明球墨铸铁是不可想象的。1981年,我国球铁专家采用现代科学手段,对出土的513件古汉魏铁器进行研究,通过大量的数据断定汉代我国就出现了球状石墨铸铁。有关论文在第18届世界科技史大会上宣读,轰动了国际铸造界和科技史界。国际冶金史专家于1987年对此进行验证后认为:古代中国已经摸索到了用铸铁柔化术制造球墨铸铁的规律,这对世界冶金史作重新分期划代具有重要意义。
高硅固溶强化铁素体球墨铸铁的工艺研究

15 中国铸造装备与技术 5∕
2017 Material & Technology 材料·工艺
高硅固溶强化铁素体球墨铸铁的工艺研究
高博1,张涛2,杨霄峰2,陈园社2
(1.海军驻兴平地区军事代表室,陕西兴平 713100;2.陕西柴油机重工有限公司,陕西兴平 713100)
摘要:针对EN1563:2012标准中提出的牌号为EN-GJS-500-14和EN-GJS-600-10的材料性能要求,本文从化学成分的选择、铁水球化及孕育处理等方面进行了工艺研究。通过多次的试验研究标明:本文所设计的工艺不仅满足EN1563:2012中机械性能和金相组织的要求,而且可有效提高回炉料的加入量,节约生产成本,为高效化生产提供一定依据。关键词:固溶强化;球墨铸铁;工艺中图分类号:TG255+.1;文献标识码:A;文章编号:1006-9658(2017)05-0015-03DOI:10.3969/j.issn.1006-9658.2017.05.005
收稿日期:2017-04-01稿件编号:1704-1729作者简介:高博(1981—),工程师,主要从事舰船柴油机质量监督与验收工作.随着科技的进步,在工程应用中对球墨铸铁的性能有了更高的要求。在EN1563:2012中提出了EN-GJS-500-14,EN-GJS-600-10两种新材料牌号,
材料力学性能见表1,在高抗拉强度的前提下,还必须保证高的屈服强度、高的延伸率,传统生产工艺难以完成。表1 EN1563:2012规定力学性能材料牌号试样壁厚t/mmRm/MPaRp0.2/MPaA/%
EN-GJS-500-14t≤3050040014
30≤t≤6048039012t<60由供、需双方协商规定
EN-GJS-600-10t≤3060047010
30≤t≤605804508t<60由供、需双方协商规定通过固溶强化作用来提高材料的抗拉强度、屈服强度、延伸率是目前最有效的一种工艺方法。固溶强化是指通过融入某种溶质元素形成固溶体而使金属强化,融入固溶体中的溶质原子造成晶格的畸变,晶格畸变增大了位错运动的阻力,使滑移难以进行,从而使合金固溶体的强度增加 [1]。相对于传统球墨铸铁,可利用硅的固溶强化作用,实现EN-GJS-500-14,EN-GJS-600-10的生产。本文将从化学成分的选择、铁液球化及孕育处理等方面进行工艺研究的阐述。
球墨铸铁管生产实施方案
球墨铸铁管生产实施方案
一、前言
球墨铸铁管是一种高性能、高质量的管道材料,广泛应用于给水、排水、煤气、热水、热力等领域。为了提高球墨铸铁管的生产效率和质量,制定一套科学的生产实施方案至关重要。
二、原材料准备
1. 原料选择:选择高品质的球墨铸铁管原材料,确保产品质量。
2. 原料检验:对原材料进行严格的检验,确保符合生产要求。
三、生产工艺
1. 熔炼铁水:采用高效、节能的熔炼设备,控制好炉温和炉料比,确保铁水质量。
2. 铸造成型:采用先进的自动化铸造设备,控制好浇注温度和速度,确保产品成型完整。
3. 热处理工艺:严格按照热处理工艺要求进行操作,确保产品性能达到标准。
4. 表面处理:采用喷丸、除锈等工艺,确保产品表面光洁。
四、质量控制
1. 生产过程中进行严格的质量把控,确保每道工序符合质量要求。 2. 对成品进行全面检测,确保产品质量达标。
五、设备维护
1. 对生产设备进行定期维护和保养,确保设备运转稳定。
2. 对设备进行定期检修,及时发现并解决问题,确保生产不受影响。
六、安全生产
1. 加强员工安全生产培训,确保员工安全意识和技能。
2. 严格执行安全操作规程,确保生产过程中安全生产。
七、环保措施
1. 严格遵守环保法律法规,确保生产过程中不产生污染。
2. 对废水、废气进行合理处理,确保环境保护。
八、总结
制定科学的球墨铸铁管生产实施方案,对提高产品质量、生产效率和企业竞争力具有重要意义。通过严格执行生产方案,不断优化生产工艺和管理,提高产品质量和企业效益。
球墨铸铁特性及应用
球墨铸铁特性及应用
球墨铸铁是一种具有球状石墨微晶结构的铸铁材料,通常也被称为球墨铸铁、球铁或球墨铸铁。它具有铸铁与钢之间的特性,结合了两者的优点,因而在工程领域得到了广泛应用。
球墨铸铁的主要特性如下:
1.高强度:球墨铸铁具有优良的机械性能,其强度和韧性远高于普通铸铁,接近于普通碳钢,尤其是高强度球墨铸铁。
2.耐磨性:球墨铸铁具有较高的耐磨性,尤其适用于高速流动和磨损的环境,如水泵壳体、矿山机械等。
3.耐蚀性:球墨铸铁具有较强的耐腐蚀性,尤其在一些腐蚀性介质中具有良好的表现,例如化工设备、海洋设备等。
4.抗冲击性:球墨铸铁在低温下仍然保持较高的韧性,具有较好的抗冲击性能,适用于振动、冲击负荷较大的场合。
5.易于加工性:球墨铸铁具有较好的切削性能和加工性能,可以进行铣削、钻孔、车削等常规加工,便于加工复杂形状的零件。
球墨铸铁的应用范围广泛,主要包括以下几个方面:
1.汽车工业:球墨铸铁被广泛应用于汽车发动机的缸体、缸盖、曲轴箱、曲轴等零部件,以及车桥、悬挂系统等。
2.轨道交通:球墨铸铁适用于轨道交通行业的制动系统、悬挂系统、轮毂等零部件,其高强度和耐磨性能可以满足列车高速行驶的要求。
3.建筑领域:球墨铸铁在建筑领域广泛应用于桥梁支座、排水管道、雨水口等,其耐腐蚀性和耐候性能使之成为优选材料。
4.农业机械:球墨铸铁在农业机械上用于制造拖拉机的发动机座、曲轴箱底壳、变速器底盘等,其高强度和抗冲击性能可适应农业作业中的恶劣环境。
5.工具机械:球墨铸铁被广泛应用于机床的床身、工作台、主轴座等关键零部件,其高强度和刚性可确保机床的精度和稳定性。
总之,球墨铸铁作为一种优良的铸铁材料,具有高强度、耐磨、耐蚀、抗冲击等特性,广泛应用于汽车工业、轨道交通、建筑领域、农业机械、工具机械等领域。其独特的性能使之成为工程领域中不可或缺的材料。
球磨铸铁有什么用途
球磨铸铁有什么用途
球磨铸铁是一种常用的铸造材料,具有广泛的应用领域。根据球墨铸铁的特性,它的应用范围可以包括以下几个方面:
1. 汽车工业:球磨铸铁被广泛用于制造汽车零部件,如引擎缸体、缸盖、曲轴箱、曲轴、减震器安装座等。球磨铸铁具有较高的抗拉强度、冲击韧性和耐磨性,能够承受汽车引擎的高温和高压工作环境,同时还能减少汽车零部件的重量。
2. 机械工业:球磨铸铁在机械工业中也有广泛的应用,特别是在制造大型机械设备方面。由于球磨铸铁具有优秀的机械性能和较高的耐磨性,它常被用于制造机床床身、机械座、齿轮箱、导轨等关键零部件。球磨铸铁在机械设备中能够承受较大的压力和冲击负荷,在使用过程中保持较好的稳定性和耐久性。
3. 铁路工业:由于球磨铸铁具有较高的强度和耐磨性,它常被用于制造铁路交通领域的关键零部件。例如,铁路轨道、道岔、维修设备和铁路机车等都采用了球磨铸铁材料。球磨铸铁在铁路工业中能够承受列车运行时的巨大荷载和冲击力,同时具备较长的使用寿命和较少的维护需求。
4. 建筑工业:球磨铸铁也被广泛应用于建筑工业中,例如制造建筑机械设备、建筑工程中的支撑结构、桥梁和高架等。球磨铸铁在建筑工程中能够承受较大的荷载和抗震力,同时还具备较好的防腐蚀性能和长寿命。
5. 其他领域:球磨铸铁还可以在其他领域中找到应用,例如石油化工、航空航天、能源设备、水处理设备等。球磨铸铁的高强度、高耐磨性和耐腐蚀性使其成为这些领域中重要的结构材料。
总而言之,球磨铸铁具有多种优良的物理和机械性能,因此在许多领域有着广泛的应用。它不仅在汽车、机械和建筑行业中得到广泛应用,还被用于铁路、石油化工、航空航天和能源设备等多个领域。由于球磨铸铁具有较高的强度、耐磨性和稳定性,可以满足这些行业对材料性能的高要求,因此成为各个领域中不可或缺的重要材料。
大型厚断面铸态铁素体球墨铸铁飞轮的生产技术
铸 造
FOUNDRY Oct.2013
Vo1.62 NO.10
大型厚断面铸态铁素体球墨铸铁飞轮的生产技术
徐培好,秦广业,毕海香,许景峰,徐继柱
(潍柴重机股份有限公司,山东潍坊261001)
摘要:通过合理的成分设计、铁液高温熔炼与脱硫处理、重稀土镁复合球化剂球化处理、多重强化孕育处理及低温 浇注等熔炼工艺设计,结合合理的铸造l丁艺与铸件箱内冷却控制,成功生产了大型厚断面铁素体球墨铸铁飞轮铸
件。经检验,铸件在铸态条件下满足EN.GJS一400—15U材质要求,且本体磁粉探伤与超声波球化率检测均符合铸件技 术条件。经批量生产验证,该工艺稳定可靠,产品全部合格。
关键词:厚断面;铸态铁素体;重稀土;多重孕育
中图分类号:TG255 文献标识码:B 文章编号:1001—4977(2013)10—0940—04
Production Technology of the Large and Heavy Section
As—Cast Ferrite Ductile I ron Flywheel
XU Pei—hao,QIN Guang—ye,BI Hai—xiang,XU Jing—feng,XU Ji—zhu (Weichai Heavy Machinery Co.,Ltd.,Weifang 261001,Shandong,China)
Abstract:The large and heavy section ferrite ductile cast iron flywheel has been produced by designing chemical composition,smelting with hi时l temperature and desulphurization treatment,complex nodular treatment with heavy rare earths magnesium.multiple.inoculating and pouring at lOW temperature etc.. combining with the suitable foundry technologies and cooling in flask.The flywhee1 castings meet the EN GJS一400.1 5 materia1 quality requirements under as—cast condition.And the flywheel meets technical requirements of magnetic particle inspection and UT of sDheroidization rate.The foundry technology iS stable