
电渣压力焊安全措施方案
编号:AQ-JS-00186
( 安全技术 )
单 位:_____________________
审 批:_____________________
日 期:_____________________
WORD文档 / A4打印 / 可编辑
电渣压力焊安全措施方案
Safety measures for electroslag pressure welding
电力安全技术 | Power Safety Technology
安全技术
第 1 页
电渣压力焊安全措施方案
①将电源线从弧焊机防触电装置内穿过,直接接在电焊机的进
线电源端,放弃装置的所功能;
②将电源的进线和出线接在装置内的同一端上,当作过桥箱用,
根本没起保护作用;
③由于国家对焊机二次降压装置还没制定相应的标准,导致市
面上的该产品质量良莠不齐,有的质量极差,没3c认证,根本起不
到保护作用,一些施工企业安装使用这种设备仅为了应付安全检查;
④用人工调节的弧焊机防触电装置,当其电压转换时,瞬间会
有3倍左右的冲击电流。为了避开冲击电流,只能将其调节过头,
所以起弧电阻低,起弧较困难,使用者将其调到(红灯)工作状态,
失去空载状况下的保护功能。当应付安全检查时再调回到待机(绿
灯);
⑤电源线没有根据电流选配,小截面配线载大电流量,短时间
使用备注:技术安全主要是通过对技术和安全本质性的再认识以提高对技术和安全的理解,进而形成更加科
学的技术安全观,并在新技术安全观指引下改进安全技术和安全措施,最终达到提高安全性的目的。
电力安全技术 | Power Safety Technology
安全技术
第 2 页
内接头就发热并将设备烧坏,如500型电焊机进线用6?2,而6?
2电线安全载流量只能达到50a电流,因而不到30min接头就发热
并将设备烧坏;
⑥选用的防触电装置和电焊机容量不配套,存在安全事故隐患;
⑦有两档粗调节的交流弧焊机,两档状态的空载性能参数差别
很大,增加触电危险性。
(4)个人防护用品缺失或使用不当,造成电弧伤害、中毒或外
伤损害。
(5)高处作业防护不严,引发高空坠落伤害。
三、电渣压力焊安全事故的防范措施
针对电渣压力焊施工过程中存在的安全隐患,在焊接工作中,
为防止事故的发生,应采取相应的安全管理和安全防护措施。
(一)加强安全管理
①对入场作业工人进行三级安全教育和技术交底等安全技术技
能培训;
②操作电渣压力焊的人员必须要参加过专业技能培训、考核,
电力安全技术 | Power Safety Technology
安全技术
第 3 页
并同时取得电焊工特种操作证和安全操作证,持双证上岗;
③操作时做好监督记录,以每台电渣焊机作业为一小组,并有
一人具备监管、救护知识,多台机同时使用时应有专人监护制度。
(二)强化技术措施
①电焊机绝缘必须良好。变压器的一次绕组与二次绕组之间,
引线和引线之间,绕组及引线与外壳之间,其绝缘电阻不得小于0.5
兆欧。设置专用开关箱,箱内必须设置漏电保护装置;
②电焊机的电源线,应使用绝缘良好的橡胶线,一般不宜超过
3m,一次侧电源线不大于5m,二次线采用专用橡皮护套铜芯多股
软电缆,长度不大于30m,中间不准有接头;
③由于电焊机的把线和回线都负担很大的焊接电流,所以断面
要粗大些,并要求绝缘良好;
④电焊机外壳应有良好的保护接地或接零。但要特别注意,电
焊机二次回线端与焊件不应同进接地或接零;
⑤电渣压力焊机操作人员必须配备并按规定穿戴专用的劳动保
护用品(手套和绝缘鞋);
电力安全技术 | Power Safety Technology
安全技术
第 4 页
⑥电渣压力焊机二次侧必须加装弧焊机防触电装置(二次降压
保护装置),选购时一定要采购有国家强制性3c认证的弧焊机防触
电装置;
⑦接线必须用铜接头;
⑧电焊机安装后应经验收合格,同时有验收记录,并持牌使用;
⑨为保护操作人员及周边作业人员的眼睛,除作业人员佩戴镶
有特别滤光镜的面罩外,每个焊接现场周围设置石棉瓦或薄铁皮活
动式防光屏;
⑩在高处临边作业,应有可靠立足点,并在临边设置防护栏杆,
系好安全带。
这里填写您的公司名字
Fill In Your Business Name Here
钢筋电渣压力焊规范

焊剂的选用与使用要求
焊剂的选用:根据钢筋的材质、规格和焊接工艺要求,选择合适的焊剂型号和牌号。 焊剂的使用要求:在使用前,应检查焊剂的出厂日期、外观质量、合格证等,确保焊剂符合要求; 在使用过程中,应保持焊剂的干燥,避免受潮;焊剂使用后应妥善保管,防止混入杂质和受潮。 焊剂的配比:根据钢筋直径、焊接电流和焊剂的型号,确定合适的焊剂配比。
焊接安全培训:从事焊接作业的人员应 接受专门的安全培训,了解焊接作业的 安全要求和操作规程,并掌握必要的应 急处理技能。
钢筋电渣压力焊质量检验 与验收规范
章节副标题
质量检验方法与标准
外观检验:检查钢筋电渣压力焊 接头的外观质量,包括焊包、咬 边、飞溅等。
弯曲检验:对钢筋电渣压力焊接 头进行弯曲试验,检测其弯曲角 度和弯裂情况。
验收标准:符合 国家相关标准和 设计要求
验收记录:填写 验收表格,存档 备查
质量保证措施与改进建议
质量保证措施:加强钢 筋电渣压力焊过程的质 量控制,确保焊接质量 符合规范要求。
改进建议:针对钢筋电 渣压力焊中存在的问题, 提出相应的改进措施, 提高焊接质量和效率。
不合格品的处理与追溯
不合格品的判定:根据质量检验结果,判定不合格品的标准和处理方式 不合格品的标识:对不合格品进行标识,防止误用或混淆 不合格品的追溯:对不合格品进行追溯,查找原因和责任人 不合格品的处理:根据具体情况,采取返工、降级、报废等处理方式
焊接操作步骤
准备焊接:检查钢筋端面是否平整,如 有不平整需进行修正;准备好焊接夹具、 焊剂、焊条等工具和材料。
通电焊接:接通电源,调整电流至适 当值,启动焊接按钮,观察焊接情况, 确保焊接稳定。
安装夹具:将夹具固定在钢筋上,确 保夹具平整、稳固,然后将另一根钢 筋放置在夹具内,夹紧并固定。
电渣压力焊质量缺陷及处理措施

电渣压力焊质量缺陷及处理措施汇报人:日期:•引言•电渣压力焊质量缺陷•质量缺陷原因分析目录•处理措施•预防措施建议01引言目的探讨电渣压力焊质量缺陷及处理措施,以提高焊接质量,减少质量缺陷,确保工程安全。
背景电渣压力焊是一种广泛应用于建筑、桥梁、机械制造等领域的焊接工艺,具有高效、节能、环保等优点。
然而,在实际应用中,由于操作不当、材料质量等原因,容易出现各种质量缺陷,影响焊接质量和工程安全。
目的和背景汇报范围•本次汇报主要针对电渣压力焊质量缺陷及处理措施进行探讨,包括常见的质量缺陷、原因分析、处理措施等方面。
同时,还将介绍一些实际案例,以帮助读者更好地理解和掌握相关内容。
02电渣压力焊质量缺陷焊缝不饱满焊接过程中,由于操作不当或焊接参数不合适,导致焊缝金属没有充分填充在接头间隙中,形成焊缝不饱满。
解决方法调整焊接参数,如电流、电压、焊接速度等,确保焊缝金属充分填充在接头间隙中。
同时,检查焊条或焊丝的规格和材质是否符合要求,避免因材质问题导致焊缝不饱满。
焊接过程中,由于操作不当或焊接参数不合适,导致熔渣残留在焊缝中,形成夹渣。
原因分析调整焊接参数,如电流、电压、焊接速度等,减少熔渣的产生。
同时,采用合适的焊条或焊丝规格和材质,避免因材质问题导致熔渣的产生。
在焊接过程中,注意观察熔渣的流动情况,及时清除熔渣,避免夹渣的产生。
解决方法原因分析焊接过程中,由于操作不当或焊接参数不合适,导致焊缝金属在冷却过程中产生裂纹。
解决方法调整焊接参数,如电流、电压、焊接速度等,避免焊缝金属在冷却过程中产生裂纹。
同时,检查焊条或焊丝的规格和材质是否符合要求,避免因材质问题导致裂纹的产生。
在焊接过程中,注意观察焊缝的变化情况,及时发现并处理裂纹。
03质量缺陷原因分析焊工对电渣压力焊操作不熟练,导致焊接过程中出现缺陷。
操作不熟练在焊接过程中,焊工操作失误,如未正确放置焊条、未及时调整焊接参数等,导致焊接质量不佳。
操作失误操作不当电流过大或过小都会影响焊接质量,过大会导致焊缝烧穿,过小则会导致焊缝不饱满。
电渣压力焊技术安全交底模板

一、交底目的为确保电渣压力焊作业安全、高效进行,降低事故发生风险,特制定本安全交底。
二、交底对象所有参与电渣压力焊作业的施工人员、管理人员及监督人员。
三、交底内容1. 作业环境安全要求:(1)作业场所应保持整洁、通风良好,确保操作人员身体健康。
(2)现场应设置安全警示标志,提醒人员注意安全。
(3)作业现场应设置安全通道,确保人员疏散畅通。
2. 人员安全要求:(1)操作人员必须持有有效的焊工资格证书,熟悉电渣压力焊操作规程。
(2)操作人员应穿戴符合要求的个人防护用品,如防护眼镜、手套、工作服等。
(3)操作人员应严格遵守操作规程,不得擅自更改设备参数。
(4)操作人员应具备一定的安全意识,遇到紧急情况能迅速采取措施。
3. 设备安全要求:(1)设备应定期检查、维护,确保设备安全可靠。
(2)设备操作人员应熟悉设备性能、操作方法及注意事项。
(3)设备应配备必要的安全防护装置,如防护罩、限位装置等。
(4)设备操作过程中,严禁无关人员进入操作区域。
4. 操作步骤安全要求:(1)焊接前,检查钢筋质量,确保符合设计要求。
(2)焊接过程中,严格控制焊接参数,如电流、电压、焊接速度等。
(3)焊接过程中,注意观察焊接情况,发现异常立即停止操作。
(4)焊接完成后,检查焊接质量,确保焊接接头满足设计要求。
5. 应急处理:(1)发生火灾时,立即切断电源,使用灭火器进行灭火。
(2)发生触电事故时,立即切断电源,对触电者进行心肺复苏等急救措施。
(3)发生机械伤害事故时,立即停止操作,对受伤人员进行救治。
四、交底时间自本交底内容发布之日起,所有参与电渣压力焊作业的人员必须认真学习并严格执行。
五、交底人(签名)六、接受交底人(签名)七、注意事项1. 本交底内容为模板,具体作业过程中应根据实际情况进行调整。
2. 施工单位应定期组织安全教育培训,提高员工安全意识。
3. 作业过程中,如发现安全隐患,应立即上报并采取措施整改。
请各相关人员认真学习并严格执行本安全交底内容,确保电渣压力焊作业安全、顺利进行。
电渣压力焊施工方案

电渣压力焊施工方案1. 引言电渣压力焊,是一种常用的金属焊接方法,通过在焊接接头之间施加压力和电流,使焊接区域达到高温并熔化,然后产生金属熔融,最终形成焊缝。
本文档旨在阐述电渣压力焊施工方案,包括焊接前的准备工作、施工步骤、设备要求等内容。
2. 施工准备2.1 材料准备在进行电渣压力焊施工之前,需要准备以下材料: - 焊接件:需要焊接的两个金属工件。
- 焊条/焊丝:根据焊接材料的不同选择合适的焊条或焊丝。
- 电极:负责电流的传递,需根据焊接材料和焊接电流选择合适的电极。
2.2 设备准备在进行电渣压力焊施工之前,需要准备以下设备:- 电渣压力焊机:包括电源、控制器和焊接头等部件。
- 温度计:用于监测焊接区域的温度。
- 钳子/夹具:用于夹紧焊接件,在施加压力时保持接触。
- 手套/防护服:保护施工人员的安全。
3. 施工步骤3.1 准备工作•清理焊接件表面:使用刷子或砂纸清理接头表面的氧化层和污垢,确保焊接区域干净。
•选择合适的焊接参数:根据焊接材料和厚度,选择合适的电流和焊接时间。
3.2 连接焊条/焊丝和电极•将焊条/焊丝插入电极夹中,确保牢固连接。
•将电极插入电极夹中,确保牢固连接。
3.3 确定焊接位置和夹紧•将焊接件对准焊接位置。
•使用钳子或夹具夹紧焊接件,确保接触面紧密。
3.4 施加压力和开始焊接•打开电渣压力焊机,并设置合适的焊接参数。
•按下电渣压力焊机上的焊接按钮,开始施加压力和电流。
•监测温度,保持焊接区域在合适的温度范围内。
3.5 检查和修整焊缝•断开焊接电流和压力。
•使用刮刀、砂纸或其他工具清理焊缝表面。
•检查焊缝质量,如有缺陷,进行修整和补焊。
4. 安全注意事项•在进行电渣压力焊施工时,必须戴上合适的手套、防护服等个人防护装备,确保施工人员安全。
•注意电渣压力焊机的电源接线是否正确,防止电击或火灾等事故。
•严禁使用损坏的电极、焊条或焊丝,以免影响焊缝质量。
•施工完成后,及时关闭电渣压力焊机的电源,避免意外发生。
电渣压力焊质量缺陷及处理措施

母材表面处理不当, 存在油污、锈蚀等杂 质,影响焊接附着力 和强度。
焊剂潮湿或污染,影 响熔池的保护效果和 焊接质量。
焊接操作不当
电极位置不正确,影响电渣的形 成和熔池的填充。
焊接过程中电极提起或压下,导 致电弧不稳定或产生气孔。
焊接过程中未及时添加焊剂或添 加方式不当,影响熔池的保护效
果。
焊前预热不到位
VS
电渣压力焊利用电流通过渣池产生的 电阻热将钢筋端部熔化,然后施加压 力使钢筋焊接在一起。
质量缺陷对工程质量的影响
如果电渣压力焊质量不符合要求 ,会对工程质量产生负面影响, 例如影响结构安全性、耐久性和
稳定性。
质量缺陷可能会导致钢筋连接处 强度不足,进而在荷载作用下产 生裂缝或断裂,对结构安全性产
调整焊接参数
总结词
通过调整电渣压力焊的电流、电压、焊接时 间等参数,优化焊接过程,减少质量缺陷。
详细描述
根据焊接材料和厚度,适当调整电渣压力焊 的电流、电压和焊接时间等参数,确保焊接 过程稳定,提高焊接质量。
选用合适的焊接材料
总结词
选用符合要求、适应焊接工况的焊接材料,提高焊接接 头的质量。
详细描述
工程实例三:大型建筑钢筋焊接工程
总结词
详细描述
大型建筑钢筋焊接工程具有规模大、结构复 杂的特点,对焊接质量和安全性要求较高。 在施工过程中,常见的质量缺陷包括焊缝不 饱满、焊渣不脱落等,需要采取相应的处理 措施。
在大型建筑钢筋焊接工程中,常见的质量缺 陷包括焊缝不饱满、焊渣不脱落等。这些缺 陷会影响焊接质量和建筑的安全性。针对这 些缺陷,可以采取以下处理措施:1.确保钢 筋材料的质量和规格符合要求;2.选择合适 的焊接工艺和设备;3.加强施工现场的质量 控制和管理;4.及时处理和修复焊接缺陷。
电渣压力焊安全交底
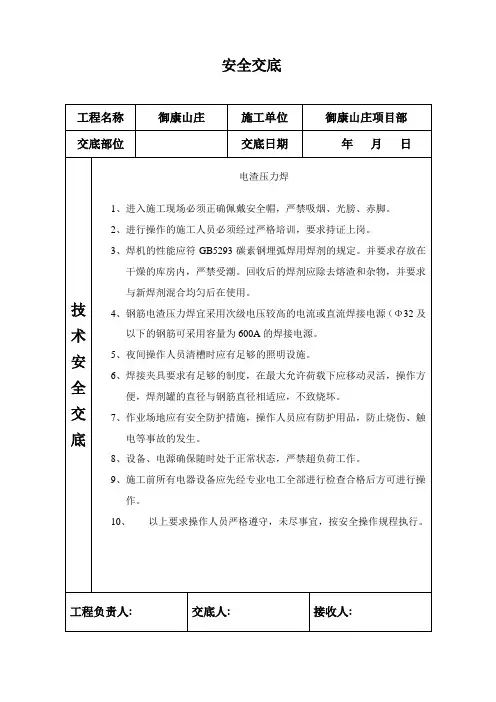
工程名称
御康山庄
施工单年月日
技术安全交底
电渣压力焊
1、进入施工现场必须正确佩戴安全帽,严禁吸烟、光膀、赤脚。
2、进行操作的施工人员必须经过严格培训,要求持证上岗。
3、焊机的性能应符GB5293碳素钢埋弧焊用焊剂的规定。并要求存放在干燥的库房内,严禁受潮。回收后的焊剂应除去熔渣和杂物,并要求与新焊剂混合均匀后在使用。
8、设备、电源确保随时处于正常状态,严禁超负荷工作。
9、施工前所有电器设备应先经专业电工全部进行检查合格后方可进行操作。
10、以上要求操作人员严格遵守,未尽事宜,按安全操作规程执行。
工程负责人:
交底人:
接收人:
4、钢筋电渣压力焊宜采用次级电压较高的电流或直流焊接电源(Φ32及以下的钢筋可采用容量为600A的焊接电源。
5、夜间操作人员清槽时应有足够的照明设施。
6、焊接夹具要求有足够的制度,在最大允许荷载下应移动灵活,操作方便,焊剂罐的直径与钢筋直径相适应,不致烧坏。
7、作业场地应有安全防护措施,操作人员应有防护用品,防止烧伤、触电等事故的发生。
电渣压力焊安全技术交底范本
电渣压力焊安全技术交底范本精品文档安全技术交底工程名称XXX职经济适用房二期8#楼施工内容柱筋连接交底项目电渣压力焊施工部位或层次交底日期一层柱交底内容:一、安全常识1、进入施工现场必须戴好安全帽,高空作业系好安全带,禁止吸烟。
2、施工现场作业人员严禁酒后上岗,疲劳作业、带病作业。
3、入施工现场必须遵守施工现场安全管理制度,严禁违章指挥,违章作业;做到三不伤害:不伤害自己,不伤害他人,不被他人伤害。
二、作业安全1、所有工人进场应做好技术、安全交底,特别要针对本工种、本工程的特点,提高安全文明施工意识。
2、电渣压力焊操作工应持证上岗,照明机械设备搭设电源由专业电工操作,其他人员不得私自搭设。
3、柱筋焊接搭设架子应牢固、安稳,安全铺设操作台的板不能用腐坏的且用蚂蝗钉钉牢,固定在架子上,不能出现探头板,在超过2米高处应系好安全带,安全带应高挂低用。
4、电焊机操作工应做好个人安全防护措施,穿好绝缘鞋,戴好绝缘手套及防护镜。
电线应架空,不能在地上乱拖拉。
5、施焊现场10m范围内,不得堆放氧气瓶,乙炔发生器,木材等易燃物,焊机应设防雨蓬及消防用品,且焊接周围和下方应采取防火措施及有人监护。
6、实行“一机一闸一箱一漏”制,箱内不得存放杂物,开关箱距所控设备水平距离不宜超过3m。
电焊机金属外壳必须有接零接地线,且电阻不大于10欧。
7、工作中不得开玩笑、打闹,作业后应清理场地,灭绝火种,切断电源,锁好闸箱,消除焊余热后,方可离去。
应做好明火作业审批申请。
8、运连接钢筋就位,工人应特别注意安全,应观前顾后,以免钢筋碰伤行人。
交底人项目负责人被交底人精品文档执行情况安全员:年月日注:本表一式3份,交底人、安全员、被交底人各一份。
安全手艺交底工程称号军队XXX职经济合用房二期8#楼施工内容柱筋连接交底项目电渣压力焊施工部位或层次交底日期二层柱交底内容:一、安全常识1、进入施工现场必须戴好安全帽,高空作业系好安全带,禁止抽烟。
电渣压力焊施工方案
****工程电渣压力焊专项施工方案****集团有限公司二0一八年四月会签表一、工程概况工程名称:****建设地点:合肥市经开区松林路与壶天路交口建设单位:合肥****房地产开发有限公司设计单位:****设计研究院有限公司监理单位:****监理有限公司勘探单位:****勘察院施工单位:****集团有限公司工程概况:我公司承建的*****工程,包括1、2、3、5~13#楼高层住宅、S1、2 #楼商业、幼儿园和地下二层人防、车库(总建筑面积243528.18平方米,其中1、11#楼住宅14554.62㎡,2#楼住宅14050.49㎡,3#楼住宅22827.62㎡,5#楼住宅12739.57㎡,6#楼住宅14523.14㎡,7#楼住宅14517.32㎡,8#楼住宅14531.82㎡,9#楼住宅14621.77㎡,10#楼住宅12739.57㎡,12#楼住宅13968.79㎡,13#楼住宅13994.27㎡,S1商业3044.68㎡,S2商业642.5㎡,幼儿园4282.4㎡,普通车库28127㎡,人防29808㎡)。
其中各楼号建筑面积:设计建筑高度等参数如表:本工程住宅采用剪力墙结构,商业、幼儿园、地库采用框架结构,1、2、6~9、11~13#楼采用CFG复合筏板基础,3、5、10#楼采用PHC静压管桩和普通地库、人防地库、商业、幼儿园基础采用天然地基,地基基础设计等级为甲级,建筑物抗震设防烈度为7度,设计使用年限为50年,建筑结构安全等级为二级,工程耐火等级为一级,屋面防水为I级,地下防水等级为Ⅱ级。
1、11#楼结构使用混凝土强度等级表2、12、13#楼结构使用混凝土强度等级表3、3#楼结构使用混凝土强度等级表4、5#楼结构使用混凝土强度等级表5、6~9#楼结构使用混凝土强度等级表6、10#楼结构使用混凝土强度等级表7、S1、S2、幼儿园楼结构使用混凝土强度等级表二、建筑特征三、电渣压力焊使用范围:用于框架柱钢筋的竖向连接,钢筋直径在16mm(含16mm)~22mm (含22mm)钢筋采用电渣压力焊,其它小于16mm或大于22mm直径的采用搭接或机械连接方式。
电渣压力焊规范
电渣压力焊规范电渣压力焊是一种常用的金属焊接方法,广泛应用于工业生产中,它能够实现快速高效的金属连接,具有焊接强度高、焊缝质量好、可靠性高等优点。
为了保证电渣压力焊的质量和安全性,在实际操作中需要遵守一系列的规范和技术要求。
下面将介绍电渣压力焊规范的主要内容。
首先,电渣压力焊操作人员必须熟悉操作手册和相关技术标准,并接受相关培训。
操作前必须检查设备的电气系统、液压系统和气动系统等是否正常运行,确保焊接设备的工作状态良好。
在焊接前,需要对所要焊接的金属材料进行检查,包括焊接接头的准备和清洁。
焊接接头表面必须清除油污、氧化物和杂质等,以确保焊接接头的质量。
焊接电流和电压的设置需要根据焊接材料和焊接接头的要求进行调整。
焊接电流和电压的过高或过低都会对焊接接头的质量产生不良影响。
焊接参数的选取需要根据焊接工艺规程进行。
在进行电渣压力焊时,需要注意焊接电流的均匀分布。
焊接电流的均匀分布有助于保证焊接接头的质量,避免焊接过程中产生太多的焊接残留物。
焊接接头的夹位和夹具的选择也是电渣压力焊中需要注意的重要环节。
夹位的设置应符合焊接规范的要求,夹具的选择应具备足够的强度和刚度,以确保焊接接头的稳定性和安全性。
焊接过程中应定期检查焊缝的质量,包括焊缝的宽度、深度、均匀性等。
焊接接头的质量应符合焊接规范的要求,未达到要求的焊接接头必须进行修复或重新焊接。
焊接完成后,还需要对焊接接头进行检验和评定。
常用的焊接接头检验方法包括目视检验、超声波检测、磁粉检测等,根据焊接规范的要求进行选择。
最后,对焊接过程中产生的废渣和焊接残渣进行处理和清理。
废渣和残渣的处理应符合环境保护的要求,确保焊接工作环境的清洁和安全。
总之,电渣压力焊规范是保证焊接质量和安全的重要措施,操作人员必须严格按照规范进行操作,确保焊接接头的质量和可靠性,并做好焊接过程中的安全措施。
只有遵守规范,才能够确保焊接工作的质量和安全。
电渣压力焊接头质量缺陷分析及预防措施
电渣压力焊接头质量缺陷分析及预防措施一、质量缺陷分析1.焊缝未熔合:焊缝未熔合是电渣压力焊接头较常见的质量缺陷之一、可能原因有:焊接电流过小,焊接速度过快,焊接时间不足,焊接压力不均匀等。
2.焊缝裂纹:焊缝裂纹是焊接头质量严重缺陷之一、裂纹常发生在焊接金属结构中,可能原因有:焊接过程中应力集中,焊缝处温度变化大,焊接变形不均匀等。
3.夹渣:夹渣是指焊缝中存在的硬质夹渣,会导致焊接头的强度下降。
夹渣可能由于焊接材料质量不过关,焊接电流过小等原因产生。
4.气孔:气孔是焊接头质量常见缺陷,对焊接性能有较大影响。
气孔的产生和气体溶解度有关,当焊接材料含气量过高,焊接过程中气体无法完全排出时,会产生气孔。
5.结合不良:结合不良是指基材和焊材之间结合力不够,会导致焊接头的强度下降。
结合不良可能与焊接材料、焊接压力不均匀等相关。
二、预防措施1.选择合适的焊接材料:焊接材料的质量对焊接头的质量有较大影响。
合格的焊接材料应具备良好的可焊性、机械性能和耐腐蚀性能。
在选择焊接材料时,应严格按照相关标准进行选材,并检验其合格证明。
2.提高操作技术:操作人员的素质和技术水平对焊接头的质量有决定性影响。
操作人员应熟悉焊接工艺要求,严格按照操作规程进行焊接操作。
在焊接过程中,应根据焊接材料的特点和实际需求,合理调节焊接参数,保证焊接质量。
3.加强设备维护:设备的性能和状态对焊接头质量有直接影响。
定期对焊接设备进行维护和检修,及时修复设备故障,确保设备正常工作。
同时,对设备的焊接压力、电流等参数进行准确调节,保证焊接质量。
4.强化质量控制:建立完善的质量控制体系,制定严格的焊接工艺规程,对焊接过程进行全程监控。
加强对焊接材料、设备、操作人员等各个环节的质量控制,确保焊接头质量。
5.加强培训和管理:加强对焊接操作人员的培训和管理,提高其技术水平和责任意识。
定期组织知识交流和培训活动,加强对质量缺陷分析及预防的学习,提高操作人员对焊接头质量缺陷的识别和解决能力。