
铸造工艺学课件
合集下载
金属工艺学 铸造成形PPT课件

变。开型不能过早。不能激冷 铸件。
在铸件表面上,全部或部分覆盖着
一层金属(或金属氧化物)与 减少砂粒间隙。适当降低金属的浇
8 粘砂
砂(或涂料)的混(化)合物
注温度。提高型砂、芯砂的耐
或一层烧结构的型砂,致使铸
火度。
件表面粗糙。
在铸件表面上,有一层金属瘤状物 严格控制型砂、芯砂性能。改善浇
9 夹砂
或片状物,在金属瘤片和铸件
金属工艺学适于做复杂外形特别是复杂内腔的毛坯对材料的适应性广铸件的大小几乎不受限制成本低原材料来源广泛价格低廉一般不需要昂贵的设备是某些塑性很差的材料如铸铁等制造其毛坯或零件的唯一成型工艺铸造成型金属工艺学工艺过程比较复杂一些工艺过程还难以控制液态成形零件内部组织的均匀性致密性一般较差液态成形零件易出现缩孔缩松气孔砂眼夹渣夹砂裂纹等缺陷产品质量不够稳定由于铸件内部晶粒粗大组织不均匀且常伴有缺陷其力学性能比同类材料的塑性成形低液态成型金属工艺学71铸造成形工艺基础711合金的流动性和充型能力液态合金的工艺性能表征为液态合金的铸造性能通常是指合金的流动性收缩性吸气性及偏析等性能合金铸造性能是选择铸造金属材料确定铸件的铸造工艺方案及进行铸件结构设计的依据金属工艺学充型能力的概念
第20页/共62页
铸件检验及铸件常见缺陷
序 缺陷名称
缺陷特征
预防措施
1
气孔
在铸件内部、表面或近于表面处,有大 小不等的光滑孔眼,形状有圆的、 长的及不规则的,有单个的,也有 聚集成片的。颜色有白色的或带一 层暗色,有时覆有一层氧化皮。
降低熔炼时流言蜚语金属的吸气量。减 少砂型在浇注过程中的发气量,改 进铸件结构,提高砂型和型芯的透 气性,使型内气体能顺利排出。
铸件检验及铸件常见缺陷
铸造工艺介绍ppt课件.ppt
胶)的池中并待乾,使以蜡制的复制品覆上一层陶瓷外膜,一直 重复步骤直到外膜足以支持铸造过程(约1/4寸到1/8寸),然后熔 解模型中的蜡,并抽离铸模。对铸模多次加以高温焙烧,增强硬 度浇入熔融物质凝固冷却后形成铸件的铸造方法。
2014-8-28
9
病原体侵入机体,消弱机体防御机能 ,破坏 机体内 环境的 相对稳 定性, 且在一 定部位 生长繁 殖,引 起不同 程度的 病理生 理过程
铸造简介
《考工记》是中国战国时期记述官营手工业各工种规范和制造工艺的文献。 这部著作记述了齐国关于手工业各个工种的设计规范和制造工艺。
《考工记》中记载了六种器物的不同含锡量,称之为“六齐”。
合金名称 钟鼎之齐 斧斤之齐 戈戬之齐 大刃之齐 削杀矢之齐 鉴燧之齐
含铜比例 5╱6 4╱5 3╱4 2╱3 3╱5 1╱2
14
病原体侵入机体,消弱机体防御机能 ,破坏 机体内 环境的 相对稳 定性, 且在一 定部位 生长繁 殖,引 起不同 程度的 病理生 理过程
浇注位置的选择原则
①铸件的重要加工面应朝下或位于侧面 ②铸件宽大平面应朝下 ③面积较大的薄壁部分应置于铸型下部或垂直 ④易形成缩孔的铸件,较厚部分置于上部或侧面 ⑤应尽量减少型芯的数量 ⑥要便于安放型芯、固定和排气
在高压作用下,使液态或半液态金属以较高的速度充填压铸 型(压铸模具)型腔,并在压力下成型和凝固而获得铸件的方法。 2.4离心铸造
离心铸造是将液体金属注入高速旋转的铸型内,使金属液在 离心力的作用下充满铸型和形成铸件的技术和方法。
2014-8-28
10
病原体侵入机体,消弱机体防御机能 ,破坏 机体内 环境的 相对稳 定性, 且在一 定部位 生长繁 殖,引 起不同 程度的 病理生 理过程
2014-8-28
9
病原体侵入机体,消弱机体防御机能 ,破坏 机体内 环境的 相对稳 定性, 且在一 定部位 生长繁 殖,引 起不同 程度的 病理生 理过程
铸造简介
《考工记》是中国战国时期记述官营手工业各工种规范和制造工艺的文献。 这部著作记述了齐国关于手工业各个工种的设计规范和制造工艺。
《考工记》中记载了六种器物的不同含锡量,称之为“六齐”。
合金名称 钟鼎之齐 斧斤之齐 戈戬之齐 大刃之齐 削杀矢之齐 鉴燧之齐
含铜比例 5╱6 4╱5 3╱4 2╱3 3╱5 1╱2
14
病原体侵入机体,消弱机体防御机能 ,破坏 机体内 环境的 相对稳 定性, 且在一 定部位 生长繁 殖,引 起不同 程度的 病理生 理过程
浇注位置的选择原则
①铸件的重要加工面应朝下或位于侧面 ②铸件宽大平面应朝下 ③面积较大的薄壁部分应置于铸型下部或垂直 ④易形成缩孔的铸件,较厚部分置于上部或侧面 ⑤应尽量减少型芯的数量 ⑥要便于安放型芯、固定和排气
在高压作用下,使液态或半液态金属以较高的速度充填压铸 型(压铸模具)型腔,并在压力下成型和凝固而获得铸件的方法。 2.4离心铸造
离心铸造是将液体金属注入高速旋转的铸型内,使金属液在 离心力的作用下充满铸型和形成铸件的技术和方法。
2014-8-28
10
病原体侵入机体,消弱机体防御机能 ,破坏 机体内 环境的 相对稳 定性, 且在一 定部位 生长繁 殖,引 起不同 程度的 病理生 理过程
熔模铸造工艺PPT课件

B、劣势
铸件尺寸不能太大:铸件重量最大可做到1000Kg, 超出重量铸件难度较大; 工艺过程复杂,生产周期长:影响铸件质量因素太 多,工序质量控制难度增大; 铸件冷却速度较慢:导致铸件晶粒粗大,碳钢件易 脱碳。
篮球比赛是根据运动队在规定的比赛 时间里 得分多 少来决 定胜负 的,因 此,篮 球比赛 的计时 计分系 统是一 种得分 类型的 系统
四、熔模铸造应用范围
从产品类别来看,熔模精密铸件主要分为两大 类:军工、航空类产品与商品类产品。前者质量 要求高,后者质量不如前者。随着冷战时代的结 束,各国军工产品大幅度减少,但民航、大型电 站及工业涡轮发动机的发展,使得军工、航空类 产品所占比例变化不大。现在熔模铸造除用于航 空、军工部门外,几乎应用于所有工业部门,如 电子、石油、化工、能源、交通运输、轻功、纺 织、制药、医疗器械等领域。
检验方法
化学分析 光谱分析
拉伸试验 硬度测试 冲击试验 疲劳试验
放大镜或低倍显微镜 工业CT
光学显微镜 电子显微镜
篮球比赛是根据运动队在规定的比赛 时间里 得分多 少来决 定胜负 的,因 此,篮 球比赛 的计时 计分系 统是一 种得分 类型的 系统
C、其它要求
检验内容
检验项目
物理化学性能或 特殊要求
抛丸清理 喷砂清理 化学清砂 电化学清砂 风动磨头磨光
风动异形旋转锉切 削
篮球比赛是根据运动队在规定的比赛 时间里 得分多 少来决 定胜负 的,因 此,篮 球比赛 的计时 计分系 统是一 种得分 类型的 系统
3.3.9、铸件热处理
A、铸钢件热处理
工艺 退火 正火 淬火 回火 固溶处理
规范 Ac3+20-30℃,炉冷 Ac3+30-50℃,空冷 Ac3+20-30℃,快冷(水、油) Ac1以下,空冷或炉冷 Ac3以上较高温度,快冷
铸件尺寸不能太大:铸件重量最大可做到1000Kg, 超出重量铸件难度较大; 工艺过程复杂,生产周期长:影响铸件质量因素太 多,工序质量控制难度增大; 铸件冷却速度较慢:导致铸件晶粒粗大,碳钢件易 脱碳。
篮球比赛是根据运动队在规定的比赛 时间里 得分多 少来决 定胜负 的,因 此,篮 球比赛 的计时 计分系 统是一 种得分 类型的 系统
四、熔模铸造应用范围
从产品类别来看,熔模精密铸件主要分为两大 类:军工、航空类产品与商品类产品。前者质量 要求高,后者质量不如前者。随着冷战时代的结 束,各国军工产品大幅度减少,但民航、大型电 站及工业涡轮发动机的发展,使得军工、航空类 产品所占比例变化不大。现在熔模铸造除用于航 空、军工部门外,几乎应用于所有工业部门,如 电子、石油、化工、能源、交通运输、轻功、纺 织、制药、医疗器械等领域。
检验方法
化学分析 光谱分析
拉伸试验 硬度测试 冲击试验 疲劳试验
放大镜或低倍显微镜 工业CT
光学显微镜 电子显微镜
篮球比赛是根据运动队在规定的比赛 时间里 得分多 少来决 定胜负 的,因 此,篮 球比赛 的计时 计分系 统是一 种得分 类型的 系统
C、其它要求
检验内容
检验项目
物理化学性能或 特殊要求
抛丸清理 喷砂清理 化学清砂 电化学清砂 风动磨头磨光
风动异形旋转锉切 削
篮球比赛是根据运动队在规定的比赛 时间里 得分多 少来决 定胜负 的,因 此,篮 球比赛 的计时 计分系 统是一 种得分 类型的 系统
3.3.9、铸件热处理
A、铸钢件热处理
工艺 退火 正火 淬火 回火 固溶处理
规范 Ac3+20-30℃,炉冷 Ac3+30-50℃,空冷 Ac3+20-30℃,快冷(水、油) Ac1以下,空冷或炉冷 Ac3以上较高温度,快冷
砂型铸造工艺过程课件

浇注温度
浇口设计
控制浇注温度在合适的范围内,避免 过高或过低的浇注温度引起的铸造缺 陷。
优化浇口设计,控制金属液的流动方 向和速度,提高铸件质量。
浇注速度
合理调整浇注速度,确保金属液能够 平稳、均匀地填充模具,减少气孔、 夹渣等缺陷。
凝固过程控制
冷却速度
控制铸件的冷却速度,以获得理 想的结晶组织和机械性能。
铸件检验
对铸件进行质量检验,检查铸件是否存在缺 陷或问题。
清理
对铸件表面进行清理,去除多余的残留物和 杂质。
铸件处理
根据需要进行铸件的热处理、机械加工等处 理,提高铸件性能和精度。
03 砂型铸造材料选择
铸铁
灰铸铁
具有良好的铸造性能和切削加工 性能,广泛应用于汽车、拖拉机 、机床等机械制造业。
球墨铸铁
补缩措施
采取有效的补缩措施,防止铸件产 生缩孔、缩松等缺陷。
热处理
根据铸件的材料和性能要求,进行 适当的热处理,提高铸件的综合性 能。
05 砂型铸造的未来发展
新材料的应用
新型耐热材料
提高模具和铸件的热稳定性,减 少铸造过程中的热裂和变形。
高性能复合材料
增强铸件的结构强度和耐磨性, 提高产品的使用寿命。
具有较高的强度和塑性,常用于 制造受力较大的零件,如汽车发 动机缸体、缸盖等。
铸钢
碳素铸钢
具有良好的韧性和塑性,主要用于制 造承受冲击和摩擦的零件,如齿轮、 轴承等。
不锈铸钢
具有较好的耐腐蚀性能,常用于制造 化工设备、医疗器械等。
铝合金
• 铸造铝合金:质量轻、耐腐蚀,具有良好的导热性能和导 电性能,广泛应用于航空、航天、汽车、船舶等领域。
1 2
《铸造工艺图绘制》课件
培训和教育
通过学习铸造工艺图,学生可以更好地理解铸造工 艺和相关知识。
总结
通过本课件,我们学习了铸造工艺图的绘制步骤和重要性,以及其在实际应用中的意义和优势。
参考资料
• 铸造工艺设计手册 • 工程制图基础教程
绘制铸造工艺图
在铸造工艺图上标注铸 件各个部位和规格,并 说明铸造过程中的加工 和处理方法。
铸造工艺图的应用和意义
工艺优化
通过绘制铸造工艺图,可以优化生产工艺,提高生 产效率和产品质量。
技术交流
铸造工艺图是不同工作人员之间交流和合作的重要 工具。
生产指导
工人可以根据铸造工艺图进行生产操作,确保生产 过程标准化和规范化。
选择绘图方法
可以使用手工绘图、CAD绘图或三维建模软 件进行绘图。
铸造工艺图绘制详解
确定铸件几何 形状与尺寸
通过分析铸件的外形和 结构,确定铸件的类型、 尺寸和形状。
分析材料性质 与铸造工艺
根据铸件的材料特性, 选择合适的铸造工艺, 以确保最佳的铸造效果。
选择绘图方法
可以使用手工绘图、 CAD绘图或三维建模软 件来绘制铸造工艺图。
绘制工艺图可以帮助工人更好地理解任务,提高生产效率和质量。
铸造工艺图的绘制步骤
1
分析材料性质与铸造工艺
2
根据铸件材料的特点,选择合适的铸造工艺。
3
绘制铸造工艺图
4
标注铸件各个部位和规格,以及铸型和浇注 系统的构造和尺寸。
确定铸件几何形状与尺寸
通过分析外形尺寸和结构形式,确定铸件的 具体几何形状和尺寸。
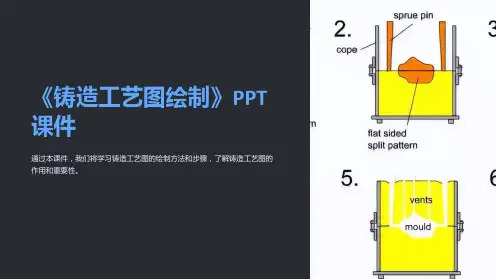
《铸造工艺图绘制》PPT 课件
通过本课件,我们将学习铸造工艺图的绘制方法和步骤,了解铸造工艺图的 作用和重要性。
通过学习铸造工艺图,学生可以更好地理解铸造工 艺和相关知识。
总结
通过本课件,我们学习了铸造工艺图的绘制步骤和重要性,以及其在实际应用中的意义和优势。
参考资料
• 铸造工艺设计手册 • 工程制图基础教程
绘制铸造工艺图
在铸造工艺图上标注铸 件各个部位和规格,并 说明铸造过程中的加工 和处理方法。
铸造工艺图的应用和意义
工艺优化
通过绘制铸造工艺图,可以优化生产工艺,提高生 产效率和产品质量。
技术交流
铸造工艺图是不同工作人员之间交流和合作的重要 工具。
生产指导
工人可以根据铸造工艺图进行生产操作,确保生产 过程标准化和规范化。
选择绘图方法
可以使用手工绘图、CAD绘图或三维建模软 件进行绘图。
铸造工艺图绘制详解
确定铸件几何 形状与尺寸
通过分析铸件的外形和 结构,确定铸件的类型、 尺寸和形状。
分析材料性质 与铸造工艺
根据铸件的材料特性, 选择合适的铸造工艺, 以确保最佳的铸造效果。
选择绘图方法
可以使用手工绘图、 CAD绘图或三维建模软 件来绘制铸造工艺图。
绘制工艺图可以帮助工人更好地理解任务,提高生产效率和质量。
铸造工艺图的绘制步骤
1
分析材料性质与铸造工艺
2
根据铸件材料的特点,选择合适的铸造工艺。
3
绘制铸造工艺图
4
标注铸件各个部位和规格,以及铸型和浇注 系统的构造和尺寸。
确定铸件几何形状与尺寸
通过分析外形尺寸和结构形式,确定铸件的 具体几何形状和尺寸。
《铸造工艺图绘制》PPT 课件
通过本课件,我们将学习铸造工艺图的绘制方法和步骤,了解铸造工艺图的 作用和重要性。
金属工艺学课件:铸造 -

鑄造
2.1 合金的鑄造性能
一、鑄造生產的特點 優點:可鑄出結構形狀複雜的鑄件;適應性
廣;成本低。
缺點:鑄件組織性能差;生產工序多,品 質不穩定,廢品率高;工作條件差,勞動強 度高。
冶炼 铸造
铸锭
热锻 冷轧
铸件
板、棒、 型材、管材
锻件
焊接
机加工
冷轧 热拔 冷冲
零件
机加工
鑄造非常重要,在一般的機械設備中, 鑄件占機器總量的45%-90%,而鑄件的 成本僅占機器總量的20%-25%。
2、鑄鋼
a 熔點高,易產生粘砂:型砂具有較高的耐火性、透氣性和 強度。
b 流動性比鑄鐵差,應採用幹砂型,增大澆注系統截面積, 保證足夠的澆注溫度等提高充型能力。 c 收縮性大,要設置較多、尺寸較大的冒口,採用順序凝固 原則防止縮孔、縮松的產生。(見左下圖)。
對壁厚均勻的薄壁 鑄鋼件,可採用同 時凝固原則和多通 道的內澆口(見右下 圖),使鋼 液能儘快 而均勻地填充砂型。
2、中間凝固 金屬的結晶溫度範圍較窄。或結晶溫度範圍雖
寬,但鑄件截面溫度梯度大。鑄件截面上的凝固區域寬度介 於逐層凝固與體積凝出之間,稱為“中間凝固”方法。
3、體積凝固 當合金的結晶溫度範圍很寬,或因鑄件截面溫
度梯度很小,鑄件凝固的某段時間內,其液固共存的凝固區 域很寬,甚至貫穿整個鑄件截面,這種凝固方式稱為“體積 凝固”。
3、鑄造有色金屬
常用的有鋁合金和銅合金,大都流動性好、收縮性 大、易吸氣和氧化。熔點低,易被污染和燒損。因而 應在坩堝爐內進行熔化。
2.3 砂型鑄造
型(芯)砂通常由石英砂、粘土(或其他粘 結材料)和水按一定的比例混制而成的。型 (芯)砂要具有“一強三性” ,即一定的強 度、透氣性、耐火性和退讓性。
2.1 合金的鑄造性能
一、鑄造生產的特點 優點:可鑄出結構形狀複雜的鑄件;適應性
廣;成本低。
缺點:鑄件組織性能差;生產工序多,品 質不穩定,廢品率高;工作條件差,勞動強 度高。
冶炼 铸造
铸锭
热锻 冷轧
铸件
板、棒、 型材、管材
锻件
焊接
机加工
冷轧 热拔 冷冲
零件
机加工
鑄造非常重要,在一般的機械設備中, 鑄件占機器總量的45%-90%,而鑄件的 成本僅占機器總量的20%-25%。
2、鑄鋼
a 熔點高,易產生粘砂:型砂具有較高的耐火性、透氣性和 強度。
b 流動性比鑄鐵差,應採用幹砂型,增大澆注系統截面積, 保證足夠的澆注溫度等提高充型能力。 c 收縮性大,要設置較多、尺寸較大的冒口,採用順序凝固 原則防止縮孔、縮松的產生。(見左下圖)。
對壁厚均勻的薄壁 鑄鋼件,可採用同 時凝固原則和多通 道的內澆口(見右下 圖),使鋼 液能儘快 而均勻地填充砂型。
2、中間凝固 金屬的結晶溫度範圍較窄。或結晶溫度範圍雖
寬,但鑄件截面溫度梯度大。鑄件截面上的凝固區域寬度介 於逐層凝固與體積凝出之間,稱為“中間凝固”方法。
3、體積凝固 當合金的結晶溫度範圍很寬,或因鑄件截面溫
度梯度很小,鑄件凝固的某段時間內,其液固共存的凝固區 域很寬,甚至貫穿整個鑄件截面,這種凝固方式稱為“體積 凝固”。
3、鑄造有色金屬
常用的有鋁合金和銅合金,大都流動性好、收縮性 大、易吸氣和氧化。熔點低,易被污染和燒損。因而 應在坩堝爐內進行熔化。
2.3 砂型鑄造
型(芯)砂通常由石英砂、粘土(或其他粘 結材料)和水按一定的比例混制而成的。型 (芯)砂要具有“一強三性” ,即一定的強 度、透氣性、耐火性和退讓性。