
基于SINUMERIK 840D的数控机床控制系统设计
基于SINUMERIK 840D 的数控机床控制系统设计术
口郝越邦 口焦亮 口化春雷 口刘春时
沈阳机床(集团)有限责任公司 沈阳 110142
摘 要:介绍了利用西门子公司的数控系统SINUMERIK 840D对数控机床的电气控制部分进行设计.并由该系统 最终实现整套数控系统的运动控制、插补运算、故障报警、执行加工程序等功能。
关键词:数控机床SINUMERIK 840D数控系统设计
中图分类号:TG659 文献标识码:A 文章编号:1000—4998(2011)06—0006—03
1 数控机床主要功能介绍
由沈阳机床集团承担的国家“高档数控机床与基 础制造装备”重大科技专项课题——五轴联动精密卧
式加工中心.主要用于加工各种钻孔、扩孔以及其它各
种孔系、孔距要求较精确的零件,该机床可采用数控编
程操作.也可采用手动操作.能进行外圆、端面以及内
孔等加工,其主轴具有速度高和扭矩大的特点。机床
数控系统采用西门子SINUMER1K 840D.进给轴由交 流伺服电机驱动 分别由8个交流电动机驱动;主轴采
用3挡变速,速度范围大并且刚性好。
2 SINUMERIK 840D介绍
2.1 SINUMERIK 840D系统描述 SINUMERIK 840D是模块化系统.可以通过不同
的模块组合满足不同的要求。
国家重大科技专项(编号:2009ZX04001—025) 收稿习期:2010年l2月
正常工作。 5)X轴的龙门轴设置为GANTRY轴时,
置如下参数: SINUMERIK 840D的核心部分是一个高度集成的
多处理器模块 包括:NC CPU、集成SIMATIC S7 PLC
CPU和通信处理器、带有操作单元及编程器接口、
ET200 I/o接口、PR0FJBUS接口及数字驱动总线到
SIM0DRIVE 611的接口。该系统适用于复杂的加工中 心控制系统.它可以随意组合并具有较高的组态灵活
性。
2.2 SINUMERIK 840D技术规格 控制类型:采用32位微处理器,车、钻、铣、磨、
CNC连续轨迹控制以及内部集成式PLC控制。
控制结构:50 nlln宽的控制模块和多种智能操作
面板,可以满足不同层次的需求。
PLC编程:内装SIMATIC S7 CPU,程序和数据存 储器可扩展到288 kB,STEP7语言、I/O模块可扩展到
2 048个数字输入/输出点.用于PLC定位轴的定位或
步进电机以及¥7-HICRAPH的编程。
操作部件:带15”T丌’液晶真彩显示器的超薄操作
面板0P 0l5A。带16个用户定义键的机床控制面板
需要设 4结论
MD19310第0位激活龙门轴功能选项。
MD37 l 0O GANTRY—AXIS TYPE。
MD37 1 l 0 GANTRY—P0S—T0LWARNING。 MD37 1 20 GANTRY—P0SJ0I ERR0R。
MD37 l 30 GANTRY—P0SToL_REF。 MD37 140 GANTRY—BREAK—UP。 6)X轴及】,轴的同步轴设置。如图1所示, 和
、 3和 4、l,l和l,2均需要两两之间配置为同步轴,
需设置参数如下:
MD37250 MS—ASSIGN MASTER—T0RQUE_CTR。 MD37252 MS_ASSIGN_MASTER_SPEED_CMD。
2011/6 对直线电机在数控机床上的应用进行了简介。通 过直线电机的计算选择、直线电机及其相关附件的安
装说明、西门子840D系统中的直线电机调试等内容. 对直线电机的使用及注意事项加以了总结。为直线电 机在数控机床上的应用提供了一条捷径。
参考文献
f 1] SIMODRIVE Drives Peak Load Motors of the 1 FN3 Product
Family Configuration Manual[Z].Siemens,Germany,2008.
[2]Clamping and Braking Elements for Linear Guides[Z].Ger-
many,Zimmer GMBH,2008.
(编辑 小 前)
机械制造49卷第562期 MCP483C,机床控制面板带30个用户定义键和按钮开 关以及MMC 103带硬盘的标准PC,硬件配置:INTEL
PENTIUM处理器、16~32MB RAM、MSWIN95或 WINDOWS NT操作环境、用户可定义的操作画面、两
个通用的RS232C接口(V24)、键盘接口、MPI、用户定
义键的MPI接口模块、打印机并行口、磁盘驱动器接
及PCI/ISA适配器。
3设备选型
3.1 HMI显示设备选型 分辨率640x480,LCD背光灯,彩色平面屏幕(15
TFT),通过PCU供电的5V、5.2V、12VDC电源接口(功
率16W)可用于PCU20、PCU50、PCU70等计算机单
兀。 3.2 PCU设备选型 系统软件版本V6.0,WINXP操作系统,512M内
存.直流24V供电,两个串口,一个打印口,PS2接口可
用于外接鼠标键盘,USB接口,ID 接口和软驱接口,
以太网接口。高性能vGA接口以及用于连接NCU和
MCP的MPI接口。
3.3伺服系统选型 伺服系统用于驱动主轴电机和8台进给电机,伺
服系统需配置电源模块(NE)(该模块中还配置进线电
抗器、浪涌吸收器以及冷却风机)、主控制模块(Ncu)、 主轴驱动模块(MSD)以及进给驱动模块(FDD)。其中
MSD、FDD的驱动电源为直流母排供电,该电源统一
来自电源模块,NCU、MSD、FDD的控制电源来自电源
模块上面的扁平电缆。各个模块之间使用通信扁平电
缆连接.用以实现信号传递(注意通信电缆终端要连接
终端模块)。可根据进给轴的多少来选择FDD的数量,
本系统中配置MSD模块用以实现主轴的控制,FDD
模块用以实现各进给轴的控制。
3.4 PLC系统选型
PLC的CPU内置于NCU中.所以只需要配置
PLC扩展机架便可。本系统中共配置5个机架,机架上 面插有DI模块(每个模块为4点输入模块)和D0模
块(每个模块为4点输出模块),其中两块模块输出外
接中间继电器,机架配置电源模块一个(电源模块为
IOA直流输出、直流24V供电)。机架上面配置通信接
口模块.用来和NCU通信。整个系统的PLC配置如图
机械制造49卷第562期 l所不。
3.5 电机型号选型 单套交流伺服电机有9个,一个主轴电机以及8
个进给电机。其中主轴电机选择37 kW,额定转速为 1 500 r/min。8个进给电机分别选择:2个11.6 kW,额
定转速为3 000 r/rain;1个22 kW,额定转速为3 000
r/min;2个9.7 kW,额定转速为3 000 r/min;2个l1.5
kW,额定转速为2 000 r/min;1个8.0 kW,额定转速为
2 000 r/rain 选择电机时还要注意现场的安装位置,要
考虑到以下几点:主轴电机的安装底板、连接套(必要
时要进行非标加工安装底板)、进给电机的过桥板问 题、进给电机编码器及编码器电缆以及主轴速度匹配。
除主轴内部编码器外,又另外增加了一个外置编码器,
以提高系统的加工精度。 3.6控制柜及操作台选型 控制柜选用施奈德产品,控制柜尺寸为2 200(H)
X1 200(w)x600(D)(单位:him)的两个并柜,左右开
门,柜之间安装侧板。操作台为非标产品,操作箱尺寸
为600(w)x400(D)x600(H)(单位:lTlm),前面安装
oP015A、机床控制面板、手轮以及开关按钮等,操作箱
侧壁安装空调设备。 3.7 空调设备选型 控制柜上面安装一台门式空调机.空渊机功率为
2 900 W。 3.8选择开关、按钮指示灯选型 操作台、刀库修调盒以及主轴按钮盒上面的选择
开关及按钮指示灯设备主要选用施奈德公司的。指示
灯灯泡选用高亮度指示灯.带灯按钮颜色根据现场习
惯来选用,故障选择红颜色按钮,操作选择黄颜色按
钮,工作方式、运行状态选择绿颜色按钮。急停按钮安
装3个:一个安装在机床控制面板上面,一个安装在刀
库修调盒上面,最后一个安装在主轴按钮盒上面。
3.9低压设备选型 PLC输出信号除指示灯之外,其余均接0MRON
中间继电器。继电器选择24V节点输出,输出电流为 5A。急停系统中需有安全继电器,电机需安装温度继
电器,主接触器需配辅助节点,主空气开关需配辅助节
点。热继电器、继电器以及接触器选型以ABI3为主。所
涉及控制的电机有:风扇电机、润滑电机、液压电机、油
压电机以及冷却电机等。
经过以上的设备选型以及按照数控系统改造标
准,设计出数控及基础自动化系统配嚣图(见图2)。
4系统功能实现
4.1 PCU50 PCU50是一个基于WIND0WS的软件系统。在此
2011/6 基础上可以完成数控系统的设置、组态和操作,并且可
以在此基础上编制加工程序,优化整个系统功能,用户
编制的数控加工程序存放在PCU上面。 4.2机床控制面板 机床控制面板用来进行机床的相关操作。操作方
式有点动、MDA、自动等方式,主要应用于系统的主轴
控制和进给控制功能。
4.3 ET200 PLC ET200 PLC用以实现机床的辅助控制功能,包括
系统供配电、外部位置检测以及辑逻连锁等。ET200
PLC具有体积小、组态灵活、控制可靠和操作简便等优
点。 4.4 61lD伺朋L系统 61lD伺服系统是西门子全数字交流伺服马达控
制系统。它由电源模块、功率模块、控制模块和速度反
馈编码器构成。611D伺服系统是一个可以在MMC103
软件系统中实现控制优化的数字伺服运动控制系统。
其可以用来实现高精度的位置和速度控制(定位精度
可以达到l m)。
4.5 1FT6和lPH7伺耶 电机 1FT6电机是西门子生产的专门用于伺服运动的
交流电机。该电机转矩大、体积小,控制灵活,是一种高
精度的机床进给伺服电机。
2011/6 1PH7电机是西门子生产的专门用于主轴运动的
交流电机,它智能性好,故障率低,制动灵活,而且其内
装编码器可以实现与SINUMERIK 840D系统的通信。
I兀16进给伺服电机和1PH7主轴电机内装位置反
馈编码器和速度反馈编码器,配有专用编码器连接电 缆,这样方便了和伺服控制卡及电机之间的连接,并且
连接可靠,减少了施工维护时间。
5 结束语
精密卧式加工中心电气控制系统通过利用
SINUMERIK 840D进行电气设计后.已经达到以下验 收标准: (1)保iiE了客户所要求的各种功能;
(2)增加了系统的可靠性,减少了故障时间;
(3)提高了系统易维护性,降低了维护强度;
(4)备件统一,降低了备件采购费用;
(5)系统满足了可扩展性和易操作性的要求;
(6)技术资料和图纸齐全。
参考文献
[1]杨光,朱震忠.深入浅出西门子S7—300PLC[M].北京:北 京航天航空大学出版社,2oo4.
△
(编辑 禾 禾)
机械制造49卷第562期
基于FB4实现SINUMERIK 840D双通道NC程序的自动选择
基于FB4实现SINUMERIK 840D双通道NC程序的自动选择
陈先锋
【摘 要】在数控加工过程中,尤其是多通道、多种零件程序协调的自动加工,往往要求自动选择各个通道的加工程序,这样能够减少人为干涉,从而降低加工中出错的概率。介绍了在SINUMEIRIK 840D数控系统中如何通过FB4基本PLC实现双通道零件程序的自动选择。%In the CNC machining process, especially in
the multi-channel and multi-part program coordinating automatic
processing, often require the processing of each channel automatically
selected the NC program. That can reduce the human intervention,
thereby reducing the probability of faults in machine processing. The
method to achieve the NC program auto-selection through FB4 in the
SINUMEIRIK 840D CNC system is described.
【期刊名称】《上海第二工业大学学报》
【年(卷),期】2012(029)001
【总页数】4页(P28-31)
【关键词】SINUMEIRIK;840D;双通道:程序自动选择
【作 者】陈先锋
【作者单位】上海第二工业大学机电学院,上海201209
【正文语种】中 文 【中图分类】TP273
国内很多机床制造商在机床设计的过程中,很少把机床的加工现场和加工操作人员考虑进去,同时也没有将系统功能完全地应用到机床上面,以简化机床操作、降低故障率。在这方面,国外进口的很多机床就考虑得比较周全,在机床设计方面也比较合理。比如在数控加工过程中,由于现场的操作人员高强度的频繁作业,有可能偶尔精力不集中,进而引发不当的操作。因此,操作人员过多地干涉整个加工过程往往会导致加工过程的中断,降低加工效率。严重的时候还有可能引起误操作,导致加工工件报废,或者机床、刀具损坏。所以对于数控加工过程要考虑到如何尽可能地降低操作人员的人为干涉,从而减少由于人为操作失误而导致的故障或事故。尤其是一些关键的操作功能,如果机床制造商能够考虑到现场的各种因素,把这种操作功能从操作人员手中解放出来,做成机床自动功能,如此一来既能够简化操作,也能进一步提高机床加工的安全性能。
SINUMERIK 840D 系统在数控花键轴磨床的应用
2007年第1期(总第169期)
SINUMERIK 840D系统在数控花键轴磨床的应用
李永华
上海理工大学机械工程学院(200093)
摘要 简要阐述了西门子SINUMERIK 840D数控系统在数控花键轴磨床上的应用,其中主要阐述了机床工作
原理、系统的硬件配置、各种功能的运用以及OEM在机床上的运用。
关键词 SINUMERIK 840D数控系统 花键轴磨床 功能应用
数控花键轴磨床(见图1)是我公司2002年开
发的具有国内一流水平的数控专用磨床,该机床适
用于汽车,拖拉机,航空,军工机械制造及工具制
造等行业。该机床可以磨削普通花键以及渐开线、
圆弧线、三角形等具有特殊复杂曲面形状的特种花
键,还可以磨削直齿形的齿轮。该机床采用数控成
形砂轮磨削,数控二轴联动修整成形砂轮并可实现
自动修整补偿。
图1数控花键轴磨床
1机床的数控系统配置
数控系统采用SINUMERIK 840D系统…,操作
面板为OP010,10.4”TFT彩色显示器。SINUMERIK
PCU50 566MHZ,128MB RAM,操作系统为
WINDOWS NT WOKSTATION V4.0, 3.5”软驱,
RS232标准通讯接口,标准的鼠标,键盘,网络,
USB接口。NCU为573.0系统。PLC采用S7.300
输入/输出模块,2个32点输入,2个32点输出模
块和一个模拟输入输出模块,驱动系统采用
SIEMENS 611D数字伺服驱动系统,伺服电机全部
采用1FT6系列交流伺服电机,其中 轴、】,轴、z
轴、 轴配有HEIDENHAIN的绝对编码器的直线
光栅尺,C轴配有HEIDENHAIN的绝对编码器的 圆光栅,所有何服电机均采用全闭环控制。
2机床的主要创新点和关键技术
1)机床采用SINUMERIK 840D五轴二联动
CNC系统,控制工作台、拖板磨头和工件的分度;
二轴数控修整器的进给;进行机床自动修整、修整
SINUMERIK840D数控系统软件及数据结构浅析
机床电器2007.5 研究・开发——SINuMERIK 840D数控系统软件及数据结构浅析
SINUMERIK 840 D数控系统软件及数据结构浅析
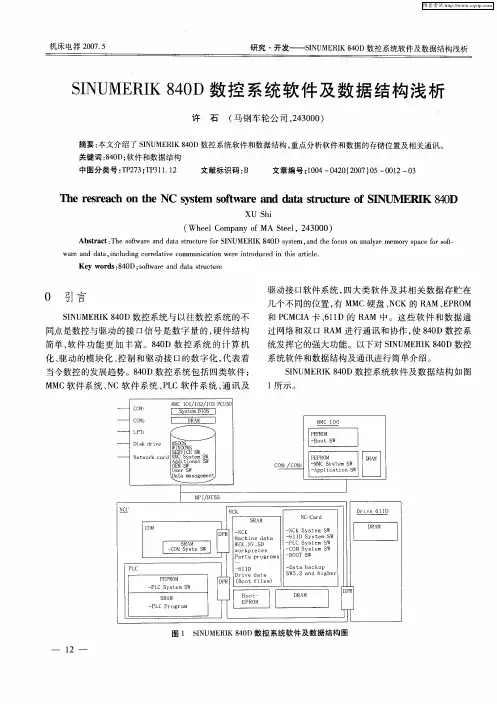
许石(马钢车轮公司,243000) 摘要:本文介绍了SINUMERIK 840D数控系统软件和数据结构,重点分析软件和数据的存储位置及相关通讯。 关键词:840D;软件和数据结构 中图分类号:TP273;TP311.12 文献标识码:B 文章编号:1004—0420(2007)05—0012—03 The resreach on the NC system software and data structure of SINUMERIK NOD XU Shi (Wheel Company of MA Steel,243000) Abstract:The software and data structure for SINUMERIK 840D system,and the focus OD analyze memory space for soft— ware and data,including correlative communication were introduced in this article. Key words:840D;software and data structure 0 引言 SINUMERIK 840D数控系统与以往数控系统的不 同点是数控与驱动的接口信号是数字量的,硬件结构 简单,软件功能更加丰富。840D数控系统的计算机 化、驱动的模块化、控制和驱动接口的数字化,代表着 当今数控的发展趋势。840D数控系统包括四类软件: MMC软件系统、NC软件系统、PLC软件系统、通讯及
一12一 驱动接口软件系统,四大类软件及其相关数据存贮在 几个不同的位置,有MMC硬盘、NCK的RAM、EPROM 和PCMCIA卡、611D的RAM中。这些软件和数据通 过网络和双口RAM进行通讯和协作,使840D数控系 统发挥它的强大功能。以下对SINUMERIK 840D数控 系统软件和数据结构及通讯进行简单介绍。 SINUMERIK 840D数控系统软件及数据结构如图 1所示
西门子840D系统的组成
西门子840D系统的组成
SINUMERIK840D是由数控及驱动单元(CCU或NCU),
MMC,PLC模块三部分组成,由于在集成系统时,总是将
SIMODRIVE611D驱动和数控单元(CCU或NCU)并排放在一起,并用设备总线互相连接,
因此在说明时将二者划归一处。
●人机界面
人机交换界面负责NC数据的输入和显示,它由MMC和OP组成:
MMC(Man Machine Communication)
包括:OP(Operation panel)单元,
MMC,MCP(Machine Control Panel)三部分。
MMC实际上就是一台计算机,有自己独立的CPU,还可以带硬盘,带软驱;OP单元正是这
台计算机的显示器,而西门子MMC的控制软件也在这台计算机中。
1.MMC
我们最常用的MMC有两种:
MMCC100.2和MMC103,其中MMC100.2的CPU为486,不能带硬盘;
而MMC103的CPU为奔腾,
可以带硬盘,一般的,用户为SINUMERIK810D配MMC100.2,而为SINUMERIK840D配MMC103.
PCU(PC UNIT)是专门为配合西门子最新的操作面板OP10、OP10S、OP10C、OP12、OP15
等而开发的MMC模块,目前有三种PCU模块——PCU20、PCU50、PCU70, PCU20对应于
MMC100.2,不带硬盘,但可以带软驱;PCU50、PCU70对应于MMC103,可以带硬盘,与MMC
不同的是:PCU50的软件是基于WINDOWS NT的。PCU的软件被称作HMI,HMI有分为两种:
嵌入式HMI和高级HMI。一般标准供货时,PCU20装载的是嵌入式 HMI,而PCU50和PCU70
则装载高级HMI.
2.OP
OP单元一般包括一个10.4〞TFT显示屏和一个NC键盘。根据用户不同的要求,西门子为用
户选配不同的OP单元,如:OP030,OP031,OP032,OP032S等,其中OP031最为常用。
SINUMERIK 840D系统精华部分-推荐下载
SINUMERIK 840D系统精华部分(2008-12-30 13:04:04)
转载
标签:
sinumerik
杂谈分类: shukong
西门子810D/840D编程(镗铣类)
第一节 西门子系统编程基础
一、数控系统的功能
编程语言符合DIN66025标准
1、 准备功能代码(G代码)
准备功能代码是地址字母G后加数字表示。(见下表:略)
G代码按功能分为若干组。G代码有两种模态:模态式G代码和非模态式G代码。
模态式G代码具有延续性,在后续程序块中,只要同组其他G代码未出现之前一直
有效。非模态式G代码,只限定在被指定的程序块中有效。
2、 辅助代码(M代码)
M代码是指用于机床控制的指令,如主轴起停,液压系统的控制等。已径由控制器制
造商分派给某些M功能(见下表)。
预先指定的M功能清单:
M0* 编程停止
M1* 任意停止
M2* 主程序结束,返回程序开头部分
M30* 程序结束,效果同M2
M17* 子程序结束
M3 主轴右转 M40 自动换齿轮
M4 主轴左转 M41 齿轮1档
M5 主轴停止 M42 齿轮2档
M6 换刀(系统设定) M43 齿轮3档
M70 主轴接通坐标轴方式 M44 齿轮4档
程序块中最多5个M功能
3、杂功能代码(F,S,T,D)
(1)进给功能代码F表示进给速度,单位为mm/min(公制)或in/min(英制)。如F80在米
制时表示进给速度为80mm/min
(2)主轴功能代码S表示主轴转速,单位是rev/min。如S250表示主轴转速为
250rev/min。
(3)刀具功代码T表示刀具选择代码。如T5表示第5号刀具。
(4)刀具补偿功能代码D表示刀具补偿号。如D6表示刀具补偿量用第6号。
4、固定循环代码
第一类:钻镗循环CYCLE81~CLCLE89第二类:铣削循环CYCLE71~CLCLE72,SLOT1~ SLOT2,POCKET1~ POCKET4等
第二节 基本编程方法
一、定位指令
1. 绝对/增量尺寸,G90/91
西门子840D数控系统在车削加工中心电气系统改造中应用

quipment and MaintenanceE设备与维修2013年 第5期冷加工74西门子840D数控系统在车削加工中心电气系统改造中的应用南车株洲电力机车有限公司 (湖南 412001) 罗 斌我公司德马吉数控车削加工中心于1999年从德国引进,配备西门子SINUMERIK 840C数控系统。840C数控系统采用大板结构,根据不同的配置在大板上安装不同的子板,配备S5系列PLC进行逻辑控制;该车削中心配有两个主轴和两个伺服轴,采用SIMODRIVE 611D驱动,可进行各种车铣复合加工。自使用至今已有10余年,数控系统进入老化期,经常出现系统故障,介于机械部分状态还比较稳定,决定对数控系统进行升级改造,以提高该车削加工中心的使用率。由于之前该车削加工中心840C数控系统配备的是611D驱动,而840D数控系统也可以配611D驱动,原有的整个驱动可以保留。为保证通用性,综合考虑,我们选用西门子SINUMERIK 840D数控系统进行升级改造,这样大大节省升级改造费用。840D数控系统是西门子公司开发的技术先进、功能强大的全数字化系统 ,经过几年的推广,现在也成为一种主流数控系统。1. 电气系统的硬件配置及连接德马吉数控车削加工中心是一台具有全功能的数控卧式车削加工中心。由床头箱、刀架、尾座、闭式中心架构成机床的主体。切屑输送器、冷却装置、液压油箱、油温控制器作为机床的辅助设备。该车削加工中心改造采用的硬件配置如图1所示。驱动沿用原来的611D,进给电动机选用1FK7系列,主轴选用1PH7系列,PLC选用西门子S7-300系列。SINUMERIK 840D数控系统硬件连接,首先根据原840C系统的电气原理图,设计新的机床控制原理图,再根据机床控制原理图做SINUMERIK 840D应用系统硬件安装与配线,根据系统简明调试指南了解各模块的功能和连接关系,做好系统连接。具体连接不再详细描述。
图2所示为FDD/MSD模块接口示意图。现以X轴为例,说明数字驱动模块(611D)与NCU及与进给电动机连接。数字驱动模块对电动机转速大小、定位控制的数据交换是通过611D驱动总线接口X341与设备总线接口X151,与NCU驱动总线接口与设备总线接口相连实现的。本次设计采用全闭环控制,通过伺服电动机编码器和光栅尺作为位置检测元件与数字驱动模块(611D)位置接口X411和接口X421,构成全闭环控制系统,实现了对数控机床的精确定位控制。2. PLC软件的安装与调试SINUMERIK 840D数控系统包含S7-300可编程控制器,使用的PLC编程工具是STEP7编程软件,一套PLC机床控制程序,包括基本PLC部分和追加部分。基本部分是一套SINUMERIK 840D基本应用所必需的,一般由随系统提供的SINUMERIK 840D Toolbox软件生成;追加部分是根据机床控制规模和控制需求而增加的部分。基本PLC程序是基图1 车削加工中心改造采用的硬件配置2013年 第5期冷加工75quipment and MaintenanceE设备与维修
西门子数控系统
1 / 191 / 19 第一讲 西门子数控系统的基本构成
一.西门子840D系统的组成
SINUMERIK840D是由MMC,数控及驱动单元(CCU或NCU),PLC模块三部分组成,由于在集成系统时,总是将SIMODRIVE611D驱动和数控单元(CCU或NCU)并排放在一起,并用设备总线互相连接,因此在说明时将二者划归一处.
l. 人机界面
人机交换界面负责NC数据的输入和显示,它由MMC和OP组成.MMC(Man Machine
Communication)包括:OP(Operation panel)单元,MMC,MCP (Machine Control Panel)三部分.MMC实际上就是一台计算机,有自己独立的CPU,还可以带硬盘,带软驱 ;OP单元正是这台计算机的显示器,而西门子MMC的控制软件也在这台计算机中.
1.1.MMC
我们最常用的MMC有两种:MMCC100.2和MMC103,其中MMC100.2的CPU为486,不能带硬盘;而MMC103的CPU为 奔腾,可以带硬盘,一般的,用户为SINUMERIK810D配MMC100.2,而为SINUMERIK840D配MMC103.
※ PCU(PC UNIT)是专门为配合西门子最新的操作面板OP10、OP10S、OP10C、OP12、
OP15等而开发的MMC模块,目前有三种PCU模块--PCU20、PCU50、PCU70, PCU20对应于MMC100.2,不带硬盘,但可以带软驱;PCU50、PCU70对应于MMC103,可以带硬盘,及MMC不同的是:PCU50的软件是基于WINDOWS NT的.PCU的软件被称作HMI, HMI有分为两种:嵌入式HMI和高级HMI.一般标准供货时,PCU20装载的是嵌入式 HMI,而PCU50和PCU70则装载高级HMI.
1.2.OP
OP单元一般包括一个10.4″TFT显示屏和一个NC键盘.根据用户不同的要求,西门子为用户选配不同的OP 单元,如:OP030,OP031,OP032,OP032S等,其中OP031最为常用.
基于SINUMERIK840D安全集成功能的报警解析
2021年第2期
基于SINUMERIK840D安全集成功能的报警解析
张绍军1杨曦2
1 840D安全集成的种类
安全集成功能主要分为两大类:安全基本功能
Safe Basic Function (以下简称SBF)和安全可编程
逻辑功能 Safe Programmable Logic(以下简称 SPL)。
SBF功能是基于驱动的安全功能。这些功能主
要体现在对轴的速度、位置的检测和控制上,依靠
伺服驱动来实现。包含:安全刹车(SBR),安全静
止(SH),安全操作停止(SBH),安全减速(SG),
安全软限位(SE),安全软凸轮(SN),安全刹车管
理(SBM)等。
SPL功能是基于NC的安全功能。主要体现在
对机床各种安全防护装置的逻辑关系的检测和控制,
例如安全锁、驱动使能继电器等,此检测和控制依
靠NC-CPU和PLC-CPU的内部逻辑运算来实现。目前安全集成功能在磨床类、齿轮类机床、高(1.西门子工厂自动化工程有限公司西安分公司西安710065;2.西门子中国有限公司西安分公司西安710065)
摘 要 在具有安全集成的SINUMERIK840D数控系统中,其冗余保护功能被触发后会带来较多的报警信息,使
得对于报警的解析看似复杂。从安全集成功能原理岀发,对报警代表的含义和分析的思路进行了梳理总结并举例,
有助于提高机床的应用水平。
关键词840D安全集成功能报警分析
随着对机床安全性能要求的提高,为了满足
ISO13849-1和IEC62061中的规定,越来越多的高
端机床开始配备SINUMERIK840D数控系统的安 全集成功能,使用安全集成功能可以在增加很少成
本的情况下大幅度地提升机床安全性能。由于安全
集成功能存在多路比较关系,出现此类报警后往往
报警内容较多,其中又可能包含其它种类的报警,
使得报警信息看似复杂,这就需要合理的思路来分
析此类问题,理解报警背后的实际含义,找到产生
报警的最根本原因和解决方法。本文从安全集成功
西门子840Dsl数控系统数据传输软件设计及实现
西门子840Dsl数控系统数据传输软件设计及实现
作者:***
来源:《电脑知识与技术》2022年第10期
摘要:该设计以现场应用为导向,通过比较西门子840Dsl数控系统数据传输软件的开发方式,基于SCP协议,设计了一种数据传输方法,通过西门子840Dsl免费公开的少量接口,以软件的方式解决了控制端与840Dsl数控系统的人机交互问题,并且在Visual Studio 2013环境下实现了840Dsl数据传输软件,达到了设计目标。
关键词:SCP协议;840Dsl;人机交互
中图分类号:TP301 文献标识码:A
文章编号:1009-3044(2022)10-0107-03
1 概述
在智能制造中,实现PC与数控系统正常运行所需要的各种系统参数和加工程序间的通讯,即通过程序的自动化方式将数控加工程序与工艺参数传送至数控机床是非常重要的一个环节,这也是对数控机床进行数据采集的基础。鉴于上飞公司零件加工中心装备了大量基于西门子840Dsl数控系统的各类机床,因此研究PC与西门子840Dsl数控系统的通讯交互是件非常有意义的工作。在目前PC与数控系统的通讯方式上,主要为CMI通讯方式(如图1所示) ,即由于西门子数控系统的封闭性,要实现PC端与其数据传输,每台数控设备需要花费一笔不小的许可证费用(3000元人民币) 向西门子公司购买与设备进行通讯的软件许可接口。在实现与西门子数控系统数据传输的环节上,基本上都要基于该接口来完成相关应用的开发,花费较大。针对PC与西门子840Dsl数控系统数据传输实现上产生较高经济成本的问题,在不违反西门子数控系统许可证条例的前提下,本文设计了一种基于WinSCP的数据传输方法,只需通过西门子840Dsl免费公开的少量接口[1],以軟件开发的方式解决了PC端与840Dsl数控系统的数据传输交互问题,且不需要任何许可证费用,显著降低了智能制造成本。本文从CMI通讯方式和自行设计的基于WinSCP方式等两种方案对西门子840Dsl数控系统数据传输软件进行设计并予以实现。
SINUMERIK 840D实现数控机床电气控制系统的改造
S l N U M E R I K 840 D实现数控机床
电气控制系统的改造
郝越邦
(东北大学信息科学与工程学院,沈阳 ll 0004)
[摘要]介绍了利用西门子公司的数控设备SINUMERIK 840D对LR一1 5N型和LR一8N型数控机床的原电气控
制系统进行数控改造,并由SINUMERIK 840D最终实现整套数控系统的运动控制、插补运算、故障
报警、执行加工程序等功能。
关键词数控机床SINUMERIK 840D数控系统改造
0引言 2设备选型
宝钢股份公司条钢厂1#、2#数控机床当前所使 用的数控系统是A—B(ALLEN BRADLY)8400LP 有 两个主要原因需要进行改造:
(1)由于其工件程序存储为内存存储方式,而 近年来条钢厂不断开发轧制各种规格的新产品,使 程序数量大大增加,因此原数控系统内存容量不能
满足现在的加工要求。
(2)原电气控制系统主要由继电器控制组成, 由于已运行多年,系统老化严重,故障频繁。伺服 系统和主轴装置已经淘汰,无法购得备件并且维护
困难。因此为满足日益增长产量的要求,对该机床 进行电气改造已成必然趋势。
为达到项目改造的目标,考虑到将来数控机床 的发展方向, 本系统采用西门子公司的
SINUMERlK840D数控设备进行改造,并由它作为
本系统的核心控制部分来调度整个系统的运行
1原系统主要功能
LR一1 5N型和LR一8N型重型卧式机床,为数控 轧辊机床。它们主要用于加工各种平辊、孔型辊和
其它各种回转类零件。两种机床可采用数控编程操
作,也可采用手动操作,可进行外圆、端面、内孔、
圆弧及锥度等加工,其主轴所具有的机械分度功能 用于轧辊刻痕。
机床数控系统采用的是A—B(ALLEN BRADLY)
8400LP系统,进给轴由直流伺服电机驱动;主传动 为无级传动,分别由75kW和37kW直流电机驱动; 主轴电机速度反馈由三相交流测速发电机实现。