
机翼结构用复合材料的力学性能要求
机翼结构用复合材料的力学性能要求
材料的进展是结构发展的基础,但新材料的性能指标则取决于结构设计的需求,复合材料从第一代到第二代的发展就经历了这样的过程。当复合材料在以刚度控制为主的尾翼构件中应用时,在确定第一代复合材料体系(以T300为代表的碳纤维和以5208与913C为代表的树脂体系)的性能指标时,波音公司的要求起了决定性作用。20世纪70年代末开始探索将复合材料用于强度控制为主的机翼结构(特别是民机机翼结构)时,飞机设计师大多认为,只有将压缩设计许用值提高到6000με才有可能满足减重和成本的要求,正是它们的需求提出了研制第二代复合材料体系(以T800、IMS为代表的中模高强碳纤维和以3900、8552和M21为代表的韧性树脂体系)的要求。但这样的复合材料体系并未实现6000με压缩设计许用值来实现减重目标,国外复合材料机翼结构降低成本的目标是通过采用自动化制造工艺、采用共固化与共胶接等先进工艺来实现整体化结构设计,以及利用复合材料结构优异的抗疲劳与抗腐蚀性能降低维护费用等途径实现的,因此目前国外的第二代复合材料体系是否是机翼结构的最佳材料值得探讨。本文试图从机翼结构的结构完整性要求和复合材料抗冲击性能与压缩设计许用值的关系出发,探讨适用于机翼结构的复合材料力学性能要求,以及对碳纤维和树脂性能的相应要求。
复合材料机翼结构完整性要求分析
飞机结构完整性要求的定义是:“影响飞机安全使用和成本费用的机体结构件的结构强度、刚度、损伤容限、耐久性和功能的总称。”[1]由于复合材料结构通常具有优异的抗疲劳和抗腐蚀性能,耐久性一般不是设计考虑的主要因素,因此约束设计的主要因素是强度、刚度和损伤容限要求,其中刚度要求除了动特性外主要是稳定性问题。复合材料民机机翼结构,特别是上蒙皮结构通常采用的强度设计准则包括:
(1)强度/稳定性要求。所有的结构部件要满足100%设计极限载荷(DUL);低于115%DUL时不出现总体屈曲;低于100%DUL时不出现局部的壁板屈曲。
(2)损伤容限要求。蒙皮壁板含目视勉强可见冲击损伤(BVID)时,蒙皮壁板应能承受100%DUL;内部骨架和桁条含有最大不超过27J的冲击损伤时,应能承受100%设计限制载荷(DLL);蒙皮壁板含目视可见冲击损伤(VID)时,应能承受100%DLL;蒙皮壁板含有像主发动机破坏后可能遇到的离散源损伤或切断一根桁条及其相邻的蒙皮跨时,蒙皮壁板应能承受70%的DLL。
(3)维修性要求。要求部件上任意部位可检损伤能够用螺接补片修理,修理后要求结构在剩余的寿命期间能承受100%DUL。
根据这样的设计准则,控制机翼蒙皮部位的设计约束主要是稳定性要求(结构厚度小于4mm时)和损伤容限要求(结构厚度约3~7mm时),较厚蒙皮结构的设计约束是维修性要求(结构厚度大于6mm时),此外机械连接部位的设计约束是静强度要求,因此机翼结构的减重主要取决于稳定性和损伤容限要求,对第二代复合材料体系的性能要求也主要围绕这2个方面来考虑。对稳定性要求,目标是提高蒙皮壁板的初始屈曲载荷,而从材料性能角度,最简单的方法是提高复合材料体系的模量,因此国外飞机机翼上的蒙皮一般采用模量约300GPa的碳纤维(如IM系列或T800等)。对损伤容限要求,目标是提高压缩设计许用值,而从材料性能角度是提高复合材料体系的抗冲击性能。图1为结构蒙皮厚度与压缩设计许用值关键因素的关系。
结构压缩设计许用值和复合材料体系的抗冲击性能
1 CAI的由来和演变
从20世纪70年代后期开始,各飞机公司都在探索将复合材料用于民机机翼结构的可能性,鉴于当时的技术水平,为了满足经济性的要求,必须要有较大的减重,并指出只有将压缩设计许用值由4000με提高到6000με后才是可行的。研究表明提高压缩设计许用值的最大障碍是冲击后压缩强度过低,并认为这是由于树脂缺乏韧性所致,因此在其后20多年里,根据飞机公司的这一认识,材料研制商一直都在致力于提高树脂的韧性。
为了评定树脂的韧性,NASA于1982年制订了若干试验标准[2-3],其中最重要的是冲击后压缩试验方法,这种方法规定了试样的铺层、尺寸和试验方法。后来将对6mm的试样,用直径为12.7mm的冲击头进行27J能量冲击后得到的压缩强度被习惯地称为CAI,标准中还规定CAI大于200MPa的树脂可称为韧性树脂。由于这种方法使用的试样比较大,而且制造比较复杂,波音公司制订了另一种试验方法,使用较小的试样和较简单的试验方法,并使用了2种冲击能量:一种是等同于NASA方法的4.5J/mm;另一种是考虑到27J是常见的冲击能量,针对较薄的试样厚度(4mm),为6.7J/mm,冲击头直径改为16mm;随后将此方法推广为SACMA行业标准[4],但仅保留6.7J/mm一种能量,所得到的压缩强度习惯上也被称为CAI。由于当时复合材料结构损伤容限对冲击损伤没有明确的要求,也没有提出目视勉强可见冲击损伤(大于1.0mm深凹坑)的概念,但对第一代复合材料体系,这样的冲击能量均能产生BVID,用CAI来评定材料体系的损伤容限性能与结构的损伤容限性能是一致的。随着纤维和树脂性能的提高,用这样的方法不再能产生BVID,因此近年来空客公司和波音公司在评定材料时均采用了更大的冲击能量,特别是空客公司明确提出了用凹坑深度为1.0mm和2.5mm时的CAI来进行评定的方法。
2 BVID和压缩设计许用值
复合材料冲击损伤的特点是,在冲击表面无任何征兆的情况下,内部可能会出现大范围的分层,而且其压缩承载能力会急剧下降,甚至不到无损结构的40%,从而危及飞机结构的安全。因此,复合材料结构损伤容限要求的关键是对冲击损伤的考虑,但如何在设计中考虑冲击损伤并没有明确的定义。在1984年颁布的FAA咨询通报AC20-107A中只是提到“应该证明,由制造和使用中能实际预计到(但不大于按所选检测方法确定的可检门槛值)的冲击损伤,不会使结构强度低于设计承载能力。”虽然在大量研究中已提出了BVID的概念,但在结构设计时尚未明确。在1990年颁布的美国空军规范AFGS-87221A“飞机结构通用规范”中首次出现了BVID的明确定义:“由25.4mm直径半球形端头的冲击物产生的冲击损伤,冲击能量为产生2.5mm深凹坑所需能量,最大不超过136J”。自此以后无论军机还是民机复合材料结构的损伤容限要求,其初始缺陷假设中,无一例外都规定在飞机投入使用后,即可能带有BVID,其标志均为凹坑深度。2009年9月8日颁布的AC 20-107B(AC 20-107A的修订版)中在前面所引的内容后增加了下列文字:“当采用目视检测方法时,可靠检出门槛值时可能的冲击损伤已被称为目视勉强可见冲击损伤(BVID)”,并在结构验证-损伤容限段落中增加了5类损伤的定义,明确提出了BVID和VID的概念,反映了在复合材料结构设计时对冲击损伤要求的进展。
目前不同的飞机公司有可能采用不同的尺寸假设,例如对空客公司经大量数据统计后确定的BVID值是用16mm直径冲击头引入1.0mm深凹坑(松弛后为0.3mm)。而对军机,含BVID的结构承载能力必须能承受20倍寿命出现一次的载荷(通常为1.2倍DLL);对民机则必须能承受DUL。作者在文献[5]和[6]中曾详细阐述了结构压缩设计许用值和复合材料体系抗冲击性能的关系。设计许用值的定义是:“为保证整个结构的完整性,根据具体工程项目要求,在材料许用值和代表结构典型特征的试样、元件(包括典型结构件)试验结果,及设计与使用经验基础上确定的设计限制值。”为满足机翼结构的设计要求,其压缩设计许用值须考虑到材料存在冲击损伤的情况,因此对材料性能抗冲击性能的表征应当是冲击损伤试样的压缩强度或破坏应变,这也是目前国外军民机复合材料机翼结构选材时的基本出发点。因此,虽然使用了第二代高性能纤维韧性树脂复合材料体系,但因在早期材料研制阶段没有BVID设计要求,也就没有提出含BVID时CAI的研制目标,这使得目前所有最先进的民机和军机复合材料机翼结构压缩设计许用值均无法突破4000με。图2为CAI®6.7J/m值(即按6.7J/mm能量冲击得到的值)和CAI®BVID值(即产生BVID后得到的值)的差别。可能有2种情况:一种情况是CAI®6.7J/m值高,CAI®BVID值也高,但一般相差的幅度要小得多;另一种情况是CAI®6.7J/m值高,CAI®BVID值反而低,但控制压缩设计许用值的材料性能指标应当是CAI®BVID值,采用CAI®6.7J/m值来进行评价可能会得到错误的导向,这在实际工程应用中已有很多实例。随着材料性能的提高,目前国内的第二代复合材料体系,6.7J/mm的冲击能量一般均无法出现BVID,传统的CAI评价体系已不能满足结构的损伤容限的要求。
高损伤容限复合材料体系研制途径的探讨
根据上述分析,从提高压缩设计值的角度考虑,对材料性能的要求是含BVID时具有较高的CAI值。文献[7]~[9]通过大量的试验研究发现,含冲击损伤层压板的压缩破坏机理是冲击损伤附近在加载过程中会出现一特征损伤区,当该区内0°纤维平均应力达到单向板的压缩强度时出现破坏,提出可将冲击损伤区简化为长轴与损伤宽度相同的椭圆孔,然后采用损伤区纤维断裂(FD)失效判据来进行估算,该失效判据为:当缺口(或损伤)附近特征长度l0范围内0°层的平均轴向应力达到单向板的极限强度时,含损伤层压板出现破坏。虽然该估算方法有一定局限性,但可以说明含BVID层压板的CAI值与冲击损伤的面积(或宽度)、复合材料体系的特征尺寸和单向板的压缩强度有关,因此高损伤容限复合材料体系的研制应从这几方面着手,特别是尽可能减少BVID时的损伤面积(宽度)。文献[10]和[11]对冲击损伤随冲击能量增加的扩展规律进行了研究,发现复合材料层压板的抗冲击行为呈现有明显的拐点现象,图3给出了对应于不同的冲击能量,作为损伤阻抗标志的凹坑深度和作为损伤容限标志的CAI值的变化规律,同时给出了不同冲击能量对应的内部损伤状态。随冲击能量的增加其凹坑深度、内部分层损伤状态和压缩强度的变化规律是当冲击能量较小时,没有凹坑,同时内部没有损伤;能量增加后可以检测到凹坑,但深度很浅,目视基本不可见,表明表面树脂出现了塑性,但内部仍无损伤,同时压缩强度没有降低;继续增加能量,凹坑深度不断增加(通常仍比较浅),内部开始出现分层损伤,此时压缩强度开始下降;继续增加能量,凹坑深度也不断增加,同时压缩强度急剧下降;在冲击能量超过某个值后,凹坑深度(大约为0.5mm)随能量增加而急剧增加,很快达到了BVID的要求,并可以观察到冲击部位表面纤维断裂,但内部分层损伤面积基本上不再增加,同时其CAI值也基本上不再降低。作者用热揭层的方法对拐点前后的损伤状态进行了研究,发现拐点现象的本质是其损伤机理发生了突变,即由单纯的基体裂纹和分层到出现冲击部位表面纤维断裂,一旦表面纤维开始断裂,内部的分层区域基本上不再增加,其后续的损伤机理是从表面到内部的纤维断裂。由于出现拐点时的内部损伤尺寸基本上代表了含BVID试样可能存在的损伤尺寸,而损伤尺寸决定了CAI值,因此可以通过对影响损伤扩展和控制表面纤维断裂的因素分析,来确定研制高损伤容限复合材料体系的途径。控制拐点时损伤尺寸的因素有以下几点:(1)降低树脂从分层起始到表面纤维出现断裂期间的层间分层扩展速率;(2)使拐点尽早出现,即尽早达到纤维的断裂应变。为此有2种途径:使冲击部位的树脂尽早进入塑性,从而增大局部的纤维应变;采用断裂应变较低的纤维。
从结构用途方面阐述复合材料在国内外民用飞机上的应用情况
从结构用途方面阐述复合材料在国内外民用飞机上的应用情况
篇一
一、引言
随着航空技术的飞速发展,民用飞机对于材料性能的要求也日益提高。复合材料,由于其优异的力学性能、轻量化特性以及设计灵活性,在民用飞机制造中得到了广泛应用。本文将从结构用途的角度,详细阐述复合材料在国内外民用飞机上的应用情况。
二、复合材料在民用飞机结构中的应用概述
复合材料在民用飞机结构中的应用主要体现在以下几个方面:机身、机翼、尾翼、发动机短舱以及内部构件等。通过复合材料的应用,民用飞机实现了结构轻量化,提高了飞行性能,同时降低了运营成本。
三、国内外民用飞机复合材料应用的具体情况
机身结构:复合材料在机身结构中的应用主要体现在蒙皮和桨叶上。采用碳纤维增强复合材料制造的机身蒙皮,具有重量轻、强度高、耐腐蚀等优点,显著提高了飞机的燃油经济性和飞行性能。国内外主流民用飞机制造商如波音、空客等均在机身结构中大量采用复合材料。
机翼结构:机翼是飞机的重要承载部件,其性能直接影响到飞机的飞行安全。复合材料在机翼结构中的应用,可以实现机翼的轻量化设计,提高机翼的升力系数和飞行稳定性。例如,波音787梦想飞机的机翼采用了碳纤维复合材料制造,使得机翼重量大幅减轻,同时提高了飞行效率。
尾翼结构:尾翼是控制飞机飞行方向的关键部件。复合材料在尾翼结构中的应用,可以降低尾翼的重量,提高尾翼的控制精度和响应速度。国内外多款民用飞机如空客A350、C919等均采用复合材料尾翼结构。
发动机短舱:发动机短舱是民用飞机发动机的重要保护装置,需要具有良好的耐高温、耐腐蚀等性能。复合材料在发动机短舱中的应用,可以显著提高短舱的耐高温性能和结构强度,保证发动机的安全运行。例如,CFMI公司的LEAP-1C发动机就采用了碳纤维复合材料制造的发动机短舱。
四、复合材料在民用飞机应用中的挑战与前景
尽管复合材料在民用飞机上得到了广泛应用,但仍面临一些挑战,如制造成本、维修难度等。然而,随着技术的进步和产业规模的扩大,复合材料的制造成本将逐渐降低,维修技术也将不断完善。未来,复合材料在民用飞机上的应用前景将更加广阔,有望实现全机身、全机翼等更大范围的复合材料应用,进一步推动民用飞机性能的提升和运营成本的降低。
复合材料的界面力学性能测试
复合材料的界面力学性能测试
在现代材料科学领域,复合材料因其出色的性能表现而备受关注。复合材料由两种或两种以上具有不同物理和化学性质的材料组成,通过特定的工艺结合在一起,从而展现出单一材料所不具备的优异性能。然而,复合材料的性能并非简单地取决于其组成材料的性能之和,其中界面的力学性能起着至关重要的作用。
复合材料的界面是指不同组分材料之间的过渡区域,其厚度通常在几纳米到几微米之间。虽然界面区域相对较小,但它对复合材料的整体力学性能,如强度、韧性、疲劳性能等,有着显著的影响。因此,准确测试和评估复合材料的界面力学性能对于优化复合材料的设计、制造和应用具有重要意义。
目前,用于测试复合材料界面力学性能的方法多种多样,每种方法都有其特点和适用范围。其中,微拉伸试验是一种常用的方法。在微拉伸试验中,通过制备微小尺寸的试样,并使用高精度的拉伸试验机对其进行拉伸,测量试样在拉伸过程中的应力应变曲线。通过分析应力应变曲线,可以获得复合材料界面的强度、弹性模量等力学性能参数。然而,微拉伸试验对试样的制备要求极高,需要保证试样的尺寸精度和表面质量,同时试验过程中的夹持和加载也需要特别小心,以避免试样的过早破坏。
另一种常用的测试方法是纤维拔出试验。这种试验通常用于研究纤维增强复合材料的界面性能。在试验中,将纤维从基体中拔出,测量拔出过程中的力位移曲线。通过对曲线的分析,可以得到界面的剪切强度等性能参数。纤维拔出试验的优点是能够直接测量界面的剪切性能,但试验结果容易受到纤维的埋入长度、纤维的直径以及基体的性能等因素的影响。
除了上述两种方法外,还有界面断裂韧性测试、界面疲劳性能测试等方法。界面断裂韧性测试通常采用单边缺口弯曲试验或紧凑拉伸试验等方法,通过测量试样在断裂过程中的能量释放率来评估界面的断裂韧性。界面疲劳性能测试则是通过对试样进行反复加载,观察界面在疲劳载荷作用下的损伤演化和失效行为。
在进行复合材料界面力学性能测试时,需要考虑多个因素的影响。首先是试样的制备。试样的制备过程应该尽可能模拟实际复合材料的制造工艺,以保证测试结果的可靠性。例如,在纤维增强复合材料中,纤维的表面处理、纤维的排列方式以及基体的固化工艺等都会影响界面的性能,因此在试样制备时需要严格控制这些参数。
复合材料的力学特性与工程应用
复合材料的力学特性与工程应用
在现代工程领域,复合材料凭借其独特的力学特性,正发挥着日益重要的作用。复合材料并非单一的材料,而是由两种或两种以上不同性质的材料通过物理或化学方法组合而成。这种独特的组合方式赋予了复合材料一系列优异的力学性能,使其在众多工程应用中展现出巨大的潜力。
复合材料的力学特性丰富多样。首先是高强度和高刚度。通过合理设计纤维增强材料的方向和分布,可以使复合材料在特定方向上具备远超传统材料的强度和刚度。例如,碳纤维增强复合材料在航空航天领域中被广泛应用,就是因为其能够承受巨大的载荷,同时保持结构的稳定性。
其次是良好的抗疲劳性能。在反复加载和卸载的情况下,复合材料能够表现出比金属材料更出色的抗疲劳能力。这意味着在长期使用过程中,复合材料制成的部件更不容易出现疲劳裂纹和失效,从而延长了设备的使用寿命。
再者,复合材料具有优异的耐腐蚀性。它们不像金属材料那样容易受到化学物质的侵蚀,因此在恶劣的工作环境中,如海洋工程、化工领域等,复合材料能够保持良好的性能。
此外,复合材料的热膨胀系数可以根据需求进行调整,这使得它们在温度变化较大的环境中仍能保持尺寸的稳定性。 复合材料在航空航天工程中的应用堪称典范。飞机的机身、机翼等关键部件越来越多地采用复合材料制造。这不仅减轻了飞机的重量,提高了燃油效率,还增强了飞机的结构强度和耐久性。例如,波音 787
客机的机身结构中,复合材料的使用比例高达 50%以上。
在汽车工业中,复合材料也逐渐崭露头角。汽车的车身、底盘等部件使用复合材料,可以降低车辆的整体重量,从而减少燃油消耗和尾气排放。同时,复合材料的高强度还能提高汽车的碰撞安全性。
在能源领域,风力发电叶片是复合材料的重要应用之一。叶片需要承受巨大的风力载荷,同时还要具备轻质、高强和耐腐蚀的特性,复合材料正好满足这些要求。
在体育用品领域,复合材料同样大显身手。如自行车车架、高尔夫球杆等,采用复合材料制造能够提供更好的性能和舒适度。
整体中空复合材料厚度与力学性能关系.
整体中空复合材料厚度与力学性能关系
作为一种新型结构的三维机织复合材料,整体中空复合材料克服了传统的泡沫、蜂窝等夹层材料抗剪切性能差,易分层、不耐冲击等弱点,具有良好的整体性能和结构优势,并且生产效率高。该材料在国外已广泛用于大面积船身、飞机的机翼、储油罐、列车车厢内饰板材、保温车箱体等的制造生产,我国对整体中空复合材料的研究和推广刚处于起步阶段,亟需大量的实验研究和理论分析。本课题研究了整体中空复合材料的结构设计和预成型件织造工艺,重点对整体中空复合材料厚度和力学性能之间的关系进行了深入研究,主要内容有以下三个部分:(1)整体中空复合材料的设计与制备。设计主要从原材料的选择、预成型件(整体中空织物)结构的设计以及树脂体系的优化三方面来实现;对于整体中空复合材料的制备,本文在传统剑杆织机的基础上进行改造,并采用特殊的织造工艺,成功地织造出来整体中空织物。通过真空辅助成型工艺对其复合,最终得到不同厚度的整体中空复合材料。(2)整体中空复合材料的力学性能测试。选取2mm、4mm、6mm、8mm四种厚度的整体中空复合材料,参照国家标准对其各项基本力学性能(包括平压、侧拉、侧压、剪切和弯曲)进行测试,得到了该材料不同厚度的力学性能实验结果。(3)研究整体中空复合材料厚度与力学性能之间的关系。对不同厚度的整体中空复合材料的力学性能测试结果进行对比分析,结果表明,随着厚度的增加,整体中空复合材料的平压、剪切性能变差;拉伸、侧压以及弯曲性能变好。通过测试结果,并结合观察到的实验现象,本课题对整体中空复合材料的厚度和力学性能的关系进行深入地研究,得到了一些有益的结论。
同主题文章
【关键词相关文档搜索】: 纺织工程; 整体中空; 结构设计; 织造工艺;
不同厚度; 力学性能
【作者相关信息搜索】:
江南大学;
纺织工程;
钱坤;
薛志鹏;
复合材料中央翼结构构型优化设计

龙源期刊网
复合材料中央翼结构构型优化设计
作者:王小涛
来源:《科技资讯》2013年第03期
摘 要:本文分别计算梁式、单块式、多腹板式结构的承载能力和质量,提出通过绘制载荷密度和质量密度的关系图指导中央翼选型的方法,并在中央翼结构设计中应用。
关键词:复合材料 中央翼 选型
中图分类号:TB33 文献标识码:A 文章编号:1672-3791(2013)01(c)0007-01
1 设计条件
根据某新支线飞机外载荷计算报告,机翼载荷为521 kN,乘以安全系数1.5,得极限载荷。由偶极子格网法计算得到。
中央翼外形参数如下。L:翼盒长度;B:翼盒宽度;bs:梁缘条宽度/桁条间距/墙间距;bw:翼盒高度;l:肋间距;ts:上蒙皮厚度;tw:墙厚度;tl:肋厚度。设计条件为L=2920
mm,B=1960 mm,bw=736 mm。中央翼采用全复合材料结构,复合材料力学性能为:E11=127 GPa,E22=9.69 GPa,G=59.2 GPa,υ=0.317,ρ=1.6×10⁻⁹ kg/mm3。
中央翼在机身内不发生转折,外翼上剪力、扭矩在接头传给机身;只有弯矩以力偶形式传到中央翼上。梁式计算模型取梁缘条厚度范围2~100 mm,0°,°,90°铺层比例为60%,30%,10%。复合材料梁一般选择材料的临界压缩应变为临界设计强度。机翼后掠会造成前后梁载荷不均匀,取前梁极限应变2000με,后梁3000με,缘条宽度20 mm,腹板厚度4 mm。
单块式和多腹板式模型取蒙皮厚度范围2~20 mm。0°,±45°,90°铺层比例为40%,50%,10%。上翼面失效模式是屈曲失稳,下翼面是疲劳和断裂破坏。对于疲劳破坏,采用静力覆盖原则。最终取局部屈曲应变2500με,总体屈曲应变3500με,梁腹板厚度4 mm,肋厚度3 mm。
机翼结构设计方案及强度计算
机翼结构设计方案及强度计算
模型一
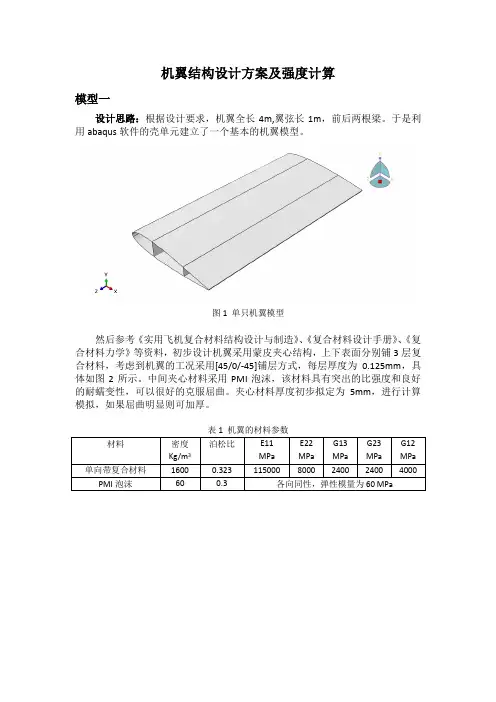
设计思路:根据设计要求,机翼全长4m,翼弦长1m,前后两根梁。于是利用abaqus软件的壳单元建立了一个基本的机翼模型。
图1 单只机翼模型
然后参考《实用飞机复合材料结构设计与制造》、《复合材料设计手册》、《复合材料力学》等资料,初步设计机翼采用蒙皮夹心结构,上下表面分别铺3层复合材料,考虑到机翼的工况采用[45/0/-45]铺层方式,每层厚度为0.125mm,具体如图2所示。中间夹心材料采用PMI泡沫,该材料具有突出的比强度和良好的耐蠕变性,可以很好的克服屈曲。夹心材料厚度初步拟定为5mm,进行计算模拟,如果屈曲明显则可加厚。
表1 机翼的材料参数
材料 密度
Kg/m3 泊松比 E11
MPa E22
MPa G13
MPa G23
MPa G12
MPa
单向带复合材料 1600 0.323 115000 8000 2400 2400 4000
PMI泡沫 60 0.3 各向同性,弹性模量为60 MPa
图2 机翼的蒙皮夹心铺层结构
考虑到梁是主要的承力部件,采用[-45/0/45/90]s铺层方式,每层厚度为0.125mm,具体如图3所示。
图3 梁的铺层结构
利用abaqus模拟计算时将工况环境简化,采用一端固定,在机翼下表面加载Y方向的升力,分布如图5所示。
图4 机翼的固定端约束
图5 机翼的载荷分布
模型一的计算结果:
梁每层复合材料的应力云图
图6 梁每层复合材料的应力云图
梁的计算结果分析:
从计算结果中不难发现,机翼前缘的梁承受的力要比尾部的梁大很多,可以考虑适当加厚。对比各层复合材料的受力情况,0°的复合材料层受力明显,可以适当增加0°的复合材料层数。靠机身段的梁应力集中明显,可以在该部位适当增加梁的厚度,也可考虑用工字梁强化该部位。 机翼每层复合材料的应力云图:
图7 机翼每层复合材料的应力云图(1-5层)
图7 机翼每层复合材料的应力云图(6-7层)
航空用热压罐外固化预浸料复合材料的应用
航空用热压罐外固化预浸料复合材料的应用
发布时间:2012-10-18 13:06:25
目前,航空结构用复合材料主要采用预浸料和热压罐固化工艺制造。尽管热压罐成型工艺制备的复合材料性能优异、质量稳定可靠,但其高昂的工艺成本一直被人诟病[1],热压罐设备成本比相同容积的烘箱高10~100万英镑。另外,高压固化增加了芯材塌陷和真空袋破裂的风险;零件尺寸受到热压罐尺寸的限制,不利于大型整体化零件的成型[2]。因此,热压罐外固化(主要是指烘箱固化)预浸料成型技术应运而生。
热压罐外固化预浸料(Out-of-Autoclave Prepreg),也叫非热压罐固化预浸料(Non-Autoclave Prepreg或V a c u u m - B a g - O n l y - C u r a b l e Prepregs),最早于20 世纪90 年代提出,此后欧洲和美国投入了大量精力用于研究热压罐外固化预浸料复合材料技术,一些支持项目如:欧洲的CASCADE(Civil
Aircraft StructuralComposites Application, Development and Exploitation)、EFFICOMP(LowTemperature
Cure Cost Effective C o m p o s i t e M a t e r i a l s f o r A i r c r a f t Structure using Out
of Autoclave Processing)、ALCAS(Advanced Low Cost Aircraft Structure)、NGCW(Next Generation Composite
Wing)和美国的LCS(Lightweight Composite Structures)[3-4]。
相对于传统的热压罐固化预浸料体系,热压罐外固化预浸料体系在烘箱内即可加热固化,大大节省了设备费用;而且采用烘箱固化时,固化工艺制度简单,只需要控制温度和真空度水平(一般热压罐外固化预浸料固化过程中都采用满真空);烘箱的形状和尺寸更容易按零件大小要求定制,适合大型零件整体化成型。因此,低成本的热压罐外固化预浸料复合材料技术在最近10 年得到了快速发展。
铺层顺序对复合材料结构极限强度的影响研究
龙源期刊网
铺层顺序对复合材料结构极限强度的影响研究
作者:王开浚
来源:《数字化用户》2013年第28期
【摘 要】为了研究铺层顺序对复合材料结构极限强度的影响,基于有限元软件Patran/Nastran,通过改变层间夹角、铺层比等参数,对比结构极限强度的变化情况。利用损伤变量来定义结构整体的承载能力降低,有限元结果对复合材料结构设计提出优化建议。
【关键词】铺层顺序 复合材料 强度
一、有限元数值模拟
(一)有限元建模
选用复合材料机翼结构作为有限元数值模拟对象,机翼主要采用复合材料层合板结构,整个机翼结构包括7980个节点,8944个单元。其中有7798个quad4单元,944个cifhex单元,40个tria3单元,162个beam单元。复合材料外翼结构所受的载荷主要为气动载荷,以分布力的形式加在机翼的上下表面。外翼根部采用固支约束,主要是把上下蒙皮及梁腹板上的位移约束为零。
(二)有限元结果
机翼结构在非线性分析下位移云图如图1所示,结构整体产生Z方向的位移,其中翼尖处位移最大。结构内部单元出现损伤,其损伤通过损伤变量模拟。损伤变量主要用于表征材料在出现初始损伤后到完全破坏的过程中损伤程度。当损伤变量等于0时,材料没有出现损伤,当损伤变量等于1时,材料完全损伤。因此,可以通过损伤变量的数值来判断结构的极限强度是否到达。
图1机翼结构位移云图
二、铺层顺序对极限强度的影响
铺层顺序是铺层方向沿层压板在厚度方向的描述,在所选的方向上铺层数越多,可能的铺层顺序就越多。有限元分析中,把复合材料性能作为铺层顺序的函数进行优化时,就要提供一种铺层顺序的状态,层合板结构的力学性能如刚度、稳定性、强度等都与铺层顺序有关。本小节在不改变材料及胶层性能的情况下,研究对象选用第三章机翼结构模型的下蒙皮翼根处,其铺层方式为[45/-45/0/45/90/-45/0/45/90/-45/0]s,针对最早出现损伤的部分单元及整体结构的破坏载荷变化,从层间夹角及铺层方向等方面研究铺层顺序对胶接件极限强度的影响。 龙源期刊网
基于变刚度蒙皮和零泊松比蜂窝的变弯度机翼结构研究
基于变刚度蒙皮和零泊松比蜂窝的变弯度机翼结构研究
1. 本文概述
本文主要研究了基于变刚度蒙皮和零泊松比蜂窝的变弯度机翼结构。传统的飞行器设计通常针对单一飞行状态的气动效率最优,无法在飞行包线的各个状态都具有最佳的气动效率。而可变形飞行器可以根据不同的飞行环境对自身构型进行自适应调整,拥有较高的空气动力特性,并在整个飞行包线内具有最优的气动力特性和多任务执行能力,是未来飞行器的一个重要发展方向。
本文重点关注了机翼的设计,因为机翼是飞行器的主要升力部件。变形机翼系统包括变形蒙皮、自适应支撑结构、驱动器及其相关机构,每个部分的设计都需要在柔性、刚度和重量之间进行权衡。为了满足对变形和承载两方面的需求,本文设计并研制了三种基于形状记忆聚合物的变刚度可变形蒙皮。这些蒙皮具有柔性以实现机翼的变形,同时具有一定的刚性来承担机翼的气动荷载。
本文还提出了一种具有零泊松比效应的蜂窝支撑结构,以及相应的气压驱动方法。通过在蜂窝结构的内部布置充气单元,调节充气单元的气压来实现蜂窝结构的主动变形。这种设计可以为蜂窝结构的优化设计提供理论指导,并解决蜂窝结构的智能驱动方式问题。
本文通过合理的选择和集成所提出的变形结构,设计并研制了一种变弯度机翼结构,以满足未来飞行器对多任务执行能力和高气动效率的需求。
2. 变刚度蒙皮的研究
变刚度蒙皮技术是航空结构设计中的一项重要创新,旨在通过改变材料的刚度特性来优化机翼的性能。在本研究中,我们重点关注了变刚度蒙皮的设计原理、材料选择、制造工艺以及其对机翼结构性能的影响。
我们探讨了变刚度蒙皮的设计原理,该原理基于通过改变蒙皮层的厚度或使用具有不同刚度特性的材料层来实现刚度的梯度变化。这种设计允许机翼在不同区域具有不同的弯曲特性,从而在飞行过程中实现更好的气动效率和结构性能。
在材料选择方面,我们研究了多种先进的复合材料和智能材料,这些材料可以根据外部刺激(如温度、压力或电场)改变其刚度。通过对比不同材料的性能和成本效益,我们确定了最适合变刚度蒙皮应用的材料组合。
热塑性复合材料在飞机上的应用
热塑性复合材料在飞机上的应用
张磊 杨卫平 张丽
(中航工业一飞院,西安)
The applications of Thermoplastic
matrix Composite on aircraft
摘要:阐述了热固性复合材料的缺点,分析了热塑性复合材料的优势,并介绍了其在国内、外军用飞机和民用飞机上的应用情况,指出了国内外的差距,最后对国内纤维增强热塑性复合材料的发展提出了建议。
Abstract: In this study we analyzed the disadvantage of thermosetting matrix composites, the
advantage of thermoplastic matrix composites and introduced the applications of
thermoplastic matrix composites on aircraft. In addition we pointed out the gap and
summarized the research orientation of thermoplastic matrix composites.
关键词: 热塑性、热固性、聚醚醚酮、聚苯硫醚、抗冲击性
Keywords: Thermoplastic、Thermosetting、PEEK、PPS、impact resistance
复合材料按树脂类型可分为热固性复合材料和热塑性复合材料。目前国内外飞机上,大量使用的复合材料为热固性复合材料,包括机翼、机身等主要承力构件。但是热固性复合材料通常采用热压罐生产工艺,成型时间长,而且在材料运输、存储、工艺准备、实施等方面要求都比较严格,因此生产成本比较高。另外热固性复合材料对冲击比较敏感,设计和使用时要重点考虑冲击对结构性能的影响。而热塑性复合材料在这些方面都有一定优势,所以近年来其逐步受到重视[1]。