
轧制模拟实例
炼钢仿真模拟实训报告(3篇)

第1篇一、实训背景随着我国钢铁工业的快速发展,对炼钢技术的要求越来越高。
为了提高炼钢工人的操作技能和安全生产意识,减少生产过程中的安全事故,炼钢仿真模拟实训作为一种现代化的培训手段,越来越受到重视。
本次实训旨在通过仿真模拟软件,使学员在虚拟环境中熟悉炼钢工艺流程,掌握各项操作技能,提高应对实际生产问题的能力。
二、实训目的1. 熟悉炼钢工艺流程,了解各个环节的原理和操作方法。
2. 掌握炼钢设备的基本构造和工作原理。
3. 培养学员的安全生产意识,提高应对突发事件的能力。
4. 通过仿真模拟,提高学员的实际操作技能和解决实际问题的能力。
三、实训内容1. 炼钢工艺流程仿真模拟本部分主要模拟了炼钢生产过程中的各个环节,包括铁水预处理、炉外精炼、连铸、热处理等。
学员通过操作仿真软件,了解每个环节的工艺流程和操作要点。
- 铁水预处理:包括脱硫、脱磷、脱硅等操作,学员需要根据铁水成分和炉况,合理调整脱硫剂和脱磷剂的加入量,以达到最佳效果。
- 炉外精炼:模拟LF炉和VD炉的操作,学员需要掌握精炼剂的选择、加入时机和加入量,以达到精炼目的。
- 连铸:模拟连铸机的操作,包括结晶器、中间包、拉坯机等设备的使用,学员需要掌握铸坯质量和生产节奏的调控。
- 热处理:模拟热处理炉的操作,包括加热、保温、冷却等过程,学员需要掌握热处理工艺参数的调整,以达到最佳热处理效果。
2. 炼钢设备操作仿真模拟本部分主要模拟了炼钢生产中常用的设备,如高炉、转炉、精炼炉、连铸机等。
学员通过操作仿真软件,熟悉设备的构造和工作原理,掌握设备的操作方法和注意事项。
- 高炉:模拟高炉的操作,包括炉顶吹炼、炉体冷却等,学员需要根据炉况调整吹炼强度和冷却强度。
- 转炉:模拟转炉的操作,包括加料、吹炼、出钢等,学员需要掌握吹炼制度的选择和调整,以保证出钢质量。
- 精炼炉:模拟精炼炉的操作,包括加料、搅拌、测温等,学员需要掌握精炼剂的加入时机和加入量,以达到精炼目的。
张钢棒材三切分轧制过程数值模拟及试验研究

nm热 轧 带肋 钢 筋 。本研 究 只 对 预切分 、 l 切分 孔 型 ( 如图 1 图 2 、 所示 ) 进行 了求 解 。由于变形复杂需要 网格细化 , 了节省计 算 时 间 , 拟 时根据 轧件 、 为 模 轧 辊 的对称 性 只取 1 进行 建模运 算分 析 。实测轧制 / 2
工艺 条件见表 1 。
第3卷 第5 2 期
2 1 年 l 月 00 0
山 东 冶 金
S a d n M eal r y hnog tl g u
Vo . 2 No5 I . 3
0co e 0 0 tb r 2 1
‘ 、^ ・ - - ・ ’ ^ ^ ^ 、^ ・ ・ ’ ・ 一 ^ ・ , ^
载 荷 步
b切分轧制
图 5 轧制力随载 荷步变化情况
的步 长间隔达 到 了最 大值 (27t, 4 . ) 这个 阶段为 咬人
阶段 ; 随着 步长 的增加 , 个 值在 3 . 3 . 的小 这 65 90t
范 围波动 , 这表 明轧制 进入稳 定状 态 ; 后 , 此 轧制力 开始下降 , 轧制 进 入抛 钢 阶 段 , 制力 由稳 态 变为 轧 非 稳态 , 至轧制 结束 。取 稳定 轧制 阶段轧制 力 的 直 平 均值 (8 作 为轧制 力模 拟值 , 3.t 5) 实测为 3 3 t延 6 ;
加产量 b, 目前 已成 为 中小规 格棒材 、 钢筋生 产的重
要手段 , 为各 国中小型 轧钢机 组新 建和改 造 时首选 采用 的技 术 。本 研 究通 过 对 张店 钢铁 总 厂棒 材 分
图 2 切 分 孔 型 示 意 图
表 1 由1 热 轧 带肋 钢 筋 轧 制 工 艺 参 数 4mm
974×1 ’ . 3×1 a . 9 0 ~1 2 2 0 MP 。总体 来看 , 件等 效 轧 应力 以切分 楔 为 中心 向两侧 减小 。 由图 3 可 以观 b 察 到切 分 轧制 时 轧件 内部 的应 力集 中情 况 。可 以 看出, 轧件稳 定轧制 时 , 个切 槽楔形 部位 的等效 应 2 力值 最 大 , 数值 在 92 5X 1 1 5 0 MP , . 0 . 5X1 a 轧 4 1 件两侧等效 应力较小 。
deform-3D轧制教程
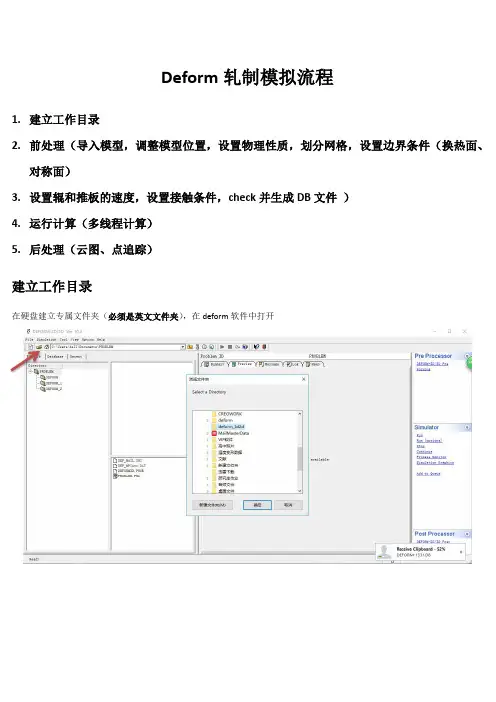
Deform轧制模拟流程1.建立工作目录2.前处理(导入模型,调整模型位置,设置物理性质,划分网格,设置边界条件(换热面、对称面)3.设置辊和推板的速度,设置接触条件,check并生成DB文件)4.运行计算(多线程计算)5.后处理(云图、点追踪)建立工作目录在硬盘建立专属文件夹(必须是英文文件夹),在deform软件中打开进入前处理页面添加objects,分别导入模型(注:下图红色方框所示为主程序,前处理的五个主要功能选项,即:主菜单、材料库、装配、接触、检查与生成DB文件。
)调整模型位置 (Position object 选择top die ,在method 中选择rotational (旋转),选中x 轴,在角度中输入90,点击apply ,将平方的轧辊旋转90度。
如果有必要)在method 中选择offset (平移),选择work piece (轧件)根据道次压下量调整轧件与轧辊之间的相对位置,推板bottom die 同理。
1.2.3.划分网格 选中work piece ,一般默认的是相对网格保证计算速度,而绝对网格的计算精度更高但速度较慢,无论哪种网格划分方式都具有在计算过程中自动重新划分网格的功能。
设置边界条件:1.对称面,1/4模型有两个对称面;2.换热面剩余面为换热面。
显示单个对象显示多个对象1.2.1.2.3.4.1.2.2.1.调整位置建立接触条件(只有对轧件划分好网格之后才能建立接触)注:为防止出错上图和下图所设置的接触摩擦条件和接触传热可以放在生成DB 文件之前设置先设置work piece 和轧辊之间的相对位置,再设置推板和work piece 的相对位置,方向都是-x 方向相对于1.2.3.1.2.3.4.设置轧辊和推板的运动5.6.7.8.9.2.1.3.4.5.6.设置主菜单时间步数量和时间步长7.8.9.10.11.12. 在轧制过程中二者都勾选,只有在单纯的冷却过程不勾选deformation 项1.2. 3.4.5.6.7.8.在轧制的时候时间步长要小,计算才精确,在只有冷却的时候可设置为0.1s的时间步长加载材料库和设置轧件温度设置轧件温度1.2.3.4.5.6.7.8.9.上图中加载的材料库,点击倒小三角后会显示检查和生成DB文件,在生成DB文件之前,可以自行检查,尤其是object 之间的接触摩擦和接触传热条件1.2.3.运行计算(返回主页面)多线程运行,计算快1.点击后再点击environment2.3.计算机名称必须是英文,在我的电脑中右键点击属性,点击修改并复制,线程数量最大支持4线程,直接输入4就可以2.可能需要再输入一遍1.3.后处理由于软件保存方式为分段保存,点击查看整个模拟过程,点击yesGraph显示轧辊轧制力Point track点追踪,特定点温度与应变在整个轧制过程的变化均分两点之间的区域,选取两点,再设定若干个点,显示最终状态特定方向的性质分布显示对称部分的实体对轧件切割,找内部点的性质损坏程度等效应变等效应力温度常用到more,改变云图的显示范围和方式,以及其他更多的性质先点击temperature点击more,显示对话框,优化云图显示点击三角可以选择整个模拟过程中的任意一点轧制力的导出改变云图展示方式,可以与上图的云图进行对比点击user可以改变云图显示的数值范围,突出显示1.2.3.4.5.选择所有轧辊.下拉选择tons-SI.右键点击导出数据为文本txt格式.进行下一步时点击隐藏.1.2.3.4.可以选取一个点后对其中两个坐标复制,这样可以保证选区的点在同一个方向,例如图中时厚度方向,只需要改变的z的坐标,x和y复制粘贴即可。
《不锈钢复合板热轧仿真模拟》

《不锈钢复合板热轧仿真模拟》篇一一、引言随着工业技术的不断进步,不锈钢复合板在许多领域得到了广泛应用。
其优良的物理性能和化学性能使其在建筑、汽车、航空航天等行业中扮演着重要角色。
热轧是制造不锈钢复合板的关键工艺之一,而对其过程的仿真模拟更是提高产品质量和效率的重要手段。
本文将重点探讨不锈钢复合板热轧仿真模拟的过程和关键参数,旨在为相关研究提供参考。
二、不锈钢复合板热轧仿真模拟的必要性不锈钢复合板热轧过程中,涉及到的物理和化学过程复杂,包括材料的高温变形、相变、热传导等。
通过仿真模拟,可以更准确地掌握这些过程,优化热轧工艺参数,提高产品质量。
此外,仿真模拟还可以减少实验次数,降低研发成本,缩短产品开发周期。
三、不锈钢复合板热轧仿真模拟的过程1. 材料模型的建立:根据不锈钢复合板的材料性质,建立合适的材料模型。
包括材料的弹性、塑性、热导率等参数。
2. 几何模型的建立:根据实际生产设备,建立热轧机的几何模型。
包括工作辊、支撑辊、传动系统等。
3. 热轧过程的模拟:将材料模型和几何模型相结合,模拟热轧过程中的温度场、应力场和应变场等物理量。
4. 结果分析:对仿真结果进行分析,包括温度分布、应力分布、变形情况等。
通过分析结果,优化热轧工艺参数。
四、关键参数分析1. 温度参数:温度是影响热轧过程的关键参数之一。
过高的温度可能导致材料过烧,而过低的温度则可能导致材料变形困难。
因此,需要合理控制加热温度和轧制温度。
2. 压力参数:压力是影响材料变形的重要因素。
压力过大可能导致材料破裂,压力过小则可能导致材料变形不充分。
因此,需要合理设置轧制压力和辅助压力。
3. 速度参数:轧制速度对产品的质量和生产效率有重要影响。
过快的速度可能导致产品表面质量下降,而过慢的速度则可能降低生产效率。
因此,需要找到合适的速度以平衡产品质量和生产效率。
五、结论通过对不锈钢复合板热轧过程的仿真模拟,我们可以更准确地掌握其物理和化学过程,优化热轧工艺参数,提高产品质量和效率。
大棒材热轧工艺的数值模拟

通讯作者 : 杜 … ( 6 。 , 山 大学 教 授 , 士 生 导师 . — i: d @ y u e u CI 1 0) 9 博 E ma f u s . d . F ls
38 6
武
汉
科
技
大
学
学
报
21 0 0年 第 4期
2 结 果 与 分 析
2 1 轧 件 的 应 变 场 与 温 度 场 .
第 3 3卷 第 4期 21 0 0年 8月
武
汉
科
技
大
学
学
报
V o . 3 . o. 13 N 4
J r a fW u n Un v r iy o inc d Te h l g ou n lo ha i e st fSce ean c no o y
Au . g 201 0
大棒 材包 括 优质 碳 素结 构钢 、 金 结构 钢 、 合 轴
棒材 初轧 5道 次 热一 组 织 耦 合 的 刚塑 性 三 维有 力一 限元模 型 , 轧 温 度 为 10 0 ℃。 该棒 材初 轧机 初 5 组 采用 平 立 交错 布置 , 现 无扭 轧制 。 由于 初轧 实 模 型 存 在对 称 性 , 取 轧 件 的 l 4模 型进 行 有 限 故
度提 供理 论依 据 。
k ( ・ [ 。轧辊 和轧 件之 间采 用剪 切摩 擦 w/ m K) ] 4 模 型 , 擦 因子 取 O7 摩 .。模型 中采 用 的再 结 晶及 晶 粒 长大 的数 学模 型 是在 热模 拟实 验 的基 础上建 立
的 。
1 棒 材 连 轧 的有 限元 模 型
收 稿 日期 : 】 j fl 0c1 )
基金项 目: f 敦 f
轧制参数计算模型及其应用(一)

轧制参数计算模型及其应用(一)轧制参数计算模型及其应用概述轧制参数计算模型是一种用于计算轧机工艺参数的数学模型,通过模拟折弯、伸拉和扭转等过程,计算出轧制板材的几何形状和力学性能。
该模型在轧机设计、质量控制和工艺优化等方面具有广泛应用。
模型构建材料模型轧制板材的力学性能由材料性能决定,因此必须首先确定材料模型。
常用的材料模型有等效应力模型和本构模型。
轧制力学模型轧制力学模型可分为几何模型和力学模型。
几何模型是指轧制板材的形状和尺寸模型,力学模型是指轧制板材的应力、应变和塑性变形模型。
数值模拟方法常用的数值模拟方法有有限元法、边界元法和有限差分法。
其中,有限元法是最常用的方法,具有高精度、高效率和高稳定性等优点。
应用轧机设计轧机设计中需要确定轧制力学参数,以控制轧制板材的形状和力学性能。
轧制参数计算模型可以提供合理的轧制参数,以满足不同尺寸、材质和工艺需求。
质量控制轧制板材的质量受多种因素影响,如轧制力、轧制速度和冷却方式等。
轧制参数计算模型可以提供轧制板材的几何形状和力学性能参数,以确定轧制质量是否符合要求。
工艺优化轧制工艺中的轧制参数可以影响轧制板材的形状、尺寸和力学性能。
轧制参数计算模型可以提供不同轧制参数对轧制板材性能的影响程度,以优化轧制工艺,提高生产效率和产品质量。
结论轧制参数计算模型是一种重要的数学模型,可以为轧机设计、质量控制和工艺优化等方面提供重要参考,促进轧制生产技术的发展和进步。
发展方向随着轧制技术的不断发展和进步,轧制参数计算模型也在不断完善和提高。
未来,轧制参数计算模型的发展方向主要包括以下几个方面:•更精确的材料模型,使得轧制参数计算模型能够更好地预测轧制板材的性能特征;•更高效的数值计算方法,以提高计算效率并降低计算成本;•精细化的轧制力学模型,以更真实地模拟轧制板材的变形和应力分布;•基于机器学习和人工智能的轧制参数计算模型,使得模型能够“自学习”,更好地适应复杂的轧制工艺。
X70管线钢的轧制过程温度场的数值模型
X70管线钢的轧制过程温度场的数值模型摘要x70管线钢的温度及分布对组织性能和残余应力有直接影响。
为优化轧制工艺和提高最终产品的质量,通过对轧制过程传热关系的分析,采用有限元法对x70管线钢带轧制过程温度场进行了数值模拟,得到了轧制过程的温度场。
关键词有限元温度场x70管线钢中图分类号: tu990 文献标识码: a 文章编号:1 前言轧制过程中,轧件的温度分布对轧后冷却的组织性能以及残余应力有重要影响。
轧制过程中的传热现象是很复杂的热力学问题,包括轧件向环境的辐射和对流传热,与除磷水的对流换热,与轧辊的接触换热等,这些都将导致轧件的温度升高。
轧件最终的温度变化规律由这些因素共同决定[1]。
轧件的温度分布是否均匀,直接影响产品的质量。
尤其是断面温差过大,残余应力严重,使得在纵向剪切时产生弯曲。
目前对轧制过程中温度场及其变化规律的研究,多采用有限元(fem)或有限差分(fdm)等方法,并取得符合实际的结果[2-3]。
本文采用ansys有限元分析软件,结合某厂热带生产线轧制x70管线钢的生产条件,对轧制过程的温度场进行了模拟,得到轧制过程的温度场,为控制冷却提供了依据。
生产条件x70管线钢的成分见表1:表1 x70管线钢的成分 %连铸薄板坯经过隧道式加热炉,连铸坯出路温度为1130℃,出炉后经过高压水除磷,由粗扎机连续轧制5道次后再经过五机架精轧机组连续轧制6道次。
出精轧机后轧件的温度为880℃.板坯230mm 成品17.5*1550其他参数见表2:表2 与轧制过程有关的参数 mm3 解析条件3.1 单元划分假设沿带钢长度方向上温度分布均匀,可按二维传热问题处理。
利用轧件的对称性,在四分之一断面上划分单元,采用四节点等参单元,共划分155个单元。
3.2 解析条件坯料横断面尺寸为230×1550(mm),成品横断面尺寸为17.5×1550(mm),其它热物理参数见表3[6] :表3 计算温度场主要热物理参数4 模拟结果及分析4.1 轧制过程的温度分布通过有限元模拟得到x70管线钢轧制过程的表面和中心的温度变化曲线(如图1所示)。
面心纯铝轧制织构的晶体塑性有限元模拟
明显的与实验一致的 “桔皮” 现象 . 然而 , Taylor 型 模型模拟的结果确并未出现 “桔皮” 现象 , 这可能与 Taylor 型模型多晶均匀应变的假设有关 .
图3 真应变 111 时的变形网格 . ( a) Taylor 型模型 ; ( b) 有限单元模型
Fig. 3 Deformed shape and mesh at a true strain of 111 : ( a) Taylor2type model ; ( b) f inite element model
108 000 M Pa , C12 = 62 000 M Pa , C44 = 28 300 M Pa .
为 Green 弹性应变张量 .
( det ( F 3 ) σ) ( F 3 )
- T
= F3
E
( 1)
- 1
( 4) ( 5)
=
1 ( F 3 T F 3 - I) 2
式中 ,σ 为单晶 Cauchy 应力 , I 为二阶单位张量 . 假设宏观介质材料点力学响应由单晶或一组晶 粒体积平均应力响应表示 . 多晶情况下体积平均应 力表示为 :
图1 初始几何网格与边界条件 . ( a) Taylor 型模型 ; ( b) 有限单元模型 ; ( c) 边界条件与位移加载
Fig. 1 Initial mesh and boundary condition :( a) Taylor2type model ; ( b) f inite element model ; ( c) boundary condition and displacement load
模拟单道次压下的最终两个真应变 , 分别为真应变 111 和 218 .
多晶铝轧制变形的织构演变 Ⅱ.理论模拟
c bet x ur r i u a e y Ta lr t ped f r a i n m o es u e t ea esm l t d b y o — y e o m to d l.A yse a i o pa io ft e t o s t m tc c m rs n o h he —
第 4 4卷 第 1Fra bibliotek1期 舍 扁 学 级
ACTA ETALLURGI M CA I CA S NI
Vo .4 14
NO 1 .1
20 0 8年 1 第 1 2 1 3 1月 3 2 3 1页
No v. 2 0 PP.3 2—3 0 8 1 2 —1 31
多晶铝轧制变形的织构演变
r tc lr s t bt i d b hedi e e tm o l g i s h x rm e t lr li e t r si e fr e e ia e ulso ane y t f r n desa a n tt e e pe i n a o l i ng t x u e s p ro m d
I 理论模 拟 I .
陈 志永 才鸿年 z 常亚 拮 s 张新 明 刘 楚明 ) ) ) , ) )
1 )中南大学材料科学与工程学院, 长沙 4 0 8 10 3 2 北京理工大学材料科学与工程学院, ) 北京 10 8 001
3 )中国 空空 导 弹研 究 院 , 阳 4 1 0 洛 70 9
A B ST R A C T Th o ln e t r v l to s wih i iilr n m l s rbu e e t e a e ry e r li g t x u e e o u i n t n ta a do y dit i t d t x ur nd n a l
钢板桩轧制过程充型模拟及轧制力有限元分析
成品。其中, 箱式孔型 K轧制 3 个道次, 箱式孔型 J
桩一 共轧 制 1 道次 。K~A系统 图如 图 2所 示 。 4个
轧制 2个道 次 , 它异 形孔 型各 轧制 1个道 次 , 板 其 钢
( 一 b )
E 孔型
F 孔型
G 型 孔
DL 于 型
A 型 孔
cL # 型
B 孔型
性, 温度分布均匀 ;2 为 了简化计算步骤 , () 节约计 算时间, 将轧辊定义为刚体 ;3 轧制接触摩擦过程 ()
采 用库 仑摩 擦 模 型 ; 料 遵循 V nMi s 服准 则 ; 材 o s 屈 e 塑性 变形 区内 的行 为服从 流动 准则 。
本 文 主要 考 虑在 异 型孔 型 中的充 型 情况 , 行 进
第3 3卷第 1 期 21 0 2年 2月
特殊钢
S PECI AL STEEL
Vo . 133. . No 1
F bu r 2 1 e ray 0 2 ・5 ・
钢板 桩 轧 制过 程 充型模 拟 及 轧 制力 有 限元 分析
李浩进 杭乃勤 孙志亮 喻 威
( 武汉科技大学材料与冶金学院 , 武汉 40 8 ) 3 0 1
钢板桩 作为 一 种 节 能环 保 型 钢材 , 国外 已得 在
1 钢 板桩试 轧 条件
到广 泛 使 用 , 目前 国 内仍 处 于 开 发试 生 产 阶 但 段 - 。 由于 钢板 桩 的轧 制 变 形 过 程 复 杂 , 生 产 - 试 中往往出现孔型欠充满或过充满 , 主电机过载跳 闸 等现象。利用有限元数值分析技术计算孔型轧制变 形过程 , 有助于缩短开发周期 , 降低试轧成本 。
Ab ta t T ese t in ( % : . 2~ . 2 0 1 0 5 S , . 0~1 5 M )i rl d b w — i ees g s c h h e p i / r lg 0 1 0 2 C, . 5— . 5 i 0 8 . 0 n S o e yt ohg r ri l h v n