
改造滚齿机实现直齿锥齿轮滚切加工
改造滚齿机
实现直齿锥齿轮滚切加工
设备修理时,经常要更换直齿锥齿轮,但锥齿轮要在专用机 床刨齿机上加工.而一般厂家无此设备,通常在铣床上用成形 法加工,精度及表面粗糙度很难达到要求;有时IE}I成形法铣削加 工的成形模数铣刀又 齐全,使锥齿轮的加工根本无法进行 为此,结合设备大修理,对普通旧Y38—1滚齿机应用数控技术 实施技术改造 在不影响原使用性能的前提F 可实现直齿锥齿 轮的滚切加工 解决r设备维修中锥齿轮加工的难题。 藩齿机滚切锥齿轮原理 图1中 为齿轮滚 ,】的网转速度, 为齿轮滚刀的垂直 进给速度, 为工件的回转速度, 为工件的径向进给速度。
l径 进缔 进电机2.谢轮帮3.1l佧台4 I件 5蒗刀6滚刀精台7垂直进给步进电机 罔1 在滚切圆柱直齿轮时 需要维玎、工件的旋转运动、刀架的 垂直进给运动,以及工作台的径向进缔运动,径向进给运动在普 通滚齿机(如Y38—1 Y3150E等)上是手动的。滚刀的回转与工 件的回转要符合展成运动关系.即: ÷· (1) 式中 — ——丹别为工件和滚刀的回转速度 滚刀头数 口丁景民
:——工件齿数 圆锥直齿轮的节线是一斜线,滚研加ll时这条斜线可通丘士 滚刀的垂直进给运动(Y 杯)和ll件ll‘ :台J的水 移动( 坐标)相结合来形成 达到丁件的节锥角要求,这就是在l壤齿帆 上滚切直齿锥齿轮的原理。 从滚切锥齿轮原理可知.滚 的垂 进给运动与【 件的往 向进给运动,必须符台一定的传动关系.但"1'38—1滚齿机工作 台的径向进给是靠手转动丝杠调整的.无法实现与晕直连 的 联动。因此要想加工锥齿轮,可应用数控技术 使 县垂直进给 运动与工件径向进培运动蜜现联动,使其成为一台职坐标简易 数控滚齿机 二、滚齿机的数控系统 J硬件部分 数控硬件部分,考虑到MCS一51单片机抗f 扰能力强 能价格比高、选用该系列的8031 CPU作为数控系统的Il,央处理 机 外接两片2732 EPROM 一片作为监挖样J 的存储嚣 存放工件的加工程序,再选用一片6264 RAM作为r芊破嫡试程序 和运行程序的中间数据 考虑到系统扩展.为使编程地址统 震用洋码器对扩展芯 片进行寻址。选用74LS]38详码器完成此l功能 见外分别选用 8155、8255作为系统的输人、输出扩展.分jjll接受键盘(系统控制 面板)的输人和单片机的输出 埂件 如 2所示 另外,还
PSEN 8031 CPU
P2 5 P2 6 P2 7 罔 二 —T j 74 LSI38 Y
: B c : 图2 8.顶出缸无顶出或顶出力不够 (1)3 T不动作或换向阀4阔芯卡死,检修电路、电磁铁 换 向阀; (2)溢流阔5卡死在开启位置或调压过低,调整、清洗 更 换该阀; (3)顶出缸密封圈损坏.更换密封嘲; (4)顶出缸本身机械卡滞.梭修一 w01 08—13 诈者通联:棘潮电力机车厂电机分厂装备部 湖南株洲市 田心412001 【编辑王其] 设_一理与曩_2001№8
团 维普资讯 http://www.cqvip.com 热 轧 精 轧 作 辊 的
摘要经多年深入砰究轧辊消耗问题,增加轧辊有效 S-作层厚度,可使使甩寿命增加25%,累计单耗连续4年 降低,达到降低成奉的目的 使用环境及目标选定 武钢1700热轧拿连轧机由市轧、粗轧及精轧机组三部分构 成(罔1) 精轧机组为7机架连轧机组。全套轧机设备由14架
考虑了机床与单片机之间的光电隔离、功率放太电路蹦及辅助 电路(包括复位 时钟、报警指示电路等)。 2软件部分 整个软件采用模块化设计 软件系统包括土模块、子程序模 块.越界报警急停处理模块、定时检修显示缓冲区数据模块、键 盘及显示定时扫描管理模块 3机械部分的改造 滚切直齿圆锥齿轮的基本运动与滚切圆柱直齿轮一致、但 为了使 直进蛤( 向)和径向进给( 向)保持联动,在数控改 造时.对 向、v向采用步进电机驱动蒗珠(或滑动)丝杠传动. 相应地对机械部分进行改造 (1)刀架垂直进给(v向) 将Y38—1滚刀架的垂直走刀系统与主电机传动链脱开.使 XX1轴上齿数为44的齿轮处于空挡位置(这时离合器K 脱 开).用110B ̄)3步进电机经联轴器直接驱动X.'41轴.经原5/30 蜗轮副、L=10rim,帮动建杠螺母副带动滚了j架宴现垂直进绐 (同时可 进行手动调整进给) 为保证垂直进给精度.对原丝杠螺母副 蜗杆蜗轮副进行精 化更换,消除问隙 (2)工件(工作台)径向进给( 向) 对于径向进给系统.去掉原径向进给手动机构及滑动丝杆. 改用110BFO03步进电机(步距角1 5o,step)经一级齿轮副驱动滚 珠丝杠螺母副(螺距L=lOmm)带动工作台实现径向进给。滚 珠丝杠螺母副采用双螺母螺纹调隙方式消除反向空程以及螺纹 间隙.提高定位精度。 级齿轮副传动采用双片薄齿轮错齿调整法,以消睬齿轮 传动间隙,提高马鲑动精度。滚珠丝杠支承方式采用增大支承刚 度的单列圆锥滚子支承结构。此外,径向进给系统保留手动调 整进蛤功能 4避给脉冲频率r与锥齿轮的加工锥角 的关系 固滚齿机的切削用量 工件每转的垂直进给量S (mm/r) 和径向进给量S. (mm/r)为依据,『『ii微机数控垂直( 向)和径向 囝 设j_理与堡_2001№8 口付志云 赵玲叶
轧机、9种不忙寸 类型的 辊、1 作辊、立撑辊组 成。轧辊在生产 成本中占有相当 大的比重。为保 证生产的正常进 1热轧广轧机组成
l 同)的进给茸S (mm/min),则由进给肺冲频率,莸得 即 SH 6 · , ̄n/min 【2j 故S 与S。的关系为: S = ‘S.. (3j 式中 Ⅵ 工件转速.r/min 脉冲当量.mm/step 为实现垂直进给系统和径向进给系统按要求联动,则锥角 ^。t锥齿轮节锥线与太端面的夹角,它 是锥齿轮的节锥角 ) 满足: 未= =器= ㈥ 式(4)中 占、= ·专=品·j面『0_10 =3 74×lo (mm ep) 其巾:.、:.、L 为垂直进给系统中蜗杆头数、蜗轮肯数、挫杠 螺距及步进电机脉冲数 根据锥齿轮加工的锥角^ ,在选定8 (ram/step、的情况F. 为保证Ig^。必须通过对 和 的软件来实现以便加工出符合 要求的锥齿轮 从理论上讲,对任何传动比的直齿锥齿轮都能加上.但因受 滚齿机结构限制,此种改造后的机床仅是提高了原机床的性能, 扩太了应用面。在机床自身运动极限允许的情况F,即使节锥 角较大时.通过编程,加工也无田难。改造后我刑加工了T16卧 式镗床的一锥齿轮:模数2,齿数25.压力角20 ̄,材料4OCt.节锥 角26。34 。用模数为2的滚刀加工,经测量,精度达到7级.且安 装后运转平稳 花费数千元对Y38—1滚齿机进行数控技术改造,使原机床 的使用范围扩大.提高了机床的技术性能.效果显著,是老旧滚 齿机改造的好途径
作者通联:浙江齿轮厂技改办 浙江奎华市江南苑路西26 幢4—302 321017 [嫡辑利文] ~造
工 维普资讯 http://www.cqvip.com
齿轮加工工艺
1.适用范围
该标准规定了齿轮加工应遵守的基本规则,适用于各企业的齿轮加工。
齿轮加工还应遵守JB/Z307.1(切削加工通用工艺守则总则)
2.一般要求
(1)齿坯装夹前应检查其编号和实际尺寸是否与工艺规程要求相符合。
(2)装夹齿坯时应注意查看其基面标记,不得将定位基面装错。
(3)计算齿轮加工机床滚比挂轮时,一定要计算到小数点后有效数字第五位。
3.滚齿工艺守则
(1)本守则适用于用滚动切法加工GB10095-88中规定的7、8、9级精度渐开线圆柱齿轮。
(2)滚齿前的准备。
①加工斜齿或人字齿轮时,必须验算差动挂轮的误差,一般差动挂轮应计算到小数点后有效数字第五位。差动挂轮误差应按下式计算。
式中:δ——差动挂轮误差;
m——齿轮模数;
N——滚刀头数;
B——齿轮齿宽;
K——齿轮精度系数;对7级齿轮,K为0.001;对8级齿轮,K为0.002;对9级齿轮,K为0.003;
C——滚齿机差动定数。
②加工有偏重的齿轮时,应在相应处安置适当的配重。
(3)齿坯的装夹。
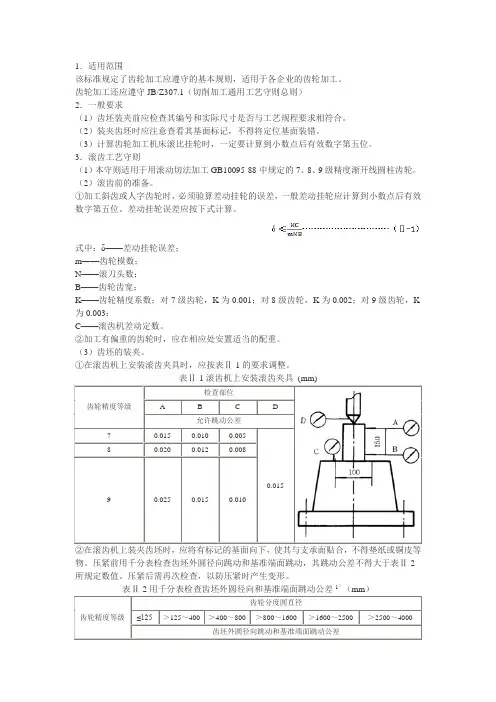
①在滚齿机上安装滚齿夹具时,应按表Ⅱ-1的要求调整。
表Ⅱ-1滚齿机上安装滚齿夹具 (mm)
齿轮精度等级 检查部位
A B C D
允许跳动公差
7 0.015 0.010 0.005
0.015 8 0.020 0.012 0.008
9 0.025 0.015 0.010
②在滚齿机上装夹齿坯时,应将有标记的基面向下,使其与支承面贴合,不得垫纸或铜皮等物。压紧前用千分表检查齿坯外圆径向跳动和基准端面跳动,其跳动公差不得大于表Ⅱ-2所规定数值。压紧后需再次检查,以防压紧时产生变形。
表Ⅱ-2用千分表检查齿坯外圆径向和基准端面跳动公差1)(mm)
齿轮精度等级 齿轮分度圆直径
≤125 >125~400 >400~800 >800~1600 >1600~2500 >2500~4000
齿坯外圆径向跳动和基准端面跳动公差 7 0.018 0.022 0.032 0.045 0.063 0.100 8
齿轮加工基础知识,齿轮的不同加工方法介绍

齿轮加工基础知识,齿轮的不同加工方法介绍
一、成形法切齿
利用盘形齿轮铣刀在铣床上加工或利用指形齿轮铣刀,在有单齿分度机构的铣床或滚齿机上加工
1.铣齿
盘形齿轮铣刀
指形齿轮铣刀
2.拉齿:利用齿轮拉刀拉削内、外圆柱齿轮。生产率高,齿面粗糙度值小,但刀具制造成本高,故拉齿只适用于大量生产
3.磨齿:用于已淬火齿面的精加工。所用砂轮的截形须根据齿轮齿槽的轮廓形状用靠模修整
二、
1.插齿:利用齿轮形插齿刀或齿条形梳齿刀切齿
2.滚齿:利用蜗杆形的齿轮滚刀在滚齿机上加工外啮合的直齿、斜齿圆柱齿轮
3.剃齿:利用剃齿刀在剃齿机上对齿轮齿面进行精整加工 4.珩齿:利用珩轮对已淬火的齿轮齿面精整加工
珩齿的加工方式与剃齿相同,珩轮形状也与圆柱形剃齿刀相似,但珩轮的金属基体的齿面上浇铸了一层以树脂作为结合剂的磨料
5.磨齿:将运动中的砂轮表面作为假想齿条的齿面与被磨齿轮作啮合传动,形成展成运动磨出齿形
三、齿轮的无屑加工
1、冷轧齿轮(1)将齿轮形的轧轮向轮坯径向进给,并按一定速比相互滚动,使轮坯外周产生塑性变形轧出齿形(2)冷轧可加工圆柱齿轮(直齿或斜齿)、非圆齿轮或带细齿的零件(3)模数<2.5㎜,可从轮坯接轧出齿形。模数>2.5㎜,先用切削加工粗切,或铸、锻出齿形,再用冷轧对齿面作精加工2、冷锻齿轮冷挤:利用凸模和凹模的相对移动产生挤压力,使坯料在模具的约束下塑性流动而得到齿形,常用于加工模数小于3㎜的直齿圆柱齿轮、内齿轮、花键轴或花键孔冷镦:利用上模的锤击力使坯料在模具中受压缩而横向流动形成齿形,常用于加工锥齿轮。通常需先把坯料头部镦粗,然后再镦锻齿形。冷镦后的齿轮带有飞边,需用切削加工切去3、冲裁齿轮利用齿轮形的冲压模(凸模和凹模)从板料冲切出齿轮,适于加工模数小于6㎜、厚度小于10㎜的片齿轮、齿条、棘轮、钟表齿轮和仪表齿4、热轧齿轮(1)工作原理与冷轧相同,但热轧是在工件加热到1000℃以上的热塑状态下进行的(2)热轧齿轮包括预热、轧制和整形等工序,一般不再精加工就可直接采用(3)对齿轮精度要求较高时,可在热轧时预留0.2㎜加工余量,然后用剃齿机或蜗杆砂轮磨齿机精切齿形5、精密模锻齿轮(1)把轮坯加热到1000~1150℃,放到锻锤的下模中,用上模锤击数次锻出齿形;也可先粗锻成形,然后精锻齿形(2)高速锻造可使轮坯在热塑性较好时一次锤击成形(3)精密模锻后的齿轮需先去除飞边,然后以锻出的齿槽作定位基准钻、铰或镗削轴孔,再以轴孔为基准精加工齿轮外径和其他部位(4)对于精度要求较高的齿轮,可在模锻时预留0.5㎜加工余量,最后用机床精切齿形6、粉末冶金齿轮将金属粉末原料在模具中压制成形,然后将轮坯以1100~1150℃的温度保温1.5~2.0h进行烧结。烧结后的齿轮一般不必或很少切削加工锥齿轮常采用粉末锻造的方法,即先用粉末冶金方法制成轮坯,再加热至850~950℃进行精密模锻,最后去除飞边
Palloid齿法
Palloid齿法是二十年代将直线啮合齿轮转变成螺旋啮合齿轮的创新技术发展,用一个圆锥形的滚动铣刀在一个持续不断的过程中进行齿加工。持续二级加工与单速工具相结合,造就出最佳的配置精确度。这样确保了覆盖程度高,对移位的不敏感程度高,以及最大可能的运转静音。平行的齿座导致底部圆形半径大,这对齿轮的极限荷载(使用寿命)会产生积极影响。
切削加工:齿轮加工
编辑条目
10.20
267次
1人
1个
[字 号:大 中 小]
[我来说两句 (0) ]
各种圆柱齿轮和锥齿轮的齿形部分可用切削加工或精密铸造?精密锻造?挤压?粉末冶金等无切屑加工方法制造。齿轮的切削加工按齿形部分的成形方式?有成形法?仿形法和展成法等。
简史
古代的齿轮(见中国古代齿轮)是用木材刻制或用金属铸造的。在中国山西省永济县薛家崖出土的文物中已有青铜棘齿轮?据考证是秦?汉之间(公元前200年前后)的产品。魏明帝青龙三年(公元235年)马钧发明的指南车中也采用了齿轮传动。16世纪中叶以后的 200多年中?齿轮主要用于时钟传动?制造方法大多是在装有旋转的锉刀或铣刀的切齿装置上粗切齿部?再用手工修整齿形。18世纪后期?传递动力所需的较大尺寸和较高精度的齿轮?一般都采用铸造齿轮。19世纪20~30年代?英国的J.福克斯和J.G.博德默尔等相继研究了用多齿的成形铣刀铣削铸铁齿轮的方法。1835年?英国的惠特沃思?J.B.创造了用滚刀按展成法原理加工渐开线齿形的方法?但当时要制造用机械切制铸铁齿轮所用刀具极为困难。直到1854年美国的布朗?J.R.发明了铲背的齿轮盘铣刀?于是在万能铣床上用铣刀铣削齿轮的工艺才广为流行。19世纪后期?由于汽轮机?内燃机和其它高速重载机械要求齿轮加工的精度和生产率更高?人们重视并发展用展成法加工齿轮?滚齿法不断完善。1897年?美国的E.R.费洛斯发明了用盘形插齿刀按展成法加工齿轮?同时创造了用大平面砂轮展成磨削插齿刀的方法。20世纪初?英国的T.汉佩奇研究了蜗杆砂轮磨齿法。20年代出现剃齿法。50年代末珩齿工艺开始应用。
YKJ3610数控高效滚齿机

产品与技术 Products and TechnoIogy
YKJ 3 6 1 0数控高效滚齿机
■成都宁江机床(集团)股份有限公司成品制造部技术处王伟志
YKJ3610数控高效卧式滚齿机为成都宁江机床(集团) 股份有限公司于2002年投放市场的产品,主要用于高效、大 批量加工模数不大干2.5ram,直径不大干100ram的直齿圆 柱齿轮、斜齿轮,也可采用径向法加工蜗轮及等高齿直齿圆 锥齿轮。 在批量生产的情况下,一台机床很少改变交换齿轮,但 却因为刀具的不同以及为得到一个最佳的切削参数而经常改 变切削速度和进给速度,因此,本机床的分度运动以及差动 运动仍采用传统的交换齿轮来实现,而轴向进给、径向进给 是通过伺服电动机半闭环控制实现,滚刀架的切向移动由步 进电动机完成,机床的滚刀主轴为变频电动机无级调速,控 制系统采用BEIJING—FANU C Oi Mate TC数控系统,这 样的设计和配置既满足了大多数用户的要求,又实现机床售 价的低价位。 机床经优化设计,结构紧凑,有良好的动刚度、静刚度 和扭转刚度。滚刀主轴有可靠的消除间隙机构,且所有的正 交传动均采用弧齿锥齿轮,径向进给半闭环控制确高的重复 定位精度,能准确地控制被切齿轮的公法线长度公差,从而 保证机床有良好的切削性能,齿面粗糙度好,当加工模数小 于1.5ram的齿轮时,使用高精度滚刀、采用合理的切削规 范,加工的齿 轮精度可达到5-6 加工时(例如零件m=lmm时,轴向进给速度为0.6ram/r, 一次切削至全齿深),加工的齿轮精度可达到7级,齿面粗糙 度尼为3.2 pm以上;采用径向法加工蜗轮,可达到与直齿 圆柱齿轮相当的加工精度。 本机床可广泛用于摩托车、仪器、仪表、玩具、电动工 具、渔具及小型汽车变速箱中不同精度齿轮( ≤2.5ram) 的高效加工。 上述行业的小齿轮,很多为中硬齿面,硬度一般在45~ 50HRC,大多数滚齿机不能一次滚切,采用磨齿有难度且成 本高。部分用户采用滚齿后淬火,不再精加工;也有采用 40Cr氮化工艺,虽然变形小些,但成本也较高;还有采用调 质不淬火。这些都会产生齿轮传动噪声较大或寿命较低的缺 点。YKJ3610机床在使用相适应的刀具时可以一次加工模数 ≤1.25ram,硬度45~50HRC的中硬齿面的齿轮,已经 得到长期使用的验证(如:加工m--lmm,2r_l1,B-200,加 工长度三=12ram,硬度45HRC的齿轮,使用进口硬质合金 滚刀,加工时间约50s,刀具刃磨寿命7000件。 上述行业齿轮的转速越来越高,对其传动噪声等要求也 越来越高,鼓形齿及齿向修形齿可以减少齿轮传动噪声,这 以得到公认及证明,齿向修形量(或鼓形量)一股为0.025~ 0.03ram,YKJ3610可以借助轴向及径向进刀的二轴联动编 程来实现齿向修形及鼓形齿的加工。 机床通过编程可方便的实现顺、逆铣;径向切削(用于 蜗轮、薄片齿轮加工);轴向切削以及综合切削(带有径向切 削的轴向切削)。对于工件加工精度要求较高、生产率要求高 时,可考虑采用一次方框循环加工程序一次进给至深度尺寸 进行加工。对于加工精度等级要求很高时,为保证加工质量 可采用二次或多次方框循环加工(每次进刀的切削速度和进 给量可设置不同值)。 机床有单层及双层尾架,通过调整可采用弹簧力或液压 力夹紧,液压夹紧力还可通过减压阀来调整,其中双层尾架 为订货供应,主要用于全自动或超长零件加工。工件主轴安 装有快速夹紧附件,采用弹簧夹头夹持工件,可实现细轴类 零件加工时快速装、卸,以及实现盘形齿定心轴的进退等。 快速夹紧附件也有单油缸和双油缸两种,双油缸装有液压
滚齿机工作原理-功能分析-介绍

功能原理设计
随着现代设计方法的发展及应用越来越广泛,人们对系统原理设计时常采用一种“抽象化”的方法---“黑箱法”。之所以称为“黑箱法”是因为对于待设计产品来说,在求解之前,犹如一个看不见内部结构的“黑箱子”。这种“黑箱”只能用来描述系统的功能目标,“黑箱”的内部结构需要设计人员进一步构思的设计。由此可知,“黑箱法”是根据系统的输入、输出关系来研究实现系统功能目标的一种方法,即根据系统的某输入及要求获得某种输出要求,从中寻找某种原理来实现输入---输出之间的转化,得到相应的解决方法,从而推求出“黑箱”的功能结构,使“黑箱”变成“白箱”的一种方法。
1、黑箱法寻找总功能的转化关系
物料流包括材料、毛坯半成品、成品,液体、气体等各物体;能量流包括电能、光能、机械能、热能、核能等;信号流包括数据、测量值、控制信号、波形等。通过对Y38滚齿机的综合分析,可得以下“黑箱”示意图
通过黑箱法分析,滚齿机是将轮坯通过一定的加工过程,最终得到所需产品—齿轮的机器。该过程有各种能量的交换、损失,同时还与外界的环境密切相关。
2、滚齿加工原理
齿轮是现代机械传动中的重要组成部分。从国防机械到民用机械,从重工业机械到轻工业机械,无不广泛的采用齿轮传动。随着汽车、机械、航天等工业领域的高速发展,对齿轮的需求量日益增加,对齿轮加工的效率、质量及加工成本的要求愈来愈高,滚齿机是齿轮加工加床中的一种,由于滚齿机既适合高效率的齿形粗加工,又适合中等精度齿轮的精加工,因此受到广泛的应用。为此滚齿机的研究仍是大家努力的方向
齿轮加工机床的种类繁多,构造各异,加工方法也不相同,齿形加工可按在加工中有无切屑而区分为无屑加工和切削加工两大类。
无屑加工包括热轧、冷轧、压铸和粉末冶金等,无屑加工生产率高,材料消耗少,故成本低,但加工精度不高。
(1) 冷轧 冷轧是能在圆柱形零件上生产出齿轮的齿、花键、细齿、油槽或螺纹的一种很简单的方法。生产率很高,用此方法扎制一个齿轮仅需3~5秒钟,但它受轧制形状和材料的限制较大。密西根RoTo-Flo冷轧机是应用较早的齿轮冷轧机之一。它用齿条作轧制工具。其原理如2-1所示。其中俩轧辊齿条被弄成斜面,最开始的轧制量小,当齿条运动时,轧制量逐渐增加,金属开始流动。这种轧制方法,齿轮受到的弯曲负荷大,因而仅适用于轧制压力角大和齿形短的齿轮。〔压力角25度或25度以上〕。因此,RoTo-Flo设备通常用于轧制SAE型压力角30度的齿深50%的和渐开线花键型的零件。
滚齿机原理
滚齿机原理
滚齿机是一种用于加工齿轮的机床,其原理是利用滚刀和工件之间的相对运动,通过滚切的方式加工出齿轮的齿形。相比于传统的切削加工方式,滚齿机具有加工效率高、加工精度高、加工表面质量好等优点。
滚齿机的工作原理可以简单地概括为:滚刀和工件之间的相对运动,使得滚刀的齿形与工件的齿形相互匹配,从而实现齿轮的加工。具体来说,滚刀的齿形是由一组齿形刀片组成的,这些刀片的齿形与要加工的齿轮的齿形相同。当滚刀与工件接触时,由于滚刀的齿形与工件的齿形相匹配,滚刀会沿着工件的齿形滚动,从而将工件的齿形加工出来。
滚齿机的加工过程中,滚刀和工件之间的相对运动是非常关键的。为了保证加工精度和表面质量,滚刀和工件之间的相对运动必须是非常精确的。一般来说,滚刀的齿形和工件的齿形之间的误差应该控制在0.01mm以内,而滚刀和工件之间的相对运动误差应该控制在0.005mm以内。
滚齿机的加工精度和表面质量也与滚刀的材料和制造工艺有关。一般来说,滚刀的材料应该具有高硬度、高强度、高耐磨性和高耐热性等特点,以保证其在加工过程中不会变形或磨损。同时,滚刀的制造工艺也非常重要,必须保证滚刀的齿形精度和表面质量达到要求,才能保证加工出的齿轮的精度和表面质量。
滚齿机是一种非常重要的齿轮加工设备,其原理是利用滚刀和工件之间的相对运动,通过滚切的方式加工出齿轮的齿形。滚齿机具有加工效率高、加工精度高、加工表面质量好等优点,是现代制造业中不可或缺的一部分。
Y38-1滚齿机
Y38-1滚齿机解析
Y38-1滚齿机的性能特点:
1.铣削圆柱型直齿轮;
2.斜齿轮;
3.蜗轮;
4.链轮;
5.短花键轴等。
�本机床结构合理、布局紧凑、操作和维修方便。加工时可按工件模数大小和精度高低进行一次或数次走刀;切削终了时,机床能自动停车,刀架滑板能快速移动。
Y38-1滚齿机产品图片
Y38-1滚齿机的技术参数:
项目 Y38-1 Y38-1G�����
机床加工精度 JB179-83.7级 JB179-83.7级
最大加工模数 钢材6模数 铸铁8模数 钢材6模数 铸铁8模数
加工圆柱正齿轮最大直径 后立柱450毫米,无后立柱800毫米 后立柱450毫米,无后立柱800毫米
加工圆柱螺旋齿轮最大直径 当螺旋角为30度时500毫米,当螺旋角为60度时190毫米 当螺旋角为30度时500毫米,当螺旋角为60度时190毫米
加工铣削齿厚(铣正齿轮时) 250毫米(铣整齿轮时) 600毫米(铣整齿轮时)
滚刀主轴转速范围 47.5-192转/分 47.5-192转/分
滚刀主轴转速级数 7档 7档
工作台面直径 660毫米 660毫米
工作台孔直径 80毫米 80毫米
主轴与工件最小中心距 30毫米 30毫米
最大安装刀具直径 120毫米 120毫米
电机总容量 4.125千瓦 4.125千瓦
主电机容量 4千瓦 4千瓦
外形尺寸 (长*宽*高)2280*1100*1910mm (长*宽*高)2280*1100*2260mm
重量 3400公斤 3600公斤
Y38-1滚齿机解析
Y38-1滚齿机适用于加工各种圆柱形正齿轮、螺旋齿轮和涡轮。
Y38-1滚齿机适合于单件生产和成批生产,如备有数个以上同型机床时最合理的使用方法是分出数量机床专为精削之用,以保证机床的加工精良。
Y38-1滚齿机具有足够的刚度,在滚切齿轮时,可以一次加工至所需的齿深,也可分几次切削(分层切削),在分层切削时必须依照一定的规则变更其每次的切削用量,如选用适当的切削速度、进给量及合理的精切深度,并准确地安装好工件,本机床可切削出七级精度齿轮。
大质数直齿圆柱齿轮滚齿方法
三 一一
大质数直齿圆柱齿轮滚齿方法
冯新红江西渝州科技职业学院338000
【摘要】大质数齿轮通常是指齿数大于100的齿轮,滚切齿数大于100的质数齿轮时,会因找不到合适的挂轮而影响加工。为解决这一问题,提
出了“近似分齿”和“补偿”的加工方法,阐述了其加工原理、计算方法、误差分析。为其可行性提供了理论基础。经加工及检测得知,加工出的齿轮可
达一般机械的精度要求。因此,实际加工中可采用近似分齿法和补偿法。
【关键词】质数齿轮滚齿加工近似分齿补偿法
中图分类号:TH12文献标识码:A文章编号:1009—4067l2010)03—0120—01
滚齿机广泛用来加工直齿和斜齿圆柱齿轮。滚齿机一般都备有
100以下的质数交换齿轮,对于齿数在100以下的质数被加工齿轮,都可
以选到合适的分齿挂轮。而对于100以上的质数被加工齿轮,如齿数为 101,103,107,…,就选不到所需要的分齿挂轮了。因此,要滚切齿数大
于100的质数齿轮,就得采用别的方法。在滚齿机上加工齿轮时,工作
台须转数转,分齿挂轮完成数次分齿运动,才能完成齿轮的滚切,这样,
误差主要反映在被加工齿轮的齿向误差上。
1近似分齿法滚齿原理
所谓近似分齿法,就是采用与被加工齿轮齿数相差极微小的分齿挂
轮比组成的挂轮组进行近似分齿的加工方法。 1.1计算步骤
(1)按机床的分齿挂轮定数计算出所需分齿挂轮传动比; (2)由查挂轮表,选择近似的分齿挂轮组,并算出实际分齿挂轮传
动比 ; (3)以 求出近似分齿的实际齿数’及齿数误差;
(4)利用齿数误差求出被加工齿轮的齿向误差。
2补偿法滚齿原理
2.1补偿法加工原理 由于在滚切直齿圆柱齿轮时,滚刀、工件和刀架之间存在下列相对 运动关系:
滚刀——工件——刀架(轴向进给) 当被加工齿轮齿数是大于100的质数时,选不到所需要的挂轮,为
了要选到一组分齿挂轮,可稍微改变一下滚刀和工件之间在范成运动传 动链上的相对运动关系,就是让滚刀在工件转一转时稍多转一些或少转
摆线齿轮加工方法
摆线齿轮加工方法
Honing the craft of manufacturing bevel gears can be a challenging
yet rewarding endeavor. The process of creating bevel gears involves
precise machining techniques, such as hobbing and shaping, to
ensure the gears are of the highest quality. However, one method
that stands out for its efficiency and precision is the use of gear
hobbing machines, which are specially designed for producing bevel
gears. These machines utilize a cutting tool called a hob to remove
material from a workpiece and generate the desired gear profile.
精通制造锥齿轮的工艺可能是一个具有挑战性但有益的努力。制造锥齿轮的过程涉及精密的加工技术,如滚齿和成形,以确保齿轮具有最高质量。然而,一种以效率和精度著称的方法是使用齿轮滚齿机,这些机器专门设计用于生产锥齿轮。这些机器利用一种称为滚刀的切削工具从工件中去除材料,并生成所需的齿轮轮廓。
Gear hobbing is a versatile method that allows for the production of
a wide range of bevel gears, from straight-cut to spiral bevel gears.
三例非普通齿轮的加工方法
三例非普通齿轮的加工方法
中南大学铁道学院 (湖南长沙410075) 陈兴强 1.普通机械滚齿机 ̄n-r¥锥度齿轮 小锥度齿轮在测量仪器设备上大量应用,用数控滚 齿机加工小锥度齿轮或鼓形齿轮是很简单的事情,但是 数控滚齿机价格高昂,成本高,还没有被广泛应用。在 一些工具书上介绍的“靠模法”用普通机械滚齿机加工 小锥度齿轮,即把仿形靠模安装在滚刀刀架轴向进给滑 板上,当刀架进给时,靠模与仿形触销保持接触,利用 触销移动产生的电信号控制工作台的径向移动来加工出 锥度齿轮。这种加工方法对仿形靠模精度要求高,具体 实现起来也很复杂。我在滚齿加工过程中想出了另外一 种加工方法收到了很好的效果。如图1所示:根据锥度 齿轮的设计要求来加工传动锥齿轮,然后根据夹具的长 度来调整定位顶尖的位置来保证小锥度齿轮加工要求。 和加工普通圆柱齿轮一样,通过调整滚齿机的刀架和相 应的差动交换齿轮还可以加工直齿和斜齿的小锥度齿 轮。该种方法加工小锥度齿轮具有调整方便、加工效率 高、质量稳定、经济实用等优点。
别固定在心轴上
图 l 1.滚刀2.机床原顶尖3.定位顶尖4.压紧螺母5.垫圈 6.锥齿轮7.夹具8.定心球9.传动锥齿轮 1O.固定在滚齿机工作台上的夹具 2.普通滚齿机加工少齿数齿轮 普通滚齿机说明书中都指定所能加工齿轮的最少齿 数一般为5个。主要是因为在普通滚齿机上加工少齿数 (齿数为2、3或4)齿轮时,由于传动比比较大,机床 传动链比较长,使得机床传动系统效率降低,甚至出现 自锁,使机床无法正常工作。但少齿数齿轮传动由于单 机传动比大,可以大大减小结构尺寸,具有结构简单、 成本低、传动效率高等优点,从而被广泛采用。 为解决上述困难可以在滚齿机的主电动机上接一台 HF变频器,HF系列变频器应用电压空间矢量随机 PWM控制原理、模块化设计思想、双CPU控制平台, 采用高品质的原材料和元器件,实现数字系统集成;其 优点是集数字技术、计算机技术、现代自控技术于一 体,具有功率因数高、动态性能好、精度高、噪声低、 转矩大、性能可靠等优点。在滚齿机的主电动机上接变 频器后,按照所要加工的齿轮调整好滚齿机的分齿传动 链、进给传动链和差动传动链,起动电动机时,把变频 器频率调在0.5 20Hz,使机床传动系统在较低速度起 动。机床起动后,再将变频器频率调到正常电源的50Hz 或者更高,就可以加工少齿数的齿轮,解决少齿数齿轮 的根切问题可以通过减小齿轮的齿顶高系数、设计齿轮 时采用正变位以及采用负变位滚刀等工艺来解决。 3.普通铣床加工齿条 齿条传动也是一种常用的传动方式,齿条加工常用 的有展成法的插齿,仿形法有铣齿、刨齿等。这些方法 加工效率不高,而且铣齿、刨齿加工的齿轮精度也不 高,有时难以满足使用要求。我在生产中采用如图2所 示的加工方法加工齿条,很好地解决了上述几种加工方 法的不足,取到了很好的效果。图2中所示的齿条可以 是直齿条,也可以是斜齿条。该加工方法可以在普通铣 床上完成,将滚刀装在铣床的刀杆上,齿条坯料固定在 缸板l 冷加工 量 箜量