
钢筋直螺纹连接施工技术交底
精心打造
未来
1
直螺纹连接施工技术交底
一、编制依据
1、国家行业标准《钢筋机械连接通用技术规程》(JGJ107—2003)。
2、供货厂家提供的《剥肋滚压直螺纹钢筋连接技术资料》。
3、《金印现代城B区施工图纸》的相关内容。
二、应用范围
为保证式程质量进度,我公司特编制《剥肋滚压直螺纹钢筋连接指导书》,本指导书依据
设计施工图纸,现行的规范规定及相关技术资料,详细的阐述了此项工程的施工工艺。
本工艺主要适用于直径20—32的HRB335、HRB400级梁柱、剪力墙钢筋及在特殊部位要
求的钢筋。本指导书适用于郑州金印现代城中由河南二建承建的所有单位工程。
三、施工准备
1、 参加剥肋滚压直螺纹钢筋连接施工的操作人员必须经过技术培训,并经考核合格后持证
上岗。
2、 所有钢筋必须有出厂合格证及复验报告,套筒应有出厂合格证,两端应有保护盖,套筒
表面应有规格标记,进场时质检员应复检合格后方可用到工程上,钢筋直螺纹加工必须有检
验记录。
3、 供货厂方必须提供有效的《钢筋直螺纹接头型式检验报告》。
4、 供货厂方必须提供与施工相配套的牙形规、卡规(或环规)和塞规。
5、 钢筋先调直再下料,切口端面与钢筋轴线垂直,不得有马蹄形或挠曲,不得用气割下料。
6、 钢筋下料必须符合下列规定:
精心打造
未来
2
(1)由于设计或施工的需要,有时接头位置无法避开梁端,柱端的箍筋加密区(例如短柱
全长均为钢箍筋加密区等),则可根据经验适当放宽,在该处设置接头,但应限制接头钢筋
面积百分率不超过50%。
(2)接头端口距钢筋受弯点不得小于钢筋直径的10倍长度。
(3)钢筋连接套的砼保护层厚度应满足《混凝土结构设计规范》中受力钢筋砼保护层最小
厚度的要求,且不得小于15mm,连接套之间的横向净距不宜小于25mm。
四、钢筋剥肋滚压直螺纹加工:
1、 钢筋应先调直再加工,切口端面宜与钢筋轴线垂直,端头弯曲、马蹄严重的应切去。
2、 按钢筋规格所对应的对刀棒调整好剥肋刀具的位置以及调整剥肋挡块及滚压行程开关
位置。保证剥肋段的直径及滚压螺纹的长度符合表一的规定。
表一:标准型套筒的几何尺寸 (mm)
规格 螺纹直径 套筒外径 套筒长度
20 20×2.0 29 55
22 22×2.0 31 60
25 25.1.×2.5 35 65
28 28.1×2.5 41 70
32 32×2.5 46 80
36 36×3.0 52 90
3、 加工丝头时,应采用水溶性切削液,当气温低于0oc时,应掺入15~20%亚硝酸液,严
禁用机油作切削液或不加切削液加工丝头。
4、 操作工人应按附录中的要求检查丝头的加工质量。每加工10个丝头用通、止环规检查
一次,并剔除不合格丝头。
5、 经自检合格的丝头,应由质检员随机抽样进行检验,以一个工作班内生产的丝头为一个
验收批,随机抽检10%,且不得少于10个。当合格率小于95%,应加倍抽检,复检中合格率
仍小于95%,应对全部钢筋丝头逐个进行检验,并切去不合格丝头,查明原因并解决后重新
精心打造
未来
3
加工螺纹。
6、 检验合格的丝头应加以保护,在其端头加带保护帽或用套筒拧紧,按规格分数堆放整齐。
五、钢筋连接
1、 连接钢筋时,钢筋规格和套筒的规格必须一致,钢筋和套筒的丝扣应干净、完好无损。
2、 采用预埋接头时,连接套的位置、规格和数量应符合设计要求。带连接套筒的钢筋应固
定牢,连接套筒的外露端应有保护盖。在框架顶层钢筋及基础。端头钢筋带有较长弯钩的易
采用正反丝套筒,以便于钢筋正确连接就应。
3、 滚压直螺纹接头的连接,宜用把手长度不小于45cm的管钳拧紧,使钢筋丝头在套管中
央位置相互顶紧。
4、 标准型钢筋接头连接完毕后,套筒每端外露的完整丝扣数不宜超过1.5扣。加长型套筒
外露的完整丝扣不受限制。
六、现场检验及验收
1、 工程中应用滚压直螺纹接头时,技术提供单位提交有效的型式检验报告。
2、 钢筋连接作业开始前及施工过程中,应对每批进场钢筋接头连接工艺检验,工艺检验应
符合下列要求:
○1每种规格钢筋的接头试件不应少于三根。
○2接头试件的钢筋母材应进行抗拉强度试验。
○3三根接头试件的抗拉强度均不小于该级别钢筋抗拉强度的标准值,同时尚应不小于0.9倍
钢筋母材的实际抗拉强度。计算钢筋实际抗拉强度时,应采用钢筋的实际横霸截面面积。
3现场检验应进行外观质量检查和向拉伸强度试验。对接头有特殊要求的结构,应在设计
图纸中另行注明相应的检验项目。
4、剥肋滚压直螺纹接头的现场检验按验收批进行,同一施工条件下采用同一批材料的同等
级、同型式、同规格接头,以500个为一验收批进行检验和验收,不足500个也作为一个验
精心打造
未来
4
收批。
5、 对每一个验收批均应要求的性能等级进行检验和验收,在工程结构中随机抽样三个试件
做单向拉伸试验。当三个试件抗拉强度均不小于该级别钢筋抗拉强度的标准值时,该验收批
判定为合格。如有一个试件的抗拉强度不符合要求,应再取六个试件进行复检。复检中仍有
一个试件不符合要求,则该验收批判定为不合格。
滚压直螺纹接头的单向拉伸试验破坏形式有三种:钢筋母材拉断、套筒拉断、钢筋从套
筒中滑脱,只要满足强度要求,任何破坏形式均可判定为合格。
6、 在现场连续检验十个验收批,全部单向拉伸试验一次抽样合格时,验收批接头数量可扩
大为1000个。
7、 随机抽取同规格接头数的10%进行外观质量检查,接头套筒每侧无1.5扣以上完整丝扣
外露。
七、质量标准
表二:套筒尺寸的允许偏差
套筒直径D 外径允许偏差mm 长度允许偏差mm
≤50 ±0.5 ±0.1
>50 ±0.01D ±0.1
表三: 丝头加工尺寸(mm)
钢筋直径 φ20 φ22 φ25 φ28 φ32 φ36
剥肋直径 φ19 φ21 φ23.9 φ26.9 φ30.8 φ34.6
螺纹直径 M20×2.0 M22×20 M25.1×20 M28.1×2.5 M32×2.5 M36×3.0
剥肋直径 30 32 35 38 43 48
表四: 钢筋丝头质量检验的方法及要求
精心打造
未来
5
序号 检验项目 量具名称 检验要求
1 螺纹牙形 目侧
牙形的饱满,牙顶宽超过0.6mm的秃牙部分
的长度不超过1.5倍螺纹周长。
2 丝头长度 卡尺或专用量规 应满足表三的要求
3 螺纹直径
通端螺纹环规 能顺利旋入螺纹避功能达到旋合长度
止端螺纹环规
允许环视与端部螺纹部分旋合,旋入量不
应超过3P(P为螺纹距)
八、质量保证措施
1、直螺纹接头处严禁弯曲,如需弯曲成型必须在接头以外 10d处进行。如需要弯曲钢筋,
可以先弯钢筋再连接,接头可选用单向或双向可调接头。
2、对套丝机、牙形和螺距等技术参数不一样的接头决不能混用,以免发生质量问题。
3、不允许使用撕裂、掉牙、牙瘦或钢筋纵肋上无齿形等到不合格丝头连接钢筋,对不合格
丝头可以去一部分再重新加工出合格丝头。
4、要求对检验合格的丝头必须一端戴上保护帽,另一端拧紧连接套以防止堆放、吊装、搬
运过程中弄脏或破坏钢筋丝头及连接套上的螺纹。
5、为了防止水泥浆等杂物进入连接套而影响接头的连接质量,一定要坚持取下一个密盖连
接一根钢筋的施工顺序。
6、若接头有完整丝扣外露,说明有丝扣损坏或有脏物进入接头丝扣或丝头小端直径超过差
或用了小规格的连接套。连接套和钢筋之间如的一圈明显的间隙,说明用了大规格连接套,
连接了细钢筋。出现上述情况应立即查明原因、排除故障,重新连接钢筋。如接头已不能重
新连接,可采E50××型焊条补强,将钢筋与连接套焊在一起,焊缝高度≥5mm。
九、安全及文明施工注意事项
1、直螺纹套丝机等用电机具必须安装触电保护器做到一机一台。
2、高处搭设脚手架或钢筋连接时必须戴好安全帽、系好安全带。
3、原材料或已套好螺纹的半成品运输必须前呼后应、左右照顾、防止碰伤。
4、运到工地的半成品必须分规格、分部位堆放整齐,标注清楚,防止误用。
精心打造
未来
6
5、夜间施工必须有良好的照明,施工用电必须找专业电工,严禁私自乱拉电线。
6、定期把施工(车间)现场的刻废料或杂物清理到指定地点,做到工完料尽场地清。
直螺纹连接技术交底
直螺纹连接技术交底咱们今天就来好好唠唠直螺纹连接这门技术!这东西在建筑施工里可太重要啦,搞不好那可会出大问题的哟!我记得有一次去一个工地,看到工人们在进行钢筋连接的操作。
那场面,真是热火朝天。
但是仔细一看,我发现了一些不对劲的地方。
有几个工人在做直螺纹连接的时候,步骤明显不对,手法也很生疏。
我当时就着急了,赶紧上去给他们指出来。
先来说说直螺纹连接的准备工作吧。
钢筋的端部得切平整了,不能有马蹄形或者挠曲的情况。
就像咱们切菜一样,要是菜切得歪歪扭扭的,炒出来也不好看不是?而且啊,还得把钢筋端部的铁锈、油污啥的都清理干净,不然这连接能牢固吗?然后就是加工丝头啦。
这可是个精细活儿,丝头的长度、螺距都得严格按照设计要求来。
有个小窍门,加工的时候可以适当多留一点长度,万一后面检测不合格,还有修改的余地。
我那次在工地上看到一个工人,丝头加工得太短了,结果一检测,全部不合格,只能重新加工,浪费了不少时间和材料。
加工好了丝头,接下来就是连接钢筋啦。
连接的时候,一定要把钢筋的丝头对准套筒,然后用扳手拧紧。
可别小看这个拧紧的动作,力度得适中,不能太松也不能太紧。
太松了,达不到连接强度;太紧了,又可能会损坏丝头。
有一回,一个新手工人用力过猛,把丝头都拧坏了,那叫一个尴尬呀!还有啊,连接完成后,一定要进行质量检查。
检查丝头外露的长度是不是符合要求,用扭矩扳手检查拧紧扭矩值是不是达标。
这就好比咱们做完作业要检查一样,不检查怎么知道对不对呢?总之,直螺纹连接这技术看着简单,其实里面的门道可多着呢!大家一定要认真对待,每一个步骤都不能马虎。
不然,等到出了问题,那可就麻烦大啦!就像我在那个工地上看到的,如果一开始大家都能严格按照技术要求来操作,就不会有后面那些返工的麻烦事儿了。
所以啊,各位工友们,咱们可得把直螺纹连接技术掌握好,做出高质量的工程来!。
直螺纹套筒连接施工技术交底
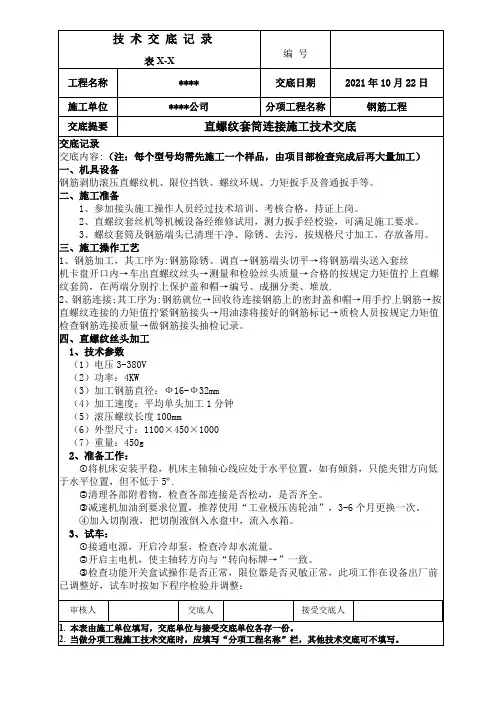
(3)钢筋滚丝,由于钢筋剥肋滚轧在同一台滚丝机上一次完成,钢筋在剥肋完成后依次进给完成滚轧过程。加工简单、方便、普通工人一般经过一小时培训就可掌握加工技术。每台班可加工300-500个丝头,为确保加工质量,对加工完成的丝头要求操作人员按如下规程进行自检:目测牙型饱满,牙顶宽超过0.75mm,秃牙部分累计长度不超过1/2螺纹周长。
(7)重量:450g
2、准备工作:
将机床安装平稳,机床主轴轴心线应处于水平位置,如有倾斜,只能夹钳方向低于水平位置,但不低于5º.
清理各部附着物,检查各部连接是否松动,是否齐全。
减速机加油到要求位置,推荐使用“工业极压齿轮油”,3-6个月更换一次。
加入切削液,把切削液倒入水盘中,流入水箱。
3、试车:
(4)按要求调定机床直径和长度,并夹紧钢筋。
(5)开启水泵,逆时针扳动进给手柄,使主机启动并平稳前进,当滚丝轮接触钢筋后,仍需给手柄一定的力,使其能自动按螺纹前行两个或三个螺距后再去掉手柄力,使其自动进给。
(6)当完成丝头滚轧长度后,机床会自动停车,启动反转按钮,滚丝头返回,当滚丝头即将离开丝头时,给手柄加一定的力顺时针摇到初始位置,机床停车。
三、施工操作工艺
1、钢筋加工,其工序为:钢筋除锈、调直→钢筋端头切平→将钢筋端头送入套丝
机卡盘开口内→车出直螺纹丝头→测量和检验丝头质量→合格的按规定力矩值拧上直螺纹套筒,在两端分别拧上保护盖和帽→编号、成捆分类、堆放.
2、钢筋连接;其工序为:钢筋就位→回收待连接钢筋上的密封盖和帽→用手拧上钢筋→按
(2)加工完的直螺纹钢筋丝头应用专用工具进行检查,丝头尺寸应釆用专用直螺纹量规检查,通规能顺利旋入并达到要求的拧入长度,止规旋入不得超过3P。抽检数量10%,检验合格率不应小于95%,检查合格后按规格及使用部位分类码放,丝头用塑料帽盖好,加以保护。
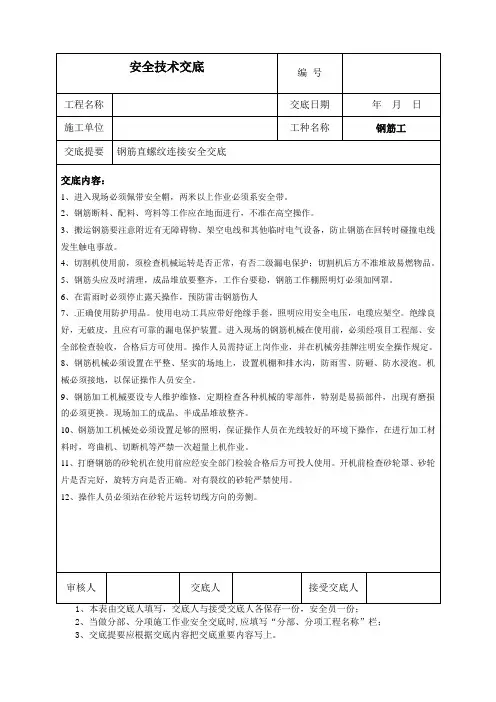
钢筋直螺纹连接安全技术交底
审ቤተ መጻሕፍቲ ባይዱ人
交底人
接受交底人
1、本表由交底人填写,交底人与接受交底人各保存一份,安全员一份;
2、当做分部、分项施工作业安全交底时,应填写“分部、分项工程名称”栏;
3、交底提要应根据交底内容把交底重要内容写上。
3、搬运钢筋要注意附近有无障碍物、架空电线和其他临时电气设备,防止钢筋在回转时碰撞电线发生触电事故。
4、切割机使用前,须检查机械运转是否正常,有否二级漏电保护;切割机后方不准堆放易燃物品。
5、钢筋头应及时清理,成品堆放要整齐,工作台要稳,钢筋工作棚照明灯必须加网罩。
6、在雷雨时必须停止露天操作,预防雷击钢筋伤人
9、钢筋加工机械要设专人维护维修,定期检查各种机械的零部件,特别是易损部件,出现有磨损的必须更换。现场加工的成品、半成品堆放整齐。
10、钢筋加工机械处必须设置足够的照明,保证操作人员在光线较好的环境下操作,在进行加工材料时,弯曲机、切断机等严禁—次超量上机作业。
11、打磨钢筋的砂轮机在使用前应经安全部门检验合格后方可投人使用。开机前检查砂轮罩、砂轮片是否完好,旋转方向是否正确。对有裂纹的砂轮严禁使用。
10钢筋加工机械处必须设置足够的照明保证操作人员在光线较好的环境下操作在进行加工材料时弯曲机切断机等严禁次超量上机作业
安全技术交底
编 号
工程名称
交底日期
年 月 日
施工单位
工种名称
钢筋工
交底提要
钢筋直螺纹连接安全交底
交底内容:
1、进入现场必须佩带安全帽,两米以上作业必须系安全带。
2、钢筋断料、配料、弯料等工作应在地面进行,不准在高空操作。
7、.正确使用防护用品。使用电动工具应带好绝缘手套,照明应用安全电压,电缆应架空。绝缘良好,无破皮,且应有可靠的漏电保护装置。进入现场的钢筋机械在使用前,必须经项目工程部、安全部检查验收,合格后方可使用。操作人员需持证上岗作业,并在机械旁挂牌注明安全操作规定。
直螺纹连接技术交底
直螺纹连接技术交底一、工程概况本工程≥0)16钢筋接头采用滚轧直螺纹连接。
二、材料内容及要求1钢筋套筒材质为45#优质碳素钢,供货单位应提供质量保证书及出厂合格证。
2、螺纹直径及丝头长度要与套筒相匹配。
查相关规范。
外观质量,目测无裂纹或其他肉眼可见缺陷。
外形尺寸,游标卡尺或专用量具长度及外径尺寸符合设计要求。
3、螺纹小径,光面塞规,通端量规要能通过螺纹的小径,而止端量规则不要通过螺纹小径。
4、螺纹中径及大径,通端螺纹塞规,能顺利旋入连接套筒两端并达到旋合长度。
止端螺纹塞规,塞规不能通过套筒内螺纹,但允许从套筒两端部分旋合,旋入量不超过3P(P为螺距)。
3、钢筋直螺纹的完整牙数不少于下表的规定牙数,查相关规范。
钢筋直径,完整牙数。
4、机具:钢筋直螺纹套丝机、梁规(环规、卡规、螺纹塞规)、力矩扳手、角向磨光机、砂轮锯、台式砂轮三.施工工艺1工艺流程钢筋下料→钢筋丝头加工一钢筋连接2、钢筋下料:下料时必须用无齿锯切割,确保钢筋端头平直,不得有马蹄形或弯曲现象。
3、钢筋丝头加工:在直螺纹滚轧机上按设计的螺距、进刀长度等参数滚轧出钢筋直螺纹丝头。
4、钢筋连接:钢筋连接时,钢筋的规格和连接套的规格应一致,并确保丝头和连接套的丝扣干净、无损。
用扳手将钢筋与直螺纹套筒拧紧,被连接的两钢筋端面应处于连接套的中间位置,偏差不大于IP(P为螺距),使两钢筋端面顶紧。
5、钢筋连接后,接头外露丝扣不得超过一个完整丝扣或三个半扣,否则应重新拧紧接头或进行加固处理。
四、滚轧直螺纹连接接头试件:1工艺检验:设备进场后,对每种规格的钢筋接头分别做一根试件,做单向拉伸实验,要求达到标准规定的技术指标。
2、现场检验同一施工条件下采用同一批材料的同等级同规格的接头,以500个为一个验收批进行检验和验收,不足500个也作为一个验收批。
3、对每一验收批接头,必须做3个试件进行试验,并按单向拉伸强度的检验指标判定是否合格。
五、质量保证措施1滚轧丝头的质量控制:1)外观及外形质量钢筋丝头螺纹应饱满,在规定的螺纹有效长度内,螺纹大径低于螺纹中径的不完整扣,累计长度不得超过三个螺纹周长,对于螺纹上翘起的硬皮可用铁刷清除。
钢筋滚轧直螺纹连接技术交底

3、质量要求:
5.5不得坐在洞口边等不安全的地方休息。
5.6出入施工现场走规定的交通通道。
5.7必须做到“活完、料尽、场地清”。
审核人
交底人
接受交底人
1、本表由施工单位填写,交底单位与接受交底单位各存一份。
2、做分项工程施工技术交底时,应填写分项工程名称栏,其他技术交底可不填写。
5.1进入现场必须戴好安全帽,穿好工作服,高处作业必须系好安全带,施工班组长必须跟班作业,随时排除施工中各种问题。
5.2用力矩扳手拧紧接头或检验接头时,应按规定的拧紧力矩值,不得超负荷拧紧,加强自身安全防护及施工的安全。
5.3施工运料禁止摔、砸,塔吊运料不得集中摆放。
5.4身体有病的工人不得进入现场施工
交底提要
钢筋滚轧直螺纹连接技术交底
交底内容:
4、成品保护
4.1连接管丝扣质量检验合格后,两端用塑料密封盖保护。
4.2钢筋端头套丝时,应采用专用设备及水溶剂切削,润滑液、套丝后立即戴上塑料保护帽,确保丝扣不被损坏,另一端可按规定的力矩值拧紧连接套,连接半成品应按规格分类堆放整齐待用。
5、安全文明施工措施
技术交底记录
编号
表C2-1
工程名称
望京新城B区6-10#地B区商业楼
交底日期
2005-3-18
施工单位
中天建设集团有限公司第四建设公司
分项工程名称
钢筋工程
基础钢筋直螺纹套筒连接技术交底
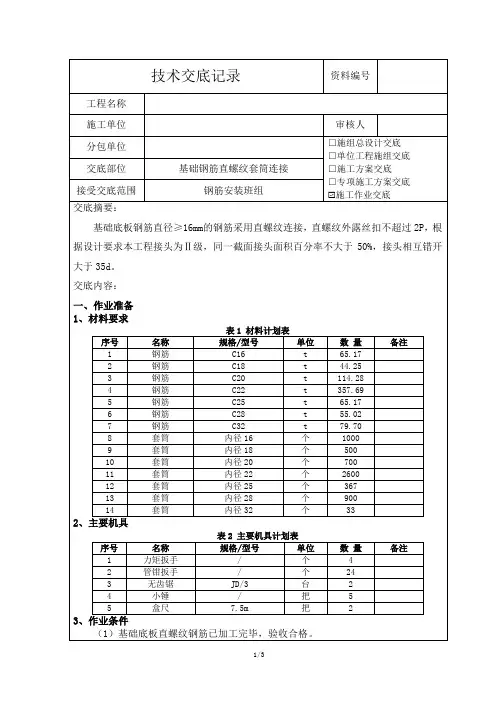
交底内容:
一、作业准备
1、材料要求
表1 材料计划表
序号
名称
规格/型号
单位
数 量
备注
1
钢筋
C16
t
65.17
2
钢筋
C18
t
44.25
3
钢筋
C20
t
114.28
4
钢筋
C22
t
357.69
5
钢筋
C25
t
65.17
6
钢筋
C28
t
55.02
7
钢筋
C32
t
79.70
8
套筒
内径16
个
1000
9
套筒
内径18
个
500
(3)钢筋采用机械连接时,螺纹接头应检验拧紧扭矩值,检验结果应符合要求。
表3.1 直螺纹接头安装时最小拧紧扭矩值
钢筋直径(mm)
≤16
18~20
22~25
28~32
36~40
50
拧紧扭矩(N.m)
100
200
260
பைடு நூலகம்320
360
460
2、一般项目
(1)对接头进行全数外观检查,钢筋旋入套筒后,要求每端外露不超过2丝扣。
3、环境保护
(1)夜间施工严禁用扳手敲打钢筋,产生噪声污染。
钢筋直螺纹工程技术交底
钢筋直罗纹工程技术交底一、任务背景钢筋直罗纹工程技术交底是为了确保钢筋直罗纹工程施工过程中的质量和安全,提高工程施工效率,减少施工风险。
本次技术交底的目的是详细介绍钢筋直罗纹工程的施工要求、工艺流程、安全注意事项等相关内容,确保施工人员能够正确理解并按照要求进行施工。
二、施工要求1. 钢筋直罗纹工程的施工必须符合相关国家标准和规范要求,包括但不限于《钢筋混凝土结构工程施工质量验收规范》等。
2. 施工前必须进行充分的准备工作,包括检查施工材料的质量、数量是否满足要求,检查施工设备的正常运转情况等。
3. 施工现场必须保持整洁,材料堆放有序,确保施工安全。
4. 施工人员必须具备相应的资质和技术能力,必须经过相关培训并持有有效证书。
三、工艺流程1. 钢筋直罗纹工程的施工流程包括以下几个步骤:a. 钢筋预处理:将采购回来的钢筋进行清理、修整,确保表面无锈蚀、无油污等。
b. 直罗纹加工:使用直罗纹机对钢筋进行直罗纹加工,确保加工质量符合要求。
c. 检验验收:对加工后的钢筋进行外观检查、尺寸检测等,确保质量合格。
d. 施工安装:按照设计要求将加工好的钢筋进行安装,确保位置准确、固定坚固。
e. 焊接处理:对需要进行焊接的钢筋进行处理,确保焊接质量符合要求。
四、安全注意事项1. 施工人员必须佩戴符合要求的个人防护装备,包括安全帽、安全鞋、防护手套等。
2. 施工现场必须设置明显的安全警示标志,禁止非施工人员进入施工区域。
3. 施工设备必须经过检查和维护,确保正常运转,避免发生事故。
4. 施工过程中必须严格遵守相关操作规程,禁止违章操作。
5. 施工人员必须具备应急处理能力,能够迅速应对突发情况,确保施工安全。
五、数据示例以某钢筋直罗纹工程为例,施工过程中使用的钢筋直径为25mm,工程总长度为100m。
施工人员经过培训,持有相应的钢筋直罗纹工程施工证书。
施工现场设置了明显的安全警示标志,施工人员佩戴了符合要求的个人防护装备。
钢筋滚轧直螺纹连接技术交底(剥肋)
钢筋剥肋滚轧直螺纹连接技术交底施工单位:中建城市建设发展有限公司工程名称:神州百戏剧场交底内容:一、安全操作规程:1.进入施工现场必须带好安全帽,持证上岗,无证人员严禁操作设备;2.滚丝机应放置在利于操作,安全的场地,并有挡风遮雨防潮棚;3.电源线应有防护措施,避免尖利物对电源线的刻划,以防漏电事故发生;4.操作人员工作时应避开切断机、切割机、吊车等外在设备对面,以防事故发生;5.操作人员工作时,应有绝缘措施;6.任何人不得戴手套接触旋转中的丝头和机头;7.更换刀具、检修设备时、应先切断电源再进行;8.作业时不许打闹,必须全神贯注工作;9.不得留长发,穿无纽扣衣衫,防止人身事故发生;10.凡不遵守操作规程和造成人、机事故发生的,追究责任人的经济责任,机械操作工不得随便更换,出现意外事故自行负责。
二、设备性能及特点:GB-40型钢筋剥肋滚轧直螺纹滚丝机床,主要用于滚轧螺纹钢筋的直螺纹加工,使建筑钢筋采用螺纹连接。
建筑钢筋直螺纹连接是一种用于建筑行业的新工艺,他代替了捆绑、焊接等传统的钢筋连接方式,已在很多大型高层建筑、水坝、桥梁等重点工程施工中推广应用,受到有关部门的好评。
本公司重视质量,设备操作简单、耐用,工作可靠,钢筋螺纹先剥肋后滚丝,剥肋刀实现自动张合,螺纹加工后自动退出,退出至终点自动停车,操作简单,大大降低劳动强度,提高工作效率,具有强度高、安全、省工、降耗、缩短工期等优点,是目前加工钢筋螺纹接头较为理想的专用设备,可广泛用于钢筋螺纹连接作业。
三、滚丝机加工原理:1.钢筋夹紧结构:钢筋固定夹紧是利用正反丝杠带动夹紧钢筋自定心方式来完成。
2.滚丝机加工:将钢筋夹紧,滚丝头转动并作轴向进给完成滚丝加工,滚丝头转动是由主电机经减速机以匀速转动来传递加工,加工进给由操作人员扳动手柄经齿轮、齿条带动拖板来实现。
3.滚丝轮;加工螺纹的滚丝轮,由一组三件构成,可互换安装,加工螺纹一次成型。
4.加工与退刀:开启主电机按钮,电机带动减速机及滚丝头旋转,扳动手柄进给,加工到位,压下行程开关,然后反转退回原来位置,停机。
直螺纹连接安全技术交底模板
一、交底目的为确保钢筋直螺纹连接施工过程中的安全,预防安全事故的发生,提高施工人员的安全意识,现将直螺纹连接安全技术交底如下。
二、施工范围本交底适用于所有采用钢筋直螺纹连接的钢筋混凝土结构施工。
三、施工人员要求1. 参与直螺纹连接施工的人员必须经过专业培训,掌握钢筋直螺纹连接的施工工艺和安全操作规程。
2. 施工人员应熟悉所使用的设备、工具的性能和操作方法。
3. 施工人员应佩戴必要的劳动保护用品,如安全帽、手套、防护眼镜等。
四、安全技术措施1. 材料准备- 钢筋、套筒、螺纹连接器等材料应按照设计要求和质量标准选用,确保材料质量合格。
- 材料进场后应进行验收,确认材料质量符合要求。
2. 施工准备- 施工前应检查施工场地,确保场地平整、干燥、无积水。
- 钢筋加工前应检查钢筋的尺寸、形状、表面质量等,确保符合要求。
- 施工工具、设备应进行检查和维护,确保其完好、安全。
3. 施工过程- 钢筋下料时,应使用砂轮切割机或钢筋切断机,并注意防止钢筋飞溅伤人。
- 钢筋断面应平整,不得有毛刺、裂纹等缺陷。
- 滚轧螺纹加工时,操作人员应站在安全位置,确保设备运行稳定。
- 丝头加工后,应进行质量检查,确保螺纹完整、无损坏。
- 连接钢筋时,应确保套筒与螺纹连接器正确匹配,连接牢固。
- 连接完成后,应进行扭力值检测,确保连接质量。
4. 安全操作规程- 严禁在设备运行时进行维修或调整。
- 严禁使用损坏的设备或工具。
- 严禁在施工过程中吸烟、饮酒。
- 严禁在施工区域进行无关活动。
五、应急预案1. 如发生钢筋切断机、砂轮切割机等设备故障,应立即停止使用,切断电源,防止事故扩大。
2. 如发生钢筋飞溅伤人,应立即采取措施救治伤员,并报告相关部门。
3. 如发生火灾等紧急情况,应立即报警,并组织人员进行疏散。
六、总结钢筋直螺纹连接施工过程中,安全至关重要。
施工人员必须严格按照安全技术措施和操作规程进行施工,确保施工安全。
同时,施工管理人员应加强对施工现场的巡查,及时发现并消除安全隐患,确保施工顺利进行。
钢筋直螺纹套丝及连接技术交底
钢筋直螺纹套丝及连接技术交底郎溪路高架包河大道立交工程镦粗直螺纹钢筋连接技术交底日期:圆尺寸、钢筋镦粗缩短尺寸详见表1。
表1:钢筋规格Φ25 Φ28 Φ32 镦粗压力Mpa 22-24 24-2629-31 镦粗基圆直径(mm ) 28.5-29.531.5-32.5 35.5-36.5 镦粗缩短尺寸(mm ) 15±3 15±3 15±3 镦粗长度 mm 25-28 28-31 32-35 单根镦粗长度mm12.5-1414-15.516-17.5表中镦粗压力及镦粗缩短尺寸仅为参考值。
在每批钢筋进场加工前,均应做镦粗试验,并以镦粗量合格来确定最佳的镦粗压力及缩短量的最终值。
镦粗头不合格应切掉重镦(钢筋夹持段及镦粗均应切掉),严禁二次镦粗。
镦粗后允许镦粗段有纵向裂纹,如有横向裂纹一律禁止使用。
3.钢筋套丝丝头检验有三个要素:①螺纹中径 ②螺纹加工长度 ③螺纹牙型 每项检验用的量具、检验方法及要求见表3、 表3:加工人员每次装刀和调刀时,前5个丝头应逐个检验,稳定后按10%自检,检验项目 检验工具检验方法及要求螺纹中径 检验螺母、螺纹环规(Z ) 检验螺母应能拧入,螺纹环规(Z )拧入不得超过3.0扣 螺纹长度 检验螺母对标准丝头,检验螺母拧到丝头根部时,丝头端部应在螺母中部的凹槽内螺纹牙形目测法观测螺纹齿底不够宽,不完整齿 (齿顶平段0.6)累计长度不得超过1扣连接前先将连接套筒拧在加长螺纹上(加长段长度为2D+锁紧螺母长度),现场施工时,再将另一根待接钢筋对接在其端部,将套筒拧入待接钢筋上,最后再拧紧锁紧螺母。
7.加工的钢筋丝头的直径和长度用螺纹规检查,保持在规定的波动范围内。
8.钢筋连接(1)连接前的准备:钢筋连接之前,先收回丝头上的塑料保护帽和套筒端头的塑料密封盖,并检查钢筋规格是否和连接套筒一致,检查螺纹丝扣是否完好无损、清洁。
如发现杂物或锈蚀要用铁刷清理干净。