
激光轴系校准仪
激光雷达测量仪精度校准方法的研究

激光雷达测量仪精度校准
方法的研究
吴博海
(西安飞机国际航空制造股份有限公司
, 西安
710089 )
[摘 要
] 文章根据激光雷达测量仪结构及原理
, 提出了校准项目及校准方法
, 通过对仪器四周
24 个位置的双面测试
和在大型测量机的帮助下与激光干涉仪的比对测试
, 实现全面校准的目的
, 为激光雷达测量仪的验收和校准提供依据 。
[关键词
] MV260; 激光雷达测量仪
; 校准
[中图分类号
] TB921
[文献标识码
] B
[文章编号
] 1002 - 1183 ( 2010 ) 03 - 0001 - 04
Study on Ca libra tion M ethod for M ea sur ing Accuracy of La ser Radar
WU Bo - ha i
(
X i′
an A irc raft In te rna tiona l Co rpo ra tion, X i′
an 710089 , Ch ina)
A b stra c t: In acco rdance w ith struc tu re and p rinc ip le of la se r rada r, ca lib ra tion item and m e thod is p u t fo rwa rd. Th rough two
face s check in 24 po sition s a round th is in strum en t and con strac t be tween la se r rada r and la se r in te rfe rom e te r w ith the he lp of la rge
m ea su rem en t m ach ine, comp rehen sive ca lib ra tion wa s rea lized.
激光干涉仪应用之机床定位精度检测及补偿

激光干涉仪应用之机床定位精度检测及补偿随着《中国制造2025》的提出,中国制造工业化改革浪潮正如火如荼的展开,在世界经济增速放缓与战略转型带来的压力和机遇下,全世界的机床工具产业也正在不断升级和变化。新的市场需求促使机床工具产业向更高精度、更稳定、更高效方向发展,而机床产业的进一步升级更离不开激光干涉仪。在机床制造中,重复定位精度是非常重要的,今天就为大家展示一下中图仪器工程师在某精密机器公司,使用SJ6000激光干涉仪测量机床重复定位精度的实际应用。
SJ6000激光干涉仪为机床机定位误差(螺距补偿)、反向间隙修正提供依据。操作人员通过指定每个机床轴的补偿值来消除机床定位系统中的定位误差。后期通过对机床轴的补偿,可以将误差降低到几乎为零的程度,大大提高机床作业精度。补偿时需要先获得正确的误差补偿值,操作人员需在轴上的不同点测量机床的预期位置和实际位置之间的微小差异。
2
进行重复定位测量前,需要使用附件里的两个外加螺丝将其中一个线性反射镜安装在分光镜上,这个组合装置称为“线性干涉镜”。线性干涉镜放置在激光器和线性反射镜之间的光路上,用它的反射光线形成激光光束的参考光路。另一束光通过分光镜入射到线性反射镜,通过线性反射镜的移动来实现线性定位测量。使用激光干涉仪测量定位误差,并用检定软件进行记录,可以轻松获取轴上多点测量的误差表。这些误差能够被转译成补偿值,在相应机床控制器软件位置进行补偿值的写入,实现机床的定位误差补偿(螺距补偿)、反向间隙补偿。
时至今日越来越多的机械加工公司认识到,激光干涉仪对机床运动导轨和滚珠丝杆的各项参数检测分析、校准补偿的重要性,而机床在装配、加工、生产的同时更需要频繁的使用到激光干涉仪,来进行多种几何量精度参数的测量以及动态性能的测试、分析。所以从宏观角度来讲,激光干涉仪对机床工具产业乃至整个制造工业的升级,都是功不可没的。
激光测振仪校准装置的设计和应用

激光测振仪校准装置的设计和应用
贺芳琪;周伦彬;蔡晋辉;吕林华
【摘 要】针对激光测振仪校准中存在自动化程度低的问题,设计激光测振仪的校准装置。介绍装置的硬件、软件设计,进行校准实验验证,测得实验数据并计算校准装置的不确定度。该装置通过所测量的实际值与理论值比较来校准激光测振仪。装置包含激励源部分、测量仪器部分、通信仪器部分和PC机,其中激励源提供标准振动信号和标准频率信号,测量仪器测得输出电压和波形,以GPIB接口作为通信仪器将PC机与激励源和测量仪器相连,PC机以虚拟仪器软件为开发平台,控制输入标准频率信号,采集和显示输出电压数据和波形结果,实现激光测振仪的自动化校准。实验证明装置性能良好,数据真实可靠,误差低于1%,符合规程要求。%For the problem on low degree of automation in laser vibrometer
calibration , the laser vibrometer calibration device is designed. Design of
the device's hardware and software is introduced. Calibration experiment
and verification are conducted. Experimental data is obtained and the
uncertainty of the calibration device is calculated. The device is used for
calibrating the laser vibrometer by comparing the actual measured value
with the theoretical value. The device includes excitation source section,
激光对中仪D525中文操作说明
1
EASY-LASER D525激光对中仪
使用说明书
第一部分:系统配置
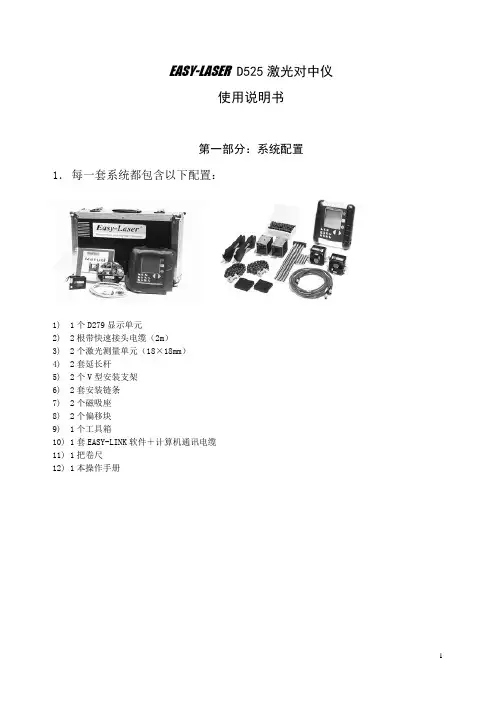
1. 每一套系统都包含以下配置:
1) 1个D279显示单元
2) 2根带快速接头电缆(2m)
3) 2个激光测量单元(18×18mm)
4) 2套延长杆
5) 2个V型安装支架
6) 2套安装链条
7) 2个磁吸座
8) 2个偏移块
9) 1个工具箱
10) 1套EASY-LINK软件+计算机通讯电缆
11) 1把卷尺
12) 1本操作手册
2 第二部分:激光原理
1.激光发射器采用半导体He-Ne激光器,激光波长为635-670nm,处于可见光的边缘,颜色为红色,具体光波位置(见图1):
激光波段
400nm 500nm 600nm 700nm
10nm 100nm 1μm 10μm 100μm 1mm
可见光波段
图1:激光波段
图2为激光发射器示意图。阴极管内充满氦气和氖气,通过高电压激发出相应波长的光波,通过两端透镜和反射镜的反复作用,只有平行于中心线的光束被发射出去,形成激光。
阴极 阳极
激光对中仪使用说明

激光对中仪---轴调整说明
使用测量系统前请仔细阅读安全使用说明
1. 安装测量装置
重点:
S-装置在静止的机器上。
M-装置在可动的机器上。
将可动的机器(S)正对着静止的机器(M)。
如图显示9点位置在左边。
此装置要与标准轴支架一起安装,将标签背对靠背轮。
2. 启动测量系统 按键启动测量系统。 显示出程序菜单,按键进入下一页。选择适用的功能。推荐使用程序13---Softfoot(软脚检测)。须启动一个程序以点亮激光束,然后如需要可进行粗调(步骤3)。或者进入步骤4,在步骤5之前输入距离。
3. 粗调
将带测量装置的轴转到9点的位置,将激光束对准关着的目标中心。
将带测量装置的轴转到3点的位置。(A=M-装置转到过程所显示的弧度。B=激光射在观测区之外。)
查看激光所射的位置,将激光束调整到与目标距离1/2位置上(C)。
调整可动机器使激光束射在目标中心(D)。
在测量前打开目标。
4. 输入距离
用数字键打出距离。 按确认。 按返回。
5. Softfoot软脚检测
此测量菜单的结果显示的是旋紧的螺栓与松开的螺栓之间的差距。可从软脚检测程序直接进入时钟法水平及Easy-turn 小角度轴调整程序,并保持所输入的距离。
1.转到12点位置。
调整激光。
打开目标。 按确认。 按返回。
2.松开并旋紧第一个螺栓。 按确认
其他脚(2-4)重复步骤2. 如需要可按键归零。 按返回。
3.可显示所有脚的结果
将脚调到最高的那个值。 重测按。 直接进入调整,保持输入的距离值,按确认。
6. 测量进程
对于水平程序(11)将带测量装置的轴转到9,12,3点的位置。也就是说轴总共被转了180度。
对于小角度程序(12),可以从任何角度开始。测量位置间的最小可能角度须20度。
注意!要在9,12,3点检测激光束是否射在观测区。
水平程序(11) 小角度程序(12)
激光垂准仪操作校准规程
XXX(深圳)有限公司
文件名称: 激光垂准仪操作校准规程 生效日期: 2020-09-08
文件编号: 页数 1/5 生效版本: C0
文件制修订记录
NO 制/修订日期 修订编号 制/修订内容 版本 页次
1 2013-03-01 - 新制订 A0
2 2020-09-08 2020/9/8 新版全面升级 C0
核 准 审 核 制 订
一、操作规程 XXX(深圳)有限公司
文件名称: 激光垂准仪操作校准规程 生效日期: 2020-09-08
文件编号: 页数 2/5 生效版本: C0
1、本仪器是自上而下的垂准仪,又称天底仪,即发射一条指向地心的激光束。因此使用时应把仪器置于被测目标的上方。
2、首先将仪器卡在被测导轨的最上端(应离导轨端点0.5m左右),此时注意装卡仪器的导轨面应清洁无污物。将仪器卡具上五个定位钉同时靠紧在导轨的两个工作面上,然后拧紧手轮,将仪器牢牢地紧固在导轨上。
3、由于工作时,仪器始终位于工作人员的上方,为了绝对安全起见,仪器还备有安全绳,请务必将该绳穿过仪器卡具上的孔,将仪器系在导轨支架上,以免坠落。
4、在测量过程中,光源不可以被其它的物体干扰、碰撞或光束遮挡,若测量进行中光源位置改变,则此次测量结果无效。
5、原始基准点的确定:测量导轨在空间的位置是采用相对测量法,首先一开始要确定原始基准点,在仪器的正下方100mm~200mm处,将数显光靶靠紧导轨并拧好,移动游标数显尺,使分划板对准激光束的光斑。在激光盲区时(干涉条纹分辨不清时)可以利用光斑的外环对中。然后将X、Y两个数显游标的指示清零,这个点就成为整条导轨测量时的原点,即X0=0,Y0=0;其它各点测值均是与该点的相对坐标值。
6、逐点测量和测点的选取:在进行逐点测量时,此时激光束是基准线。可利用中心光斑对中。每点测得的Xi、Yi值就是i点X、Y的坐标值,即导轨在该点的空间位置。测点的选取:整个测量工作一般选取导轨的支架和导轨的衔接处为测量点,以便有问题时,在该处进行适当的调整。
激光垂准仪激光轴铅垂度测量结果的不确定度评定报告
1 激光垂准仪铅垂度的测量不确定度评定报告
1. 测量原理与测量方法
1.1 激光垂准仪激光轴的铅垂度
激光垂准仪是利用激光准直原理测定铅垂线的仪器。由于仪器的制造、安装的原因,它的激光轴或视准轴不可能与重力线完全重合。所以垂准仪给出的铅垂线与标准的铅垂线会存在一个微小的夹角,我们将它称做垂准仪激光轴的铅垂度。有的文献上称铅垂i角。本文称标准的铅垂线为参考铅垂线,目前这种标准装置是利用JsJ精密水准仪检验仪来代替。实际上给出的是水平准线。对于激光垂准仪,还没有见到这种标准装置。本实验室是利用精密水准仪在室外设立一条水平准线,测定激光垂准仪激光轴的铅垂度。
1.2 激光垂准仪激光轴铅垂度的校准方法
激光垂准仪激光轴铅垂度的校准,需在室外进行。首先,在室外平坦的场地上,选择一条约50米长的直线,在直线的两端安置两块直角坐标板。比如将两块直角坐标板安置在相距约50米的两个墙面上。安置坐标板时,要用精密水准仪(S1级)测量坐标板中心的高差。使它们的高差等于零,即两块坐标板的中心位于同一个水平面上。
校准作业时,将激光垂准仪连同五角棱镜仪器台安置在两坐标板之间,并且靠近某一块坐标板。由垂准仪可以看到坐标板的网格。
2 使用以上设备测量垂准仪激光轴的铅垂度的原理是用五角棱镜将激光束的方向转90度成水平方向。观测两块视距不等的直角坐标板,根据激光光斑在两块坐标板上的读数之差,就可计算垂准仪的激光轴铅垂度。
图一是铅垂度校准的原理示意图
校准的步骤与垂准仪校准规范JJF1081-2002的 6.9.2节相似。
(1).假设两块坐标板的编号为A和B。垂准仪设在靠 B板的5米处,整平仪器,使激光点落在坐标板A上,依光斑中心读出坐标值a1,然后照准B板,读出坐标值b1.设以上的测量为垂准仪照准部起始位置,即0方位观测值。
(2). 然后将照准部在90,180,270方位重复测量三组,得到观测值a2, b2, a3, b3, a4, b4 。
轴对中激光对中仪安全操作及保养规程
1 轴对中激光对中仪安全操作及保养规程
前言
轴对中激光对中仪是一种精密仪器,能实现机械系统对中、振动检测等操作。在使用这种仪器时,需要注意安全,遵循操作规程,以确保您和他人的安全,同时保证仪器的正常运行和使用寿命。本文将介绍轴对中激光对中仪的安全操作和保养规程。
安全操作
1. 选择适当的使用地点
选择平坦、稳定、无振动,温度和湿度适宜的环境,以确保精度仪器提供准确的测量结果。另外,要远离电子设备、强光源和其他可能干扰仪器测量的物品。
2. 仪器安装
在安装仪器时,应确保轴对中激光对中仪的水平和水平度,以保证测量的准确性。在使用前应检查设备所有零部件是否齐全,是否存在机械损坏。另外,在使用高度不平衡的设备时,需确保仪器牢固稳定,防止仪器翻倒等意外事故。
3. 操作前检查
在使用仪器前,要对仪器进行检查和预热。检查仪器的机体、激光波长、光束质量等,是否需要采取额外措施提高测量精度。在检查过程中,如发现异常情况,应及时联系维修人员。 2 4. 使用注意事项
在使用轴对中激光对中仪时,应该严格按照规程操作。使用时不要使用内置电池,应使用外接适配器连接电源。在使用过程中,注意激光是否正常工作,是否有阴影、干扰、润滑或腐蚀等情况。避免对仪器做粗暴的操作,以防止与激光元件等零部件损坏。
5. 使用后灵敏维护
使用后的轴对中激光对中仪,应该用专用的清洁布擦拭外壳,并定时检查设备是否稳定并清除激光设备外部的灰尘等污染物。在存储过程中,应该采取适当的温度和湿度条件,并注意设备的收藏和运输过程中的防震措施。
保养规程
1. 周期性维护检查
轴对中激光对中仪需要定期检查和维护,以保证其最佳性能。对于每一套设备,应制定一份详细的维护计划,并记录每一次维护细节。维护过程中包括检查机体、激光器、反射镜、LED指示灯、触发器电缆等部件。检查过程中,应注意不要损坏仪器的部件或较为精细的设备。
2. 激光对中仪模块校正
在使用轴对中激光对中仪时,应采用合适的校准工具,并在需要的时候进行校准。特别是在激光对中仪检测出偏差时,需要进行周期性的校准。校准过程中注意保证激光器和反射镜处于最佳状态。 3 3. 存储和运输过程中的注意事项
激光打标机振镜校正方法【技巧】
振镜如何校准呢?在使用激光打标机时,如果误操作或者振镜故障,可能需要对振镜进行重新校准,今天为大家介绍下激光打标机振镜的校准方法。
首先打开激光打标机的打标软件,找到参数设置。
1.激光打标机区域尺寸:振镜对应的实际最大标刻范围。这个需要根据场镜来设定,如配F=160场镜,则设定尺寸110mm .如配F=254场镜,则设定尺寸170mm .
2.选择振镜的XY轴。如选择振镜 1=X:表示控制卡的振镜输出信号 1 作为用户坐标系的
x 轴。如选择 振镜 2=X:表示控制卡的振镜输出信号 2 作为用户坐标系的 x 轴。
3.激光打标位置偏移校准,偏移 X:表示振镜中心偏移场镜中心的 X 向距离。
偏移 Y:表示振镜中心偏移场镜中心的 Y 向距离。
4.激光打标机角度校准,角度:表示振镜偏移的角度 反向:表示当前振镜的输出反方向 。
注意:如果激光振镜有变形,则必须先调整完变形后再调整伸缩比例。
设置比例时,可以直接按下,我们可以 将软件里设置的尺寸和测量出来的实际打标尺寸输入,软件将自动计算伸缩比例。
对于专业的激光打标机售后维修人员来说,掌握机器每一个可能出现的题并且提出解决方案这是必不可少的,因为只有掌握原理那维护起来就井然有序了,那再难解决的问题都能分析找出思绪来,对故障有一个合理的解决。
1、振镜电机不自锁
先检查各连接线是否有断路或短路,连接是否正确,保险是否完好,确认无误后,打开电源,观察振镜驱动板上的指示灯是否亮绿灯或黄灯。若不亮或者亮红灯,则拔开驱动板电源线,用万用表测量其输入端各端子的电压是否为±24V。若电压正常,侧要再测试一下带上驱动板及机负载时,电压是否正常,如果都不正常,则打开控制盒,不带负载测试一下开关电源电压,如果电压不正常的话,刚开关电源损坏。电源输入正常后,连好所有线后,上电, 电机一般会发出二声滴答音,若没有响声,再用手手轻推一下振镜片,稍有点力度,如果振镜片没自锁的话,则驱动板坏,当然电压输出正常的情况下,驱动板灯不亮或者亮红灯那就是振镜驱动板或者电机有问题,此时找一块确认为完好的驱动板,正确连接后,打开电源,振镜电机还不自锁,则是振镜电机损坏,同理,找一个确认完好的振镜电机,接到不上电的驱动板上,打开电源,若不上电,振镜驱动板损坏,如此反复的接拔线,请务必在断电的情况下进行的。
Laser的校准和使用
Laser对刀仪的校准和使用
一、 Laser的校准方法:
1. 安装标准刀,打出标准刀的长度和径向跳动偏摆,
如下图1
装好标准刀,手工测出标准刀的刀长(精确到0.001mm)。
再把测得标准刀刀 长L和半径R(半径是在标准刀的图纸上有标示)输入到刀具表里面,标准刀在刀具 表的刀号要与校准程序的刀号(H,D)对应。
1) 用千分表测出标准刀的最低端,到主轴端口的长度 L,作为标准刀的长度(精 确到0.001mm),记录下来,并输到对应的刀具表里边去。(切记把标准刀长和半径 输入到相应刀号的刀具表里)
2) 用千分表打出标准刀径向跳动偏摆 E,装标准刀时请注意,标准刀的跳动要严 格控制在0.01mm内。
二、 安装标准刀,找出Laser的中心位置(只在初次安装或位置有变动时才找中心位置)
注:现场安装的LASER为激光束位于X/Y平面且与X轴平行 ;
1. 用千分表将Laser本体侧面平行度确定在0.01mm内(发射端与接收端), 如下图:
2. 手摇手轮,把标准刀移动到Laser的中心位置(目测),用卡尺把标准刀定位在 Laser的发射端与接收端的中心位置(精确到0.01mm),记录当前机械坐标值并停止 移动。例如:Laser与机床的X轴平行,就记录当前X轴的机械坐标值。
3. 开启Lase(r 如执行#51524=1 (活塞开启)#51512=1 (模式E0开启)#51513=1 (模式E1开启)),移动标准刀(半径轴方向(Y轴)),手摇手轮,慢慢把标准刀定位到Laser的光线中心处,观察laser上的标有Out put信号灯,当信号灯Out put刚好显示红色时,停止移动,此时的Y轴机械坐标值减去标准刀半径值,将这个值记录;
4. 手摇手轮移动Z方向,慢慢把标准刀的下端面定位到Laser的中心处,观察信号灯Out put,当信号灯Out put刚好显示红色时,停止移动,此时的Z轴机械坐标值减去标准刀的长度,将这个值记录;如图: