
直流电机电刷火花过大的解决方法
直流电机电刷火花过大的解决方法
1.电刷与换向器接触不良或电刷磨损过短;研磨电刷接触面,更换新电刷。
2.电刷上弹簧压力不均匀:适当调整弹簧压力,使每个电刷压力保持在1.47×10⁴~2.45×10⁴Pa,也可凭手上的感觉。
3.刷握松动将刷握螺栓固紧,使刷握和换向器表面平行;刷握离换向器表面距离过大;调整刷握至换向器距离,一般为2~ 3mm 。
4.电刷牌号不符合要求:更换原来牌号。
5.电刷与刷握配合不当:不能过紧或过松,保证在热态时,电刷在刷握中能自由滑动,过紧可用砂纸将电刷适当砂去一些,过松的要调换新电刷。
6.换向器片间云母未拉净:用手拉刀刻去剩余云母。
7.刷架中心位置不对:移动刷架座,选择火花最好位置。
8.电机长期超负载:调整负载,在额定负载内。
9.换向极线圈短路:重新绕制线圈。
10.电枢绕组断路:拆开电机,检查电枢绕组,用毫伏表找出断路处,若不能焊接将重绕。
11.电枢绕组短路或换向器断路:电机运转时,换向器刷握下冒火,电枢发热,应检查云母槽中有无铜屑,或用毫伏表测换向片间电压降,检查出绕组短路处。
12.电压过高:调整外加电压到额定值。
13.换向极引出线接反:串动机在负载时转速稍慢并出火,应调换和刷杆相联接的两线头。
碳刷的火花产生的原因和排除的方法

碳刷的火花产生的原因和排除的方法本文转载自湘电集团有限公司/ 碳刷磨损到一定程度要更换新的电刷,碳刷最好一次全部更换,如果新旧混用,可能会出现电流分布不均匀的现象。
对于大型机组,停机更换碳刷,势必影响生产,可以选择不停机,我们通常建议客户的做法是每次更换20%的碳刷(即每台电机的每个刷杆的20%),每次间隔时间为1-2周,待磨合再逐步更换其余电刷,以保证机组的正常连续运行。
导致原因处理方法a 附加极调整不良----------用分流或调整附加极气隙,或改换电刷型号。
b 云母突出-------------下刻云母或使用磨蚀性较大的电刷c 换向器升高片连接处断开------重新焊接d 碳刷位置不正确----------调整刷握至正确位置e 刷握的间距或排列不匀-------纠正刷握的间距和排列f 换向器或集电环偏心---------最好在额定转速下车削或重新研磨g 换向器松动,换向片有高低------紧固一下,车削或重新研磨h 换向片有油污------------清扫换向片和密封轴承i 碳刷粘附或滞留在刷握里--------检查电刷尺寸是否正确,清扫电刷和刷握除去任何毛刺j 碳刷磨合不佳-------------磨合电刷k 碳刷型号不适合电机关于电刷的颤震原因处理方法a 换向片或云母突出-----------紧固换向器,下刻云母b 刷握离开换向器或离集电环太远-----调整刷握至换向器的距离为2毫米c 换向器或集电环椭圆----------车削或重新研磨换向器或集电环d 刷握安装松动-------------安装紧固片e 碳刷在刷握内太松-----------如果刷握磨耗,需更换新的f 碳刷型号不合适关于电刷磨损不均匀的问题故障处理方法a. 电机过载---------------降低和限制电机负荷b. 换向器或集电环上有油污--------清扫换向器或集电环c. 碳刷和刷杆间的电阻不均等-------清扫和紧固连接处e. 碳刷接触面有磨蚀粒子---------重新磨合和清扫电刷表面f. 电流分配不均匀------------调整电刷压力g. 碳刷型号混用-------------只可安装一种型号的碳刷。
串励电机火花产生原因及改善的方法

串励电机火花产生原因及改善的方法电动工其2006(1)串励电机火花产生原因及改善的方法华兆坤1火花产生的原因产生火花的原因很多,如电磁因素、电位因素、机械因素和化学因素等。
我们的着重点是电磁因素,主要有电抗电势、电枢反应电势和变压器电势。
1.1电抗电势e,在换向过程中,换向元件电流从+f。
变到一f。
时,电流变化,引起漏磁通变化。
漏磁通包括:槽漏磁、齿部漏磁和绕组端部漏磁,这三部分漏磁在换向元件中产生电抗电势。
电抗电势的特性:,1)电抗电势相位滞后电流相位9lJ。
,但因为换向时间极短在l/loOOOs以下,所以把电抗电势看成与电流同相位,故电抗电势Pr白勺大小与电流成正比,电枢电流越大电抗电势也越大。
2)电抗电势e与电机转速成正比,电机转速高电抗电势就大。
3)电抗电势P与电枢元件匝数平方成正比,匝数越多Pr越大。
电抗电势P表达式:e,=2w,,入彳%式中肌一元件匝数卜元件有效长度入一元件单位漏磁导彳一电机线负荷吁一电机转速(电枢表面线速度)1.2电枢反应电势e。
串励电动机有两个磁场:一为定子激磁绕组产生的直轴主磁场西。
.见图1;二为电枢绕组产生的交轴电枢反应磁场中。
见图2电枢磁场。
当电机旋转时,换向元件切割换向区域内的交轴电枢磁场,产生旋转电势(或称电枢反应电势)。
电枢反应电势的方向,由电枢反应磁势F。
和电机转向,由右手法则判定(图2电枢磁场)。
图中注的ea方向是流入纸面的o,它与电抗电势方向一致。
图2电枢反应电势P特性:1)电枢反应电势P。
大小正比于电流。
电流大,电枢磁通也大,换向元件切割电枢磁通而产生的电枢反应电势越大。
2)电枢反应电势P。
也正比于电机转速。
电机转速越高,换向元件切割电枢磁通产生电枢反应电势越大。
电枢反应电势P。
的表达式:2.5w。
,入彳y,、。
1一口6式中(1一OL。
)一换向区域1.3换向电势e。
将电刷逆电机转向偏移一个B角(B角由实际生产中决定),也可将换向元件顺电机转向偏移一个B角与换向片焊接。
发电机滑环碳刷冒火的原因及防治办法
发电机滑环碳刷冒火的原因及防治办法【摘要】发电机的滑环碳刷是发电机的一个重要的部件,在实际的工作中经常会遇见由于处理不当而使得发电机冒火的现象出现,本文针对于发电机的滑环碳刷冒火的原因及处理的办法做了一些探讨。
【关键词】发电机滑环碳刷;冒火;原因与对策概述:发电机运行中滑环碳刷冒火是常见的故障之一,若不及时消除,可导致发电机滑环碳刷冒火形成环火,对发电机安全运行造成直接威胁,特别是氢冷发电机,严重时将被迫停机。
紧急停机不仅影响企业连续生产,而且对发电机本身也将产生重大危害。
一、什么是碳刷碳刷是用于电机的换向器或滑环上,作为导出导入电流的滑动接触体,它的导电,导热以及润滑性能良好, 并具有一定的机械强度和换向性火花的本能。
几乎所有的电机都使用碳刷,它是电机的重要组成部件。
广泛适用于各种交直流发电机,同步电动机,电瓶直流电动机,吊车电机集电环,各型电焊机等等。
随着科学技术的发展,电机的种类和使用的工况条件越来越多样化,因而需要有各种不同品级的电刷来满足这些要求,故电刷的种类也随着电机工业的发展而越来越多。
因此,对于发电机滑环碳刷的故障以及对策做了一些总结。
二、故障原因的分析通过对电厂发生的几次较大的环火造成停机事故的原因进行分析.可以得出产生环火的几个主要原因。
1.在机组运行中,虽然使用同一压簧、碳刷,但由于压簧的压力不同,使用时间长短不一样,出厂质量有差别,使得碳刷与滑环间的接触点电阻不一样,使得同极滑环上不同碳刷间电流不均,部分碳刷电流太大,造成压簧严重受损变形,产生火花。
2.碳刷型号虽然相同,但由于存在阻值上的差异,同极滑环上碳刷间电流分配不均,个别碳刷通流偏大,压簧发热变形,压力减小,产生火花。
3.运行人员巡检时间间隔较长或走马观花,未能及时发现部分碳刷严重过热情况,也是造成发电机滑环碳刷冒火的原因之一。
4.滑环冷却风进风口滤网堵塞,使进风量减少,影响冷却效果。
5.碳刷允许最大圆周速度为70 m/s,而发电机滑环表面园周速度为69.9 m/s,碳刷在允许最高速度下运行,很容易在碳刷接触面产生气膜和跳动,使流过碳刷的电流不稳定;虽然在滑环表面开凹槽和使用磨花碳刷可破坏接触面的气膜,但开凹槽会使碳刷实际的接触面积减小。
发电机滑环碳刷电火花故障处理(通用版)
( 安全技术 )单位:_________________________姓名:_________________________日期:_________________________精品文档 / Word文档 / 文字可改发电机滑环碳刷电火花故障处理(通用版)Technical safety means that the pursuit of technology should also include ensuring that peoplemake mistakes发电机滑环碳刷电火花故障处理(通用版)某厂采用国产300MW大型汽轮发电机组,励磁系统为"永磁机--副励磁机--主励磁机"的"三机"有刷励磁方式。
机组投入运行后,常出现因主励碳刷和滑环之间接触不良、发生电火花现象,其中引起发电机失磁保护动作跳机2次。
在2起故障处理过程中暴露出的生产人员在落实安全技术措施和组织措施上普遍存在的问题,应引起同类型机组发电厂有关部门的重视。
1简要经过2002-10-14T01:00,3号机组负荷136MW,发电机励磁系统采用双调节柜自动闭环并列运行方式。
电气主控制员巡检发现发电机交流主励磁机转子负极第4只碳刷与滑环接触面发生电火花,汇报单元长。
01:35,单元长令处理该故障,电气人员先采取调整碳刷弹簧、按压碳刷的方法进行处理,电火花现象暂时消除,但随后两次巡检发现该碳刷仍有火花,且有加重趋势,值长令更换碳刷。
07:00,一名电气控制员在CRT上监视励磁系统相关电压、电流参数,另两名携带碳刷及安全工器具到现场处理缺陷。
07:15,在拔取主励转子负极第4只碳刷时,发电机失磁保护T1、T2动作,发电机控制屏发"失磁"、"AVR-Ⅰ低磁限制"、"AVR(Ⅱ)低磁限制"信号报警,厂用电自动切换,机组程序跳闸,主汽门关闭,发电机解列,联跳锅炉。
电动机电刷运行中常见故障与处理方法
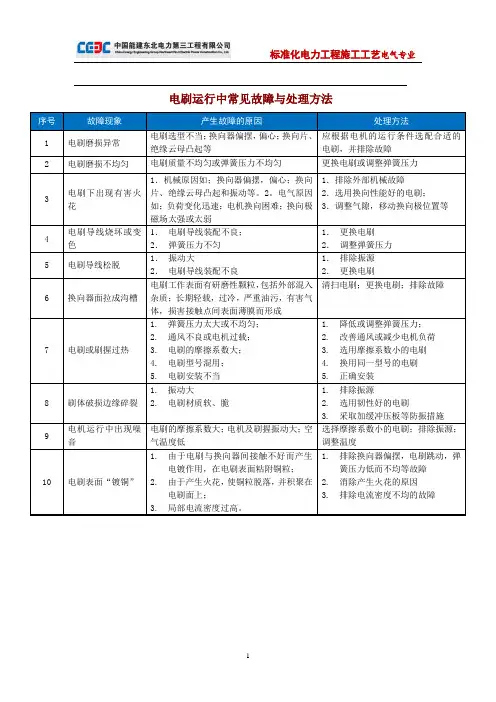
2.选用韧性好的电刷
3.采取加缓冲压板等防振措施
9
电机运行中出现噪音
电刷的摩擦系数大;电机及刷握振动大;空气温度低
选择摩擦系数小的电刷;排除振源;调整温度
10
电刷表面“镀铜”
1.由于电刷与换向器间接触不好而产生电镀作用,在电刷表面粘附铜粒;
2.由于产生火花,使铜粒脱落,并积聚在电刷面上;
电刷运行中常见故障与处理方法
1
电刷磨损异常
电刷选型不当;换向器偏摆,偏心;换向片、绝缘云母凸起等
应根据电机的运行条件选配合适的电刷,并排除故障
2
电刷磨损不均匀
电刷质量不均匀或弹簧压力不均匀
更换电刷或调整弹簧压力
3
电刷下出现有害火花
1.机械原因如;换向器偏摆,偏心;换向片、绝缘云母凸起和振动等。2。电气原因如;负荷变化迅速;电机换向困难,电刷跳动,弹簧压力低而不均等故障
2.消除产生火花的原因
3.排除电流密度不均的故障
清扫电刷;更换电刷;排除故障
7
电刷或刷握过热
1.弹簧压力太大或不均匀;
2.通风不良或电机过载;
3.电刷的摩擦系数大;
4.电刷型号混用;
5.电刷安装不当
1.降低或调整弹簧压力;
2.改善通风或减少电机负荷
3.选用摩擦系数小的电刷
4.换用同一型号的电刷
5.正确安装
8
刷体破损边缘碎裂
1.振动大
2.电刷材质软、脆
1.排除外部机械故障
2.选用换向性能好的电刷;
3.调整气隙,移动换向极位置等
4
电刷导线烧坏或变色
1.电刷导线装配不良;
2.弹簧压力不匀
1.更换电刷
直流电动机的常见故障及原因分析

直流电动机的常见故障及原因分析直流电动机常见故障有:电源合上后电动机不转;电动机转速变慢或者变快;电动机运转时产生剧烈的火花;电动机运转时有噪声;电枢过热或烧毁;电动机壳体带电等。
1.电源台上后电动机不转故障缘由可能是:(1)电源电压过低;(2)电路中熔丝熔断;(3)电枢绕组开路;(4)电刷或换向器表面不清洁;(5)启动电流过小;(6)启动时过载;(7)有杂物卡死,转于转不动。
2.电动机转速低于或高于额定转速故障缘由可能是:(1)电枢绕组接地;(2)电枢绕组短路;(3)刷架位置不在中性线上;(4)外施电压与额定电压不符;(5)串励电动机轻载或空载运转;(6)串励磁场绕组接反;(7)磁场回路电阻过大。
3.电动机运转时产生剧烈的火花故障缘由可能是:(1)电刷磨损较大;(2)换向器和电刷接触不良;(3)换向器表面不光滑、粗糙;(4)换向器间云母凸起;(5)刷架位置不在中性线上;(6)换向器极性接错;(7)电枢绕组接地;(8)电枢绕组中有部分线圈反接;(9)电枢绕组短路或换向器短路;(10)外施电压过高。
4.电动机运转时有噪声电动机运转时的噪声可分为两种:电磁噪声和机械噪声。
可通过以下的方法来区分:使电动机通电运行,认真听其运转时的声音,然后断电,让电动机借助惯性连续运转,若声音依旧如故,则说明是电动机械方面的故障;否则即可断定是电磁方面的故障。
引起电动机运转时的噪声过大的缘由可能是:(1)轴承损坏,引起电枢扫膛;(2)换向器表面凹凸不平;(3)换向器表面不清洁;(4)电枢绕组端部碰机壳;(5)电动机转轴弯曲。
5.电枢过热或烧毁故障缘由可能是:(1)长期过载,换向磁极线圈或电枢绕组短路;(2)电压过低;(3)电动机正反转过于频繁。
6.电动机壳体带电故障缘由可能是:(1)电枢绕组接地;(2)定子励磁绕组接地;(3)换向器接地;(4)换相装置的电刷座接地;(5)刷杆接地。
综合上述电动机产生的故障缘由,可归纳为:(1)电枢绕组接地,电枢绕组短路、断路;(2)电刷与换向器接触不良;(3)电刷不再中性线上;(4)定子励磁绕组接地;(5)换向片间短路;(6)电刷座接地。
电刷出现火花的原因
电 抵线 圈 局 部 短 路
,
.
应用 短 路测 定
。 。
流子 与 电 刷 之 间 即 出现 强 烈 火 花 厚 的锯 片
。 ,
应用
.
器 检查 出具本 部亲 加 以 解 决
11
。 ,
将云母 片割低 0 5 一
,
过载 大多 为 发 电机转 速太 高 在额
,
逐 个仔 细 割完
铜 片 可 能被 刮些 翘
还 过高 喷 油 不 干 脆 造成 浸 油 或滴 油
所 以 在这 种 情 况 下 不 更换 柱 塞 和 出 油 阀 只 换喷 油
, 。
嘴是 不 解 决 问题 的 有
。
。
1
台
414 6
型 柴 油 机 发 电 机组 使 用 时 间 不 太 长 曲轴就 折断 了 换 上 了
。 ,
,
1
根新 的 后 来
1
,
又 断 了 折 断均 在第 3 缸对 应 的曲轴臂 处 难道 两根轴 质量 都不 好 又 为什 么 都 断在 一
个
部位 ? 后来 找到 原 因是 第 3
严格规定 某 一 缸 超 重太多
, ,
缸 活 塞边 杆组 重量 太大
, , 。
。
凡多 缸 机 的各缸 活 塞边 杆组 重量 差都有
, , ,
不但使 曲轴 运转 失去平 衡 各轴 颈受 力 不 心 而 对应 超 重 太大 的 如果 第 一 次找 出 真 正 原 因 的 加 以 解 决 就 不 会 断第 二
, 。
.
动 应 视 情况修 理消 除
9
未磨 合 的 区 段 过大 即 产 生火 花
3
, ,
发电机碳刷冒火原因及解决方法
1.设备的性能方面。 2. 运行维护方面。
D172碳刷的特性参数
项目 规格尺寸(mm)
参数 25*32*65(长)
电阻系数(微欧.米) 摩擦系数
一对电刷的接触电压降(V)
10—16 ≤0.2 2.4—3.4
额定电流密度(A/cm2)
12
允许圆周速度(m/s)
70
设备性能方面
应在接近滑环半径的弧面上 进行,有条件的可制作和碳 刷、滑环工作状态相符相近 的工具,进行机械研磨,尽 量增大接触面积,装入刷握 前用棉布将表面擦拭干净, 防止带入砂粒磨损滑环表面。
2.4 碳刷维护清扫
集电环表面和刷握内有碳粉 聚集,会使散热条件变差, 接触电阻增大,温度升高, 集电环与电刷磨损过多,接 触不良,还会使部件的绝缘 性能下降。
1.1 碳刷的允许速率。 1.2 碳刷的载流量。 1. 3 载流的均衡性。 1. 4 碳刷的接触电阻。 1.5 碳刷的硬度。 1.6 碳刷运行中振动 。 1.7 碳刷的通风冷却。
1.1 碳刷的允许速率
滑 环 直 径 为 420mm , 转 子 的 额 定 转 速 为
3000r/min ,
电流 A
28 ~52 20~28,52 ~60 8~20,60 ~72
0~8,72 ~80 80以上
评价
非常好 好
较好 不良
坏
1.4 碳刷的接触电阻
滑环和碳刷的接触电阻,与氧化膜、 材质、温度、压力有关。
更换压簧: 2*0.6 kg⁄ cm2, 2*0.8 kg⁄ cm2
U ,V,单簧
1.5 碳刷的硬度
工作在负极的滑环处于发射电 子的状态,运行时间越长,释放电 子越多,滑环表面也会不光滑,实 地检查也证明了这一点,所以,为 了延长负极滑环的寿命,应该按照 发电机运行时间,平衡正负极滑环 的工作环境,互换滑环极性。
水电站发电机碳刷打火问题的处理及措施
水电站发电机碳刷打火问题的处理及措施摘要:在机组使用中经常会出现发电机励磁碳刷打火的异常情况,发电机轻微的碳刷打火没有影响,如果机组运行中未注意到碳刷轻微的打火,未及时处理,火花越来越大,严重发热,烧坏碳刷和滑环,造成励磁回路中断或刷架烧毁。
因此寻找原因并采取相关措施消除励磁碳刷打火现象有着重要的现实意义。
通过对水力发电厂发电机励磁炭刷打火的成因进行了全面的剖析,利用操作规范和有关的理论,针对碳刷的着火问题,给出了一套解决办法,最后解决碳刷的打火问题,并进一步延伸到机组的日常工作中,怎样保养励磁碳刷,避免出现电刷打火的情况。
关键词:水电站发电机;碳刷打火;打火问题引言:发电机励磁碳刷是一种将励磁系统和发电机相连的重要装置,其功能是将电机的切割力传递到发电机的转子绕组中,其性能的优劣往往会对发电机的运行产生重大的影响。
在发电机中,碳刷是一种静态和动态的交流部件,在使用过程中,碳刷点燃是一种常见的故障,如果没有得到有效的解决,会引起机组的故障,甚至会引起滑环的损坏,从而产生不必要的损失。
一、发电机碳刷概念及作用电机碳刷是电动机的碳刷和发电机的碳刷的总称。
电机碳刷的外观看起来就像是擦铅笔的黑色橡皮块,顶上有一根导线引出,且其体积大小不一。
其是电机、发电机或其它设备中的固定部件与转子部件间传输能源或讯号的一种设备,通常采用纯碳和凝固剂制造,外形通常是方形,嵌在一个金属支架上,内部装有一个弹簧,使其与转轴紧密相连,电机运转时,电力会经由换相器输入到线圈中,因为碳刷的主体是碳,所以很容易被磨损。
应该经常进行维修和更换,清除积炭。
其功能是直流电动机通过调节转子的导电线圈,使电动机的磁场发生变化。
碳刷主要应用在电机的换向器以及滑环处,起到传递输入或输出电流的滑动式触点,其导热性、导电性、润滑性都很好,而且还具备机械强度和换向火花的特性。
碳刷是目前大多数有刷电机中的一个关键组件[1]。
广泛应用于各类DC发电机、同步电动机、起重机电机的集电环、各类焊接设备等。
电机火花分级
按电机规定型号规格更换电刷
电刷磨损严重
换向器、集电环偏心摆动或云母绝缘片凸起
检查修理换向器、集电环
电刷磨损
电刷质量不一致
换用同一型号的(最好同一厂家生产的电刷)
不均匀
刷握上弹簧压力不均匀
调整弹簧压力
电刷引线过热而
电刷与引线之间连接质量差
换用质量好的电刷
变色、烧断、脱落
各刷握弹簧压力不均匀
调整弹簧压力
电机过载或通风不良
降低负荷、改善通风条件
电刷或刷握
电刷牌号不一致
更换电刷
过热
电刷质量欠佳
换用质优电刷
电刷上压力过大
调整电刷上压力并尽可能一致
电刷在运行中
电刷质量不好
换用质优电刷
破损。边缘碎裂
电刷振动过大
设法查明故障原因,消除或减少振动至允许值
电刷在电机运行
电刷未研磨好
重新研磨电刷
中出现噪声
换向器上有较严重的黑痕(用汽油擦洗也无法除去);电刷上有灼痕
在短时冲击负载及过载时允许发生
3
电刷整个边缘有强烈的舌状火花,伴有爆裂声音
换向器上有严重的黑痕和灼痕(汽油擦洗无法洗去);电刷烧焦并损坏
仅在直接启动或逆转的瞬间允许存在,但不得损坏换向器及电刷
二、电刷运行中常见故障处理
故障现象
故障原因
故障处理
一、电机电刷火花等级特征及运行方式
火花等级
火花特征
换向器及电刷状态
允许运行方式
l
无火花
换向器上没有黑痕,
l1/4
电刷边缘仅小部分有断续的几点点状火花
电部分有连续较稀的颗粒状火花
换向器上有黑痕(用汽油能擦去);在电刷上有轻微灼痕