
方案(轴向快速锁紧装置)
专业班级
机制本11-04
设计方案报告 总 5 页 第 页 编号:
产品名称 光轴快速锁紧装置 生产纲领 件/年
学生姓名 程彦娜、丰利、杨振玲、曾春艳、祁鹏飞、沈建成 零件名称 生产批量 件/月
1、设计概述
轴向锁紧装置在光、电缆生产设备及其他多种行业的生产设备中广泛应用。
传统的轴向锁紧装置以螺母锁紧装置、紧定螺钉套锁紧装置和销套锁紧装置最为常见:
螺母锁紧装置:轴端螺纹往往设计得比较长,而螺距又比较小,已造成装拆效率低或造成裸露过
长而强度不高的细螺纹的局部损伤。
。 紧定螺钉套锁紧装置:为了确保锁紧的可靠性,只有增加螺钉的旋紧力,这样,既增
加了拆卸难度,又增加了轴面损伤、螺钉及套螺孔螺纹损坏的可能。
销套锁紧装置:靠套内弹性定位锁销入轴上锁孔而定位的轴向锁紧装置;特点是可靠性高,但轴向
调整连续性差。
综上所述,传统的轴向锁紧装置不太适于频繁拆装或轴向调整,且有的锁紧可靠性不高。
为此我们要探究制造一种适于频繁拆装或轴向调整,且锁紧可靠性颇高的轴向锁紧装置,更好地服务应用于各行各业中的生产设备。 2、设计思路和方案
力学中有一类现象称为“自锁现象”,当自锁条件满足时,外力越大,物体保持静止的能力越强.人们利用自锁现象的力学原理开发出了各种各样的机械工具,这些工具广泛应用于工农业生产中;在日常生活中利用这一原理的现象也随处可见。
依此现象我们设计了一种光杆轴向快速锁紧装置,它的核心部件是内锥形套,其内锥面斜度角的合理选择是该装置可靠性(即反向自锁性)的首要保障,下图为内锥形套结构图。
当轴向外力作用在该装置外套及内锥形套外端面时,内锥形套通过锥面与淬火钢珠
接触点作用的法向力使钢珠产生沿轴滚动及滑动的趋势。为了实现该装置的反向自
锁,内锥形套锥面斜度角必须满足以下两个条件:
(1)淬火钢珠相对轴滚动自锁;
(2)淬火钢珠相对轴滑动自锁。
下面以淬火钢珠为研究对象,分别就这两方面进行受力分析。
右图淬火钢珠的临界自锁状态受力图。
图中: N——轴对淬火钢珠的法向反作用力;
P——外力导致内锥形套通过B点作用于淬火钢珠的法向力; TA——轴面作用于淬火钢珠的最大静摩擦力; TB ——内锥形套作用于淬火钢珠的最大静摩擦力。
f1—— 轴面与淬火钢珠间的静摩擦系数;f2—— 内锥形套锥面与淬火钢珠问的静摩擦系数; R—— 淬火钢珠的半径。
淬火钢珠相对轴临界滚动自锁状态时,必有: 淬火钢珠相对轴临界滑动自锁状态时,必有:
0AM 0xF
''cos1sinRTRPMBA ABxTTPF''cossin
故:0)cos1(sin''RTRPB 故:10cossin''ABTTP
将PfTB2代入上式,整理得: 因为:4sincos32''21BBATPNPfTNfT
2'2ftg 将式(2)、(3),(4)代人式(1),整理可得:
整理上式,可得滚动自锁角为: 0cossin1'21'21ffff
2'2arctgf 整理上式,即得:2121'1/ffffarctg
可知,淬火钢珠相对轴滚动自锁条件为:
' 即 22arctgf
则由前两图可知,淬火钢珠相对轴滑动自锁条件为:' 即2121'1/ffffarctg
综合上述受力分析的结果,可得反向自锁式轴向锁紧装置实现反向自锁的条件为:
51/,2min21212ffffarctgarctgf 材料45# 查得:15.015.021ff得06.17故15
(实际应中,为保证装置反向自锁的可靠性及结构的紧凑性,φ值的选择应比式(5)所求得的值小2~3°为宜。)
有一点需说明,上述受力分析过程中,不需要考虑弹簧反力对钢珠的作用,其值亦与自锁角大小无关。
3、设计结果 光 轴 快 速 锁 紧 装 置 三 维 剖 分 图
1)外套与内锥形套间,内套与拉帽间均为过盈配合、压力装配;
2)外套与内锥形套端面比内套端面略微突出;
3)内套孔径D2比锁紧轴直径略大,均布钢珠(3—4颗)的最小公共内切圆直径D1 比锁紧轴直径略小;
4)内锥形套圆柱面内孔直径比均布钢珠的最小公共外切圆直径略小,并与其内套配合面呈间隙配合;
5)圆柱螺旋压缩弹簧保证淬火钢珠与内锥形套内锥面有效接触,且操作灵活。
1-外套;2-内锥形套;3-淬火钢珠;4-内套;5-弹簧;6-拉帽
另外,内锥形套是光轴快速锁紧装置的主要承力件,具有较高的表面硬度。
两个关键点的简要说明: (1)淬火钢珠的数量 随轴向力的增大,钢珠的数目宜适当增加。其目的是对于表面硬度相对较低的轴而言,不至于因承力过于集中而造成表面划伤,从而导致锁紧失效。但就线缆行业盘具装卡而言,绝太多数情况下轴向力均为较小的附属力,钢珠取3~4颗即可。至于,较大轴向力的装卡时,钢珠数目应适当增加,并需适当提高锁紧轴的表面硬度。
(2)圆柱螺旋压缩弹簧的作用 弹簧在该装置中起着不可忽视的作用,它使钢珠与内锥面保持接触,并在二者之问产生适当的预压力。这避免了装置使用中,因钢珠与内锥面间存在间隙,而不能及位锁紧的可能;同时,也避免了轴向力不稳定时,钢珠与内锥面间歇接触,从而导致钢珠逐步后退,使锁紧失效的可能。而弹簧的可压缩性又为便捷地解除自锁,简化操作提供了条件。
4、总结和体会
反向自锁式轴向锁紧装置(光轴快速锁紧装置)是适于频繁拆装或轴向调整,且锁紧可靠性颇高的轴向锁紧装置。
其与以往传统锁紧装置相比具较大优越性,但在某些方面稍有逊色不足之处,不是十分完美。这需要我们继续深入研究探讨,发散思维,灵活运用科学知识再创新高。
曲轴的轴向定位

曲轴的轴向定位
曲轴的轴向定位是指曲轴在发动机中的位置固定,确保曲轴与其他相关部件的正确配合。轴向定位通常由以下几个方面来实现:
1. 主轴承:曲轴在发动机上通过主轴承与发动机的底盘相连,主轴承的位置和尺寸要与曲轴的设计相匹配,以确保轴向位置准确。
2. 曲轴振动均衡:在曲轴制造过程中,需要进行动平衡处理,以减小曲轴在高速旋转时产生的振动和冲击力,同时确保轴向位置准确。
3. 锁紧装置:在曲轴的连接处,如飞轮、传动齿轮等,通常采用螺纹锁紧或键连接形式,以确保曲轴的轴向位置不会发生移动。
4. 定位销或定位孔:在某些发动机中,还会采用定位销或定位孔的方式来实现曲轴的轴向定位,定位销或定位孔的尺寸和位置要与曲轴设计相匹配,确保定位准确。
综上所述,曲轴的轴向定位是通过主轴承、曲轴振动均衡、锁紧装置、定位销或定位孔等来实现的。这些措施确保了曲轴与其他发动机部件的正常配合,提高了发动机的稳定性和可靠性。
锁紧条工作原理

锁紧条的工作原理
锁紧条,也称为闭锁条或夹持条,是一种用于固定和夹紧工件的机械装置。它通常由一个可移动的杠杆,一个螺杆和一个夹紧块组成。当旋转螺杆时,夹紧块会被移动并夹持住工件,从而实现锁紧的目的。锁紧条广泛应用于机械加工、装配线和其他需要固定工件的领域。
锁紧条的工作原理基于杠杆原理和螺纹原理。当旋转螺杆时,它通过杠杆的作用使夹紧块产生足够的力来夹紧工件。下面将详细介绍锁紧条的工作原理。
1. 杠杆原理
杠杆原理是锁紧条工作的基础。根据杠杆原理,当一个杠杆固定在支点上时,应用在一个点上的力会通过杠杆传播到另一个点上,从而产生一个增大或减小的力。锁紧条中的杠杆通常由螺杆和夹紧块组成。
螺杆是一个有螺纹的杆状物体,它可以通过旋转来改变夹紧块的位置。夹紧块通常是一个金属块,上面有一些凹槽或嵌入物,用于夹紧工件。螺杆的一个端部与杠杆连接,而另一个端部则与夹紧块连接。
2. 螺纹原理
锁紧条的夹紧功能是通过螺纹原理实现的。螺纹是一种沿着轴线旋转的螺旋形结构,通常用于将力转换为轴向运动或将轴向运动转换为力。在锁紧条中,螺纹试图将旋转运动转换为线性运动,并产生足够的力来夹紧工件。
螺纹的基本概念是螺距和斜率。螺距是螺纹上两个相邻螺纹峰谷之间的距离,也可以理解为螺纹每旋转一圈所产生的轴向移动距离。斜率则表示螺纹在轴向上的变化率。
螺杆上的螺纹与夹紧块上的螺纹配合,通过旋转螺杆使夹紧块在螺杆的作用下沿轴向移动。由于螺杆的螺距和斜率固定,所以每旋转一定角度,夹紧块就会沿轴向移动一定距离。通过控制螺杆的旋转程度,可以控制夹紧块夹持工件的力大小。
3. 工作过程
锁紧条的工作过程可以分为四个步骤:放松、定位、锁紧和松开。
• 放松:当锁紧条不使用时,螺杆被旋转到最松散的位置。夹紧块与工件之间没有任何接触,工件可以自由移动。 • 定位:将夹紧块的位置调整到工件需要固定的位置附近。这可以通过手动旋转螺杆或使用调节装置来实现。
快速锁紧装置设计方案
快速锁紧装置设计方案
学院:机械与动力工程学院
班级:机设08-7班
组长:刘永康原理:我们通过偏心轮在旋转过程中在径向会产生一定的位移差而构思出了这一方案。该结构主要通过偏心轮的旋转来实现光轴的锁紧和放松,当偏心轮在向外旋转时,超过某一固定角度,会达到一种平衡,形成自锁,从而实现锁紧。向内侧扳回时,可以放松光轴。
材料:70*70*60铸铁1块,直径30的45号钢长度200,直径10的45号钢长度150,2*M6*60规格的螺栓和螺母
单位均为mm。
成员:刘永康 刘光辉 马小东 路勇 彭然 尚耀华 吴创 姚然
河南理工大学轴向锁紧装置四大方案
1 专业班级 机制10-5 第一组
设计方案报告 总 6 页 第 1 页 编号:
产品名称 快速锁紧装置 生产纲领 件/年
学生姓名 赵杰 宋健 刘强强 梁国平
张阳生 黄小康 李鹏欣 张军伟 零件名称 生产批量 件/月
1、设计概述
轴向锁紧装置在生活中广泛应用,尤其在光、电缆生产设配及其他多种行业中非常重要。然而传统的锁紧装置总是存在着着好多问题。
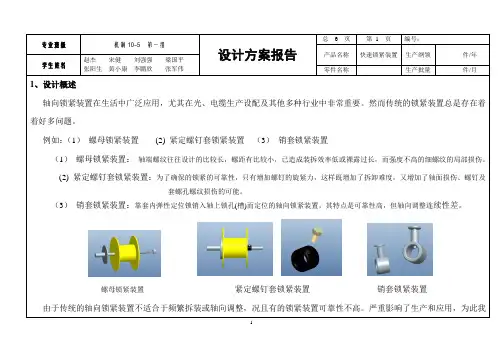
例如:(1) 螺母锁紧装置 (2) 紧定螺钉套锁紧装置 (3) 销套锁紧装置
(1) 螺母锁紧装置: 轴端螺纹往往设计的比较长,螺距有比较小,已造成装拆效率低或裸露过长,而强度不高的细螺纹的局部损伤。
(2) 紧定螺钉套锁紧装置:为了确保的锁紧的可靠性,只有增加螺钉的旋紧力,这样既增加了拆卸难度,又增加了轴面损伤、螺钉及套螺孔螺纹损伤的可能。
(3) 销套锁紧装置:靠套内弹性定位锁销入轴上锁孔(槽)而定位的轴向锁紧装置。其特点是可靠性高,但轴向调整连续性差。
螺母锁紧装置 紧定螺钉套锁紧装置 销套锁紧装置
由于传统的轴向锁紧装置不适合于频繁拆装或轴向调整,况且有的锁紧装置可靠性不高。严重影响了生产和应用,为此我 2 们在老师的指导,各方面查找资料,探究设计了一种适合于频繁拆装和轴向调整且锁紧可靠性比较高的光轴轴向锁紧装置,为生产、生活中应用更好的提供方便。
2、设计思路和方案
我们利用力学知识中的“自锁现象”。当机构满足自锁条件时,无论外力怎么大,机构越缩越紧。机械离不开力学,好多机械产品都利用了力学知识。
光杆快速锁紧装置 核心部件有内锥形套,其内锥面斜度角的合理选择是该装置可靠性
(即反向自锁性)的首要保障,右图为内锥形套结构图。下图为(左)使用在零件上示意图、
光轴快速锁紧装置工程训练报告

专业班级 机制本12-2班
设计方案报告 总 1 页 第 1 页 编号:
产品名称 光轴轴向快速锁紧装置 生产纲领 件/年
学生姓名 唐广耀,吴中华,胡二娟,娄慧广,徐成功,王团锋,王鸿亮,张保雲 零件名称 锁紧套 生产批量 件/月
1,设计概述
轴向锁紧装置在光、电缆生产设备及其他多种行业生产设备中广泛应用。传统轴向锁紧装置以螺母锁紧装置、紧定螺钉套锁紧装置和销套锁紧装置最为常见。但传统设计装置存在不少不足之处,为提高轴向锁紧精密性与可靠性,并且操作方便,现设计一光轴轴向快速锁紧装置来提高锁紧效率。
2,设计思路和方案
1) 掌握光轴轴向快速锁紧装置结构特点和工作原理;
2) 熟悉光轴轴向快速锁紧装置锁紧套结构:外套、内锥形套、淬火钢珠、内套、弹簧、拉帽;
3) 根据技术要求初步提出设计方案并对其分析评价,选出最佳方案;
4) 根据设计方案进行原理性设计,利用机构自锁性进行受力分析并加以校核;
5) 依据设计方案绘制零件图及装配图;
6) 绘制零件三维图,进行模拟仿真;
7) 选择合适材料,根据设计图纸加工制造出各个零件;
8) 对加工零件进行组装校核。
3、设计结果
1) 满足技术和工艺要求;
2) 操作简单、便捷,工作效率高。
4,总结和体会
此锁紧装置能够实现轴向快速锁紧,操作简单方便、效率高,满足多方面性能要求。与传统锁紧装置相比,精度和
自锁性能较好,但加工成本较高。
专业班级 机制本12-2班
工程管理报告 总2 页 第1 页 编号:
产品名称 光轴轴向快速锁紧装置 生产纲领 件/年
学生姓名 唐广耀,吴中华,胡二娟,娄慧广,徐成功,王团锋,王鸿亮,张保雲 零件名称 锁紧套 生产批量 件/月
一、单件生产
1、生产过程组织:(1)生产过程空间组织:采用工艺原则,在零件加工中,将各个车间合理利用起来,指定小组成员在同样车床上完成指定零件加工。
合理选择训练载体 提高工程训练实践教学水平

合理选择训练载体 提高工程训练实践教学水平
摘 要:工程训练是提高学生实践能力、综合素质及创新能力的有效手段。在工程训练教学中,选择合适作品作为训练载体以满足不同层次工程训练教学,具有重要意义。本文对工程训练作品的作用、作品选择的原则进行了探讨,并以合适的作品为载体进行工程训练教学实践,提高了工程训练水平,培养了学生综合素质及创新能力。
关键词:工程训练;实践教学;载体;选择
工程训练主要目的是培养学生实践能力、综合素质及创新能力。学生通过亲自操作仪器设备,设计、加工、制作产品,激发潜能,提高工程实践能力、工程综合能力及创新能力。对于训练项目的开展,应有相应的作品为载体,学生围绕作品的设计、创新、加工制作等,开展工程训练教学[1]。在不同层次、不同性质的工程训练教学中,选择合适的训练作品,以作品为载体,加强工程训练,对学生能力的提升具有重要作用,对工程训练实践教学水平的提高具有重要意义。
一、训练作品选择原则
1.系统性原则。选择的训练作品应是一个完整的产品或系统,能够对学生实践能力、综合素质、团队协作能力、创新能力及设计能力等有所提高。作品涉及设计、加工制作等,能应用各种仪器设备进行加工、检测等。
2.适度性原则。训练作品难易必须适度,过于简单,不能体现工程训练的水准;难度过大,学生不易设计,加工制作困难。对于基础性训练项目,选择的作品应以提高实践能力为主体,穿插少量设计、综合或创新内容;对于设计性、综合性训练项目,选择作品应该突出设计性及综合性;对于创新性训练项目,以各类竞赛活动为基础,按照竞赛命题要求或学生自主命题,选择训练作品为载体进行创新研究活动。所以选择合适的作品作为训练载体是开展工程训练教学的关键。
3.经济性原则。训练作品的选择必须考虑经济成本,加工所需的工装、量具、材料应尽量以通用的工装、量具、材料为主,加工设备以学生容易掌握操作技能的常规、通用设备为主体。
4.新颖性原则。训练作品应该有一定的吸引力,具有一定的新颖性。没有创意的训练作品,不易激发学生的学习热情,不宜选择和在教学中拓展。
轴向锁紧装置工艺设计
轴向锁紧装置工艺设计
1. 引言
轴向锁紧装置是一种常见的机械装置,用于固定轴向位置,保证设备的稳定性和安全性。本文将对轴向锁紧装置的工艺设计进行详细讨论。
2. 轴向锁紧装置的原理
轴向锁紧装置通过施加力或摩擦力来阻止轴向运动。常见的轴向锁紧装置包括螺纹锁紧、键连接、弹簧压紧等。
螺纹锁紧是一种常用的轴向锁紧方法。通过在轴上切割螺纹孔,并使用螺纹螺栓来施加压力,使得轴与配件之间形成摩擦力,从而实现轴向锁紧。
键连接是另一种常见的轴向锁紧方法。通过在轴和配件上切割匹配的键槽,并使用键来连接两者,使得轴和配件之间形成刚性连接,阻止轴向运动。
弹簧压紧是一种简单有效的轴向锁紧方法。通过在轴和配件之间放置弹簧,并施加压力,使得轴和配件之间产生摩擦力,从而实现轴向锁紧。
3. 轴向锁紧装置的工艺设计步骤
3.1 确定锁紧要求
在进行轴向锁紧装置的工艺设计之前,首先需要明确锁紧的要求。包括轴向运动的限制范围、所需的锁紧力或摩擦力、工作环境等。
3.2 选择合适的锁紧方式
根据锁紧要求,选择合适的轴向锁紧方式。常见的螺纹锁紧、键连接、弹簧压紧等方式可以根据具体情况选择。
3.3 设计零部件尺寸和形状
根据选择的锁紧方式,设计轴和配件的尺寸和形状。对于螺纹锁紧,需要设计螺纹孔和螺纹螺栓的尺寸;对于键连接,需要设计键槽和键的尺寸;对于弹簧压紧,需要选择合适的弹簧尺寸。
3.4 确定装配工艺
确定装配轴向锁紧装置的工艺流程。包括装配顺序、使用的工具和设备等。确保装配过程中能够正确施加锁紧力或摩擦力,并保证装配质量。 3.5 进行试制和测试
根据设计的工艺方案,进行轴向锁紧装置的试制和测试。通过实际测试,验证设计方案的可行性和有效性。
4. 工艺设计的注意事项
在进行轴向锁紧装置的工艺设计时,需要注意以下几点:
• 考虑到装配过程中可能存在的误差和变形,设计合适的公差和间隙,以确保装配质量。
• 根据实际应用环境选择合适的材料,考虑到耐磨性、耐腐蚀性等因素。
(完整word版)机械轴系零件中轴上零件的固定方式
(完整word版)机械轴系零件中轴上零件的固定方式
轴上零件轴向固定的目的是保证零件在轴上有确定的轴向位置,防止零件做轴向移动,并能承受轴向力。常用的方法有利用轴肩、轴环、圆锥面,以及采用轴端挡圈、轴套、圆螺母、弹性挡圈等零件进行轴向固定。
1、用轴肩和轴环固定.阶梯轴的截面变化部位叫做轴肩或轴环。用轴肩和轴环轴向固定轴上零件,具有结构简单、定位可靠和能够承受较大的轴向力等优点,是一种最常用的固定方法,常用于齿轮、带轮、轴承和联轴器等传动零件的轴向固定。
2、用轴端挡圈和圆锥面固定。当零件位于轴端时,可利用轴端挡圈或圆锥面加挡圈进行轴向固定.用轴端挡圈固定,轴径小时只需要一个螺钉锁紧,轴径大时则需要两个或两个以上的螺钉锁紧。为防止轴端挡圈和螺钉松动,可采用图示的锁紧装置.无轴肩和轴环的轴端,可采用圆锥面加挡圈进行轴向固定,这种固定有较高的定心精度,并能承受冲击载荷,但加工锥形表面不如加工圆柱表面简便。
3、用轴套固定.轴套又称套筒,用其轴向固定零件时,主要依靠已确定位置的零件来作轴向定位,适用于相邻两零件间距较小的场合。用轴套固定,结构简单,装拆方便,可避免在轴上开槽、切螺纹、钻孔而削弱轴的强度。若零件间距较大,会使轴套过长,增加材料用量和轴部件质量。
4、用圆螺母固定.当无法采用轴套固定或轴套太长时,可采用圆螺母作轴向固定。这种方法通常用在轴的中部或端部,具有装拆方便、固定可靠、能承受较大的轴向力等优点。其缺点是:需在轴上切制螺纹,且螺纹的大径要比套装零件的孔径小,一般采用细牙螺纹,以减小对轴强度的影响。为防止圆螺母的松脱,常采用双螺母或一个螺母加止推垫圈来防松.
5、用弹性挡圈固定。利用弹性挡圈作轴向固定。弹性挡圈结构简单紧凑,拆装方便,但能承受的轴向力较小,而且要求切槽尺寸保持一定的精度,以免出现弹性挡圈与被固定零件间存在间隙或弹性挡圈不能装入切槽的现象。
轴上零件周向固定的目的是为了传递转矩及防止零件与轴产生相对转动。常采用键和过盈配合等方法。
激光目标指示器
激光目标指示器
Laser target designator
摘 要
激光目标指示器的两个主要功能是为寻的武器提供目标指示和测距。本文以“光电接收器测试系统”和“激光目标指示器光轴校正装置”研究项目为背景,进行了以下研究。(1)根据系统应用背景,首先论述了半主动激光制导技术的组成结构和基本工作模式。(2)对激光制导精度和作用距离作了分析。(3)光电接收器的性能对制导精度和测程有重要影响。(4)确定了光电接收器的测试方法和测试标准,采用半实物仿真法设计了专用测试系统。(5)论述了激光光轴校正的基本原理和方法,设计了激光目标指示器光轴校正装置,解决了其中的关键技术:大口径、长焦距离轴抛物面反射镜的设计问题,并设计了可用于多种观瞄装置的十字靶标,最终的校正精度达0.05mrad。
关键词:微位移 轴角编码器 水平转动 垂直转动
Abstract
Laser target designator device two main function is to provide
target
the weapons search and ranging. In this paper, "Optical Receiver
Test
System" and "laser target instruction device optical axis correction device"
research project as background, the following studies. (1) according to the
system application background and discusses the semi-active laser guidance
technology on the organizational structure and basic operation. (2) the role
夹具设计习题及答案
1
第一单元 夹具设计概论
课后习题:
1.何为机床夹具?
2.机床夹具有哪些部分组成?
3.机床夹的分哪几类,各种类型的数控机床适用场合?
4. 机械加工中夹具的地位?
5. 了解几中典型机床夹具,说明其工作原理?
6. 机床夹具有哪些功能和作用?
7. 机床夹具的应用特点:
8. 机床夹具发展方向?
第一单元 习题参考答案
1. 答:机床夹具是在机床上所使用的一种辅助装置,用它来准确、迅速地确定工件与机床、刀具间的相
对位置,即将工件定位 及夹紧,以完成加工所需要的相对运动。
2. 答:机床夹具的组成部分有:
1) 定位元件
定位元件是夹具的主要功能元件之一。通常,当工件定位基准面的形状确定后,定位元件的结构也就基本
确定了。
2)夹紧装置 通常,夹紧装置的结构会影响夹具的复杂程度和性能。它的结构类型很多设计时应注意选择。
3)夹具体 夹具体是夹具的基体骨架,通过它将夹具所有元件构成一个整体。
4) 连接元件 根据机床的工作特点,夹具在机床上的安装连接常有两种形式。一种是安装在机床工作台上,另一种是安 装在机床主轴上。
5)对刀与导向装置
对刀与导向装置的功能是确定刀具的位置。
6)其它元件或装置
3. 答:
1)按夹具的应用范围分类
通用夹具 专用夹具 可调夹具 组合夹具 自动化生产用夹具
2)按夹具使用的机床分类 由于使用夹具的各类机床,其工作特点和结构形式不同,对夹具的结构相应地提出不同要求。因此可按所 适用的机床把夹具分为车床夹具、铣床夹具、钻床夹具、镗床夹具、磨床夹具、齿轮机床夹具和其他机床 夹具等类型。
3)按夹具的夹紧动力源分类 根据驱动夹具夹紧的动力源不同,可把夹具分为手动夹具、气动夹具、液压夹具、气液夹具、电动夹具、 电磁夹具、真空夹具等其他类型。
4. 答:
(1)保证加工精度
用夹具装夹工件时,能稳定地保证加工精度,并减少对其它生产条件的依赖性,故在精密加工中广泛地使2