
空压机控制进DCS系统优化
空压机控制进DCS系统优化
摘要:仪用气作为火力发电厂的“第二保安电源”,其重要性愈加突出,蒲城电厂二期空压机控制系统,原设计在就地独立控制,没有纳入DCS控制系统,为提高
机组仪用气系统可靠性,将空压机控制系统纳入DCS控制系统,优化空压机运行
方式,提高企业管理效益,同时拓展热控设备控制技术空间。
关键词:空压机 DCS 控制
1、前言
蒲城电厂二期空压机配置4台GA90/132空压机,单台空压机采用阿特拉斯
造Elektronikon电脑控制器MKⅢHR进行就地控制,4台空压机由1台ES100电
脑控制器进行集中控制,04年时ES100电脑控制器损坏,无法进行集中控制,只能由每台空压机本身MKⅢHR控制器控制,没有压力联动,只能4台空压机同时
转动,靠就地MKⅢHR控制器进行本地加载、卸载控制,能源消耗大,空压机长
期运转,机械部分损耗大,经常超温跳机,由于没有远控,运行人员不能及时发
现异常工况,给机组安全运行造成很大威胁。
2、改造方案
对单台空压机控制系统,拆除原有的MKⅢHR控制器,采用S7200PLC进行基地式控制,实现单台空压机的启动、停止、各个温度测量、报警、保护、加载、
卸载、运行周期自动累计等。
空压机控制单元柜装有西门子TD400文本操作器,
它可以显示本台空压机的运行状态、运行参数和报警信息等。
通过TD400可对单
台空压机进行启动、停止、加载、卸载等操作,实现全中文界面。
集中控制采用
1台S7-300PLC控制系统,实现对4台空压机运行参数收集,根据系统压力对4
台空压机实现自动启停控制,同时可将空压机运行所有参数传输给#3、4机组DCS,用于运行人员监视,操作。
3、系统构成
如图所示该控制系统由上、下位两部分组成。
下位系统由西门子S7-300PLC、S7-200PLC
组成控制系统,完成对空压机的就地控制和运行参数采集。
下位机之间采用PROFIBUS协议
通讯,上位系统由DCS局域网组成,采用MODBUS协议与下位机实时通讯,进行空压机的远
程控制,并读出相关运行参数,加以动态显示。
下位系统中MCGS触摸屏上组态了空压机运
行模拟界面、控制界面、报警界面和趋势界面,供操作人员实现就地对空压机的控制和监视;TD400文本显示器能对单台空压机进行控制和监视。
4、空压机控制单元
空压机控制单元柜装有西门子S7-200PLC和TD400文本操作器,可以实现单台空压机的
启动、停止、各个温度测量、报警、保护、加载、卸载、运行周期自动累计等可,以显示本
台空压机的运行状态、运行参数和报警信息等。
空压机控制单元具备远程/就地2种工作模式。
在就地控制模式下,可通过文本操作器对
空压机进行操作:F1是启动按键;F2是停止按键;F3是加载按键;F4是卸载按键;F5是报
警确认按键;SHIFT与F5一起按下是对空压机累计运行时间及累计加载时间的复位;SHIFT
与F6一起按下是对空压机专用油累计使用时间复位;SHIFT与F7一起按下是对油过滤器累
计使用时间复位;SHIFT和F8一起按下是对油气分离芯子累计使用时间复位;ESC是退出当
前界面,ENTER是确认按键;上、下按键平时用于上下翻页,在进行参数设定时用于加数、
减数;左、右按键只在参数设定时用来移动光标。
切至远方模式则由集中控制单元或DCS进
行控制。
5、集中控制单元
集中控制单元通过MCGS触摸屏来进行空压机的操作和监视。
触摸屏上组态了空压机运
行模拟界面、控制界面、报警界面和趋势界面,供操作人员实现就地对空压机的控制和监视。
同时具备DCS与就地控制权切换功能。
集中控制单元柜上的触摸屏可对四台空压机进行操作,可查询每台空压机的运行状态、
运行参数和报警信息。
具体操作界面显示如图:
在此界面中,左上方有“DCS/300”操作权限切换按键,用来进行工程师站和集中控制单元
柜两者之间操作权限的切换;右上方为实时日期、时间;界面中间有“连锁压力设定”窗口,
点击会弹出输入框,可对其进行数值设定;其下方有“母管压力”显示窗口;界面下方有四台
空压机图标,点击图标,可进入空压机操作面板,其中包括空压机状态显示及其基本操作按键;左下角有“操作画面”按键,点击会弹出各界面选择按键,可进行各操作界面之间的切换;下方灰色横条为报警滚动条,会实时显示各种报警信息。
点击“报警信息查询”按键,弹出各界面切换按键,进入空压机运行状态曲线界面,其中
包括空压机出口温度、空压机转子出口温度等曲线。
点击“空压机出口温度”按键,画面中即
可单独显示其状态曲线,
6、DCS系统控制
就地集中控制单元通过2块CP341通讯卡用2根双绞线与#3、4机组DCS系统分别通讯
连接,在#3、4机组DCS画面增加空压机控制画面如图:
画面中可以实现#3、4机组操作权限切换,实现对4台空压机所有运行参数、报警的查询,对空压机进行启停、切投备用等操作。
7、结论
通过对4台空压机控制系统改造,单台空压机实现基地式智能控制,与远方通讯中断后
能够继智能运行,集中控制可根据仪用气母管压力自动启停备用空压机,减少厂用电,降低
维护成本,实现#3、4远方监视控制,降低了运行人员劳动强度。
二期仪用气系统可靠性得
到了很大提高,运行人员随时可以在DCS画面直接监视,操作空压机,大大降低了人员劳动
强度,为电厂的“第二保安电源”提供了有力保障,为热控技术应用拓展了空间。
参考文献:
[1]邹晨吉, 徐航天, 朱莹. DCS系统对空分设备三大机组控制的实现[J]. 深冷技术, 2017(1):30-34.
[2]温向阳. 某电厂空压机控制指令改造[J]. 科技创新导报, 2018, 15(16):95-97.
[3]徐继友, 刘成, 张祥. Honeywell DCS控制系统服务器存在的问题及优化方案[J]. 中国石油和化
工标准与质量, 2018(5).。
火电厂空压机DCS技术改造应用

城市工程160产 城火电厂空压机DCS技术改造应用王少杰摘要:火电厂空压机加/卸载控制设计及相关联锁由就地PLC控制实现,并且就地继电器多,控制回路复杂,经常发生不明原因跳闸,难以分析判断跳闸原因,严重影响机组安全运行。
为了保证主厂房空压机系统可靠性,提高机组安全运行,拟对空压机PLC加/卸载控制进行改造,由DCS实现自动控制和相关保护。
关键词:PLC;继电器;联锁;控制回路火力发电厂的空压机控制系统是全厂辅机系统的重要组成部分,其产生的压缩空气为厂用气动执行机构提供动力气源,空压机控制系统的安全、可靠运行是保证电厂安全、高效运行不可缺少的环节。
我厂一期主厂房空压机系统配有5台喷油螺杆式空气压缩机,正常运行时三用二备。
1 改造范围 2019年5月已对01D空压进行改造,改造效果较好。
本次改造拟对01A/01B/01C/01E空压机进行改造。
01A空压机控制信号布置在DROP25柜(原有柜),01B/01C空压机控制信号布置在DROP37柜正、反面(新增柜),01E空压机控制信号布置在DROP36柜背面(去年新增柜)2 改造思路2.1 取消01A空压机就地PLC,将其相关信号全部纳入DCS进行控制。
原在DCS实现的远方启停及备用联锁逻辑不变。
就地取消触摸屏,无就地启动模式,保留就地紧急停机功能。
2.2 新增DCS机柜拟以增加控制器带卡件的方式实现,以便于后续其它空压机改造及扩展。
放置位置位于集控楼11米层。
2.3 取消电气回路中一些不必要的继电器及硬联锁如合闸允许等。
由电气专业进行回路改造。
原面板上有紧急停机按钮和事故按钮,拟取消原事故按钮回路,将紧急停机按钮信号直接引入电机硬回路,同时将该信号也引入DCS,以便于事故分析。
由于冷却风扇为就地380V电机,就地低压侧电源与风机控制二次回路仍需保留,保留就地低压侧电源正常指示灯。
3 启动与控制3.1 起动阶段(轻载起动过程)按下起动键,控制气缸气源的电磁阀得电。
制氧机空气压缩机组的DCS自控及改进

制氧机空气压缩机组的DCS自控及改进应用DCS控制空气压缩机可以提高效率和经济效益。
文章主要介绍和分析了制氧机空气压缩机组的自控内容和原理,并提出了改善其停车事故频发的改进方法。
标签:空气压缩机组;恒压控制;改进方法1 引言空气压缩机有非常广的应用层面,例如在炼钢、炼铁、供水等行业,作为这些行业不可缺少的氧气供给来源,其应用量非常大。
但是,低效率和高故障率的传统空气压缩机组并不能满足钢铁等行业迅猛发展的要求。
近些年来,随着分布式控制系统的发展,使得用DCS对空气压缩机组进行控制成为了可能,使用DCS 对其进行控制的普及,起到了对空气压缩机组的改造和完善的作用,有效的提升了空压机的自动化水平,配合更为先进调节器和传感器,还可以对控制回路进行简化,可以轻松实现执行逻辑功能,提高了回路调节的能力。
应用DCS自控系统进行控制,除了具有很好的控制效果外,还具有较强的抗干扰能力,对工作环境要求不高,大大提升了空压机组运行的安全稳定性,此外,其经济效益也非常显著。
2 自控内容和原理2.1 基本控制根据空气分压工艺的特点要求,对空压机机组的控制可采用恒压控制方式。
此外,为了提升空气压缩机在运行时的稳定性,还考虑加设防喘振控制、事故联锁停车控制等安全保护控制。
2.2 恒压控制作为空气压缩机常用的一种控制方法,恒压控制能在机组容量改变时,保证压缩空气以接近恒定压力输出。
利用恒压控制空气压缩机,其转速在拖动电动机是不变的,主要是通过控制入口导叶的开度来实现的,而调节导叶则需要用到恒压控制器,它的作用是在空气压缩机的出口处对空气压力进行采集,将采集到的数据作为输入量,再比较所设定值,最后利用PID调节器将输入量进行调节,得到的输出量用来对入口导叶的开度进行调控。
2.3 安全保护控制2.3.1 防喘振保护控制空气压缩机喘振现象主要包括:空气压缩机的动力来源,即电动机的电流表和功率表有较大的波动量;空气压缩机剧烈振动,出口压力升高后迅速下降,气流伴有较大的噪声,且其流量大幅下降,甚至有吸气管道空气倒流现象。
空压机集控优化方案的实施
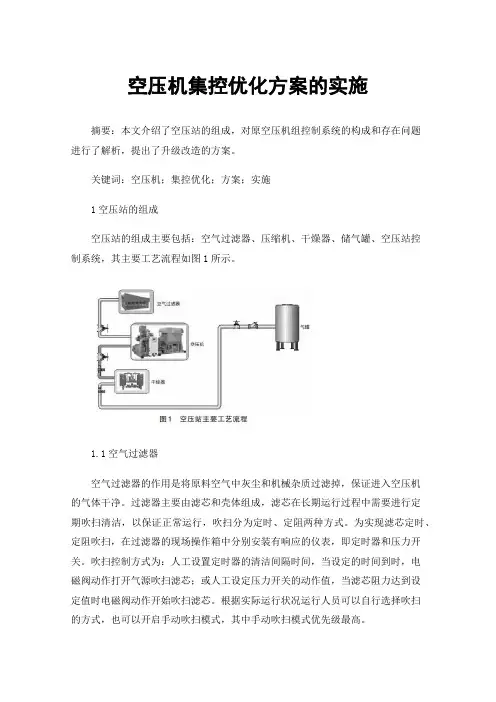
空压机集控优化方案的实施摘要:本文介绍了空压站的组成,对原空压机组控制系统的构成和存在问题进行了解析,提出了升级改造的方案。
关键词:空压机;集控优化;方案;实施1空压站的组成空压站的组成主要包括:空气过滤器、压缩机、干燥器、储气罐、空压站控制系统,其主要工艺流程如图1所示。
1.1空气过滤器空气过滤器的作用是将原料空气中灰尘和机械杂质过滤掉,保证进入空压机的气体干净。
过滤器主要由滤芯和壳体组成,滤芯在长期运行过程中需要进行定期吹扫清洁,以保证正常运行,吹扫分为定时、定阻两种方式。
为实现滤芯定时、定阻吹扫,在过滤器的现场操作箱中分别安装有响应的仪表,即定时器和压力开关。
吹扫控制方式为:人工设置定时器的清洁间隔时间,当设定的时间到时,电磁阀动作打开气源吹扫滤芯;或人工设定压力开关的动作值,当滤芯阻力达到设定值时电磁阀动作开始吹扫滤芯。
根据实际运行状况运行人员可以自行选择吹扫的方式,也可以开启手动吹扫模式,其中手动吹扫模式优先级最高。
1.2空气压缩机空气压缩机机组是空压站的主体设备,主要包括空气系统、油系统、水系统、电气控制系统。
图2为空气压缩机组系统图。
空气系统。
由过滤器过滤后的空气经入口导叶进入空气压缩机一级压缩,一级压缩后的空气经一级空冷器冷却后进入二级压缩;同理二级压缩后的空气经二级空冷器后进入三级压缩系统;经三级压缩后空气进入终级空冷器,最终产出具有一定压力的空气。
为保证空压机的正常安全运行,在运行过程中需要实时监测各级的轴振动及级间空气温度。
油系统。
油系统在压缩空气系统中的作用是润滑轴承、减少运行阻力以及降低轴承温度。
油系统运行时应实时监测油温和油压值,保证油温和油压值在设定范围内,确保空气压缩机的运行环境。
水系统。
水系统在空压机运行中是不可或缺的,空冷器的冷量来自水系统,油系统的油冷却冷量来自水系统。
1.3空气干燥器干燥器用于清除压缩空气中的水份,使压缩空气的露点小于零下40℃。
干燥器根据变压、变温及吸附的原理清除压缩空气中的水份,并利用空压机的余热再生吸附剂。
DCS系统性能优化措施

DCS系统性能优化措施引言DCS(分散控制系统)是一种将自动化控制与数据采集整合在一起的系统,广泛应用于工业领域。
为了确保DCS系统的有效运行,有时需要采取一些性能优化措施。
本文将介绍一些常见的DCS 系统性能优化措施。
优化措施1. 硬件优化:检查DCS系统的硬件设备情况,确保设备符合规格要求并处于良好工作状态。
如果有老化或故障的设备,及时更换或修理,避免对整个系统的影响。
硬件优化:检查DCS系统的硬件设备情况,确保设备符合规格要求并处于良好工作状态。
如果有老化或故障的设备,及时更换或修理,避免对整个系统的影响。
2. 网络优化:检查DCS系统的网络连接情况,确保网络带宽和稳定性满足系统要求。
通过使用高速网络设备、优化网络拓扑结构以及分配合适的IP地址,可以提高系统的数据传输效率。
网络优化:检查DCS系统的网络连接情况,确保网络带宽和稳定性满足系统要求。
通过使用高速网络设备、优化网络拓扑结构以及分配合适的IP地址,可以提高系统的数据传输效率。
3. 软件优化:评估DCS系统的软件配置和参数设置,根据实际需求进行优化调整。
注意选择合适的软件版本,并及时安装更新补丁程序以修复可能存在的漏洞或性能问题。
软件优化:评估DCS 系统的软件配置和参数设置,根据实际需求进行优化调整。
注意选择合适的软件版本,并及时安装更新补丁程序以修复可能存在的漏洞或性能问题。
4. 数据存储和备份:管理好DCS系统中的数据存储和备份。
确保存储设备的容量足够,数据存储结构合理。
定期进行数据备份,以防止数据丢失。
数据存储和备份:管理好DCS系统中的数据存储和备份。
确保存储设备的容量足够,数据存储结构合理。
定期进行数据备份,以防止数据丢失。
5. 安全策略优化:加强DCS系统的安全策略,保护系统免受安全威胁。
采取有效的防火墙和入侵检测系统,限制和监控对系统的访问。
定期更新安全策略和密码,加强系统的安全性。
安全策略优化:加强DCS系统的安全策略,保护系统免受安全威胁。
DCS系统性能优化措施

DCS系统性能优化措施DCS(分布式控制系统)是现代工业自动化领域常用的控制系统之一,它可以有效地控制工业过程,并实现实时监测、报警、数据采集和处理等功能。
然而,随着工业自动化的发展和数据量的不断增加,DCS系统的性能优化变得尤为重要。
本文将介绍一些常用的DCS系统性能优化措施,以提高系统的效率和稳定性。
1.系统架构优化:通过调整系统架构,合理分配数据和计算任务,减少数据传输和处理延迟。
可以将大的工艺控制过程拆分成多个子系统,每个子系统负责一部分工艺过程的控制,以减轻整体系统的负载。
2.数据存储和压缩:采集到的数据可以进行压缩存储,既可以减少系统的存储空间占用,又可以提高数据的读写效率。
同时,可以采用高效的数据库管理系统,提高数据的访问速度和查询效率。
3.网络通信优化:通过优化DCS系统与其他子系统或外部设备之间的通信方式,减少通信延迟和丢包率。
可以采用高可靠性的通信协议,如以太网、PROFIBUS等,并采用链路负载均衡和故障转移技术,保障系统通信的稳定性和可靠性。
4.硬件设备优化:选择性能更好的硬件设备,如高速处理器、大容量内存和高速硬盘等,以提高系统的运行速度和响应能力。
同时,通过合理设置硬件参数和优化硬件配置,进一步提高系统的性能。
5.操作系统优化:选择合适的操作系统,并进行相应的优化设置。
可以禁用一些不必要的系统服务和进程,减少系统资源的占用。
同时,定期更新操作系统和补丁程序,提高系统的安全性和稳定性。
6.系统软件优化:对DCS系统的软件进行优化,包括改进算法、优化代码、减少程序的运行时间和资源占用等。
可以通过性能测试和调试,找出系统运行的瓶颈和问题,并进行相应的优化措施。
7.资源管理和性能监测:对系统资源进行合理的管理和分配,有效利用系统的存储、计算和网络资源。
同时,监测系统的性能指标,如延迟、响应时间、吞吐量等,及时发现和解决性能问题。
8.数据缓存和预取优化:通过合理设置数据缓存和预取机制,减少系统的数据访问时间和延迟。
空压站进气系统优化管理方案

空压站进气系统优化管理方案
1、目的:空压机系统优化,提高机组使用寿命,降低维护成本。
2、工作内容:技改增加一套空气进口吸风过滤装置
时间进度:2013年4月中旬完成(时间结点)
资金结算:10万元。
3、具体管理方案名称:《凯恒钢铁动力厂空压系统改造方案》
简介:动力厂空压机,因厂区环境差,吸入空气杂质多,造成油质失效变质,增加机油、滤芯更换频率,维护成本过高,机组使用寿命下降。
为了响应公司节能降耗的指示,建议加装一套空气进口吸风塔,对吸入空气进行2次过滤,以提高机组使用寿命,降低维护成本。
4、管理方案实施进度记录
2013年3月23日完成技改工作,顺利正常投入使用。
空压站进气系统优化管理方案
空压站进气系统优化管理方案一、引言空压机是工业生产中的重要设备,用于提供压缩空气,广泛应用于制造业、建筑业、石油化工及电力等领域。
空压机的进气系统是其正常运行的基础,因此对进气系统进行优化管理具有重要意义。
本文将从几个方面介绍空压站进气系统优化管理方案。
二、进气系统常见问题1.进气管道堵塞:进气管道内部容易积聚灰尘、尘埃等杂质,严重时会引起堵塞,影响进气效果;2.进气阀门损坏:进气阀门的密封性能差、弹簧松动等问题会导致空气逆流,降低压缩机的效率;3.进气滤芯过滤效果下降:进气滤芯过滤效果下降会导致灰尘等杂质进入压缩机,损坏其内部部件;4.进气孔位置不当:进气孔位置应远离灰尘、烟尘等污染源,避免杂质进入进气系统。
1.定期清洗进气管道:定期对进气管道进行清洗,清除其中的杂质,确保进气畅通;2.定期检查进气阀门:定期检查进气阀门的密封性能和弹簧的紧固程度,及时更换磨损严重的进气阀门;3.定期更换进气滤芯:定期更换进气滤芯,确保其过滤效果良好,防止灰尘等杂质进入压缩机;4.合理设置进气孔位置:合理设置进气孔位置,远离灰尘、烟尘等污染源,减少杂质进入进气系统的可能性;5.定期清理空压机及周边环境:定期清理空压机及周边环境,保持机器干净,减少灰尘等杂质对进气系统的影响。
四、进气系统优化管理的好处1.提高空压机的工作效率:优化管理进气系统可以减少进气阻力,提高空压机的工作效率;2.延长压缩机的使用寿命:保持进气系统的清洁和良好的工作状态,可以延长压缩机的使用寿命;3.提高产品质量:进气系统优化管理能够减少杂质进入压缩机,降低产品污染的可能性,提高产品质量;4.减少能源消耗:优化管理进气系统可以降低能源消耗,提高能源利用率,减少企业的能源成本;5.降低故障率和维修成本:进气系统的优化管理可以减少故障发生的可能性,降低维修成本。
总结:进气系统是空压机正常运行的基础,通过定期清洗进气管道、检查进气阀门、更换进气滤芯、合理设置进气孔位置以及清理空压机及周边环境等方式进行进气系统的优化管理,可以提高空压机的工作效率,延长使用寿命,提高产品质量,降低能源消耗,减少故障率和维修成本。
DCS系统优化和改进方案
降低运营成本
节能设备选型
选用低功耗硬件设备,减少能源消耗。
优化维护成本
通过远程监控和定期维护,降低运维成本。
资源共享
实现不同业务部门之间资源共享,提高资源利用 率,降低成本。
提高安全可靠性
1 2
安全性防护
部署防火墙、入侵检测等安全设备,提高系统 安全性。
高可用性设计
采用高可用性技术,实现系统故障自动切换, 保证业务连续性。
20世纪90年代至今
DCS系统逐渐成熟,功能越来越强大,应用领域不断扩大。
DCS系统应用范围
石油化工
DCS系统广泛应用于石油化工行业 的生产装置控制和工艺流程监控。
电力行业
DCS系统在电力行业中的发电厂、 变电站等场所实现了全面的自动化 控制。
制药行业
DCS系统为制药生产线提供全面的 控制和监测解决方案。
硬件架构
DCS系统通常由现场控制器、通 讯网络、操作站、工程师站等组 成。
软件架构
DCS系统软件包括实时数据库、 组态软件、控制算法等。
DCS系统发展历程
20世纪70年代
DCS系统初创期,以集中式控制为主,功能较为简单。
20世纪80年代
DCS系统进入发展期,开始采用分布式控制,出现了许多专业的DCS品牌。
保证系统安全性。
系统界面优化
01
界面设计优化
采用简洁明了、直观的界面设计,提 供易于理解和操作的界面,方便操作 人员使用。
02
交互性能优化
提高界面交互性能,使操作更ቤተ መጻሕፍቲ ባይዱ流畅 、简单,提高操作体验。
03
人性化功能优化
增加人性化功能,如语音识别、手势 识别等,提高操作人员的效率和舒适 度。
空压机系统优化运行方案
3 . 4 A厂用 空压 机运 行 时 , B 厂用 空压 机投 入 联锁 。 3 . 4 . 1 当厂 用空 气压 力低 于0 . 6 2 MP a 。 B 厂 用 空压机 启 动 。
3 . 4 . 2 当A厂用空压机运行中跳闸, B 厂用空压机直接启动。
3 . 7 . 2 脱硫区域干式磨机布袋除尘器振打气源改为除灰气源。 3 . 7 . 3 由于干燥器 出口空气联 络手动 阀 、 储 气罐 出 口空 气联络手 动阀 , 人 员 操作由全开到全关时间较长, 当厂用压缩空气系统压力下降较快无法维持且逆 止 阀关 闭不严 密 时 , 为 使厂 用压 缩空气 系统 与仪 用压 缩空 气系 统快速 隔 离 , 正
3 . 5 B 厂 用空 压机 运行 时 , A厂用 空压 机 投入 联锁 。
3 . 5 . 1 当厂 用空 气压 力 低于 0 . 6 2 MP a , A 厂 用 空压机 启 动 。 3 . 5 . 2 当B 厂 用空压 机 运行 中跳 闸 , A厂用 空压 机 直接 启动 3 . 6优 化运 行 后空压 机 系统 运行 管制 : 3 . 6 . 1 厂仪用 空气系 统 中检 修用 、 排气、 磨煤 机入 口风 道 防堵用气 需要进 行 管制, 阀门处挂“ 节能优化、 禁止操作 警示牌。 如有使用厂用气需要向中控室提
常运 行 中将 手动 阀开 至 1 / 2 。 3 . 8空压 机 优化 运行 后 , 需 对空压 机 定期 工作 进行 修 改 :
压机 运行 即能 满足 全厂仪 用气 与厂 用气 的用气 要求 , 保 证机 组的 安全运 行 , 又
可以有效减少机组厂用电, 提高机组运行经济性, 同时一台仪用空压机检修时, 仍能有一 台空压机备用, 提高仪用气系统的安全性。
DCS系统的优化与故障排除
DCS系统的优化与故障排除DCS系统(分散控制系统)是一种广泛应用于工业与制造业领域的自动化控制系统。
它通过分布在不同部位的控制器、传感器和执行器之间的通信网络来实现对工艺过程的监控和控制。
然而,随着工业技术的进步和生产过程的复杂化,DCS系统面临着一系列的挑战,包括性能优化和故障排除。
本文将重点讨论DCS系统的优化和故障排除方法。
一、DCS系统的性能优化1.1 硬件优化在进行DCS系统的性能优化时,首先需要关注硬件方面的优化。
可以通过增加处理器和存储器的容量来提高系统的运行速度和响应能力。
此外,选择高质量的传感器和执行器,以及合适的工作环境和温度控制,也能够提升系统的性能。
1.2 软件优化DCS系统的软件优化是提高系统性能的另一个重要方面。
软件优化可以包括以下几个方面:- 优化控制算法:通过改进控制算法来提高系统的响应速度和稳定性。
可以采用先进的控制算法,如模糊控制、自适应控制等。
- 优化通信协议:选择适合的通信协议和网络拓扑结构,以减少数据传输延迟和丢包率。
- 优化数据库设计:合理设计数据库结构,减少数据库访问的时间和资源消耗。
- 优化图形界面:通过改进操作界面的布局和响应速度,提高系统操作的效率和用户体验。
- 优化报警系统:设置合理的报警阈值和报警逻辑,减少误报和漏报的情况。
二、DCS系统的故障排除2.1 硬件故障排除DCS系统的硬件故障可能包括控制器、传感器或执行器的损坏、连接故障等。
故障排除的方法可以包括以下几个步骤:- 检查电源和电缆连接是否正常,确保设备供电和信号传输正常。
- 使用测试仪器进行硬件设备的检测,如万用表、示波器等。
- 根据设备厂商提供的故障诊断手册,按照步骤进行故障排查。
2.2 软件故障排除DCS系统的软件故障可能包括程序错误、配置错误等。
故障排除的方法可以包括以下几个步骤:- 检查软件配置是否正确,如参数设置、控制逻辑等。
- 进行日志分析,查找错误信息和异常情况,以确定故障的原因。