
质量管理新旧七大手法概要
二、排列图 v用从高到低的顺序排列成矩形,表示单个原因出现频率
高低的一种图表。其原理是80/20原则,即80%的问题来 源于20%的主要原因 v注意幾點
明确问题和现象 寻找不良的情况统计资料 频率计算和累计 对频率从高到低的顺序排列
6
第一章
排列图示例
品管七大手法简介
Ï · Æ · Ê ý 4000
8
第一章
散 布 图 示 例
Y
品管七大手法简介
Y
强正相关
0
Y
X
强负相关
0
Y
X
弱负相关
弱正相关
0
X
0
X
9
第一章
品管七大手法简介
四、因果图(鱼刺图)
v用于寻找造成问题产生的原因,即分析原因与结 果之间关系的一种方法。 v注意要点:
充分组织人员全面观察,从人、机、料、法、环和测方面 寻找 针对初步的原因,展开深层的挖掘 记录下组织部门人员、制造日期、参加人员
某空调维修部,帮助客户安装后经常发生制冷液泄漏。 通过现场调查,得知泄漏的原因有两个:一个是管子装 接时,操作人员不同(有甲、乙、丙三个维修人员按各 自不同技术水平操作;二是管子和接头的生产厂家不同
(有A、B两家工厂提供配件)。于是收集资料作分层分
析(见表意、表二)。试说明表一、表二的分层类别, 并分析应如何防止泄露。
日期 班次 5月 332 245 144 82 16 819
2000.09.18 全部 6月 223 241 107 72 32 675 合计 1746 1537 913 493 130 4819
5
欠铸 冷隔 小砂眼 粘砂 其他 合计
4月 353ห้องสมุดไป่ตู้272 168 94 23 910
第一章
品管七大手法简介
10
第一章
因果图示例
作业员问题 2 不熟悉工作图
品管七大手法简介
加工困难 马达座 4 3 导板加工取放困难 导板 隔板 2 寻找资料困难 模具搬运费力 2 4 3 5 1 屑料清理费时 1 导柱,顶柱阻 碍作业路线 马达座脱料困难 固定梢设置不当 冲 压 作 业 效 率 低
外壳冲剪模 托料架不当 光线不足
隔板抽孔脱料困难
其他
设备不当
11
第一章
品管七大手法简介
五、分层法 v按照一定的类别,把收集到的资料加以分类 整理的一种方法 v注意要点:
确定分层的类别和调查的物件 设计和收集资料的表格 收集和记录资料 整理资料并绘制相应图表 比较分析和最终推论
12
第一章
分层法示例
品管七大手法简介
100 À Û Æ 90 ¼ µ 80 Æ Ê 70 Â 60 50 40 30 20 10 0
7
第一章
品管七大手法简介
三、散布图 研究成对出现的不同变数之间相互关系 注意几点:
收集足够的资料,至少30对 横坐标表示资料(原因),纵坐标表示因变数(结 果) 正确判断变数之间的关系模式 因果图的后续工作,提供直观的相关性验证
3
第一章
品管七大手法简介
一、检查表(资料获取标) v系统地收集资料和积累资料,确认事实并对 资料进行粗略的整理和简单分析的统计图 v注意要点: 用在对现状的调查,以备今后作分析; 对需要带公差的时间或情况,明确名称 确定资料收集人、时间、地点和范围 资料汇总统计 必要时对人员进行培训
14
第一章
品管七大手法简介
六、直方图 v用于分析和掌握资料的分布状况,以便推断特 性总体分布状态的一种统计方法。 v注意几点:
确定过程特性和计量标准值; 收集数据,必须是计量值数据; 资料针对一个范围时期收集至少50-100个; 确定极差R,分组数K,组间距h,分组组界; 作次数分配表;
3000
废品统计表
项目 欠铸 冷隔 小砂眼 粘砂 其他 合计 废品数(件) 频率(%) 累计频率(%) 1746 36.23 36.23 1537 31.89 68.12 913 18.95 87.07 493 10.23 97.3 130 2.7 100 4819 100
2000 1000 0
·ý Ç Ö ä ¸ À ô Ð ¡ É °Û Ñ Õ ³ É ° Æ ä Ë û
13
第一章
v表一
品管七大手法简介
泄漏 (次) 6 3 10 19 不泄漏 (次) 13 16 9 31 发生率 0.32 0.25 0.53 0.38
泄漏调查表(人员分类)
操作人员 甲 乙 丙 合计
v表二
泄漏调查表(配件厂商分类)
配件厂家 A B 合计 泄漏(次) 9 10 19 不泄漏(次) 14 17 31 发生率 0.39 0.37 0.38
4
第一章 品管七大手法简介
示例
项目 地点
日期 废品数 不良分类
铸造不良情况检查表
铸造质量不良 质检科 1月 224 240 151 75 14 704 2月 258 256 165 80 18 777 收集人 记录人 3月 356 283 178 90 27 934 XXX XXX
2000年1月-6月
质量管理新旧七大手法
1
前言
当前企业应具备质量意识、问题意识、危机 意识,寻求自身工作改善方法,在管理上应 用统计技术的方法和观念,在全厂努力之下 来满足顾客要求和社会要求
在质量管理活动中所采用的统计方法,主要 是我们常说的 “品管七大手法”和“品管 新七大手法”。
2
第一章
品管七大手法简介
v品管七大手法: • 检查表——收集、整理资料 • 排列图——确定主要因素 • 散布图——展示变数之间的线性关系 • 因果图——寻找引发结果原因 • 分层法——从不同角度层面发现问题 • 直方图——展示过程的分布情况 • 控制图——识别波动的来源
15
第一章
直方图示例
20
SL=130
品管七大手法简介
与要求相比偏高
Sμ=160
与要求相比偏低
15
正常
10
5
过程波动小
120.5 124.5 128.5 132.5 136.5 140.5 144.5 148.5
过程波动大 规范 16
第一章
品管七大手法简介
七、控制图 v控制图是用于分析和控制过程质量的一种方 法。 v控制图是一种带有控制界限的反映过程质量 的记录图形,图的纵轴代表产质量量特性值 (或由质量特性值获得的某种统计量);横轴 代表按时间顺序(自左至右)抽取的各个样本 号;图内有中心线(记为CL)、上控制界限(记 为UCL)和下控制界限(记为LCL)三条线(见下 图)。
新旧QC七大工具(手法)
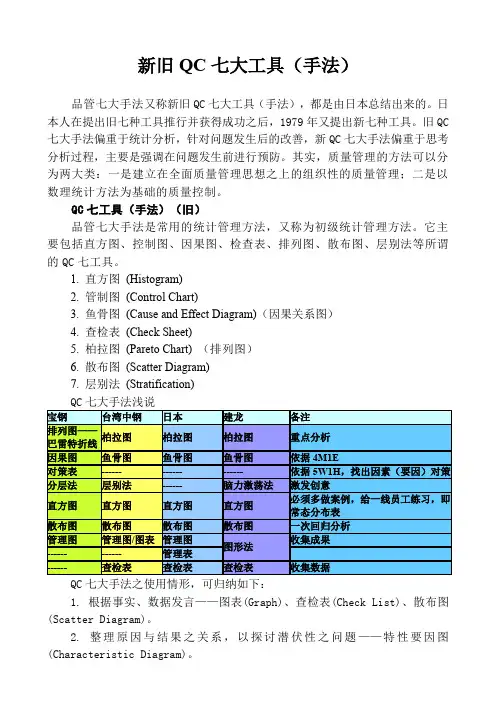
新旧QC七大工具(手法)品管七大手法又称新旧QC七大工具(手法),都是由日本总结出来的。
日本人在提出旧七种工具推行并获得成功之后,1979年又提出新七种工具。
旧QC 七大手法偏重于统计分析,针对问题发生后的改善,新QC七大手法偏重于思考分析过程,主要是强调在问题发生前进行预防。
其实,质量管理的方法可以分为两大类:一是建立在全面质量管理思想之上的组织性的质量管理;二是以数理统计方法为基础的质量控制。
QC七工具(手法)(旧)品管七大手法是常用的统计管理方法,又称为初级统计管理方法。
它主要包括直方图、控制图、因果图、检查表、排列图、散布图、层别法等所谓的QC七工具。
1. 直方图(Histogram)2. 管制图(Control Chart)3. 鱼骨图(Cause and Effect Diagram)(因果关系图)4. 查检表(Check Sheet)5. 柏拉图(Pareto Chart) (排列图)6. 散布图(Scatter Diagram)7. 层别法(Stratification)QC七大手法之使用情形,可归纳如下:1. 根据事实、数据发言——图表(Graph)、查检表(Check List)、散布图(Scatter Diagram)。
2. 整理原因与结果之关系,以探讨潜伏性之问题——特性要因图(Characteristic Diagram)。
3. 凡事物不能完全单用平均数来考虑,应了解事物均有变异存在,须从平均数与变异性来考虑——直方图(Histogram)、管制图(Control Chart)。
4. 所有数据不可仅止于平均,须根据数据之来龙去脉,考虑适当分层——层别法(Stratification)。
5. 并非对所有原因采取处置,而是先从影响较大的2~3项采取措施,即所谓管理重点——柏拉图(Pareto Diagram)。
QC七工具(手法)(新)品管新七大手法,也叫品管新七大工具,其作用主要是用较便捷的手法来解决一些管理上的问题,与原来的“旧”品管七大手法相比,它主要应用在中高层管理上,而旧七手法主要应用在具体的实际工作中。
质量管理新旧七大手法
14
第一章
品管七大手法简介
六、直方图 v用于分析和掌握资料的分布状况,以便推断特 性总体分布状态的一种统计方法。 v注意几点:
确定过程特性和计量标准值; 收集数据,必须是计量值数据; 资料针对一个范围时期收集至少50-100个; 确定极差R,分组数K,组间距h,分组组界; 作次数分配表;
15
第一章
直方图示例
20
SL=130
品管七大手法简介
与要求相比偏高
Sμ=160
与要求相比偏低
15
正常
10
5
过程波动小
120.5 124.5 128.5 132.5 136.5 140.5 144.5 148.5
过程波动大 规范 16
第一章
品管七大手法简介
七、控制图 v控制图是用于分析和控制过程质量的一种方 法。 v控制图是一种带有控制界限的反映过程质量 的记录图形,图的纵轴代表产质量量特性值 (或由质量特性值获得的某种统计量);横轴 代表按时间顺序(自左至右)抽取的各个样本 号;图内有中心线(记为CL)、上控制界限(记 为UCL)和下控制界限(记为LCL)三条线(见下 图)。
v 60年代由日本应庆大学的千住镇雄教授开 发出来的,正式的全名叫做《管理指标间的 关联分析》。
26
第三章
关联图
二、适用范围 v 用于纷繁复杂的因果纠缠分析 v 用于现场问题的掌握 v用于市场调查及抱怨分析 v用于方针管理的展开
27
第三章
关联图
三、关联图的特点 v适合整理原因非常复杂的问题 v容易取得成员的一致意见 v从计划阶段一开始就可以广阔的视野透 视问题 v形式自由,有助于因素之间的连接和转换 v可打破先入为主的观念
质量管理新七大手法
质量管理新七大手法
1.循环改进法:通过不断循环、观察和改进过程,提高产品和服务的质量。
这包括周期性的评估、分析和改善流程,以便及时发现和纠正问题。
2.根本原因分析法:通过深入分析问题的根本原因,找出解决问题的最有效方式。
这种方法追求解决问题的根本原因,而不仅仅是解决表面问题。
3.统计质量控制法:通过收集和分析大量的数据,以便全面了解产品或过程的质量状况。
这种方法依赖于统计学方法,可以帮助检测和预测潜在的质量问题。
4.团队协作法:通过组织跨职能团队合作,共同解决质量问题。
这种方法侧重于团队成员之间的沟通和协作,以促进知识共享和问题解决。
5.风险管理法:通过识别、评估和控制潜在的风险,预防质量问题的发生。
这种方法强调在产品或过程设计阶段就要考虑和管理潜在风险,以减少质量问题的出现。
6.质量成本管理法:通过分析和管理质量产生的成本,以便优化质量控制活动的投入和产出关系。
这种方法考虑到质量活动和成本之间的关系,以便有效地分配资源,提高质量水平。
7.顾客导向法:将顾客的需求和期望置于优先位置,以满足顾客对产品或服务的质量要求。
这种方法强调从顾客的角度看待质量,以便提供满足顾客期望的产品和服务。
品质管理七大手法是什么

QC新七⼤⼿法指的是:关系图法、KJ法、系统图法、矩阵图法、矩阵数据分析法、PDPC法、⽹络图法。
品质管理七⼤⼿法具体指的是什么?我们⼀起来看看! 第⼀章概述 ⼀、起源 新旧七种⼯具都是由⽇本⼈总结出来的。
⽇本⼈在提出旧七种⼯具推⾏并获得成功之后,1979年⼜提出新七种⼯具。
之所以称之为“七种⼯具”,是因为⽇本古代武⼠在出阵作战时,经常携带有七种武器,所谓七种⼯具就是沿⽤了七种武器。
有⽤的质量统计管理⼯具当然不⽌七种。
除了新旧七种⼯具以外,常⽤的⼯具还有实验设计、分布图、推移图等。
⼆、旧七种⼯具 QC旧七⼤⼿法指的是:检查表、层别法、柏拉图、因果图、散布图、直⽅图、管制图。
旧七种⼯具是我们本次课程的内容,也是我们将要⼤⼒推⾏的管理⽅法。
从某种意义上讲,推⾏QC七⼤⼿法的情况,⼀定程度上表明了公司管理的先进程度。
这些⼿法的应⽤之成败,将成为公司升级市场的⼀个重要⽅⾯:⼏乎所有的OEM客户,都会把统计技术应⽤情况作为审核的重要⽅⾯,例如TDI、MOTOROLA 等。
三、新七种⼯具 QC新七⼤⼿法指的是:关系图法、KJ法、系统图法、矩阵图法、矩阵数据分析法、PDPC法、⽹络图法。
相对⽽⾔,新七⼤⼿法在世界上的推⼴应⽤远不如旧七⼤⼿法,也从未成为顾客审核的重要⽅⾯。
第⼆章层别法 ⼀、定义 层别法是所有⼿法中最基本的概念,亦即将多种多样的资料,因应⽬的的需要分成不同的类别,使之⽅便以后的分析。
⼆、通常的层别⽅法 使⽤的最多的是空间别: 作业员:不同拉、班、组别 机器:不同机器别 原料、零件:不同供给⼚家别 作业条件:不同的温度、压⼒、湿度、作业场所 产品:不同的产品别(如同时⽣产Ni-Cd和Ni-MH电池) 时间别:不同批别、不同时间⽣产的产品 其他:如使⽤不同的⼯艺⽅法⽣产的同种产品别 三、应⽤ 层别法的应⽤,主要是⼀种系统概念,即在于要想把相当复杂的资料进⾏处理,就得懂得如何 把这些资料加以有系统有⽬的的加以分门别类的归纳及统计。
品管旧、新七大手法-品质质量管理.pps

DOE(实验设计)
DOE是一种通过实验设计来优化产品和过程的方法,通过对实验数据的分析和解 释,找出影响产品或过程的关键因素和最优条件。
DOE可以帮助企业快速找到最优的参数组合,提高产品或过程的质量和性能,降 低成本和风险。
Gantt Chart(甘特图)
Gantt Chart是一种用于项目管理的图表工具,通过条形图展 示任务的时间安排和进度情况。
Gantt Chart可以帮助项目经理更好地规划和管理项目进度, 协调团队成员的工作,确保项目按时完成。
PDCA(Plan-Do-Check-Act)循环
PDCA循环是一种质量管理的方法论,包括计划、执行、 检查和行动四个阶段。
PDCA循环可以帮助企业不断优化产品和过程的质量管理 流程,提高产品质量和客户满意度。
因果图
总结词
通过将问题的可能原因用图形表示出 来,以识别出问题的根本原因。
详细描述
因果图是一种图表,将问题的可能原 因用箭头连接起来,形成一个因果关 系链。通过观察因果图,可以快速识 别出问题的根本原因,从而制定相应 的解决方案。
分布图
总结词
通过将数据绘制在分布图上,以了解数据的分布特征和规律。
箭线图
总结词
箭线图是一种可视化工具,用于表示工作流程中的任 务和依赖关系。
详细描述
箭线图(Arrow Diagram)是一种可视化工具,用于表 示工作流程中的任务和依赖关系。它通过箭头表示任务 之间的顺序和依赖关系,帮助人们更好地理解整个工作 流程的运作方式。箭线图可以帮助企业更好地安排任务 和资源,提高工作效率和质量。在品质质量管理中,箭 线图可以用于表示品质检验流程中的任务和依赖关系, 帮助企业更好地安排检验计划和质量监控工作。
新旧QC七大手法简介

19
9 3 282
270
279 282
6.7%
3.2% 1.2% 100%
95.6%
98.8% 100%
17
Ⅱ.旧QC七大手法
排列图
系列2 280 260 240 220 200 180 160 140 120 100 32.60% 80 60 40 20 0 0 弯曲 累计百分比 95.60% 88.90% 77.60%
一个完整的查检表,其内容设计应具备以下几个要素: ①查检事件的名称;②查检的项目名称;③查检日期;④收集数据的时间;⑤收集数 据的地点; ⑥数据记录者;⑦记录的方式。 也可以用5W1H的方式来检验查检表的内容是否完整,5W1H所表达的意义为: • 标题(WHAT):查检的任务是什么? • 理由(WHY):要查检的原因是什么? • 人员(WHO):由谁来进行查检? • 方法(HOW):用何种方法进行査检? • 时间(WHEN):什么时间开始査检?需要多久? • 地点(WHAT):在什么地方进行査检?
打 菜 速 度 慢 水 果 、 餐 巾 纸 少 餐 具 未 消 毒 服 务 态 度 差 菜 量 少 品 种 少 口 味 差 饭 菜 凉 其 它
100% 80% 60% 40% 20% 0% 次数 累积百分比
原因
15
Ⅱ.旧QC七大手法
排列图
用途2: 确认改善效果
16
Ⅱ.旧QC七大手法
排列图
丰田汽车公司前副社长大野耐一曾举了一个例子来找出停机的真正原因 大野问:为什么机器停了? 工人答:因为机器超负荷,保险丝烧断了 大野问:为什么机器会超负荷? 经过连续五次不停地问“为什么”,才 工人答:因为轴承的润滑不够。 找到问题的真正原因和解决的方法,在油 大野问:为什么轴承会润滑不够? 泵上安装了过滤器。 工人答:因为润滑泵吸不上油了。 如果员工没有以这种追根究底的精神 来发掘问题,他们很可能只是换根保险丝 大野问 :为什么润滑泵吸不上油? 草草了事,真正的问题还是没有解决。 工人答:因为油泵轴磨损了,松动了 大野问:为什么油泵轴会磨损了,松动呢 24 工人答:因为没有安装过滤器,油里混进了杂质。
品管旧与新七大手法概述
第二章 品管新七大手法概述
一、品管新七大手法的来源: ❖1972年日本科技联盟整理出七个新手法; ❖1977年在日本开始在企业中推行实施; ❖1978年由日本水野滋、近藤良夫教授召开研讨
会命名为“品管新七大手法”; ❖1979年日本科技联盟正式公布品管新七大手法
。
书山有路勤为径, 学海无涯苦作舟
书山有路勤为径, 学海无涯苦作舟
第一章 品管七大手法简介
❖表一 泄漏调查表(人员分类)
❖表二 泄漏调查表(配件厂商分类)
书山有路勤为径, 学海无涯苦作舟
第一章 品管七大手法简介
六、直方图 ❖用于分析和掌握资料的分布状况,以便推断特性
总体分布状态的一种统计方法。 ❖注意几点: §确定过程特性和计量标准值; §收集资料,必须是计量值资料; §资料针对一个范围时期收集至少50-100个; §确定积差R,分组数K,组间距h,分组组界; §作次数分配表;
第二章 品管新七大手法概述
二、品管新七大手法浅说 品管新七大手法的使用情形,可归纳如下: ❖关联图——理清复杂因素间的关系; ❖系统图——系统地寻求实现目标的手段; ❖亲和图——从杂乱的语言资料中汲取资訊; ❖矩阵图——多角度考察存在的问题,变数关系; ❖PDPC法——预测设计中可能出现的障碍和结果; ❖箭条图——合理制定进度计划; ❖矩阵资料解析法—多变数转化少变数资料分析;
,用箭头连接起来的一种图示分析工具,从而 找出主要因素和专案的方法。 ❖ 60年代由日本应庆大学的千住鎮雄教授开发 出来的,正式的全名叫做《管理指标间的关 联分析》。
书山有路勤为径, 学海无涯苦作舟
第三章 关联图
二、适用范围: ❖ 用于纷繁复杂的因果纠缠分析 ❖ 用于现场问题的掌握 ❖ 用于市场调查及抱怨分析 ❖ 用于方针管理的展开
QC新旧七大手法培训教材__目前见到的最好的新旧手法
www,
新,旧七大品管七大工具
老七大工具
直方图 因果图 柏拉图 层别法 检查表 散布图 控制图
新七大工具
KJ法 系统法 矩阵图法 关联图法 箭形图解法 矩阵资料解析法 过程决定计划图法、
第二章 品管新七大手法概述
v兩種品管七大手法的區別:
品管七大手法
品管新七大手法
理性面
X
0
Y
非直线相关
X
0
● ●●
●
●
●●
●
● ●
● ●
●
●
●● ● ●
●
●
●●●
●
●●
●●
●
X
●
●
●
●
●
● ● ●
● ●●
● ● ●
●● ●
●
●
●
●
●
●
●
●
X
●
●
●
●
●
●
●
●
● ●
●
●● ●
●
● ●
●
● ● ● ●●
●
●
●
●
X
实施步骤
1. 利用柏拉图找出影响质量特性的因素,再决定可能相 关之对应因素,作为散布图X轴与Y轴代表的变量。
3. 制作柏拉图分析图
A. 按照横轴各可能原因所造成之影响大小,绘成直方 图。
精密機械加工業之柏拉圖分析圖範例,如下圖所示:
實施成效考核 從每期得柏拉圖分析中,可以知道主要因素在改善前後的效果,重點在於損失金額的 減少多少,以此為評量績效的依據。
4. 鱼骨图(因果图)
材
采购过 程控制
7. 4. 1
品管新旧QC七大手法运用
从作为问题的事项中,找出成对的因素群,分别排列成行和列在其交点上表示成对因素间相关程 度的图形。
方法——多元思考。
5、 PDPC过 程 决 策 程 序 图
在制定计划阶段,进行系统设计时,事先预测可能发生的障碍 (不理想事态或结果),从而 设计出一系列对策措施,以最大的可能引向最终目标。
“新 ”QC七 大 手 法
1、系统图 表示某个质量问题与组成要素之间的关系,从而明确问题的重点,寻求达到目的所应采取的 最适当的手段和措施的树状图形(倒立逻辑关系因果图)。
2、 关 联 图
把几个问题及涉及这些问题的关系极为复杂的因素之间的因果关系用箭头连接起来的图形。 3、KJ法——亲和图 KJ法(川喜田二郎KawakitaJiko)——利用卡片对语言资料进行 归纳整理的方法。KJ法的主 体方法,把收集到的大量有关特定主题的意见、观点、想法等语言文字资料,按它们相互亲 近的程度用图形加以归纳、汇总。
7、 相 关 图 法
相关图法又叫散布图法、简易相关分析法。它是通过运用相关图研究两个质量特性之间的相 关关系,来控制影响产品质量中相关因素的一种有效的常用方法。相关图是把两个变量之间 的相关关系,用直角坐标系表示的图表,它根据影响质量特性因素的各对数据,用小点表示 填列在直角坐标图上,并观察它们之间的关系。
3、 排 列 图
对发生频次从最高到最低的项目进行排列——简单图示技术。
4、 直 方 图
直方图也叫质量分布图、矩形图、柱形图、频数图。它是一种用于工序质量控制的质量数据 分布图形,是全面质量管理过程中进行质量控制的重要方法之一。直方图适用于对大量计量 数值进行整理加工,找出其统计规律,也就是分析数据分布的形态,以便对其整体的分布特 征进行推断。
品管新旧七大手法品质管理旧七大手...
品管新旧七大手法品质管理旧七大手法(工具)品管七大手法是品质管理工作中最基本也是必不可缺的,在品质问题的处理和数据的初步整理中起了重要的作用。
通过对七种方法的理解,我们可以运用简单易懂的方法找到影响产品品质的问题并加以对症下药。
1.表示事物特征在质量管理活动中收集到的数据大都表现为杂乱无章的,这就需要运用统计方法计算其特征值,以显示出事物的规律性。
如平均值、中位数、标准偏差、方差、极差等。
2.比较两事物的差异在质量管理活动中,实施质量改进或应用新材料、新工艺,均需要判断所取得的结果同改进前的状态有无显著差异,这就需要用到假设检验、显著性检验、方差分析和水平对比法等。
3.分析影响事物变化的因素为了对症下药,有效地解决质量问题,在质量管理活动中可以应用各种方法,分析影响事物变化的各种原因。
如因果图、调查表、散布图、排列图、分层法、树图、方差分析等等。
4.分析事物之间的相互关系在质量管理活动中,常常遇到两个甚至两个以上的变量之间虽然没有确定的函数关系,但往往存在着一定的相关关系。
运用统计方法确定这种关系的性质和程度,对于质量活动的有效性就显得十分重要。
这里就可利用散布图、实验设计法、排列图、树图、头脑风暴法等。
5.研究取样和试验方法,确定合理的试验方案用于这方面和统计技术有:抽样方法、抽样检验、实验设计、可靠性试验等。
6.发现质量问题,分析和掌握质量数据的分布状况和动态变化用于这方面的统计技术有:频数直方图、控制图、散布图、排列图等。
7.描述质量形成过程用于这方面的统计技术有流程图、控制图等。
产品质量波动1、正常波动正常波动是由随机原因引起的产品质量波动。
这些随机因素在生产过程中大量存在,对产品质量经常发生影响,但它所造成的质量特性值波动往往比较小。
一般情况下这些质量波动在生产过程中是允许存在的,所以称为正常波动。
2、异常波动异常波动是由系统原因引起的产品质量波动。
这些系统因素在生产过程中并不大量存在,对产品质量也不经常发生影响,一旦存在,它对产品质量的影响就比较显著。