
QA出货检验报告
出货检验报告三篇

01与机壳及相关配件配合是否良好,配合缝隙是否符合标准。
跌落测试
01按跌落测试规范或客户要求测试。
合计
QA判定
□合格 □特采 □返工 □不合格
检验员/日期:
备 注
审 核
核 准
篇三:Outgoing Quality Control Report
Inspection Date:
Customer Name
箱体内部无锡渣,螺丝,线头等杂物
锁模组,电源,风扇等螺丝无松动,无漏打现象;接线端子螺丝无松动
警告,接地标识粘贴正确,无漏贴
箱体门在锁上后闭合紧密,无变形
箱体丝印图案字体正确,无丝印不良
拼装
检验
箱体连接片,锁扣使用功能正常
箱体内外,左右,上下电源线网连线正常,无过紧,无连接松动现象
箱体拼装间隙≤像素间距的10%
2
Inner Box
2.1 Damage/ Dirt
Visual Inspection
Visual Inspection
2.2 Length* Width* Height
Check it up with BOM
Calipers
2.3 Content/stickiness/damage of the tags
Check it up with data
Visual Inspection
2.4 Package
Check it up with order
Visual Inspection
3
Ontology
3.1 color/appearance/cleanliness
Visual Inspection
Visual Inspection
QA检验流程
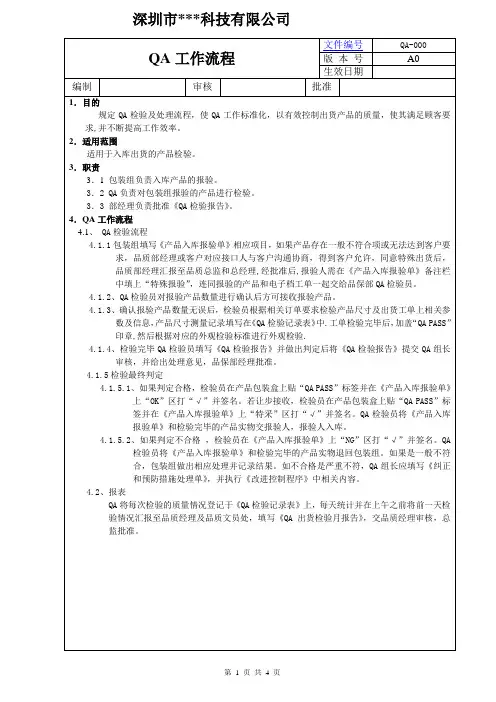
4.1.5.1、如果判定合格,检验员在产品包装盒上贴“QA PASS”标签并在《产品入库报验单》上“OK”区打“√”并签名。若让步接收,检验员在产品包装盒上贴“QA PASS”标签并在《产品入库报验单》上“特采”区打“√”并签名。QA检验员将《产品入库报验单》和检验完毕的产品实物交报验人,报验人入库。
4.1.2、QA检验员对报验产品数量进行确认后方可接收报验产品。
4.1.3、确认报验产品数量无误后,检验员根据相关订单要求检验产品尺寸及出货工单上相关参数及信息,产品尺寸测量记录填写在《QA检验记录表》中.工单检验完毕后,加盖“QA PASS”印章,然后根据对应的外观检验标准进行外观检验.
4.1.4、检验完毕QA检验员填写《QA检验报告》并做出判定后将《QA检验报告》提交QA组长审核,并给出处理意见,品保部经理批准。
4.1.5.2、如果判定不合格,检验员在《产品入库报验单》上“NG”区打“√”并签名。QA检验员将《产品入库报验单》和检验完毕的产品实物退回包装组。如果是一般不符合,包装组做出相应处理并记录结果。如不合格是严重不符,QA组长应填写《纠正和预防措施处理单》,并执行《改进控制程序》中相关内容。
4.2、报表
QA将每次检验的质量情况登记于《QA检验记录表》上,每天统计并在上午之前将前一天检验情况汇报至品质经理及品质文员处,填写《QA出货检验月报告》,交品质经理审核,总监批准。
QA工作流程
文件编号
QA-000
版本号
A0
生效日期
编制
审核
批准
4.3、QA工作流程图:
报验人填写《产品入库报验单》
退回包装组
QA对产品数量进行确认
QA对产品进行100%拆箱核对数量
QA成品出货检验作业规范

QA成品出货检验作业规范文件类型三阶文件
第 1 页共 4 页
一.目的
明确QA成品出货检验流程及品质判定标准,保证产品出货质量,确保客户满意。
二.范围
适用于本公司各类型产成品之成品出货检验作业,若本标准与客户标准相抵触时,则依双方约定为准。
三.参考文件:
《QA成品品质检验项目及判定标准》、《产品条形码编码规则》、《系统软硬件配置表》、产品资料及调试说明、《技术更改通知》、《特采作业办法》、《产品流程单》等。
四.承认样品
对于文字难以叙述清楚或不易判定合格与否的外观缺点,则以样品、图纸及说明图片作为检验时判定的依据。
五.作业程序
1.仓库送检
1.1成品每批次出货前财务部仓库必需开出《出库单》连同该批产品对应之《产品流程单》和
产品一起报送品管部QA检验。
1.2对于急需出货的物料,仓库必须在送检单上标注“急用”字样,并标明出货具体时间。
2.QA抽样检验
2.1 QA接到送检单后,按送检单所述到生产部抽取检验样本至检验台实施检验。
2.2抽样前先确认所抽物料规格型号要与送检单一致,对不符合送检单描述的产品QA可拒绝
检验,并即时反馈仓管确认处理。
2.3抽样计划:(见下表所示)
送检总量正常抽样数量加严抽样数量
5个以下 1 2
5-10 2 4
11-100 4 8
101以上 5 10
当出现以下情况时也可采用加严或全检作业:
技术变更后首次交付;
屡次发生质量问题。
2.4 检验项目:
2.4.1一般包括产品外观、标识、烧录软件、包装及配件的几项或更多内容。
QA出货检验报告

客 户:验货日期:产品名称:出货数量:抽查数量:
致命 严重CR:0.65MAJ:2.5
允收数AC:
AC:拒收数RE:
RE:致命
严重
检验结果:品质组长:品质主管:业务生产品质
2.检验依据:
检验描述
检查外观
QA 出货检验报告
RE:1.AQL收货标准:MIL-STD-105E(Ⅱ)箱麦 1.《半成品检验指引》 □
2.《成品出货检验指引》 □
最终裁决及处理结果:
副/总经理批准:
AC: 表格编号:
不合格 □
合格 □
功能测试
宁波琦丰汽车部件有限公司
订单编号:不良数量
部 门: MIN:4.0 轻微
订单总数:
允收水准
尺寸合计:
返工 □签名确认:签名确认:签名确认:
不合格处理意见
品质经理:特采 □。
喷枪类产品QA检验报告
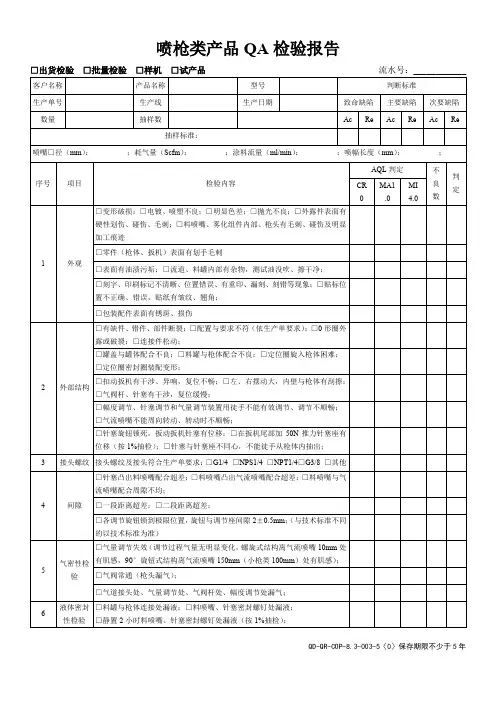
气密性检验
□气量调节失效(调节过程气量无明显变化,螺旋式结构离气流喷嘴10mm处有肌感,90°旋钮式结构离气流喷嘴150mm(小枪类100mm)处有肌感);
□气阀常通(枪头漏气);
□气道接头处、气量调节处、气阀杆处、幅度调节处漏气;
6
液体密封性检验
□料罐与枪体连接处漏液;□料喷嘴、针塞密封螺钉处漏液;
□静置2小时料喷嘴、针塞密封螺钉处漏液(按1%抽检);
QD-QR-COP-8.3-003-5〈0〉保存期限不少于5年
□刻字、印刷标记不清晰、位置错误、有重印、漏刻、刻错等现象;□贴标位置不正确、错误,贴纸有皱纹、翘角;
□包装配件表面有锈斑、损伤
2
外部结构
□有缺件、错件、部件断裂;□配置与要求不符(依生产单要求);□0形圈外露或破裂;□连接件松动;
□罐盖与罐体配合不良;□料罐与枪体配合不良;□定位圈旋入枪体困难;
□定位圈密封圈装配变形;
□扣动扳机有干涉、异响,复位不畅;□左、右摆动大,内壁与枪体有刮擦;□气阀杆、针塞有干涉,复位缓慢;
□幅度调节、针塞调节和气量调节装置用徒手不能有效调节、调节不顺畅;
□气流喷嘴不能周向转动、转动时不顺畅;
□针塞旋钮锁死,扳动扳机针塞有位移;□在扳机尾部加50N推力针塞座有位移(按1%抽检);□针塞与针塞座不同心,不能徒手从枪体内抽出;
喷枪类产品QA检验报告
□出货检验□批量检验□样机□试产品流水号:____________
客户名称
产品名称
型号
判断标准
生产单号
生产线
生产日期
致命缺陷
主要缺陷
次要缺陷
数量
抽样数
Ac
Re
Ac
Re
IQC、IPQC、QA检验方法
IQC、IPQC、QA检验方法一、原材料检验(IQC)1.原材料检验(IQC)u库检:原材料品名规格、型号、料号、数量是否符合实际,一般由仓管人员完成。
v质检:检验原材料物理,化学等特性是否符合相应原材料检验规定,一般采用抽验方式。
w试检:取小批量试样进行生产、检查生产结果是否符合要求。
2.来料不合格的处理标识:在外包装箱上标明“ 不合格”,堆转置于“不合格区“或挂上“不合格”标识牌等。
处置:退货、调货或其它特采纠正措施:对供应商提出相关要求,并要求防止批量不合格的再次出现。
3.紧急上线:因生产急需,在检验报告出来前需采用的物资,为紧急放行,需留样检验,并对所放行物资进行特殊标识并记录,以便需要时进行追踪。
4.特采:u从非合格供应商中采购的物资——加强检验;v检验不合格而采用物资——挑选或加工后使用。
5.应特别关注不合格品所造成的损失:u投入阶段发现,损失成本为1元;v生产阶段发现,损失成本为10元;w在客户手中发现,损失成本为100元二、过程检验(IPQC)1.IPQC的检验范围包括:l 产品:半成品、成品的质量;l 人员:操作员工艺执行质量,设备技能差;l 设备:设备运行状态,负荷程度;l 工艺、技术:工艺是否合理,技术是否符合产品特性要求;l 环境:环境是否适宜产品生产需要。
2.工序产品检验:对产品的检验,检验方式有较大差异和灵活性,可依据生产实际情况和产品特性,检验方式更灵活。
3.质检员全检:适用于关键工序转序时,多品种小批量,有致命缺陷项目的工序产品。
工作量较大,合格的即准许转序或入库,不合格则责成操作员工立即返工或返修。
4.质检员抽检:适用于工序产品在一般工序转序时,大批量,单件价值低,无致命缺陷的工序品。
5.员工自检:操作员对自己加工的产品先实行自检,检验合格后方可发出至下道工序,可提高产品流转合格率和减轻质检员工作量,不易管理控制,时有突发异常现象。
6.员工互检:下道工序操作人员对上道工序产品先实行检验,可以不予接收上道工序的不良品,互相监督,有利于调动积极性,但也会引起包庇,争执等造成品质异常现象。
QA出货检验规范
文件名称
QA出货检验规范
文件编号
版本
2.0
制作日期
修改日期
页次
1/2
1.目的
保证产品出货时的质量要求及所附送的资料与客户的要求相一致,防止产品因出现质量缺陷或资料错误而导致客户抱怨或退货
2.适用范围
适用于公司所有产品的出货检查.
3.工作细则
3.1电子产品出货检验规范:
3.1.1依据仓库开出的《出仓通知单》对出货待检区内的产品外包箱及外包装箱上的标签进行检查;首先检查外包装箱是否有破损、变形的不良现象;其次检查外包装箱标签上的的品名、数量是否与《出仓通知单》上的数量一致.
核准
3.2.5.2 Certificate Of Compliance (产品材质保证书)
3.2.5.3原材料厂家的材质证明书、SGS及MSDS资料.
3.2.5.4 CPK尺寸管控报告(依据户需求)
3.2.5.5特性检测报告如:膜厚测试报告、焊锡测试报告、折弯测及附着力测试报告、盐雾测试报告、硫化钾测试报告(只针对镀银产品)、蒸汽老化测试报告等.(依客户要求附送相关测试报告)
3.1.4在检验产品时,若发现产品存在质量问题应在第一时间内开出MRB单对其进行评审并按照评审方案对其产品进行处理.
3.1.5电子产品在出货时需附送如下资料给客户:
3.1.5.1产品外观及尺寸检ห้องสมุดไป่ตู้报告(成品出货检验报告)
3.1.5.2 Certificate Of Compliance (产品材质保证书)
3.1.2根据抽样计划GB2828-2003Ⅱ级CR=0 MAX=0.4 MIN=0.65的抽样标准对出货产品的外观及尺寸进行检验,并将检验结果记录在《成品出货检验报告》;首先检查产品的外观是否有脏污、变形、压伤等不良现象;其次是依据SIP、CP对产品的重点尺寸进行测量;
PCBA出货检验报告
序 号
检测项目
标准要求 1
检测记录
2
3
4
判定(OK/NG)
1
外观
成品检测标准2Leabharlann 结构/装配成品检测标准
长
3
外型尺 寸(MM)
宽 PCB厚
成品厚
4 过充保护电压(V)
5 过充恢复电压(V)
6 过放保护电压(V)
7 过放恢复电压(V)
8 过流保护电流(A)
9
内阻值(mΩ )
10 自耗电流(uA)
12 识别/ID阻值(KΩ )
深圳市鑫艾博电子有限公司 SHENZHEN XINAIBO ELECTRON SCIENCE CO.,LTD.
出 货 检 验 报 告 (PCBA) OUTGOING INSPECTION REPORT (PCBA)
型号
出货数量
日期(Date):______________ 订单号
客户
抽检数量
检测日期
13 是否为环保产品
14 金手指镀金厚度(um)
15 焊盘(位置/可焊性)
主 控制IC 要 元 件 MOS管
FUSE R3
备注:QA检测依MIL-STD-105EII抽样检验
检验员
客户承认
审核 批准
XAB-QC-A-005 VER:A0
QA检验规范(WF)-17A0
QA检验规范
文件编号:SD(WF)-17
版本:A0
制定日期:2007年4月8日
制定:李玲俐
审批:张敏
生效日期:2007年4月10日
一、目的
对出货前产品的检验,确保产品能符合客户要求。
二、范围
本公司对出货前的成品检验
三、职责
仓库负责检验前搬运;QA负责成品抽查
四、作业流程
(一)检验前的准备
3、QA无法判定报主管级以上处理。
(四)不合格处理
1、生产部门将不合格品放置于“不良品”区并加以标识
2、如有特放经总经理批准,贴合格标识,放置于成品区,待出货。
3、如有不良,QA根据《出货检验报告》通知生产部门协助处理,直至合格为止,方可出货。
仓库将出货前之成品放置于检验区、名称、数量、货号交QA员;
(二)检验标准
1、抽样参照MIL-SID-105E(II)正常检验一次抽样计划
2、依值:CR.0MAJ:0.65MIN:1.0
3、《产品检验标准》
(三)检验方法
1、QA依客户样品对外观、规格进行测定,并记录结果
2、QA必须对成品的最终结果记录于《出货检验报告》,对合格品贴“合格品标识”注明日期、检验状态。
出货报告模板
2014.08.26
MIN 0.4 5∕6 不良说明: Failure Description:
外观检验 Cosmetic Inspection
抽样标 抽样方 准 GB/T 式 Samplin 2828.1- Samplin g 2003 g criteri method a 单位 Unit PCS 抽样数
Sample Qty.
缺陷
AQL AC/RE 不良数
Defect Qty.
CRI 0 0/1 0
MAJ 0.25 3∕4 0
N/A
0
不良数
Defect Qty.
不良率(%) Defect Rate 0.00% 检验工具 Insp.Tool 2.5次元 2.5次元 2.5次元 2.5次元 2.5次元 2.5次元 2.5次元 2.5次元 2.5次元 2.5次元
10
0 规格值及公差 Spec/Tol (mm)
外观检验结果 Visual Insp. Result
OK
判定 Result ■OK □NG ■OK □NG ■OK □NG ■OK □NG ■OK □NG ■OK □NG ■OK □NG ■OK □NG ■OK □NG ■OK □NG
结果 分类
检验項目 Insp. Item 1 2
原件随货给客户 复印一份存档!
第 1 页,共 1 页
FOR-QA-006
o
锡炉 高漫炉
吃锡面积达95%以上 外观无明显损伤
■OK □NG ■OK □NG
RoHS及其它项目 检验 RoHS/other Insp.
包 装
包装方式,产品标 示,数量确认
N
载带包装,每卷1000pcs,确认无误。
■OK □NG ■OK □NG