
齿轮加工工艺过程卡片
磨端面至Ra=6.3
金工
段
设
M7432
准单
140
磨齿
磨齿至齿顶圆至①176h6
金工
外圆齿轮
150
清洗
清除飞边、毛刺等
清洗
内径百分表公法线百分表
度 公差
检验中心
描校
160
检验
齿圈径向跳动,端面跳动,公法线长
底图
设计
(日期)
审核
(日期)
标准化
(日期)
会签
(日期)
装订
标记
处数
更改文件号
签字
日期
标
处数
车间
工
段
设备
工艺 装备
工时
准
单
60
钻
钻内孔
金工
Z5150A
①48麻花钻
70
倒角
倒角2X45°
金工
CA6140
倒角车刀
90
插
插键槽
金工
插拉机床
100
粗加工诜齿
成形法加工齿轮
金工
X62W
成形诜刀
描图
110
热处理2
渗碳+淬火+低温回火
热处理中
心
热处理炉
描校
120
磨内孔
磨内孔精度至①50H7
金工
MD2110C
机械加工工艺过程卡片
产品型号
零件图号
产品名称
零件名称
共页
第
页
材料牌号
毛坯种类
毛坯外
形尺寸
每件毛坯 可制件数
每台件
数
备注
^页
工
序 号
10
工序名称
工 序内容
车间
工
段
设备
工艺 装备
工时
准
单
选料
20
锻造
锻造棒料①190 >52
锻造间
30
热处理1
采用等温正火工艺
热处理中
心
热处理炉
描图
40
检验
锻坯检验
检验中心
描校
50
车
车外圆、车端面
金工
CA6140
外圆车刀
底图
设计
(日期)
审核
(日期)
标准化
(日期)
会签
(日期)
装订
1 1
号
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
机械加工工艺过程卡片
产品型号
零件图号
产品名称
零件名称
共页
第
页
材料牌号
毛坯种类
毛坯外
形尺寸
每件毛坯 可制件数
每台件
数
备注
页
工
序
号
工序名称
工序内容
更改文件号
签字
日期
记
设计
审核
标准化
会签
装订
(日期)
(日期)
(日期)
(日期)
标记
处数
更改文件号
签字
日期
标
处数
更改文件号
签字
日期
底图
记
产品型号
零件图号
产品名称零件名称共页第
描图
材牌^号
机械加工工艺过程卡片
毛坯种类毛坯
页
外
每件毛坯
丕
^台件备注
±
工
骨工序名称
K工
«•»■—II/、
序内
容
形尺寸
车间工
可制件数
备T
艺装
数
1备
工时
号
130
自制齿轮工艺过程卡

齿轮减速箱传动齿轮机械加工工艺过程卡工序号工序名称工序内容加工简图定位基准工艺装备1 锻造正火3 粗车4 粗车5 调质6 精车装夹工件大端外圆,毛坯找正,按照工件各毛坯尺寸,车内径至①38T°mm,找正 <P 38 mm内径,平端而,车小外圆e60;*mm至尺寸27±0.2mm,车台阶而调头装夹①60•仁mm处,车大外圆至C114.5;g mm, 找正638弊mm内径,平端面至尺寸26±0. 2mm调质处理25O-28OHBS夹O604.H mm精车大外圆至尺寸①112. 5.;w, mm,平端而至尺寸25mm,内径加工至① 39. 2^11 mm-大外圆及CA6140卧端而式车床小外圆及CA6140卧端而式车床小外圆及CA6140卧端而式车床7 精车掉头装夹6112.54.oB.nim 处,车小外圆至尺寸① 58mm,平端而至尺寸 51mm大外圆及CA6140卧端而式车床.8 倒角9 插齿齿端面和孔端而倒角 C2插齿 m=2・5mm.Z=43,F r=O.O36mm.Fp=O.O63mm,Fpi= 土 0. 014mm ,F t=0. 011mm,F产0.011mm,齿面&为2. 5um50 A—倒角____________ 机内孔及端Y58A插齿ifn 机10IT热处理齿面高频淬火以①39.2丁皿内圆柱而及大端而定位夹紧工件,拉键槽至尺寸要求内孔及大断而L6110型卧式内拉床12 磨内孔磨内孔至要求M220内圆磨床13 去毛刺钳工去毛刺14 检验按图样检验各部尺寸精度及要求15 入库。
齿轮加工工艺卡
车两端面,钻中心孔
金工
CA6140
YT15 45°右偏刀,中心孔钻
4
车
粗车外圆Ø90-91mm,Ø117-118mm,Ø107-108mm,
金工
CA6140
YT1590°右偏刀、,三爪卡盘,游标卡尺
5
车
粗车内圆Ø68Ø94Ø90Ø71
金工
CA6140
三爪卡盘,镗孔车刀,游标卡尺
6
热
调质处理30-35HRC
7
车
精车内外圆,倒角,车刀槽
金工
CA6140
YT1590°右偏刀、,三爪卡盘,镗孔车刀,刀槽车刀
8
铣
铣左端凹槽和圆形凹槽
金工
X6132和卧式铣床
平铣刀、成形铣刀、V形块
9
滚齿
滚齿
金工
Y3150E
整体齿轮滚刀(模数为1,)弹簧夹头、顶尖
10
热
热处理齿部
11
垳齿
垳齿
垳齿机床
描图
12
钳工
去毛刺,圆凹面倒角
齿轮加工工艺卡
齿轮机械加工工艺过程卡片
台州职业技术学院
机械加工工艺过程卡片
产品型号
零件图号
共 1 页
产品名称
零件名称
主动齿轮
第 1 页
材料牌号
45
毛坯种类
模锻
毛坯外形尺寸
64mm×Ø120mm
每件毛坯可制件数
1
每台件数1ຫໍສະໝຸດ 工序号工序名称工序内容
车间
工段
设备
工艺装备
工时
准终
单件
1
模锻
模锻
锻工
2
热
中心电机齿轮1工艺过程卡片
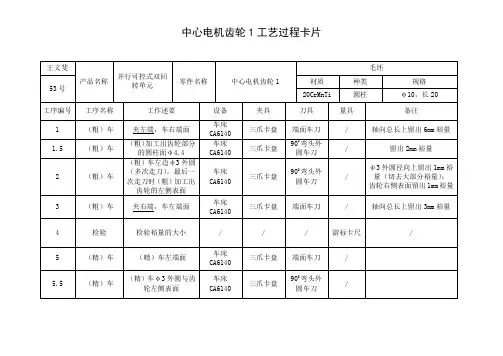
中心电机齿轮1工艺过程卡片王文斐产品名称并行可控式双回转单元零件名称中心电机齿轮1毛坯53号材质种类规格20CrMnTi 圆柱φ10,长20工序编号工序名称工作述要设备夹具刀具量具备注1 (粗)车夹左端,车右端面车床CA6140三爪卡盘端面车刀/ 轴向总长上留出6mm裕量1.5 (粗)车(粗)加工出齿轮部分的圆柱面φ4.4车床CA6140三爪卡盘90O弯头外圆车刀/ 留出2mm裕量2 (粗)车(粗)车左边φ3外圆(多次走刀),最后一次走刀时(粗)加工出齿轮的左侧表面车床CA6140三爪卡盘90O弯头外圆车刀/φ3外圆径向上留出1mm裕量(切去大部分裕量);齿轮右侧表面留出1mm裕量3 (粗)车夹右端,车左端面车床CA6140三爪卡盘端面车刀/ 轴向总长上留出3mm裕量4 检验检验裕量的大小/ / / 游标卡尺/5 (精)车(精)车左端面车床CA6140三爪卡盘端面车刀/5.5 (精)车(精)车φ3外圆与齿轮左侧表面车床CA6140三爪卡盘90O弯头外圆车刀/6 (精)车(精)车出齿轮部分的φ4.4圆柱面车床CA6140三爪卡盘90O弯头外圆车刀/为φ4.4圆柱面留出0.5mm裕量7 打孔在打φ2孔钻床ZM6132虎钳夹中心钻/ /8 打孔离左端面2mm处钻一φ0.8的孔钻通到中心间孔钻床ZM6132虎钳夹中心钻/ /8.5 攻丝在上步孔处攻出M1的螺纹孔手工虎钳夹攻丝刀/ /9 (精)车夹左端,(精)车右端面车床CA6140三爪卡盘90O弯头外圆车刀/10 插齿装夹好,并进行插齿插齿机YK5132插齿机上普通夹具插齿刀/加工后的齿形尺寸要比基本尺寸小0.03mm左右。
目的是为之后的热处理做准备。
11 热处理渗碳,淬火/ / / / 渗碳层深度0.3mm12 (粗)磨装夹好,粗磨齿轮表面磨床3TW-450磨夹具砂轮/ /13 (精)磨精磨齿轮表面磨床3TW-450磨夹具砂轮/ /14 桁齿桁齿桁齿机Y4232A磨夹具专用刀具/ 用于磨光齿面15 检验检验,清洗,妥善存放/ / / 游标卡尺加工完成。
齿轮泵体工艺过程、工序卡卡片
机电职业技术学院齿轮泵体加工工艺过程及工序卡片编制审核批准共2页第2页机电职业技术学院机械加工工序卡片产品型号零件图号产品名称零件名称齿轮泵体共页第页车间工序号工序名称材料牌号机加铸HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件Φ130mm*130mm 1 1设备名称设备型号设备编号同时加工件数1夹具编号夹具名称切削液专用夹具工位器具编号工位器具名称工序工时(分)准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助01 铸造设计〔日期〕校对〔日期〕审核〔日期〕标准化〔日期〕会签〔日期〕徐志浩标记处数更改文件号签字日期标记处数更改文件号签字日期机电职业技术学院机械加工工序卡片产品型号零件图号产品名称零件名称齿轮泵体共页第页车间工序号工序名称材料牌号机加热处理HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件Φ130mm*130mm 1 1设备名称设备型号设备编号同时加工件数车间工序号工序名称材料牌号机加铣HT200 毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件Φ130mm*130mm 1 1设备名称设备型号设备编号同时加工件数铣床X5012 1夹具编号夹具名称切削液专用夹具工位器具编号工位器具名称工序工时(分)准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助01 铣前端面至总长为130±0.05mm端铣刀500 4 2.2 3 2 3.6min02 粗铣上盖结合面面铣刀500 4 2.2 3 2 3.6min设计〔日期〕校对〔日期〕审核〔日期〕标准化〔日期〕会签〔日期〕徐志浩标记处数更改文件号签字日期标记处数更改文件号签字日期机电职业技术学院机械加工工序卡片产品型号零件图号产品名称零件名称齿轮泵体共页第页车间工序号工序名称材料牌号机加钻HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件Φ130mm*130mm 1 1设备名称设备型号设备编号同时加工件数钻床立式钻床Z515 1夹具编号夹具名称切削液专用夹具工位器具编号工位器具名称工序工时(分)准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助01 钻上盖结合面上的4个∅9的孔钻头直径9 500 4 2 20 1 2min设计〔日期〕校对〔日期〕审核〔日期〕标准化〔日期〕会签〔日期〕徐志浩标记处数更改文件号签字日期标记处数更改文件号签字日期机电职业技术学院机械加工工序卡片产品型号零件图号产品名称零件名称齿轮泵体共页第页车间工序号工序名称材料牌号机加镗HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件Φ130mm*130mm 1 1设备名称设备型号设备编号同时加工件数钻床立式钻床Z515 1夹具编号夹具名称切削液专用夹具工位器具编号工位器具名称工序工时(分)准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助01 钻上盖结合面上的4个螺纹底孔钻头直径14 500 46.8 2 6 1 5min设计〔日期〕校对〔日期〕审核〔日期〕标准化〔日期〕会签〔日期〕徐志浩标记处数更改文件号签字日期标记处数更改文件号签字日期机电职业技术学院机械加工工序卡片产品型号零件图号产品名称零件名称齿轮泵体共页第页车间工序号工序名称材料牌号机加攻HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件Φ130mm*130mm 1 1设备名称设备型号设备编号同时加工件数钻床立式钻床Z515 1夹具编号夹具名称切削液专用夹具工位器具编号工位器具名称工序工时(分)准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助01 攻上盖结合面上4个螺纹细柄机用丝锥设计〔日期〕校对〔日期〕审核〔日期〕标准化〔日期〕会签〔日期〕徐志浩标记处数更改文件号签字日期标记处数更改文件号签字日期机电职业技术学院机械加工工序卡片产品型号零件图号产品名称零件名称齿轮泵体共页第页车间工序号工序名称材料牌号机加铣HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件Φ130mm*130mm 1 1设备名称设备型号设备编号同时加工件数加工中心TH6380加工中心1夹具编号夹具名称切削液专用夹具工位器具编号工位器具名称工序工时(分)准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助01 铣右端面至图样要求面铣刀500 4 2.2 67 1 3min设计〔日期〕校对〔日期〕审核〔日期〕标准化〔日期〕会签〔日期〕徐志浩标记处数更改文件号签字日期标记处数更改文件号签字日期机电职业技术学院机械加工工序卡片产品型号零件图号产品名称零件名称齿轮泵体共页第页车间工序号工序名称材料牌号机加车HT200产品名称零件名称齿轮泵体共页第页车间工序号工序名称材料牌号机加车HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件Φ130mm*130mm 1 1设备名称设备型号设备编号同时加工件数车床CA6140车床 1夹具编号夹具名称切削液专用夹具工位器具编号工位器具名称工序工时(分)准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助01 掉头,车腔∅50,深18±0.05mm 高速圆柱铣刀500 4 2.2 18.2 1 3min设计〔日期〕校对〔日期〕审核〔日期〕标准化〔日期〕会签〔日期〕徐志浩标记处数更改文件号签字日期标记处数更改文件号签字日期机电职业技术学院机械加工工序卡片产品型号零件图号产品名称零件名称齿轮泵体共页第页车间工序号工序名称材料牌号机加钻HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件Φ130mm*130mm 1 1设备名称设备型号设备编号同时加工件数1夹具编号夹具名称切削液专用夹具工位器具编号工位器具名称工序工时(分)准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助01 钻∅35的孔,至图样要求键槽铣刀500 4 2.2 13 1 3min设计〔日期〕校对〔日期〕审核〔日期〕标准化〔日期〕会签〔日期〕徐志浩标记处数更改文件号签字日期标记处数更改文件号签字日期机电职业技术学院机械加工工序卡片产品型号零件图号产品名称零件名称齿轮泵体共页第页车间工序号工序名称材料牌号机加攻HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件Φ130mm*130mm 1 1设备名称设备型号设备编号同时加工件数1夹具编号夹具名称切削液专用夹具工位器具编号工位器具名称工序工时(分)准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助01 攻∅35孔的螺纹至加工要求螺纹刀500 15 10 15 1 1min设计〔日期〕校对〔日期〕审核〔日期〕标准化〔日期〕会签〔日期〕徐志浩标记处数更改文件号签字日期标记处数更改文件号签字日期机电职业技术学院机械加工工序卡片产品型号零件图号产品名称零件名称齿轮泵体共页第页车间工序号工序名称材料牌号机加钳HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件Φ130mm*130mm 1 1设备名称设备型号设备编号同时加工件数1夹具编号夹具名称切削液专用夹具工位器具编号工位器具名称工序工时(分)准终单件工步号工步容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 机动辅助01 去毛刺,倒角锉刀、刮刀设计〔日期〕校对〔日期〕审核〔日期〕标准化〔日期〕会签〔日期〕徐志浩标记处数更改文件号签字日期标记处数更改文件号签字日期机电职业技术学院机械加工工序卡片产品型号零件图号产品名称零件名称齿轮泵体共页第页车间工序号工序名称材料牌号机加HT200毛坯种类毛坯外形尺寸每毛坯可制件数每台件数铸件Φ130mm*130mm 1 1设备名称设备型号设备编号同时加工件数1夹具编号夹具名称切削液专用夹具工位器具编号工位器具名称工序工时(分)。
齿轮箱工艺过程卡片及工序卡片
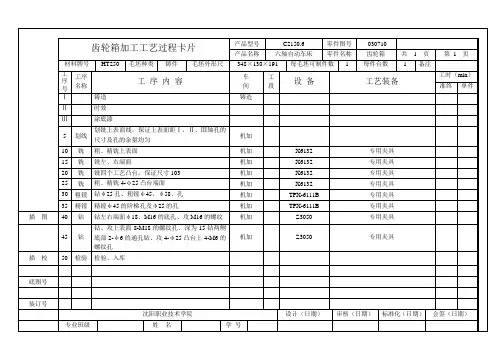
齿轮箱加工工序卡片产品型号C2150.6 零件图号030710产品名称六轴自动车床零件名称齿轮箱共9 页第 1 页车间工序号工序名称材料牌号机加车间 5 铣HT250毛坯种类毛坯重量每毛坯可制件数每件台数铸件16kg 1 1设备名称设备型号设备编号同时加工件数铣床X6132 1夹具编号夹具名称切削液专用夹具无工位器具编号工位器具名称工序公时准终单件3.89工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助描图 5 粗铣上表面,保证上表面距Ⅰ、Ⅱ、Ⅲ轴孔的尺寸51mm,顾及上表面到底面的尺寸171mm专用夹具、φ120端铣刀950 238.64 1.2 5 1 0.50 1.3710 精铣上表面,保证上表面到Ⅰ、Ⅱ、Ⅲ轴孔的尺寸50mm,顾及上表面到底面的尺寸170mm,表面粗糙度3.2专用夹具、φ120端铣刀1180 296.4 1.2 1 1 0.3 1.27 描校底图号装订号沈阳职业技术学院设计(日期)审核(日期)标准化(日期)会签(日期)专业班级姓名学号齿轮箱加工工序卡片产品型号C2150.6 零件图号030710产品名称六轴自动车床零件名称齿轮箱共9 页第 2 页车间工序号工序名称材料牌号机加车间 6 铣HT250毛坯种类毛坯重量每毛坯可制件数每件台数铸件16kg 1 1设备名称设备型号设备编号同时加工件数铣床X6132 1夹具编号夹具名称切削液专用夹具无工位器具编号工位器具名称工序公时准终单件7.31工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助描图 5 铣左端面,保证尺寸12、粗糙度为6.3 专用夹具、φ40端铣刀150 18.84 1.2 3.5 1 1.1 1.3310 铣右端面φ35,保证尺寸12、粗糙度为6.3 专用夹具、φ40端铣刀150 18.84 1.2 3.5 1 1.1 1.33 描校15 铣右端面φ25,保证尺寸2、粗糙度为6.3 专用夹具、φ40端铣刀235 20.66 1.2 3.5 1 1.2 0.41底图号装订号沈阳职业技术学院设计(日期)审核(日期)标准化(日期)会签(日期)专业班级姓名学号齿轮箱加工工序卡片产品型号C2150.6 零件图号030710产品名称六轴自动车床零件名称齿轮箱共9 页第 3 页车间工序号工序名称材料牌号机加车间7 铣HT250毛坯种类毛坯重量每毛坯可制件数每件台数铸件16kg 1 1设备名称设备型号设备编号同时加工件数铣床X6132 1夹具编号夹具名称切削液专用夹具无工位器具编号工位器具名称工序公时准终单件7.07工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助描图 5 铣四个工艺凸台,保证尺寸103,表面粗糙度6.3 专用夹具、φ30立铣刀235 20.66 1.2 3.5 1 4.72 1.54 描校底图号装订号沈阳职业技术学院设计(日期)审核(日期)标准化(日期)会签(日期)专业班级姓名学号齿轮箱加工工序卡片产品型号C2150.6 零件图号030710产品名称六轴自动车床零件名称齿轮箱共9 页第8 页车间工序号工序名称材料牌号机加车间12 钻HT250毛坯种类毛坯重量每毛坯可制件数每件台数铸件16kg 1 1设备名称设备型号设备编号同时加工件数钻床Z3050 1夹具编号夹具名称切削液专业夹具无工位器具编号工位器具名称工序公时准终单件4.81工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助描图 5 钻B面八个螺纹孔至尺寸φ6.647 专用夹具、φ6.647高速钢钻头1360 0.46 0.36 3.3235 1 0.4 0.4310 攻丝M8 专用夹具、M8机用丝锥392 0.16 0.36 0.6765 1 0.92 0.41描校15 钻两侧底部上2个螺纹底孔至尺寸φ4.917 专用夹具、φ4.917高速钢钻头1360 0.35 0.28 2.4585 1 0.82 0.4320 攻丝2-M6 专用夹具、M6机用丝锥392 0.12 0.28 0.5415 1 0.44 0.41底图号装订号沈阳职业技术学院设计(日期)审核(日期)标准化(日期)会签(日期)专业班级姓名学号。
圆柱齿轮加工工艺过程卡片

圆柱齿轮加工工艺过程卡片一、分析和准备工件1.首先,对齿轮工件进行检查和测量,确保其质量和尺寸符合要求。
2.根据工程图纸和要求,确定加工工艺和工具。
二、车削外圆和端面1.将齿轮工件夹紧在车床上,并调整车刀和切削速度。
2.分别进行外圆和端面的车削加工,确保尺寸和表面质量达到要求。
三、车削齿顶和齿根1.根据齿轮的齿数和模数,计算出齿顶和齿根的加工参数。
2.使用齿轮车刀进行齿顶和齿根的车削加工,保持刀具与工件的正确定位和同步。
四、铣削直齿槽1.使用齿轮铣刀进行直齿槽的铣削加工,确保齿轮的内齿廓和模数符合要求。
2.控制铣削进给速度和切削深度,保证加工质量。
五、车削齿轮孔1.将齿轮工件夹紧在车床上,并使用特殊夹具将中孔紧固好。
2.使用齿轮车刀进行齿轮孔的车削加工,保证孔的质量和精度。
六、磨削齿面和齿根圆角1.使用齿磨机进行齿面的磨削加工,确保齿轮齿面的平整度和精度。
2.使用齿磨机进行齿根圆角的磨削加工,提高齿轮的强度和耐磨性。
七、热处理1.对已经加工完毕的齿轮进行热处理,例如淬火、回火等。
2.通过热处理,提高齿轮的硬度、强度和耐磨性。
八、磨削齿轮外圆1.使用齿磨机对齿轮的外圆进行磨削加工,提高其表面质量和尺寸精度。
2.控制磨削进给速度、切削深度和砂轮的选择,确保加工效果。
九、清洗和检验1.对加工完毕的齿轮进行清洗,去除表面的油脂和杂质。
2.使用齿轮测量仪等检验工具对齿轮进行尺寸、精度和质量的检验。
十、包装和出货1.将加工完毕的齿轮进行包装,确保其在运输过程中不受损。
2.根据订单要求,将齿轮进行出货。
总结:圆柱齿轮加工工艺过程包括分析和准备工件、车削外圆和端面、车削齿顶和齿根、铣削直齿槽、车削齿轮孔、磨削齿面和齿根圆角、热处理、磨削齿轮外圆、清洗和检验、包装和出货等步骤。
每一步骤都需要严格控制加工参数和工艺技术,以确保最终齿轮的质量和性能符合要求。
齿轮机械加工工序卡片
机械加工工序卡产品名称产品图号第 1 页零件名称圆柱齿轮零件图号共13 页车间工序号工序名称材料牌号1 铸造HT200毛坯种类毛坯外形尺寸每个毛坯可制件数每台件数铸件Φ280x80 1 1设备名称设备型号设备编号同时加工件数夹具编号夹具名称工作液工位器具编号工位器具名称工序工时准终单件工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 铸造毛坯2 清沙,去浇注口编制(日期) 校对(日期)审核(日期) 批准(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡产品名称产品图号第 3 页零件名称圆柱齿轮零件图号共13页车间工序号工序名称材料牌号3 扩孔HT200毛坯种类毛坯外形尺寸每个毛坯可制件数每台件数铸件Φ280x80 1 1设备名称设备型号设备编号同时加工件数钻床ZK5215 1夹具编号夹具名称工作液工位器具编号工位器具名称工序工时准终单件工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 轮辐孔扩至Φ30mm扩孔刀89 5.6 0.6 1 12 扩中心孔至Φ58mm扩孔刀97 6.3 0.8 1 1标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡产品名称产品图号第 4 页零件名称圆柱齿轮零件图号共13 页车间工序号工序名称材料牌号4 拉孔HT200毛坯种类毛坯外形尺寸每个毛坯可制件数每台件数铸件Φ2800x80 1 1设备名称设备型号设备编号同时加工件数拉床L YK6115夹具编号夹具名称工作液工位器具编号工位器具名称工序工时准终单件工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 拉中心孔至Φ60mm拉刀15 0.32 1标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡产品名称产品图号第 5 页零件名称圆柱齿轮零件图号共13 页车间工序号工序名称材料牌号5 粗车HT200毛坯种类毛坯外形尺寸每个毛坯可制件数每台件数铸件Φ280x80 1 1设备名称设备型号设备编号同时加工件数车床CAK6136夹具编号夹具名称工作液工位器具编号工位器具名称工序工时准终单件工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 粗车齿端侧面至60mm90°车刀250 70 0 10 12 粗车外圆至Φ277mm90°车刀300 80 0.5 2 23 粗车轮辐版侧面至15mm,并倒R8圆角90°车刀300 80 0.5 2 24 粗车中心孔端面至100mm,并倒C2直角90°车刀300 80 0.5 2 2编制(日期) 校对(日期)审核(日期) 批准(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡产品名称产品图号第 6 页零件名称圆柱齿轮零件图号共13页车间工序号工序名称材料牌号6 半精车HT200毛坯种类毛坯外形尺寸每个毛坯可制件数每台件数锻件Φ280x80 1 1设备名称设备型号设备编号同时加工件数车床CAK6136夹具编号夹具名称工作液工位器具编号工位器具名称工序工时准终单件号工步内容工艺装备r/min m/min mm/r 度mm 次数机动辅助1 半精车外圆至Φ276mm,并倒角YT15车刀600 150 0.3 0.2 5编制(日期) 校对(日期)审核(日期) 批准(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡产品名称产品图号第7 页零件名称圆柱齿轮零件图号共13 页车间工序号工序名称材料牌号7 滚齿HT200毛坯种类毛坯外形尺寸每个毛坯可制件数每台件数铸件Φ280x80 1 1设备名称设备型号设备编号同时加工件数齿轮滚床 YK38夹具编号夹具名称工作液工位器具编号工位器具名称工序工时准终单件号工步内容工艺装备r/min m/min mm/r 度mm 次数机动辅助1 滚齿m=3mm,z=90,α=20°滚齿刀50 2.5 1.5 1 3编制(日期) 校对(日期)审核(日期) 批准(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡产品名称产品图号第8 页零件名称圆柱齿轮零件图号共13 页车间工序号工序名称材料牌号8 插HT200 毛坯种类毛坯外形尺寸每个毛坯可制件数每台件数铸件Φ2800x80 1 1设备名称设备型号设备编号同时加工件数插床夹具编号夹具名称工作液工位器具编号工位器具名称工序工时准终单件号工步内容工艺装备r/min m/min mm/r 度mm 次数机动辅助1 插键槽18+0.020插刀100 10 1 1 5编制(日期) 校对(日期)审核(日期) 批准(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡产品名称产品图号第12 页零件名称圆柱齿轮零件图号共13 页车间工序号工序名称材料牌号12 倒角HT200毛坯种类毛坯外形尺寸每个毛坯可制件数每台件数铸件Φ280x80 1 1设备名称设备型号设备编号同时加工件数珩齿机YK5714夹具编号夹具名称工作液工位器具编号工位器具名称工序工时准终单件号工步内容工艺装备r/min m/min mm/r 度mm进给次数机动辅助1 珩齿至图纸要求珩刀300 10 0.2 0.05 2编制(日期) 校对(日期)审核(日期) 批准(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡产品名称产品图号第11 页零件名称圆柱齿轮零件图号共13 页车间工序号工序名称材料牌号11 磨孔HT200毛坯种类毛坯外形尺寸每个毛坯可制件数每台件数铸件Φ280x80 1 1设备名称设备型号设备编号同时加工件数钻床ZK5215夹具编号夹具名称工作液工位器具编号工位器具名称工序工时准终单件号工步内容工艺装备r/min m/min mm/r 度mm 次数机动辅助1 推中心孔至精度要求推刀600 0.01 1 1 1编制(日期) 校对(日期)审核(日期) 批准(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机械加工工序卡产品名称产品图号第10 页零件名称圆柱齿轮零件图号共11 页车间工序号工序名称材料牌号10 磨齿HT200毛坯种类毛坯外形尺寸每个毛坯可制件数每台件数铸件Φ2800x80 1 1设备名称设备型号设备编号同时加工件数剃齿机YW A4332夹具编号夹具名称工作液工位器具编号工位器具名称工序工时准终单件机械加工工序卡产品名称产品图号第13 页零件名称圆柱齿轮零件图号共13 页车间工序号工序名称材料牌号13 检验HT200毛坯种类毛坯外形尺寸每个毛坯可制件数每台件数铸件Φ280x80 1 1设备名称设备型号设备编号同时加工件数夹具编号夹具名称工作液工位器具编号工位器具名称工序工时准终单件工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 按图样检查各部分精度专用量具编制(日期) 校对(日期)审核(日期) 批准(日期)会签(日期)。
离合器齿轮工艺规程卡1
YT类硬质合金,粗加工用yt15,半精加工用YT15,精加工YT30,切槽刀用高速钢,游标卡尺,
2
粗车
粗车大端面、Φ106外圆及台阶面、车φ6*1.5沟槽、粗镗Φ94mm孔、
CA6140卧式车床
三爪卡盘
3
半精车
半精车小端面、Φ90外圆及台阶面、φ117外圆及台阶面、半精镗Φ68孔、
CA6140卧式车床
机械加工工艺过程卡片
产品型号
CA6140
零件图号
产品名称
车床
零件名称
离合器齿轮
共
1
页
第
1
页
材料牌号
45钢
毛坯种类
模锻件
毛坯外形尺寸
φ121mm*68mm
每毛坯件数
1
每台件数
1
备注
工
序
号
工名
序称
工序内容
车
间
工
段
设备
工艺装备
工时
准终
单件
1
粗车
粗车小端面、Φ90外圆及台阶面、φ117外圆、粗镗孔Φ68
CA6140卧式车床
10
钻孔
钻4*φ5小孔
立式钻床
专用夹具 钻头 游标卡尺
11
检验
12
入库
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
三爪卡盘
4
精镗孔
精镗Φ68ห้องสมุดไป่ตู้,粗车孔内Φ71沟槽
CA6140卧式车床
齿轮加工工艺过程卡片
采用等温正火工艺 锻坯检验 车外圆、车端面
装订
号
标记
处数
更改文件号
签字 日期 标记 处数
热处理中 心
热处理炉
理 检理 验理 中心
金工
CA6140 外圆车刀
更改文件号 签字 日期
设 计 审 核 标准化 会 签 (日期) (日期) (日期) (日期)
1
下载后可以编辑
机械加工工艺过程卡片
材料牌号
工 序 工序名称 号 60 钻
描图
150 清洗
160 检验
描校
清除飞边、毛刺等
清洗
齿圈径向跳动,端面跳动,公法线长 检验中心
度,公差
3
内径百分表,公法线百分表
下载后可以编辑
底图
装订
标记 处数 更改文件号 签字 日期 标 处数 记
更改文件号 签字 日期
设 计 审 核 标准化 会 签 (日期) (日期) (日期) (日期)
4
毛坯种类 工序内容 钻内孔
产品型号 产品名称 毛坯外 形尺寸
车间
金工
零件图号 零件名称
每件毛坯 可制件数
每台件 数
工 设备
段
工艺装备
Z5150A Φ48 麻花钻
70 倒角
倒角 2×45°
金工
CA6140 倒角车刀
共页 第 页
备注
工时
准
单
90 插
100 粗加工铣齿 描图
110 热处理 2 描校
120 磨内孔
机械加工工艺过程卡片
材料牌号
工 序 工序名称 号 130 磨端面
毛坯种类 工序内容 磨端面至 Ra=6.3
产品型号 产品名称 毛坯外 形尺寸
齿轮工艺规程卡实训
期)
期)
期)
期)
期)
机床有限公 司
机械加工工序卡片
产品型号
零件图号
产品名称
零件名称 齿轮
共 页第 页
车间
工序号
工序名称 材 料 牌 号
9
倒角
毛坯种类
每毛坯可制件 毛坯外形尺寸
数
每台件数
40Cr 设备名称
设备型号
设备编号 同时加工件数
车床
夹具编号
夹具名称
切削液
冷却液
工位器具编号
工位器具名称
工序工时 (分) 准终 单件
钻 钻镗花键孔至尺寸Φ30H12
车Φ32 孔夹具、钻扩复合钻Φ28×Φ
4
32、
1-50mm 内径千分尺
5 拉 拉花键孔至规格
拉夹具、矩形花键拉刀、花键量规
6 钳 去毛刺
车 上芯轴,精车外圆,端面及槽至要求 7
芯轴、高速钢外圆,端面及车槽刀、 游标卡尺 150×0.02
插齿 插齿(Z=34)留剃余量 0.07-0.10mm
机床有限公司
机械加工工序卡片
产品型号 产品名称
车间
毛坯种类
零件图号
零件名称
齿轮
共
工序号
工序名称
4
毛坯外形尺寸
钻
每毛坯可制件数
页第 页 材料牌号
每台件数
工步号 工
步
内
容
4 钻镗花键孔至尺寸Φ30H12
40Cr 设备名称
车床
夹具编号
设备型号
设备编号
CW6163
夹具名称
钻Φ30 孔夹
工位器具编号
工位器具名称
同时加工件数 切削液