
第八章 粗纱
例:前罗拉直径为28mm,转速为250r/min,粗纱锭 子转速为800r/min,则粗纱捻度为:
800 Tt 100 3.64 捻/10cm ) ( 3.14 28 250
3、捻系数
①定义:根据粗纱特数计算捻系数。 ②计算公式
at Tt N
N—纱条特数 at—捻系数
由此可知:粗纱捻度与粗纱捻系数成正比,与粗纱特数的开 方成反比。
(二)牵伸机构与作用
3. 由于皮圈的销子结构尺寸小,能够尽量靠近前钳 口,因此能使后部摩擦力界更有效地向前扩展.
★与三上四下曲线牵伸相比,更加适应较高倍数的 牵伸.双皮圈牵伸装置的缺点是,结构比较复杂, 零件多,保全保养及技术管理比较麻烦.
四、粗纱的加捻
(一)、粗纱机的加捻机构与作用 1.锭子 2.锭翼 3.筒管 4.粗纱路线:前罗拉→顶孔→侧孔→ 空心臂→压掌杆下部→ 筒管。 5.加捻作用:锭子带动锭翼回转,使 锭翼到前罗拉段纱条获 得捻度。 6.卷绕作用:筒管转速大于锭翼转速 实现卷绕;上龙筋带动筒 管升降,实现不同部位的卷绕。
(三)、粗纱捻系数的选择
粗纱的捻系数越大↑→粗纱的捻度与强力↑→ 粗纱伸长↓ →锭速↑→振动与耗电↑→产量↓
五、粗纱的卷绕
1.粗纱卷绕过程及要求
①同一层粗纱一圈挨一圈地卷绕→ 同一层纱卷绕直径不变→卷绕张力 不变 ②自内向外一层挨一层地卷绕→ 卷绕直径逐渐增大; ③两端成圆锥形→ 绕纱动程逐层缩短。
N W Nb N s
(1)
Nb Ns + Nw
Nw——卷绕速度(r/min) Nb——筒管速度(r/min) Ns——锭翼速度(r/min) 为了实现正常卷绕,任一时间内前罗拉 输出的须条实际长度必须与筒管的卷绕长度 相等。
2.粗纱机卷绕速度方程L来自f Dx N w Lf Nw Dx
(二)牵伸机构与作用
(二)牵伸机构与作用
(二)牵伸机构与作用
(二)牵伸机构与作用
皮圈牵伸的优点:
1.在皮圈牵伸装置中,皮圈的作用是产生附加摩擦力 界,控制纤维运动,它不但能够增加纤维相互之间 的摩擦力,而且其工作面直接与须条接触,积极地 夹持须条前进,能有效地防止纤维提早变速.
2.由于皮圈钳口既柔和,又有一定压力,故在控制浮 游纤维运动的同时,又允许已被前钳口握持的纤维 顺利抽出.
二、粗纱机的工艺过程
三、粗纱机的喂入与牵伸
(一)、粗纱机的喂入机构与作用 1、分条器和导条辊 分条器一般由铝或胶木制成, 其作用是隔离棉条,防止相互 纠缠。导条辊由后罗拉通过链 条依次积极传动。 导条辊的表面速度略慢于后罗 拉的表面速度,使棉条在输送 中不致松垂。
2、导条喇叭(后区集合器) 导条喇叭的作用是正确引导棉条进 入牵伸装置, 使棉条经过整理和压缩后,以扁平形截面且横向压 力分布均匀地喂入后钳口。
(二)、加捻的一般概念及加捻程度
1.加捻的一般概念
①、粗纱加捻的基本条件 握持点:前罗拉 加捻点:顶孔 加捻器:锭翼 ②、捻回与捻回角 捻回:锭翼转动一周,顶孔到前罗拉段纱条获得一个捻回。 捻回角:纱条加捻后表面纤维发生倾斜,表面纤维与纱条轴线的夹角, 称为捻回角。 ③、粗纱加捻的实质 纱条加捻后表面纤维发生倾斜,产生向心压力,使粗纱紧密并获得强 力。 ④、捻向 对须条加捻的方向,可分为S捻与Z捻。
(4)
Vr——龙筋升降速度(r/min) h——粗纱卷绕圈距(mm)
Lf
Dx ——单位时间内绕在粗纱管上的粗纱圈数(圈/min)
粗纱机卷绕速度方程(2)
Lf——单位时间内前罗拉输出须条长度(mm) Dx——粗纱的卷绕直径(mm)
3.筒管转速
Nb Ns +
Lf
(3)
Dx
由公式(3)可知: (1)筒管速度为锭子的恒速与变速的合成; (2)随卷绕直径的增大,筒管速度减小
4.筒管的升降速度
Vr Lf
Dx
h
第八章 粗纱工序
一、粗纱工序的任务
1、牵伸:将棉条抽长拉细成为粗纱。 2、加捻:给粗纱加上一定的捻度,提高粗纱强力。以
避免卷绕和退绕时的意外伸长 ,并为细纱牵
伸做准备。 3、卷绕:将加捻后的粗纱卷绕在筒管上。制成一定形 状和大小的卷装,以便储存、搬运和适应细 纱机上的喂入。
二、粗纱机的工艺过程(课件)
2、捻度
捻度----纱条单位长度上的捻回数,称为捻度(捻
/10cm)。 有以下几种表示方法:
特数制:10cm长度上纱条的捻回数(捻/10cm)。 公制:1m长度上纱条的捻回数(捻/m)。
英制:每英寸长度上纱条的捻回数。
捻度的计算
n Tt V
n---锭翼转速(r/min); V---前罗拉输出速(10cm/min)。
纺纱学(2)思考题答案2011
棉纺部分第八章细纱1、细纱工序的作用。
牵伸:将粗纱均匀地抽长拉细到所需要的线密度。
加捻:给牵伸后的须条加上适当的捻度,赋予成纱以一定的强度、弹性和光泽等物理机械性能。
卷绕:将细纱按一定要求卷绕成形,便于运输、贮存和后道加工。
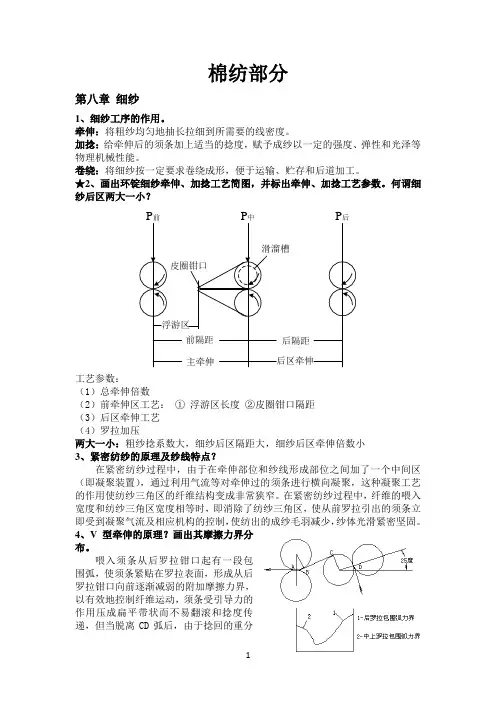
★2、画出环锭细纱牵伸、加捻工艺简图,并标出牵伸、加捻工艺参数。
何谓细纱后区两大一小?后隔距工艺参数:(1)总牵伸倍数(2)前牵伸区工艺:①浮游区长度②皮圈钳口隔距(3)后区牵伸工艺(4)罗拉加压两大一小:粗纱捻系数大,细纱后区隔距大,细纱后区牵伸倍数小3、紧密纺纱的原理及纱线特点?在紧密纺纱过程中,由于在牵伸部位和纱线形成部位之间加了一个中间区(即凝聚装置),通过利用气流等对牵伸过的须条进行横向凝聚,这种凝聚工艺的作用使纺纱三角区的纤维结构变成非常狭窄。
在紧密纺纱过程中,纤维的喂入宽度和纺纱三角区宽度相等时,即消除了纺纱三角区,使从前罗拉引出的须条立即受到凝聚气流及相应机构的控制,使纺出的成纱毛羽减少,纱体光滑紧密坚固。
4、V型牵伸的原理?画出其摩擦力界分喂入须条从后罗拉钳口起有一段包围弧,使须条紧贴在罗拉表面,形成从后罗拉钳口向前逐渐减弱的附加摩擦力界,以有效地控制纤维运动,须条受引导力的作用压成扁平带状而不易翻滚和捻度传递,但当脱离CD弧后,由于捻回的重分布,捻度迅速向B处传递集中,从而使牵伸纱条不仅不扩散,反而向中罗拉钳口处逐渐收缩,形成狭长的V字形。
使须条结构紧密,伸直均匀地喂入前区,发挥前区的牵伸能力。
即使较高的牵伸倍数,成纱质量仍较好。
V型牵伸在较小的罗拉中心距条件下具有较大钳口握持距和较短浮游区长度,以提高后区牵伸倍数来增加总牵伸。
5、画出环锭细纱加捻模拟图。
用捻度稳定定理计算各段捻度。
根据捻度稳定定理:BC段:气圈段:n t-T BC V Rλ2=0 T BC=n t/V Rλ2AB段:纺纱段:T AB=n tη2/V Rλ2CD段:卷绕段:T BC V Rλ2-T CD V R=0 T CD=n t/V R6、细纱断头的原因?在纺纱过程中,当纱线某断面处瞬时强力小于作用在该处的张力时,就发生断头,因此断头的根本原因是强力与张力的矛盾。
纺纱学简要回顾。doc
第一章绪论1、纺纱基本原理(松解、集合、开松、梳理、牵伸、加捻、除杂、精梳、混和、卷绕)P1~2页及PPT教案。
2、纺纱工程包含的工序①初步加工工序:原棉的轧棉;原毛开洗烘及含草多时炭化;麻类纤维脱胶;绢纺中的精练以去除丝胶、油脂等。
②梳理前准备工序:棉纺即开清棉工程,制成棉卷(定量单位为克/米)或均匀的棉流。
使用机台为开清棉联合机。
毛纺即和毛。
使用机台即和毛机。
麻纺即精干麻→机械软麻→给湿加油→分磅堆仓→开松③梳理工序:棉纺盖板梳理机,制成生条(定量单位克/5米);毛、麻、绢纺用罗拉梳理机。
④精梳工序:对棉纺而言,是精梳前准备工序(制精梳小卷)+精梳机(制精梳棉条)的统称。
⑤并条(针梳)工序:制半熟条、熟条。
涉及并合原理、牵伸原理、混和原理(涤棉混纺纱采用棉条混和)。
⑥粗纱工序:制粗纱(定量单位为克/10米)。
⑦细纱工序:制细纱(定量单位为克/100米)。
⑧后加工工序:络筒、并纱、捻线、烧毛、上蜡、丝光等。
3、棉纺纺纱系统(普梳系统、精梳系统、废纺系统:与普梳系统相比,无并条工序)化纤与棉混纺系统(精梳系统:棉要经过精梳、涤要经过预并、然后三道混并普梳系统:棉不需精梳但要经过预并、涤要经过预并、然后三道混并)第二章纤维原料初加工与选配1、轧棉机分类、轧棉质量判断(三观察:外观变化、长度变化、皮辊棉黄根的多少及锯齿棉疵点的多少)。
2、棉包质量的标识方法(P9页。
类型代号、品级代号、长度代号、马克隆值代号)。
3、“三丝”定义,三丝含量分档(“无、低、中、高”四档)。
4、含糖棉的处理方法。
5、乳化洗毛原理及工艺流程。
(P12~13页)6、炭化原理。
7、麻纤维脱胶基本原理(微生物脱胶、化学脱胶)。
Chapter3 原料的选配与混合配棉定义:棉纺厂将几种唛头、地区或批号的原棉,按比例搭配使用的方法。
1.配棉目的或意义(能满足不同纱线的质量要求、能保持生产过程和成纱质量的相对稳定、多唛混纺,混和批量大,混和棉的性能差异也较单一品种间的原棉性能差异为小,因而采用混和棉纺纱既可增加投产批量,又能在较长时期内保持原棉性能的稳定,确保生产过程和成纱质量的相对稳定、能节约原棉和降低成本)3.原棉主要性能(长度、短绒、细度等)与成纱强力、条干间关系。
粗纱

17
四罗拉双短皮圈牵伸的指导思想: (1)避免牵伸过程中纤维微量横向移动; (2)主牵伸区浮游长度减小,使变速点前移 且更稳定。
18
(三)粗纱机的牵伸工艺 1、粗纱定量 依据:熟条定量、细纱机牵伸能力、成纱线 密度、品种及粗纱设备性能。 范围:2~6g/10m,细特纱为2~ 2.5g/10m为 宜。 粗纱定量重,往往因中上罗拉打滑,使上 下皮圈间的须条容易产生分层现象。
第六章 粗纱 (Roving)
第一节
概述
条子 粗纱
2
一、粗纱工序的任务
1.牵伸:将棉条抽长拉细成为粗纱。
2.加捻:给粗纱加上一定的捻度,提高粗纱强 力,从而能承受加工过程中的张力,防止意 外牵伸。 3.卷绕:将加捻后的粗纱卷绕在筒管上。
3
二、粗纱机的发展
我国
50-60年代,A系列A453B、A456A
25
压掌(presser) 压掌:压掌叶、压掌杆、上圆 环、下圆环。 锭翼回转,压掌绕空心臂转动 一定角度,粗纱卷绕过程中, 压掌叶始终压向粗纱管。
压掌叶
压掌杆
26
2.筒管:用于绕纱
27
3.锭杆:用于支撑筒管。有的 没有锭杆。 上龙筋固定,锭翼装在上龙 筋上,形成悬吊锭翼。锭杆从 上部插入筒管内,下龙筋带动 筒管作升降运动。
喂入点A,加捻点C 捻陷点B
38
3、有捻陷的动态捻回传递 T1=n1/v T2·v=(n-n1)+T1 ·v n-n1
n1
式中:T1-AB段的稳定捻度; n1-单位时间加捻点传给AB段的捻回; v-须条运动速度; T2-BC段的捻度; n-加捻点的回转速度。 T2· v=n → T2=n/ v
第八章 细纱

第八章细纱(Spinning)第一节概述一、细纱工序的任务1. 牵伸将粗纱牵伸到所要求的特数。
2. 加捻给牵伸后的纱条加上一定的捻度,使纱条具有一定的强力、弹性和光泽。
3. 卷绕将细纱卷绕成管纱,以便于运输和后加工。
二、国产细纱机的发展1. 第一代50年代,1291、1301型,E=14~20; 60年代起对1291型改进,E=20~40。
2. 第二代70年代,A512、A513型,适用性更广、结构更稳定、机构更新颖、自动化程度更高。
3. 第三代80年代,FA502-FA508 ,可调前罗拉中心距,可纺棉和中长纤维。
经纬F1520SK系列环锭细纱机经纬F1518系列环锭细纱机经纬F1520型环锭细纱机(最新)环锭纺纱机发展的总趋势▪多电机同步分部分传动;▪机电一体化及自动化程度越来越高;▪对锭子、钢领、钢丝圈不断改进,提高速度;▪推广集体自动落纱、自动吸尘技术;▪自动接头、自动运输、计算机监控;▪发展细络联,缩短流程,降低劳动强度,提高产量、质量和劳动生产率。
三、细纱机的工艺流程粗纱筒管→导纱杆→喇叭口→牵伸装置→前罗拉→导纱钩→钢丝圈→细纱筒管第二节牵伸工艺与纱条不匀一、牵伸机构的主要元件1. 牵伸罗拉2. 胶辊3. 胶圈4. 销子5. 集合器6. 隔距块罗拉▪钢质,表面刻沟槽或滚花▪直径:25×25×25(mm),27×25×27(mm)▪六锭或八锭一节,以螺纹联结胶辊(上罗拉)●两锭合用,中间加压;●丁腈橡胶包覆;●定期磨砺;胶圈(皮圈)●丁腈材料;●表面光滑、弹性好;●三层结构,中层以纤维增强;皮圈是控制纤维运动的主要部件。
成对配置:双短皮圈(已淘汰)、长短皮圈(上短下长),套在中上下罗拉上;传动:罗拉主动,以摩擦力带动皮圈,夹持纤维的工作边为松边。
双短皮圈长短皮圈双皮圈牵伸装置的特点▪上下皮圈为附加元件,组成附加摩擦力界;▪夹持纤维向前罗拉钳口输送,控制纤维好;▪皮圈销构成既有压力又柔软的皮圈钳口;▪既积极控制慢速纤维运动,又不妨碍快速纤维抽出,使纤维变速点充分集中在前罗拉钳口附近;▪提高了牵伸须条质量和前区牵伸能力。
第八章粗纱.资料讲解

(二)加捻的实质
1、传统的加捻定义 将纱条一端握持,使另一端绕自身轴线回
转,则回转一周,纱条上便得到一个捻回。 捻回的获得是因纱条各截面产生角位移。
2、广义的加捻定义 凡是在纺纱过程中,纱条(须条、纱线、
丝)绕其轴线加以扭动、搓动、缠绕、交络 等都称为加捻。
3、真捻成纱的实质
因加捻后,纤维对纱条存在包围角,纤 维对纱条便有向心压力,且包围角越大, 向心压力越大。由于向心压力的存在,使 外层纤维向内层挤压,增加了纱条的紧密 度和纤维间的摩擦力,从而改变了纱条的 结构形态并使之具有一定的物理机械性质。
一、加捻的基本概念
(一)加捻的目的
➢加捻的对象:牵伸后松散的纤维须条或纤 维集合体以及单纱、单丝的集合体。
➢加捻的目的:将上述对象的总体或局部加 以适量的捻度使之成纱; 或把纱、丝捻合 成股线、缆线。 加捻后制品获得一定的结 构形态,使制品具有一定的物理机构性质 和外观结构。另外,可利用假捻可帮助工 艺过程的进行。
第八章粗纱.
二、粗纱机的工艺过程(见动画7-1)
粗纱机构分为喂入、牵伸、加捻和卷绕四个部分。
熟条引出→由导条辊、喇叭口积极输送进入牵伸 装置→ 前罗拉输出,前钳口是握持点,经锭翼加捻成 粗纱→粗纱穿过锭翼的顶孔、侧孔,进入锭翼的导纱 臂,然后从导纱臂下端引出,在压掌曲臂上绕几圈→ 引向压掌叶绕到筒管上。。
结论:
在稳定状态下,不管中间假捻器有多少个, 均仅起到假捻作用。
卷绕时也不需停止加捻,只要不断喂入呈 自由状态的须条或纤维流,就能连续纺纱, 生产率高。
➢应用:转杯纺、无芯摩擦纺、静电纺纱、 涡流纺纱等。
2、真捻的形成过程 在稳定状态下,喂入点A至加捻点B间纱
条(即AB段)上单位时间加上的捻回数应 该等于输出的捻回数。即:
第8章纺纱学 细纱

纺纱学-----细纱
动画
纺纱学-----细纱
第二节 细纱的牵伸与加捻卷绕
纺纱学-----细纱
一、细纱的牵伸
牵伸形式:双皮圈牵伸 动画
毛纺、麻纺、绢纺的双胶圈滑溜牵伸 亚麻湿纺动画
纺纱学-----细纱
二、细纱的卷绕
(一)细纱的加捻卷绕过程
纺纱学-----细纱
纺纱学-----细纱
环锭(细纱)加捻
径向卷绕:钢丝圈速度滞后于锭速,其速度 之差形成了卷绕速度;
轴向卷绕:钢领板升降带动钢丝圈沿筒管轴 向升降,完成了细纱沿筒管长度方向卷绕。
纺纱学-----细纱
细纱卷绕形式:有级升的圆锥形交叉卷绕形式(又 称短动程升降卷绕)
纺纱学-----细纱
钢领板的运动应满足以下要求: 1、短动程升降,一般上升慢(卷绕 紧密,称卷绕层)、下降快(卷绕稀疏, 称束缚层); 2、钢领板每次升降后要改变方向, 还应有级升; 3、管底成形阶段绕纱高度和级升由 小逐层增大。
R ωt2
4π2
Gt
R
n
2 t
3600g
影响纱线张力的因素:Gt,R,nt, f, γ x
钢丝圈离心力Ct、钢领半径R、钢丝圈的重量 Gt 、锭速nt2与纺纱张力TR成正比。
纺纱学-----细纱
在一落纱中张力变化规律(气圈高度和 卷绕直径的变化)
①一落纱中,在小纱管底成形阶段, 张力大。中纱阶段,气圈高度适中,凸 形正常,张力小;而大纱时气圈短而平 直,弹性调节作用差,造成张力增大。
第八章 细纱
纺纱学-----细纱
第一节 概 述
纺纱学-----细纱
一、细纱的目的与任务
牵伸:将粗纱均匀地抽长拉细到所需的线密度。 加捻:给牵伸后的须条加上捻度,赋予成纱一定强
第8章细纱
2、国内外细纱机发展趋向 (1)窄幅、长机身:锭数多达1200,头尾同步传 动。 (2)高速高产:锭子龙带传动高达1.8-2万转/分, 单锭变频 电 机传动高达2.5万转/分。 (3)自动化、连续化:断头自停、自动落纱接头、 自动运粗 纱、细纱和纱管、粗细联、细络联、 微机及电子控制。
(4)现代先进牵伸装置,弹簧摇架加压和气动 加压,变频单独传动牵伸机构(电子牵伸), V型牵伸,牵伸区附加压力棒。 (5)粗纱大卷装、吊锭 (6)花式纺纱(竹节纱装置、氨纶包芯纱装置) (7)紧密纺装置
纺纱条件对总牵伸倍数的影响:
纤维及其性质 总牵伸 原料 可偏高 可偏低 化纤 棉 长度 细度 较长 较细 较短 较粗 长度均 匀度 较好 较差 粗纱性能 纤维伸直 度分离度 较好 较差 条干均 匀度 较好 较差 捻系 数 较高 较低 细纱工艺与机械 细纱 罗拉 前区控 机械 号数 加压 较细 较重 较粗 较轻 制力 较强 较弱 状态 良好 较差
加捻卷绕方程:
ns V R V R d x(ns nt )和nt d x 因为是锥形卷绕,钢丝圈对纱条所加的捻度随 着纱管卷绕直径的变化而不同。在卷绕大直径时, 所加的捻度比小直径多约1.5%。但是纱条卷绕在 纱管上由于捻向矢量和回转矢量在一平面内回转。 纱条在卷绕同时,产生捻势nw/VR。当纱从管顶退 绕时,捻势转化为捻度nw/v,纱的最终捻度为锭速 所加捻度。
第三节 细纱机的加捻
一、细纱加捻过程 前罗拉1输出的纱条2经导纱钩3 穿过钢领6上的钢丝圈4,绕到紧套 于锭子的筒管5上。锭子回转时, 借助纱线张力的牵动,使钢丝圈沿 钢领回转,钢丝圈带动纱条沿钢领 回转一圈纱条就获得一个捻回。同 时,因摩擦阻力等作用,钢丝圈回 转总滞后于筒管转速,它与筒管的 转速差(即细纱的卷绕转速)使纱 条卷绕到筒管上。
粗纱
二、加捻作用及其度量 (一)加捻的实质和作用
1、加捻的基本条件:纱线的一端被握持,另一端绕本 身的轴线回转。
粗纱机上的加捻:
2、加捻的实质和意义:加捻使原来平行于纱轴排列 的纤维产生倾斜,纤维内外层缠绕联结,纱的结 构变得紧密,强度增加,手感变硬,纤维的摩擦 阻力增大,光泽也发生变化,纱线产生缩率。
大 小
纤维长度
短 长
(五)集合器 依据:进入该区的须条定量,前区适应于 输出定量;后区适应于喂入定量 作用:防止纤维扩散,并提供附加摩擦力 界。 配置:P162表5-2,表5-3
(六)罗拉加压 依据:须条定量,牵伸倍数,罗拉速度,握持距大小 等。 原则:使罗拉钳口握持力与牵伸力相适应。 配置: 四罗拉双短圈牵伸 三罗拉双短圈牵伸 前罗拉:200,250,300 90,120,150 中罗拉:100,150,200 150,200,250 后罗拉:150,200,250 100,150,200 后罗拉: 100,150,200
注意: ①为提高适纺性,压力可多档调节 ②长短皮圈牵伸的加压应大于双短皮圈牵伸的加压 (长胶圈张力装置存在摩擦阻力)
第三节 粗纱的加捻
一、粗纱机的加捻机构及其作用
(一)粗纱加捻的目的 1、提高粗纱强力以承受纺纱和卷绕、退绕张力, 防止意外伸长。 2、在细纱机后牵伸区提供一种附加摩擦力界,加强 对纤维的控制。
三、粗纱机加捻的特点及应用 (一)捻回的传递和捻陷 捻回的传递:加捻时,捻回由加捻点向握持点传递。 捻陷:捻回传递过程中遇外界阻力,使捻回损失。
捻回的传递与捻陷现象
粗纱机上的情况: 锭翼侧孔C:加捻点,锭翼回转时,它带动纱条绕纱的轴心转 动,使纱条加捻。 孔顶边缘B:捻陷点,使捻度的传递受到阻碍,产生捻陷。 前罗拉钳口A:握持点。 纺纱段AB:弱捻区,由于捻回的传递规律和B点的捻陷作用使 该段纱的捻回较少。 结果:纺纱段弱捻区的存在, 使该段纱条上的捻度损失20-40%, 导致纱条结构松散,强力降低, 纺纱过程中该段纱不停地抖动, 影响条干,增加断头。
纺纱学第8章细纱
三、细纱的卷绕成形 钢丝圈在钢领上的回转一方面实现了对细纱的 加捻,另一方面随着钢领板的升降完成了具有 一定成形要求的卷绕。 (一) 管纱成形要求 1、卷绕紧密; 2、层次分清,不相纠缠; 3、后工序便于高速退绕; 4、便于搬运和贮存。 (二) 实现细纱卷绕的条件 1、短动程升降,一般上升慢(卷绕层)、下降 快(束缚层); 2、钢领板每次升降后要改变方向,还应有级升; 3、管底成形阶段绕纱高度和级升由小逐层增大。
3、钢令钢丝圈配合 (1)钢令 平面钢令 PG2 粗特32号以上 PG1 中特 16-29号 PG1/2 细特 19号以下
锥面钢令(摩擦小,节电,断头低)配与其适应的耳 型钢丝圈实现高速。
(2)钢丝圈 钢丝圈应与钢令相配合,才能保证纺纱顺利 进行。 几何形状:重心低,纱通道大些 材质:硬度略低于钢令,高弹性而不变形 截面形状:有利于散热,运行平稳性好,纱 通道光滑等。 钢丝圈重量:影响纺纱张力,以号数表示。
(2) 皮圈钳口隔距 隔距小,对纤维控制强,但牵伸力大,易牵不开。一般根据纺纱特 数定。 纺纱特数 固定钳口(mm) 弹性钳口(mm) 15以下 4.0 2.5-3.0 30-15 4.0-4.5 2.5-3.5 100-30 4.5-5.5 3.0-4.5 其中弹性钳口有微小波动调节。 纺纱条件对皮圈钳口隔距的影响:
(三)卷绕方程 园锥形卷绕 1、 卷绕运动
VF nt ns dx
2、升降运动
VF VH dx
第三节棉纺细纱工艺设计 一、 细纱机的发展 1、机型 国产:
上海二纺机:FA503
FA507 FA509 EJM128K EJM128L 窄机820mm 小锭距68mm 窄机820mm 组装型,变频马达 短机 长机 变频,级升:蜗轮差动箱
第八章 纱线的结构参数与性能指标
Байду номын сангаас
8mm
功能: ① 可测不同线密度的纱条(纱线、粗纱、条 子),因此仪器上有多种不同间距的极板。 ②绘出不匀率曲线 ③给出CV值 ④作出纱条不匀曲线所分解成的正弦波的波长 和振幅的关系曲线——波谱图,能够检测造成 纱线不匀的原因。 ⑤累计一定长度内有多少棉结、粗节、细节。
27
纱条长度
波长
说明:α应用方便,可以比较不同粗细纱线的加 捻程度;但不能比较不同原料纱线的加捻程度。 捻系数的选择:主要由原料性质和纱线用途决定。 捻系数的选则: � 细长纤维,捻系数可低些; � 经纱,捻系数应大些; � 纬纱和针织用纱,捻系数应小些; � 起绒用纱,捻系数应小些; � 薄爽织物和针织外衣用纱,捻系数应大些。
纱条不匀直观图(上)和波谱图(下)
28
3. 黑板条干检验法 将纱线均匀的绕在黑板上 (彩色纱线用白 板),在规定条件下与标准样照目测对比,评判 该纱的均匀度级别。
29
(1)优点 �简单易用,适用于各种纤维和纱; �有综合性效果(不匀、毛羽、含杂等); �直观,适用于生产现场。 (2)缺点 �主观评定,与检验人员的水平有关; �缺乏客观性与可重复性。 黑板条干法,检验的实际上是纱线的表观直 径或投影,检验结果为短片段均匀情况。
n
Wk = ∑ (aiWki )
i =1
= 0.65 × 0.004 + 0.35 × 0.085 = 0.03235 ≈ 0.032 = 3.2%
6
3.纱线的重量换算 所谓重量换算就是同一试样在不同回潮率时 的重量换算。
Gk = G0 (1 + Wk )
式中:Gk-公定回潮率时的重量(标准重量或公定重量) Wk-公定回潮率;G0-干重