
(热处理)CJW-4000型磁粉探伤机日点检记录表
9 充磁按钮 对工件进行周向、纵向充磁 10 光照度 11 电极板
12 输送机构 输送机构是否松动 操作工点检后签字 车间主任签字 记录符号: 已做 √ 未做 × 异常: ?
设备日点检记录表
设备编号/名称:CJW-4000型磁粉探伤机 车间:热处理 责任人:张亮亮、邵佳树 年度:2016 月份: 9
序 点检内容 号 1 开机准备 打开荧光灯开关,预热15分钟 2 运行准备 机床空运行动作是否正常 3 泵电机 4 灯
电源指示 正常转动,喷淋回路是否有杂质 阻塞 灯设备通电,电源指示灯亮
日 1 2 3 4 5 6 7 8
期
9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
5 料按扭
送料、退 手动状态下,按下送料、退料按 扭,传送带能送料、退料
6 退磁旋扭 退磁线圈工作灯亮,工件能退磁 7 喷液按扭 淋系统或者手动喷枪能喷淋 8 夹紧按扭 缸能推进将工件夹紧
设备日常巡检记录表全集文档
设备日常巡检记录表全集文档(可以直接使用,可编辑实用优质文档,欢迎下载)
热轧电气设备日常巡检保养记录表
2、其它设备包括:热轧电气设备日常巡检保养记录表
电气设备维护保养记录卡
信息设备巡检记录表检查时间:年月日检查人:
二、网络系统及设备
信息设备巡检记录表检查时间:年月日检查人:
三、应用系统及服务器等相关设备
信息设备巡检记录表
设备日常保养记录表
注:保养后用“√”表示日保,“△”表示周保,“○”表示月保,“×”表示有异常情况,应在“异常情况记录”栏予以记录。
编号:XHGM-BG-36版本:A
注:保养后用“√”表示日保,“△”表示周保,“○”表示月保,“×”表示有异常情况,应在“异常情况记录”栏予以记录。
编号:XHGM-BG-36版本:A
注:保养后用“√”表示日保,“△”表示周保,“○”表示月保,“×”表示有异常情况,应在“异常情况记录”栏予以记录。
编号:XHGM-BG-36版本:A
注:保养后用“√”表示日保,“△”表示周保,“○”表示月保,“×”表示有异常情况,应在“异常情况记录”栏予以记录。
编号:XHGM-BG-36版本:A
注:保养后用“√”表示日保,“△”表示周保,“○”表示月保,“×”表示有异常情况,应在“异常情况记录”栏予以记录。
编号:XHGM-BG-36版本:A。
设备保养记录表
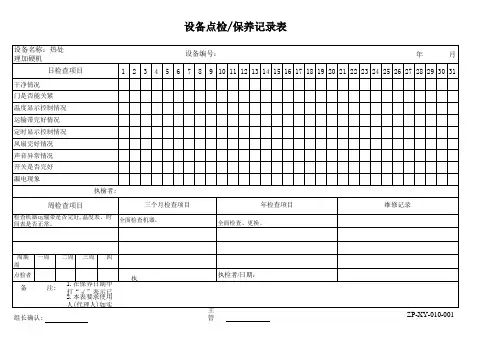
执檢者:
周检查项目
三个月检查项目
检查机器运输带是否完好,温度表、时 间表是否正常。
全面检查机器。
年检查項目
全面检查、更换。
维修记录
周期 一周 二周 三周 四
周点Biblioteka 者执备注:
1.在保养日期中 打“√”表示已
2.本表要求使用
人(代理人)如实
组长确认:
执检者/日期:
主 管
ZP-XY-010-001
设备点检/保养记录表
设备名称:热处 理加硬机
日检查项目
设备编号:
年
月
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
干净情况 门是否能关紧 温度显示控制情况 运输带完好情况 定时显示控制情况 风扇完好情况 声音异常情况 开关是否完好 漏电现象
热处理网带炉日常点检表

1次/班 1次/班
3
循环冷却系统
循环水泵运转情况及管 路
1次/天
4 淬火炉及回火炉 辐射管三相平衡检查 1次/班
检查油槽油量并添油 1次/班
5
淬火油槽
油槽滤网杂物清除
1次/班
清洗机加水及清洗剂 1次/天
6
前后清洗机 清洗管路杂物清除
1次/班
清洗机油水分离箱油污 清除
每班
检查者:
日期:
正常□ 待修□ 正常□ 待修□ 正常□ 待修□ 正常□ 待修□ 正常□ 待修□ 正常□ 待修□ 正常□ 待修□
年 月 日班次: 白班□ 夜班□ 表单号:XXXXXXXXXXXXX
XXXXXXXXXXXXXX有限公司
热处理网带炉日常点检表
序号 机组或设备 检查项目
频次
检查结果
维修(故障)内容
备注
空压机运行状态
1次/天
1
甲醇、甲苯氨气 甲醇、甲苯贮量添加 贮罐及管路 流量计控制是否正常
1次/班 1次/班
淬火、回火炉网带运行 1次/班
2
电力控制柜、 碳控制仪运行 碳势控制仪 温控表显示
机械设备日常点检表
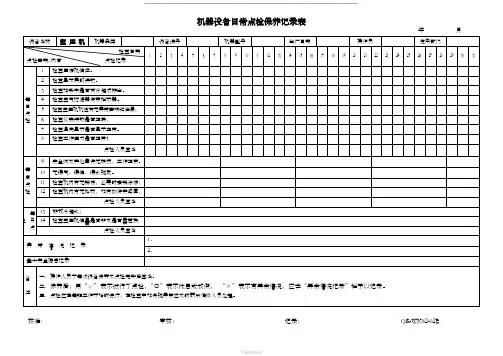
年 月
设备名称
凡立水滴注机
机器品牌
设备编号
机器型号
出厂日期
操作员
使用部门
检查日期
点检击期/内容 点检记录
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
30
31
每日点检
1
机台各链条润滑是否到位,运转是否正常
2
泵消系统运转是否顺畅
点检人员签名
每月点检
13
排放冷凝水;
14
检查空压机油量是否够及是否需更换
点检人员签名
异 常 情 况 记 录
1、
2、
重大安全隐患记录
备 注
一、操作人员于每次设备保养及点检完毕后签名。
二、保养后,用“√”表示进行了点检,“○”表示休息或放假,“×”表示有异常情况,应在“异常情况记录”栏予以记录。
三、点检应在每班工作开始时进行,在检查中如发现异常应及时联系维修人员处理。
4
检查空气过滤器保养指示器。
5
检查空压机机组有无异常声响和泄漏;
6
检查仪表读数是否正确;
7
检查温度显示是否显示正常。
8
检查工作压力是否正常?
点检人员签名
每周点检
9
安全阀及其他零件无缺损,工作正常。
10
无漏气、漏油、漏水现象。
11
检查机内有无锈蚀,必要时去锈涂漆;
磁粉探伤-日常点检
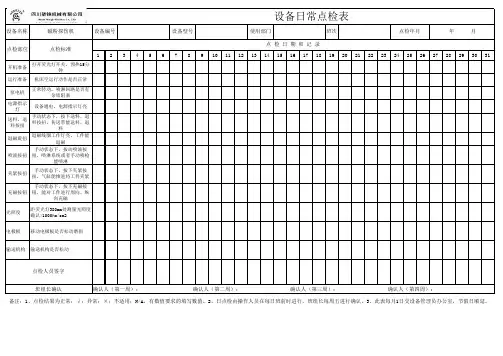
运行准备 机床空运行动作是否正常
泵电机 电源指示
灯 送料、退
料按扭
退磁旋扭
喷液按扭
正常转动,喷淋回路是否有 杂质阻塞
设备通电,电源指示灯亮
手动状态下,按下送料、退 料按扭,传送带能送料、退
料 退磁线圈工作灯亮,工件能
退磁 手动状态下,按动喷液按 扭,喷淋系统或者手动喷枪
能喷淋
ห้องสมุดไป่ตู้夹紧按扭
手动状态下,按下夹紧按 扭,气缸能推进将工件夹紧
设备日常点检表
设备名称
磁粉探伤机
设备编号
设备型号
使用部门
班次
点检年月
年
月
点检部位
点检标准
点检日期和记录 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
开机准备
打开荧光灯开关,预热15分 钟
手动状态下,按下充磁按 充磁按钮 钮,能对工件进行周向、纵
向充磁
光照度
距荧光灯380mm处测量光照度 确认>1000µm/cm2
电极板 移动电极板是否松动磨损
输送机构 输送机构是否松动
点检人员签字
班组长确认
确认人(第一周):
确认人(第二周):
确认人(第三周):
确认人(第四周):
备注:1、点检结果为正常:√;异常:×;不适用:N/A,有数值要求的填写数值。2、日点检由操作人员在每日班前时进行,班组长每周五进行确认。3、此表每月1日交设备管理员办公室,节假日顺延。
物探设备日常保养检查记录表
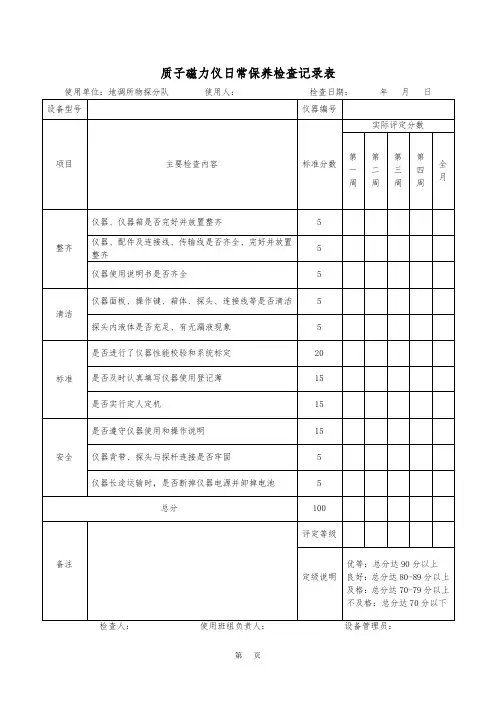
使用单位:地调所物探分队使用人:检查日期:年 月 日
设备型号
仪器编号
项目
主要检查内容
标准分数
实际评定分数
第一周
第二周
第三周
第四周
全月
整齐
仪器、仪器箱是否完好并放置整齐
5
仪器、配件及连接线、传输线是否齐全、完好并放置整齐
5
仪器使用说明书是否齐全
5
清洁
仪器面板、操作键、箱体、探头、连接线等是否清洁
设备型号
仪器编号
项目
主要检查内容
标准分数
实际评定分数
第一周
第二周
第三周
第四周
全月
整齐
设备是否完好并放置整齐
5
附件、工件是否齐全、完好并放置整齐
5
设备使用说明书是否齐全
5
清洁
设备、设备面板、附件等是否清洁、无油污、无锈蚀
5
油路是否通畅,加油,注油器具是否清洁齐全
5
润滑
是否按时加油、更换机油,油质符合要求,油标明亮,润滑良好
5
仪器使用说明书是否齐全
5
清洁
仪器面板、操作键、屏幕等是否清洁
5
仪器屏幕是否有划痕、破损现象
5
标准
是否进行了仪器性能校验
20
是否及时认真填写仪器工作记录
15
是否实行定人定机
15
安全
是否遵守仪器使用和操作说明
15
防护装置是否齐全可靠,无漏电现象
5
整流电源与发送机连接线是否牢固、有无松脱现象
5
总分
100
15
仪器背包是否牢固、结实
5
仪器长途运输时,是否断掉仪器电源并卸掉电池
电磁除铁器日常点检表
1
检查电源是否接通,电器装置是否安装就位
2
支撑架固定螺栓是否松动
3
清除铁器上的附着物
4
是否能及时除去铁器附着的铁锈
5
6
7
8
9
10
11
12
异常情况记录
1
8
15
2
9
16
3
10
17
4
11
18
5
12
19
6
13
20
7
14
21
备注
1.检查方法:看、听、试
2.检查周期:每天(有车间负责负责)
重大
安全
隐患
记录
注:保养后,用“√”表示进行了点检,“O”表示休息或放假,“X”表示有异常情况,应在“异常情况记录”栏予以记录。
保养后用表示进行了点检o表示休息或放假x表示有异常情况应在异常情况记录栏予以记录
电磁除铁器日常点检表
点检月份:年月编号:
设备名称
除铁器
规格型号
设备编号
操作者1
操作者2
操作者3
使用部门
检查日期
点
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
30
荧光磁粉探伤机11.11.30-CJW-4000A说明书
CJW-4000A型半轴全封闭荧光磁粉探伤机技术说明书上海恩缘检测设备有限公司敬告CJW-4000A型半轴全封闭荧光磁粉探伤机的设计、生产制造严格按照双方技术协议和中华人民共和国《GB/T3721-83》和《JB/T8290-1998》磁粉探伤机标准执行。
警告※操作使用本设备前必须详细阅读使用说明书,熟悉各按钮功能及设备的整个工作流程;※操作使用人员必须持证上岗,否则可能直接造成误判,甚至漏检;※设备的配置电缆经过严格计量,不得随意加长或截短,否则可能造成设备磁化电流供应不足,或极可能造成设备过载而损坏;※电源进线严格按照技术参数要求配置,必须加装相应功能的自动空气开关;※设备不得与大功率中高频设备并网使用;※设备必须可靠接地。
目录一、概述---------------------------------------------------------------------------4二、主要技术参数---------------------------------------------------------------4三、设备探伤原理---------------------------------------------------------------5四、设备工艺流程---------------------------------------------------------------6五、主要结构特点---------------------------------------------------------------6六、安装调试---------------------------------------------------------------------8七、使用与维护------------------------------------------------------------------10八、一般故障检查与维修------------------------------------------------------12九、附件---------------------------------------------------------------------------14十、主要元器件清单------------------------------------------------------------14一、概述:CJW-4000A半轴全封闭荧光磁粉探伤机系机电一体式结构,是管轴棒类专用磁粉探伤检测设备。
锅炉设备日常点检润滑保养记录表
机台名称: 锅炉
设备名
点
称:
保养项目:
检
点检及保养项目
周
保
养
状
况
方法
期 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
1.清扫擦拭机身表面
目视 日
2.疏水阀检查排水状况
目视 日
3.水处理系统检查 4.观察蒸汽温度及压力(8KG以上,170度以 上) 5.油过滤器清洗
目视 日 目视 日 目视 日
6.油加热器工作是否正常
目视 日
7.油泵压力是否正常(2--3KG)
6月
9.燃烧器油杯清洗
目视 月
10.电动机加黄油
目视 月
11.电气元件检查(接头,绝缘情况)
目视 月
13.冷却塔清洗
目视 月
14.安全阀送检
送检 年
15.其它:
备注 异常说明
点检人
1.点检时间:正式生产前 2.正常√、异常×、修复后☆ 2.异常处理并记录在说明栏内
磁粉探伤作业指导书
磁粉探伤作业指导书1 主题内容与适用范围1。
1 本指导书规定了套管、油管和管线钢管生产活动中用磁粉探伤的方法。
1。
2 本指导书适用于本公司磁粉检测工作。
2 引用标准2。
1 《磁粉检测方法》ASTM E709-80。
2.2 《焊接手册》第2版第3卷,中国机械工程学会焊接学会编.机械工业出版社出版。
2.3 CJW —4000型环形件荧光磁粉探伤机使用说明. 3 人员要求3。
1 从事磁粉探伤的人员均需通过专业培训、考核,取得技术监督部门颁发的资格证书。
3。
2 检测结果的评定和报告签发由MT-Ⅱ级以上人员进行. 4 探伤工艺4。
1 剩磁法与连续法 4。
1.1 剩磁法凡经过热处理(淬火 、调质、渗碳、渗氧等)的高碳钢和合金结构钢,其材料的剩余磁感应强度B2在0。
8(8000高斯)以上均可进行剩磁检验,低碳钢(10号、20号钢)以及处于退火状态或热变形后的钢材均不能用剩磁法检查,马氏体不锈钢用剩磁法检查的效果不如连续法。
剩磁法操作程序如下:采用剩磁法时,磁化所用的磁场强度的峰值起主要作用,通电时间没有必要很长,原则上在1/4—1秒范围内即可,但采用冲击电流时,应规定在100秒以上,要反复通电方能达到良好的检出效果。
往工件上浇注磁悬液,一般要浇2—3遍,保证工件各个部位充分润湿,或将工件浸入搅伴均匀的磁悬液中10—20秒,取出后进行观察。
磁化了的工件在检查完毕之前,不应与任何铁磁材料接触,以免产生磁系。
4。
1。
2 连续法低碳钢以及所有其他处于退火状态和经过热变形的钢均须采采连续法。
4。
1。
2。
1 连续法的操作程序如下:4。
1.2。
2 连续法的操作要点a)采用湿法时,先将工件用磁悬液均匀润湿,然后接通电流1-3秒,与此同时,浇注磁悬液,停止浇注后再通过数次,每次0。
5—1秒。
待磁痕形成并滞留下来时停止通电,进行检验.b) 采用干法时,应在施加干磁粉之前就接通磁化电流,并在完成施加磁粉和吹掉多余的磁粉之后,方才中断电流。