
任务3叉架类零件机械加工工艺编制
工序 名称
工序内容
10
车
加工Ф20圆孔 及其两端平面
20 铣1 铣削L形定位面
设备
夹具
车床 C6140×1000
立式铣床 X5032
三爪 夹头
专用 夹具1
30 钳 划线
—
—
40
铣2 钻面铣、Φ3m钻1m1开孔M口1、0底槽铣孔凸、台攻平牙、立X5式03铣2 床
50
钻2
钻阶梯孔的Φ15孔、 锪凹坑平面
钻床Z525
平口 虎钳
专用 夹具2
方案2—工序之一 选L形平面
方案2—工序之二 (1)铣端面/钻孔/护孔/绞孔
方案2—工序之三 (1) 铣凸台平面
方案2—工序之三 (2) 铣孔端面
方案2—工序之三 (3) 孔底孔/转孔/攻牙
方案2—工序之三 (4) 铣开口
方案2—工序之四 (与方案一同 )
L形定位面
棱柱体
零件的形状模型
了解零件在产品中的功用
锁紧螺柄
工作部分
光轴 紧固螺栓
连接部分 结合部分 座板
确定零件的关键加工面
关
键
加
工
关键加工面
面
计算零件生产纲领
由任务书已知: Qn=200台/件 a=10% b=1%
∴ N=Qn(1+a)(1+b) =200×1(1+10%)(1+1%)
=222件/年
叉架类零件机械加工工艺编制
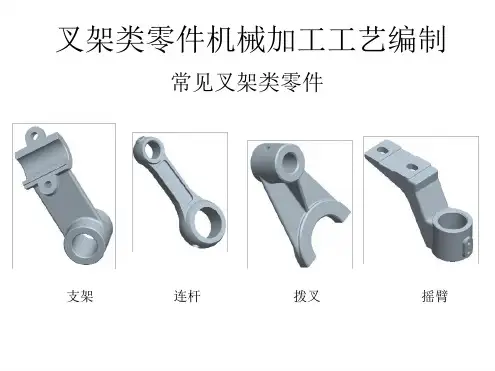
常见叉架类零件
支架
连杆
拨叉
摇臂
任务名称 编制依据 工作结果
机械加工工艺编制任务书
编制斜支架零件的机械加工工艺
1.相关技术文件和资料 (1)斜支架零件图,如图 3-1所示。 (2)产品装配示意图(局部),如图 3-2所示。 (3)每台产品中主轴承盖的数量为 1件。 2.产品生产纲领 产品的生产纲领为 200台/年; 主轴承盖的备品百分率为 10% ; 废品百分率为 1%。 3.生产条件和资源 毛坯为外协件,毛坯的生产类型可根据需要确定。 由机加工车间负责加工 ,可供选用的设备有: (1)X503 立式 2铣床 1台; (2)X6030 CA卧式铣床一台; (3)C6140 ×1000车床多台。 (4)Z525钻床多台 各设备均达到机床规定的工作精度要求,不计划再使用其它设备。
—
—表面粗Βιβλιοθήκη 糙度Ra3.2 12.5 12.5 12.5 12.5 12.5 3.2
加工 方法
设备
钻—扩—铰 钻床或车床
粗车或粗铣 车床或铣床
粗铣
铣床
粗铣或锪削 钻床或铣床
钻
钻床或铣床
粗铣
铣床
粗铣一精铣 铣床或刨床
12.5
钻
钻床或铣床
12.5
钻底孔 攻牙
钻床或铣床
划分加工阶段和工序
1.工序阶段划分:不划分加工阶段 2.划分工序原则:相对集中
总 余 量
余 量 公 差
加 工 余 量
D1 ~_ _ D4
_
实 心
T1 50 3 ±1 _
T2 50 3 ±1 _
T3 21 4 ±1 _
T4 ~_ _ T8
_
实 心
绘制毛坯图
毛坯模型
步骤4 选择定位基准和加工装备
选择粗基准(两方案)
此处定位
此处定位
方案1
垫铁定位 方案2
选择精基准(两方案)
钻模钻孔
锪孔
工序号
工序 名称
工序路线方案2 工序内容
设备 夹具
10
钳 划线
—
—
20 铣1 铣削L形定位面
立式铣床 平口虎
X5032
钳
30
铣2 加工Φ20圆孔和一个端
卧式铣床 平口虎
X6030
钳
铣凸台平面、钻Φ11孔、
40
铣3
钻M10底孔、攻牙、铣 立式铣床 平口虎
3mm开口槽、铣Φ20孔
X5032
方案1—工序之一 (3)车内端面
方案1 —工序之二 铣L形平面
方案1 —工序之三 (1)铣凸台平面 立铣刀
垫铁 定位找正夹紧
加工
方案1 —工序之三 (2)钻底孔/钻孔/攻牙
方案1 —工序之三 (3)铣开口
方案1 —工序之四 (1)钻两孔
方案1 —工序之四 (2)锪孔
工艺路线方案 1
工序号
钳
的端面
50
钻
钻阶梯孔的Φ15孔、锪凹 平面
钻床Z525
专用夹 具
方案分析 比较两个工艺路线方案
方案1加工刚度好
方案2加工刚度差
比较两个工艺路线方案
● 方案2需使用卧式铣床,方案 1使用车床; 机床费用比较:车床费用较低。
1.产品毛坯简图张; 2.机械加工工艺过程卡和工序卡一套; 3.设计需要的专用夹具,绘制夹具总装图。
斜叉架零件图
斜叉架装配模型示意
步骤1 分析技术文件
读懂零件形状和功能 确定关键加工表面
凸台 切口 螺孔
斜叉架零件各部命名
Φ11孔 Φ20孔 筋板截面
Φ 35圆柱体 T形筋板
半圆形几何体 阶梯孔
加工部位
加工部位
精基准 方案1
精基准 方案2
粗基准定位图
粗基准方案 1
粗基准方案 2
辅
2
以
目
测
找
正
辅2
以
3
划
线
找
正
平口虎钳夹紧
平口虎钳夹紧
精基准定位图
精基准方案 1
精基准方案 2
2
专用夹具夹紧
辅
以
划
线2
找
3
正
平口虎钳夹紧
步骤5 拟定工艺路线
确定各表面的加工方法和设备; 拟定斜支架的机械加工工艺路线;
8)制订简单的工艺过程卡片 。
确定毛坯类型 根据图纸设计的材料:HT200(灰铸铁) 决定了毛坏类型按为:铸件。
确定毛坯的制造方法 由本零件的工艺特征确定: 毛坯制造方法为: 木模手工造型。
绘制毛坯图
1.查附表*确定毛坯的余量如下表
各加工表面毛坯余量表
图示 (D表面孔/T表示面)
表 面 代 号
基 本 尺 寸
每一装夹划分为一个工序。
工序顺序的安排
工序安排本着“先主要、后次要”的原则: 先加工关键面( L形定位面/Ф20 孔); 后加工其它加工面。
初拟工艺路线
拟定多个加工路线方案 选定一个加工路线方案
本零件拟定两个加工路线方案 现对加工路线方案分析如下:
方案1—工序之一 (1)车端
方案1—工序之一 (2)钻孔/扩孔/绞孔
确定各表面的加工方法和设备 查附表* 将零件各加工经济精度加工方法列入下表:
各表面的加工方法和设备列表
加工 部位 Ф35 柱体
半圆 几何
体
棱柱 体
加工 表面 Ф22内孔 端面 凸台平面 Ф11圆孔 M10螺孔 切口 L形定位面
阶梯孔 Ф28
阶梯孔 Ф15
精度 等级 IT8
— — — IT6 — IT10
步骤2 确定斜支架的生产类型
查附表1可知: 本产品与柴油机类似,属中型机械。 根据零件的生产纲领,查附表1又知: 斜支架的生产类型属于:小批量生产
从附表2得知本零件的工艺特征为:
1)毛坯铸件采木模手工造型;
2)采用通用机床加工; 3)采用通用夹具和专用夹具结合; 4)采用划线找正和专用夹具定位; 5)需用中级技工操作; 6)使用通用刀具和量具检验; 7)生产率较低且成本较高;
叉架工艺及夹具设计

西安航空职业技术学院毕业设计(论文)毕业设计课题:叉架零件的机械加工工艺的编制及重要工序工艺装备的设计专题:专业:机械制造及自动化学生姓名:班级:学号:指导教师:I完成时间:摘要叉架零件的主要加工表面是平面及孔系。
一般来说,保证平面的加工精度要比保证孔系的加工精度容易。
本设计是基于叉架零件的加工工艺规程及一些工序的专用夹具设计。
因此,本设计遵循先面后孔的原则。
并将孔与平面的加工明确划分成粗加工和精加工阶段以保证孔系加工精度。
基准选择以叉架的输入轴和输出轴的支承孔作为粗基准,以底面与两个工艺孔作为精基准。
主要加工工序安排是先以支承孔系定位加工出顶平面,再以顶平面与支承孔系定位加工出工艺孔。
在后续工序中除个别工序外均用顶平面和工艺孔定位加工其他孔系与平面。
支承孔系的加工采用的是坐标法镗孔。
整个加工过程均选用组合机床。
夹具选用专用夹具,机构可以不必自锁,因此生产效率较高,适用于大批量、流水线上加工,能够满足设计要求。
关键词:叉架类零件;工艺;夹具;IIABSTRACTThe main processing surface foot seat parts is the plane and a series of hole. In general, ensure the machining accuracy of plane than to ensure the accuracy of the processing easily. This design is the special fixture for machining technology for the foot seat parts and process design based on. Therefore, the design follows the surface after the first hole principle. And the hole and the plane processing clearly divided into roughing and finishing stages to ensure machining precision. The supporting hole datum selection to the foot seat of the input shaft and output shaft as a rough benchmark, the bottom surface and the two holes as a precision technology base. The main process of machining technology is first to support hole positioning processing the top plane, and then the top plane and the series of supporting hole location hole processing technology. In addition to the follow-up processes are individual processes with the top plane positioning technology and other processing Kong and plane. Processing support holes using the coordinate boring. The whole process selection of combined machine tool. Clamp by, agencies can not self-locking, therefore the production efficiency is high, suitable for large batch, line processing, can meet the design requirements.Keywords: foot seat parts; technology; fixture;IIIIVVVIVIIVIII目录摘要 (II)ABSTRACT (III)第一章加工工艺规程设计 (1)2.1零件的分析 (1)2.1.1零件的作用 (1)2.2叉架加工的主要问题和工艺过程设计所应采取的相应措施 (2)2.2.1孔和平面的加工顺序 (2)2.2.2 孔系加工方案选择 (2)2.3叉架加工定位基准的选择 (3)2.3.1粗基准的选择 (3)2.3.2精基准的选择 (3)2.4 叉架加工主要工序安排 (4)2.5 机械加工余量、工序尺寸及毛坯尺寸的确定 (5)2.6确定切削用量及基本工时(机动时间) (6)2.7时间定额计算及生产安排 (12)第二章钻Φ20孔夹具设计 (16)2.1 研究原始质料 (16)2.2 定位、夹紧方案的选择 (16)2.3切削力及夹紧力的计算 (17)2.4 误差分析与计算 (18)2.5 钻套、衬套、钻模板设计与选用 (19)2.6 夹具体的设计 (20)2.7 夹具设计及操作的简要说明 (20)总结 (22)参考文献 (23)IX第一章加工工艺规程设计2.1零件的分析2.1.1零件的作用题目给出的零件是叉架。
项目叉架零件机械加工工艺编制
项目叉架零件机械加工工艺编制摘要本文主要介绍了对于项目叉架零件的机械加工工艺的详细编制过程。
该零件是由圆材经过车削、钻孔、镗孔、铰孔与倒角等加工工艺过程加工而成的。
本文先对于零件加工前的准备工作进行了说明,然后具体介绍了每一道工序的工艺流程,包括工艺要点、加工精度控制和注意事项。
最后还对于整个加工工艺流程进行了和分析,提出了进一步完善与优化的建议。
关键词项目叉架;零件加工;机械加工工艺;工艺流程;加工精度控制正文一、准备工作1.零件图纸的仔细审查,了解零件的设计要求和加工工艺要求;2.对加工设备进行保养和维修,确保加工设备状态良好;3.确定合适的切削刀具和夹具,进行检查和更换;4.检查车床、钻床和铣床的坐标轴及切削液的操作情况;5.对加工过程中需要使用的量具进行校准和检查,确保量具精度正常。
二、工序一:车削2.1 工艺要点•根据图纸要求,确定车削的直径、长度、柄径和切削方向;•确定车削用刀具的牌号和参数,根据加工材料的种类、硬度和韧性确定主轴转速;•调整刀具角度和高度,保证车削的直径和长度满足设计要求;•控制切削深度和进给量,确保车削过程中刀具不失效、零件不变形;•掌握合适的冷却液用量,保证工件表面光洁度。
2.2 加工精度控制•根据图纸要求,控制直径和长度的公差,保证零件尺寸精度符合要求;•控制定位基准和锥度角,保证轴向度和倾斜度符合要求;•微调主轴转速和刀具参数,保证工件表面粗糙度符合要求。
2.3 注意事项•严格遵守车削安全规定,保证作业人员和设备的安全;•根据车削过程中加工材料的热膨胀系数,做好加工后的修整。
三、工序二:钻孔3.1 工艺要点•根据图纸要求确定钻孔直径和深度;•保证耳杆和刃角充分涂切削液;•控制钻头压力、进给速度和主轴转速,确保钻孔精度和加工效率;•根据加工过程中的孔壁情况进行调整,保证孔壁成圆度和平整度;•在钻孔后锉孔口,保证孔口光滑,符合要求。
3.2 加工精度控制•根据图纸要求,控制钻孔直径、深度和倾斜度,保证尺寸精度符合要求;•根据加工材料的硬度和韧性,确定钻头的材质和牌号,控制刀具磨损,确保孔壁光洁;•根据钻孔过程中加工材料的热膨胀系数,做好加工后的修整。
叉杆零件的机械加工工艺规程及工艺装备毕业设计论文

课程设计说明书机械制造技术根底设计者:班级:学号:指导教师:2021年1月10日经济管理学院工业工程专业机械制造技术根底课程设计任务书题目:叉杆零件的机械加工工艺规程及工艺装备设计内容:1、零件图 1张2、毛坯图 1张3、机械加工工艺过程工艺卡 1张4、机械加工工序卡 1张5、课程设计说明书 1份 2021年1月10日摘要工艺规程是工装设计、制造和确定零件加工方法与加工路线的主要依据,它对组织生产、保证产品质量、提高劳动生产率、降低本钱、缩短生产周期及改善劳动条件等都有着直接的影响,因此是生产中的关键工作。
本文对叉杆的结构和工艺进行了分析,确定了机械加工工艺路线,制订出了零件的铸造工艺方案和机械加工工艺规程。
关键词:叉杆;工艺;工时;毛坯目录序言 (5)1零件工艺性分析 (5)1.1零件的技术要求 (5)1.2零件的作用 (5)1.3审查叉杆的工艺性 (6)1.4确定生产类型 (7)2拟定叉杆工艺路线及确定毛坯 (7)2.1选择定位基准 (7)2.2工序顺序的安排原那么 (8)2.3制定工艺路线 (8)2.4工序尺寸及毛坯确实定 (9)3 切削用量及时间定额的计算 (10)3.1切削用量的计算 (10)3.2时间定额的计算 (13)4参考文献 (17)5体会 (18)序言随着科技技术的不断进步,生产都向着自动化、专业化和大批量化的方向开展。
这就要求企业的生产在表达人性化的根底上降低工人的生产强度和提高工人的生产效率,降低企业的生产本钱。
现代的生产和应用设备多数都采用机电一体化、数字控制技术和自动化的控制模式。
在这种要求下叉杆越发表达出其广阔的应用领域和市场前景。
特别是近年来与微电子、计算机技术相结合后,使叉杆进入了一个新的开展阶段。
又因需求的增加,所以生产也步入大批量化和自动化。
为适应机械设备的要求,对叉杆的设计要求和技术领域的拓展还需要不断的更新。
1零件工艺性分析1.1零件的技术要求1.2零件的作用题目所给的零件是叉杆,它位于车床变速机构中,主要起换档,使主轴回转运动按照工作者的要求工作,获得所需的速度和扭矩的作用。
任务3叉架类零件机械加工工艺编制
关键尺寸设计
钻模板厚度: H=d×1=15;
钻床Z525
平口 虎钳
专用 夹具2
方案2—工序之一 选L形平面
方案2—工序之二 (1)铣端面/钻孔/护孔/绞孔
方案2—工序之三 (1) 铣凸台平面
方案2—工序之三 (2) 铣孔端面
方案2—工序之三 (3) 孔底孔/转孔/攻牙
方案2—工序之三 (4) 铣开口
方案2—工序之四 (与方案一同 )
面
的
定
位
调节此螺栓使压板 斜面处在正确位置
L形定位面的定位
装入钻模板示意图
将模板定位孔 对正定位销放 入到夹具之上。
定位分析 定位使用了水平、铅垂、侧垂三平面定位,三 个平面可算作窄长平面,每个平面可限制两个自由 度,夹具实现了六点定位。
夹紧力分析
三定位面的的反作用力与钻削力平衡; 斜压板的斜口同时产生水平和铅垂两个分力 将工作夹紧; M8螺栓可产生足够的夹紧力将工作件压牢; 夹具刚度通过类比法设计,常使用要求。
确定各表面的加工方法和设备 查附表* 将零件各加工经济精度加工方法列入下表:
各表面的加工方法和设备列表
加工 部位 Ф35 柱体
半圆 几何
体
棱柱 体
加工 表面 Ф22内孔 端面 凸台平面 Ф11圆孔 M10螺孔 切口 L形定位面
阶梯孔 Ф28
阶梯孔 Ф15
精度 等级 IT8
— — — IT6 — IT10
叉架类零件机械加工工艺编制
常见叉架类零件
支架
连杆
拨叉
摇臂
任务名称 编制依据 工作结果
机械加工工艺编制任务书
编制斜支架零件的机械加工工艺
1.相关技术文件和资料 (1)斜支架零件图,如图 3-1所示。 (2)产品装配示意图(局部),如图 3-2所示。 (3)每台产品中主轴承盖的数量为 1件。 2.产品生产纲领 产品的生产纲领为 200台/年; 主轴承盖的备品百分率为 10% ; 废品百分率为 1%。 3.生产条件和资源 毛坯为外协件,毛坯的生产类型可根据需要确定。 由机加工车间负责加工 ,可供选用的设备有: (1)X503 立式 2铣床 1台; (2)X6030 CA卧式铣床一台; (3)C6140 ×1000车床多台。 (4)Z525钻床多台 各设备均达到机床规定的工作精度要求,不计划再使用其它设备。
项目叉架类零件加工
任务二 确定工序尺寸及公差
尺寸链的形式 按环的几何特征分:长度、角度、组合尺寸链 按应用场合分:装配、工艺、零件尺寸链 按各环所处空间位置分:直线、平面、空间尺寸链
尺寸链的特性 封闭性:尺寸链必是一组有关尺寸首尾相接所形成的尺寸封闭 图。其中应包含一个间接保证的尺寸和若干个对此有影响的直 接获得的尺寸。 关联性:尺寸链中间接保证的尺寸即精度直接保证的尺寸精度
n
ZS Zi i 1
式中 ZS—— 总加工余量; Zi—— 第i道工序加工余量; n—— 该表面加工工序数。
余量公差
TZ=Ta+Tb
式中 TZ ——余量公差; Ta ——上工序尺寸公差; Tb ——本工序尺寸公差。
任务一 确定加工余量
影响加工余量的因素
1)上工序留下的表面粗糙度值Ry和表面缺陷层深度Ha
为了避免将实际合格的零件报废而造成浪费,对换算 后的测量尺寸(或工序尺寸)超差的零件,应重新测量其 他组成环的尺寸,再计算出封闭环的尺寸,以判断是否为 废品。
任务三 确定工序尺寸及公差 [案例4]
任务二 确定工序尺寸及公差
(④3中)间一工次序尺加寸工A满1的足计多算 个设计尺寸要求的工序尺寸计算
+0.04
0
0
解:① 作出尺寸链图; ②按照加工顺序确定封闭环A0 ;
③画箭头分出增环A1、t 和减环A2 ;
任务二 确定工序尺寸及公差
(5)电镀零件有关工序尺寸换算
生产中,电镀零件表面,有两种情况: 一种是镀后尚需加工,其有关工序尺寸换算,与渗碳零件有 关工序尺寸换算是相同的; 另外一种是镀后不加工,其工序尺寸换算或封闭环的判断则 不相同。 例:如图所示轴套零件,其Ф28-0.045外圆表面要求镀铬,镀层 厚度为0.025—0.04(即双边为0.05~0.08或0.08-0.03),该表面 的加工顺序为:车—磨—电镀,求磨外圆的工序尺寸A。
叉架类零件加工

单方向作用力(如工件重力),使得工件孔与定位销在一固定处接触, 定位副间只存在单边间隙。 (2)圆柱孔与定位销(或心轴)任意边接触。孔中心线相对于心轴 中心线可以在间隙范围内作任意方向、任意大小的位置变动 3)工件以外圆柱面在V形块上定位时的基准位移误差 若不考虑V形块的制造误差,则工件轴线总是处于V形块的对称面上, 这就是V形块
2 夹紧装置用于保证工件在加工过程中受到外力(如切削力、
重力、惯性力等)作用时,已经占据的正确位置不被破坏。 3)对刀— 对刀—导向元件用于确定刀具相对于夹具的正确位置和引
导刀具进行加工。
4 夹具体是机床夹具的基础件,它用于连接夹具上各个元件
或装置,使之成为一个整体,并与机床有关部件相连接
5 确定夹具在机床上正确位置的元件,如定位键、定位销及
4.3.2定位误差计算 1.基准不重合误差 由此可见,基准不重合误差的大小等于工件上从工序基准到调刀基准
(定位基准)之间的尺寸误差积累。显然,基准不重合误差是由于定 位基准选择不当引起的,可以通过用D面作定位基准加以消除。 2.基准位移误差 1)工件以平面定位时的基准位移误差 工件以平面定位时,其定位误差主要由基准不重合所引起,即其误差
4.加工阶段的划分:该拨叉加工质量要求较高,可将加工阶 段划分成粗加工、半精加工和精加工三个阶段。
5.工序顺序的安排 1)机械加工工序
2 模锻成型后切边,进行调质,调质硬度为241 HBS~285 HBS,并进行酸洗、喷 丸处理。 3 在粗加பைடு நூலகம்拨叉脚两端面和热处理后,安排校直工序;在半精加工后,安排去毛 刺和中间检验工序;精加工后,安排去毛刺、清洗和终检工序。
叉架类零件机械加工工艺分析 ppt课件
发蓝处理:发蓝是将钢在空气中加热或直接浸於浓 氧化性溶液中,使其表面产生极薄的氧化物膜的材 料保护技术,也称发黑。钢铁零件的发蓝可在亚硝 酸钠和硝酸钠的熔融盐中进行,也可在高温热空气 及500℃以上的过热蒸气中进行,更常用的是在加有 亚硝酸钠的浓苛性钠中加热。发蓝时,工件的尺寸 和光洁度对质量影响不大。故常用於精密仪器、光 学仪器、工具、硬度块等。
立德 • 敬业 • 精技 • 创新
喷丸处理也称喷丸强化,是将高速弹丸流喷射到工 件表面,使工件表层发生塑性变形,而形成一定厚 度的强化层,强化层内形成较高的残余应力,由于 工件表面压应力的存在,当工件承受载荷时可以抵 消一部分抗应力,从而提高工件的疲劳强度。广泛 用于大型造船厂、重型机械厂、汽车厂等。
立德 • 敬业 • 精技 • 创新
四、叉架类零件的加工工艺设计1、叉架类零件平 面加工方法平面加工方法有刨、铣、拉、磨等,刨 削和铣削常用于平面的粗加工和半精加工,而磨削 作为精加工。刨削:是单件小批量生产的平面加工 最常用方法,可加工平面、沟槽。刨削分粗刨和精 刨,精度等级可达IT9~IT7,Ra12.5~1.6,直线 度可达0.04~0.12mm/m。铣削:铣削是平面加工 最常用的方法,精度等级可达IT9~IT7,Ra12.5~ 0.8
立德 • 敬业 • 精技 • 创新
二、叉架类零件的主要技术要求 一般叉架类零件的主要孔的加工精度要求较 高,孔与孔、孔与其他表面之间的位置精度也 有较高要求; 工件表面粗糙度Ra值一般都小于1.6μm;
立德 • 敬业 • 精技 • 创新
三、叉架类零件材料、毛坯及热处理 叉架类零件的材料必须具有足够的抗疲劳强度等力 学性能,设计的结构刚度好。一般采用45钢调质处理, 部分受力不大的采用球墨铸铁。 钢制叉架类零件一般采用锻造毛坯,要求金属纤维 沿杆身方向分布,不得有咬边、裂纹等缺陷。部分叉 架类零件经过喷完处理。
项目三 叉架类加工(1)
刮研平面; 研磨平面。 平面的光整加工方法
任务一 制订拨叉零件的工艺规程,分析叉架类零件的工艺工装设计要点
端平面的车削 在车床上, 利用夹具装夹各种工件,以车削其端面,端台阶面.
加工精度IT8,Ra12.5–1.6µm.平面度0.005—0.008mm/100mm。 刨削 刨削又可分为粗刨和精刨:精刨所能达到的精度为IT9—IT7, Ra3.2—1.6 µm,直线度为0.04—0.12 mm/m.采用宽刀细刨可进一步提高 精度和降低表面粗糙度.机床有牛头刨床、龙门刨床 平面刨削方法
任务一 制订拨叉零件的工艺规程,分析叉架类零件的工艺工装设计要点
叉架类零件的定位基准与装夹方法
定位基准
端面为定位基准,或选择端面与孔组 合定位。
装夹方法 销与压板组合进行压紧
5)叉架类零件的加工工装设计
定位装夹的原则: 一方面为装夹方便, 另一方面为减少定位 误差
刀具的选择与应用
铣夹具的选择与设计
1、周磨 1)用砂轮的圆周进行磨削的方式 2)特点 (1)砂轮与工件的接触面积小,磨削力小,磨削热少,冷却散热排屑条件好. 砂轮的磨损均匀。 (2)磨削精度高.IT6-IT5,Ra0.8–0.2µm,直线度0.01-0.03mm/m,两平面间 平行度0.01~0.03mm。 (3)用于在各种生产批量中磨削精度较高零件上的平面,特别适用于磨削 两平面均具有较高平行度要求的平面,小型平面可磨削多个以提高生产效 率.
周铣:用铣刀圆周面上的刀齿进行铣削的方式. 端铣:用铣刀端面上的刀齿进行铣削的方式.
端铣与周铣的比较:
(1) 端铣比周铣表面粗糙度低.端铣时,同时参加铣削的刀齿多,铣削 过程平稳.
(2) 周铣,每次只有1—2个刀齿参加切削,刀齿的间断切削,切削厚 度,及切削力变化较大,其加工表面实际上是由许多波浪式的小圆弧组成 的,铣削过程中的振动也较大,铣削过程不平稳.
机械加工工艺编制与实施-支架零件加工工艺编制
加工表面 拨叉头左端面
表6-1 拨叉零件技术要求
尺寸及偏差(mm)
80
0 0.3
公差及精度等级 表面粗糙度 R(a m) 形位公差(mm)
IT12
3.2
拨叉头右端面
80
0 0.3
IT12
拨叉脚内表面
R48
IT13
拨叉脚两端面
20±0.026
IT9
30 mm 孔
30
0.021 0
IT7
12.5 12.5
任务6.1 编制拨叉机械加工工艺规程 二、相关知识学习
二、相关知识学习
1.分析拨叉零件的结构特点和技术要求
拨叉形状特殊、结构简单,属典型的叉架类零件。拨 叉在改换挡位时要承受弯曲应力和冲击载荷的作用,因 此该零件应具有足够的强度、刚度、韧性。
支承部分
销钉
连接部分
工作部分
变速叉轴
二、相关知识学习 1.分析拨叉零件的结构特点和技术要求
绘制拨叉锻造毛坯简图(确定毛坯结构和尺寸) 重申: 1)用双点划线画出经简化了次要细节的零件图的主要视图,将确定
的加工余量叠加在各相应被加工表面上,即得毛坯轮廓,用粗实线表 示,比例为1:1; 2)在毛坯图上标出毛坯主要尺寸及公差,标出加工余量的名义尺寸; 标注毛坯技术要求 ,如毛坯精度、热处理及硬度、圆角尺寸、拨模斜 度、表面质量要求(气孔、疏松、砂眼)等。
垂直度公差为 0.1 3.2
平面度公差为 0.08 1.6
8 mm 孔
8 0.015 0
IT7
1.6
垂直度公差为 0.15
操纵槽内端面
12
操纵槽底面
5
IT12
6.3
IT13
制定叉形支架零件的加工工艺,设计钻M6底孔的钻床夹具说明书
XX大学毕业设计论文叉形支架工艺及钻M6螺纹底孔夹具设计所在学院专业班级姓名学号指导老师年月日摘要本次设计是叉形支架件的加工工艺规程及一些工序的专用夹具设计。
叉形支架的主要加工表面是平面及孔。
由加工工艺原则可知,保证平面的加工精度要比保证孔的加工精度容易。
所以本设计遵循先面后孔的原则。
并将孔与平面的加工明确划分成粗加工和精加工阶段以保证加工精度。
基准选择以工件前面、工件前端面及工件右侧面作为定位粗基准,以叉形支架后面作为精基准。
关键词:叉形支架;加工工艺;专用夹具AbstractThis design is the design of special fixture manufacturing process fork bracket and some work. The main processing surface is flat and hole trestle. By the principle known processing, ensure the machining accuracy of plane than hole machining accuracy to ensure easy. So the design follows the surface after the first hole principle. And the hole and the plane processing clearly divided into roughing and finishing stages of processing to ensure accuracy. Datum selection to the workpiece, the workpiece and the workpiece surface in front of the right side as the positioning benchmark crude, the fork bracket behind as a fine benchmark.Keywords: trestle; processing technology; fixture目录摘要²²²²²²²²²²²²²²²²²²²²²²²²²²²²²²²²²²2 Abstract ²²²²²²²²²²²²²²²²²²²²²²²²²²²²²²²²3 1 零件的分析²²²²²²²²²²²²²²²²²²²²²²²²²²²²²²61.1 零件的作用²²²²²²²²²²²²²²²²²²²²²²²²²²61.2 零件的工艺分析²²²²²²²²²²²²²²²²²²²²²²²²61.2.1零件图²²²²²²²²²²²²²²²²²²²²²²²²²²61.2.2加工表面及孔²²²²²²²²²²²²²²²²²²²²²²²72 确定零件的生产类型²²²²²²²²²²²²²²²²²²²²²²²²²82.1 零件的生产类型²²²²²²²²²²²²²²²²²²²²²²²²82.2 毛坯的确定²²²²²²²²²²²²²²²²²²²²²²²²²²82.2.1 确定毛坯的种类及其制造方法²²²²²²²²²²²²²²²²82.2 2确定注件加工余量²²²²²²²²²²²²²²²²²²²²²82.2.3 绘制铸件毛坯图²²²²²²²²²²²²²²²²²²²²²²93 定位基准的选择²²²²²²²²²²²²²²²²²²²²²²²²²²² 103.1选择粗基准²²²²²²²²²²²²²²²²²²²²²²²²²103.2选择精基准²²²²²²²²²²²²²²²²²²²²²²²²²104 制定机械加工工艺路线²²²²²²²²²²²²²²²²²²²²²²² 115 机械加工余量,工序尺寸及公差的确定²²²²²²²²²²²²²²²²² 125.1加工余量和工序尺寸的确定²²²²²²²²²²²²²²²²²²125.2确定切削用量及时间按定额²²²²²²²²²²²²²²²²²²136 (钻M6螺纹底孔)夹具设计²²²²²²²²²²²²²²²²²²²²²² 246.1设计要求²²²²²²²²²²²²²²²²²²²²²²²²²²246.2夹具设计²²²²²²²²²²²²²²²²²²²²²²²²²²256.2.1 定位基准的选择²²²²²²²²²²²²²²²²²²²²256.2.2 切削力及夹紧力的计算²²²²²²²²²²²²²²²²²256.3定位误差的分析²²²²²²²²²²²²²²²²²²²²²²²266.4 钻套、衬套、钻模板设计与选用²²²²²²²²²²²²²²²²266.5夹具设计及操作的简要说明²²²²²²²²²²²²²²²²²²28 总结²²²²²²²²²²²²²²²²²²²²²²²²²²²²²²²² 29 参考文献²²²²²²²²²²²²²²²²²²²²²²²²²²²²²²² 30 致谢²²²²²²²²²²²²²²²²²²²²²²²²²²²²²²²² 311 零件的分析1.1 零件的作用叉形支架是用来起支撑作用的构架,承受较大的力,也具有定位的作用,使零件之间保持正确的位置。