
奥氏体不锈钢304焊接性评定[1]
奥氏体不锈钢304焊接性评定试验报告
奥氏体不锈钢304具有非常好的塑性和韧性,这决定了它具有良好的弯折、卷曲和冲压成型性,因而便于制成各种形状的构件、容器或管道;奥氏体型不锈钢304的耐腐蚀性能特别优良,是它获得最为广泛应用的根本原因。
也正是这样,在评价焊接质量时必然特别强调焊接接头的开裂倾向、焊接缺陷敏感性和耐各种晶间腐蚀等的能力。
本文报告结合奥氏体不锈钢304的焊接特点,进行了的手工钨极氩弧焊评定性试验,初步掌握了奥氏体不锈钢304的焊接工艺。
现就试验结果作一介绍
一、奥氏体不锈钢的焊接特点:
奥氏体不锈钢韧性、塑性好,焊接时不会发生淬火硬化,尽管其线膨胀系数比碳钢大得多,焊接过程中的弹塑性应力应变量很大,却极少出现冷裂纹;尽管有很强的加工硬化能力,由于焊接接头不存在淬火硬化区,所以,即使受焊接热影响而软化的区域,其抗拉强度仍然不低。
304钢的热胀冷缩特别大所带来的焊接性的问题,主要有两个:一是焊接热裂纹,这与的?!晶界特性和对某些微量杂质如硫、磷等敏感有关;二是焊接变形大。
1、焊接接头的热裂纹及其对策
1.1焊接接头产生热裂纹的原因
单相奥氏体组织的奥氏体型不锈钢焊接接头易发生焊接热裂纹,这种裂纹是在高温状态下形成的。
常见的裂纹形式有弧坑裂纹、热影响区裂纹、焊缝横向和纵向裂纹。
就裂纹的物理本质上讲,有凝固裂纹、液化裂纹和高温低塑性裂纹等多种。
奥氏体型不锈钢易产生焊接接头热裂纹的主要原因有以下几点:
1)焊缝金属凝固期间存在较大的拉应力,这是产生凝固裂纹的必要条件。
由于奥氏体型不锈钢的热导率小,线膨胀系数大,在焊接区降温(收缩)期焊接接头必然要承受较大的拉应力,这也促成各种类型热裂纹的产生。
2)方向性强的焊缝柱状晶组织的存在,有利于有害杂质的偏析及晶间液态夹层的形成。
3)奥氏体不锈钢的品种多,母材及焊缝的合金组成比较复杂。
含镍量高的合金对硫和磷形成易熔共晶更为敏感,在某些钢中硅和铌等元素,也能形成有害的易熔晶间层。
1.2避免奥氏体型不锈钢焊接热裂纹的途径。
(1)冶金措施
1)焊缝金属中增添一定数量的铁素体组织,使焊缝成为奥氏体-铁素体双相组织,能很有效地防止焊缝热裂纹的产生。
这是由于铁素体能够溶解较多的硫、磷等微量元素,使其在晶界上数量大大减少;同时由于奥氏体晶界上的低熔点杂质被铁素体分散和隔开,避免了低熔点杂质呈连续网状分布,从而阻碍热裂纹的扩展和延伸。
常用以促成铁素体的元素有铬、钼、钒等。
2)控制焊缝金属中的铬镍比,对于304型不锈钢来说,当焊接材料的铬镍比小于1.61时,就易产生热裂纹;而铬镍比达到2.3~3.2时,就可以防止热裂纹的产生。
这一措施的
实质也是保证有一定量的铁素体的存在。
3)在焊缝金属中严格限制硼、硫、磷、硒等有害元素的含量,以防止热裂纹的产生。
对于不允许存在铁素体的纯奥氏体焊缝,可以加入适当的锰,少许的碳、氮,同时减少硅的含量。
(2)工艺措施
1)采用适当的焊接坡口或焊接方法,使母材金属在焊缝金属中所占的分量减少(即小的熔合比)。
与此同时,在焊接材料的化学成分中加入抗裂元素,且其有害杂质硫、磷的含
量比母材金属中的少,既化学成分优于母材金属,故应尽量减少母材金属熔入焊接熔池的数量。
2)尽量选用低氢型焊条和无氧焊剂,以防止热裂纹的产生。
3)焊接参数应选用小的热输入(即小电流快速焊)。
在多层焊时,要等前一层焊缝冷却后再焊接次一层焊缝,层间温度不宜高,以避免焊缝过热。
施焊过程中焊条不允许摆动,采用窄焊缝的操作技能。
4)选择合理的焊接结构、焊接接头形式和焊接顺序,尽量减少焊接应力,可以减少热裂纹的产生。
5)在焊接过程结束和中途断弧前,收弧要慢且要设法填满弧坑,以防止弧坑裂纹的形成。
2、焊接变形与收缩
奥氏体型不锈钢与碳钢相比,在物理性能上有很大差异,前者在焊接过程中会产生较大的变形和焊后收缩。
304不锈钢焊后产生很大变形和收缩的原因:与碳钢相比,其电阻是碳钢的5倍,在同样的焊接电流、电弧电压条件下的热输入要多;其热导率低,约为碳钢的1/3,导致热量传递速度缓慢,热变形增大;再则304型不锈钢的线膨胀系数又比碳钢大40%左右,更引起加热时热膨胀量和冷却时收缩量的增加,当然焊后的变形量就显得更加突出了。
焊接变形量的大小与焊接参数的选择、焊接次序的正确性、操作的合理性都有一定的关系。
三、焊前准备
基于以上的种种考虑,所采取的焊接设备、焊接评定用材料、试板坡口形式等如下.
1、焊接设备
设备选用日本产P—300交直流氩弧焊机,焊接电源为直流陡降外特性,由两只流量计来控制正面和背面的保护气体。
2、焊接评定用材料
对厚度为4毫米的304板进行焊接工艺试验。
其化学成份和机械性能列于表1;填充金属用ER308L的焊丝,其化学成份见表2;焊接用保护气体分析见表3:
表1 304 化学成份(%)和机械性能
表2 ER308L的化学成份(%)和机械性能
表3 保护气体分析(升)
焊接用电极为铈钨极。
3、试板坡口形式
由于焊接层数的增多,在焊接过程中会产生较大的变形和焊后收缩。
因此,坡口尺寸的制定原则为尽量减少焊接层数和焊缝金属填充量。
具体坡口形式见图3:
坡口两侧各20mm范围内应打磨呈现金属光泽,以上范围内及坡口表面上的水、锈和油污等有害物质应清理干净;焊丝表面应清除油锈。
四、焊接工艺评定试板试验
对焊接工艺规范参数进行认真选择,是保证304板板焊接质量的前提。
影响因素主要有保护条件和焊接规范。
1、焊接保护效果
1.1 喷嘴流量选择
由于喷嘴的气流直接对焊接熔池进行保护。
因此它的保护效果是影响焊缝质量的重要因素。
在焊枪结构固定以后,涉及保护效果的主要有喷嘴距工件距离和喷嘴流量。
由于喷嘴距工件的距离增大会使空气侵入熔池的可能性增加,因此在不影响焊接可见度和方便填充焊丝的情况下,这个距离应尽量小,图4为焊丝与焊接熔池的相对位置。
1.2 喷嘴及背面保护气流的匹配
当正面焊第一道时,背面氩气如果很大,会对正面的保护有影响。
因此喷嘴、背面保护气流要有很好地匹配,背面的气流不能太大。
2、焊接规范参数选择
手工钨极氩弧焊焊接奥氏体不锈钢板,焊接规范参数主要考虑焊接电流和焊接速度。
电流太小熔深浅,焊工操作疲劳。
电流太大,高温停留时间长,焊缝晶粒粗大,热影响区保护变差;由于焊接时既要顾及板材反背面的保护效果,还要填充焊丝,因此焊速不能太快。
3、工艺评定试板的焊接
通过大量的工艺试验,确定了如下焊接工艺规范参数(表4),并进行了工艺评定试板的焊接。
工艺评定试板焊接区颜色亮白,证明(氩气)保护效果良好。
表4 焊接工艺规范参数
图4 焊丝与焊接熔池的相对位置
图5. 氩弧焊
Key words: austenitic stainless steel; intergranular corrosion; knife corrosion; stress corrosion
Chinese words: TG457 document code:。
奥氏体不锈钢管道焊缝裂纹产生原因分析[1]
$
母材化学成分 & 质量分数 #
+ -< H#+F&/&$ !$1$!$ !$1I0 H#+FA&/&# !$1$!0 !&1$$
表! 材料 母材力学性能 室温
材料
,= D +E F< ,G ’ !#1$$ !$1$%$ !$1$!$ &I1$$8#$1$$ .1$$8$$ !#1$$ !$1$%$ !$1$!$ &I1$$8&/1$$ &&10$8
$ #1#08#1I0
惠维山
& 核工业 %I& 厂 ! 甘肃 兰州 I!$$"0 #
摘要 ) 国内某电站在建造过程中 ! 部分奥氏体不锈钢厚壁管在焊接后进行 D5 检验时发现焊缝存在大量裂纹 $ 经分析研究 ! 认为裂纹的 产生原因与焊缝熔敷金属中 % 铁素体含量偏低 % D ! -< 含量偏高 % 焊接应力大等因素有关 $ 为 此 对 焊 缝 产 生 裂 纹 的 原 因 进 行 了 分 析 ! 为 不锈钢厚壁管的焊接积累了经验 $ 关键词 ) 奥氏体不锈钢 * 厚壁管 * 焊缝裂纹 * 原因分析 中图分类号 ) 57%0I9" 文献标识码 ) N
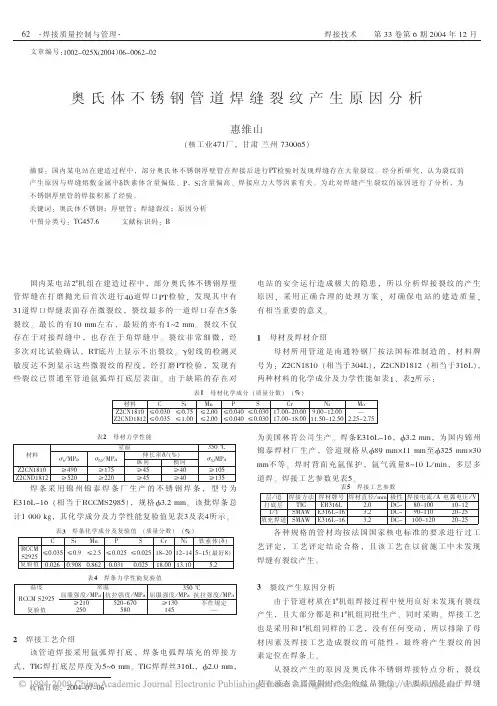
焊条采用锦州锦泰焊条厂生产的不锈钢焊条! 型号为
’!&"()&" " 相 当 于 *++,-#./0#! 规 格 !!1# 22 $ 该 批 焊 条 总
计 & $$$ 34 ! 其化学成分及力学性能复验值见表 ! 及表 % 所示 $
表" 焊条化学成分及复验值 " 质量分数 ( "% (
奥氏体不锈钢304焊接性评定实验报告

奥氏体不锈钢304焊接性评定试验报告奥氏体不锈钢304具有非常好的塑性和韧性,这决定了它具有良好的弯折、卷曲和冲压成型性,因而便于制成各种形状的构件、容器或管道;奥氏体型不锈钢304的耐腐蚀性能特别优良,是它获得最为广泛应用的根本原因。
也正是这样,在评价焊接质量时必然特别强调焊接接头的开裂倾向、焊接缺陷敏感性和耐晶间腐蚀等的能力。
本报告结合奥氏体不锈钢304的焊接特点,进行了手工钨极氩弧焊评定性试验,现就试验结果作一介绍一、奥氏体不锈钢的焊接特点:奥氏体不锈钢韧性、塑性好,焊接时不会发生淬火硬化,尽管其线膨胀系数比碳钢大得多,焊接过程中的弹塑性应力应变量很大,却极少出现冷裂纹;尽管有很强的加工硬化能力,由于焊接接头不存在淬火硬化区,所以,即使受焊接热影响而软化的区域,其抗拉强度仍然不低。
304钢的热胀冷缩特别大所带来的焊接性的问题,主要有两个:一是焊接热裂纹,这与奥氏体不锈钢的晶界特性和对某些微量杂质如硫、磷等敏感有关;二是焊接变形大。
1、焊接接头的热裂纹及其对策1.1焊接接头产生热裂纹的原因单相奥氏体组织的奥氏体型不锈钢焊接接头易发生焊接热裂纹,这种裂纹是在高温状态下形成的。
常见的裂纹形式有弧坑裂纹、热影响区裂纹、焊缝横向和纵向裂纹。
就裂纹的物理本质上讲,有凝固裂纹、液化裂纹和高温低塑性裂纹等多种。
奥氏体型不锈钢易产生焊接接头热裂纹的主要原因有以下几点:1)焊缝金属凝固期间存在较大的拉应力,这是产生凝固裂纹的必要条件。
由于奥氏体型不锈钢的热导率小,线膨胀系数大,在焊接区降温(收缩)期焊接接头必然要承受较大的拉应力,这也促成各种类型热裂纹的产生。
2)方向性强的焊缝柱状晶组织的存在,有利于有害杂质的偏析及晶间液态夹层的形成。
3)奥氏体不锈钢的品种多,母材及焊缝的合金组成比较复杂。
含镍量高的合金对硫和磷形成易熔共晶更为敏感,在某些钢中硅和铌等元素,也能形成有害的易熔晶间层。
1.2避免奥氏体型不锈钢焊接热裂纹的途径。
不锈钢的焊接性评定协议

几种不锈钢的焊接性评定(协议)
需方(甲方):电话:
供方(乙方):电话:经双方协商,就以下条款达成一致。
一.项目:不锈钢焊接评定。
不锈钢种类包括奥氏体不锈钢和铁素体不锈钢。
项目内容见附件,具体评定方法要按近期标准(GB等)进行。
二.材料与耗材:不锈钢板材由甲方提供(2板/每组);试验评定所需的耗材、工艺装备与仪器等全由乙方解决。
三.费用:2000元/每组,包括板材焊接、探伤、试样加工、力学性能试验(拉伸、弯曲)、焊接接头的晶间腐蚀、金相照片及组织分析。
四.进度与结算方式:
甲方提供板材后15天内乙方完成规定项目;焊接完毕后做试验前甲方预付乙方60%费用,其余费用待取报告时一次性付清。
乙方开具正式发票。
五.交货与验收
由乙方提供每组的各项试验结果(数据、图表、照片等)和每组的焊接性评定报告,以及最终的评定报告(焊接缺陷敏感性、焊接接头的性能等以及相关分析)。
所有试样以及剩余板料需返回甲方。
甲方单位:乙方单位:
代表:代表:
2008年月日。
焊接线能量对304L不锈钢焊接接头低温性能与组织的影响
后对焊接试板进行了 X 射线检测,符合 NB/T47013,I 级合格。
然后从焊接接头的拉伸、冲击性能及焊缝组织等方面进行分析。
3.1 力学性能试验结果分析
不同线能量下 304L 不锈钢焊接接头的抗拉强度见表 4,由
表 4 中数据可得,在本课题所选用焊接工艺范围内,三组拉伸试
样的性能试验结果均大于母材的使用要求。当线能量为 12.2 kJ/
cm 时,焊接接头的抗拉强度平均值达到 643MPa ;当线能量为
16.1 kJ/cm 时,焊接接头的抗拉强度平均值达到 650MPa ;当线
能量为 22.1 kJ/cm 时,焊接接头的抗拉强度平均值达到 630MPa。
可见随着线能量的增大,焊接接头的拉伸强度先升高再下降,这
是因为随着线能量的增加,焊接接头冷却速度降低,组织粗大,
从而降低了焊接接头的拉伸强度。
表 4 不同线能量下 304L 不锈钢焊接接头拉伸力学性能
试验编号
1 1 2 2 3 3
屈 服 强 度 抗 拉 强 度 断后伸长率 断面收缩率
Cr
Ni
Mo
Mn
Si
18~21
9~11
≤ 0.75
0.5~2.5
≤1
Rm(MPa) ≥ 480
S ≤ 0.03
力学性能 A(%) 35
P ≤ 0.04
硬度 HBW 128~187
Cu ≤ 0.75
收稿日期 :2021-04 作者简介 :王红,女,生于 1987 年,辽宁沈阳人,汉族,硕士,工程师,研究方向 : 压缩机焊接工艺及热处理。
芯 焊 丝 熔 化 极 气 体 保 护 焊,保 护 气 体 为 混 合 气 体,其 比 例 为
80%Ar+20%CO2。为了保证 304L 不锈钢的低温焊接接头性能, 应该采用合理的线能量,以保证焊接冷却过程中不会产生粗大 的组织,进而影响焊接接头的力学性能 [2]。本试验所选的三组线
奥氏体不锈钢焊管焊缝铁素体含量及其测定_何德孚

试验与研究奥氏体不锈钢焊管焊缝铁素体含量及其测定何德孚1,曹志樑2,周志江3,蔡新强2,徐阿敏2(1.久立焊管研究所,上海200233;2.久立不锈钢管有限公司,浙江湖州313012;3.久立集团股份有限公司,浙江湖州313012)摘 要:奥氏体不锈钢焊缝通常含有少量铁素体,它对奥氏体不锈钢焊管的强韧性、耐腐蚀性、焊接性都可能有优化或劣化影响,简要评述了这些影响及铁素体含量的测定方法。
关键词:奥氏体不锈钢焊管;焊缝;铁素体含量;磁测法;金相法;化学分析-图谱法中图分类号:TG115.2 文献标志码:B 文章编号:1001-3938(2007)05-0030-060 前 言浙江久立不锈钢管有限公司销售给江苏常熟某日资企业一批奥氏体不锈钢焊管,客户对其中一根钢管材质提出了质疑,依据是他们可以用磁铁吸住这根钢管,因此认为其材质不是奥氏体不锈 钢 而是 铁 。
虽经销售员多方解释说明,该客户仍坚持要委托第三方做仲裁检验。
后经上海材料研究所检测中心证明,这根钢管不仅材质,而且晶间腐蚀试验均符合订货合同所依据的GB /T 12771 2000标准的规定。
这种现象反映出来的问题实质是奥氏体不锈钢及其焊缝金属中铁素体的含量和铁素体含量测定方法以及对不锈钢可能产生的有害影响,这个问题国外在1960~1980年曾经讨论过。
我国目前正处于不锈钢及不锈钢焊管生产及工业应用的快速发展时期,2005年不锈钢年产量已达316 104,t 仅次于日本,2006年有可能会超过日本而成为全球不锈钢第一生产大国。
正确认识这些问题对广大用户及不锈钢管制造商都十分有意义。
笔者对上述问题进行分析,以供广大业内人士讨论和参考。
1 奥氏体不锈钢焊管焊缝铁素体含量稍高是常见现象常温下奥氏体(面心立方晶格)不锈钢是无磁性的,而铁素体(体心立方晶格)不锈钢是有磁性的,因此人们常用磁铁能否吸引来区分它们。
但是这种简单的方法有时可能会造成误判,原因是:(1)奥氏体是奥氏体不锈钢冶炼、轧制后期的相变产物,其前期即不锈钢熔炼到铸锭冷却结晶的过程中会出现铁素体及铁素体相变为奥氏体的过程,由于种种原因,奥氏体不锈钢会包含少量铁素体且分布不均匀。
sa-403m wp304标准

SA-403M WP304标准是一种不锈钢材料的规范,它涵盖了材料的化学成分、机械性能、热处理要求、硬度测试、拉伸测试等方面的要求。
该标准通常适用于制造压力容器、换热器、管道、阀门、泵和其他设备的材料选择。
WP304是一种奥氏体不锈钢,具有优良的耐腐蚀性能和焊接性能。
SA-403M是美国材料和试验协会(ASTM)发布的标准,用于规范不锈钢锻件、焊接件和无缝管件的制造要求。
1. 化学成分WP304不锈钢的化学成分要求符合ASTM A240/A240M标准中304不锈钢的要求。
通常要求元素含量:铬18-20,镍8-10.5,锰≤2,硅≤1,磷≤0.045,硫≤0.03,氮≤0.1,铁余量。
此化学成分保证了WP304材料的耐腐蚀性能和机械性能。
2. 机械性能SA-403M WP304标准还对材料的机械性能有详细要求,包括抗拉强度、屈服强度、延伸率等。
这些性能指标对于材料的使用和加工具有重要意义,能够保证设备在使用过程中具有较好的强度和韧性。
3. 热处理要求WP304不锈钢材料在热处理过程中的要求也是标准中重要的内容之一。
热处理能够对材料的组织结构和性能进行调整,使其更适合特定的工艺要求。
4. 硬度测试硬度是材料机械性能的重要指标之一,SA-403M WP304标准对硬度测试方法和要求做出了明确规定。
这有助于对材料进行质量控制和验收。
5. 拉伸测试拉伸试验是评定材料力学性能的重要手段,SA-403M WP304标准规定了拉伸测试的方法、设备和要求,确保了测试结果的准确性和可比性。
SA-403M WP304标准作为不锈钢材料规范的一部分,对于保证材料的质量和性能具有重要意义。
严格遵循和执行这一标准,能够有效地保障不锈钢材料在实际工程中的可靠性和安全性。
6. 焊接要求在工程中,不锈钢材料通常需要进行焊接,因此SA-403M WP304标准也对焊接材料和焊接工艺做出了详细的要求。
对于WP304不锈钢的焊接材料,标准规定了化学成分、机械性能和硬度要求,以确保焊接接头的质量。
ASTM A266钢堆焊奥氏体不锈钢组织与性能
258管理及其他M anagement and otherASTM A266钢堆焊奥氏体不锈钢组织与性能张江楠1,胡 冰1,任 鹤2,张思宇1(1.沈阳鼓风机集团股份有限公司,辽宁 沈阳 110869;2.沈阳鼓风机集团核电泵业有限公司,辽宁 沈阳 110869)摘 要:为解决离心压缩机机壳耐腐蚀工况的要求,针对美标低合金钢ASTM A266钢采用堆焊奥氏体不锈钢304层的技术。
研究了采用埋弧焊堆焊304不锈钢焊接工艺和焊后的热处理技术。
通过弯曲、硬度、化学成分试验和金相观察,验证了焊接参数和焊后热处理工艺对焊接接头性能的影响。
试验结论显示,采用埋弧焊堆焊304不锈钢层的ASTM A266钢可满足压缩机在耐腐蚀工况的防腐使用要求。
关键词:ASTM A266;防腐堆焊;埋弧焊中图分类号:TG142.71 文献标识码:A 文章编号:11-5004(2020)07-0258-2收稿日期:2020-04作者简介:张江楠,男,生于1985年,汉族,辽宁沈阳人,学士,中级工程师,研究方向:压缩机铆焊工艺。
近年来,随着离心压缩机市场的发展和产品种类逐渐增加,各种耐腐蚀环境的工况逐渐增多。
特别是随着海外市场产品的增多,因出口项目选材为ASME 材料,在遇到含硫化氢工况的机型时,与硫化氢接触过流部件如筒体、端盖、法兰、隔板等均需要考虑防腐。
设计方案一般是采用堆焊耐腐蚀层来实现防腐要求,堆焊层多选用奥氏体不锈钢。
因为奥氏体不锈钢中镍元素可有效防止硫化氢等腐蚀性介质引起的应力腐蚀开裂。
铬具有较强的抗氧化能力,在恶劣的腐蚀环境中具有良好的抗缝隙腐蚀和点蚀性能[1]。
因此,针对出口项目机壳所选用的ASME 材料的奥氏体堆焊工艺研究显得很有必要。
本项目针对日益增多的出口项目,通过几种不同的焊接方法的堆焊工艺研究,从而实现防腐堆焊要求的零部件,实现出口产品机壳的防腐要求。
1 试验材料与方法试验母材为ASTM A266 Grade2,满足ASTM A266标准,其化学成分及力学性能见表1,按其成分分类为低合金钢,碳当量为0.43,焊接性较好,但有裂纹倾向,焊接时要通过工艺手段加以控制。
摇摆焊接TP304奥氏体不锈钢管道操作技巧
摇摆焊接TP304奥氏体不锈钢管道操作技巧
焊接性分析
TP304奥氏体不锈钢管道焊接时具有熔点高、铁水流动性差、导热性差、焊缝易
氧化变色等焊接物理特性。
材料熔点高会导致钨极氩弧焊电弧在焊缝短时间内不
能形成熔池,铁水由于熔点高较为粘稠,流动性差,表现在焊接时电弧移动到那个位置,铁水跟随电弧流动到哪里,这就要求焊工手持焊枪移动、停顿电弧要稳、准。
同时不锈钢导热性差,焊缝极易氧化变色,特别是焊缝及热影响区呈暗灰氧
化色时,铁水流动发涩,造成焊纹凌乱,咬边严重,就为失败焊缝。
焊接准备
焊接电源:选用具有陡降外特性的直流逆变手工钨极氩弧焊机;焊枪型号
QQ-85°/300;喷嘴型号5~9号;试件规格Φ60mm×4mm×100mm;焊材牌号ER308(H08Gr21Ni10Si)规格为Φ2.4mm。
焊接工艺
焊接方法采用手工钨极氩弧焊,单面焊双面成形,背面充氩气保护,焊接工艺参数见附表。
附表焊接工艺参数。
2205双相不锈钢与304奥氏体不锈钢的焊接.
换热器、反应器等设备,采用双相不锈钢能够延长设备的使用寿命,如炼油厂的换热器常常处于HCl、H 2S的腐蚀环境中,双相不锈钢制造的换热器的管板可用奥氏体不锈钢,这样既节省了资金,又能保证
结构的使用性能。
这涉及到双相不锈钢与奥氏体不锈钢异种金属的焊接问题。异种钢焊接的主要困难在于异种金属之间的物理和化学性能差异较大,在焊接过程中经常会出现合金元素的迁移、组织发生变化等现象导致接头性能变差,异种金属的热膨胀
由表3可知,接头的抗拉强度平均值为653MPa ,断裂均发生在抗拉强度较低的304奥氏体不锈钢母材侧,完全满足工程结构对接头的强度要求。因此,从接头强度角度来看,接头熔合区的组织和性
能是合格的,它不是整个焊接接头的薄弱环节。
究其原因,因为采用含高铬、镍合金元素的不锈钢焊条作填充材料,接头中的合金元素含量高于母材中的合金元素含量,合金元素起到置换或者间隙强化的作用,在拉伸过程中使位错产生钉扎,
组织中奥氏体相和铁素体相大约各占一半,兼有两相组织特征。双相不锈钢综合了奥氏体型和铁素体型不锈钢两者的优点,即奥氏体不锈钢具有的良好韧性和焊接性能,铁素体不锈钢具有的较高强度和耐氯化物应力腐蚀性能,因此,被广泛应用于天然
气和石油管道、
热交换器、压力容器和造纸工业中,其中在焊接件和焊接结构的应用尤其广泛[1]。在含有氯离子、硫化氢介质等腐蚀环境中使用的压力容
austenitic stainless steel ;dissimilar metal ;welding technology收稿日期:2009-07-13;修回日期:2010-05-17
作者简介:李燕(1984—,女,湖北襄樊人,在读硕士,主要
从事异种金属焊接的研究。0前言
双相不锈钢(Duplex Stainless Steel ,DSS的固溶
不锈钢316L与SUS304材料性能分析
防止焊接金属的高温裂纹,通常认为控制奥氏体中的 δ 铁素体肯定是有效的。一般
提倡在室温下含 5%以上的 δ 铁素体。对于以耐蚀性为主要用途的钢,应选用低碳和
稳定的钢种,并进行适当的焊后热处理;而以结构强度为主要用途的钢,不应进行
焊后热处理,以防止变形和由于析出碳化物和发生 δ 相脆化。
2
二、 316L 与 SUS304 材料耐腐蚀性分析
脆性相。焊后消除应力退火热处理刚好落在此温度区内(固溶处理和稳定化处理除
外)。
1
在特殊的情况下,需作焊后消除应力退火热处理:
(1)、为了稳定设备零部件的几何形状,需消除焊接残余应力;
(2)、设备工作在有产生应力腐蚀倾向的环境,需消除拉伸残余应力。)
2、304 焊接性
304 不锈钢化学成分
材料
化学成分ห้องสมุดไป่ตู้质量分数)%
304 不锈钢具有优良的不锈耐腐蚀性能和较好的抗晶间腐蚀性能。对氧化性酸, 在实验中得出:浓度≤65%的沸腾温度以下的硝酸中,304 不锈钢具有很强的抗腐蚀 性。对碱溶液及大部分有机酸和无机酸亦具有良好的耐腐蚀能力。
在空气中或化学腐蚀介质中能够抵抗腐蚀的一种高合金钢,不锈钢是具有美观 的表面和耐腐蚀性能好,不必经过镀色等表面处理,而发挥不锈钢所固有的表面性 能,使用于多方面的钢铁的一种,通常称为不锈钢。不锈钢防锈的机理是合金元素形 成致密氧化膜,隔绝氧接触,阻止继续氧化。所以不锈钢并不是“不锈”。 304 材料出现生锈现象,可能有以下几个原因: (1)、使用环境中存在氯离子。
不锈钢 316L 与 SUS304 材料性能分析
一、 316L 与 SUS304 材料焊接性分析
1、316L 焊接性 316L 不锈钢化学成分