
注塑产品 PFMEA案例
零件名称/零件号/工序名称设
计/
过
程
责
任
部
门
编制电话号码
制
造
部
产品编号:最初编
制日期FMEA 最新更改日期
CFT小组成员:
控制预防发
生
度
O
控制探测
探
测
度
D
采取的
措施
S
1、来料检验少检验不合格品进入公司
影响产品质量
7抽样数量错误
做成抽样标准,根据标准
要求数量抽样
2检验记录表班长确认456
漏判不合格品进入公司
影响产品质量
7检验员能力不够
对检验员岗前进行培训,
并进行能力考核
2456
误判合格品判为不合格,
导致不能及时投入生
产影响产品纳期
6
检验员抽样过于
集中
对检验员岗前进行抽检方
法培训,并进行能力考核
2448 7
料粒色泽不均
匀,有杂质
根据颜色样本进行检验2投料前确认、记录456 9ROHS测试不合格
该产品原材料属于顾客提
供,根据供应商提供材料
保证书、检测报告判定
26108
2、生产领料根据出料单正确
出料
原材料出库错
误
产品特性不能满足顾
客要求,顾客投诉
8
领料员未依据生
产任务通知单进
行实物确认
对领料员、仓库管理员进
行岗前教育
2投料前确认、记录232要求
按照检验规定进
行抽样,并正确
判定来料品质
潜在的失效原因/
机理
关键日期:(要求PFMEA编制完成日及预计生产开始日期)
PFMEA编制预定完成日: 预计生产开始日:8
FMEA 编号
FMEA 版本号
R
P
N
2
等
级
措施结果
共 4 页
现行过程
责任目
标/完成
日期
建议
措施
过程潜在失效模式潜在的失效后果严重度S
原材料不符合要求顾客不满意
总成分总成零件
零件名称/零件号/工序名称设
计/
过
程
责
任
部
门
编制电话号码
制
造
部
产品编号:最初编
制日期FMEA 最新更改日期
CFT小组成员:
控制预防发
生
度
O
控制探测
探
测
度
D
采取的
措施
S
要求
潜在的失效原因/
机理
关键日期:(要求PFMEA编制完成日及预计生产开始日期)
PFMEA编制预定完成日: 预计生产开始日:8
FMEA 编号
FMEA 版本号
R
P
N
2
等
级
措施结果
共 4 页
现行过程
责任目
标/完成
日期
建议
措施
过程潜在失效模式潜在的失效后果严重度S
总成分总成零件
零件名称/零件号/工序名称设
计/
过
程
责
任
部
门
编制电话号码
制
造
部
产品编号:最初编
制日期FMEA 最新更改日期
CFT小组成员:
控制预防发
生
度
O
控制探测
探
测
度
D
采取的
措施
S
要求
潜在的失效原因/
机理
关键日期:(要求PFMEA编制完成日及预计生产开始日期)
PFMEA编制预定完成日: 预计生产开始日:8
FMEA 编号
FMEA 版本号
R
P
N
2
等
级
措施结果
共 4 页
现行过程
责任目
标/完成
日期
建议
措施
过程潜在失效模式潜在的失效后果严重度S
总成分总成零件
零件名称/零件号/工序名称
设计/过程责任部门
编制
电话号码
制造部
产品编号:最初编制日期FMEA 最新更改日期
CFT小组成员:
控制预防
发生度O 控制探测探测度D 采取的措施
S
要求潜在的失效原因/机理
关键日期:(要求PFMEA编制完成日及预计生产开始日期)
PFMEA编制预定完成日: 预计生产开始日:8
FMEA 编号FMEA 版本号
R P N
2
等级措施结果
共 4 页现行过程
责任目
标/完成日期建议
措施
过程
潜在失效模式潜在的失效后果严重度S 总成
分总成
零件
首件检查、PQC巡检、自检
影响顾客装配顾客抱怨根据生产工艺卡,
成型工艺监控8
具成型生产出颜
色、外观、尺寸
、性能合格的产品
产品缺胶
零件名称/零件号/工序名称设
计/
过
程
责
任
部
门
编制电话号码
制
造
部
产品编号:最初编
制日期FMEA 最新更改日期
CFT小组成员:
控制预防发
生
度
O
控制探测
探
测
度
D
采取的
措施
S
要求
潜在的失效原因/
机理
关键日期:(要求PFMEA编制完成日及预计生产开始日期)
PFMEA编制预定完成日: 预计生产开始日:8
FMEA 编号
FMEA 版本号
R
P
N
2
等
级
措施结果
共 4 页
现行过程
责任目
标/完成
日期
建议
措施
过程潜在失效模式潜在的失效后果严重度S
总成分总成零件
零件名称/零件号/工序名称设
计/
过
程
责
任
部
门
编制电话号码
制
造
部
产品编号:最初编
制日期FMEA 最新更改日期
CFT小组成员:
控制预防发
生
度
O
控制探测
探
测
度
D
采取的
措施
S
要求
潜在的失效原因/
机理
关键日期:(要求PFMEA编制完成日及预计生产开始日期)
PFMEA编制预定完成日: 预计生产开始日:8
FMEA 编号
FMEA 版本号
R
P
N
2
等
级
措施结果
共 4 页
现行过程
责任目
标/完成
日期
建议
措施
过程潜在失效模式潜在的失效后果严重度S
总成分总成零件
零件名称/零件号/工序名称设
计/
过
程
责
任
部
门
编制电话号码
制
造
部
产品编号:最初编
制日期FMEA 最新更改日期
CFT小组成员:
控制预防发
生
度
O
控制探测
探
测
度
D
采取的
措施
S
要求
潜在的失效原因/
机理
关键日期:(要求PFMEA编制完成日及预计生产开始日期)
PFMEA编制预定完成日: 预计生产开始日:8
FMEA 编号
FMEA 版本号
R
P
N
2
等
级
措施结果
共 4 页
现行过程
责任目
标/完成
日期
建议
措施
过程潜在失效模式潜在的失效后果严重度S
总成分总成零件
不合格品进入公司做成抽样标准,根据标准
零件名称/零件号/工序名称设
计/
过
程
责
任
部
门
编制电话号码
制
造
部
产品编号:最初编
制日期FMEA 最新更改日期
CFT小组成员:
控制预防发
生
度
O
控制探测
探
测
度
D
采取的
措施
S
要求
潜在的失效原因/
机理
关键日期:(要求PFMEA编制完成日及预计生产开始日期)
PFMEA编制预定完成日: 预计生产开始日:8
FMEA 编号
FMEA 版本号
R
P
N
2
等
级
措施结果
共 4 页
现行过程
责任目
标/完成
日期
建议
措施
过程潜在失效模式潜在的失效后果严重度S
总成分总成零件。
汽车大灯配光镜注塑过程PFMEA范例

FMEA编号:项目名称:大灯过程责任编制人:FMEA日期(编车型年/车辆类型:关键日FMEA日期(修页码:核心小开机潜在的失效模式及后果分析(过程FMEA)垃圾/颗粒(PZK002)外观缺陷导致报废41.模具分型面较脏;2.车间清洁度不佳51.定期保养模具;2.车间增加湿度首件点检5100按照注塑开机标准作业书进行开机43448成形不足(PZK003)外观及功能缺陷导致报废51.模温、热流道温度未达到生产要求;2.注塑量不足;3.螺杆内有混有空气41.模具生产前预热;2.按照注塑工艺文件对生产工艺进行点检;3.充分清洗螺杆首件点检360按照注塑开机标准作业书进行开机53345银光丝(PZZ001)外观缺陷导致报废51.注塑速度过快;2.热流道、螺杆温度过高;3.模温过高;4.螺杆、针阀逃料41.按照注塑工艺文件对生产工艺进行点检;2.定期保养清理热流道针阀;3.定期对机床螺杆进行保养;1.按照质量管理点对产品全数检查2.班组长每班定时巡检480无垃圾/颗粒(PZZ002)外观缺陷导致报废41.模具分型面较脏;2.车间清洁度不佳;3.静电风机未开;4.机械手夹具太脏41.定期保养模具;2.车间增加湿度;3.静电风机点检;4.定期更换夹具夹片;1.按照质量管理点对产品全数检查2.班组长每班定时巡检696无成形不足(PZZ003)外观及功能缺陷导致报废51.模温、热流道温度未达到生产要求;2.注塑量不足;3.螺杆内有混有空气31.模具生产前预热;2.按照注塑工艺文件对生产工艺进行点检;3.充分清洗螺杆;4.定期保养模温机,更换老化水道1.按照质量管理点对产品全数检查2.班组长每班定时巡检690无气斑(PZZ004)外观缺陷导致报废51.注塑速度过快;2.热流道温度过低;3.模具排气不良5按照注塑工艺文件对生产工艺进行点检;1.按照质量管理点对产品全数检查2.班组长每班定时巡检41001.模具分型面开排气槽; 2.启用压缩注塑功能534601-d-1开机1-d-2注塑设备故障设备导致产品无法生产51.螺杆加热系统损坏;2.安全保护装置失灵;3.锁模装置损坏;4.人为误操作损坏设备31.按照注塑开机标准作业书进行开机;2.定期对设备维护每天对设备进行设备点检230无1-d-3剪浇口破坏产品有效面外观,浇口修剪不平整外观缺陷造成报废4 1.操作人员手套不洁净;2.操作人员动作不规范;3.工具不良41.定期更换手套及操作工具;2.按照作业指导书进行操作;3.员工培训 1.按照质量管理点对产品全数检查2.班组长每班定时巡检464无污染产品表面外观缺陷造成报废3 1.操作人员手套不洁净;2.料车较脏21.定期更换手套;2.按照标准清洁料车班组长每班定时巡检424无产品有效面碰伤外观缺陷造成报废3 1.操作人员动作不规范;2.产品摆放不合理2 1.按照作业指导书进行操作;2.按照存放工艺卡放置产品;3.员工培训班组长每班定时巡检424无1e移至车间物流产品损坏导致产品报废4物流人员拉取过多2严禁超过最大拉取数量物流人员平稳拖运648无1f堆场存储表面尘点较多和产品混放导致产品报废,造成产品错装21.堆场混乱;2.堆场标识不清;3.堆场环境较差3对堆场进行目视化管理;增加清洁次数物流人员按标识拉取产品636无1g移至装配车间产品散落导致产品报废4物流人员拉取过多2严禁超过最大拉取数量物流人员平稳拖运648无标记处数标记日期1-d-4取放产品更改文件号签字日期处数更改文件号签字。
PFMEA(汽车产品塑胶件分析案例)
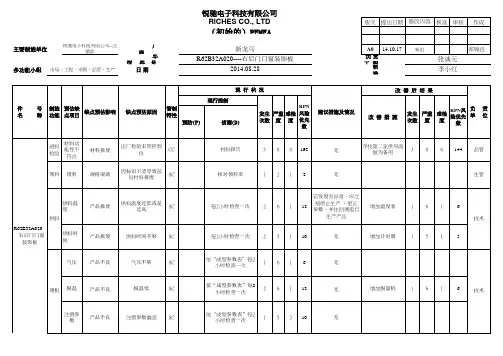
材料报废
出厂检验未管控到 位
CC
领料 错料
规格混淆
因标识不清导致部 份材料报废
SC
材料报告
3 8 8 192
核对领料单
1 21 2
无
寻找第二家供应商 做为备用
3
8
6 144
品管
无
生管
烘料温 度
烘料
R62B32A020---右后门门窗
装饰板
烘料时 间
产品报废
烘料温度过低或是 过高
SC
产品报废
烘料时间不够 SC
主要制造单位
锐驰电子科技有限公司--注 塑部
多功能小组 市场、工程、采购、品管、生产
厂 商车 型 件号 日期
锐驰电子科技有限公司 RiCHES CO., LTD
(初始的)PFMEA
新龙马 R62B32A020----右后门门窗装饰板
2014.08.28
版次 提出日期 修改内容 核准 审核 作成
A0 14.10.17 新出
发生
严重
难检
RPN风 险优先
负 单
责 位
次数 度 度 数
尺寸
报废
1.注塑工艺参数 (模温、压力、射 速)调试不当。
3
8
2
48
由专门人员进行调 试,必要时进行培训 。
由专职技术员调试 并记录到成型参数 表,首未件对比测
量
2
8
1
16
2.读数错误
SC
首未件检 测
依“成型参数表” 每2小时检查一次
2 8 5 80
3 7 4 84 由专门人员负责保养 第一个岗位人员需 2
7
3
42
要对每个产品外观
完整实用的过程PFMEA实例(注塑企业)

过程责任部门 Responsible Department:
Pro duct ion, QA
关键日期 Key date:
页码 Page:
编制者/日期 Preparation/Date
确认者/日期 Approved/Date
Page 1 of 3 Pages
பைடு நூலகம்
过程功能
Process function 要求
Imaging lens Dia.,
Dim 1: 5.78±0.03 Influence out of spec./镜头 assembly/影响装配
3
直径尺寸超规
Review PM mould
Order start
Production personnel instruction,
o
Wrong insert/嵌入错误
Contaminate the products/产品脏污
3
2. Store/仓库
Raw material handling not properly/原料仓库 管理不当
Influence optical function/影响光学 功
5
3.1 Perry
Not dry enough/湿 度控制不够
1
release
Dim check/尺
plan/订单开 寸确认
2
6
PM mould /点检 磨具
supervisor, incoming inspection WW26/生产主 optical inserts/人员回顾
时包装损坏
输
包装
并确认作业指导
ICY instruction/运输指 导书
ICY instruction/运输指 导书
塑胶产品易开裂物料 PFMEA 模板-(1
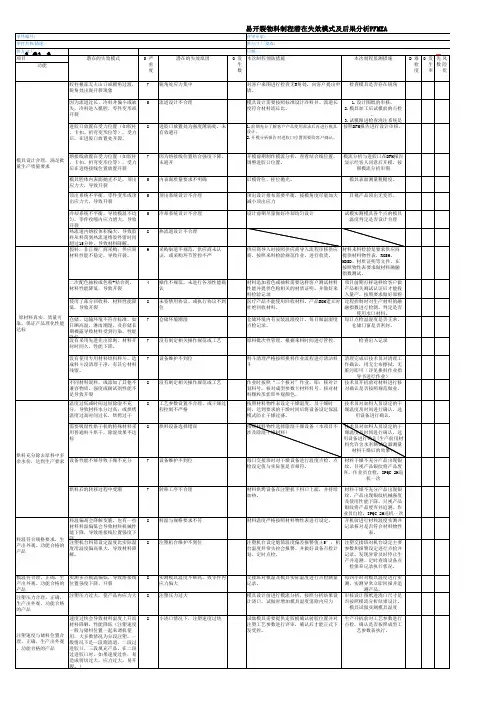
清理完成后技术员对清理工 作确认,用无尘布擦拭,无 脏污即可(详见换料作业指
导书进行作业) 技术员开机前对材料进行核 对确认是否按照规范做业。
技术员对加料人员设定的干 燥温度及时间进行确认,选
用设备进行确认.
材料在炮筒停留时间适 当,生产出外观、功能 合格的产品
成型机台与实际零件重量不匹 配,导致材料降解
7 材料在炮筒停留时间过长
成型周期设置不合理,导致生产 7 材料在炮筒停留时间过长 周期过长,导致材料降解
生产设备性能稳定可 靠,产品一致性好,支 持批量生产
螺杆磨损造成储料不稳定或驱动 曲臂磨损造成锁模不稳定,机台 稳定性差,产品一致性不好,可 能出现小概率的不良品
8
注塑机台维护不到位
模温符合理、正确,生 实测多点模温偏低,导致熔接线 8 实测模具温度不够高,致零件内
产出外观、功能合格的 位置强度下降、开裂
应力偏大
产品
注塑压力合理、正确, 注塑压力过大,使产品内应力大 8 注塑压力过大
生产出外观、功能合格
的产品
速度过快会导致材料温度上升而 8 小浇口情况下,注塑速度过快
5
设备维护不到位
生产前5模样品需废弃, 生产前10模内注塑机参数还不稳 5 生产过程控制不完善
10模后注塑趋于稳定, 定,产品一致性不好,不良率高
产品一致性好
8 零件清洗工艺缺失、或不彻底 金属镶件有油污,跟塑胶材料不
兼容
清洗外观、油污的溶剂跟塑胶材 8 清洗剂选择错误 料不兼容
8 模具上模前保养不规范 顶针油、润滑油等模具用油接触
过大,导致材料降解;背压过 小,导致熔胶内气体量过大,材 料易局部降解,产品易产生气 泡,开裂。
印刷注塑PFMEA失效模式分析范例

机种名称: FMEA日期: 制 定:
修 订: 审 核:
严
频
制程功能 潜在失效模式 潜在失效效应
重 度
潜在失效起因
发 度
(S)
(O)
现行控制方式
生产日期:
核 准:
探 测 度
风 险 序 数
(D) RPN
建议改善方案及优先级
编
号:
版
本: A0
第1页 共1页
措施结果
执行单位 责任人
实际改善措施
3
75
车间领班、品管参与监督:要求 干燥时间≥4小时
邹勇
加料员与领班、品管共同 确认:干燥时间应为4H以 5 上
3
3 45
正常生产每3万模次进行保养一
正常生产每3万模次进行
3 72 次;隔数日再生产之前,进行需 邹勇 保养一次;隔数日再生产 4 3 3 36
检修保养
之前,需进行检修保养
注塑
产品缺料/尺 与相关件配合不到 寸偏差/变形 位/不能装配
识 ②印刷面首件确认,每2
6
2
3 36
目
小时核对一次
转序
防护不当
划伤/折伤
4
物料转序防护不到位,作业 员操作不当
5
①用物料车整卷进行周转 ②各管理人员不定时监督稽查
①导入使用吸塑盘转序 4 80 ②对作业员转序作业规范进行培 曾金镇 使用吸塑盘进行周转
训及宣导
4 3 3 36
印刷
印刷颜色差异
与样件不一致,导 致不良报废
4
72
①成型模做方向标识防呆 ②SOP上突出此漏失
梁德刚
①成型模做防呆方向标识 ②SOP已突出此漏失
注塑PFMEA范本
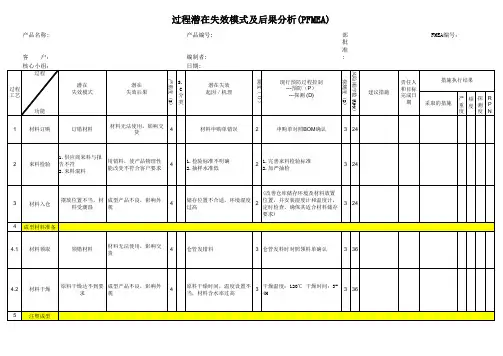
1.制作参数参 照表;提高调 机员的技术水
平 2.经常性清洗 及更换模具配
件
7
2
3 42
5.3 首件确认
外观不良 产品尺寸超差
客户投诉,退货
4
客户投诉,退货
5
2
2 16
未按成型工艺参数表设定
按成型工艺参数表重新设定参数
2
3 30
产品名称:
客 户: 核心小组:
过程 过程 工艺
功能
6 生产自检
潜在 失效模式
类
现行预防过程控制 ---预防(P) ---探测 (D)
过程责任部门:注塑 部 批 准 :
FMEA编号:
建议措施
责任人 和目标 完成日
期
措施执行结果
采取的措施
严频探 R 重度测 P 度 度N
客户投诉,退货
4
产品包装不合理
3
检讨包装书,并修正
3 36
产品名称:
客 户: 核心小组:
过程 过程 工艺
功能
1 材料订购
潜在 失效模式
订错材料
风险顺序数(RPN) 探测度(D)
频度(O)
严重度(S)
过程潜在失效模式及后果分析(PFMEA)
产品编号:
潜在 失效后果
编制者: 日期:
S. C 分
潜在失效 起因/机理
类
现行预防过程控制 ---预防(P) ---探测 (D)
3.锁模力不够,料温过高, 注射压力过大,保压时间过
长,保压压力过大 4.模温过低,注射速度过 3
快,注射压力过大 5.注射速度过快,注射压力
过大 6.保压时间不合理,注射压
力不合理(第二段) 7.原材料中含有一定阻燃
注塑产品_PFMEA案例
共 4页 编制
最初编 制日期
FMEA 编号
201
FMEA 版本号
A
电话号码
FMEA 最新 更改日期
过程
要求
潜在失效模式 潜在的失效后果
严
重 等 潜在的失效原因/
度级
机理
S
控制预防
产品表面缩水
产品外观不合格 顾客抱怨
产品尺寸偏大 与相关零件不匹配,
或偏小
使顾客不满意
4、注塑成型
通过注塑机和模 产品表面烧焦 具成型生产出颜 色、外观、尺寸 、性能合格的产
2
《成型条件表》每班 次点检
4
48
2/16
编号: 总成
零件名称/零件号/工 序名称
产品编号:
CFT小组成 员:
分总成
潜在的失效模式及后果分析-PFMEA
零件
设 计/ 过 程 责 任 部 门
制 造 部
关键日期:(要求PFMEA编制完成日及预计生产开始日期)
Hale Waihona Puke PFMEA编制预定完成日:
预计生产开始日:8
9/16
2013-01
A/0
措施结果 R
ODP N
10/16
2013-01
A/0
措施结果 R
ODP N
11/16
2013-01
A/0
措施结果 R
ODP N
12/16
2013-01
A/0
措施结果 R
ODP N
13/16
2013-01
A/0
措施结果 R
ODP N
14/16
2013-01
A/0
不正确
作业
7
2019第五版新版PFMEA 注塑实例
STRUCTURE ANALYSIS
FUNCTION ANALYSIS
FAILURE ANALYSIS
RISK ANALYSIS
OPTIMIZATION
问 题 号
历史/变更授权(适 用时)这一类是可选
栏目
2.1. 过程项 系统、子系统 、零件要素或
过程名称
2.2.过程步 骤
工位编号和 关注要素名
称
2.3.过程工作要 素4M
失效起因/失 效模式的频
度(O)
5.2当前的失效 起因/失效模式
的探测措施 (DC)
失效起 因/失效 模式的 探测度 (D)
5.3PFM EA措施 优先级
5.4特殊 特性
筛选器 代码 (可 选)
6.1预防 措施
6.2探测 措施
6.3责任 人姓名
6.4目标 完成日期
6.5状态
6.6采取 基于证据
的措施
3.1. 过程功能 系统、子系统、 零件要素或过程
的功能
3.2. 过程步骤的功 能和产品特性
(量值为可选项)
3.3. 过程工作要 素的功能和过程
特性
4.1对于上一较高级 别要素和/或最终用
户的影响(FE)
失效影响 的严重度
(S)
4.2关注要素的失 效模式(FM)
4.3工作要素的 失效原因 (FC)
5.1当前的对失 效起因的预防 措施(PC)
确保取件产品无划 伤
使用保护膜贴产品 将珍珠棉气泡袋包 装
产品报废,需要重新 制作,延误交货
5
产品表面划伤
产品未贴保护膜
产品注塑后表 面贴保护膜
3
操作员检查表 面是否划伤
5
L
工艺品生产PFMEA分析范例
注塑过程
① 操作员对作业 生疏产生恐惧心
理 ② 操作员带病上
岗 ③ 精神状态欠佳
机械伤害。 物体打击。
触电 产品损毁/损坏
报废。
4
—操作员对操作指引 不熟;
—操作员带病上岗 生理 —操作员感知延迟、
辨识错误、其他辨识 功能缺陷
①作业指引培训
2
②机器操作培训 ③拒绝员工带病上岗
目测
目视 目视 目视 目视 监督检查
电源测试 外观检查
标准电压下用电源 进行测试
2
30
无
试装
2
40
加强对检验员培训,主管定 期检查
已按计划内实 施,符合要求
4
3
2
24
误导安全库存数 材料错误使用, 量/材料无法识别 顾客投诉
7
材料型号规格标识不 清
2
仓库人员上岗培训
材料型号规格标识错 误
1
进料检验 过程检验
3
42
定期对标示进行检查,加强 对仓管培训
式
Potential Effect(s) of Failure 潜在失效
后果
Sev 严重 度
Class 级别/ 因素
Potential Cause(s) / Mechanism(s) of Failure
潜在失效起因/机理
Current Design or Current Design or
Occ 频度
Component部件
设计或过程责任:
样板部/品管部/生产部
编号: 编制:
页码: 电话:
共3页
Part Number零件编号: Core
日期:2018.6
编制日期:2018.06.20
吹塑成型pfmea分析范例
起因/机理
SOD
过程控制 度 过程控制 測度
期
生效日期
RPN
色差
影响产品外 观
8
说明书切口 影响产品外 切坏 观客户投诉
5
毛边过大
影响产品外 观
5
色母与胶料 配料作业 混料不均 指导书
3
自检
2 48
无
每批来料实施
色母母粒颜 打样时比 色差异 对色板
4
IQC 抽检 4
128
增加色板 比对频率
IQC 2018-9-
不清晰
观
4
字体偏移
影响产品外 观
4
用丝印机将
6、丝印
油墨印到产 品LOGO上
漏油
影响产品外 观
4
丝印网板被 定期清理 堵塞 丝印网板
3
自检
2 24
无
丝印定位装 置不稳定,
晃动
固定定位 装置
2
自检
2 16
无
丝印网板破 损
定期检查 、更换网
板
2
自检
2 16
无
颜色错误
无法出货、 客户投诉
7
造成客户使
数量短缺 用过程中数 4 量不够,客
标示
仓库 2018-9-1
用物料标示卡 对每板物料进
行明确标示 2018-9-1
8
1
1
8
穿孔
7
粘胶
模头尺寸过 大
首检/自检
2
3 42
无
/巡检
料胚温度设 定过高
首检/自检
2
3 42
无
/巡检
根据试模
料胚合模后 报告制作 气压过低 成型条件