
五种浸出器比较
罐组式浸出器
浸出罐是油脂浸出早期及目前国内小型浸出油厂采用的一种型式。
这种浸出罐是带有碟形封头的圆柱形容器。
在圆柱形罐体内的底部有假底,它是由两层筛孔直径为8mm的筛板,中间夹以麻袋或棕皮纤维等组成。
假底装紧在下部格状的铁架上,以承受一罐料坯和浸出溶剂的重量,以及“下压”操作时的蒸汽压力(一般在98kPa左右)。
假底装好后,要求只能通过混合油和溶剂等液体,而料粕等因体粒子不能通过。
在顶盖上装有进料管,在罐体上有出粕口,壳体上装有相关操作的各种接管。
罐组式浸出的特点是设备简单,投资少,溶剂消耗及能量消耗小,油料的适应性强,适用于多品种小批量的小型生产企业。
但操作麻烦,劳动条件差,尤其是出粕劳动强度大。
底部开门的浸出罐,虽然可以减轻出粕的劳动强度,但根本问题仍然未得解决。
因此仅用于小型浸出油厂。
拖链式浸出器
拖链式浸出器的外形似U字型,浸出器内主要工作部件为拖链,因此被称为U型拖链式浸出器。
U型拖链式浸出器的优点是结构和操作比较简单,出粕口比较高,可省去一台将湿粕提升送往蒸脱机的垂直输送设备,占地面积小,适用于小型工厂使用。
其主要缺点是浸出器内装载系数不一致,在进料段直筒内装载系数小,而出料段直管中装载系数大,这样使拖链受力不均;混合油浓度较低,一般不超过15%;混合油中所含粕末远较平转和履带式浸出器多。
平转式浸出器
平转式浸出器,它主要由密闭的外壳、转动体、假底、轨道、混合油收集格、喷淋装置、进料和卸粕装置及传动装置组成。
平转浸出器的特点具有结构简单、运行可靠、动力消耗小、混合油浓度高、固定料层的自过滤作用好、混合油中含粕末少以及浸出效果好等优点。
但过高的料层有可能使物料压实和压碎,这在一定程度上降低了溶剂或混合油通过料层的渗透能力,使得浸出时间较长。
平转浸出器在国内外得到广泛应用,是目前世界上运行数量最多的一种浸出器型式。
近些年,平转浸出器趋向于大型化发展,现世界上最大的平转浸出器直
径为20多米,料格高度达3米以上,日处理能力9000吨。
平转浸出器的结构也在不断地改进,其最显著的改进是将活动假底改为不锈钢固定栅板,使其结构更简单,故障率更低。
固定栅板平转浸出器
固定栅板平转浸出器与假底式的平转浸出器相比其优点在于,固定栅板取代了活动假底以及与假底相配合动作的一系列辅助机构,从而使机构大为简化,运行故障减少,安全运行率提高;栅板条缝隙具有“自清理”的作用;落粕至进料之间的空格时间短,有效浸出时间延长。
目前,在所应用的平转浸出器中固定栅板浸出器占了绝对大的比例。
环形浸出器
环形浸出器最早是美国皇冠公司设计制作的,也是目前国内外油脂工业应用最多的浸出器型式之一。
它的外形似个环型,整个壳体由进料段、下弯曲段、下水平段、上弯曲段、上水平段五个部分组成,内部的运动部件是一个闭合的拖链输送带,输送带上按照一定间距固接有框架推料板,其结构类似于刮板输送机。
输送带通过进料段壳体内的链轮及壳体外的链轮、减速器、电动机等装置进行运转。
在上水平段和下水平段的壳体内,都装置有固定栅板将其空间分为上下两部分,拖链在栅板上面运行,栅板下是若干个混合油收集斗。
环形浸出器的优点是:料层在整个移动浸出过程中有两次翻转,这有利于溶剂和混合油对料层的均匀作用;低料层浸出有利于溶剂和混合油对料层的快速渗透和沥干,因而浸出时间短,湿粕含溶少且残油低;浸出器可分段运输,现场安装,便于大型设备在专业生产厂的制作;浸出器进料、落粕均匀连续,有利于整个系统的压力稳定。
但低料层移动状态的浸出,使得料层对混合油的自身过滤作用较差,浓混合油中含粕末量较多,尤其对预榨饼浸出更为不利。
此外,浸出器壳体法兰较多且比较大,需要良好的密封措施。
还因拖链在壳内摩擦移动,所配备动力较大。
随着油脂浸出生产规模的不断扩大,环型浸出器的结构也在不断进行改进,目前,新建大型浸出油厂大多采用的是改进型的环Ⅱ型浸出器。
环Ⅱ型浸出器将原环型浸出器的上行段卸料改为下行段卸料,在卸料处刮板拖链的扩张形式更容易湿粕的卸出,不需在卸粕处设置振动装置。
药物制剂设备_2浸出设备2015

原理:在超临界状态下,将超临界流体与待分离 的物质接触,使其有选择性地把极性大小、沸 点高低和分子量大小的成分依次萃取出来,然 后借助减压、升温的方法使超临界流体变成普 通气体,被萃取物质则完全或基本析出,从而 达到分离提纯的目的。
过程:超临界流体的压缩 提取 减压或升温 分离
引起的?如何解决? 多功能提取罐工作时回流温度高是什么原因引起的?如 何解决? 三、预习下一节课(项目二)
模块二
浸出设备
项目二 其他浸出设备
1、渗漉器 渗漉实验
渗漉器示意图 1—加料口;2—罐体; 3—出渣口
2、多级逆流渗漉器
多级逆流渗漉器由5-10个渗漉罐、 加热器、溶剂罐、贮液罐等组成。 优点:渗漉液浓度高,渗漉液量 少,便于蒸发浓缩,可降低生产 成本,适于大批量生产。
各浸出工艺特点
单级浸出工艺设备(多功能提取罐)
单级浸出的特点:浸出速率是变化的,开始大,以后逐渐降低,最后 达到平衡时速率为零。
多级浸出工艺设备
多级浸出的特点:有效利用固液两相的浓度梯度,减少药渣吸液引起 的成分损失,提高浸出效果。
连续逆流浸出工艺设备(连续浸出器)
连续逆流浸出:具有稳定的浓度梯度,且固液两相处于运动状态,是 一种动态提取过程,浸出率高,速率快,浓度高。
提 取 罐 功 能 提 取 罐 正 锥 式 多 功 能 提 取 罐
动、静态多功能提取罐
本设备可用于中药食品、 化工行业的水煎、温浸、热 回流、强制循环渗透、芳香 油及有机溶媒回收等多种工 艺操作。提取效果更佳,时 间短、药液含量高。 ▲提取罐分为二大类,动态 式带有搅拌系统;静态式无 搅拌系统。
多功能提取罐
多功能提取罐
浸出设备——平转式浸出器

浸出设备——平转式浸出器平转式浸出器简述平转式浸出器具有结构简单、运行可靠、动力消耗低、占地面积小、混合油浓度高、混合油中含杂少以及浸出效果好等优点,所以在国内外得到了广泛的应用。
平转式浸出器它由转子、假底、喷液器、底座、主轴、双绞龙、传动部分、转动箱、齿条、链条、油斗等组成,整个设备由外壳密闭。
平转浸出器的操作:平转浸出器及其附属设备在操作使用前必须经过严格检查,例如设备及管道是否密闭,冬条管道是否畅通,转动部分是否灵活等。
当检查完毕,一切正常时才可开车。
半转浸出器开始运转时。
首先从循环溶剂罐将新鲜溶剂用泵打入第V1个喷淋管,溶剂喷淋在空的浸出格上并流入第IX个混合油收集格。
出于溶剂不断加人,使第IX格内逐渐充满溶剂,并溢流到第VI格中,如此类推,最后使所有混合油收集格内部允满溶剂。
这时由于混合油收集格中不是混合油而是新鲜溶剂,故第II格的溶剂不需抽出。
至于第II格的溶剂则可用泵抽出打入混合(或封闭)绞龙。
当混合绞龙中也充满溶剂时,应立即开动进料部分使料胚或预榨饼进人混合纹龙,经浸泡后一起落到浸出格中去。
再开动圆简体,浸出格就缓慢旋转,同时可将第II格中的混合油开始抽出。
当第一- 个装满料胚的浸出格旋转到某一个喷淋管下面时。
就立即打开这个喷淋管管道上的阀门,将混合油喷淋在料层上面。
循环馄合油的喷淋量可以根据料层的渗透性尽量增大,调节喷淋量的大小只需掌握喷淋管道上的阀门启闭即可。
当第一个装满料胚的浸出格旋转到第x格之前,应先开动出粕部分,待湿粕落人第X格时就将它排出器外送入蒸烘设备中去。
平转浸出器只需一人操作。
在浸出过程中,操作人员必须经常注意溶剂和混合油的流量,观察进料、出粕是否正常,检查设备各处有无渗漏。
进人平转浸出器的新鲜溶剂流量除应按溶剂比进行控制外,还须视混合油浓度和粕中残油率适当调整。
总的来说,混合油浓度力求提高,粕中残油率尽量降低,并在保证粕中残油率达到规定指标的前提下,尽可能减小进入浸出器内的新鲜溶剂流量,从而可以进一步降低溶剂损耗。
浸出器
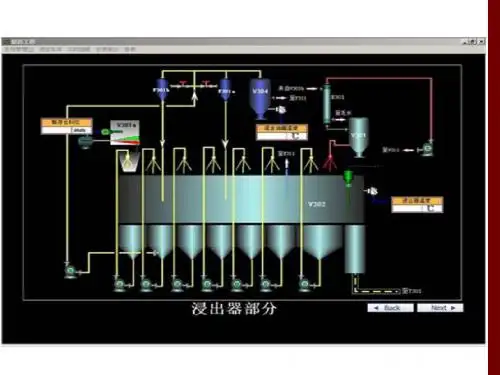
落放于出粕斗内的湿粕接着被承接于下目 的刮板输送机送往蒸烘机处理。抽出的浓 混合油经过滤后,放入混合油罐处理;放 空湿粕后的料格,其假底上的铜滚轮随着 转格旋转,沿上行轨道逐渐拉平,便假底 关严,或经过栅底缺口,转至固定栅底初 始处,这时正好对准进料口,接受来料; 于是进入下一圈的连续运行,形成连续生 产。
浸出工序工艺过程
浸出工序工艺过程一般为:
平转式浸出器 组成
平转式浸出器由进料、转格、
混合油格、出粕斗、传动机构、 壳体及撑脚等部分构成
平转浸出器的进料部分设备组成
平转浸出器的进料部分通常由
存料箱、封闭绞龙和混合绞龙 组成
浸出车间存料箱的作用
一是存料,保证浸出器连续进料 二是料封,防止浸出器的溶剂蒸汽 倒回预处理车间。
由于新鲜溶剂和混合油的喷淋与料胚走向 是采用的逆向路线,所以刚投入料胚的料 格浸出后渗漏于混合油格里的混合油浓度 最高,该混合油溢流至第Ⅱ混合油格,与 第II格对应料格渗漏下来的混合油经帐篷过 滤器。过滤后的浓混合油即从此格被抽出。 接着,料格接受从下一个混合油格泵出的 混合油的喷淋,料格继续旋转,格内的料 胚再经受一次次泵入混合油的喷淋浸出, 这些混合油的浓度一次比一次稀薄。最后 经受新鲜溶剂喷淋浸出,对应的混合油格 里收集到最稀的混合油。其间,泵入混合 绞龙的混合油,是从第II混合油格抽出的。 料格经过一段时间沥干后,已转到落粕处。
浸出车间封闭绞龙的作用
封闭绞龙内有一料封段,其作用是防
止倒气 。
浸出车间混合绞龙的作用
是让料胚与混合油在其内混合均匀, 防止溶剂短路。
图6.13 平转式浸出器的总体结构示意图
平转式浸出器的工作过程
滑动框式浸出器工作原理
滑动框式浸出器工作原理
滑动框式浸出器(或称插入式浸出器)是一种用于溶剂浸出或萃取操作的设备,其工作原理基于溶剂与固体相之间的质量传递过程。
下面是滑动框式浸出器的工作原理:
1. 基本构造:滑动框式浸出器由一个抽屉式框架和一个滑动的箱体组成。
箱体通常分为多层,每层都有一个过滤介质,如滤网或滤纸,用于固体相的支撑和质量传递。
2. 质量传递:首先,将待浸出的固体物料放置在箱体的底部层。
然后,在固体相上方的每一层中加入一定量的溶剂。
溶剂通过固体相,与固体相中的目标溶质发生接触,并发生质量传递。
3. 溶质浸出:溶剂渗透到固体相中,溶解了固体中的溶质,并与溶质形成溶液。
溶质浸出的速率受到溶剂和固体相间的接触面积、温度、溶剂流动速度等因素的影响。
4. 滑动操作:一段时间后,打开箱体,在上面的层中加入一定量的溶剂,并将箱体向上滑动一定距离,使下方的箱体层依次移动到上方。
这样,上方的溶液将继续与新的固体相发生质量传递,而下方的固体相则从溶液中剥离出来。
5. 收集浸出液:在滑动框式浸出器的最底层,设有一个收集槽或管道,用于收集浸出液。
可以根据需要将浸出液进一步处理或分离目标物质。
通过不断滑动箱体,并在上方加入溶剂,滑动框式浸出器可以
实现连续、高效的浸出操作。
它广泛应用于化工、制药、食品等领域的固体相提取和分离过程中。
浸出工艺及设备讲解PPT参考幻灯片
(1) 间歇浸出
• 间歇过程(或称周期过程)是反应物料一次投入反应器, 在一定的条件下进行反应(浸出),达到要求的转化率(浸 出率)后,卸出产物。然后进行下一批操作。
(2) 连续浸出
• 连续过程是反应物料连续不断进入反应器,产物连续不 断从反应器中排出,在中间经过的反应器中,物料在一定 条件下,停留适当时间来进行反应,以便达到要求的转化 率(浸出率)。
• 2) 加热系统。用夹套或螺管通蒸气间接加热、蒸气直接 加热。
• 3) 搅拌系统。涡轮式、锚式、螺旋式、框式、耙式等不 同类型。搅拌的转速、功率随槽尺寸和处理的矿浆性质和 工艺条件要求而定。
4
图4-12 机械搅拌浸出槽结构示意图
5
(2)空气搅拌浸出槽
• 又称帕秋卡槽 • 工作原理:利用压缩空气的
15
(a)连续并流浸出
并流连续浸出是将浸出剂、水和精矿连续加入到反应器 中,并连续卸料。在这种情况下,设计的搅拌系统必须 使固体和液体在溢流时保持进料时的比例。一般是在几 个串联起来的反应器内进行。
16
• 并流浸出(顺流浸出):被浸物料和浸出剂的流动方 向相同。
• 串联并流连续浸出的特点是: • (a)各单个反应器内反应物的浓度,反应速度是恒
定的,但同一串联系列中各个反应器则互不相同, 可根据浸出过程的要求在不同的反应器内控制不 同的温度、搅拌速度;
• (b)设备生产能力大; • (c)易于进行自动控制; • (d)热利用率高,能耗低。 • (f)与连续逆流相比浸出率较低,过程试剂消耗大
残留溶剂浓度高。
17
(b)连续逆流浸出
根据逆流原理进行精矿浸出,就是在一系列串联的分解槽 中。浸出剂和精矿浆分别由系列的两端加入,精矿与溶剂 逆向而行。
浸出器的工作原理

浸出器的工作原理
浸出器是一种用于分离物质的设备,其工作原理基于物质在不同溶剂中的溶解性差异。
下面将详细介绍浸出器的工作原理。
浸出器通常由一个操作槽和附件组成。
操作槽内通常装有被浸出物质的原料,以及用于浸出的溶剂。
在操作过程中,溶剂通过操作槽中的物料流动,使其与物料充分接触,从而溶解掉目标物质。
浸出的过程通常依靠以下原理进行,包括连续平衡、扩散和传质。
首先,当物料与溶剂接触时,会发生溶质在溶剂中的连续平衡。
这意味着溶质分子会在物料与溶剂之间不断分子间转移,以达到平衡状态。
其次,扩散是浸出过程中的另一个重要过程。
在物料与溶剂接触的界面上,溶质分子会通过浸出速度逐渐向溶剂中扩散。
溶质分子的扩散速度受到浸出剂浓度、温度和物料颗粒大小等因素的影响。
最后,传质是指溶质分子在物料与溶剂之间的传递过程。
溶质从物料中向溶剂中传递时,会沿着浓度梯度的方向进行传质。
传质速率受到物料颗粒间的触点传质、内部扩散以及溶液搅拌等因素的影响。
总的来说,浸出器的工作原理是利用溶剂与物料中的目标物质发生反应,使目标物质溶解在溶剂中,并通过连续平衡、扩散
和传质等过程进行分离。
这种原理的应用使得浸出器成为一种常用的分离设备。
中药提取设备
05
真空盘管式蒸发器由于其适应性较广,小批量产品经常使用。
03
薄膜蒸发器由于是料液一次通过,当浓缩比较大时,易致加热管结垢堵塞,多用于浓缩比较小的浸出液浓缩等。
02
一般均根据浓缩比来选择上述设备。
04
离心薄膜蒸发器用于单一品种生产,浓缩比较小的品种较为合适。
外循环蒸发器对浸出液的蒸发效果较好,该设备紧凑,易清洗,不易结垢,浓缩比大,可浓缩到相对密度1.25,使用广泛。
二、浸出工艺流程及器械
单级浸出工艺与间歇式提取器 单级浸出系将药材和溶剂一次加入提取器中,经一定时间提取后放出浸出液并排出药渣。 水浸出时一般采用煎煮法。 乙醇浸出时可用浸渍法或渗漉法等。药渣中乙醇或其他有机溶剂先经回收,然后再将药渣排出。 一次浸出的物流浓度如下图所示。
一次浸出的物流浓度图
多能提取罐如图所示
直筒形和微倒锥形多能提取罐
高径比2.5以上。 占地省但要求空间高。罐内静压高,易出渣。 其应用与锥筒提取罐相似,但更多地应用于渗漉、罐组逆流提取和醇提、药酒等,也可用于水提取 。 微倒锥形提取罐。其下部筒身为具有0°23’的倒锥形筒体,使一些难以自动出渣的药材在出渣门开启后全部排出垂落,缩短了出渣时间。
空气
ZLPG型离心喷雾干燥机
离心式喷雾干燥器外型
几点注意
喷雾干燥器生产能力以其水分蒸发量(kg/h)表示。 离心式5~1500kg/h,气流式5~100kg/h。 制药用热风温度≤200℃,进干燥器的热风和进气流式雾化器的气体均应符合《药品生产质量管理规范》所规定的洁净度。 喷雾干燥器的工作压力应维持0.5~15kPa的正压。
单击此处添加大标题内容
提取操作根据不同需要采取不同方式
用水提取时通入蒸气加热,当温度达到提取温度后停止向罐内而改向夹层通蒸气进行间接加热,以维持罐内温度在规定范围内。 如用醇提取,则全部用夹层通蒸气进行间接加热。
常用浸出的方法有哪些
常用浸出的方法有哪些浸出是一种化学分离技术,通过将固体物质与液体接触,使得溶解在固体中的目标物质转移到液体中,实现目标物质的提取过程。
通常,选择适当的浸出方法可以大大提高目标物质的提取效率。
下面是一些常用的浸出方法:1. 耗时浸出法:耗时浸出法是一种简单而常用的浸出方法。
它主要通过将浸出物料与溶剂长时间接触,以达到目标物质充分溶解的目的。
这种方法适用于固体颗粒较大,易溶性较好的物质。
2. 动态浸出法:动态浸出法是一种通过搅拌或振荡的方式促进溶质与溶剂的接触,加快溶质的溶解速度的方法。
这种方法适用于固体颗粒较小,易溶性较差的物质。
3. 超声浸出法:超声浸出法是利用超声波的机械振动作用加速溶质与溶剂的混合和传质过程,从而提高浸出效率的方法。
超声波能够产生微小的气泡和快速的液流动,从而加速溶质的溶解和传质。
这种方法适用于固体颗粒较小,易溶性较差的物质。
4. 微波浸出法:微波浸出法是一种通过微波辐射加热和搅拌的方式促进溶质与溶剂的混合和传质过程,从而提高浸出效率的方法。
微波能够产生大量的热量,并快速传递到溶剂中,加速溶质的溶解和传质。
这种方法适用于固体颗粒较小,易溶性较差的物质。
5. 堆浸法:堆浸法是一种将浸出物料堆放成一定的结构,然后通过灌注或喷淋的方式将溶剂从上部淋过,溶质溶解后通过底部收集的方法。
这种方法适用于颗粒较大,堆放较高且易溶性较好的物质。
6. 静态浸出法:静态浸出法是一种将固体物质与溶剂静置在一起,通过自然扩散的方式实现物质的溶解和传质过程的方法。
这种方法适用于溶质溶解速度较快,不需要外界能量的物质。
7. 反流浸出法:反流浸出法是一种将溶剂浸渍至固体物质中,然后用外部加热装置将溶剂沸腾,产生蒸汽,并反流至固体物质中,溶质溶解后通过底部收集的方法。
这种方法适用于固体颗粒较大,溶质易溶性较好的物质。
8. 顺流浸出法:顺流浸出法是一种将溶剂从上部注入浸出装置,与固体物质反应后通过底部排出的方式进行浸出。
履带式浸出器的结构和性能解析
履带式浸出器的结构和性能解析目前全世界主流压榨设备供应商使用的都是逆流喷淋式浸出器,使用广泛的分为四大类:平转式浸出器、框式浸出器、环形浸出器和履带式浸出器。
履带式浸出器由比利时DESMT公司首先生产使用。
和其他浸出器相比,它具有动力消耗小,操作简单,运行可靠的特点,尤其是具有出粕自动连续,流量均匀的特点。
缺点是只有上层履带作为浸出使用,有效体积利用低,混合油循环阶段区分不明显,结构相对复杂。
各类浸出器从结构上来说,按照内部料位的高低,大致又分为深床和浅床式,浅床浸出器主要包括鲁奇框式浸出器和环形浸出器,深床浸出器包括履带式浸出器和平转浸出器,履带式浸出器可广泛用于大豆和菜籽等大宗油料的生产。
浸出器主要部分由不锈钢组成,外部筋通过碳钢支撑。
浸出器本体外部长40m、宽7.5m、高7.0m左右。
,料层高度设计为2.5-3.0m,按4000T/hr规模料层胚片料层高度调整在2.7m。
整个浸出器由外壳、转动部件、驱动机构、双排链履带转动、混合油循环和喷淋段、喂料绞龙等部分组成。
履带的环形链环绕在两对主动链轮和从动轮上,主动轮通过调速器、减速器、大小齿轮和电机转动,履带的速度能利用调速器在2.0-7.0m/h范围内进行调整,通常为4.5-5m/h。
浸出器为箱体结构,原料由履带输送,不锈钢筛网做支撑,齿轮转动。
履带向上的倾斜度3%,实行逆流浸出。
混合油通过喷淋系统均匀的循环喷淋在料床上。
混合油通过过滤网收集在收集斗中,用混合油泵进行自循环喷淋浸出,每一喷淋段都有一个阀门对混合油喷淋量进行调节。
用料耙把每一个喷淋段清晰的分开。
浸出段假底履带是由被多孔板覆盖的框架组成,多孔板是不锈钢筛支撑,栅条为V型,长度按需要定,在1.0-3.5m,栅板间隙2-3mm,浸出器内的喷淋量为恒量,按进料斗的料位调节浸出器履带的速度,浸出时间为60min。
整个料层有3%的斜度,在料层上面设置独特的内置料耙,由槽钢做成,上面焊有铁条做成的耙齿。
第五章.浸出法取油5.2
拖链式浸出器工作原理图(图5-25)
待浸物料
新鲜溶剂
湿粕
图 5-9 U 型 拖 链 式 浸 出 器
双环抽滤浸出器
棉籽生胚 浓混合油 20% 自由气体
A
B
Cห้องสมุดไป่ตู้
F
E
D
棉籽生胚
G
H
I
溶剂
K
J
落粕
(五)其它浸出器: 1、CMB浸出器; (1)喷淋浸出器:浸出80~90%的油脂; (2)浸泡式浸出器:旋转搅拌浸出最高 10~20% (3)沥干蓝斗浸出器:适宜于高含油料的 浸出; 2、过滤式浸出器; 3、螺旋浸出器; 4、“卫星”浸出器;
双层固定栅板平转式浸出器(图5-21)
固定篮斗工浸出器(图5-22)
(四)环形浸出器
1、结构: (1)拖链: 链条和挡板组成; (2)进料口, 安装手动或电动振动机构; (3)上行段,下行段, 弯曲段等; (4)混合油斗; (5)栅板; 2、工作原理: 属多阶段逆流喷淋浸出, 浓度梯较小, 也产生壁效层;
四、浸出方法和设备
(一)浸出罐(Tank extractor) 1、结构: 2、罐组生产工艺原理: (1)单罐生产:装料、浸出、下压、上蒸、卸料 (2)罐组生产:四罐运转,多罐运转。 3、浸出罐的优缺点: (1)设备简单,投资小,见效快; (2)设备少,制造简单,电耗少; (3)对小油料和特种油料加工适宜;
1、浸出工艺有几种, 各适宜什么油料的加 工? 2、浸出油脂传质方程式中各符号对浸出的 意义是什么? 3、浸出的理论级数为何与实际级数有差异? 4、浸出油料内部结构对浸出速率的影响是 什么? 如何改善物料的结构来提高浸出 速率? 5、为什么说料坯含水高对浸出速率不利, 如何控制生产过程中水对浸出的影响?