
中国焊接标准GBwelding standards
复合钢板焊接接头力学性能试验方法
Mechanicaltestsonweldedjointsincladplates
GB/T18256-2000
焊接钢管(埋弧焊除外)用于确认水压密实性的超声波检测方法
Weldedsteeltubes(exceptsubmergedarc-welded)--Ultrasonictestingforverificationofhydraulicleak-tightness
GB/T19868.1-2005
基于试验焊接材料的工艺评定
Weldingprocedurequalificationbasedontestedweldingconsumables
GB/T19868.2-2005
基于焊接经验的工艺评定
Weldingprocedurequalificationbasedonpreviousweldingexperience
Weldingprocedurespecificationforelectronbeamwelding
GB/T19867.4-2008
激光焊接工艺规程
Weldingprocedurespecificationforlaserbeamwelding
GB/T19867.5-2008
电阻焊焊接工艺规程
Weldingprocedurespecificationforresistancewelding
不锈钢焊接式烘筒
Stainlesssteelweldingcylinder
GB13075-1999
钢质焊接气瓶定期检验与评定
Periodicinspectionandevaluationofweldedsteelgascylinders
GB15579.1-2004
弧焊设备第1部分:焊接电源
Arcweldingequipment--Part1:Weldingpowersources
Specificationforweldingofstainlesssteelcladplate
GB/T13149-2009
钛及钛合金复合钢板焊接技术要求
Specificationforweldingoftitaniumandtitaniumalloycladsteelplates
GB/T13680-1992
GB/T19419-2003
焊接管理任务与职责
Weldingcoordination--Tasksandresponsibilities
GB/T19804-2005
焊接结构的一般尺寸公差和形位公差
Welding-Generaltolerancesforweldedconstructions-Dimensionsforlengthsandangles-Shapeandposition
GB/T11693-2008
船用法兰焊接座板
Weldedbedplateforflangesofshippipe
GB/T12770-2002
机械结构用不锈钢焊接钢管
Weldedstainlesssteeltubesformachinestructures
GB/T12771-2008
流体输送用不锈钢焊接钢管
GB20262-2006
焊接、切割及类似工艺用气瓶减压器安全规范
Safetyspecificationsofregulatorsforwelding,cuttingandthesimilarprocesses
GB24159-2009
焊接绝热气瓶
Weldedinsulatedcylinders
GB50128-2005
印制板组装第3部分:分规范通孔安装焊接组装的要求
Printedboardassemblies--Part3:Sectionalspecification--Requirementsforthrough-holemountsolderedassemblies
GB/T19247.4-2003
印制板组装第4部分:分规范引出端焊接组装的要求
GB17673-1999
液化丙烯、丙烷钢质焊接气瓶
Weldedsteelcylindersforliquefiedpropyleneandpropanegases
GB17878-2009
工业用非重复充装焊接钢瓶用瓶阀
Cylindervalvefornon-refillablesteelweldedindustrycylinder
Weldedstainlesssteelpipesforliquiddelivery
GB/T13147-2009
铜及铜合金复合钢板焊接技术要求
Specificationforweldingofcopperandcopperalloycladsteelplates
GB/T13148-2008
不锈钢复合钢板焊接技术要求
GB15579.12-1998
弧焊设备安全要求第12部分:焊接电缆耦合装置
Safetyrequirementsforarcweldingequipment--Part12:Couplingdevicesforweldingcables
GB17268-2009
工业用非重复充装焊接钢瓶
Non-refillablesteelweldedcylindersforindustrialuse
()
DL/T5070-1997(20来自5)水轮机金属蜗壳安装焊接工艺导则
()
DL/T5071-1997(2005)
混流式水轮机分瓣转轮组装焊接工艺导则
()
DL/T5210.7-2010
电力建设施工质量验收及评定规程 第7部分:焊接
()
DL/T678-1999
电站钢结构焊接通用技术条件
()
DL/T734-2000
GB/T19867.1-2005
电弧焊焊接工艺规程
Weldingprocedurespecificationforarcwelding
GB/T19867.2-2008
气焊焊接工艺规程
Weldingprocedurespecificationforgaswelding
GB/T19867.3-2008
电子束焊接工艺规程
焊接方螺母
Squareweldnuts
GB/T13681-1992
焊接六角螺母
Hexagonweldnuts
GB/T1499.3-2002
钢筋混凝土用钢筋焊接网
Weldedsteelfabricforthereinforcementofconcrete
GB/T15390-2005
工程用焊接结构弯板链、附件和链轮
GB/T19247.2-2003
印制板组装第2部分:分规范表面安装焊接组装的要求
Printedboardassemblies--Part2:Sectionalspecification--Requirementsforsurfacemountsolderedassemblies
GB/T19247.3-2003
火力发电厂锅炉汽包焊接修复技术导则
()
DL/T752-2010
火力发电厂异种钢焊接技术规程
()
DL/T754-2001
铝母线焊接技术规程
()
DL/T768.6-2002
电力金具制造质量焊接件
()
DL/T816-2003
电力工业焊接操作技能教师资格考核规则
()
DL/T819-2002
火力发电厂焊接热处理技术规程
GB/T18591-2001
焊接预热温度、道间温度及预热维持温度的测量指南
Welding--Guidanceonthemeasurementofpreheatingtemperature,interpasstemperatureandpreheatmaintenancetemperature
GB/T19247.1-2003
编号
中文名称
英文名称
DL5007-1992
电力建设施工及验收技术规范(火力发电厂焊接篇)
()
DL/T1097-2008
火电厂凝汽器管板焊接技术规程
()
DL/T1117-2009
核电厂常规岛焊接工艺评定规程
()
DL/T1118-2009
核电厂常规岛焊接技术规程
()
DL/T370-2010
承压设备焊接接头金属磁记忆检测
GB/T19805-2005
焊接操作工技能评定
Qualificationtestofweldingoperators
GB/T19866-2005
焊接工艺规程及评定的一般原则
Specificationandqualificationofweldingproceduresformetallicmaterials-Generalrules
Printedboardassemblies--Part4:Sectionalspecification--Requirementsforterminalsolderedassemblies
GB/T19418-2003
钢的弧焊接头缺陷质量分级指南
Arc-weldedjointsinsteel--Guidanceonqualitylevelsforimperfections
立式圆筒形钢制焊接储罐施工及验收规范
Codeforconstructionandacceptanceofverticalcylindricalsteelweldedstoragetanks
GB50236-1998
现场设备、工业管道焊接工程施工及验收规范
Codeforconstructionandacceptanceoffieldequipment,industrialpipeweldingengineering
国标焊接标准
国标焊接标准国标焊接标准是指我国国家标准化管理委员会发布的关于焊接工艺、焊接材料、焊接设备等方面的标准规范。
这些标准的制定是为了规范和统一我国焊接行业的生产和质量管理,保障焊接产品的质量和安全性,促进我国焊接行业的发展和提升。
国标焊接标准的内容涵盖了多个方面,包括焊接工艺、焊接材料、焊接设备、焊接质量检测等,下面将对其中的一些重要内容进行介绍。
首先,国标焊接标准对焊接工艺进行了详细的规定。
焊接工艺是指在进行焊接过程中所采用的工艺方法和操作步骤,包括焊接参数、焊接顺序、焊接工艺评定等内容。
国标焊接标准对不同种类的焊接工艺进行了分类和规范,确保了焊接工艺的合理性和可行性,提高了焊接质量和效率。
其次,国标焊接标准对焊接材料进行了严格的要求。
焊接材料是指用于焊接的金属材料、焊接电极、焊接辅助材料等。
国标焊接标准规定了焊接材料的种类、质量要求、使用规范等内容,保证了焊接材料的可靠性和稳定性,为焊接工艺的实施提供了可靠的保障。
此外,国标焊接标准对焊接设备也进行了详细的规定。
焊接设备是指用于焊接作业的设备和器具,包括焊接机、焊接电源、焊接辅助设备等。
国标焊接标准规定了焊接设备的性能指标、安全要求、检测方法等内容,确保了焊接设备的安全可靠运行,提高了焊接作业的生产效率和质量。
最后,国标焊接标准对焊接质量检测也进行了规范。
焊接质量检测是指对焊接接头和焊接工艺进行质量评定和检测,以确保焊接接头的质量和可靠性。
国标焊接标准规定了焊接质量检测的方法、标准和要求,为焊接质量的监督和管理提供了技术支持和依据。
综上所述,国标焊接标准是我国焊接行业的重要规范和标准,对于提高焊接质量、促进焊接行业的发展具有重要意义。
各相关单位和个人在进行焊接作业时,应当严格遵守国标焊接标准的要求,确保焊接产品的质量和安全,为我国焊接行业的发展做出应有的贡献。
焊接工艺规范标准

焊缝质量标准4.1 保证项目4.1.1 焊接材料应符合设计要求和有关标准的规定,应检查质量证明书及烘焙记录。
4.1.3 Ⅰ、Ⅱ级焊缝必须经探伤检验,并应符合设计要求和施工及验收规范的规定,检查焊缝探伤报告。
4.1.4 焊缝表面Ⅰ、Ⅱ级焊缝不得有裂纹、焊瘤、烧穿、弧坑等缺陷。
Ⅱ级焊缝不得有表面气孔、夹渣、弧坑、裂纹、电弧擦伤等缺陷,且Ⅰ级焊缝不得有咬边、未焊满等缺陷。
4.2 基本项目4.2.1 焊缝外观:焊缝外形均匀,焊道与焊道、焊道与基本金属之间过渡平滑,焊渣和飞溅物清除干净。
4.2.2 表面气孔:Ⅰ、Ⅱ级焊缝不允许;Ⅲ级焊缝每50mm 长度焊缝内允许直径≤0.4t;且≤3mm 气孔2 个;气孔间距≤6 倍孔径。
4.2.3 咬边:Ⅰ级焊缝不允许。
Ⅱ级焊缝:咬边深度≤0.05t,且≤0.5mm,连续长度≤100mm,且两侧咬边总长≤10%焊缝长度。
Ⅲ级焊缝:咬边深度≤0.lt,且≤lmm。
注:t 为连接处较薄的板厚。
4.3 允许偏差项目,见表5-1。
5成品保护5.1 焊后不准撞砸接头,不准往刚焊完的钢材上浇水。
低温下应采取缓冷措施。
5.2 不准随意在焊缝外母材上引弧。
5.3 各种构件校正好之后方可施焊,并不得随意移动垫铁和卡具,以防造成构件尺寸偏差。
隐蔽部位的焊缝必须办理完隐蔽验收手续后,方可进行下道隐蔽工序。
5.4 低温焊接不准立即清渣,应等焊缝降温后进行。
6 应注意的质量问题6.1 尺寸超出允许偏差:对焊缝长宽、宽度、厚度不足,中心线偏移,弯折等偏差,应严格控制焊接部位的相对位置尺寸,合格后方准焊接,焊接时精心操作。
6.2 焊缝裂纹:为防止裂纹产生,应选择适合的焊接工艺参数和施焊程序,避免用大电流,不要突然熄火,焊缝接头应搭10~15mm,焊接中不允许搬动、敲击焊件。
6.3 表面气孔:焊条按规定的温度和时间进行烘焙,焊接区域必须清理干净,焊接过程中选择适当的焊接电流,降低焊接速度,使熔池中的气体完全逸出。
焊接国家标准总汇

焊接国家标准总汇一、引言焊接是一种常见的金属连接方式,广泛应用于各个行业中。
为了确保焊接质量和安全性,各国都制定了一系列的焊接国家标准。
本文将总结和介绍焊接相关的国家标准,为读者提供一个全面了解焊接标准的参考。
二、焊接材料标准1. 焊接电极和焊丝标准焊接电极和焊丝作为焊接过程中的重要材料,其质量和性能直接影响焊接接头的质量。
各国都发布了相应的标准来规范焊接电极和焊丝的制造和使用。
2. 焊接材料化学成分和机械性能标准焊接过程中所使用的金属材料需要符合一定的化学成分和机械性能标准,以确保焊接接头的牢固性和耐久性。
各国通过发布相应的标准来规范焊接材料的选择和使用。
三、焊接工艺标准1. 焊接方法标准不同的焊接方法适用于不同的工件和材料,各国发布了相应的标准来规范不同焊接方法的适用范围、操作步骤和工艺要求。
2. 焊接接头标准焊接接头的结构和形式对焊接质量有重要影响。
各国发布了相应的标准来规范不同类型的焊接接头的设计、制造和检验要求。
四、焊接质量评定标准1. 焊接缺陷标准焊接过程中可能发生各种缺陷,如焊缝气孔、夹渣、裂纹等。
各国发布了相应的标准来规范焊接缺陷的分类、评定和处理方法。
2. 焊接接头强度标准焊接接头的强度是评价焊接质量的重要指标之一。
各国发布了相应的标准来规范焊接接头的强度试验方法和评价标准。
五、焊接质量控制标准1. 焊接前准备标准焊接前的准备工作对焊接接头的质量起着至关重要的作用。
各国发布了相应的标准来规范焊前准备的要求,包括清洁度、表面预处理等。
2. 焊接过程控制标准焊接过程中的控制对焊接接头的质量和性能有很大影响。
各国发布了相应的标准来规范焊接参数的选择、操作工艺的控制以及焊接过程中的监测要求。
3. 焊后热处理标准对于某些焊接接头,焊后热处理可以提高其强度和耐久性。
各国发布了相应的标准来规范焊后热处理的方法和过程。
六、结论焊接国家标准的制定和遵守对于保障焊接接头的质量和安全具有重要意义。
本文总结了焊接材料、工艺、质量评定和质量控制等方面的国家标准,希望对读者了解和遵守相关标准提供参考,并在实际焊接工作中得到应用。
焊接质量标准国标

焊接质量标准国标如下:
1. 表面无缺陷,咬边不超过0.1cm,余高大于0.5cm,没有超过焊缝尺寸的20%。
填充焊丝材质与焊件相同,焊缝金属抗拉能力与母材相同,接头强度达到母材的85%以上。
2. 焊缝表面平整,无气孔,飞溅少。
焊缝成型良好,焊脚尺寸符合规定。
二级焊缝不得有肉眼可见的危害性缺陷。
3. 焊接区不得有裂纹、气孔、夹渣等缺陷。
如发现有上述缺陷时,应彻底铲除缺陷处焊肉,视缺陷性质采用补焊、重修焊、铲除后重新焊接等方法修补,以保证焊缝质量。
4. 施焊焊口不得低于设备本体或其热影响区所能达到的最低抗腐蚀或其它损伤性要求。
碳钢焊缝严禁打火检验,以及层状撕裂。
无损检测必须保证设备本体的最小厚度以及整件的有效容积,不可伤及设备结构。
焊接质量标准国标要求严格控制焊接工艺和材料,确保焊接质量符合相关标准和安全要求。
同时,在焊接过程中需要注意一些细节问题,如咬边、余高、填充焊丝的材质、焊缝成型等。
只有经过严格的质量控制和检查,才能保证焊接质量达到国家标准和安全要求。
以上内容仅供参考,建议到相关网站查询以获得更多信息。
中国焊接标准(GB welding standards)
b
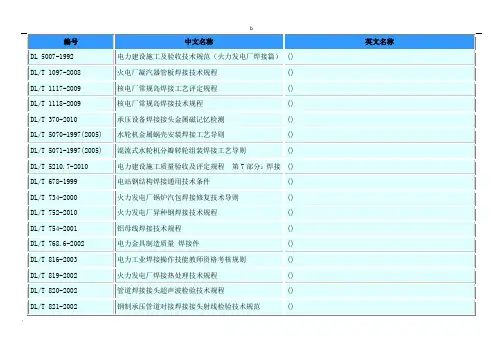
equipment, industrial pipe welding engineering GB 50341-2003 GB 5100-1994 GB 6653-2008 GB 8965.2-2009 GB 9448-1999 GB/T 10752-2005 GB/T 11038-2009 GB/T 11270.1-2002 GB/T 11363-2008 GB/T 11693-2008 GB/T 12770-2002 GB/T 12771-2008 GB/T 13147-2009 立式圆筒形钢制焊接油罐设计规范 钢质焊接气瓶 焊接气瓶用钢板和钢带 防护服装 阻燃防护 第 2 部分:焊接服 焊接与切割安全 船用钢管对焊接头 船用辅锅炉及压力容器受压元件焊接技术条件 超硬磨料制品金刚石圆锯片第 1 部分:焊接锯片 钎焊接头强度试验方法 船用法兰焊接座板 机械结构用不锈钢焊接钢管 流体输送用不锈钢焊接钢管 铜及铜合金复合钢板焊接技术要求 Code for design of vertical cylindrical welded steel oil tanks Welded steel gas cylinders Steel plates and strips for welded gas cylinders Protective clothing - Flame-retardant protection Part 2: Protective clothing for welders Safety in welding and cutting Marine steel butt-welding fittings Welding specification for pressure parts of marine auxiliary boiler and pressure vessel Abrasive products--Diamond circular saw blade--Part 1:Welded saw blades Test method of the strength for brazed and soldered joint Welded bed plate for flanges of ship pipe Welded stainless steel tubes for machine structures Welded stainless steel pipes for liquid delivery Specification for welding of copper and copper alloy clad steel plates
焊接国家标准总汇.doc

焊接国家标准总汇.doc焊接国家标准是指在我国正式发布并具有法律效力的一系列涉及焊接工艺、焊接产品、焊接材料、焊接设备等方面的标准。
这些标准实施的目的是为了推动焊接技术的发展和提高焊接质量,促进我国国民经济和社会的可持续发展。
焊接国家标准主要分为以下几个方面:1.焊接工艺标准:主要规定对于各种焊接工艺的操作方法、焊接程序、材料质量要求、检验标准等方面的要求。
例如:GB/T 8110.2-2008 电弧焊接工艺评定规则的第2部分钢、钼合金及其它合金的评定、GB/T 12470-2003 熔覆焊覆盖金属焊接程序限定规范、GB/T 19624-2005 焊接程序评定焊接工艺Gas tungsten arc welding of titanium and titanium alloys等。
2.焊接产品标准:主要规定焊接制品的尺寸、材料选用、性能和检验标准。
例如:GB/T 12469-2003 熔覆焊覆盖金属焊件技术要求、GB/T 5117-2012 焊接钢构工程施工质量验收规范、GB/T 12780-2006 金属管脚电极用预涂药焊料质量评定等。
4.焊接设备标准:主要规定焊接设备的型号、参数、技术要求和检验方法等方面的要求。
例如:GB/T 8111-2011 金属材料电弧焊接设备的基本参数和技术要求、GB/T9455-2012 气动切割机双重阀门保护装置技术要求、GB/T 12476-2008 机器人焊接设备的性能要求等。
总之,焊接国家标准是我国焊接行业发展的重要载体,它规定了焊接领域的基本原则、要求和标准,对于提高我国焊接技术水平和推动焊接行业的发展起到了重要作用。
在今后的焊接工作中,焊接人员应该按照相关标准要求进行操作,不断提高技术水平和质量,促进我国焊接产业不断发展壮大。
焊接质量标准
焊接质量标准
焊接是一种常见的金属连接方式,广泛应用于工业制造、建筑结构、船舶制造
等领域。
而焊接质量的好坏直接影响着焊接件的使用性能和安全性。
因此,制定和遵守焊接质量标准显得尤为重要。
首先,焊接质量标准应包括材料选用、工艺参数、检测方法等内容。
在材料选
用方面,应根据焊接件的使用环境和要求,选择合适的焊接材料,保证焊缝的强度和耐腐蚀性。
在工艺参数方面,应根据焊接件的材料和结构特点,确定合适的焊接方法、焊接电流、焊接速度等参数,确保焊接过程中熔池的形成和凝固过程符合要求。
在检测方法方面,应采用适当的无损检测技术,对焊接件进行质量检测,发现并排除焊接缺陷,确保焊接质量符合标准要求。
其次,焊接质量标准应具有可操作性和可检验性。
可操作性是指焊接质量标准
应具有明确的操作步骤和要求,使焊接人员能够根据标准进行操作,确保焊接质量。
可检验性是指焊接质量标准应具有明确的检验方法和标准,使焊接质量能够被客观、准确地检验和评定。
最后,焊接质量标准应与国际标准接轨,保持一致性和互认性。
随着全球化的
发展,焊接产品和技术交流日益频繁,各国之间的焊接质量标准应该保持一致,以便于产品贸易和技术合作。
同时,各国之间应相互承认对方的焊接质量标准,促进国际焊接质量标准的统一和互认。
总之,焊接质量标准是保障焊接质量的重要手段,应该得到重视和遵守。
只有
严格执行焊接质量标准,才能确保焊接件的质量和安全性,推动焊接行业的健康发展。
希望各相关部门和企业能够加强对焊接质量标准的宣传和执行,共同维护焊接行业的良好形象和发展环境。
焊接法兰执行标准
焊接法兰执行标准
焊接法兰执行标准
焊接法兰是一种常见的接头方式,在许多重要的工业领域中得到广泛
应用。
为了保证焊接法兰接头的质量和可靠性,各国都制定了相应的
标准和规范,如美国的ASME、欧洲的EN、德国的DIN等。
在中国,焊接法兰的执行标准主要是GB/T、HG、JB等。
GB/T系列是我国国家标准,目前已有80多个焊接法兰的标准(截至2021年)。
这些标准包括了各种类型的焊接法兰,涵盖了公称压力、法兰形式、材料、焊缝要求等内容。
GB/T系列标准的制定对于促进我国工业制造的标准化和规范化具有积极的作用。
HG系列则是我国化工企业和相关行业的行业标准,主要包括管道法兰、封堵法兰、盲板等。
HG系列标准的制定和推广对于国内化工产业的发展和规范化起到了重要作用。
JB系列则是我国机械制造行业的标准,主要包括标准焊接法兰、高压
大口径法兰等。
JB系列标准的制定和执行,为我国机械制造行业的发
展提供了保障。
总的来说,焊接法兰的执行标准是重要的保证焊接法兰质量和可靠性的工具。
在执行标准的基础上,我国的厂商要加强产品质量控制,提高生产技术水平。
同时,消费者也要有足够的认识和了解,选择符合标准和规范的产品,保障自身和生产设备的安全和可靠性。
总之,请大家注重标准和规范的执行,共同推动焊接法兰行业更好、更健康、更可持续的发展。
中国接头标准(GB joint standards)
中国接头标准(GB joint standards)编号中文名称英文名称DL/T 542-1994(2005) 钢熔化焊T形接头角焊缝超声波检验方法和质量分级()DL/T 820-2002 管道焊接接头超声波检验技术规程()DL/T 821-2002 钢制承压管道对接焊接接头射线检验技术规范()GB/T 10752-2005 船用钢管对焊接头Marine steel butt-welding fittingsGB/T 11265-1989 轻轨用接头夹板Fish plates for light railsGB/T 11363-2008 钎焊接头强度试验办法Test method of the strength for brazed and soldered jointGB/T 11618.1-2008 铜管接头第1部分:钎焊式管件()GB/T 11618.2-2008 铜管接头.第2部分:卡压式管件Pipe fittings of copperand copper alloys.Part2:Fittings of press typeGB/T 12465-2007 管路补偿接头Piping compensatory couplingsGB/T 12605-2008 无损检测.金属管道熔化焊环向对接接头射线照相检测方法Non-destructivetesting.Test methods forradiographic testing ofcircumferential fusion-welded butt joints inmetallic pipes and tubesGB/T 12736-2009 输送带机械接头强度的测定静态试验方法()GB/T 14137-1993 光纤机械式固定接头插入损耗测试方法Optical fibermechanical-type spliceinsertion loss testGB/T 14149-1993 实验室玻璃仪器互换球形磨砂接头Laboratory glassware--Interchangeable spherialground jointsGB/T 14171-1993 气制动管路螺纹孔和管接头外螺纹Motor vehicles--Pneumatic brakingsystems--Tapped holesand male fittingsGB/T 14514.1-1993 气动管接头试验方法Pneumatic fluid power. Tube fittings. Test methodsGB/T 15830-2008 无损检测.钢制管道环向焊缝对接接头超声检测方法Non-destructivetesting.Practice forultrasonic testing ofcircumferential buttwelds in steel pipes andtubesGB/T 16529-1996 光纤光缆接头第1部分;总规范构件和配件Splices for opticalfibres and cables. Part1: Genericspecification--Hardwareand accessoriesGB/T 16529.2-1997 光纤光缆接头第2部分;分规范光纤光缆接头盒和集纤盘Splices for opticalfibres and cables. Part2: Sectionalspecification. Spliceorganizers and closuresfor optical fibres andcablesGB/T 16529.3-1997 光纤光缆接头第3部分;分规范光纤光缆熔接式接头Splices for opticalfibres and cables. Part3: Sectionalspecification. Fusionsplices for opticalfibres and cablesGB/T 16529.4-1997 光纤光缆接头第4部分;分规范光纤光缆机械式接头Splices for opticalfibres and cables. Part4: Sectionalspecification.Mechanical splices foroptical fibres andcablesGB/T 16693-1996 软管快速接头Quick hose's connectionGB/T 16957-1997 复合钢板焊接接头力学性能试验方法Mechanical tests onwelded joints in cladplatesGB/T 16989-1997 土工布接头/接缝宽条拉伸试验方法()GB/T 18615-2002 波纹金属软管用非合金钢和不锈钢接头Non-alloyed andstainless steel fittingsfor corrugated flexiblemetallic hosesGB/T 19418-2003 钢的弧焊接头缺陷质量分级指南Arc-welded joints insteel-Guidance onquality levels forimperfectionsGB/T 19471.1-2004 塑料管道系统硬聚氯乙烯(PVC-U)管材弹性密封圈式承口接头偏角密封试验方法Plastics piping systems-Elastomeric-sealing-ring-type socket jointsfor use withunplasticized poly(vinylchloride)(PVC-U)pipes-Test method forleaktighness underinternal pressure andangular deflectionGB/T 19471.2-2004 塑料管道系统硬聚氯乙烯(PVC-U)管材弹性密封圈式承口接头负压密封试验方法Plastics piping systems-Elastomeric-sealing-ring-type socket jointsof unplasticizedpoly(vinylchloride)(PVC-U)for usewith PVC-U pipes-Testmethod for leaktightnessunder negative pressureGB/T 1962.1-2001 注射器、注射针及其他医疗器械6%(鲁尔)圆锥接头第1部分;通用要The conical fittingswith a6%(Luer)taper forsyringes,needles and求certain other medicalequipment Part 1:GeneralrequirementGB/T 1962.2-2001 注射器、注射针及其他医疗器械6%(鲁尔)圆锥接头第2部分;锁定接头Conical fittings with a6%(Luer)taper forsyringes,needles andcertain other medicalequipment Part 2: LockfittingsGB/T 19674.1-2005 液压管接头用螺纹油口和柱端螺纹油口Connections for generaluse and fluid powerPorts and stud ends withthread-Threaded portGB/T 19674.2-2005 液压管接头用螺纹油口和柱端填料密封柱端(A型和E型)Connections for generaluse and fluid powerPorts and stud ends withthread.Stud ends withelastomeric sealing(Atype and type E)GB/T 19674.3-2005 液压管接头用螺纹油口和柱端金属对金属密封柱端(B型)Connections for generaluse and fluid power-Ports and stud ends withthread-Stud ends withmetal-to-metalsealing(type B)GB/T 19810-2005 聚乙烯(PE)管材和管件热熔对接接头拉伸强度和破坏形式的测定Polyethylene(PE)pipe andfittings.Determinationof the tensile strengthand failure mode of testpieces from a butt-fusedjointGB/T 2031-1994 船用消防接头Marine fire-fighting coupeigsGB/T 21297-2007 实验室玻璃仪器互换锥形磨砂接头Laboratory glassware-Interchangeable conicalground jointGB/T 21359-2008 食品和供水工业用不锈钢螺纹接头Stainless steel tubethreaded couplings forthe food and water industryGB/T 21400.2-2008 绞盘式喷灌机.第2部分:软管和接头.试验方法Traveller irrigationmachines.Part 2:Softwallhose and couplings.TestmethodsGB/T 21410-2008 石油天然气工业.井下工具.锁定心轴和定位接头Petroleum and naturalgas industries.Downholeequipment.Lock mandrelsand landing nipplesGB/T 22076-2008 气动圆柱形快换接头插头连接尺寸、技术要求、应用指南和试验Pneumatic fluid power.Cylindrical quick-actioncouplings. Plugconnecting dimensions,specifications,application guidelinesand testingGB/T 22085.1-2008 电子束及激光焊接接头.缺欠质量分级指南.第1部分:钢Electron and laser beamwelded joints-Guidanceon quality levels forimperfections-Part1:SteelGB/T 22085.2-2008 电子束及激光焊接接头.缺欠质量分级指南.第2部分:铝及铝合金Electron and laser beamwelded joints-Guidanceon quality levels forimperfection-Part2:Aluminium and itsweldable alloysGB/T 22087-2008 铝及铝合金的弧焊接头.缺欠质量分级指南Arc-welded joints inaluminium and itsalloys.Guidance onquality levels forimperfectionGB/T 23682-2009 制冷系统和热泵软管件、隔震管和膨胀接头要求、设计与安装()GB/T 2649-1989 焊接接头机械性能试验取样方法Methods of sampling formechanical propertiestests of welded jointGB/T 2650-2008 焊接接头冲击试验方法Impact test methods on welded jointsGB/T 2651-2008 焊接接头拉伸试验方法Tensile test method on welded jointsGB/T 2653-2008 焊接接头弯曲试验方法Bend test methods on welded jointsGB/T 2654-2008 焊接接头硬度试验方法Hardness test methods on welded jointsGB/T 3323-2005 金属熔化焊焊接接头射线照相Radiographic examinationof fusion welded jointsin metallic materialsGB/T 3733-2008 卡套式端直通管接头24°cone connectors.Straight threadGB/T 3734-2008 卡套式锥螺纹直通管接头24°cone connectors.MaleGB/T 3735-2008 卡套式端直通长管接头24° cone connectors. Straight thread longGB/T 3736-2008 卡套式锥螺纹长管接头24° cone connectors. Male longGB/T 3737-2008 卡套式直通管接头24°cone connectors.UnionGB/T 3738-2008 卡套式可调向端弯通管接头24° cone connectors.Straight thread elbowGB/T 3739-2008 卡套式锥螺纹弯通管接头24°cone connectors.MaleelbowGB/T 3740-2008 卡套式弯通管接头24°coneconnectors.Union elbowGB/T 3741-2008 卡套式可调向端三通管接头24°coneconnectors.Straightthread teeGB/T 3742-2008 卡套式锥螺纹三通管接24°cone connectors.Male头teeGB/T 3743-2008 卡套式可调向端弯通三通管接头24° coneconnectors.Straightthread run teeGB/T 3744-2008 卡套式锥螺纹弯通三通管接头24° coneconnectors.Male run teeGB/T 3745-2008 卡套式三通管接头24° cone connectors.Union teeGB/T 3746-2008 卡套式四通管接头24° cone connectors. Union crossGB/T 3747-2008 卡套式焊接管接头24° cone connectors.Weld maleGB/T 3748-2008 卡套式过板直通管接头24° cone connectors.Bulkhead unionGB/T 3749-2008 卡套式过板弯通管接头24° cone connectors.Bulkhead union elbowGB/T 3750-2008 卡套式铰接管接头24°coneconnectors.Angle swivel screw connectorGB/T 3751-2008 卡套式压力表管接头24° coneconnectors.Connector for pressure gaugeGB/T 3752-2008 卡套式组合弯通管接头24°cone connectors.Adjustable elbowGB/T 3753-2008 卡套式组合三通管接头24° cone connectors.Adjustable teeGB/T 3754-2008 卡套式锥密封组合弯通管接头24° coneconnectors.Swivel elbowwith O-ringGB/T 3755-2008 卡套式锥密封组合三通管接头24°coneconnectors.Branch teewith O-ringGB/T 3756-2008 卡套式锥密封组合直通管接头24°coneconnectors.Swivel studstraight adapter with O-ring with stud endGB/T 3757-2008 套式过板焊接管接头24° cone connectors. Weld-in bulkhead straight connectorGB/T 3758-2008 卡套式管接头用锥密封焊接接管24° cone connectors.Weld-on nippleGB/T 3759-2008 卡套式管接头用连接螺母24°cone connectors.NutGB/T 3760-2008 卡套式管接头用锥密封堵头24° coneconnectors.Plug with O-ringGB/T 3761-1983 卡套式管接头用锥体环Bite type tube fittings--Pressure bush for butt jointsGB/T 3762-1983 卡套式管接头用尖角密封垫圈Bite type tube fittings--Tipping washerGB/T 3763-2008 管接头用六角薄螺母24°cone connectors and flared couplings.Hexagon thin nutGB/T 3765-2008 卡套式管接头技术条件24°coneconnectors.SpecificationGB/T 5107-2008 气焊设备焊接、切割和相关工艺设备用软管接头Gas weldingequipment.Hoseconnections forequipment forwelding,cutting andallied processesGB/T 5625-2008 扩口式直通管接头FLared couplings-Straight threadGB/T 5626-2008 扩口式锥螺纹直通管接头Flared couplings.MaleGB/T 5627-2008 扩口式锥螺纹长管接头Flared couplings.Male longGB/T 5628-2008 扩口式直通管接头Flared couplings.UnionGB/T 5629-2008 扩口式锥螺纹弯通管接头Flared couplings.MaleelbowGB/T 5630-2008 扩口式弯通管接头Flared couplings. Union elbowGB/T 5631-2008 扩口式可调向端弯通管接头Flared couplings.Straight thread elbowGB/T 5632-2008 扩口式组合弯通管接头Flared couplings.Swivel elbowGB/T 5633-2008 扩口式可调向端三通管接头Flared couplings.Straight thread branchteeGB/T 5634-2008 扩口式组合弯通二通管接头Flared couplings.Swivelrun teeGB/T 5635-2008 扩口式锥螺纹三通管接头Flared couplings.Malebranch teeGB/T 5637-2008 扩口式可调向端弯通三通管接头Flared couplings.Straight thread run teeGB/T 5638-2008 扩口式组合三通管接头Flared couplings.Swivel branch teeGB/T 5639-2008 扩口式三通管接头Flared couplings-Union teeGB/T 5641-2008 扩口式四通管接头Flared couplings.Union crossGB/T 5642-2008 扩口式焊接管接头Flared couplings. Weld maleGB/T 5643-2008 扩口式过板直通管接头Flared couplings-Bulkhead unionGB/T 5644-2008 扩口式过板弯通管接头Flared couplings. Bulkhead union elbowGB/T 5645-2008 扩口式压力表管接头Flaredcouplings.Connector forpressure gaugeGB/T 5646-2008 扩口式管接头管套Flared couplings. SleeveGB/T 5647-2008 扩口式管接头用A型螺母Flared couplings. StyleA nutGB/T 5648-2008 扩口式管接头用B型螺母Flared couplings. StyleB nutGB/T 5649-2008 管接头用锁紧螺母和垫圈Flared couplings.Locknut and lockup washerGB/T 5650-2008 扩口式管管接头用空心螺栓Flared couplings.Inverted flare boltsGB/T 5651-2008 扩口式管接头用密合垫Flared couplings. Seat insertGB/T 5652-2008 扩口式管接头扩口端尺寸Flared couplings.FlaredendGB/T 5653-2008 扩口式管接头技术条件Flared couplings. SpecificationGB/T 5742-1999 船用饮水舱注入接头Filling connection for drinking water tanks on shipsGB/T 5860-2003 液压快换接头尺寸和要求Hydraulic fluid power—Quick-action couplingsDimensions andrequirementsGB/T 5861-2003 液压快换接头试验方法Hydraulic fluid power-Quick action couplings-Test methodsGB/T 5862-2008 农业拖拉机和机具.通用液压快换接头Agricultural tractorsand machinery.Generalpurpose quick-actionhydraulic couplersGB/T 5973-2006 钢丝绳用楔形接头Cuneiform connector for use with steel wire ropesGB/T 6329-1996 胶粘剂对接接头拉伸强度的测定Adhesives--Determinationof tensile strength ofbutt jointsGB/T 6417.1-2005 金属熔化焊接头缺欠分类及说明Classification andexplanation ofimperfections in fusionwelded jointsGB/T 6417.2-2005 金属压力焊接头缺欠分类及说明Classification andexplanation ofimperfections inpressure welded jointsGB/T 6661-1986 插入式耳机的乳头状接头Nipples for insertearphonesGB/T 6946-2008 钢丝绳铝合金压制接头()GB/T 7937-2008 液压气动管接头及其相关元件.公称压力系列Fluid power systems andcomponents.Connectorsand associatedcomponents.NominalpressuresGB/T 7940.1-2008 气动.五气口方向控制阀.第1部分:不带电气接头的安装面Pneumatic fluidpower.Five-portdirectional controlvalves.Part1:Mountinginterface suifaceswithout electricalconnectorGB/T 7940.2-2008 气动.五气口方向控制阀.第2部分:带可选电气接头的安装面Pneumatic fluidpower.Five-portdirectional controlvalves.Part2:Mountinginterface surfaces withoptional electricalconnectorGB/T 8259-2008 卡箍式柔性管接头.技术条件Specification forflexible joints ofhousingGB/T 8260-2008 卡箍式柔性管接头.型式与尺寸Types and dimensions offlexible joints ofhousingGB/T 8606-2003 液压快换接头螺纹连接尺寸及技术要求Thread connectingdimensions andspecifications ofhydraulic fluid power-Quick action couplingsGB/T 9065.1-1988 液压软管接头连接尺寸扩口式Hydraulic fluid power--Hose connector--Connecting dimension(Part 1--Flare type)GB/T 9065.2-1988 液压软管接头连接尺寸卡套式Hydraulic fluid power--Hose connector--Connecting dimension(Part 2--Insert type)GB/T 9065.3-1988 液压软管接头连接尺寸焊接式或快换式Hydraulic fluid power--Hose connector--Connectingdimension(Part 3:Weldingor quick-action type)GB/T 9326.4-2008 交流500kV及以下纸或聚丙烯复合纸绝缘金属套充油电缆及附件.第4部分: 接头Oil-filled,paper orpolypropylene paperlaminateinsulated,metal-sheathedcables and accessoriesfor alternating voltagesup to and including 500kV.Part 4:JointHD 623 S1-1996+A1-2001 额定电压 0.6/1.0 kV配电电缆的接头、止动端和室外终端规范Specification forjoints, stop ends andoutdoor terminations fordistribution cables ofrated voltage 0,6/1,0 kV/ Note: To be replacedby prEN 50393 (2003-07).HG/T 2270-1992 内胎接头机() HG/T 2289-2001 可曲挠橡胶接头() HG/T 3196-2009 石墨外接头()HG/T 3201-2009 石墨内接头() HG/T 3652-1999 快装管接头() JB/T 10708-2007 胶管接头扣压机()JB/T 10740.2-2007 额定电压6kV(Um=7.2kV)到35kV(Um=40.5kV)挤包绝缘电力电缆冷收缩式附件第2部分:直通接头Cold shrinkableaccessories for extrudedinsualtion power cableswith rated voltages from6kV (Um=7.2kV) up to35kV(Um=40.5kV)-Part2:Straight jointsJB/T 1308.4-1999 橡胶密封真空规管接头()JB/T 1308.5-1999 发电机锡焊接头检测方法()JB/T 1308.9-1999 照相机快线接头及快线座()JB/T 1754-2008 阀门零部件接头组件()JB/T 2636-1994(2006年确认) 锅炉受压元件焊接接头金相和断口检验方法()JB/T 3411.17-1999 中间接头尺寸() JB/T 3411.21-1999 可调中心接头尺寸() JB/T 3947-1999 电阻点焊电极接头()JB/T 5121-1991 额定电压26/35kV 及以下电力电缆附件基本技术要求电缆接头()JB/T 5227.2-1991 气相色谱仪用管路附件接头()JB/T 5993-1992 管接头检测方法() JB/T 6144.1-2007 锥密封胶管总成锥接头()JB/T 6144.2-2007 锥密封胶管总成 55°非密封管螺纹锥接头()JB/T 6144.3-2007 锥密封胶管总成 55o密封管螺纹锥接头()JB/T 6144.4-2007 锥密封胶管总成 60°密封管螺纹锥接头()JB/T 6144.5-2007 锥密封胶管总成焊接锥接头()JB/T 6381.1-2007 锥密封焊接式直通管接头()JB/T 6381.2-2007 锥密封焊接式直通55°非密封管螺纹管接头()JB/T 6381.3-2007 锥密封焊接式直通55°密封管螺纹管接头()JB/T 6381.4-2007 锥密封焊接式直通60°密封管螺纹管接头()JB/T 6382.1-2007 锥密封焊接式90o弯管接头()JB/T 6382.2-2007 锥密封焊接式55o非密封管螺纹90o弯管接头()JB/T 6382.3-2007 锥密封焊接式55o密封管螺纹90o弯管接头()JB/T 6382.4-2007 锥密封焊接式60o密封管螺纹90o弯管接头()JB/T 6383.1-2007 锥密封两端焊接式直通管接头()JB/T 6383.2-2007 锥密封焊接式直角管接头()JB/T 6383.3-2007 锥密封焊接式三通管接头()JB/T 6384.1-2007 锥密封焊接式隔壁直角管接头()JB/T 6384.2-2007 锥密封焊接式隔壁直通管接头()JB/T 6385-2007 锥密封焊接式压力表管接头()JB/T 6386-2007 锥密封焊接式管接头技术条件()JB/T 6464-2006 额定电压1kV(Um=1.2kV)到35kV(Um =40.5kV)挤包绝缘电力电缆绕包式直通接头Taped straight jointsfor extruded insulationpower cables with ratedvoltages from1kV(Um=1.2kV) up to35kV(Um=40.5kV)JB/T 7056-2008 气动管接头通用技术条件()JB/T 7057-2008 调速式气动管接头技术条件()JB/T 7058-1993 快换式气动管接头技术条件()JB/T 7339-2007 挠性管接头()JB/T 7830-2006 额定电压1kV(Um=1.2kV)到10kV(Um=12kV)挤包绝缘电力电缆热收缩式直通接头Heat-shrinkable straightjoints for extrudedinsulation power cableswith rated voltages from1kV(Um=1.2kV) up to10kV(Um=12kV)JB/T 7832-2006 额定电压1kV(Um=1.2kV)到10kV(Um=12kV)电力电缆树脂浇铸式直通接头Cast resin straightjoints for power cableswith rated voltages from1kV(Um=1.2kV) up to10kV(Um=12kV)JB/T 7850-2007 手夹快换接头() JB/T 7940.2-1995 接头式压注油杯() JB/T 8105.2-1999 金属密封真空规管接头()JB/T 8302-2000 农业拖拉机和机具液压输出快换接头技术条件()JB/T 8503.2-2006 额定电压6kV(Um =7.2kV)到35kV(Um =40.5kV)挤包绝缘电力电缆预制件装配式附件第Premolded accessories(slip-on type) forextruded insulationpower cables with rated2部分:直通接头voltages from6kV(Um=7.2kV) up to35kV(Um=40.5kV) Part2:StraightJB/T 8725-1998 旋转接头()JB/T 9162.17-1999 联动夹持杆接头尺寸()JB/T 9162.18-1999 夹持杆接头尺寸()JB/T 9465-1999 水密接头()JB/T 966-2005 用于流体传动和一般用途的金属管接头 O形圈平面密封接头()JB/T 978-1977 焊接式铰接管接头()JB/T 9959-1999 电阻点焊内锥度1:10的电极接头()JB/T 998-1977 焊接式铰接管接头体() JB/T 999-1977 管接头用铰接螺栓()JC 538-1994 石棉水泥落水管、排污管及其接头()JC 980-2005 纤维水泥电缆管及其接头()JC/T 1091-2008 预应力钢筒混凝土管接头用型钢()JJG(石油) 1-1996 石油钻具接头螺纹工作量规()JJG(石油) 51-2000 石油钻具接头螺纹、套管圆螺纹和油管螺纹校对量规检定规程()MT/T 153-1987 中心单链刮板输送机蛙形链接头()MT/T 310-1992 高压水管楔式快速接头()MT/T 318.1-1997 煤矿用输送带机械接头技术条件()MT/T 319-2006 煤矿输送带机械接头用带扣()MT/T 986-2006 矿用U形销式快速接头及附件()QB 1504-1992 实验室玻璃仪器互换锥形磨砂接头()QB/T 2481-2000 旋转接头技术条件()QC/T 201-1995(2005) 汽车气制动用热塑管接头尺寸()QC/T 228.3-1997(2005) 摩托车和轻便摩托车操纵拉索接头()QC/T 29009-1991(2005) 汽车用电线接头技术条件()QC/T 29010-1991(2005) 汽车用低压电线接头型式、尺寸和技术要求()QC/T 29011-1991(2005) 汽车用点火线电线接头型式、尺寸和技术要求()QC/T 29013-1991(2005) 汽车用蓄电池电线接头型式、尺寸和技术要求()QC/T 304-1999(2005) 汽车转向拉杆接头总成台架试验方法()QC/T 327-1999(2005) 汽车用球头接头()QC/T 399-1999(2005) 卡套式锥螺纹直通接头体()QC/T 400-1999(2005) 卡套式锥螺纹直角三通接头体()QC/T 401-1999(2005) 卡套式锥螺纹直角接头体()QC/T 402-1999(2005) 卡套式锥螺纹三通接头体()QC/T 403-1999(2005) 扩口式锥螺纹直通管接头体()QC/T 404-1999(2005) 扩口式锥螺纹直角管接头体()QC/T 405-1999(2005) 扩口式锥螺纹三通管接头体()QC/T 669-2000(2005) 汽车空调(HFC-134a)用管接头和管件()QC/T 701-2004 摩托车和轻便摩托车后减震器安装接头尺寸Mounting of rear shockabsorbers formotorcycles and mopedsQC/T 764-2006 汽车液压制动系金属管、内外螺纹管接头和软管端部接头()SB/T 10355-2002 制冷系统和热泵—软管件、隔振器和膨胀接头—要求、设计与安装()SY/T 0516-2008 绝缘接头与绝缘法兰技术规范()SY/T 0525.2-1993 石油储罐回转接头() SY/T 5067-1991(2005) 安全接头() SY/T 5067-2008 安全接头() SY/T 5200-2002 钻柱转换接头() SY/T 5290-2000 石油钻杆接头() SY/T 5988-1994 油管转换接头()SY/T 6669-2006 端盖、联结件和旋转接头规范Specification on endclosures,connectors andswivelsSY/T 6715-2008 钢管管接头焊接()。
中外焊丝国家标准对照表
中外焊丝国家标准对照表焊丝是焊接工艺中必不可少的一种材料,它直接影响着焊接接头的质量和性能。
在国际贸易中,各个国家都有自己的焊丝国家标准,这就需要对不同国家的标准进行对照分析,以便更好地进行国际贸易和技术交流。
下面将对中外焊丝国家标准进行对照表分析,以便更好地了解各国焊丝标准的异同,为我国焊接行业的发展提供参考和借鉴。
1. 标准名称对照。
中国国家标准,GB/T 8110-2008 焊丝。
美国国家标准,AWS A5.18/A5.18M:2005 Specification for Carbon Steel Electrodes and Rods for Gas Shielded Arc Welding。
德国国家标准,DIN 8559-1: 1990-11 Welding filler materials; welding filler materials for gas-shielded arc welding; wire electrodes, wires and rods for arc welding of non-alloy and fine-grain steels; designation, technical delivery conditions。
日本国家标准,JIS Z 3312: 1999 Covered electrodes, wires and rods for arc welding of mild steel, high strength steel and low temperature service steel。
2. 技术要求对照。
在技术要求方面,各国标准对焊丝的化学成分、机械性能、焊接性能等方面都有详细的规定。
例如,中国国家标准GB/T 8110-2008对焊丝的化学成分、拉伸强度、屈服强度、延伸率、冲击功等性能指标进行了详细的规定;美国国家标准AWS A5.18/A5.18M:2005也对焊丝的化学成分、机械性能、焊接性能等进行了详细的规定,并且在检测方法和标准值方面也有所不同;德国国家标准DIN 8559-1: 1990-11和日本国家标准JIS Z 3312: 1999也对焊丝的技术要求进行了详细的规定。