
丝锥用底孔钻 头 直 径 表
非常全的攻丝钻孔直径表.docx

螺纹底孔直径一、螺纹底孔直径计算式螺纹底孔直径可参照表1、表2的公式计算,也可查表3至表11。
表2加工英制螺纹底孔钻头直径的计算公式-2 •、螺纹底孔直径表表3米制粗牙螺纹攻丝前用的钻头直径(mm)-3 •表4米制细牙螺纹攻丝前用的钻头直径(mm)-4 •E、S、W攻丝前用的钻头直径(mm)钻头直径公称直径 (英寸)每英寸牙数铸铁、青铜、黄铜钢、可锻铸铁3/16 24 3.8 3.91/4 20 5.1 5.25/16 18 6.6 6.73/8 16 8.0 8.11/2 12 10.6 10.75/8 11 13.6 13.83/4 10 16.6 16.87/8 9 19.6 19.71 8 22.3 22.51 1/8 7 25.0 25.21 1/4 7 28.2 28.41 1/2 6 34.0 34.21 3/4 5 39.5 39.72 4 1/2 45.3 45.6• 5 •表6英寸制统一粗牙螺纹UNC攻丝前用的钻头直径(mm)-6 •表7英寸制统一细牙螺纹UNF攻丝前用的钻头直径(mm)-7 •表8 GB7307-87 ISO228/1-1982 非螺纹密封的管螺纹攻丝前用的钻头直径(mm)• 8 •表9 GB7306-87 ISO7/1-1982 用螺纹密封的管螺纹攻丝前用的钻头直径(mm)-9 •表10美标(NPT、NPSC管螺纹底孔推荐的麻花钻直径(英寸)•10 •表11美标(NPTF NPSI)干密封管螺纹底孔推荐的麻花钻直径(英寸)注寸。
螺纹底孔直径查询尺寸表
螺纹标准介绍管螺纹的标准:管螺纹:主要用来进行管道的连接,使其内外螺纹的配合紧密,有直管和锥管两种。
常见的管螺纹主要包括以下几种:NPT、PT、G等。
1:NPT 螺纹是美国标准的60度锥管螺纹 2:PT(BSPT) 螺纹是欧洲和英联邦55度密封圆锥管螺纹 3:G 螺纹是55度非螺纹密封管螺纹 4:ZG 螺纹是1)NPT是National(American)PipeThread的缩写,属于美国标准的60度椎管螺纹,用于北美地区,国标查阅GB/T12716-1991。
2)PT(BSPT)是PipeThread的缩写,是55度密封圆椎管螺纹,属于惠氏螺纹家族,多用于欧洲及英联邦国家,常用于水及煤气管行业,锥度1:16,国标查阅GB/T7306-2000。
国内叫法为ZG.。
3)G是55度非螺纹密封管螺纹,属惠氏螺纹家族。
标记为G代表圆柱螺纹。
国标查阅GB/T7307-2001。
公制螺纹与英制螺纹的区别:公制螺纹用螺距来表示,美英制螺纹用每英寸内的螺纹牙数来表示;公制螺纹是60度等边牙型,英制螺纹是等腰55度牙型,美制螺纹为等腰60度牙型。
公制螺纹用公制单位(如mm),美英制螺纹用英制单位(如英寸);“行内人”通常用“分”来称呼螺纹尺寸,一英寸等于8分,1/4英寸就是2分,以此类推。
另外还有:ISO—公制螺纹标准60度;UN—统一螺纹标准60度;API—美国石油管螺纹标准60度;W—英国惠氏螺纹标准55度;NPT BSP螺纹技术---- NPT,PT,G螺纹的区别NPT,PT,G各种螺纹的区别NPT,PT,G 都是管螺纹.NPT是National(American)PipeThread的缩写,属于美国标准的60度锥管螺纹,用于北美地区.国家标准可查阅GB/T12716-1991PT是PipeThread的缩写,是55度密封圆锥管螺纹,属惠氏螺纹家族,多用于欧洲及英联邦国家.常用于水及煤气管行业,锥度规定为1:16.国家标准可查阅GB/T7306-2000G是 55 度非螺纹密封管螺纹,属惠氏螺纹家族.标记为G代表圆柱螺纹.国家标准可查阅 GB/T7307-2001另外螺纹中的1/4、1/2、1/8标记是指螺纹尺寸的直径,单位是英寸.行内人通常用分来称呼螺纹尺寸,一等于8分,1/4?就是2分,如此类推.G就是管螺纹的统称(Guan),55,60度的划分属于功能性的,俗称管圆。
丝锥和钻头的参数对照表

丝锥和钻头的参数对照表丝锥和钻头是常用的切削工具,在工业和日常生活中都有广泛的应用。
它们在形状、材质、切削速度等方面有着不同的参数,下面是丝锥和钻头的参数对照表,以帮助人们更好地了解和选择适合自己需求的工具。
一、形状和结构1.丝锥:丝锥是一种用来切削螺纹的工具,通常由一个锥体和一个切削刃组成。
锥体通常呈圆锥形,切削刃位于锥体的尖端。
根据螺纹的尺寸和用途的不同,丝锥的形状和结构也会有所不同。
2.钻头:钻头是一种用来钻孔的工具,通常由一个钻杆和一个切削刃组成。
钻杆通常呈圆柱形,切削刃位于钻杆的末端。
根据钻孔的尺寸和材料的不同,钻头的形状和结构也会有所不同。
二、材质1.丝锥:丝锥通常由高速钢制成,高速钢具有较高的硬度和耐磨性,适用于切削普通钢和铸铁等材料。
对于切削不锈钢等较硬材料,可选用硬质合金制成的丝锥。
2.钻头:钻头通常由高速钢制成,高速钢具有较高的硬度和耐磨性,适用于切削普通钢和铸铁等材料。
对于切削不锈钢、铝合金等较硬材料,可选用硬质合金制成的钻头。
三、切削速度1.丝锥:丝锥的切削速度取决于切削刃的结构和材料。
一般来说,切削速度越高,切削效率越高,但也会增加切削刃的磨损。
在使用丝锥时,应根据材料的硬度和切削要求选择合适的切削速度。
2.钻头:钻头的切削速度取决于切削刃的结构和材料。
一般来说,切削速度越高,切削效率越高,但也会增加切削刃的磨损。
在使用钻头时,应根据材料的硬度和切削要求选择合适的切削速度。
四、使用方法1.丝锥:使用丝锥时,需要先在工件上打孔,然后将丝锥插入孔中,通过旋转丝锥切削出螺纹。
切削过程中要保持适当的切削速度和切削力,避免过度用力或转速过快导致切削刃损坏。
2.钻头:使用钻头时,需要先在工件上打孔,然后将钻头插入孔中,通过旋转钻头切削出孔。
切削过程中要保持适当的切削速度和切削力,避免过度用力或转速过快导致切削刃损坏。
挤压丝锥的底孔尺寸

13.00
12.92
13.04
M14× 1.5
13.27
13.21
13.30
M16× 2
15.00
14.92
15.04
M16× 1.5
15.27
15.21
15.30
M18× 2.5
16.73
16.63
16.78
M18× 1.5
17.28
17.22
17.31
M20× 2.5
18.73
18.63
M10× 1.5
9.24
9.18
9.28
M10× 1.25
9.39
9.34
9.41
M10× 1
9.53
9.48
9.57
螺纹公称尺寸
M×P
推荐
钻头直径
D
最.05
11.15
M12× 1.5
11.24
11.18
11.28
M12× 1.25
11.39
11.34
11.41
挤压丝锥的底孔精度的必要性和底孔直径挤压丝锥是通过塑性加工来加工螺纹的,所以底孔尺寸会对螺牙形状产生较大影响,因此需要高精度的底孔管理。
公制螺纹用底孔直径一览表(挤压丝锥用)
螺纹公称尺寸
M×P
推荐
钻头直径
D
最小直径
最大直径
M2× 0.4
1.83
1.81
1.85
M2.2× 0.45
2.00
1.98
2.03
M2.5× 0.45
2.30
2.28
2.33
M3× 0.5
2.78
2.76
公制螺纹钻底孔用钻头直径尺寸表

细1.5=14.5细2.0=15.9
细1.0=15.0细1.5=16.5
细1.0=17.0
M20粗2.5=17.4M22粗2.5=19.4
细2.0=17.9细2.0=19.9
细1.5=18.5细1.5=20.5
细1.0=19.0细1.0=21.0
M24粗3.0=20.9M27粗3.0=23.9
细0.5=4.5细0.75=5.2
M8粗1.25=6.7M10粗1.5=8.5
细1.0=7.0细1.25=8.7
细0.75=7.2细1.0=9.0
细0.75=9.2
M12粗1.75=10.2M14粗2.0=11.9
细1.5=10.5细1.5=12.5
细1.25=10.3.0
细2.0=21.9细2.0=24.9
细1.5=22.5细1.5=25.5
细1.0=23.0细1.0=26.0
M30粗3.5=26.3M33粗3.5=29.3
细3.0=26.9细3.0=29.9
细2.0=27.9细2.0=30.9
细1.5=28.5细1.5=31.5
细1.0=29.0
M36粗4.0=31.8M39粗4.0=34.8
细3.0=32.9细3.0=35.9
细2.0=33.9细2.0=36.9
细1.5=34.5细1.5=37.5
M42粗4.5=37.3M45粗4.5=40.3
细4.0=37.8细4.0=40.8
细3.0=38.9细3.0=41.9
细2.0=39.9细2.0=42.9
细1.5=40.5细1.5=43.5
M22:粗扣螺距2.5=Φ19.5细扣螺距2.0,1.5,1.0=Φ19.9,Φ20.5,Φ21
挤压螺纹底孔直径表
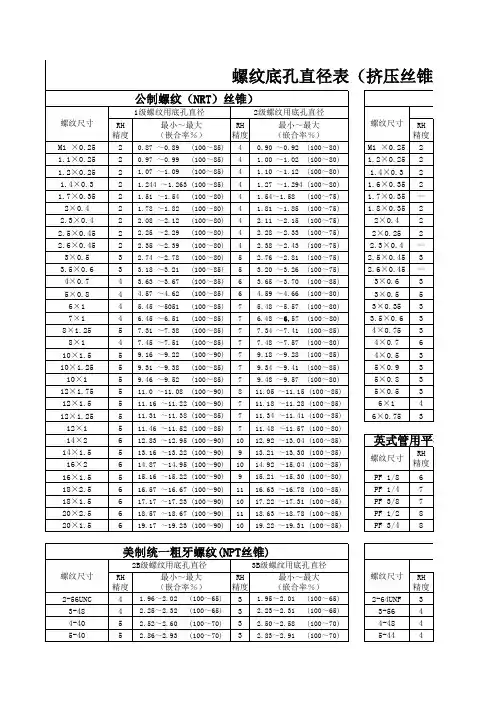
1.96~2.02 (100~65) 3 1.95~2.01 (100~65)
4 2.25~2.32 (100~65) 3 2.23~2.31 (100~65)
5 2.52~2.60 (100~70) 3 2.50~2.58 (100~70)
5 2.86~2.93 (100~70) 3 2.83~2.91 (100~70)
6 14.87 ~14.95 (100~90) 10 14.92 ~15.04 (100~85)
5 15.16 ~15.22 (100~90) 9 15.21 ~15.30 (100~80)
6 16.57 ~16.67 (100~90) 11 16.63 ~16.78 (100~85)
6 17.17 ~17.23 (100~90) 10 17.22 ~17.31 (100~85)
螺纹底孔直径表(挤压丝锥用)
公制螺纹(NRT)丝锥)
1级螺纹用底孔直径
2级螺纹用底孔直径
RH 精度
最小~最大 (嵌合率%)
RH 精度
最小~最大 (嵌合率%)
2 0.87 ~0.89 (100~85) 4 0.90 ~0.92 (100~80)
2 0.97 ~0.99 (100~85) 4 1.00 ~1.02 (100~80)
3.19~3.26 (100~70) 3 3.16~3.22 (100~75) 3.80~3.88 (100~75) 4 3.79~3.86 (100~75) 4.41~4.48 (100~80) 4 4.40~4.46 (100~80) 5.00~5.08 (100~80) 4 4.99~5.06 (100~80) 5.86~5.93 (100~80) 4 5.85~5.92 (100~80) 7.38~7.46 (100~80) 5 7.36~7.43 (100~85) 8.96~9.05 (100~80) 5 8.95~9.02 (100~85) 10.44~10.54 (100~80) 5 10.41~10.49 (100~85) 12.02~12.12 (100~80) 5 12.00~12.05 (100~90) 13.55~13.66 (100~80) 7 13.53~13.58 (100~90) 15.14~15.25 (100~80) 7 15.11~15.17 (100~90) 18.22~18.32 (100~85) 7 18.18~18.25 (100~90) 21.27~21.38 (100~85) 8 21.23~21.27 (100~95) 24.28~24.41 (100~85) 9 24.24~24.32 (100~90)
挤压丝锥的底孔尺寸表-公制_
••••••••••••••当前位置:›挤压丝锥的底孔尺寸表-公制挤压丝锥的底孔尺寸表-公制最小直径最大直径M2× 0.41.83 1.81 1.85M2.2× 0.452 1.98 2.03M2.5× 0.452.3 2.28 2.33M3× 0.52.78 2.76 2.81M4× 0.73.68 3.65 3.7M5× 0.84.63 4.59 4.66M6× 15.53 5.48 5.57M7× 16.53 6.48 6.57M8× 1.257.397.347.41M8× 17.537.487.57M10× 1.59.249.189.28M10× 1.259.399.349.41M10×19.539.489.57最小直径最大直径M12×1.7511.1211.0511.15M12× 1.511.2411.1811.28M12× 1.2511.3911.3411.41M14× 21312.9213.04M14× 1.513.2713.2113.3M16× 21514.9215.04M16× 1.515.2715.2115.3M18× 2.516.7316.6316.78M18× 1.517.2817.2217.31M20× 2.518.7318.6318.78M20× 119.2819.2219.31挤压丝锥的底孔尺寸表推荐钻头直径D 螺纹公称尺寸MxP螺纹公称尺寸MxP推荐钻头直径D下载文档原格式(Excel原格式,共2页)相关文档•挤压丝锥的底孔尺寸•挤压丝锥底孔直径•螺纹底孔直径对照表•挤压丝锥底孔•挤压丝攻底孔对照表•挤压丝锥螺纹底孔直径••••••••••••••••••••更多"" ••••••••••••••••••••更多"" •••••••••••••••••••••更多""•••••••••••••••••更多"" •••••••••••••更多""••••••••••更多""相关文档推荐:•••••••••••••••••••••••••••••••••••••••••••••••••© 2022 本站资源均为网友上传分享,本站仅负责分类整理,如有任何问题可通过上方投诉通道反馈~。