
装船机常见故障 事故案例
行走机构常见故障一、电机无法启动故障现象:电机得电便立即跳闸,无法正常启动。
初步判断:制动器闸片在锈蚀等原因作用下发生粘连,制动器无法正常打开。
处理方法:用敲击等方法振动制动闸片,使其松动打开。
二、电机或减速机异响故障现象:电机或减速机在运行中出现“吱吱”的异响。
初步判断:1、异物与电机或减速机发生干涉;2、电机或减速机损坏。
处理方法:1、做好停机等安全防护措施后,清理异物;2、上报故障。
三、电机或减速机振动故障现象:电机或减速机在运行中出现振动。
初步判断:1、电机或减速机紧固螺栓松动;2、电机或减速机损坏。
处理方法:1、条件具备时,做好停机等安全防护措施后,紧固螺栓,否则直接上报故障;2、上报故障。
四、减速箱油位低故障现象:减速箱油窗中看不到油位,或者油尺油位低。
初步判断:减速箱漏油。
处理方法:上报故障。
五、制动器失效故障现象:制动器无法打开或者制动效果不明显。
初步判断:1、制动器卡死;2、制动器损坏;3、制动闸瓦过度磨损。
处理方法:上报故障。
六、夹轨器无法动作故障现象:通过司机室上位或机侧操作均无法控制夹轨器动作。
初步判断:1、可能有异物或锈蚀导致夹轨器机构卡死;2、上位机相关报警内容中描述的系统故障;3、夹轨器液压系统漏油。
处理方法:1、清除异物和锈蚀;2和3、上报故障。
七、行走中存在碾压异物的声响和振动故障现象:行走中存在碾压异物的声响和振动,行走轮踏面及轨道上存在碾碎的杂物。
初步判断:轨道清扫器方木未与轨道接触或缺失。
处理方法:调整或更换方木。
八、锚固器无法动作故障现象:锚固器无法上下移动。
初步判断:1、存在异物或者锈蚀导致机构卡死;2锚固器变形。
处理方法:1、清除异物和锈蚀;2、上报故障。
九、卷缆驱动装置故障故障现象:卷缆机构运行中,电机、减速机等驱动部件出现振动或异响现象。
初步判断:1、部件紧固螺栓松动;2部件损坏。
处理方法:上报故障。
十、电缆卷取故障故障现象:1、装船机行走过程中电缆出现过紧或过松现象;2、卷缆方向错误;3、电缆无法正确卷取。
初步判断:1、减速机力矩不合理;2卷缆机构损坏。
处理方法:上报故障。
俯仰机构常见故障一、液压件或管路漏油(液压式俯仰)故障现象:液压件或管路出现滴、渗油现象。
初步判断:液压件或管路漏油。
处理方法:上报故障。
二、液压泵电机振动异常(液压式俯仰)故障现象:电机运行中出现振动大的现象。
初步判断:1、电机紧固螺栓松动;2、电机故障。
处理方法:1、条件具备时,做好停机等安全防护措施后,紧固螺栓,否则直接上报故障;2、上报故障。
三、卷扬驱动电机、减速想、制动器故障(机械式俯仰)详见第一节内容。
四、钢丝绳卷扬机构异响(机械式俯仰)故障现象:在悬臂俯仰时,卷扬钢丝绳有异响现象。
初步判断:1、传动齿轮间润滑不良;2、钢丝绳和绳槽间润滑不良;4、滑轮润滑不良;3、卷扬机构部件故障。
处理方法:上报故障。
臂架伸缩机构常见故障一、电机、减速想、制动器故障详见第一节内容。
二、臂架伸缩异响(限于齿轮齿条式伸缩臂架)故障现象:臂架伸缩运行中出现异响现象。
初步判断:1、在臂架伸缩范围内存在杂物干涉;2、臂架支撑轮润滑不良或损坏;3、传动齿轮润滑不良或损坏;4、臂架结构故障。
处理方法:1、条件具备时,做好停机等安全防护措施后,清除杂物,否则直接上报故障;2~4、上报故障。
三、臂架伸缩异响(限于钢丝绳牵引式伸缩臂架)故障现象:臂架伸缩运行中出现异响现象。
初步判断:1、在臂架伸缩范围内存在杂物干涉;2、臂架伸缩滑道卡滞;3、牵引钢丝绳与滑轮间润滑不良;4、臂架结构故障。
处理方法:1、条件具备时,做好停机等安全防护措施后,清除杂物,否则直接上报故障;2~4、上报故障。
四、挂缆故障故障现象:挂缆动作迟滞、有异响,无法随动,或发生坠落。
初步判断:1、有异物卡滞或挂缆小轮润滑不良;2、牵引钢丝绳损坏;3、挂缆架损坏。
处理方法:1、条件具备时,做好停机等安全防护措施后,清除杂物,否则直接上报故障;2~4、上报故障。
回转机构常见故障一、电机、减速想、制动器故障详见第一节内容。
二、液压部件漏油(限于液压驱动式回转)故障现象:在液压马达、液压制动器或管路接头处出现滴、渗油现象。
初步判断:液压部件漏油。
处理方法:上报故障。
三、回转振动或异响(限于回转支撑式回转结构)故障现象:回转过程中出现异常振动或异响。
初步判断:1、在回转范围内存在杂物干涉;2、回转支撑润滑不良;3、结构故障。
处理方法:1、条件具备时,做好停机等安全防护措施后,清除杂物,否则直接上报故障;2和3、上报故障。
四、回转振动或异响(限于轮轨式回转结构)故障现象:回转过程中出现异常振动或异响。
初步判断:1、在回转范围内存在杂物干涉;2、回转行走轮润滑不良;3、结构故障。
处理方法:1、条件具备时,做好停机等安全防护措施后,清除杂物,否则直接上报故障;2和3、上报故障。
臂架及尾车带式输送机常见故障一、电机、减速想、制动器故障详见第一节内容。
二、滚筒故障故障现象:运行中滚筒出现振动、异响或轴承座温升过高。
初步判断:1、滚筒轴承座紧固螺栓松动;2、滚筒轴承润滑不良或损坏;3、滚筒紧定套松动导致蹿轴;4滚筒包胶磨损严重;5、滚筒筒皮开裂。
处理方法:上报故障,如果振动异响非常剧烈或轴承座温升达到或超过60℃时,经考虑立即停机。
三、滚筒表面积煤或积冰过多故障现象:输送带绕过滚筒时出现起包现象。
初步判断:滚筒表面出现积煤、积冰或其它杂物。
处理方法:根据本单位装船机司机岗位职责内容要求,需要司机处理时,要在做好停机等安全防护措施后,清除杂物。
否则直接上报故障。
四、托辊故障故障现象:运行中托辊出现振动、异响或温升过高现象。
初步判断:1、托辊筒皮磨损;2、托辊架紧固螺栓松动;3、托辊轴承座损坏;3、托辊(特别是橡胶缓冲托辊)无法转动与皮带摩擦生热,或者是托辊处积煤过多,托辊转动时与煤摩擦生热。
处理方法:1~3、根据本单位装船机司机岗位职责内容要求,需要司机处理时,要在做好停机等安全防护措施后,清除杂物。
否则直接上报故障;4、首先实施消防处理,对于起火情况,同时要立即上报。
五、输送带故障故障现象:输送带边部出现条状撕扯,输送带中间出现撕裂,出现钢丝绳抽头,输送带硫化接头处呈现包状或出现破口。
初步判断:输送带撕扯(防撕裂开关动作),接头损坏。
处理方法:上报故障,输送带出现撕扯时立即停机。
六、输送带运行故障故障现象:输送带跑偏和欠速。
初步判断:1、输送带在运行中偏离输送机中线,当跑偏严重时会触发防跑偏开关,出现跑偏报警或自动停机。
2、在阴雨天气或输送带张紧力不足时,滚筒与输送带间出现打滑现象,引发欠速报警或停机。
处理方法:上报故障。
七、输送带运行故障故障现象:输送带跑偏和欠速。
初步判断:1、输送带在运行中偏离输送机中线,当跑偏严重时会触发防跑偏开关,出现跑偏报警或自动停机。
2、在阴雨天气或输送带张紧力不足时,滚筒与输送带间出现打滑现象,引发欠速报警或停机。
处理方法:上报故障。
七、清扫器故障故障现象:1、输送带上下表面积煤清理不干净;2、清扫器抖动异响。
初步判断:1、清扫器刮片磨损严重或缺失。
2、清扫器未与输送带表面紧密接触;3、清扫器固定结构失效。
处理方法:上报故障。
卸料溜筒机构常见故障一、电机、减速想、制动器故障详见第一节内容。
二、溜筒运行异响故障现象:1、溜筒回转时出现异响;2、溜筒调直时出现异响。
初步判断:1、溜筒回转或调直的运行范围内存在杂物干涉;2、回转支撑或调直转轴处润滑不良或损坏;3、臂架结构故障。
处理方法:上报故障。
三、液压系统漏油故障现象:在液压部件、管路或接头处出现滴渗油现象。
初步判断:液压系统漏油。
处理方法:上报故障。
四、溜筒碰撞故障现象:防碰杆等结构件移位甚至变形,触发防护装置自动停机。
初步判断:溜筒发生碰撞。
处理方法:上报故障。
附属装置常见故障一、集中润滑装置故障故障现象:1、润滑油不足或变质变色;2、润滑功能失效。
初步判断:1、需要补油或换油;2、润滑泵、分配器、管路接头等部件出现故障。
处理方法:上报故障。
二、司机室调平装置故障故障现象:1、液压部件出现滴渗油现象;2、系统功能不正常。
初步判断:1、液压件漏油;2、系统故障。
处理方法:上报故障。
三、洒水系统故障故障现象:系统滴漏水,无压力或洒水雾化效果不良。
初步判断:部件漏水或损坏,管路或喷嘴出现堵塞。
处理方法:上报故障。
四、司机室调平装置故障故障现象:1、液压部件滴渗油;2、调平功能异常。
初步判断:1、液压系统漏油;2、部件损坏。
处理方法:上报故障。
五、上位机常见故障故障现象:初步判断:处理方法:六、监控系统故障故障现象:画面不清晰或无画面。
初步判断:1、摄像头不清洁;2、监控部件损坏。
处理方法:1、开启摄像头清洁刷;2、上报故障。
《装船机司机安全操作规程》——秦皇岛港股份有限公司2012年版第一条执行《装卸机械司机一般安全守则》。
第二条作业前1、检查确认设备状态、安全防护装置正常有效。
2、与舱口指挥工共同确认泊位、船舶等作业环境安全。
3、空车试运转,确认各部位运转正常后,报告值班长。
第三条作业中1、严格执行中控调度指令,认真核实、复述船舶、舱位。
2、听从舱口指挥工指挥。
3、一人操作,一人监护。
4、禁止两机同舱作业。
5、装船机悬臂与船方的设施保持1米以上的安全距离(特殊情况下,舱口指挥工须做好监护)。
6、发生料斗或溜筒堵煤,要立即停机,采取安全措施进行排除,严禁重载升臂架、提升溜筒。
7、对舱前先报警并注意轨道和空中有无障碍物,将大臂升起,距船方设施2米以上的安全距离再行走,禁止边起大臂边行走。
异型船靠泊时,装船机对舱作业须做好监护,防止与船舶发生碰撞。
8、行走接近前、后止挡30米时须低速行走。
9、发生设备异常情况应立即停机并报告值班长。
第四条作业后1、将臂架收回(回转)至规定位置,大机行走到指定位置,夹紧夹轨器。
2、切断装船机低压动力电源。
3、填好运行日志,做好交接班。
第五条代缆工在装船机附近系、解缆时,严禁大车行走。
第六条船舶进出港时,司机须在机上监视港池内船舶动态,防止设备被船舶碰撞。
第七条严禁堵塞码头消防安全通道。
相关事故案例1.事故经过:2006年5月11日,在906泊位处,SL12装船机行走限位支架维修后没有及时恢复,在装船机行走时掉落地面并被拖拽,与码头上的维修吊蓝小车发生刮碰,造成限位支架和吊蓝都不同程度损坏。
本次事故的性质为机损事故。
2.事故原因:装船机行走限位维修工作暂停后,限位支架没有固定,随意摆在行走机腿上,装船机在行走过程中,因震动造成限位支架掉落地面并被拖拽,才与码头上维修吊蓝发生刮碰。
3.防范措施:维修工作阶段性暂停,临时安全措施必须到位,不留任何安全隐患。
装船机司机应该严格遵守安全操作规程,作业前检查确认设备状态、安全防护装置正常有效,加强日常巡视检查,发现隐患及时上报处理,行走时注意观察行走区域有无障碍物。
船舶机电事故汇编
第一部分主机1、AQH轮主机平衡器链条断损事故主机型号:HITACHI ZOSEN SULZER 6RTA58事故经过:1995年3月1日0900时,该轮在经由太平洋返回国内的途中,机舱值班人员发现主机平衡器响声大,主机有剧烈振动,当即停车。
经轮机长与值班人员对主机平衡器检查,发现平衡器链条已断7节。
事故后该轮按公司指示减速航行,到香港更换链条。
这次事故的直接经济损失为9. 8万元人民币,损失时间20小时。
事故原因:1、该轮曾于8月8日利用靠码头的时间,对主机平衡器和链条进行过常规检查,发现有3节链子的连接板已松动,并用手锤打紧。
虽然当时这样处理后没有发生异常情况,但却由此埋下事故的隐患。
因为说明书的要求是“发现链条的连接板松动时,需将链条换新,”而且“装配时一定要使用专用工具”。
2、船舶处于恶劣海况时,产生轴系不正常振动使主机平衡器的受力大大加大,从而导致传动链条的损坏。
事故教训:在实施对机械设备的检修保养中,不仅要按规定的时间间隔和检查内容进行,还必须严格按照说明书规定的检修方法和要求进行。
2、JH轮主机燃油系统进入铝矿粉,造成缸套、活塞环异常磨损主机型号:IHI SULZER 6RD76事故经过:1995年3月18日在温哥华装完货的JH轮开始返航上海的航程。
20日海况恶劣风浪大、船舶左右摇摆、上下颠簸。
上午轮机长对主机做了适当减速;下午主机出现各缸排烟温度高,转速下降、冒黑烟和扫气箱多次着火等险象,换用轻油后也没有效果,主机还出现转速大幅度波动和爆燃现象。
因前面海况恶劣不能停车检查,经请示公司同意返回温哥华港检查修理。
23日JH轮掉头,主机使用轻油降速维持航行。
3月26日抵靠维多利亚港码头后,轮机部对主机6只缸做了吊缸检查,发现气缸套内较脏,有的缸活塞环断裂和咬死,缸套异常磨损,扫气箱脏污严重,排泄管堵死。
对燃油系统进行拆检发现燃油供给管中、分油机内沉积很多铝矿粉,打开燃油沉淀柜、日用柜道门检查内部,油脚(铝矿粉)很厚,燃油驳运系统中也沉积很多铝矿粉。
码头作业事故案例分析与防范

码头作业事故案例分析与防范一、作业项目①装卸船作业;②检修作业;③巡检、补加润滑油;④更换钢丝绳作业;⑤更换或拧紧抓斗上卸扣作业;⑥清舱作业;⑦收尘器滤袋更换作业;⑧电气设备故障维修作业。
二、主要伤害类型高处坠落:①高处作业未佩戴安全带;②上下装船机时注意力不集中;③桥吊作业人员进入驾驶室操作不当。
淹溺:①装船操作不当引发船只倾斜;②上下船违章翻越码头平台栏杆;③临水作业未穿戴救生衣。
物体打击:①桥吊清舱作业中未及时与清舱工沟通;②清舱工在清舱过程中站立在吊机回转半径内。
机械伤害:巡检或检修过程中接触机械、设备传动部位。
三、安全注意事项(一)装船机作业注意事项1.检查大车行走机构,解除铁锲、防风拉索,将中心锚定销拉起并对轨道状况进行检查,清除大车行走范围内的杂物2.对两侧轨道轮处的夹轮器以及液压站进行检查,重点查油位状况、漏油情况以及夹轮器制动片磨损情况3.大车行走齿轮表面涂抹油脂; (仅需隔一段时间涂抹一次,按照需求)4.检查伸缩溜筒升降钢丝绳以及溜筒袋笼情况并保持钢丝绳滑轮润滑有效; (查看有无破损、固定件松动和积块现象)5.打开溜筒喇叭头处的检查门检查风道是否畅通,如积料则予以清理,然后关闭检查门6.查看钢丝绳有没有跳槽,查看滑轮以及卷筒上面钢丝绳固定端夹头及花篮螺栓有无松动,按照钢丝绳报废标准对有断股、断丝严重、表面磨损、打结、麻芯外露、严重锈蚀的予以更换7.检查斜槽,打开各检查门观察有无积块、有无积料堆积,观察转运点缓冲板位置透气布有无磨损,敲击斜槽下部气室判断透气布是否损坏,检查斜槽风机风门及气管道蝶阀是否打开8.检查皮带机清扫器胶皮状况:是否磨损、是否与皮带贴合、配重块是否脱落、配重轴承座是否损坏;检查皮带机常规项目,如传动部位润滑情况、基础是否紧固、有无异物、托辊传动是否正常、配重情况、有无跑偏现象、查询中控电气是否备妥,如不备妥则联系电工解决9.检查大臂旋转锚定销是否拔出,如需作业,则需要拔出来,要确保锚定销处的限位开关有效,防止由于限位失效同时锚定销未拔出来,导致减速机和齿轮受损10.检查收尘风门是否处于关闭状态,开机前必须关闭,检查收尘器内是否有积料,所有风管是否畅通,重点关注溜筒平台、斜槽接料点上方、输送皮带头部、收尘管水平位置、下料器上下等位置的风管11.检查俯仰钢丝绳及制动情况,如发现保险钢丝绳受劲,则要检查大臂是否处于水平位置和制动器、制动闸片状况并根据情况进行处理,查看制动器焊缝有没有开裂脱开12.检查空压机,机房电源,高温天气开空调及风扇降温13.风力达到7级不作业14.夜间作业需打开照明15.桥吊、门机等特种设备的操作人员必须经专门培训,持证上岗(二)卸船机作业注意事项作业前1.工作前必须按规定穿戴好劳动防护用品,操作人员必须持证上岗2.检查周围环境,排除障碍,检查电缆是否完好、供电可靠3.取出铁鞋,清除轨缝里的障碍物4.夜间作业应开启照明灯5.检查各齿轮箱、推动器及耦合器等注油情况6.确认各操纵控制器、各触点、各开关及限位装置是否完好,供电可靠7.将操纵手柄(或开关)置于零位送电试运转8.空载试验起升、下降、小车移动9.重载试验起重和制动10.发现下列故障,不排除不得作业①.电气部分绝缘不良发生短路;②.起重、小车、俯仰、行走机械的主要机件有裂缝或松脱现象,制动不良;③.起重钢丝绳有严重磨损及断丝现象;④.机器有异常;⑤.三相电压低于规定值;⑥.电缆卷筒转动不灵,电缆卷筒平衡动作不灵,电缆容易滑出;⑦.喇叭、电铃等安全信号不能正常工作。
船舶机损维修案例

船舶机损事故案例(总结经验)主机不能遥控启动事情经过某轮主机为6RLB56型,配备了集控室操纵的气动遥控装置。
某日离港用车,一次突然在集控室遥控前进—时,启动不出,轮机长马上下机舱检查,看到机旁的应急启动手柄仍在停车位置上面没相应到位,随即用手推去,主机即启动起来。
为保证安全,就派人在机旁护守,以防万一,直至正航。
抵港后根据控制系统图(图1,见P6后插页)对照分路检查,发现燃油断油伺服器506的Q阀上,泄放孔在试启动时有气出来,说明此阀有问题。
解体后其中一只起隔离作用的塑胶膜碗已破裂。
船上一时无备件。
只好暂将此路切断,使保安装置不起作用,一面电告上级要求尽快购进备件,以便装还。
分析与处理该机设有较多的自动保安装置,燃油断油停车保护亦是其中之一。
要说明主机启动不出原因,则应从控制原理上来理解。
图1中当按下启动按钮815时启动控制空气在通向启动空气导阀818的同时也通向启动燃油限制装置,经Q阀进入P阀,使P阀切换导通。
原先巳等在那里的控制空气即通过P阀进入停车伺服器右端的启动燃油限制气缸,向左推动活塞至被调定位置,使断油停车伺服器只能部份地释放燃油控制杆,达到限制喷入气缸的油量目的。
启动完成后,启动按钮释放,P阀中的控制空气经启动按钮2A释放,P阀被弹簧复位,限制气缸中的空气即经P阀逸出,这样断油伺服器506解除了限制,然后释放燃油控制杆,由调速器来控制供油量。
当Q阀中膜碗使用长久老化,受压不起而破裂时,空气即通过破裂膜腔室至另一端被释放,使阀内活塞这一边压力难以建立,导致该阀始终处于油门被限制的位置上,使主机启动不出。
经验与教训1.发现气压超过2MPa就可启动,说明启动阀咬死的可能性不大。
这时如果从压力平衡道理来推想,问题可以得到启发而及早解决。
2.主机不能正常启动,而一定要保持气压在2MPa以上,带耪这个问题竟维持航行半之久,此种做法对安全是不重视的,是很危险的,万一碰上连续多次用车,就难保持这个气压,到这时开不出车引起海损,事情就很难讲清楚了。
装船机车轮轴断裂事故分析与整改
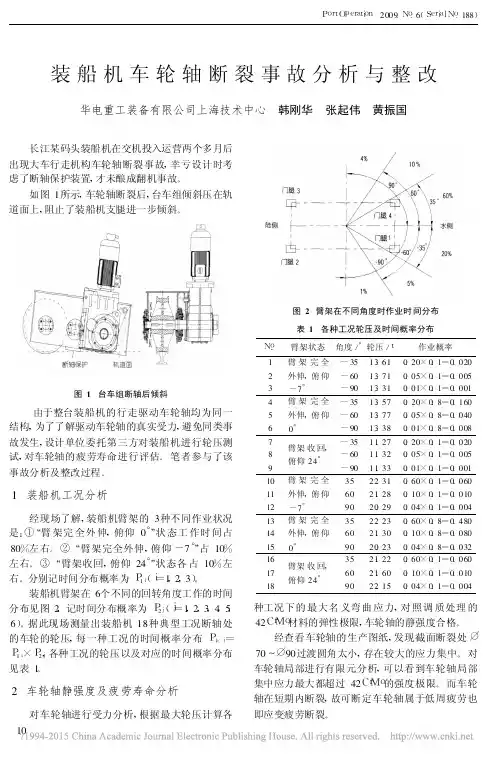
2 车轮轴静强度及疲 劳寿命分析
17 405.9 0.013 90
339 1.00 2.95E-05
18 416.3 0.014 25
323 0.40 1.24E-05
合计损伤 :2.25E-03
故预计车轮轴总寿命 Ni =∑1Di =444 次 , 而车 轮直径为 550 mm, 根据以上疲劳寿命估算 , 装船机 在疲劳寿命范围内可安全行走距离 L=NπD=444 ×3.14 ×0.55 =766.8 m。 根据现场使用统计 , 装船 机工作时平均每天需要行走约 50 m, 故装船机可安 全工作的天数为 15.3天 。
8 209.5 0.001 98 578 940 0.50 8.64E-09
9 209.9 0.001 98 568 066 0.10 1.76E-09
10 419.3 0.014 36
318 6.00 1.88E-04
11 399.8 0.013 69
349 1.00 2.86E-05
12 380.8 0.013 04
8 俯仰 24° 9
-60 11.32 0.05 ×0.1 =0.005 -90 11.33 0.01 ×0.1 =0.001
10 臂 架 完 全 35 22.31 0.60 ×0.1 =0.060
11 外伸 , 俯 仰 60 21.28 0.10 ×0.1 =0.010
12 -7°
船舶工业事故案例分析

中船集团1999年下半年~2007年上半年死亡事故统计:
单位:人 年 份 正式工 2 3 6 2 1 2 3 1 1 21 % 劳务工 3 11 8 13 10 10 13 12 7 87
小计 5 14 14 15 11 12 16 13 8 108
1999年(7-12月) 2000年 2001年 2002年 2003年 2004年 2005年 2006年 2007年(1-6月)
切实抓好安全生产, 保持船舶工业持续、稳定发展
主讲人: 嵇安欽 中国船舶工业安全生产培训中心
一、抓好安全生产的重要意义
1、 当前我国安全生产形势依然严峻,主要表现在:
第一,事故总量大。
我国各类公共安全事件每年100万起,死亡20多万人,其中安全生产事 故死亡10万人上下。
第二,重特大事故尚未得到有效控制.
2、危险的程度可用危险度表示:R=f(F,C)
R-危险度; F-发生事故的可能性; C-发生事故的严重性。
3、船舶工业发生事故的可能性(F)和发生事故的严重性 (C)都高,因此是危险度(R)大的行业,即高危行业。
(二)、造修船生产工艺特点决定了作业环境危险度高:
1 、万吨级以上船舶室外高空作业。 (1)、国家规范:
二事故发生过程二事故发生过程77月月1717日日77时施工人员根据张海平的布置通过陆侧远离黄浦江一时施工人员根据张海平的布置通过陆侧远离黄浦江一侧和江侧靠近黄浦江一侧卷扬机先后调整刚性腿的内外两侧缆侧和江侧靠近黄浦江一侧卷扬机先后调整刚性腿的内外两侧缆风绳测量员通过经纬仪检测刚性腿顶部的基准靶面标志并通过对讲风绳测量员通过经纬仪检测刚性腿顶部的基准靶面标志并通过对讲机指挥两侧卷扬机操作工进行放缆风绳作业调整时基准靶标志内外机指挥两侧卷扬机操作工进行放缆风绳作业调整时基准靶标志内外允许摆动允许摆动2020毫米
8个轮机故障演变成大事故案例---发人深思!
8个轮机故障演变成大事故案例---发人深思!海上伤亡大多数是由同时发生的一连串事故造成的,往往涉及某种形式的灾难性机械故障。
本文所述案例调查了机舱内发生的多起严重事故——这些事故又导致发动机严重损坏。
如何见微知著,值得思考。
❖主机缸套裂纹漏水招致船舶失控碰撞一艘船正驶过一条狭窄海峡。
引航员登上驾驶台后不久,要求全速前进。
在接下来的半个小时里,一切都很顺利。
突然,主机NO.6缸气缸套周围出现大量冷却水。
机舱工作人员试图隔离NO.6缸,但出口阀无法有效关闭,行动失败。
由于冷却系统严重泄漏和低压报警,主机自动减速启动。
驾驶台迅速考虑了所有避碰方案。
但努力是徒劳的,船舶没有以足够的速度移动以保持舵效,之后,船舶发生撞击。
气缸冷却水套的裂缝导致漏水,通常与冷却水系统维护不足有关。
在这种情况下,会存在大量污垢和金属颗粒沉积物(铁锈)。
沉积物由循环冷却水带入,进入气缸盖和冷却水套之间的间隙,影响气缸套的散热。
冷却水处理不足,会导致发动机部件严重腐蚀,也可能导致冷却水套开裂。
此外,与燃油和润滑油一样,冷却水也是一种介质,须仔细选择、处理、维护和监控。
❖油头螺母拧的过紧导致机舱失火某轮航行时,机舱内发出巨大声响,警报启动。
三管轮前往调查,发现机舱内充满黑烟,火焰从2号气缸喷油器中喷出。
三管轮立即通知驾驶室,要求停止发动机。
一切按照标准应急程序进行。
在确认所有船员已离开机舱后,二氧化碳灭火系统启动。
虽然主机在此次事故中没有受到太大损坏,但控制系统、电线和面板都受到了严重损坏,船舶失去动力。
调查显示,固定喷油阀的两个螺柱在螺纹根部发生剪切断裂。
当螺母过紧时,这种故障较常见,螺纹遭受拉伸交变应力最终导致疲劳断裂。
固定这些螺母的正确方法是使用经校准的扭矩扳手,并使用制造商建议的扭矩拧紧螺母。
还需要注意的是,固定喷油阀有不同设计。
一些船舶配备带弹簧加载装置的垫片,对于这些垫片,如果遵循手动拧紧程序,则不会出现过度拧紧的风险。
某油轮主机抱瓦机损事故分析
柴油机作为船舶动力和电力供应的关键装备,被称为船舶的“心脏”。
但由于工作负荷强度大、工作环境恶劣等原因,使得柴油机在船舶运行中的故障率较高[1]。
而且主机机损事故的发生导致船舶停航、维修成本增加,甚至危及船舶安全和船员生命安全。
本文通过对某油轮主机抱瓦机损事故的案例分析,深入挖掘事故的发生原因、修理过程以及教训与建议,为船舶主机维护保养,提供经验教训和改进方向。
1.事故情况1.1船舶概况该轮舶总长88.02米,型宽13.50米,型深6.00米,总吨1993,搭载淄博柴油机LB250ZC-4型号主机,额定输出功率为735K W,额定转速为650R/MIN。
事故发生前,主机的各个参数都处于正常的状态,滑油、冷却水以及排气温度均无异常。
1.2事故过程事故发生前,该轮进行了整体修整,并对主机进行备件更换和机体保养。
修整结束后,开始执行第一个航次任务,在装货港锚地接到调度指令后,起锚进港准备装货,航行约1个小时后,在准备进入航道进港时,主机排气管冒出大量的白烟,主机自动停车。
船长立即要求大副准备抛锚,并向机舱询问出现的状况,机舱人员进行主机盘车检查,发现已无法进行盘车,初步判断为主机发生抱瓦事故。
截至事故发生时,主机共计运转了155小时,主机的各个参数都处于正常的状态,滑油压力在发生抱瓦的瞬间下降。
1.3检查和应急抢修为了查明抱瓦的具体位置和情况,船舶抛锚进行全面检查,将道门全部打开检查发现轴瓦发生严重抱瓦,船长立即通知船东,并要求岸基维修人员登轮进行处置。
经维修人员检查,发现连杆瓦可左右自由活动,说明抱瓦发生在主轴,在拆卸主轴瓦时,发现抱瓦的为第3、4和7道主轴瓦。
某油轮主机抱瓦机损事故分析◎ 季朋 武警海警学院训练舰艇大队摘 要:本文深入分析了某油轮主机抱瓦机损事故,对事故情况、修理过程以及原因进行了详细剖析。
本文提出了船舶维护和检修过程中应加强的关键点,以及在合理条件下运营船舶的重要性。
通过本文分析,能够让从业人员重视主机维护保养疏忽和操作失误可能带来的严重后果,有效提高船舶运营维护水平,减少同类型事故风险,确保船舶的安全运行,为船舶柴油机领域的从业人员提供有益的经验教训,降低类似事故的发生率。
两起船舶机电故障案例引发的思考
鱼安全管理D01:10.3963/j.issn.l006-8864.2021.02.034两起船舶机电故障案例引发的思考关键词:船舶;机电设备遨障分析;共轨单元遨障报警;警报系统船舶机电故障可能引发碰撞、搁浅、触礁等事故的 发生,同时机电故障船舶也是港□维持安全营运的重 大威胁。
船舶机电设备错综复杂,数目繁多,完全杜绝机电设备故障发生并不现实。
但部分机电设备故障不 是突发的,而是在故障发生前已发生温度、压力、振动、 绝缘等物理参数变化并通过警报提醒值班船员。
如果值班船员无视这些警报,则设备可能在关键时段突发 故障,从而造成重大损失。
笔者从两起本可避免的船舶机电故障案例进行分析,并提出船舶设备维护和减 少机电设备故障发生的建议。
2019年8月,上海某港区一艘大型集装箱船由于 主机失控,与靠泊船船碰撞,造成两船受损。
2020年 3月,—艘大型集装箱船在码头前沿突发全船失电,在 紧急抛锚后,控制了险情恶化。
这两艘船舶在事后接受PSC 检查中发现存在着共似的问题,即船员在关键 性操作方面存在严重缺失,因而放大了机电设备故障 船舶对水域安全带来的风险。
尽管这是两起普通的机电设备故障船船案例,但都是由于船员未根据预兆性警报做出及时反应,造成关键性设备进一步恶化,最终 导致严重事故的发生。
一、案例情况及分析1.主机失控发生碰撞案例(1 )事发经过。
E 轮为44 459总吨、总长266.65 米的集装箱船,主机型号Hyundai WARTSILA 10RtFLEX82C,功率 40680KW ( 102RPM )o 2019 年 8 月 该轮在上海某港区靠泊预定泊位时,由于主机无法根据驾驶台的指令起动操作,形成失控的紧迫局面,随后 撞向正在泊位装卸作业的C 轮,造成C 轮船体破损,B 轮船循变形。
(2 )原因调查。
B 轮主机燃油系统采用电喷方式,主要部件由供油单元、共轨单元(共轨油管,ICU,VCU,安全阀,减压阀等)、伺服油自清滤网、曲轴转角 传感器、控制箱等组成。
船舶事故调查与原因分析案例分享
船舶在靠泊时,由于货物的泄露导致港口的水质受到严重污染。
事故原因分析
设备故障
船舶的装卸设备出现故障,导致货物在装卸 过程中发生泄露。
安全制度不健全
船舶的安全管理制度不完善,缺乏有效的应 急预案。
操作不当
船员在操作过程中存在失误,未能及时发现 并修复设备故障。
环境因素
港口环境复杂,存在一定的浪涌和风浪,增 加了事故的风险。
事故时间
2022年5月,深夜时分。
事故地点
某繁忙海域,靠近某石油运输港口。
事故原因分析
航道条件
事发海域航道狭窄,且存在大 量浮标、沉船等障碍物,对船
舶航行造成一定影响。
船员操作
经调查发现,事故发生时,两 艘油轮的船员存在不当操作, 如未按照规定航行、未及时避 让等。
通信故障
事发时,两艘油轮之间的通信 设备出现故障,导致无法及时 沟通,从而引发碰撞。
• 人为因素:考虑到船员操作失误或不当,可能是导致事故的原因之一。通过对 船上人员的调查和询问,发现船长在航行过程中存在违规操作行为,如超速、 不当转向等。这些行为可能导致船体受损或失去稳定性,进而导致沉没。
• 气象与海况:事发时,海面有大风、巨浪和暴雨,这些不利气象条件可能对船 只的航行和稳定性产生不利影响。但综合考虑事故经过和调查结果,气象与海 况因素仅是事故的诱发因素之一,不是主要原因。
环保措施改进建议
加强设备维护
建立定期的设备维护和检查制度,确 保设备的正常运行。
提高船员素质
加强船员的操作技能和安全意识培训 ,提高他们的专业素养。
完善安全制度
建立全面的安全管理制度和应急预案 ,提高应对突发事件的能力。
改善港口环境
【警钟】真实案例!船员必须警惕的八大典型事故!
【警钟】真实案例!船员必须警惕的八大典型事故!跑船原本就是一件辛苦又高危的工作,近几年发生的船舶事故也总是触目惊心!所以小编做了一个总结,这七类典型事故必须警惕。
请记住这血的教训!一、超载事故1: 2009年3月5日0450时左右,“宇航666”轮在镇海七里因超载装载黄砂,船体中部发生断裂。
事故2:2008年5月8日,“万通X”轮载2500吨黄沙由张家港开往青浦,途经长江68号灯浮水域遇大风侧翻自沉,船上4名船员被救。
事故原因:该船由张家港装载黄沙2500吨经长江开往青浦,该船的核定载重吨为1900吨,本航次超载31.6%。
教训:1. 船舶超载危害大。
超载导致船舶的储备浮力减少,稳性和操纵性差,同时也使船体严重受损。
2. 在装载钢板、卷刚等易移位货物时,要特别注意货物的系固,防止船舶在航行途中移位。
二、船舶火灾事故1:2009年1月9日“安泰江”轮从韩国驶往镇海途中,在长江口外海因主机曲拐箱油雾浓度探测器故障产生高温引燃主机外壳可燃物,蔓延成火灾事故。
造成2名机舱值班人员被烧死,1名船员在乘艇逃生时落水失踪。
▼事故2:2015月9日上午9点,位于南京八卦洲与扬子石化8号码头段的长江江面上,一艘货船在发出两声巨响后起火,随即江面上浓烟滚滚,起火船只离岸边约800米,造成两人身亡。
教训:1. 船员应加强对机舱油路的日常检查,杜绝使用塑料材质的管线;2.. 特别要加强主机增压泵高温区附近管线的检修,消除“跑、冒、滴、漏”等消防隐患。
三、不按规定航行事故:2012年2月15日约0034时,安徽籍内河船“宝顺X”轮违规前往舟山从事沙石运输作业,在返航的途中,途径长江口南槽九段沙警戒区时,与出口的巴哈马籍外轮“S”轮发生碰撞,“宝顺X”轮沉没。
教训:1. 遵守定线制要求,切勿冒险穿越航道;2. 在进入甬江航道前,要沿着进口叠标线航行,禁止驶入出口航道;3. 在甬江航行期间,各船应各自靠右航行驶;4. 不要在招宝山大桥下游、甬江弯头水域及通航密集区水域追越他船。