
7压片岗位职责
第 1 页共 1页
1 压片操作工在固体制剂车间压片班班长的领导下,负责车间压片工作。
2 上岗前按规定着装,生产前办理接班手续,搞好地面、设备、用具的清洁卫生工作,装好压片机的冲模。
3 根据车间生产安排计划,按规定程序从中间站领取待压片的颗粒。
4 严格按生产工艺规程及岗位操作规程进行压片。
5 负责压片过程中随时检查片子的性状、外观、硬度、片重,确保压出的素片符合要求。
6 压片结束后,负责片子用周转桶密封装好后交中间站,并称重,贴上中间产品状态标示。
7 工作结束后每批生产完毕,严格按清场操作规程要求进行清场,经压片班长、质监员检查合格后,挂上QA发放清场合格证。
8 及时完成车间交给的生产任务。
9 认真做好岗位生产原始记录和清场检查记录。
10生产过程中应经常检查压片机运行情况,不违章操作,发现故障及时停机或上报机修人员。
11 完成上级领导交给的其它工作。
江西南大博仕制药有限公司JIANGXI NANDABOSHI PHARMACEUTICAL CO., LTD。
片剂压片岗位标准操作规程

片剂压片岗位标准操作规程1、目的:建立标准的片剂压片岗位操作规程,以确保操作的规范进行,从而保证产品的质量。
2、范围:适用于本公司生产车间片剂压片岗位的生产操作。
3、责任:岗位操作人员、岗位管理人员、车间管理人员、QA对本规程的实施负责。
4、内容:4.1 班前检查4.1.1 厂房及附属设施4.1.1.1 检查操作间的顶棚、四壁(包含窗户)、地面及其交接处是否清洁。
4.1.1.2 检查操作间内的所有管道、风口、灯具及灯具与墙壁或顶棚的交接处是否清洁。
4.1.1.3 检查进入操作间的水、电供应是否正常,是否满足生产要求。
4.1.1.4 捕吸尘设施是否清洁、正常可用。
4.1.2 空气净化系统4.1.2.1 洁净室的温度是否控制在18~26℃,相对湿度是否控制在45~65%,是否有记录;要求本生产岗位操作间应保持相对负压,并观察压差指示装置,与相邻房间静压差大于5Pa。
4.1.2.2 确认进入洁净室的空气是否净化,微生物数和尘粒数的监控是否在有效期内,查看是否记录,符合生产要求。
4.1.3 设备、仪器、仪表、量具、衡器4.1.3.1 生产、检验用设备、仪器是否已清洗、消毒,状态标志是否明显。
4.1.3.2 生产用仪器、仪表、量具、衡器其适用范围和精密度是否符合生产要求,是否有状态标志及校验合格证。
4.1.3.3 设备性能是否良好,并符合生产要求。
4.1.4 物料4.1.4.1 药品生产过程中间产品;是否有检验合格或明显的标签标示可用。
4.1.5 文件4.1.5.1 生产用现行标准文件(片剂压片岗位标准操作规程)是否齐全。
4.1.5.2 上次记录或凭证是否填写完整;本次生产用记录和凭证是否准备齐全。
4.1.5.3 有质量管理部门QA检查员核发的清场合格证。
4.2 生产前准备工作:4.2.1 岗位操作人员到达现场后,应先检查上一班次的清场情况,是否有清场合格证,并检查是否在有效期内,如超过有效期,则按本岗位“清场标准操作规程”,进行清场。
压片岗位职责怎么写

压片岗位职责怎么写篇2:压铸工工资方案压铸工资管理方案目的:明确工资结算制度,建立公平、合理的分配制度,激励员工潜能发挥,保证劳资双方的合法权益。
适用范围:车间操作工。
负责部门:综合部负责工资的管理工作,财务部负责工资总表的编制和发放工作。
第一章总则一.工资的分类岗位工资、计件计时工资和效益工资。
二.工资的支付1.工资的计算期间及支付日规定:1)工资计算期间自上个月的21日起至当月20日止,并于当月28日支付。
2)工资支付日若遇休假日或星期例假日时,则提前一日发放,但若遇连续两日以上的休假时,则在销假上班后第一日发放。
3)公司因不得已的理由而无法按期支付时,应事先与工会达成协议后,并于工资支付日前5日内公告通知员工。
2.工资总额的确定:工资总额=年销售收入 x 工资比率。
公司每年底根据下一年的效益情况预测提出下一年工资比率意见,上报董事会批准。
3.工资支付形式:1)压铸和清理岗位实行计件工资。
熔化、天车、叉车、库管和司机等生产辅助岗位实行计时工资。
其他岗位实行岗位工资。
2)试用期员工及离职员工的岗位工资,根据该月实际出勤工作日数按日计算并给付。
3)未完成本职工作的不发放效益工资。
试用期员工不发放效益工资。
离职员工当月的效益工资根据当月出勤天数按效益工资发放比例计算。
4.各类补贴的支付1)出车补贴:凡接送上下班单程为一小时,双程为两小时的出车补贴为5元/次。
2)交通补贴:上、下班路线与公司班车路线不一致无法乘坐公司班车的员工且家庭住址距离公司两公里以上者,经综合管理员审核后每月支付交通补贴28元。
5.下列款项须从工资中扣除:1)工资收入个人所得税;2)工会会费 3)欠款4)各类福利保险金个人缴纳部分; 5)其他款项。
6.下列情况下对员工的工资不予扣减:1)公派参加培训者;2)公派外出考察者; 3)因公出差者7.员工遇有下列情形时,可向公司申请提前领取已工作时间的工资。
1)员工结婚、死亡、生育、疾病或受意外灾害时。
口服固体车间压片岗位安全规范(三篇)

口服固体车间压片岗位安全规范口服固体车间压片岗位的安全规范主要包括以下几点:1. 熟悉操作规程和岗位安全操作规范,必须经过专项培训和考核合格后方可上岗。
2. 在工作前,必须穿戴符合要求的个人防护装备,包括防护眼镜、口罩、手套等。
3. 确保工作区域整洁有序,以防止杂物滑倒和其他潜在的危险。
4. 确保压片机设备的正常运行状态,及时发现并报告设备故障或异常。
5. 在压片机操作前,必须仔细检查压片机的安全装置是否齐全、运行正常。
6. 操作过程中,要准确掌握压片机的操作要领,禁止用手直接接触压片区域,以免造成伤害。
7. 在片剂上机过程中,要严格按照规定的压片时间和温度进行操作,不得随意更改。
8. 遵守工作中的安全操作规范,禁止穿戴松散衣物、长发等易于被卷入设备的物品。
9. 紧急情况下,要立即停止操作,切断电源,并向上级主管人员报告。
10. 定期参加培训,了解最新的安全知识和操作要求,保持安全意识和技能水平。
口服固体车间压片岗位安全规范(二)口服固体压片工作是药品生产中常见的一项工作,正确操作和安全规范对保障药品质量和员工安全至关重要。
下面是一份____字的口服固体压片岗位安全规范文:第一章总则第一条为保障员工安全、确保药品质量,制定本规范。
第二条本规范适用于口服固体压片岗位工作人员,包括操作员、责任人员等。
第三条所有岗位工作人员必须经过培训合格并持证上岗。
第二章岗位安全责任第四条口服固体压片岗位的操作员需具备以下基本素质:年满18周岁以上,身体健康符合岗位要求,具备相关操作技能和安全意识,经过相关培训并持证上岗。
第五条口服固体压片岗位的责任人员需要具备以下条件:具备相关岗位工作经验,熟悉操作和维护设备的技能,了解药品生产流程,具备岗位安全管理及危险品管理知识。
第六条岗位责任人员需确保操作员遵守相关操作规程和安全措施,并进行监督和检查,及时发现并纠正操作中存在的不安全行为。
第三章岗位操作规范第七条口服固体压片岗位操作员在操作之前,需进行必要的个人防护,包括佩戴工作帽、口罩、工作服、手套等。
压片岗位操作规程

压片岗位操作规程题目压片岗位操作规程生产技术部、质量管理部、片剂车间、颁发部门生产技术部分发部门压片组、中间站制定:年月日审核:年月日文件编码:OS SOP820500批准:年月日生效日期年月日共6页1.目的建立压片岗位标准操作规程,统一、规范压片岗位操作。
2.范围适用于本企业固体制剂车间压片岗位。
2.职责压片岗位操作人员及中间站操作人员对本文件实施负责,QA负责监控。
3.内容(1)生产前准备阶段。
复核清场情况。
a.检查生产场地是否有上一批生产遗留的颗粒、片子、地脚粉等。
b.检查压片室的门窗、天棚、墙壁地面、灯罩是否干净,无浮尘,光洁、明亮。
c.依次检查压片机身、机内、转盘、吸尘机等是否已清洁、干净、是否留灰尘或粉渍、是否有油渍等。
d.检查记录台是否已清洁干净,无上一批生产记录及于批生产无关的文件等。
e.检查门上的状态标志牌,是否为绿色的“清场合格证”,证上是否有检查人员签字,本班次生产日期是否在清洁有效期内。
接收“批生产指令”。
a.接收“批生产指令”、“压片批生产记录”(空白)、“中间产品标签”(空白)等文件。
b.仔细阅读“批生产指令”,明了产品代号、名称、规格、批号、批量、冲模号,压片重及其上、下限要求,工艺要求,生产任务、注意事项等指令。
c.在“批生产指令”上签字及日期、时间。
d.在“中间产品标签”上填写产品名称、规格、批号、批量、加工状态、压片机号。
设备的准备。
a.到工具室领取本台压片机配件。
b.仔细检查斗、盖子粉格、筛网、加料靴、加料勺、小药铲、磁铁、吸尘管道、捕尘装置等是否已清洁干净,有无粉渍,是否干燥;并将上述配件装进小推车。
c.到模具室领取生产指令所规定的压片模具。
d.核对所领取模具是否与生产指令一致,并检查模具是否已清洗干净、有无油渍残留,有无纤维,有无生锈、缺陷、裂纹、变形、碰伤痕迹问题。
e.讲模具装上小推车运至压片室。
f.按****(文件编码)《**冲压片机模具、配件安装标准操作规程》将模具、加料斗、盖子、粉格、磁铁、加料靴等安装在压片机上,在规定位置上滴加润滑油用手转动试车手轮,使转盘旋转2~3转,观察及检查中冲及上、下冲模是否已装紧,上、下冲模进入冲模孔运行是否灵活、有无碰撞或硬擦现象;开动电动机,空车运转2~3min,观察压片机运行是否平衡正常。
压片岗位职责
压片岗位职责
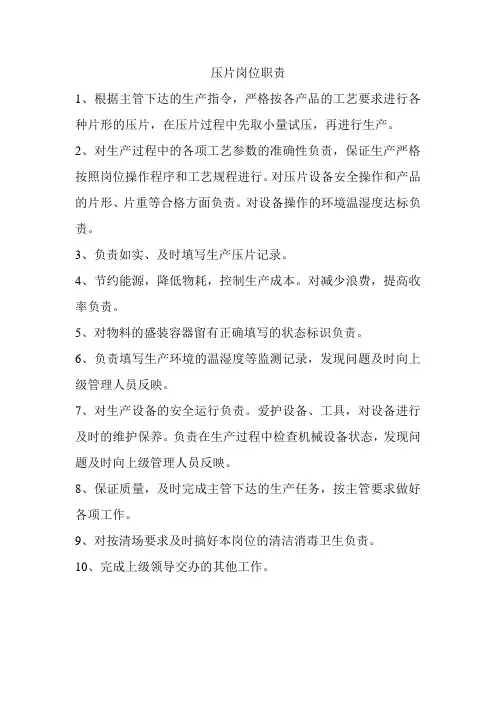
1、根据主管下达的生产指令,严格按各产品的工艺要求进行各种片形的压片,在压片过程中先取小量试压,再进行生产。
2、对生产过程中的各项工艺参数的准确性负责,保证生产严格按照岗位操作程序和工艺规程进行。
对压片设备安全操作和产品的片形、片重等合格方面负责。
对设备操作的环境温湿度达标负责。
3、负责如实、及时填写生产压片记录。
4、节约能源,降低物耗,控制生产成本。
对减少浪费,提高收率负责。
5、对物料的盛装容器留有正确填写的状态标识负责。
6、负责填写生产环境的温湿度等监测记录,发现问题及时向上级管理人员反映。
7、对生产设备的安全运行负责。
爱护设备、工具,对设备进行及时的维护保养。
负责在生产过程中检查机械设备状态,发现问题及时向上级管理人员反映。
8、保证质量,及时完成主管下达的生产任务,按主管要求做好各项工作。
9、对按清场要求及时搞好本岗位的清洁消毒卫生负责。
10、完成上级领导交办的其他工作。
压片岗位职责。
(新)压片岗位职责
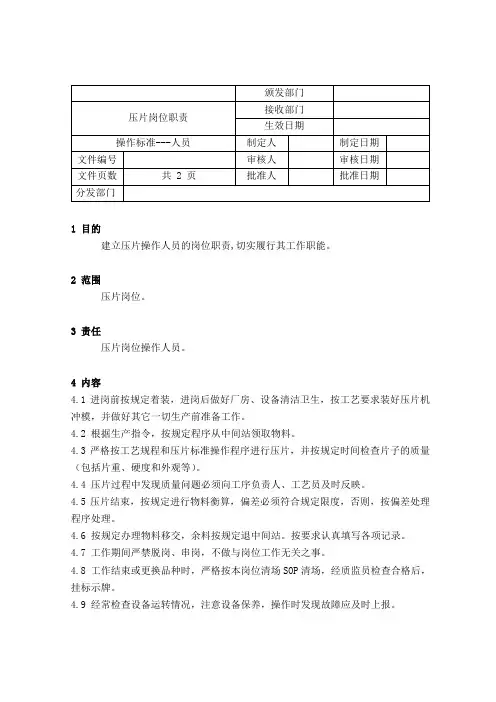
1 目的
建立压片操作人员的岗位职责,切实履行其工作职能。
2 范围
压片岗位。
3 责任
压片岗位操作人员。
4 内容
4.1 进岗前按规定着装,进岗后做好厂房、设备清洁卫生,按工艺要求装好压片机冲模,并做好其它一切生产前准备工作。
4.2 根据生产指令,按规定程序从中间站领取物料。
4.3 严格按工艺规程和压片标准操作程序进行压片,并按规定时间检查片子的质量(包括片重、硬度和外观等)。
4.4 压片过程中发现质量问题必须向工序负责人、工艺员及时反映。
4.5 压片结束,按规定进行物料衡算,偏差必须符合规定限度,否则,按偏差处理程序处理。
4.6 按规定办理物料移交,余料按规定退中间站。
按要求认真填写各项记录。
4.7 工作期间严禁脱岗、串岗,不做与岗位工作无关之事。
4.8 工作结束或更换品种时,严格按本岗位清场SOP清场,经质监员检查合格后,挂标示牌。
4.9 经常检查设备运转情况,注意设备保养,操作时发现故障应及时上报。
第 2 页/共 2 页5 培训
5.1 培训对象:压片岗位操作人员。
5.2 培训时间:一小时。
打粉压片工工作岗位职责
打粉、压片工工作岗位职责
1提前半小时回厂打粉。
打粉前再次清扫打粉缸、落料槽卫生。
2压片前用泡有消毒水的抹布抹洗压辊。
3 按生产要求根据季节天气变化,调整水量进行打粉、
压片,确保面条成型好,期间要正确添加各种配料。
4 通知锅炉房送汽,负责开关蒸熟机蒸汽阀门,按技术参
数控制蒸气压力。
(0.5~0.8mpa)
4 根据湿面重量调校面片厚度,不得超重或太轻波纹面在
(2个面在135~140g),
碗面在(1个面在95~100g)每1小时称重一次。
5 通知装箱员生产何种品种,什么时候到装箱处,让装箱
员提前准备好纸箱。
隔2小时用铲清洁落料槽及打粉
缸的湿面。
6 设备发生故障时,及时做好湿粉、湿面的处理。
看修理
时间的长短,如时间短,用物件盖好湿粉,防止太快
干,如时间长,湿粉要重新掺回返打。
7 认真、仔细填写当天“生产原始记录表”,并与成品数
相符。
8 每周负责给轴承等部件加润滑油。
9 下班前清洁压辊的积面及地面卫生。
压片岗位操作规程课件
降低生产成本
员工技能的增强有助于减少生 产过程中的浪费,从而降低生
产成本。
提高产品质量
员工技能的增强有助于提高产 品的质量和稳定性,增强企业
的市场竞争力。
保障生产安全
员工技能的增强有助于提高安 全意识,减少生产事故的发生
,保障生产安全。
05
压片岗位常见问题及解决 方案
压片过程中常见问题及解决方案
应急处理方法
机械伤害应急处理
立即停止设备,迅速移除受伤部位, 并尽快就医。
电气伤害应急处理
首先切断电源,然后根据伤情进行急 救,严重者尽快就医。
化学伤害应急处理
迅速离开污染区,根据接触的化学物 质采取相应的清洗和救治措施,严重 者尽快就医。
噪声和振动伤害应急处理
暂时离开噪声和振动环境,如出现不 适,及时就医检查。
成影响。
安全防护措施
佩戴个人防护装备
如合适的手套、护目镜、耳塞、工作服等,以降 低机械、电气、化学和物理伤害的风险。
遵循化学品的储存和使用规定
避免不必要的人员暴露于化学物质中。
ABCD
定期维护和检查设备
确保设备正常运行,降低故障引发的事故风险。
提供安全培训
确保员工了解并掌握安全操作规程,增强安全意 识。
02
准备好所需物料,如药 粉、粘合剂等,并确保 其质量合格。
03
清洁压片机及周边环境 ,保持工作区域整洁。
04
核对生产指令,明确生 产要求和注意事项。
压片操作步骤
01
02
03
04
将药粉和粘合剂按照规定的比 例混合均匀。
将混合好的物料放入压片机中 ,调整好模具和压力。
启动压片机,进行压片操作, 并观察压片的质量和形状。
压片岗位操作法
B036一、目的:为了使压片岗位的操作过程规范化,特制定该岗位操作法。
二、适用范围:适用于压片岗位。
三、责任者:工艺员、压片班操作人员、质量监督员、生产部质检员。
四、操作法:1 清理设备、容器、工具、工作台、调节电子天平、仔细检查模具,并用抹布擦净油污。
2 依次装好中模、下冲、上冲、刮粉器、加料斗、流片槽、抽风管等,将生产用工具准备好。
3 将上述冲模、配件、工具按《压片机消毒规程》消毒,用直径7mm的冲模压片时,上冲要装护圈。
4 用淀粉颗粒清机后,清除淀粉和残余颗粒,经质检员检查压片机内无异物后再领入要压片的物料。
注意核对品名、批号、规格、净重、检验报告单。
5 当岗位温度和相对湿度达到规定要求时戴好手套,取1-2kg颗料加入料斗内,用手转动飞轮两圈,适当调节片厚调节器至能压成松松的片子,定量后再调压力使厚度和硬度至符合要求。
测片重差异的崩解。
6 添加颗粒机试压,用听、看等办法判断设备性能是否正常,一般故障自己排除,自己不能排除的通知维修人员。
7 试压合格后正式压片,在压片过程中要求15分钟定一次量,2小时做一次片差,并做好记录;并由车间质检员按规定的检验规程抽样做片差、崩解等项目。
8 药片装入桶内,不得超过桶高的2/3,扎紧袋口将盛装单扎在袋口上,每批压完后将过程卡、压片制造记录、片子送交中间站,称重后做好交接记录。
余下的尾料用小塑料袋装好,写好品名、规格、批号、日期,称重后交中间站。
9 拆下的模具擦净,点数后浸入油中或涂上防锈油,专柜存放。
10 在生产中有异常情况则应由班长报告生产部,并会商解决。
11 下班前,拆下加料斗、刮粉器、上冲、下冲,将压力调松,同一品种或同批产品在生产中暂停时一般只需将设备清理干净,生产场地搞好卫生。
12 换品种或停产2天以上时,设备和场地要搞好卫生和清场工作,填写好清场记录。
13 认真填写好生产记录。
14 按《×××型冲旋转式压片机维护保养程序》,《×××型冲旋转式压片机维护保养程序》,《×××型冲高速压片机维护保养程序》等维护保养好机器设备。
压片岗位操作规程
压片岗位操作规程压片岗位操作规程题目压片岗位操作规程生产技术部、质量管理部、片剂车间、颁发部门生产技术部分发部门压片组、中间站制定:年月日审核:年月日文件编码:OS SOP820500批准:年月日生效日期年月日共6页1.目的建立压片岗位标准操作规程,统一、规范压片岗位操作。
2.范围适用于本企业固体制剂车间压片岗位。
2.职责压片岗位操作人员及中间站操作人员对本文件实施负责,QA负责监控。
3.内容(1)生产前准备阶段。
复核清场情况。
a.检查生产场地是否有上一批生产遗留的颗粒、片子、地脚粉等。
b.检查压片室的门窗、天棚、墙壁地面、灯罩是否干净,无浮尘,光洁、明亮。
c.依次检查压片机身、机内、转盘、吸尘机等是否已清洁、干净、是否留灰尘或粉渍、是否有油渍等。
d.检查记录台是否已清洁干净,无上一批生产记录及于批生产无关的文件等。
e.检查门上的状态标志牌,是否为绿色的“清场合格证”,证上是否有检查人员签字,本班次生产日期是否在清洁有效期内。
接收“批生产指令”。
a.接收“批生产指令”、“压片批生产记录”(空白)、“中间产品标签”(空白)等文件。
b.仔细阅读“批生产指令”,明了产品代号、名称、规格、批号、批量、冲模号,压片重及其上、下限要求,工艺要求,生产任务、注意事项等指令。
c.在“批生产指令”上签字及日期、时间。
d.在“中间产品标签”上填写产品名称、规格、批号、批量、加工状态、压片机号。
设备的准备。
a.到工具室领取本台压片机配件。
b.仔细检查斗、盖子粉格、筛网、加料靴、加料勺、小药铲、磁铁、吸尘管道、捕尘装置等是否已清洁干净,有无粉渍,是否干燥;并将上述配件装进小推车。
c.到模具室领取生产指令所规定的压片模具。
d.核对所领取模具是否与生产指令一致,并检查模具是否已清洗干净、有无油渍残留,有无纤维,有无生锈、缺陷、裂纹、变形、碰伤痕迹问题。
e.讲模具装上小推车运至压片室。
f.按****(文件编码)《**冲压片机模具、配件安装标准操作规程》将模具、加料斗、盖子、粉格、磁铁、加料靴等安装在压片机上,在规定位置上滴加润滑油用手转动试车手轮,使转盘旋转2~3转,观察及检查中冲及上、下冲模是否已装紧,上、下冲模进入冲模孔运行是否灵活、有无碰撞或硬擦现象;开动电动机,空车运转2~3min,观察压片机运行是否平衡正常。