
家具系统工艺流程图
家具系统工艺流程图
罗马假日系列产品名称:流程编码:材质:木单板
下料封边打孔/拉槽侧板电子开料锯/推台锯封边机加工中心工作台30和75加厚
打孔下料封边顶/底/层板电子开料锯/推台锯封边机排钻试装检验油漆工作台加厚
门边框双面贴木皮成型铰链孔实木条封边组装下料排钻热压机立轴机工作台拼板机入库包装试装电子开料锯/推台锯
吸附木皮组装吸覆正面成型双面贴木皮下料门芯板电子开料锯/推台锯立轴机热压背面
产品名称:板式更衣间系列材质:流程编码:木单板
下料18、25木单板封边打结构孔/拉槽侧板电子开料锯/推台锯封边机加工中心
四周木皮依图纸操作
试装检验下料18、25木单板封边结构孔/拉槽打顶/底/层板电子开料锯/推台锯封边机加工中心油漆试装包装入库
四周木皮依图纸操作
产品名称:板式更衣间系列材质:耐磨板流程编码:
下料18、25耐磨板结构孔/系列孔/拉槽封边打电子开料锯/推台锯封边机加工中心侧板
四周依图纸操作
试装检验油漆试装包装入库下料18、25耐磨板封边打电子开料锯/推台锯封边机加工中心顶/底/层板结构孔/拉槽
四周依图纸操作
板式更衣间系列门板产品名称:材质:耐磨板/木单板/烤漆流程编码:
木单板封边打调直器孔/铰链孔封边机加工中心
四周木皮依图纸操作
试装检验油漆试装包装入库下料打调直器孔/铰链孔耐磨板封边门板电子开料锯/推台锯封边机加工中心
四周依图纸操作
打调直器孔/铰链孔烤漆板件加工中心
依图纸操作
2007.04.03贾刚批准编制审核。
家具生产实用工艺流程图
家具生产实用工艺流程图家具生产工艺流程我国家具生产工艺的发展 70年代是传统工艺手工作坊; 80年代是工艺技术改革期,从手工作坊过度到机械化大批量生产期;90年代是工艺技术发展期,市场品牌竞争日益激烈;21世纪是设计、工艺、服务及如何满足个性化需求;家具生产工艺分类家具生产工艺按产品不同可分为:实木家具生产工艺;板式家具生产工艺;金属家具生产工艺;软体家具生产工艺;其他(玻璃、石材等)家具生产工艺。
生产过程与工艺过程凡是与将原材料制成产品相关的过程的总和,也就是从生产准备工作开始,直到把产品生产出来为止的全部过程,称为生产过程。
通过各种加工设备改变原材料的形状、尺寸或物理性质,将原材料加工成符合技术要求的产品时,所进行的一系列工作的总和称为工艺过程。
工艺过程是生产过程中的基本生产部分。
工艺过程的构成根据加工特或加工目的的不同,家具生产工艺过程又分为若干工段。
板式家具生产工艺包括三个工段:机械加工工段;油漆加工工段;包装加工工段。
工段与工序工艺过程各工段又都是由若干个工序组成的。
一个(或一组)工人在一个工作位置上对一个或几个工件连续完成的工艺过程的某一部分操作称为工序。
工序是工艺过程的基本组成部分。
一、机加工工艺机加工工段包含以下工序:贴面(裁料、拼缝、拼花、过胶、热压) 开料(电子锯、裁板锯、推台锯、排锯) 冷压(拼架、过胶、组胚、冷压) 裁边(推台锯、双头锯) 封边(直封边、曲封边、异型封边、包边) 钻孔(六排钻、三排钻、单排钻、台钻、手电钻) 实木/异型加工(推台锯、带锯、立铣、花槽机、开槽锯、平刨、压刨、砂光、锣机) 二、油漆加工工艺油漆工段包含以下工序:补灰砂磨(白坯) 喷底漆干砂(漆膜) 执色喷面漆修边(抛光) 三、包装加工工艺包装工段包含以下工序:修边(修边、打磨、清洁、拖色) 安装(预埋件、装饰件、五金配件、商标) 组装(局部组装、成品组装 ) 试装(备料、组装、调试检查、拆装) 备料(板件备料、配件备料) 包装(备料、点数、叠放、保护、封箱) 运输十件叠放法什么是“十件叠放法”十件叠放法的分类:前后错位法;左右错位法;前后左右错位法。
家具加工工艺流程图-A0
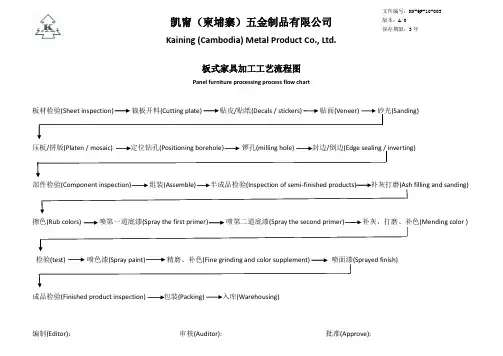
凯甯(柬埔寨)五金制品有限公司Kaining (Cambodia) Metal Product Co., Ltd.板式家具加工工艺流程图Panel furniture processing process flow chart板材检验(Sheet inspection) 裁板开料(Cutting plate) 贴皮/贴纸(Decals / stickers) 贴面(Veneer) 砂光(Sanding)压板/拼版(Platen / mosaic) 定位钻孔(Positioning borehole) 锣孔(milling hole) 封边/倒边(Edge sealing / inverting)(Component inspection) (Assemble) (Inspection of semi-finished products) 补灰打磨(Spray the first primer) (Spray the second primer) (Mending color )检验(test) 喷色漆(Spray paint) 精磨、补色(Fine grinding and color supplement) 喷面漆(Sprayed finish)成品检验(Finished product inspection) 包装(Packing) 入库(Warehousing)编制(Editor): 审核(Auditor): 批准(Approve):文件编号:KN-QP-10-003版本:A/0 保存期限:3年凯甯(柬埔寨)五金制品有限公司Kaining (Cambodia) Metal Product Co., Ltd.家具五金配件加工工艺流程图Furniture hardware parts processing process flow chart线材加工(Wire rod processing):线材下料(Wire blanking) → 抽线(iron wire) → 成型处理(Molding treatment) → 焊接(welding) → 打磨(Polish) → 喷涂(Spray) → 组装(Assemble) → 包装(Packing )→ 封箱入库(Sealed in storage)管材加工(Pipe processing):管件下料(Pipe blanking) → 切管(Pipe cutting) → 成型处理(Molding treatment) → 焊接(welding) → 打磨(Polish) →喷涂(Spray) → 组装(Assemble) → 包装(Packing )→ 封箱入库(Sealed in storage)板材加工(Sheet metal processing):板材下料(Metal plate cutting) → 裁板(Cutting board) → 成型处理(Molding treatment) → 焊接(welding) → 打磨(Polish) → 喷涂(Spray) → 组装(Assemble) → 包装(Packing )→ 封箱入库(Sealed in storage)编制(Editor): 审核(Auditor): 批准(Approve):文件编号:KN-QP-10-003版本:A/0 保存期限:3年。
板式家具生产工艺流程图.doc
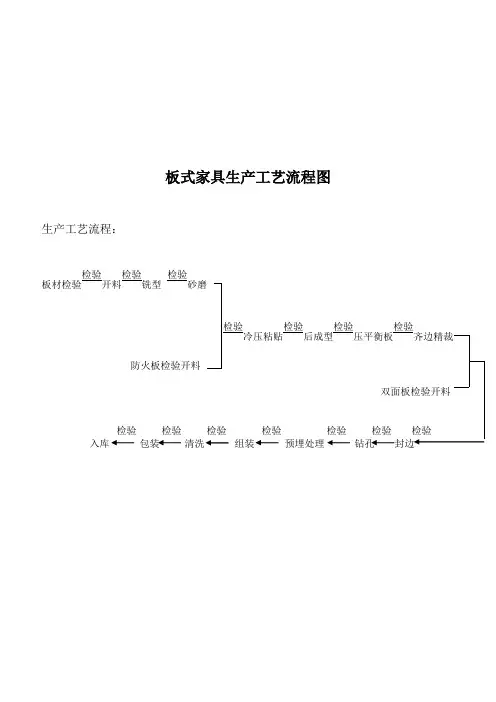
板式家具生产工艺流程图生产工艺流程:板材检验检验开料检验铣型检验砂磨冷压粘贴检验后成型检验压平衡板检验齐边精裁防火板检验开料检验检验检验检验检验检验入库包装清洗组装预埋处理钻孔浅析板式家具生产工艺核心提示:未来几年内国内板式家具厂将出现两种主要生产局面:一是集团化企业的规模化生产,企业投资一次到位,生产设备先进,市场占有率高,资金雄厚,这些企业生产是大而全,工艺流程也将更错综复杂;另一种就是一些中小企业为了生存或是依附于大企业或是自己联合起来增强竞争力,形成一种联合的生产局面,生产工艺流程将会更细化,会出现工序生产企业,如开料就可以单独立厂,将各联合企业的板料统一加工,再如有些厂去做油漆或某个产品零部件,以提高生产设备的利用率。
无论是前者还是后者,要求产品的工艺流程设计都要越来越清楚,越来越完善,达到高度的协调统一,这样才能配合运作。
再有就是计算机同局域网的普及和应用,工艺流程现场管理将实行无工艺文件管理,全部采用条码管理,生产管理将会更方便、更快捷、更准确。
国内板式家具的发展历程:所谓板式家具,是指以人造板为基本材料,配以各种贴纸或者木皮,经封边、喷漆修饰而制成的家具。
同实木家具相比其主要有两点特征:一是不易变形,可拆卸安装,方便运输和仓储,可以说板式家具的外观设计变化更多,更具个性。
二是节约木材资源,提高木材利用率。
这两点是板式家具在当今市场上迅猛发展的主要因素。
国内板式家具的发展主要是从上个世纪八十年代末九十年代初开始经历了一个从无到有、从幼稚到成熟的发展历程。
板式家具至今近二十年的发展道路上主要经历了两个主要发展阶段。
一是九五年前后中国板式家具的第一次发展,当时分南北两派。
北方企业以天坛、光明、华鹤等一批优秀的国营企业为代表,产品主要走日式风格,多是板式同实木结合;南方主要是一些港资企业,如:恒益、迪信、富运、伟安等,产品风格主要是欧式现代款式。
当时的企业无论是从南到北其板式生产设备、主要原材料、五金配件都要依赖进口,在第一次发展浪潮中一些经营不善的企业,如恒益、爱富兰等虽然在企业硬件设施,如生产设备等有所加强,但在市场营销、产品开发、生产管理等一些软件上没能及时跟上最后被无情淘汰出局。
家具生产流程PPT课件

3.装配
装配流程
零配件——组装——喷漆(抽斗部分的底漆等)——手砂 光——破坏处理(部分产品的仿古处理)——检修——成品 。 桌,椅和床的大部分流程是相同的。喷漆只是相对于抽斗, 因为如果抽斗在与柜类组装后,油漆线上再对抽斗进行处理 会比较困难,所以在未组装前进行喷漆处理,提高效率。
22
餐椅组装与检查
生产流程
配料 机加工 装配 油漆 包装
1
配料
配料主要流程:
• 实木木料 进料-定长-修边-拼板-四面刨
(注:进料时,一部分木料为规格料,这部分木料可以省去拼板环节直接到 四面刨;而定长过程中余下来的木料可以通过加工成为指接木;指接木是由 木料与木料之间通过8085白乳胶以指型胶合而成。)
8
人造板种类与规格
9
薄片材种的认识
漩涡黄金花薄片(swirl cerejeira veneer) 黄金花薄片(cerejeira veneer) 直纹闪斑莫桑比克(mozambique veneer-quarter cut) 月桂树瘤(LBC) 樱桃木(cherry veneer) 普通桃花心木薄片(mahogany figure veneer) 楸木排骨(waknut crotch) 莫桑比克(Mozam Bique) 柞木(OAK veneer) 欧克玛(okoume veneer) Mappa burl veneer 漩涡桃花芯木(swirl mahogany veneer) (注:由于薄片种类繁多,不一一列举,以上为主要薄片材种。)
30
• 烘干一个半小时
• 打水砂 手砂 砂纸密度600 • 机砂+手砂 砂纸密度320 • 漏白 吹灰 • 十四号喷漆台 修色 • 十五号喷漆台 Lacquer • 十六号喷漆台 Lacquer • 品质检验 修补 检查 • 抛光(打腊)
家具生产工艺流程汇编(ppt 115页)

4、海绵做造型
5、画样
6、车布
7、扪布、皮
8、收口
9、公仔棉抱枕
10.做好的软包
1.扪皮板 2.沙发 3.椅子 4.拉扣的产品 5.做豆角线的产品
八、包装
⊙ 安装五金 ⊙ 检查 ⊙ 配套 ⊙ 包装 ⊙ 入库
1.装抽屉
2.试装产品
3.安装大理石
4.安装五金
5、安装拉手
6、安装好的产品
三节式自趟导轨
灰茶镜
灰茶玻
单面磨砂玻璃
夹丝玻璃
藤
五金色样
4、试装
6.白身成品
• 1.柜子, • 2.椅子 • 3.沙发 • 4.木饰面 • 5.门套 • 6.电视背景 • 7.桌子
白身柜子
白身椅子
白身沙发
白身
白身
五、油漆工艺流程步骤
• 1、产品白身 • 2、准备第一遍底漆 • 3、第一遍底漆 • 4、第一遍砂磨 • 5、第二遍底漆 • 6、第二遍检补 • 7、第二遍面漆 • 8、第二遍修色 • 9、贴银箔 • 10、画银油-成品
家具生产工艺流程
家具生产工艺流程
• 一、实木备料 • 二、板材备料 • 三、雕刻 • 四、组立 • 五、白坯砂光 • 六、油漆 • 七、布艺 • 八、包装
一、实木备料 1、原材料(选料)
东北桦
黄杨
榉木
白栓
菠萝格
楸木
2.修边
3.刨光:1.双面刨光
3.2手工刨光
4、实木拼版
5、开弯料
• 装好大理石的产品 • 试装好的木饰面 • 装好不锈钢的产品
7、检查、配套、包装、入库
6.封边,(自动 ,手动,手封)
7.排孔
砂光(三角砂,平砂)
家具工艺流程设计课件
专业课课程设计餐厅家具工艺设计班级 09-2姓名王强设计任务书1 选择家具类型及数量(1)类型办公家具、卧房家具、厨房家具、客厅家具、餐厅家具。
(2)数量选择其中一类家具,每一类家具选两件制品进行设计。
(3)家具原材料实木或人造板。
2 设计主要内容(1)家具设计图1)每件家具绘制(A3图)三视图和四个主要节点图。
2)每件家具选择3个零件设计零件图(A4)。
(2)生产计划2*1000件。
(3)家具原材料计算1)原料计算2)材料计算(4)家具工艺过程设计1)家具工艺流程图编制(六个零件)2)家具工艺卡片(六张)3)家具工艺路线图(六个零件)目录一前言1 设计的目的和意义2 国内外餐厅家具设计的现状3 工艺设计的主要内容二餐厅家具设计主要内容1家具设计图1.1 每件家具设计(A3图)家具三视图和四个主要节点图1.2 每件家具选择3个零件设计零件图(A4)(六张)2 生产计划:2*1000件3 家具原材料计算3.1 原料计算3.2 材料计算4 家具工艺过程设计4.1 家具工艺流程图编制(六个零件)4.2 家具工艺卡片(六张)5 家具工艺路线图(六个零件)一前言1 设计的目的和意义通过本课程的学习,了解各类常见家具的结构特点及制造工艺,熟悉木家具材料品质及选用原则,掌握木家具制作的工艺细节及工艺参数,会分析影响生产及品质的各种因素,能够根据现实作业条件,合理编制家具工艺流程,并具备一定的实践操作能力。
掌握实木家具制作的工艺过程(如毛料加工、胶合、弯曲、净料加工等)的具体方法、工艺参数、适用范围、质量的影响因素等工艺细节,掌握实木家具制作的工艺过程(如毛料加工、胶合、弯曲、净料加工等)的具体方法、工艺参数、适用范围、质量的影响因素等工艺细节。
2 国内外餐厅家具工艺设计现状国外:1、生产规模以中小企业为主,适应于批量和订货生产,生产灵活,适宜品种多变。
如日本、法国中小企业占90%以上。
2、世界家具的产品结构以木制民用家具为主。
桌椅工艺卡片及流程图
文件依据:流程:1、检查设备靠尺是否松动以及锯片规格及锋利度。
前腿精截-工艺卡片文件编号:FM47产品名称:一桌四椅版本号:A/1审核审批:编制人:编制日期:2、首件,找质检确认合格后继续加工。
公差:文件依据:注意事项:经常用压缩空气清理工作平台,确保加工质量 关机时对最后完成产品进行末件检查。
前腿打卯-工艺卡片审核审批:编制人:编制日期:长度+/-0.2mm 测量工具:卷尺/卡尺质量标准:无甭茬文件编号:FM47产品名称:一桌四椅版本号:A/1公差:孔位公差+/-0.2mm 孔深:+1mm,无负公差孔径公差:-0.1mm ,无正公差文件依据:前腿砂光-工艺卡片质量标准:无椭圆、无偏斜扭曲,孔周边不允许有甭茬,孔内壁及底部要光滑干净。
注意事项:经常用压缩空气清理工作平台,确保加工质量此孔深为净尺深度。
关机时对最后完成产品进行末件检查。
流程:1、C面朝上。
2、打卯需要选面。
3、检查设备靠尺是否松动以及刀具规格及锋利度。
4、首件,找质检确认合格后继续加工。
审核审批:编制人:编制日期:测量工具:卷尺/卡尺文件编号:FM47产品名称:一桌四椅版本号:A/1流程:公差:对应公差+/-0.2mm前腿倒棱-工艺卡片质量标准:表面光滑,无毛刺,对应的砂光带目数。
第一道砂光带目数150目,第二道180目注意事项:经常用压缩空气清理工作平台,确保加工质量;关机时对最后完成产品进行末件检查。
1、检查来料规格是否满足加工规格(宽度不低于30.4,厚度不低于30.4)2、砂带目数是否匹配以及砂带是否更换。
3、首件,找质检确认合格后继续加工。
审核审批:编制人:编制日期:测量工具:卷尺/卡尺文件编号:FM47产品名称:一桌四椅版本号:A/1文件依据:流程:公差:圆棱半径+0.2mm前腿倒棱-工艺卡片3、首件,找质检确认合格后继续加工。
测量工具:卡尺/卷尺/R规1、检查来料规格是否满足加工规格(宽、厚不低于30)。
质量标准:无甭茬,蜂窝。
家具系统工艺流程图
家具系统工艺流程图
罗马假日系列产品名称:流程编码:材质:木单板
下料封边打孔/拉槽侧板电子开料锯/推台锯封边机加工中心工作台30和75加厚
打孔下料封边顶/底/层板电子开料锯/推台锯封边机排钻试装检验油漆工作台加厚
门边框双面贴木皮成型铰链孔实木条封边组装下料排钻热压机立轴机工作台拼板机入库包装试装电子开料锯/推台锯
吸附木皮组装吸覆正面成型双面贴木皮下料门芯板电子开料锯/推台锯立轴机热压背面
产品名称:板式更衣间系列材质:流程编码:木单板
下料18、25木单板封边打结构孔/拉槽侧板电子开料锯/推台锯封边机加工中心
四周木皮依图纸操作
试装检验下料18、25木单板封边结构孔/拉槽打顶/底/层板电子开料锯/推台锯封边机加工中心油漆试装包装入库
四周木皮依图纸操作
产品名称:板式更衣间系列材质:耐磨板流程编码:
下料18、25耐磨板结构孔/系列孔/拉槽封边打电子开料锯/推台锯封边机加工中心侧板
四周依图纸操作
试装检验油漆试装包装入库下料18、25耐磨板封边打电子开料锯/推台锯封边机加工中心顶/底/层板结构孔/拉槽
四周依图纸操作
板式更衣间系列门板产品名称:材质:耐磨板/木单板/烤漆流程编码:
木单板封边打调直器孔/铰链孔封边机加工中心
四周木皮依图纸操作
试装检验油漆试装包装入库下料打调直器孔/铰链孔耐磨板封边门板电子开料锯/推台锯封边机加工中心
四周依图纸操作
打调直器孔/铰链孔烤漆板件加工中心
依图纸操作
2007.04.03贾刚批准编制审核。
家具流程图、污染治理
纯实木家具生产工艺流程贴木皮木家具生产工艺流程板式(贴木皮)家具生产工艺流程贴纸家具生产工艺流程防火板家具生产工艺流程宝丽板家具生产工艺流程油漆工艺流程仿古家具油漆工艺流程屏风生产工艺流程沙发生产工艺流程玻璃家具生产工艺流程床垫生产工艺流程金属家具生产工艺流程污染治理公司/company.asp中德睿智(北京)科技有限公司是一家专业从事室内空气检测仪器、净化治理产品研发、生产和销售于一体的高科技现代化环保企业。
公司以德国专业纳米净化技术和生产工艺为依托,以高新环保技术产业为主营业务,全心致力于科研成果转化为产品的销售与服务,兢兢业业为顾客提供环保、安全、健康的产品,以改善工作和生活空间的空气品质,提高健康水平和生活质量。
生产基地坐落于北京市丰台区,拥有一支多年从事室内空气污染检测、治理的资深研发团队,成功开发出一批技术含量高的绿色环保型高新技术产品,并荣获多项国家专利。
本公司生产技术工艺领先,产品种类齐全,各种型号产品达数十种。
且生产能力、装备水平、质量功能设计均达到国内一流水平。
公司技术力量雄厚,拥有符合国际标准的先进实验室及高、精、尖实验室设备,具备有研制和开发最新配方和产品的能力。
目前,生产销售的系列室内空气检测仪器和系列净化治理产品,吸纳了国际先进纳米技术,采用德国精湛生产工艺,严格按照国际标准生产制造。
通过了中国质量认证中心“ISO9001质量体系认证”,并经过了国家环保产品监督检验中心及中国疾病预防控制中心的验证,产品功效强且安全环保,无毒、无腐蚀性、无二次污染,其技术性、安全性和功能性均达到国内同类产品先进水平。
被中国社会调查所评为环保市场中国著名品牌,现为中国人民保险公司承保,且首家被国家环保总局环境科学学会“环保型人居工程”列入重点推荐产品。
室内环境治理的必要性室内环境污染,是源于室内主要污染物含量通过国家标准值,这是定量评价室内环境污染的最佳选择.而当室内装修后,多数人感觉“有味”,“不舒服”。
家具制造工艺流程及产污节点
家具制造工业典型生产工艺流程及污染物产生节点家具制造工业典型的生产工艺流程包括图 A.1~图 A.6,但不限于附录中的工艺流程。
图例:G —废气 W —废水 S —固体废物 N —噪声—工艺流程—污染物流向—在生产过程中可能存在该工序—框内为涂装过程,根据产品要求不同,会进行多次喷涂、干燥、漆面打磨等过程注:图中“*”表示涂装工序若采用湿式除尘技术则会有废水产生。
图 A.1 实木家具典型生产工艺流程及污染物产生节点饰面材料S 、N饰面材料 图例:G —废气 W —废水 S —固体废物 N —噪声—工艺流程—污染物流向—在生产过程中可能存在该工序—框内为涂装过程,根据产品要求不同,会进行多次喷涂、干燥、漆面打磨等过程注:图中“*”表示涂装工序若采用湿式除尘技术则会有废水产生。
图 A.2 板式家具典型生产工艺流程及污染物产生节点图例:G —废气 W —废水 S —固体废物 N —噪声—工艺流程—污染物流向—在生产过程中可能存在该工序—框内为涂装过程,根据产品要求不同,会进行多次喷涂、干燥、漆面打磨等过程注:图中“*”表示涂装工序若采用湿式除尘技术则会有废水产生。
图 A.3 竹家具典型生产工艺流程及污染物产生节点竹材实木备料板材16图例:G —废气 W —废水 S —固体废物 N —噪声—工艺流程—污染物流向—在生产过程中可能存在该工序 —框内为涂装过程,根据产品要求不同,会进行多次喷涂、干燥、漆面打磨等过程注:图中“*”表示涂装工序若采用湿式除尘技术则会有废水产生。
图 A.4 藤家具典型生产工艺流程及污染物产生节点图例:G —废气 W —废水 S —固体废物 N —噪声—工艺流程—污染物流向—在生产过程中可能存在该工序 —框内为涂装过程,根据产品要求不同,会进行多次喷涂、干燥、漆面打磨等过程注:图中“*”表示涂装工序若采用湿式除尘技术则会有废水产生。
图 A.5 金属家具典型生产工艺流程及污染物产生节点图例:G —废气 W —废水 S —固体废物 N —噪声—工艺流程—污染物流向—在生产过程中可能存在该工序图 A.6 软体家具典型生产工艺流程及污染物产生节点藤材管材、板材 b 皮、布等。