
电子产品装配工序卡片模板
装配工序卡片

电器有限公产品型件图产品名件名工序FZ2工序名装配接线车工设工序工简图工艺装辅助材工定(min编制(日期
审核(日期
标准化(日期
会签(日期
标处更改文件标处更改文件日
电器有限公产品型件图产品名件名工序FZ3工序名装测试车工设工序工简图工艺装辅助材工定(min检查测试杆无划缺用塞规检查测试杆过端全部通端不能通检查测试杆隔爆无划用千分尺测量杆-0.02
用游标卡尺测量测试杆长12.50.5测量结果填入质检装测试焊片簧M螺编制(日期-0.15
审核(日期标准化(日期
会签(日期
标处更改文件标处更改文件日。
装配工艺过程卡
GS16a 装配工艺过程卡片 产品名称 金龙卡控水器 名称 装配准备1,2产品型号 QYKS-1SGA 图号3XZX2.301.129GZP装入件及辅助材料工作地 工 序号 工 种工序(步)内容及要求设 备 及 工 装 工时 定额 序号 代号、名称 、规格数量 1 阀门基表连线(5芯或6芯) 1 内容:2 通讯线XZX5.379.041 1 1. 取阀门基表连线插入橡胶环4.5内,通讯线插入橡胶环4.0内, 分别穿过内壳体中间位置相对应的两只圆孔,将带有端头的一端留在内壳体内,绕过内壳体的两个接线柱,用2个电线固定扣和螺钉紧固。
注意,在从螺钉固定处至连线端头一端预留12CM 左右线长,以保证足够的装配线长。
2. 用金属绑线将通讯线及阀门连线捆扎整齐.3 电线固定扣CC-1SS 24 螺钉PA3*8 25 金属绑线100mm 26 橡胶环4.0 17 橡胶环4.5 18 9要求:1:掌握生产节拍,不得延误生产。
2: 操作中不得造成外观划伤。
3:阀门基表连线根据计划任务所配的水表进行选配。
工艺定额:旧底图总号底图总号设计 3XZX2.301.129GZP审核日期 签名作地序号种工序(步)内容及要求及工装定额序号代号、名称、规格数量1 窗口镶件3XZX8.088.0101 内容: 烙铁1把2 外罩衬板3XZX8.077.01111.将窗口镶件1个按正确方向装配到外罩上相应的显示窗位置上,并用烙铁热熔铆接(共4处)。
2.将外罩衬板1个按正确方向装配到外罩上相应的读卡槽位置上,并用烙铁热熔铆接(共6处)。
3.将铭牌1个装配到外罩左上方的相应孔内,并将铭牌两个固定柱向内扳弯,与外罩贴牢。
4.将标牌粘到外罩上椭圆形凹槽内。
注意方向。
3 铭牌XZX8.807.170 14 标牌3XZX8.807.319 15 外罩3XZX8.074.025 167要求:1:掌握生产节拍,不得延误生产。
2: 操作中不得造成外观划伤。
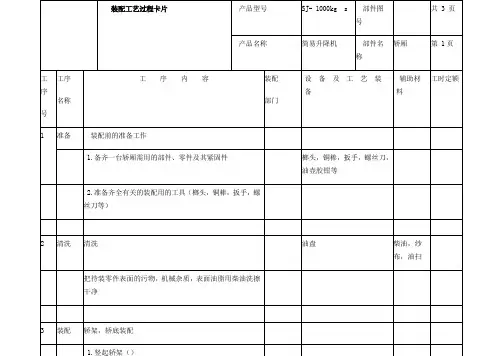
装配工艺过程卡片
日期
标记
处数
更改文件号
签字
日期
装配工艺过程卡片
产品型号
SJ-1000kgs
部件图号
共1页
产品名称
简易升降机
部件名称
轿架
第1页
工序
号
工序
名称
工序内容
装配
部门
设备及工艺装备
辅助材料
工时定额
一
准备
装配前的准备工作
10’
1.备齐一台轿底所需的零件及配件
2.准备齐全有关装配用的工具
活手板,钢卷尺
10’
5’
装配工艺过程卡片
产品型号
SJ-1000kgs
部件图号
共3页
产品名称
简易升降机
部件名称
轿厢
第1页
工序
号
工序
名称
工序内容
装配
部门
设备及工艺装备
辅助材料
工时定额
1
准备
装配前的准备工作
1.备齐一台轿厢需用的部件、零件及其紧固件
榔头,铜棒,扳手,螺丝刀,油壶胶钳等
2.准备齐全有关的装配用的工具(榔头,铜棒,扳手,螺丝刀等)
辅助材料
工时定额
四 轿顶护栏和拉杆转配
10’
1.安装轿顶护栏
2.安装拉杆
10’
3.检验
5’
15’
五 安全钳装配
六 门机和轿门试装
5’
1.在下梁上安装安全钳底座
1.安装门机和轿门
20’
2.在上梁上安装其安全钳的传动机构,并用拉条拉杆与
2.门机调试
安全钳底座连接
3.检验
3.检验
编制
审核
装配实用工艺过程卡和工序卡
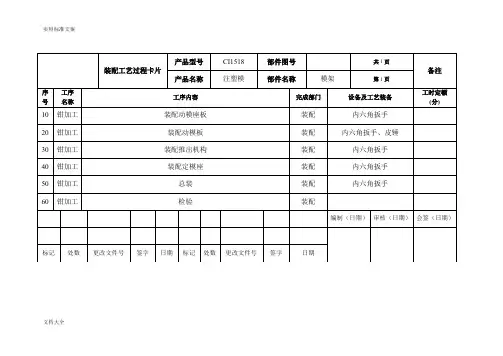
注塑模
部件名称
动模板
第1页
车间
装配
装配部分
动模板、型芯1、型芯2、导柱
工序号
20
工序名称
装配动模板
工
序
号
工步内容
工艺装备及辅助材料
作业
时间
准备
时间
名称规格或编号
名称规格或编号
21
清理、去毛刺
机油、棉纱、锯条
22
找正
23
将4根导柱放进相应的孔内,用皮锤将其底面与动模板底面锤至平齐。(保证导柱与动模板的垂直度,垂直精度为0.02。导柱与动模板为φ16P7/h6过渡配合)
推板、推杆固定板、推杆
工序号
30
工序名称
装配推出机构
1-推杆固定板2-M6X21.5内六角螺钉3-推板4-复位杆5-拉料杆6-推杆
装配工艺卡片
产品型号
CI1518
部件图号
J40-1
共2页
产品名称
注塑模
部件名称
定模座
第1页
车间
装配
装配部分
定模扳、定模座板、主流道衬套
工序号
40
工序名称
装配定模座
工
序
号
工步内容
35
将推板与推杆固定板对齐,用4个M6 20的螺栓连接紧固
内六角扳手
设计(日期)
校对(日期)
审核(日期)
会签(日期)
标准号(日期)
车间会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
装配工艺附图
产品型号
CI1518
装配工艺卡片

4
AG X3-OUT
5
1
5
3 6
7
8
9
容
序号
1 2 3 4 5 6 7 8 9 10 11 12 13
1.将所需工具及材料准备齐全并备好装配中需要的图纸、接线布置图及有关设计文件。
2.将图中的按钮安装于PUP1-CONV。
3.连接按钮的导线至X3-PUP1,按图接线。
4.连接电缆W001,从X3-PUP1至电控柜AG X3-IN及AG X3-OUT。
序号
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23
共 页 第页
零 部 件
所需工具
螺丝刀 剥线钳 压线钳 电工剪 万用表 电动起子机 活动扳手
材料名称
号码管 线号机 黄色贴纸 0.75mm2管型绝缘端头 管型绝缘端头 色带 扎带 螺钉 螺母 弹片 垫片 电机(0.25KW)
序号
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23
共 页 第页
零 部 件
所需工具
螺丝刀 剥线钳 压线钳 电工剪 万用表 电动起子机 活动扳手
材料名称
号码管 线号机 黄色贴纸 0.75mm2管型绝缘端头 管型绝缘端头 色带 扎带 螺钉 螺母 弹片 垫片 行程开关 光电开关 光电开关配套的夹子 光电开关反光板
序号
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23
共 页 第页
零 部 件
所需工具
螺丝刀 剥线钳 压线钳 电工剪 万用表 电动起子机 活动扳手
(工艺技术)ADS电路板装配工艺文件卡

1把
3.用铅笔在显示不正常的 PCB 板上标注“2”。
1把
技术要求及注意事项:
HB 1 支
签 名 日期
1. 将电源连接到工装台上,通电开机。 2. 注意焊接时,焊接时间的把握,防止引脚虚焊。
共页第页
3. 将高低频率端频率检测器调到-10.7MHz 及 FM 段,并将其探测环靠近被 测 PCB 板。
编制/日期
标 记 处 数 更改文件号 发文号
签 名 日期 共页第页
编制/日期
审核/日期
批准/日期
名称 双连电容
导线 导线 导线 电路板
岗位
产品名称
收音耳机
产品型号
ADS-2328
作业指导书
工序号 PCB 工位号 03 工作内容 PVC 及导线安装
元 器 件、原材料
图表:PVC 及导线安装
规格型号
位号
数量
335
设备仪器 设备工装夹具 名称型号数量
电烙铁 电铬铁
烙铁架 胶枪
小十字螺丝刀
工装夹具
辅助材料 辅助材料 名称规格数量 35W 1 把
25W 1 把 平头 1个 1把 1把
技术要求及注意事项:
1.将塑料件贴 PCB 安装,然后用电烙铁烫平并将其固定在 PCB 板上。 2.焊接时,焊接时间控制在 2.5S 左右。 3.将开关旋钮盘装在音量开关上,并用螺丝将其固定。 4.用热熔胶将排线固定在电容 C30 与 C22 之间。
规格型号
位号
数量
VR
1
ST-3.5mm
J1
1
SW
1
主板
1
产品型号
ADS-2328
工作内容 焊接音量开关 HF
装配工艺过程卡片
6
喷漆
漆作业前应核对喷漆种类、颜色与图纸与顾客、标准要求一致; 2. 喷漆时应先检查工件表面无明显毛刺、变形、锈蚀等瑕疵
7
组装
框架、支架、螺栓等组装
8
成品
成品包装
设计(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件Hale Waihona Puke 签字日期标记
处数
更改文件
签字
日期
装配工艺过程卡片
1
编制(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件
签字
日期
标记
处数
更改文件
签字
日期
装配工艺过程卡片
产品型号
HH S001 ZPGC
零(部)件图号
HPRB-17-00
HH-JH-060301
产品名称
人孔盖
零(部)件名称
武器柜
共1页
第1页
工序号
工序名称
工序内容
装配部门
设备及工艺装备
辅助材料
工时定额(min)
1
下料
用火焰切割数控下料外形偏差不得超过±2
装配车间
数控
2
机加工
螺栓周边加工3.2其他材料开孔等
机加工车间
3
装配
据图纸要求对零件材料进行组装
装配车间
4
电焊
电焊加固、分处焊和加焊
装配车间
5
打磨
去除焊渣飞溅渣、焊瘤、毛刺、锈蚀、油污等,使焊接光滑平整匀
称,喷漆时增强油漆的附着力。
HH S001人孔盖
工艺文件汇编
装配工艺过程卡片
安全钳底座连接
3.检验
3.检验
编制
审核
会签
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
装配工艺过程卡片
产品型号
SJ- 1000kg -0.13m/s
部件图号
LT061.1
共1页
产品名称
简易升降机
部件名称
轿架
第1页
工序
号
工序
名称
工序内容
装配
部门
设备及工艺装备
辅助材料
工时定额
一
准备
装配前的准备工作
装配工艺过程卡片
产品型号
SJ- 1000kg -0.13m/s
部件图号
LT061.0
共3页
产品名称
简易升降机
部件名称
轿厢
第1页
工序
号
工序
名称
工序内容
装配
部门
设备及工艺装备
辅助材料
工时定额
1
准备
装配前的准备工作
1.备齐一台轿厢需用的部件、零件及其紧固件
榔头,铜棒,扳手,螺丝刀,油壶胶钳等
2.准备齐全有关的装配用的工具(榔头,铜棒,扳手,螺丝刀等)
日期
标记
处数
更改文件号
签字
日期
装配工艺过程卡片
产品型号
SJ- 1000kg -0.13m/s
部件图号
LT061.0
共3页
产品名称
简易升降机
部件名称
轿厢
第1页
工序
号
工序
名称
工序内容
装配
电气装配工艺过程卡
活板手
3
将件10平面集电器和软缆引入器用件M12固定在主梁上
活板手螺丝刀
4
将件11螺钉和件12线卡子固定在端梁上,并将件16开
描图
式螺旋扣固定于端梁另一端
5
将件14铅丝按电器设备安装(地面)表格截好长度一端
钢丝钳
描校
固定于件16开式螺旋扣上,另一端固定在件11螺钉上
6
调节件16将件14铅丝拉紧
产品型号
LDA
部件图号
RY1.00
共页
产品名称
电动单梁起重机
部件名称
软缆引入器安装
第页
工
序
号
工序
名称
工序内容
装配部门
设备及工艺装备
辅助材料
工时定额
(min)
1
将件10滑轮穿过件14滑轮,用件11、12M10固定
活板手
在件6支架上
2
将件4线卡子角件5固定在件6支架上
活板手
3
将件7挡板用件5、件8固定在件6支架上
调节件16将件14铅丝拉紧活板手螺丝刀底图号将软电缆和件15锁链按跨度截好长度并按一定距活板手螺丝刀离固定在件13吊线夹上装订号各线上套好护线嘴设计日期审核日期标准化日期会签日期标记更改文件号签字日期标记更改文件号签字日期限公司起重机车间电气装配工艺过程卡片产品型号lda部件图号ld204020c产品名称电动单梁起重机部件名称土寸闭司机室电器设备安装工序名称装配部门设备及工艺装备辅助材料工时定额min接线盒安装在操纵室顶上电气部活板手照明灯用件3456固定好活板手螺丝刀将件13电铃用件101112m6螺钉固定在操纵室活板手螺丝刀侧面活板手将件19控制柜用年月日415m10螺栓固定好螺丝刀201固定好描图底图号装订号设计日期审核日期标准化日期会签日期标记更改文件号签字日期标记更改文件号签字日期限公司起重机车间电气装配工艺过程卡片产品型号lda部件图号ld204020b产品名称电动单梁起重机部件名称土寸闭司机室电器设备安装工序名称装配部门设备及工艺装备辅助材料工时定额min接线盒固定在司机室顶上螺丝刀活板手照明灯用件3456m4螺钉固定在司螺丝刀活板手将件13电铃用件101112螺钉固定在侧面螺丝刀活板手将件15照明变压器箱用件111214m6螺钉固定螺丝刀活板手将件16控制箱用件m10螺钉固定在里面螺丝刀活板手将件17按钮开关箱用件111214m6螺钉固定好活板手螺丝刀活板手钉固定在上面螺丝刀活板手底图号各线管套好护线嘴钢丝嘴装订号设计日期审核日期标准化日期会签日期标记更改文件号签字日期标记更改文件号签字日期限公司起重机车间电气装配工艺过程卡片产品型号lda部件图号ld204020a产品名称电动单梁起重机部件名称开式操纵室电气设备安工序名称装配部门设备及工艺装备辅助材料工时定额min电线管和件2安全门开关装配件点焊在操纵室里面电气部电焊机电焊条控制箱用件4567m8螺栓固定在操纵室里照明灯用件810固定在上面将件11凸轮控制器用件1314m81固定在件12支架上活板手螺丝刀电焊机电焊条将件15按钮开关箱用件1718m4螺钉固定在件16支架描图将件19电铃用件202122m6螺钉固定在操纵室侧面将件23363031分别用件24线卡子和件25活板手螺丝刀2729螺钉m4m6固定好底图号将件电阻器安装在操纵室顶上装订号设计日期审核日期标准化日期会签日期标记更改文件号签字日期标记更改文件号签字日期限公司起重机车间电气装配工
装配卡片模板
产品名称电控锁零部件名称合单元共4页第1 页工序号工序名称车间工段设备工序工时见附图工步号工步内容工艺装备辅助材料工时定额(min)描图 1 准备:凭领料单向仓库领取本工艺所需要整件印制板,零领料单件及元器件。
(详见附图及明细表)描校 2 2.1整形:用钳子将待元器件按需进行弯角整形。
2.2插装、焊接:按图相应位置插装各类元器件,并按印底图号制板装焊工艺,先电阻、电容、二极管、三极管、集成电路、插脚、输入变压器等次序进行插装、焊接。
装订号 3 剪角:用剪刀或钭口钳将线路板下面的元器件引脚剪截,编制日期审核日期标准化日期会签日期产品名称蓄电池监测仪零部件名称合单元共4页第2 页工序号工序名称车间工段设备工序工时工步号工步内容工艺装备辅助材料工时定额(min)描图平整,不得剪截时,使劲拖拉,以防焊盘脱落。
4 反面贴片元器件的安装:安装贴片集成块时,应先将元器描校件摆放整齐后,用左手按牢,右手拿电烙铁,电烙铁有接地保护,温度不应过高,焊接迅速,无短路现像。
底图号 5 晶振的接地安装:晶振焊接好后,其外壳应焊接到地。
6 充电池的安装:确定电池的正负极后,并在印制板上的丝装订号印层找到正(+)、负(-)后,对应插入,插到底按牢后,编制日期审核日期标准化日期会签日期产品名称蓄电池监测仪零部件名称合单元共4页第3页工序号工序名称车间工段设备工序工时工步号工步内容工艺装备辅助材料工时定额(min)描图用电烙铁在印制板反面焊接上,焊点不应过大,勿短到旁边的集成块。
焊牢后用胶枪在充电池的两边打上胶。
描校7 变压器的安装:确定变压器的管脚后,插入到底后,用烙铁焊接。
底图号8 自检:图中的元器洱海插装正确、型号无误、焊接牢靠、焊点光洁、无虚焊及漏焊。
装订号编制日期审核日期标准化日期会签日期。