
制程异常处理流程
1.目的
规定当制程出现异常时的处理流程及各相关部门的责任,使异常能够得到及时解决,确保生产正常运行。
2.适用范围
适用于制程出现异常时的处理。
3.定义:
无。
4.职责
4.1 各生产车间:当生产过程中制程出现异常时发出《不合格品报告单》通知IPQC
4.2品质部IPQC :对制程异常现象进行确认,并通知QE或PE来现场进行原因分析和处理
4.3品质部QE:对制程异常进行原因分析并确认责任部门,并对责任部门制订的改善对策进行验
证
4.4工程部PE:对功能及结构性制程异常进行原因分析并确认责任部门
4.5责任部门:负责制定异常的临时对策和永久对策并实施。
5.作业程序
5. 1 制程异常发出的时机:
5.1. 1 当同一不良现象重复出现且不良率超出备损率时;
5. 2 制程异常的发出、确认及通知:
5. 2. 1 由车间生产线根据不良现象和事实填写《不合格品报告单》,填写内容包括:订单号、产品
型号、生产数量、不良数量、不良率、提出部门、提出时间、订单交期、不良现象描述。
经车间主管(经理)审核后给车间IPQC 确认;
5. 2. 2 IPQC 在收到车间发出的《不合格品单》后,对异常现象、不良数量、不良率进行确认,并
将确认结果填写在“ IPQC 确认”栏。
如果确认结果与车间填写的内容不相符时,可退回车间重
新填写。
5. 2. 3 IPQC 确认后以电话形式通知以下人员到发生异常的现场进行原因分析:
5. 2. 3. 1 如果是外观异常,电话通知制程QE 工程师到现场进行原因分析;
5. 2. 3. 2 如果是功能和结构性异常,电话通知QE 工程师和工程部PE 工程师到现场进行原因
分析;
5. 2. 3. 3如果电话联络不到相关产品的QE工程师或PE工程师时应通知其直接上司做出相应安
排。
5. 3 原因分析:
5. 3. 1制程QE工程师和PE工程师接到通知后,应在第一时间到异常发生的车间现场进行确认和原
因分析。
5.3.2 问题分析时应运用5WHY 、5M1E 、8D、QC 七大手法、IE 手法等问题分析技术分析异常
的根本原因( Root Cause ),根据根本原因确认责任部门及提出临时对策。
5.3.3 当所发生异常是开发设计缺陷时,由工程部PE 工程师通知开发工程师到现场进行原因分析。
5.3 .4 工程部和品质部对问题的不良现象,不能够提出解决方案或工程部和品质部处理意见不一时,由品质部QE工程师负责召集PE工程师、品质主管、品质经理、制造部和相关部门进行会议讨论处理。
5.3.5 正常情况下原因分析及临时对策的提出应在2小时内完成
5. 3. 6当责任部门确定后,QE工程师或PE工程师应电话通知责任部门责任人到异常发生的车间现场
进行确认。
5. 4 改善措施的提出和实施:
5. 4. 1当责任部门确认后,责任人应对异常现象进行临时对策和防止异常再发生的永久性对卒
策;
5. 4. 2 临时对策为对已发生的异常的一种解决方法,永久性对策为防止异常再发生的一种纠正措施。
5. 4. 3 如同一异常有多个责任部门时,每个责任部门责任人应针对各自的问题点提出临时措施和防止
异常再发生的永久对策( 《制程不合格品报告单》每个责任部门复印一份,分别制订改善对策);
5. 4. 4 临时对策和防止再发生的永久性对策应具备完成日期。
临时性对策应可马上实施,永久性对策
的实施完成正常情况下不能超过一个月。
5. 4. 5 制程QE 工程师或工程PE 工程师应对责任部门制定的临时对策和永久性对策进行确认,当确
认对策无法实施或不能防止再发生时,应要求责任部门重新制订对策。
5. 4. 6 责任部门应在异常发生后2 小时内制定临时对策,4小时内制定防止异常再发生的永久性对
策。
5. 4. 7临时对策的实施部门为车间或责任部门,永久性对策的实施部门为责任部门。
5. 5 制程异常的跟踪:
5. 5. 1品质部IPQC 应对制程异常的处理进度进行跟踪,当责任部门完成临时对策和永久性对策后将
《制程异常通知单》交还制程QE 工程师,QE 工程师确认临时对策和永久性对策有效后安排品质文员复印分发。
分发部门:发生异常的车间、驻车间IPQC、责任部门、原因
分析部门,原档交制程QE 工程师。
5. 6 效果验证:
5. 6. 1 制程QE 工程师应对责任部门制定的临时对策和防止再发生的永久性对策的实施效果进行验
证。
5. 6. 2 如验证结果为有效,本次异常可关闭;如验证结果为无效,应要求责任部门重新制订对策和实
施。
5.7 《制程异常通知单》的分发与归档
5.7.1 责任部门制订异常的临时对策和永久性对策后,由制程QE 工程师给到品质文员复印分发至异常发生部门、驻车间IPQC、责任部门、原因分析部门,原档交制程QE工程师保存;
5. 7. 2当制程QE工程师对改善效果进行验证后,《制程异常通知单》应重新分发,分发部门同。
5. 7. 3 当因异常出现物料报废需补料时,发生异常的车间在补料开补料单时应附上此《制程异常通
知单》。
6.相关记录表单:
6.1《制程异常通知单》
NO: A02
文件修订一览表
NO: A01
文件制定、修订申请表
NO: A04
文件收发登记表
文件名称:。
制程异常处理作业规定

位。
審核
修改
日期
文件編號 權責單位 工程/生產 資材/品保
責任單位 NG
責任單位
品保/工程 生產
品保
核准
制程異常處理作業規定
版本 流程圖
【異常】分析 OK
【異常】對策 OK
改善對策執行 OK
效果追蹤確認 OK
結案
審核
頁數
第2頁﹑共2頁
說明
4.長期對策﹕
4. 1 責任單位須在2日內提出具有實
切性之『長期對策』并交由單位主
管確認﹐以做到切實改善﹑杜絕
類似問題再次發生﹔
4.2 若提出『長期對策』不切實時﹐
責任單位應再分析處理﹔
修改
日期
文件編號 權責單位
生產
生產
品保
工程/生產 資材/品保
核准
制程異常處理作業規定
版本 流程圖
【異常】來源
【異常】提出 NG
【異常】確認 OK
【異常】分析
頁數
第1頁﹑共2頁
說明
1.異常來源﹕
1. 1 生產制程中例行檢查﹔
1.2 相關統計結果顯示。
2.異常提出及確認﹕
2.1 生產單位依不良狀況所屬性質 (
技朮﹑設計﹑材料問題)﹐開出單
NG
(效果追蹤不能小 于三日)﹔
5.3 若『長期對策』執行無效時﹐須
會知相關單位或成立專案小組﹐
記載后續之處理方式。
6.結案﹕
6.1 品保匯總相關資料﹕包括制式表
生产工艺异常处理流程的流程和说明
生产工艺异常处理流程的流程和说明正文:一、背景介绍生产过程中,由于各种原因可能会出现工艺异常情况,如设备故障、材料质量问题、操作失误等。
为了保证生产质量和效率,及时、有效地处理异常情况显得尤为重要。
本文将介绍生产工艺异常处理流程的具体步骤和相关说明。
二、生产工艺异常处理流程1.异常情况的检测与确认当工艺异常出现时,首先需要进行异常情况的检测与确认。
这包括通过设备监控系统进行异常检测,与相关操作人员进行沟通交流,对异常情况进行初步确认。
2.异常情况的报告与记录确认异常情况后,需要立即向上级主管部门报告,并详细记录异常情况的发生时间、地点、原因等相关信息。
报告内容应清晰、准确,并及时传达给相关人员。
3.异常情况的分析与评估针对异常情况,进行详细的分析和评估。
这包括对异常的原因进行深入调查,查找出导致异常情况的主要原因,并评估异常情况对生产计划的影响程度。
4.制定处理方案在分析和评估的基础上,制定针对异常情况的处理方案。
处理方案应明确具体的措施和步骤,并充分考虑安全性、可行性和效果。
5.异常情况的处理与控制根据制定的处理方案,对异常情况进行处理与控制。
这包括修复设备故障、更换受损材料、调整工艺参数等操作。
同时,需要加强对生产过程的监控,防止异常情况再次发生,并及时进行记录和报告。
6.异常情况的跟踪和整改处理完异常情况后,需要对整个处理过程进行跟踪和整改。
持续监测生产过程,防止异常情况再次出现,并对异常处理的效果进行评估。
三、异常处理流程的说明1.及时响应对于生产工艺异常情况,需要及时响应,避免对生产计划和产品质量造成更大的影响。
2.协同合作处理异常情况需要多个部门的协同合作,包括生产、技术、质量等部门的密切配合,共同解决问题。
3.追根溯源在处理异常情况时,要深入调查异常原因,找出问题的根源,才能够采取有针对性的措施进行处理,避免问题再次发生。
4.持续改进异常处理不仅仅是解决当前的问题,更要借此机会进行反思,总结经验教训,提高工艺流程的稳定性和可靠性,实现持续改进。
制程异常处理流程91589
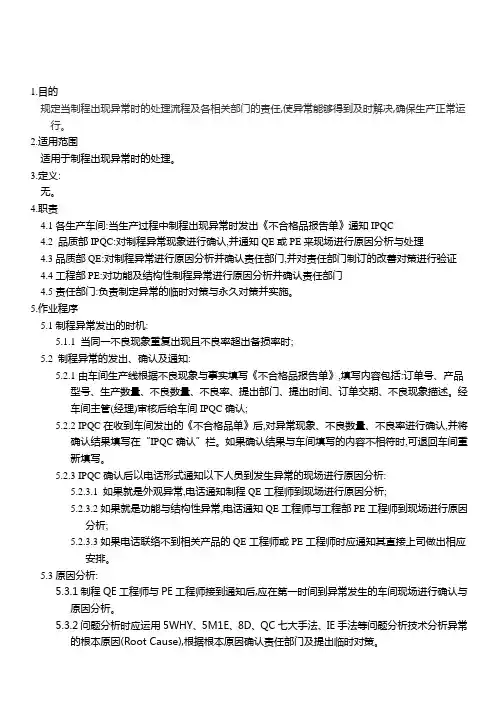
1.目的规定当制程出现异常时的处理流程及各相关部门的责任,使异常能够得到及时解决,确保生产正常运行。
2.适用范围适用于制程出现异常时的处理。
3.定义:无。
4.职责4.1各生产车间:当生产过程中制程出现异常时发出《不合格品报告单》通知IPQC4.2 品质部IPQC:对制程异常现象进行确认,并通知QE或PE来现场进行原因分析与处理4.3品质部QE:对制程异常进行原因分析并确认责任部门,并对责任部门制订的改善对策进行验证4.4工程部PE:对功能及结构性制程异常进行原因分析并确认责任部门4.5责任部门:负责制定异常的临时对策与永久对策并实施。
5.作业程序5.1制程异常发出的时机:5.1.1 当同一不良现象重复出现且不良率超出备损率时;5.2 制程异常的发出、确认及通知:5.2.1由车间生产线根据不良现象与事实填写《不合格品报告单》,填写内容包括:订单号、产品型号、生产数量、不良数量、不良率、提出部门、提出时间、订单交期、不良现象描述。
经车间主管(经理)审核后给车间IPQC确认;5.2.2 IPQC在收到车间发出的《不合格品单》后,对异常现象、不良数量、不良率进行确认,并将确认结果填写在“IPQC确认”栏。
如果确认结果与车间填写的内容不相符时,可退回车间重新填写。
5.2.3 IPQC确认后以电话形式通知以下人员到发生异常的现场进行原因分析:5.2.3.1 如果就是外观异常,电话通知制程QE工程师到现场进行原因分析;5.2.3.2如果就是功能与结构性异常,电话通知QE工程师与工程部PE工程师到现场进行原因分析;5.2.3.3如果电话联络不到相关产品的QE工程师或PE工程师时应通知其直接上司做出相应安排。
5.3原因分析:5.3.1制程QE工程师与PE工程师接到通知后,应在第一时间到异常发生的车间现场进行确认与原因分析。
5.3.2问题分析时应运用5WHY、5M1E、8D、QC七大手法、IE手法等问题分析技术分析异常的根本原因(Root Cause),根据根本原因确认责任部门及提出临时对策。
制程异常处理程序+制程异常处理流程(铝业公司)

4.7 出貨查核異常處理
4.7.1. OQC出貨品管查核發現異常,立即進行扣貨標示并開出PDCS 通知到責任單位.
責任單位立即派人進行處理,以保証正常出貨.同時由責任單位回復<矯正預防措施報告>。
4.7.2. 責任單位在一個工作日內提出改善對策并回復"<矯正預防措施報告>"至品保單位.
4.5.5. 棧板是否符合客戶要求,不得有破損及放置不平現象等.逾期庫存是否已重驗合格等.
4.5.6. 若有零數箱﹑則需將此箱放予棧板最上層,OQC開零箱確認其產品的數量.
4.5.7. 若出貨須并板作業時,倉庫單位通知QC人員現場確認.
4.5.8. 若有特殊管制之方式或客戶之特殊要求,亦須一并查核確認.
7.4.OQC出货查核日报表
制程异常处理流程
文件依据:《铝壳PACK工序目标不良率控制》
《品质异常/停线控制程序》
《规格执行力考核作业办法》
《纠正低级作业不良的管理制度》
4.7.5. 若不能及時處理,由責任單位與倉庫溝通,給定時期處置完成.
4.7.6. 品保單位對責任單位所回饋的改善對策作追蹤確認.
五.记录保存
5.1.查核記錄需保存三年以上.
六.相关文件
6.1.成品检验规范
6.2.不良品处理程序
七.相关表单
7.1.品质异常处理单
7.2.扣货单
7.3.OQC出货查核记录表
一.目的
1.1.為确保制程异常得到及时有效地解决,以使生产顺利进行,进而保证质量,特制定本程序。
二.範圍
2.1.适用于物料投入开始到成品包装完成的整个生产过程;
制程异常处理流程图
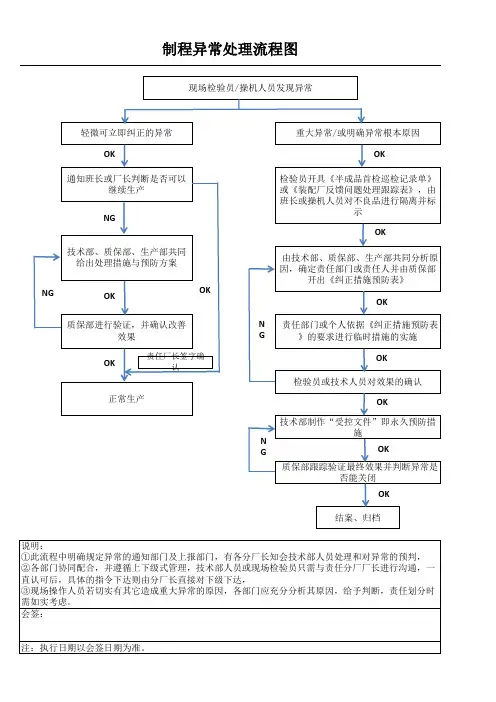
注:执行日期以会签日期为准。
制常的通知部门及上报部门,有各分厂长知会技术部人员处理和对异常的预判, ②各部门协同配合,并遵循上下级式管理,技术部人员或现场检验员只需与责任分厂厂长进行沟通,一 直认可后,具体的指令下达则由分厂长直接对下级下达, ③现场操作人员若切实有其它造成重大异常的原因,各部门应充分分析其原因,给予判断,责任划分时 需如实考虑。 会签:
NG OK
由技术部、质保部、生产部共同分析原 因,确定责任部门或责任人并由质保部 开出《纠正措施预防表》 OK N G 责任部门或个人依据《纠正措施预防表 》的要求进行临时措施的实施 OK 检验员或技术人员对效果的确认
OK 质保部进行验证,并确认改善 效果 OK
责任厂长签字确 认
正常生产
OK 技术部制作“受控文件”即永久预防措 施 N G OK 质保部跟踪验证最终效果并判断异常是 否能关闭 OK 结案、归档
制程异常处理流程图
现场检验员/操机人员发现异常
轻微可立即纠正的异常 OK 通知班长或厂长判断是否可以 继续生产 NG
重大异常/或明确异常根本原因 OK OK 检验员开具《半成品首检巡检记录单》 或《装配厂反馈问题处理跟踪表》,由 班长或操机人员对不良品进行隔离并标 示
OK
技术部、质保部、生产部共同 给出处理措施与预防方案
制程异常处理流程图
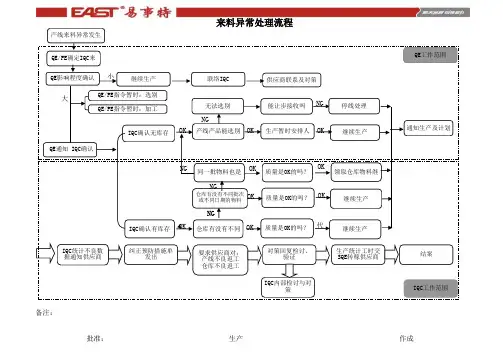
备注:停线超过30分钟还无法确定及找到方案时,QE或PE职员下令拉长换线处理,并通知生产管理.
为了保障生产顺利,PE安排生产进行选别或加工时,生产无条件必须接受,生产可提出工时申请单进行工时索赔.
批准:生产作成来料异常处理流程产线来料异常发生
QE/PE 确定IQC 来
QE 影响程度确认QE 通知IQC 确认通知生产及计划
IQC 确认无库存
继续生产联络IQC 小大产线产品能选别生产暂时安排人继续生产OK OK OK 无法选别能让步接收吗NG
NG 停线处理
供应商联系及对策
QE/PE 指令暂时:选别
生产统计工时交要求供应商对:
产线不良返工
仓库不良返工纠正预防措施单对策回复检讨、结案
IQC 内部检讨与对IQC 确认有库存
仓库有没有不同质量是OK 的吗?继续生产OK OK 代仓库有没有不同批次
或不同日期的物料质量是OK 的吗?继续生产
OK OK NG
同一批物料也是质量是OK 的吗?领取仓库物料继
OK OK NG
NG QE/PE 指令暂时:加工IQC 统计不良数
据通知供应商QE 工作范围IQC 工作范围。
制程异常处理流程图
1.作业员/IPQC在发现异常后需立即上报处理,IPQC统计不良率;
2.品质部确认异常不可接收后立即开出制程异常单;
3.品质及工程部对不良原因进行分析确定责任部门;
4.责任部门在半小时内制定临时应对措施并实施;
5.品质部负责对库存品进行抽检,生产部对已下线的产品进行返检后,IPQC确认;
6.责任部门对不良品进行返工,品质部确认返工效果;
7.责任部门制定改善措施,品质部验证改善效果;
8.品质部对相关数据及不良样品进行存档总结。
8.品质部对相关数据及不良样品进行存档总结。
产线异常处理流程
产线异常处理流程一、制程异常处理流程:1、IPQC发现异常,必须在30分钟内通知部门责任主管;进行品质分析确认;品质责任主管与生产责任主管进行处理;2、30分钟后,仍然没有解决,相关责任部门必须通知部门经理,同时由品质部牵头,召集相关部门主管对实际问题进行分析处理;同时开品质异常单,即CAR。
3、品质异常2H内没有解决的,由生产部相关课长通知企划相关负责人;在4H内没有解决的,由企划通知相关副总,并组织讨论、制定相关的改善对策;4、任何改善对策,品质部必须及时通知IPQC对改善的效果进行跟进确认,以便及时结案;二、来料异常处理流程:1、常规来料,按照正常的检验流程进行作业,必须在12H内验收,并做好入库;来料异常的,必须做好《来料异常报告》,并由品质部IQC通知部门主管,然后由部门主管联系供应商或者采购,对不良来料进行分析处理,要求供应商提供《改善报告》。
2、紧急物料,品质部必须在2H内,做好入库验收及品质异常处理工作;(在2H内必须及时上报,以便及时联系供应商补货或者到现场处理。
三、工程设计异常初六流程:1、客户图纸要求变更的,工程部必须以邮件和书面的形式通知各部门经理;涉及到检验要求或者工艺变更,并可能对制程效率造成影响的,必须在4H内,召集各部门经理进行会议讨论;2、由于工程设计,而影响本公司作业效率和良率的,由发现部门课长提出,经理审核,副总审批;同时由提出更改部门牵头,召集品质、工艺、工程和生产等部门的经理进行现场讨论;并制定相关记录。
四、外协异常处理流程:1、外协厂商因我司提供物料出现异常时,PMC必须要求外协厂商立即(30分钟内)向本司PMC负责人反映,PMC负责人必须在30分钟内作出具体的处理措施;30分钟内不能处理的,必须向部门经理反映;2H后仍然没有处理的,必须向分管副总反映;并制定处理措施;记录异常问题。
跟踪改善效果。
2、外协厂商本身的问题导致外协物料不能正常完成的,外协厂商必须在30分钟内向本公司PMC反映,PMC必须立即(30分钟内)向本公司采购说明外协厂商的异常原因,同时与采购共同商讨处理对策;2H内没有处理完成,必须向分管副总放映,并由采购制定最终处理措施,记录异常问题,由PMC跟进改善效果;3、外协产品在我司检验不良时,根据我司制定的相关标准,由品质部IQC记录相关不良数据,并在12H内必须将不良数据统计完成交给采购;便于采购对供应商进行处罚或者要求供应商赔偿提供证据;同时同时要求供应商提供改善报告,有IQC对改善报告的具内容进行跟进。
制程异常处理及改善
新进的员工
工作熟练度低 对机器,工具不了解
对材料不了解 对作业方法不熟练 对品质要求不认识
造成太多变因存在
大家有疑问的,可以询问和交流
可以互相讨论下,但要小声点
其次,要有良好得教育训练
现代得企业管理讲究得就是多元得专业化,每一项工作均有她得 专业知识及理论基础,如何将这此专业知识及理论基础演化为实用 得技巧,则需要由具有理论基础及专业经验得人来进行,也才能尽快 地填补企业内成员工作经验得不足及理念上得差异造成得沟通协 调得困难。
她负责任吗?
精密度够吗?
她得经验够吗?
机器设备足够吗?
她有改善意识吗?
生产流程顺畅吗?
• 材料 (Material)
• 方法 (Method)
品级对吗? 数量对吗? 标准适当吗?标准有修订吗?
品牌对吗? 有杂质吗? 安全吗? 能确保品质吗?
存货适当吗?
工作程序适当吗?
有浪费吗?
温度、湿度、照明适当吗?
自主检查得实施,不必由下一制程得人员来发现异常,作业者自己 就可以发现异常之发生,并加以改善,因此效果会更明显,改善行动 会更快速。
5,情报检查法
即就是在发生异常时,立即将异常信息情报回馈到发生异常得制 程,让该制程立即采取改善行动,改善作业方法,以防止异常再度发 生得检查方式。
情报检查得实施可逐渐降低生产过程中得不良率,其有如下几种 方式:统计制程管制(SPC)、巡回检验、及前面谈得自主检查和下 面谈得顺次检查在实施时亦会使用到情报检查。
第三部分:防止异常得要决
前面已经了解了异常得来源,那么要防止异常发生就 必须成源头抓起,以人为本,从点滴做起,彻底得执行而且 各阶层管理人员全力以赴地去对待。
制程问题处理流程
• 该缺陷需要开具《品质异常联络函》,跟踪改善后,需要工程部 给予解决方案。
工艺缺陷的处理流程
问题反馈 PE/QE分析 改善措施 效果确认 批量生产
措施验证
改善措施
RD深度分析
反馈RD
NG
PE/QE分析
图3
效果确认 批量生产
• 设计缺陷主要分类:软件、硬件、结构; • 该缺陷需要开具《品质异常联络函》,跟踪改善后,需要由设计
输出单位开具ECN/ECR变更,并给予处理结果;
设计缺陷的处理流程
问题反馈
PE/QE初步分析
反馈RD
RD深度分析
改善措施 NG
措施验证
效果确认
RD开出ECN
批量生产
图2
2、工艺缺陷
• 产品生产过程中,因为工艺造成的故障、制约产能、影响品质的 缺陷;
NG IQC检验
入库 批量生产
4、制程问题
• 在制造过程中,因操作不当、标准不一、品质意识薄弱导致的制 造不良;
• 制程问题分类:操作不良、检验不良; • 制程问题需要由生产责任单位,对该单位责任人进行专职的培训-
教育-监督的循环工作。
制程不良处理流程
现场指导
过程跟进
批量生产
问
管
题
理
反
确
馈
认
反馈PE/QE
现场指导
过程跟进
批量生产
图5
3、来料异常ห้องสมุดไป่ตู้
• 在制造过程中,发生的来料品质异常制约产能、影响品质; • 来料问题分类:原材料、委外加工料、外购部品、外购辅材; • 该类问题点需要反馈品质,开出《品质异常联络函》持续改善;