
模具加工流程图
模具加工制作流程

模具加工基本流程一、新模加工的基本流程与要求:一、接受到工程给予的模具资料,根据模具的生产周期、生产时间制定模具制作日程表;附表“模具制作日程表”注明:模具生产周期为12天,各小组加工基本如下:设计:出3D 一天,出运水图纸6-8小时,出2D一天半,包含评审;订购模胚、材料、标准件要及时;编程:两天,前后模开粗、挂台铜公优先;铣床:半天,开模第2天17:30前完成;CNC开粗:开模第2天21:00前完成外发热处理;磨床:半天,第3天热处理回来;CNC光刀:一天,开模第4天完成;线割:一天,开模5天完成;EDM:三天;开模第9天完成;FIT模/省模:3天;TO模具评审会;各加工组要保质保量的按时完成,有延误进度和加工出错的要进行教导或检讨,延误半天的要进行罚款处理;二、各加工组按“模具部新模排期表”先后顺序加工,决不允许颠倒或胡乱安排加工,违返组长要进行检讨问责;附表“模具部新模排期表”模具工件时要分清安排加工的先后顺序;1.要按照试模先后顺序加工;2.改模要优先新模加工;3. 前后模、行位要优先其它散件加工,要多个加工部门要优先其它单个和少加工部门加工;4. 淬火的工件要优先不用淬火的工件加工;5. 外发工件要优先不用外发的工件加工;6. 遇到模具繁多,有的加工部门可能积压很多工件,有的部门机器待工件加工的现象,这时必须进行合理调整;7. 安排钢料与铜公的加工互相配合,不能脱节;8. PMC对各加工组的每日加工能力及时互相调配;三、各加工组要根据“新模生产进度状况表”实际情况,主动跟进合理安排好机台加工;附表“新模生产进度状况表”三、各加工组加工完要进行自检,并且要认真填写好“工件加工程序表”和“工件检查记录表”,然后把加工完的工件与填写好的“工件加工程序表”和“工件检查记录表”送到检测或下个加工组;送到下个加工部门,接受部门负责人在“工件转移登记表”签收;附表“工件加工程序表”附表“工件检查记录表”附表“工件转移登记表”四、编程在出新模铜公时,前后模开粗、挂台铜公优先;CNC按底壳、面壳、电池盖顺序安排加工, 后模挂台铜公、后模铜公优先加工;铜公加工PMC做好统计与跟进;附表“铜公加工状况表”五、“每日工作记录表”各组要准时上交到PMC处,PMC做好统计,为每月员工的“工作考核记录评比”的评比做依据;附表“每日工作记录表”附表“每月各加工组员工评比排名表”(六)、PMC制定工件的加工工艺与流程,做到节约成本、优化加工工艺;编程按指定加工工艺与流程出加工方案;有不一致的地方与PMC多作沟通解决,双方共同协商修正;注意:分析加工流程1.弄清图纸工件在模具中的作用,各尺寸的加工要求精度;2.结合各加工部门的机器性能状况、机器加工使用效率及成本比较;3.初步规格、形状、尺寸大小决定所需使用的机器设备;4.看图纸材料及淬火的硬度栏是否注明要求H/T;模具的前后模、较复杂大件的工件等一般需要CNC开粗后才淬火,其它零散件一般锣床加工后可H/T,但也有例外;要淬火加硬的材料主要STAVAX-S136,8407,S136, DF25.编排需要经过部门的加工先后顺序,一般情况下依次为M-CNC-H/T-G-CNC-W/C-EDM-QC,但并非所有工件都需经过全部加工部门,加工先后顺序也有例外;6.在制定加工工艺时,要与编程多作沟通,使之达成一致,对不一致的地方,双方共同协商修正;七、设计生产物料的采购,PMC对生产物料的采购与跟踪;1、设计负责生产物料的采购,根据仓库钢料和标准库存情况,及时填写申购单采购,;2、 PMC负责协助跟进采购的物料如模胚钢料、铜料、标准件、刀具报价、审批情况、具体到货日期,如不能按时完成要及时跟踪,需及时向上级反映;3、跟进按时到货情况,如未按时到货马上向采购反映跟踪并知会相关部门,对急件、延期到货可能造成生延误、重要物料,必须提前向采购查询供应商的供货情况,确保如期到达;4、跟踪物料采购质量,如有异常情况作出记录,向上级反映确定处理方案或采取补救措施,并知会采购及供应商;八、PMC对外发工件处理与及时跟踪因公司现有人员、设备无法完成或满足加工要求,生产周期的,如热处理、晒字、晒纹、烧焊、雕刻等需要外发加工;对其报价、图挡、交货期限、品质要进行严格跟踪;九、PMC对模具生产进度跟进及异常处理;1、设计图档干涉、图纸尺寸未标、工件遗漏、材料用错等现象;2、编程有没有遗漏工件的CNC加工程式、铜公单及火花机图纸;3、每日更新模具生产进度跟进表、钢料跟进表、铜公跟进表以便掌握每天的模具进度与安排好每日各部门的加工进度;核对模具实际生产进度是否与计划一致;4、改模、返工、重做工件要尽快安排加工并及时跟紧;5、监督、跟进生产现场的加工进度,完成工件的各部门交接、转移过程,是否存在异常;各部门交接、转移过程记录要真实,完善;6、监督、跟进生产现场的实际加工状况,是否存在安排不合理、待料、待机、待工件、待程式单、待电极、无机可上或无人加工、生产工艺技术上遇到困难、加工出现错误等异常情况,积极协助相关部门解决,在不影响最终完成时间下适当调整计划,并根据需要作记录及向上级反映;7、对EDM正在加工中的工件,要主动跟进电极的到达完成情况,多到EDM部门作了解,对因欠电极造成停机、补单、返工、EDM要求急的电极一定要跟进到底,尽量减少EDM加工进度受电极的影响;8、当一套模具加工完成接近尾声时,要及时、主动地对所有未加工完的工件、电极作全面跟踪、清理、安排,避免因为某个工件的延误或漏加工影响整套模具的完成;9、跟踪未如期到FIT的工件、模胚、标准件等; FIT是否已按时领取,是否有遗漏及错误,如有及时反映并追查原因采取措施;如果要延误模具期,要第一时间反映出来,并主动配合FIT解决;10、FIT已装配完毕的模具,PMC通知工程相关人员安排试模;二.修改模加工的基本流程与要求:改模量产前模具:一、模具工程以邮件的形式接收注塑部生产修改模信息,分析与判断修改模信息内容的正确性,沟通好完成时间;改模方案、交期必须与设计组长、FIT主管或FIT组长协商;通知模具拉到模具部摆模区;二,修改模以钳工为主导,模具工程、生管协助完成;三、设计出改模图纸将改模的位置、内容标示清楚,对重做、新做、装配工件要出2D图;涂红色减铁涂绿色加铁烧焊四、改模前改模后必须检查工件数据,检查出数据给钳工确认,确保改模的精确性;附表“模具工件检测报告”五、各加工组主要是CNC、省模、检测、EDM按PMC制定的“修改模进度追踪表”完成时间顺序加工,特别交代的要第一时间完成没有机台需拆其它模模下机的,也要马上执行,如CNC有再出现一板8个以上特急的铜公罚款50元处理;附表“修改模进度追踪表”附表重要项目“修改模进度追踪表”六、FIT装模前,必须对资料、改模前样榜一一核对有没有漏改、改错现象再装模,装模完要仔细检查检查模具有没有零件漏装、装反等,检查有没有其它可能出现的不确定隐患:如防锈、斜顶/顶针不退等;模具送出必须做好交接登记;七、跟模工程师、钳工对试模情况的跟进;同一问题多次没有搞定的,结构复杂的等模具跟模工程师,钳工、设计工程师必须看试模;修模量产模具:修模工件各加工组要第一时间完成,没有机台需拆其它模模下机的,也要马上执行,特别是CNC有出现一板8个以上修模的铜公罚款50元处理;。
新品模具开发流程
新品模具开发流程1 目的为确保新品模具开发能有效进行,模具开发过程受控,确保新品研发进度,特制订本规定。
2 范围2.1 适用范围:本规定适用于新产品模具开发所有工作管理。
2.2 发布范围:技术中心、采购中心、质检中心。
3 定义3.1 新品模具,是指技术中心在研发新产品过程中所需要进行开发的模具,包括两部份:一是产品从未在公司生产过而需进行开发的新模具,二是产品已在公司进行生产只是增加新的型号的新模具。
4 职责4.1 技术中心是本规定的归口管理单位和主要解释单位;4.2 技术中心负责对模具的设计、测试、模具标准的确认;4.3 采购中心负责模具开发信息与资料的传递、模具采购与模具进度监控; 4.4 质检中心负责对供应商模具来样、批量模具来货检验、测试数据提供; 4.5 计划调度中心负责对模具来样、批量来货模具的钢化;4.6 生产各中心负责对模具测试的执行、测试过程中异常反馈;5 管理规定5.1 模具设计:5.1.1 技术中心在新产品立项评审通过后,在原料配方工艺与原料折射率确定的基础上,由技术工程师对模具的起始弯度、模具分档、模具直径等技术参数进行设计,由研发员根据设计要求编制模具组立表;5.1.2 模具供应商在接到技术中心提供的模具组立表后,需对相应的技术参数进行分析确认,确认无误才能进行模具打样,有异常及时跟技术中心沟通。
5.2 模具打样:5.2.1 模具首次打样必须确保在5个型号以上,具体型号由模具供应商根据自己技术经验确定; 5.2.2 模具在打样生产过程中,原则上是每生产完一个型号就立即发给技术中心进行测试,如果模具供应商能在较短的时间内将打样的模具全部生产完毕,也可以集中一次性发货。
5.3.1 打样模具测试:研发员在接到采购中心打样模具到货后的信息,需在模具钢化后6天内完成模具测试,根据测试结果,完成模具测试数据表的填写,然后将数据表经采购中心传给模具供应商。
5.3.2 批量模具测试:研发员在新品开发所需的模具批量来货且合格的情况下,根据新品开发计划时间要求,对批量模具进行小试或大试,并将测试结果及时反馈给模具供应商; 5.3.3 模具测试由技术中心主导,生产各中心、质检中心配合,对于新品模具测试,生产需优先安排,并严格按测试求进行,质检中心需按要求提供相应数据。
《冲压模具制造项目教程》项目二(流程图)
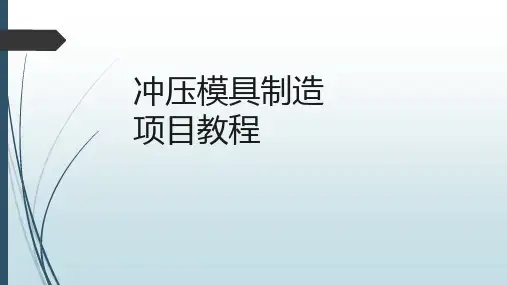
凹模3 下模座2
等高垫块
下模组件 3-2
螺钉-螺母 销钉连接
上凸模插入下凹模孔内
卸料板6
拆
凹模3
开
下模座2
螺
钉、 下模 销 主体 钉
连 接
车间有一般通用设备 和线切割机床
凸模和凹模配合精度 要求高 冲裁间隙≤0.132
(使用加工方法)
刨削、车削、淬火热处理、磨削、 线切割、研磨、黏结多凸模
凸模和凹模采用配合加工
统一基准线切割凹模和凸模 型孔和挡(导)料销
将各凸模黏结在固定板上
(顺序或基准)
刨削→钻穿丝孔→淬火热处理 →磨削→线切割→研磨→黏结
根据俯视图剖 切处在其他视 图找相应剖视
图
(1)固定板9和垫板10是用螺钉 -销钉安装在上模座11上 (2)落料凸模1和冲孔凸模20是 黏结在固定板9的孔中。 (3)导正销5是压入落料凸模1 的孔中 (4)橡胶8和卸料板6是用卸料 螺钉7浮动安装在上模
(1)凹模3和导料板17是用螺钉 -销钉安装在下模座2上 (2)固定挡料销4是压入凹模3 孔内 (3)始用挡料销机构21-22-2324设置在前导料板槽内
侧面往左推进
(2)条料刚冲出方孔 右边抵住固定挡料销4
(初始定位)
上模下行
卸料板6 受压向上 压缩橡胶
落料凸模1插入凹模孔 (1)导正销5插入条料已冲出 两孔(精终定位)。 (2)冲裁出制件,留在凹模孔 中,最后从下模底孔排出。 (3)条料套在落料凸模上。
冲孔凸模20插入凹模孔 (1)条料被冲出 两圆孔, 冲孔废料留在凹模孔中,最 后从下模座底孔排出 (2)条料套在冲孔凸模上
模具零件加工工艺流程图(底盖)
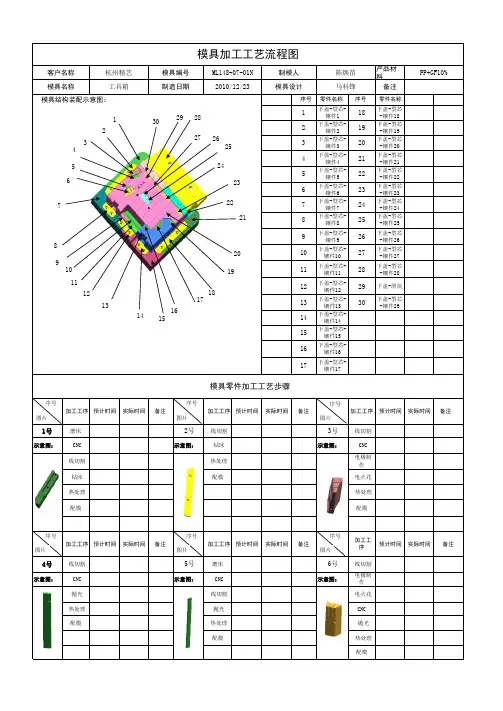
产品材料备注序号 零件名称序号零件名称1下盖-型芯-镶件118下盖-型芯-镶件182下盖-型芯-镶件219下盖-型芯-镶件193下盖-型芯-镶件320下盖-型芯-镶件204下盖-型芯-镶件421下盖-型芯-镶件215下盖-型芯-镶件522下盖-型芯-镶件226下盖-型芯-镶件623下盖-型芯-镶件237下盖-型芯-镶件724下盖-型芯-镶件248下盖-型芯-镶件825下盖-型芯-镶件259下盖-型芯-镶件926下盖-型芯-镶件2610下盖-型芯-镶件1027下盖-型芯-镶件2711下盖-型芯-镶件1128下盖-型芯-镶件2812下盖-型芯-镶件1229下盖-滑块13下盖-型芯-镶件1330下盖-型芯-镶件2914下盖-型芯-镶件1415下盖-型芯-镶件1516下盖-型芯-镶件1617下盖-型芯-镶件17加工工序 预计时间 实际时间备注加工工序 预计时间 实际时间备注加工工序 预计时间 实际时间 备注1号磨床 2号线切割 3号线切割示意图:CNC 示意图:钻床示意图:CNC 线切割 热处理 电极制作 钻床配模电火花 热处理 热处理配模配模加工工序 预计时间 实际时间备注加工工序 预计时间 实际时间备注加工工序 预计时间 实际时间备注4号线切割 5号磨床 6号线切割示意图:CNC 示意图:CNC 示意图:电极制作 抛光 线切割 电火花 热处理 抛光CNC配模热处理 抛光配模热处理配模制模人模具设计模具零件加工工艺步骤模具结构装配示意图:陈焕苗马科锋杭州精艺模具加工工艺流程图PP+GF10%ML148-07-01N 2010/12/23客户名称模具名称模具编号工具箱制造日期234578910111213141719202425262723222118166图片序号图片序号图片序号图片序号图片序号图片序号129302815。
模具开发流程图
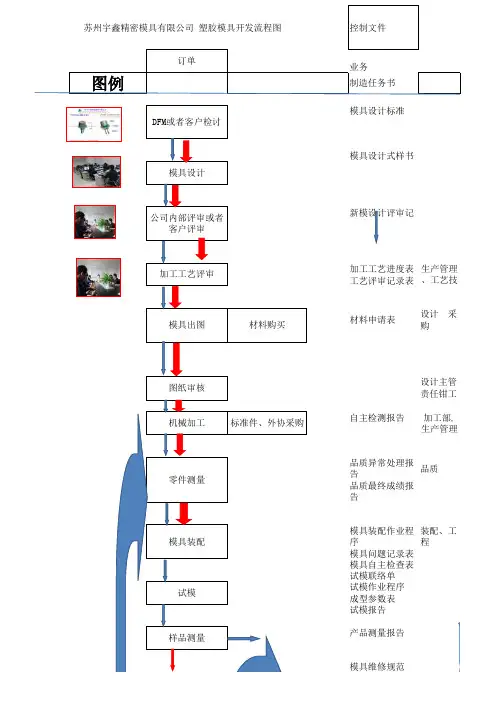
产品测量报告
加工、生 产管理
模具出货检测表 送货单
Ⅰ
ⅠⅡⅢⅣ ⅤⅥⅦ 采购
Ⅱ
Ⅲ
苏州宇鑫精密模具有限公司 塑胶模具开发流具设计
公司内部评审或者 客户评审
加工工艺评审
模具出图
材料购买
控制文件
业务 制造任务书 模具设计标准
模具设计式样书
新模设计评审记
加工工艺进度表 生产管理 工艺评审记录表 、工艺技
材料申请表
设计 采 购
图纸审核
机械加工
标准件、外协采购
零件测量
模具装配 试模
样品测量
设计主管 责任钳工
自主检测报告 加工部, 生产管理
品质异常处理报 告
品质
品质最终成绩报
告
模具装配作业程 装配、工
序
程
模具问题记录表
模具自主检查表
试模联络单
试模作业程序
成型参数表
试模报告
产品测量报告
模具维修规范
模具维修检讨 样品送客户确认
模具出货
试模、装 模具维修报告 配、工程
模具加工流程程序图

胚 针头 板孔 边孔、顶棍 孔、胚头孔定位
工序内容
B板 16 做运水 12 检验 17 做精框 13 检验
推板 16 做精框 12 检验
8
检验
⑨
做孔
8
检验
⑨
水磨
检验
9 检验
⑩ 做孔(钻)
9 检验
⑩ 做孔(钻)
9 检验 ⑩ 做孔(钻)
9
检验
⑩
做孔(钻)
9
检验
⑩
做孔
1 检验
1 检验
1 检验
1
检验
10
检验
11
做孔(钻)
11
检验
工序名称 做孔 做孔(钻) 做孔 做孔 做孔 做孔(钻) 精框 做孔 做孔 做孔 做孔(钻) 精框 做孔 做孔(钻) 做孔 做孔(钻) 做孔 做孔(钻) 做孔 做孔(钻) 做孔
底板
①
开料
1
检验
②
铣两平面
2
检验
③
铣四侧面
3
检验
④
粗倒角
⑤
打拉令
4
检验
⑥
铣码模坑
7
检验
⑦
碗磨
7
检验
⑧
水磨
8
检验
⑨
做孔(加)
9
检验
⑩
做孔(钻)
10
检验
模板加工 工序内容
板名
工序号
面板
⑩
11 水口推板 ⑧
⑩
A板
五金模具加工流程_五金模具制作工艺流程及步骤【图文】480
五金模具加工流程_五金模具制作工艺流程及步骤【图文】五金冲压行业的涉及的领域是非常多的,但是对于五金冲压件加工的制作过程一般企业是不会轻易透露的,五金模具的制作不是我们想象中的那么简单,我们必须一步一步的按照流程来做,所以很多朋友想要了解也无从下手,下面深圳机械展的来给大家介绍一下。
五金模具加工流程_五金模具制作工艺流程及步骤一.毛胚材料加工:1.铣六面对角尺(垂直度误差不大于0.1/300),同一付模具材料长宽尺寸一致即可,厚度留0.2mm磨量(需淬火件留0.5mm磨量);棱边倒角。
2.磨上下两平面,(需淬火工件留0.3mm)二.机加工:1.根据图纸分别钻、攻各螺钉牙孔及过孔以及穿丝孔等;2.铣各漏料孔或成形部分;3.热处理后,工件需磨上下两平面及基准边;4.车加工各回转件,公差按图要求。
☆☆所有销钉孔都不能先加工:需热处理的钻穿丝孔,其余都在装配是配钻、铰三.线割:按图纸规定的配合要求线割各个成型部分。
导柱、导套与模架紧配合;冲头与固定板过渡配合;销钉与各孔均为过渡配合。
四.装配:1.先按图装配模架,确保导柱、导套与模架垂直并运动顺畅;2.在模架上先固定凹模,按图纸给定间隙将相应厚度的铜皮均匀地放在凹模周边,再装入凸模,试冲纸片确定四周毛刺均匀后,紧固凸、凹模并配打销钉。
(如果是复合模,还需对好冲头间隙再固定凸、凹模)。
3.之后再装好卸料及顶出机构五.模具整体加工顺序:1.优先加工需要热处理的工件2.其次加工.需要线切割的工件3.然后加工模架部件即上托和底座4.再后加工其它部件。
5.装配、试模五金冲压件加工的制作过程:1、备料:我们首先要根据所在制作的产品选取五金冲压模具钢材物料等,如模柄、脱料板、下模板、上盖板及上公夹、垫板及底板等。
2、进行粗加工:我们用铣床加工平面及侧面加工,一般的加工需要用到公夹板,脱料板,下模板及垫板,底板,上盖板及顶料板等。
3、接着是细加工:细加工是在进行了粗加工后进行的,细加工即用磨床加工平面及四角打直角,细加工是指将公夹板,脱料板,下模板及垫板研磨平面再打直角,再将底板及上盖板研磨平面即可。
模具生产工艺流程图
打磨、抛光
计
计
划
计
划
划
实
实
际
实
际
际
总装、试模
计 划
实 际
生产准备检 查
镶件加工
生产准备检 查
材 料
图 纸
划线,加工吊 环孔
计 划
实 际
凸台、镶件槽 CNC 加工
计 划
实 际
E材DM 清角 料
计 划钻水孔、螺孔
计
实计
划图
际划
纸
实
实
际扩司筒、顶针孔 际铰司筒、顶针孔
配镶件
钻镶件槽螺孔
计
计
划
划
实
实
C际NC 加 工 成 型 际EDM 加工
实 际
生产准备检查 材料 图纸
深孔钻加工水 CNC 加工 孔
计
计
划
划
实
实
际
际
实 际 摇臂钻钻孔
EDM 加工
计
计
划
划
实
实
际
际
配镶件
计 划
实 际
配镶件
计 划
EDM 加工
计 划
铜公加工
镶 计件 划
抛光
实 际计
划
生产准备检 查
材 料
图 纸
镶件加工 实 际
计 划
生产准备检查
实
实
际
际
材料
实 配际滑块、配模
图纸
钻斜导柱孔, 钻攻抽芯螺孔
面
装镶件,配模 芯、模板
计 划
实配模 际
钻司筒、顶针孔
计 划
实 际抛光
计 划
计划生查 产 准 备 检
塑胶、模具生产工艺流程图
模具制造流程图
文件修订履历表
项 目 制订/修订日期 前版本/版次 最新版本/版次 修订
页次 内 容 摘 要 1 2017-11-10
A0 新制定
批 准
审 核
制 订
部 门
合约评审
图纸、样品及产品资料 市场部接单
模具制造流程图
铜公加工工 粗加工
手板制造
设计评审 产品模具设计
进料检验物料采购
下达生产指令 CNC 、线切割、EDM
精加工型腔、行位、斜顶
合 模 品质检验 品质检验 品质检验 氮 化
电 镀
蚀 纹
品质检验
模具组装 试模 品质检验
客户认可
交模试产
注塑制造流程图
市场部接单
合约评审
下达生产指令单
制作生产排程
领料、生产前准备
上模调机做首件
首件确认
量产
IPQC检验
加工包装。
模具加工方式和流程
抛光
05 对模具表面进行抛光处理,提
高模具的表面质量和美观度。
装配
06 将各部分模具组装在一起,形
成完整的模具。
05
模具加工的难点及解决方 案
加工精度控制难点及解决方案
加工精度控制难点
模具加工过程中,由于机床误差、刀具磨损、热变形等因素的影响,往往导 致加工精度难以保证。
解决方案
为提高模具加工精度,应采用高精度的机床和刀具,并定期进行刀具磨损和 热变形的检测与补偿。同时,加强加工过程的监控和调整,确保各道工序之 间的配合精准。
模具的作用
模具在制造业中扮演着重要的角色,能够快速、高效地生产 出大量具有特定形状和规格的产品,提高生产效率和产品质 量。
模具加工的基本流程
备料
根据图纸准备模具材料。
精加工
对粗加工后的模具进行精加工 ,包括抛光、研磨等,使模具 达到更高的精度和表面质量。
设计模具图纸
根据产品需求,设计出模具的 图纸。
钻孔加工适用于各种模具材料,如铸铁、钢材等,能够满足不同材质的加工需求 。
钻孔加工操作简单、成本低,但加工精度较低,一般用于模具粗加工的初步工序 。
铣削加工
铣削加工是指利用铣刀在模具 表面进行切削作业,以达到粗 加工模具的目的。
铣削加工适用于各种复杂形状 的模具,如曲面、沟槽等,能 够实现高效、高精度的加工。
新技术应用带来的挑战
要点一
新技术不断涌现
随着科技的不断发展,新的模具加工技术不断涌现,如 3D打印、激光加工、水射流等。这些新技术的应用为 模具加工带来了更多的可能性,但同时也带来了新的挑 战。
要点二
技术更新换代
随着技术的不断更新换代,旧的设备和工艺不断被淘汰 ,这给模具加工企业带来了很大的压力。为了保持竞争 力,模具加工企业需要不断更新设备和工艺。